EN


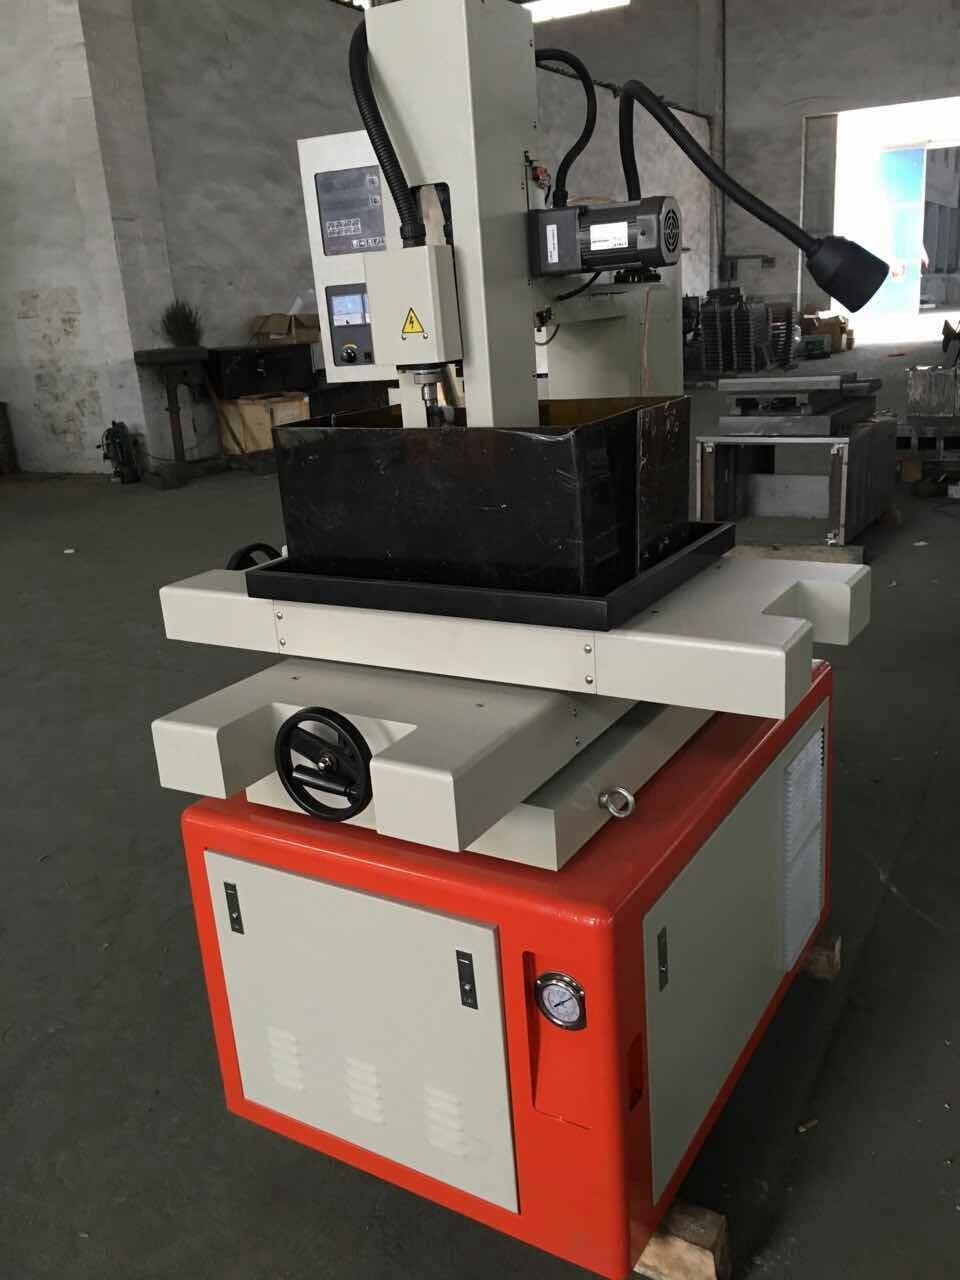
EDM delməsi sərt və keçirici materiallarda kiçik, dəqiq dəliklər hazırlamaq üçün ən effektiv üsullardan biridir. Siz sərtləşdirilmiş alət poladı, titan və ya ekzotik ərintilərlə işləsəniz də, EDM delməsi konvensiyonal mexaniki delmənin sadəcə çata bilmədiyi dəqiqlik təmin edir. İstehsalçılar üçün həm sürət, həm də ölçüsüz dəqiqlik əldə etmək məqsədilə EDM delməsinin performansını optimallaşdırmaq necə olunur, bunu başa düşmək vacibdir.
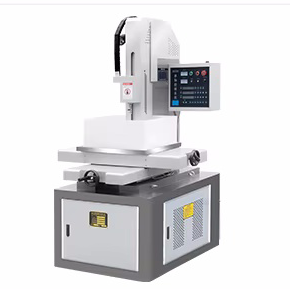
EDM delməsinin optimallaşdırılması maşın üzərində sadəcə "başlat" düyməsini basmaqla məhdudlaşmır. Bu, parametrlərin diqqətlə seçilməsini, elektrod aşınmasının idarə edilməsini, dielektrik mayenin keyfiyyətinin saxlanılmasını və güc parametrləri ilə səth bitirilməsi arasındakı əlaqənin başa düşülməsini nəzərdə tutur. Bu təlimat sizə bir prototip hazırlanarkən və ya yüksək həcmli istehsal işi apararkən hər bir EDM delmə sikli üçün ən effektiv nəticələr əldə etməyə kömək edəcək ən praktik tövsiyələri əhatə edir.
Daha yaxşı sürət üçün EDM delmə parametrlərini mənimsəmək
Doğru güc və tezlik parametrlərini seçmək
EDM qazma sürətində ən təsirli amillərdən biri boşalma enerjisi parametridir. Daha yüksək boşalma enerjisi materialı daha tez çıxarır, lakin elektrod aşınmasını artırır və dəlik keyfiyyətini zədələyə bilər. EDM qazmasında impulsun açılma müddəti ilə impulsun bağlanma müddəti arasında doğru balans tapmaq çox vacibdir. Uzun impulsun açılma müddəti hər bir boşalmada daha çox enerji verir; bu da EDM qazmasında material çıxarma sürətini artırır, lakin səthi daha pürüzlü edə bilər.
EDM qazmasında iri emal üçün daha yüksək boşalma enerjisi ilə başlayın və son ölçülərə yaxınlaşdıqca onu postepen olaraq azaldın. Bu qat-qat yanaşma xüsusilə dərin dəliklərin EDM ilə qazılması zamanı faydalıdır, çünki bu halda sabit qövs şəraitinin saxlanması daha çətin olur. Servo veriş həssaslığının tənzimlənməsi də sabit aralığın saxlanılmasına kömək edir ki, bu da EDM qazma sürətini kəsmənin bütün müddəti ərzində sabit saxlayır.
Elektrodun seçimi və onun EDM qazma sürətinə təsiri
Elektrod materialı EDM ilə delmənin nə qədər sürətli və dəqiq keçdiyini birbaşa təsirləyir. EDM ilə delmədə ən çox istifadə olunan elektrodlar mis borulardır, çünki onlar keçiricilik, emal ediləbilərlilik və yuyulma performansı baxımından yaxşı balans təmin edir. EDM ilə delmədə səth keyfiyyətini yaxşılaşdırmaq üçün mis elektrodlardan istifadə edilə bilər, lakin yüksək enerjili şəraitdə onlar daha sürətli aşınır. Çox nazik diametrli EDM ilə delmədə aşınmaya davamlılıq əsas tələb olunduğu halda volfram elektrodlar üstünlük təşkil edir.
Elektrod diametri də əhəmiyyətli dərəcədə əhəmiyyət daşıyır. EDM ilə delmədə deşik tolerans tələblərinizi hələ də ödəyən ən kiçik elektroddan istifadə etmək, eroziyaya məruz qalan material həcmini azaldaraq tsikl müddətini qısaldır. Həmişə EDM ilə delməyə başlamazdan əvvəl elektrodun mərkəzliliyini yoxlayın ki, ikinci dəfə düzəliş tələb edən konusvari və ya mərkəzdən kənar deşiklər əmələ gəlməsin.
EDM ilə delmə əməliyyatlarında dəqiqliyin artırılması
Dialektrik mayenin idarə edilməsi ilə daha təmiz kəsilmələr
Dielektrik maye EDM ilə delmədə iki funksiya yerinə yetirir: qütblər arasındakı boşluqda izolyasiya təmin edir və eroziyaya məruz qalmış zərrəcikləri çıxarır. EDM ilə delmədə zəif çıxarma prosesi, zərrəciklərin təkrar alovlanması səbəbindən ikincil boşalmalara səbəb olur; bu da dəlik dəqiqliyini aşağı salır və konusluq yaradır. Elektrod vasitəsilə yüksək təzyiqli çıxarma təmin etmək — EDM ilə delmə dəqiqliyini artırmanın ən effektiv üsullarından biridir.
Dərin dəliklərin EDM ilə delinməsi zamanı dəlik dərinliyi artıqca çıxarma təzyiqini addım-addım artırmaq lazımdır. Bu, zərrəciklərin dəlikdən çıxması üçün keçməli olduqları uzun yolu kompensasiya edir. Həmçinin EDM ilə delmədə dielektrik mayenin keçiriciliyini müntəzəm olaraq nəzarət etmək vacibdir, çünki kontaminasiyaya uğramış maye izolyasiya xüsusiyyətlərini azaldır və ölçülərin təkrarlanmasını pozan sabitsiz boşalmalara səbəb olur.
Əməliyyat obyektinin bərkidilməsi və maşının kalibrasiyası
EDM ilə delmədə dəqiqlik maşın işə salınmadan əvvəl başlayır. Doğru bərkidilmə iş parçasının EDM ilə delmə prosesinin bütün müddəti ərzində tamamilə sabit qalmasını təmin edir. EDM ilə delmə zamanı baş verən hər hansı titrəmə və ya hərəkət mövqe sapmalarına, dəlik diametrinin artırılmasına və ya səth irrequlyarlıqlarına səbəb ola bilər. Mümkün qədər EDM ilə delmə üçün nəzərdə tutulmuş xüsusi bərkidici qurğulardan istifadə edin, xüsusilə də mövqe dəqiqliyi kritik əhəmiyyət daşıyan çoxsaylı dəliklərin hazırlanmasında.
EDM ilə delmədə maşının kalibrasiyası eyni dərəcədə vacibdir. Spindelin oxunun və mövqe təyin etmə sisteminin dəqiqliyini dövri olaraq yoxlayın. Yüksək dəqiqlik tələb edən EDM ilə delmə tətbiqlərində belə kiçik uyğunsuzluq bir sıra detaldakı sistem xətalarına səbəb ola bilər. İnkişaf etmiş EDM ilə delmə maşınlarında mövcud olan istilik kompensasiyası funksiyaları maşın və iş parçasındakı istilik genişlənməsini nəzərə alaraq uzun istehsal dövrü ərzində dəqiqliyi saxlamağa kömək edir.
EDM ilə delmə performansını vaxt keçdikcə saxlamaq üçün praktik tövsiyələr
EDM qazma maşınları üçün profilaktik saxlanma
Davamlı EDM qazma performansı maşının vəziyyətindən çox asılıdır. EDM qazma maşının zirvə çıxışı ilə qalmasını təmin etmək üçün güc təchizatı, servosistem və yuyucu dövrəsinin müntəzəm saxlanmasına ehtiyac duyulur. Yuyucu sistemdəki aşınmış möhürlər yuyucu təzyiqini azaldır ki, bu da EDM qazma deliklərinin keyfiyyətini birbaşa aşağı çəkir. Dielektrik filtrlərin vaxtında dəyişdirilməsi maşının ömrünü qısaldan və dövr dəyişkənliyini artırılan kontaminasiya yığılmasının qarşısını alır.
EDM qazma qurğularında elektrod istiqamətləndirici qurğuları tez-tez yoxlayın. Aşınmış və ya zədələnmiş istiqamətləndirici elektrodda yan oynaq yaradır ki, bu da delikləri genişlədir və EDM qazmada mövqe dəqiqliyini azaldır. EDM qazma maşınız üçün saxlanma jurnalı tutmaq performansın aşağı düşməsindəki nümunələri müəyyən etməyə və problemlər kəskinləşməzdən əvvəl müdaxilələri planlaşdırmağa imkan verir.
Proses monitorinqi və davamlı təkmilləşdirmə
İrəli EDM delmə qurğuları real vaxt rejimində prosesin monitorinqindən faydalanır. EDM delməsi zamanı boşalma dalğa formalarnın izlənilməsi arklanmanın, qısa qapanmanın və ya qeyri-sabit şəraitin yaranmasını göstərir. Erkən aşkar etmə operatorların səhv hissələrin istehsal olunmasından əvvəl parametrləri tənzimləməsinə imkan verir. Müasir EDM delmə maşınları tez-tez boşalma şəraitini sabit saxlamaq üçün avtomatik olaraq zərbə gərginliyini və servopövçəni tənzimləyən uyğunlaşdırılmış idarəetmə xüsusiyyətlərini daxil edir.
Hər bir EDM delmə işi üçün parametr tənzimləmələrinin sənədləşdirilməsi dəyərli bilik bazası yaradır. Xüsusi bir EDM delmə tətbiqi mükəmməl nəticələr verəndə, dəqiq tənzimləmələrin qeyd edilməsi bu performansın gələcək işlərdə təkrarlanmasını asanlaşdırır. Vaxt keçdikcə bu EDM delmə prosesi kitabxanası quraşdırma müddətini azaldır və ilk detalların keyfiyyətini yaxşılaşdırır ki, bu da ümumi məhsuldarlıq üzərində ölçülməsi mümkün müsbət təsir göstərir.
Tez-tez verilən suallar
EDM delməsi üçün hansı materiallar ən uyğundur?
EDM qazma işləri istənilən elektrik keçiricisi materialda aparıla bilər. Bu, əsasən sərtləşdirilmiş polad, karbid, titan, Inconel və digər yüksək möhkəmlikli ərintilərdə konvensional qazma metodlarının praktik olmaması halında xüsusilə yaxşı uyğundur. Material nə qədər sərt olarsa, EDM qazma üsulu alətin ömrü və dəlik keyfiyyəti baxımından mexaniki üsullara qədər bir o qədər üstün olar.
Dəlik dərinliyi EDM qazma dəqiqliyini necə təsir edir?
EDM qazmada dəlik dərinliyi artdıqca, sürtünmə effektivliyi azalır və çirkabların toplanması daha problemli olur. Bu, konusluq, diametrin artırılması və mövqe sürüşməsinə səbəb ola bilər. Yüksək təzyiqli elektrod vasitəsilə sürtünmə və dərin dəliklərdə boşalma enerjisinin azaldılması EDM qazmanın dərin dəliklərdə dəqiqliyini saxlamağa kömək edir.
EDM qazmada elektrodlar nə tez-tez dəyişilməlidir?
EDM ilə delmədə elektrodun dəyişdirilmə tezliyi delinən materialdan, dəlik dərinliyindən və istifadə olunan boşalma enerjisindən asılıdır. Ümumiyyətlə, elektrodun uzunluğunu müntəzəm olaraq nəzarət edin və aşınma tolerans həddinizdən artıq olduqda dəyişdirin. Bir çox EDM delmə operatoru ölçülərin sabit qalmasını təmin etmək üçün bir elektrodla delinən dəliklərin sayına əsaslanan standart dəyişdirilmə müddəti müəyyən edir.