
 EN



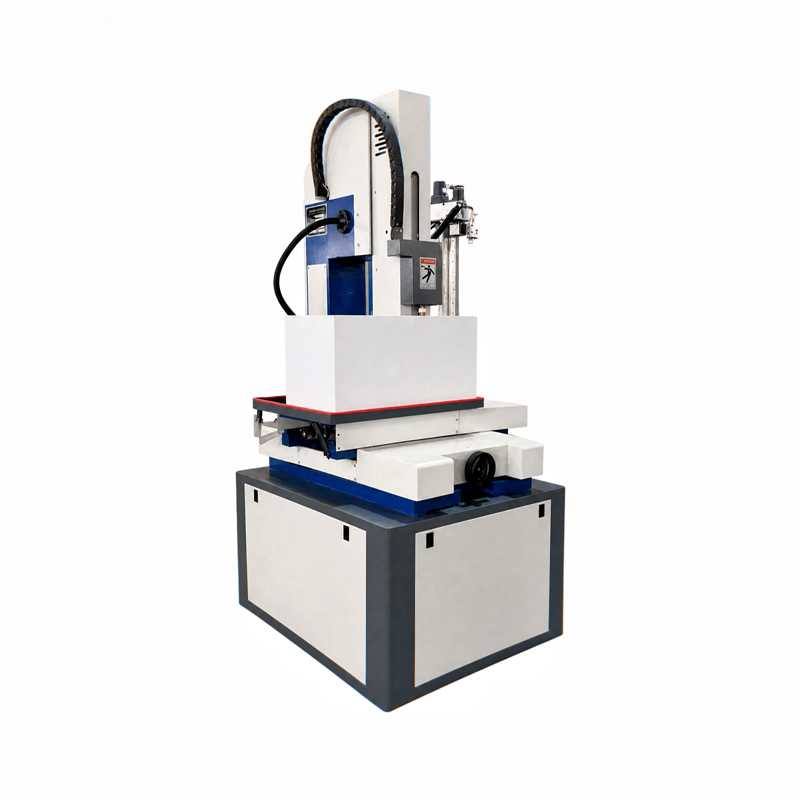
EDM ilə dəlik açma ümumiyyətlə elektrik keçiriciliyə malik iş parçalarında kiçik və ya dərin dəliklərin, Tel EDM başlanğıc dəliklərinin, texnoloji dəliklərin və təkrarlanan koordinat dəlik nümunələrinin hazırlanmasında istifadə olunur. Bu proses xüsusilə material, dəlik diametri və ya delmə dərinliyi səbəbindən konvensional kəsmə çətin olduqda qiymətləndirilməyə dəyərdir. Proses qeyri-keçirici iş parçası üçün uyğun deyil və heç bir maşın yalnız proses adı əsasında seçilməməlidir: materialın markası, dəlik həndəsisi, tolerans, miqdar, yuyulma şəraiti və yoxlama tələbləri hamısı diqqətlə araşdırılmalıdır.
HarsMarg avadanlığı üçün D703 z oxu üzrə idarə olunan sürətli verişli CNC olmayan maşındır, oysa DD703 proqramlaşdırılmış koordinat yerləşdirməsi üçün CNC/çoxoxlu seçimdir. Hər iki cari məhsul səhifəsində elektrod diametri aralığı olaraq φ0,3–φ3,0 mm göstərilir. Bu, elektrod aralığıdır — təmin edilən son dəlik aralığı deyil — və son dəlik həqiqi detal və proses əsasında qiymətləndirilməlidir.
EDM dəlik delməsi necə işləyir?
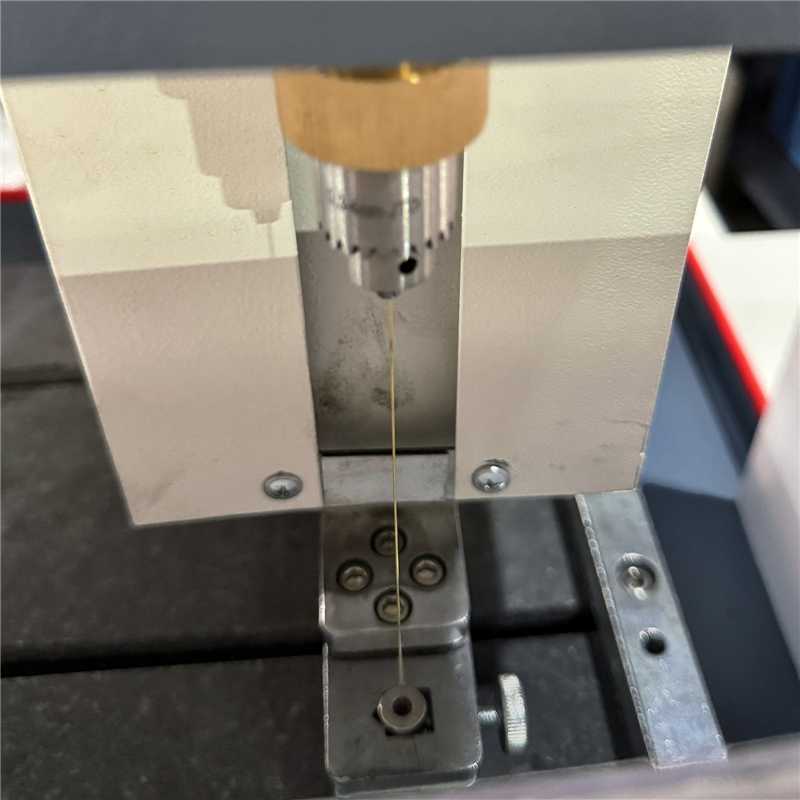
EDM dəlik delməsi materialı elektrod və elektrik keçirici iş parçası arasındakı idarə olunan elektrik boşalmaları vasitəsilə çıxarır. Boru şəkilli elektrod adətən fırlanır və iş mayesi onun içindən keçərək eroziya nəticəsində əmələ gələn materialı boşalma sahəsindən uzaqlaşdırır və sabit aralığı saxlamağa kömək edir. Material konvensiyonal kəsici kənarı ilə deyil, elektrik boşalmaları ilə çıxarıldığı üçün bu proses sərtləşdirilmiş keçirici komponentlər və mexaniki matkapla çətin olan dəlik formalı hissələr üçün qiymətləndirilə bilər.
Proses hələ də praktik məhdudiyyətlərə malikdir. Elektrik keçiriciliyi vacibdir və nəticələr iş parçasının markasından, elektrodun spesifikasiyasından, dəlik diametrindən və dərinliyindən, yuyulma imkanlarından, elektrik ayarlarından, maşının konfiqurasiyasından, quraşdırılmasından və ölçmə üsulundan asılıdır. Materialın sərtliyi yalnızca uyğunluğunu və dövr müddətini təyin etmir. Çünki EDM istilik əsaslı prosesdir, buna görə də yenidən qatılaşmış təbəqə və istilik təsir sahəsi tələbləri hissə üçün əhəmiyyətli olduqda müəyyən edilməli və yoxlanılmalıdır.
| Tətbiq sualı | Niyə EDM Delmə Nəzərdə Tutan Ola Bilər | Nəyi təsdiqləmək lazımdır |
|---|---|---|
| İş parçası elektrik keçiricidirmi? | Elektrik boşalması üçün iş parçası vasitəsilə keçirici yol tələb olunur. | Dəqiq material və marka; geniş material ailəsindən uyğunluq təxmin edilməməlidir. |
| Dəlik kiçik, dərin və ya ənənəvi matkapla çatmaq çətinmi? | Borunun mürəkkəb forması tələb edən şərtlərdə çirkabın çıxarılmasına kömək etmək üçün boru formalı elektrod və daxili iş mayesi axını istifadə oluna bilər. | Dəlik diametri, dərinliyi, giriş yeri, ətrafdakı boşluq və keçirici və ya qapalı dəlik tələbi. |
| Teli EDM ilə emal edilən dəlikdə başlanğıc dəliyi tələb olunurmu? | EDM ilə delmə, teli EDM ilə emal edilən elektrod telinin keçirilməsi üçün başlanğıc keçidini yarada bilər. | Telin keçirilməsi üçün lazım olan boşluq, başlanğıc mövqeyi, emal edilən hissənin qalınlığı və sonrakı teli EDM ilə kəsmə planı. |
| Detaldə təkrarlanan dəlik nümunəsi varmı? | Proqramlaşdırılmış koordinat yerləşdirilməsi üçün CNC/çoxoxlu konfiqurasiya nəzərdən keçirilə bilər. | Dəlik sayı, koordinatlar, addım, referans nöqtəsi, yerləşdirmə toleransı və istehsal miqdarı. |
| Sürət, səth keyfiyyəti və ya tolerans kritik amillərdirmi? | EDM ilə delmə həndəsi cəhətdən uyğundur, lakin müəyyən edilmiş şərtlər daxilində tələb olunan nəticə göstərilməlidir. | Qəbul dəyərləri, nümayəndəlik edən material, elektrod, dərinlik, parametrlər, yuyulma və yoxlama üsulu. |
Ümumi EDM delik kəsmə tətbiqləri
1. Tel-EDM üçün başlanğıc delikləri
Başlanğıc deliyi, qapalı daxili konturun kəsilməsi üçün tel-EDM elektrod telinin işə salınması üçün lazım olan yol təmin edir. Tipik nümunələrə daxili açılımlar, çentiklər və ya xarici kənara başlamayan profillər daxildir. Tələb olunan başlanğıc deliyinin mövqeyi və diametri tel-EDM telinin ölçüsünə, işə salma üsuluna, kontura və emal edilən hissənin qalınlığına əsasən müəyyən edilməlidir.
EDM delik kəsmə və Şəbəkə Sürücüləri ayrı proseslərdir. Delik kəsən maşın başlanğıc keçidini hazırlayır; tel-EDM maşını isə proqramlaşdırılmış profilin kəsilməsini həyata keçirir. Birinci əməliyyatı «tel-EDM delik kəsmə» adlandırmaq avadanlıq və proses tələblərində qarışıqlığa səbəb ola bilər.
2. Alət, kalıp və forma komponentlərində proses delikləri
Alət, kalıp və forması komponentləri sərt keçirici materialda başlanğıc dəlikləri, ventilyasiya dəlikləri, yuyulma dəlikləri, çıxarıcı ilə əlaqəli dəliklər və ya digər düz proses dəlikləri tələb edə bilər. Konvensiyonal delmə, materialın vəziyyəti, kiçik diametr və ya dərinlik səbəbilə məhdudlaşdıqda EDM delmə nəzərdən keçirilə bilər. Çertyoj hələ də giriş nöqtəsini, son diametri, dərinliyi, yerləşməni və səth və ya yenidən qurulmuş təbəqəyə dair qəbul tələblərini müəyyən etməlidir.
Hər bir soyutma kanalı geometriyasının standart EDM delmə qurğusu ilə istehsal oluna biləcəyini fərz etməyin. Kəsişən, bucaqlı, qorxulu və ya çox istiqamətli keçidlər qiymətləndirmədən əvvəl xüsusi maşın və bərkidici qurğunun nəzərdən keçirilməsini tələb edir.
3. Keçirici metal hissələrdə soyutma, axın və delik dəlikləri
EDM delməsi ilə keçirilən soyuducu və ya axın dəlikləri keçirici ərintilərdən hazırlanmış komponentlərdə sənayedə geniş yayılmış tətbiqlərdir. Bu hissələr turbin, enerji, hidravlik, yanacaq idarəetmə və ya başqa istilik və axın idarəetmə sistemlərində ola bilər. Bu nümunələr proses kateqoriyasını izah edir; lakin müəyyən bir HarsMarg maşınının aviakosmik, tibbi, avtomobil və ya digər tənzimlənən sahələr üçün sertifikatlaşdırıldığını təsdiqləmir.
Texniki yoxlamalar üçün dəqiq ərinti növü, dəlik diametri və dərinliyi, dəlik giriş bucağı, divar qalınlığı, dəlik sayı, tələb olunan axın və ya ölçüsüz qəbul şərtləri və yoxlama üsulu göstərilməlidir. Uğurlu dəlik açma sınağı yalnız özü ilə son komponentin və ya onun işlək performansının sertifikatlaşdırılmasına əsas vermir.
4. Təkrarlanan Koordinat Dəlik Nümunələri
Plitlər, daxil edilən hissələr, nazik borular, bərkidici qurğular və digər keçirici komponentlər proqramlaşdırılmış koordinatlarda çoxsaylı dəliklər tələb edə bilər. Bu tətbiq nöqtəsi yalnız maşın oxlarının sayına əsaslanmadan, referans nöqtəsinə, koordinat siyahısına, məsafələrə, mövqe toleransına və detalların sayına əsaslanaraq qiymətləndirilməlidir. Təkrarlanan koordinat yerləşdirməsi tələb olunduqda DD703 kimi CNC/çoxoxlu konfiqurasiya müvafiq başlanğıc nöqtəsidir.
5. Sərtləşdirilmiş keçirici materiallarda kiçik və ya dərin dəliklər
Əgər konvensiyonal matkap uyğun deyilsə və ya idarə etmək çətin olarsa, sərtləşdirilmiş poladlar və digər elektrik keçiricisi materiallar üçün EDM ilə delmə nəzərdə tutula bilər. Materialın həqiqi markası ilə müəyyənləşdirilməsi vacibdir, çünki keçiricilik, tərkibi, istilik emalı və yuyulma davranışı prosesi dəyişdirə bilər. Fərqli materiallar və dəlik formalı üzərində universal delmə sürəti, dərinlik-diametr nisbəti, dəqiqlik və səth keyfiyyəti tətbiq edilməməlidir.
| Tətbiq | Tipik qərar verən amil | Sitat alınmadan əvvəl tələb olunan məlumatlar | Mühüm məhdudiyyət |
|---|---|---|---|
| Simli EDM başlanğıc deliği | Simin daxil olmasına ehtiyac duyulan qapalı daxili kontur | Sim ölçüsü, başlanğıc mövqeyi, iş parçasının qalınlığı və kontur çəkilişi | Delinmiş delik və sonrakı simli EDM əməliyyatı ayrı-ayrı proseslərdir. |
| Alət, kalıp və ya forma prosesi üçün delik | Sərtləşdirilmiş keçirici material və ya çətin kiçik/dərin xüsusiyyət | Materialın markası, diametri, dərinliyi, mövqeyi və kəsilmə çəkilişi | Mürəkkəb kanallar və ya xüsusi bucaqlar təsdiqlənmiş konfiqurasiya tələb edir. |
| Soyutma və ya axın deliyi | Keçirici leqir komponentdə kiçik keçid | Leqir, diametr, dərinlik, bucaq, divarın eni və yoxlama meyarları | Sənaye sertifikatı, axın performansı və ya xidmət müddəti nəzərdə tutulmur. |
| Təkrarlanan koordinat nümunəsi | Müəyyən edilmiş referans nöqtəsindən yerləşdirilmiş çoxsaylı dəliklər | Koordinat siyahısı, addım, tolerans, miqdar və bərkitmə konsepsiyası | Əmr artımı əldə edilən mövqe dəqiqliyi ilə eyni deyil. |
| Sərtləşdirilmiş materialda kiçik və ya dərin dəlik | Adi qazma çətinliyi | Dəqiq marka, istilik emalı, diametr, dərinlik və tələb olunan nəticə | Universal aspekt nisbəti, dövr müddəti və ya dəlik keyfiyyəti iddiası tətbiq olunmur. |
D703 və DD703 arasında necə seçim etməlisiniz?
Əvvəlcə idarəetmə düzülüşünü seçin, sonra fiziki tutumu təsdiqləyin. D703 modeli, nəzarət olunan Z oxu verilməsi ilə təchiz edilmiş sadə CNC olmayan delik açma qurğusu üçün nəzərdə tutulub. DD703 isə layihədə proqramla təyin olunmuş koordinat mövqeləri və ya təkrarlanan delik nümunələri tələb olunduqda istifadə olunan CNC/çoxoxlu variantdır. Dərc olunmuş hərəkət məsafəsi və ya stol ölçüsü delik dəqiqliyini təmin etmir və elektrod diapazonu bitmiş delik zəmanətini təmin etmir.
| Seçim nöqtəsi | D703 | DD703 |
|---|---|---|
| İdarəetmə konsepsiyası | CNC olmayan; tək nəzarət olunan/servoproporsional ox Z oxu verilməsidir | CNC/çoxoxlu; üçoxlu CNC sırası kimi bazarlanır |
| Ən yaxşı başlanğıc nöqtəsi | CNC olmayan yerləşdirmə yanaşması və nəzarət olunan Z verilməsi iş tələblərini ödəyən sadə delik açma konfiqurasiyası üçün | Proqramla təyin olunmuş koordinat mövqeləri, təkrarlanan delik nümunələri və ya daha geniş CNC yerləşdirmə tələbi üçün |
| Hazırkı siyahıya alınmış elektrod diapazonu | φ0,3–φ3,0 mm | φ0,3–φ3,0 mm |
| Hazırkı siyahıya alınmış X/Y hərəkət məsafəsi | 300 × 400 mm | 350 × 450 mm |
| Hazırkı siyahıya alınmış iş masası | 480 × 360 mm | 450 × 350 mm |
| Hazırkı siyahıya alınmış elektrod/mil servosu kursu | 330 mm mil servosu kursu | 360 mm elektrod servosu kursu |
| Hazırkı siyahıya alınmış maksimum delmə qalınlığı | Dərc olunmayıb; detaldan və son təklifdən təsdiqləyin | 300 mm |
| Hazırkı siyahıya alınmış maksimum emal edilən hissə yükü | 200 kg | 200 kg |
| Hələ də təsdiqlənməlidir | Hazır delik ölçüsü, dərinlik imkanı, dövr müddəti, dəqiqlik, mövqe, dairəvi forma, konusluq və səth vəziyyəti üçün faktiki material, elektrod, yuyulma, parametrlər və yoxlama üsulu | |
Tamamilə müqayisə edin EDM delik delmə maşınları sırası ,tək oxlu EDM delik delmə kateqoriyası və üç oxlu CNC EDM delik delmə kateqoriyası son seçimin görünən maşın təriflərinə və təsdiqlənmiş texniki təklifə əsaslanmalıdır.
Əsas proses məhdudiyyətləri nələrdir?
- Keçiricilik mütləq tələb olunur. Bu EDM prosesi ilə qeyri-keçirici materiallar başqa, xüsusi olaraq təsdiqlənmiş bir üsul tətbiq olunmadıqca emal edilə bilməz.
- Elektrod diametri hazır delik diametrinə bərabər deyil. Ölçülmüş dəlik üzərində boşalma aralığı, elektrod aşınması, material, dərinlik və parametrlər təsir edir.
- Dərinlik prosesi dəyişdirir. Daha dərin dəliklər çirkabın çıxarılmasını və elektrod aşınmasını daha çətin edə bilər; buna görə də universal dərinlik-diametr nisbəti verilməməlidir.
- Dəqiqlik müəyyən edilmiş bir test tələb edir. Cədvəl artımı və ya proqramlaşdırılmış koordinatlar son dəlik ölçüsünü və ya yerini sübut etmir.
- Səth və metallurgik vəziyyət tətbiq sahəsinə görə fərqlidir. Əgər yenidən ərimiş təbəqə, istilik təsiri altındakı zona, artıq kəsmə, giriş/çıxış vəziyyəti, konusluq və ya pürüzlülük vacibdirsə, qəbul qaydası və yoxlama üsulu göstərilməlidir.
- Dövr müddəti şərti xarakter daşıyır. Material, diametr, dərinlik, yuyulma, elektrik parametrləri, elektrod dəyişimi və dəlik sayı hamısı istehsal müddətini təsir edir.
- Xüsusi xüsusiyyətlər təsdiqlənməlidir. Korxu delikler, bucaqlı deliklər, avtomatik elektrod dəyişməsi, delikdən keçmə aşkarlaması və qeyri-müəyyən avtomatlaşdırma ümumi EDM delik açma təsvirindən çıxarıla bilməz.
EDM Delik Açma İncelemesi üçün Göndərilməli Məlumatlar
Faydalı sorğu təchizatçıya həm fiziki maşın uyğunluğunu, həm də tələb olunan emal nəticəsini qiymətləndirməyə imkan verə bilər. Aşağıdakı məlumatları göndərin:
- Detalların materialı və dəqiq markası, isti emalın tətbiqi hallarında isti emal məlumatı da daxil olmaqla
- Detalların çəkilişi, ümumi ölçüləri və çəkisi
- Delik diametri, dərinliyi, sayları və keçirici və ya korxu delik tələbi
- Delik koordinatları, nümunəsi, addımı, giriş bucağı və mövcud boşluq
- Diametr, yerləşmə, dairəvi forma, konusluq, səth və ya yenidən ərimiş təbəqə qəbul tələbləri
- Tələb olunan yoxlama üsulu və nümunə götürmə planı
- İstehsal miqdarı, hədəf dövr müddəti və planlaşdırılan smenalar
- Quraşdırma, yuyulma və avtomatlaşdırma tələbləri
- Təyinat ölkəsi, mövcud gərginlik və tezlik
Əgər ən kiçik dəlik, ən dərin dəlik və ya ən çətin material alım qərarı üçün əhəmiyyətli olarsa, əvvəlcə bu nümayəndə halını təqdim edin. Bundan sonra HarsMarg dərc olunmuş konfiqurasiyanın uyğunluğunu, nümunə testinin məqsədəuyğunluğunu və texniki təklifdə göstərilməsi vacib olan şərtləri qiymətləndirə bilər.
Tez-tez Verilən Suallar
EDM delmə üsulu keçiricilik olmayan materiallarda istifadə edilə bilərmi?
Xeyr. Standart EDM dəlik delmə üsulu elektrik keçiriciliyi olan iş parçasını tələb edir. Seramika, şüşə və ya kompozit kimi material adları uyğunluğu müəyyən etmək üçün kifayət deyil; faktiki marka və elektrik xüsusiyyətləri qiymətləndirilməlidir.
Elektrod diametri bitmiş dəlik diametrinə bərabərdirmi?
Xeyr. D703 və DD703 hazırda φ0.3–φ3.0 mm elektrod diametri aralığını sadalayır . Tamamlanmış dəlik ölçüsü həmçinin boşalma aralığından, elektrod aşınmasından, materialdan, dərinlikdən, yuyulmadan və proses parametrlərindən asılıdır. Tələb olunan ölçülmüş dəlik diametrini ayrıca göstərin.
EDM delməsi Tel EDM-dən əvvəl istifadə edilə bilərmi?
Bəli. Tel EDM elektrod telini işə salmaq üçün başlanğıc dəlik yaratmaq ümumi tətbiqdır. Başlanğıc dəlik diametri və mövqeyi sonrakı Tel EDM quraşdırılması və proqramlaşdırılmış konturla uyğun olmalıdır.
Alıcı nə zaman D703-ü DD703-ə üstünlük verməlidir?
İşə uyğun sadə CNC olmayan quraşdırma və nəzarət olunan Z oxu verilməsi tələb olunduqda D703-ü nəzərdən keçirin. Proqramlaşdırılmış koordinat yerləşdirməsi və ya təkrarlanan dəlik nümunələri üçün CNC/çoxoxlu konfiqurasiya tələb olunduqda DD703-ü nəzərdən keçirin. Son seçimin həmçinin səyahət məsafəsi, stol sahəsi, detalların yükü, delmə qalınlığı, elektrod diapazonu və tələb olunan nəticəyə əsaslanmalı olduğunu unutmayın.
EDM delməsi hansı dəqiqlik və ya səth bitirilməsi əldə edə bilər?
Heç bir tək dəyər bütün materiallar, diametr və dərinliklər üçün uyğun deyil. Tələb olunan dəlik ölçüsünü, yerini, formasını və səth qəbul şərtlərini yoxlama üsulu ilə birlikdə göstərin. Nəticə daha sonra seçilmiş maşın, elektrod, sürtünməni azaldan düzəliş və proses şəraiti əsasında qiymətləndirilməlidir.
HarsMarg dəlik diametrinə əsasən sikl müddətini təsdiqləyə bilərmi?
Xeyr. Faidalı bir sikl müddəti analizi üçün materialın markası, dəlik dərinliyi, miqdarı, nümunəsi, elektrod, sürtünməni azaldan şəraitlər, qəbul tələbləri və hər hansı bir elektrod idarə etmə və ya yoxlama vaxtı da tələb olunur.
Texniki analiz tələb edin
İlkin olaraq HarsMarg EDM dəlik delmə maşınları seriyasından , müqayisə edin D703 tək oxlu maşını i̇lə DD703 CNC/çox oxlu maşını və sonra çertyojunuzu və tətbiq tələblərinizi göndərin materialı, dəlik həndəsəsini, nümunəni, emal edilə bilən detalların ölçüsünü, idarəetmə tələblərini və mövcud güc səviyyəsini qiymətləndirdikdən sonra texniki təklif hazırlayacağıq.
Mündəricat
- EDM dəlik delməsi necə işləyir?
- Ümumi EDM delik kəsmə tətbiqləri
- D703 və DD703 arasında necə seçim etməlisiniz?
- Əsas proses məhdudiyyətləri nələrdir?
- EDM Delik Açma İncelemesi üçün Göndərilməli Məlumatlar
-
Tez-tez Verilən Suallar
- EDM delmə üsulu keçiricilik olmayan materiallarda istifadə edilə bilərmi?
- Elektrod diametri bitmiş dəlik diametrinə bərabərdirmi?
- EDM delməsi Tel EDM-dən əvvəl istifadə edilə bilərmi?
- Alıcı nə zaman D703-ü DD703-ə üstünlük verməlidir?
- EDM delməsi hansı dəqiqlik və ya səth bitirilməsi əldə edə bilər?
- HarsMarg dəlik diametrinə əsasən sikl müddətini təsdiqləyə bilərmi?
- Texniki analiz tələb edin
