
 EN



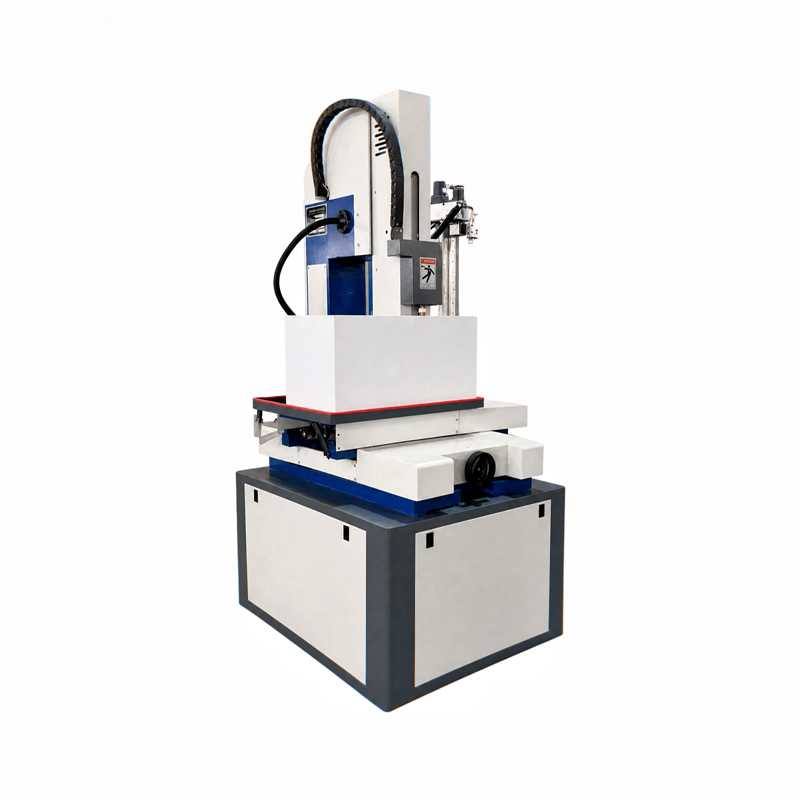
EDM-porausreikiä käytetään yleisesti pienien tai syvien reikien, langan-EDM:n aloitusreikien, prosessireikien ja toistuvien koordinaattireikäkuvioitten valmistukseen sähköä johtavissa työkappaleissa. Sitä kannattaa erityisesti arvioida, kun materiaali, reiän halkaisija tai poraussyvyys tekevät perinteisen leikkaamisen vaikeaksi. Prosessia ei voida käyttää ei-sähköä johtavissa työkappaleissa, eikä konetta tulisi valita pelkästään prosessin nimen perusteella: materiaalin laatu, reiän geometria, tarkkuusvaatimus, määrä, pesuehdot ja tarkastusvaatimukset on kaikki tarkistettava.
HarsMarg-laitteistoissa D703 d703 on ei-CNC-kone, jossa Z-akselin eteneminen on ohjattu, kun taas DD703 on CNC-kone. DD703 on CNC-/moniakselinen vaihtoehto ohjatulle koordinaattiasennukselle. Molemmat nykyiset tuotesivut mainitsevat elektrodin halkaisijan alueeksi φ0,3–φ3,0 mm . Tämä on elektrodin alue – ei taattua valmiin reiän aluetta – ja lopullinen reikä on arvioitava todellisen osan ja prosessin perusteella.
Miten EDM-reiänporaus toimii?
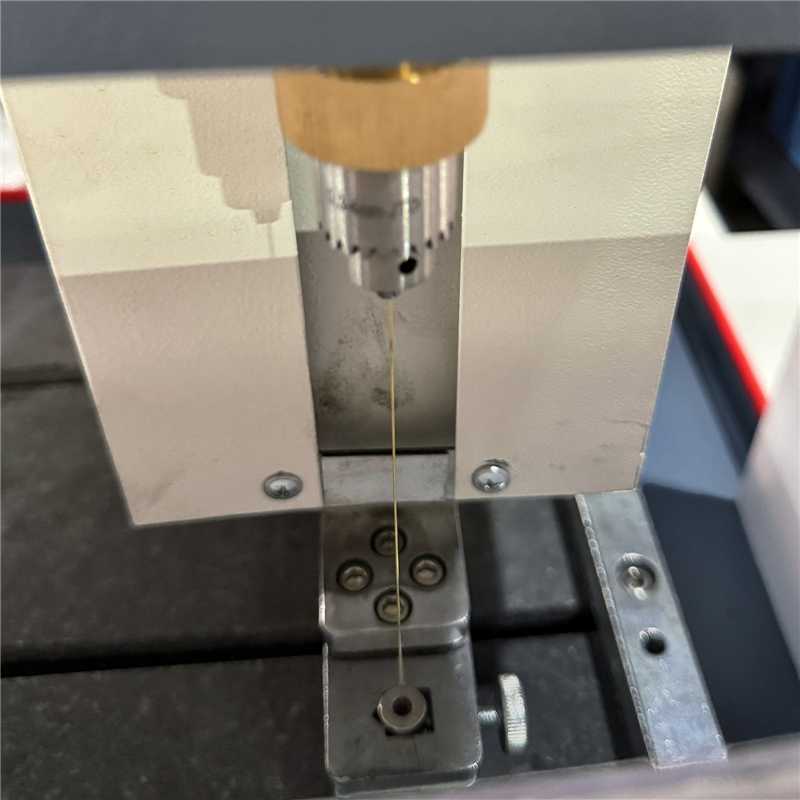
EDM-reiänporauksessa materiaalia poistetaan ohjatuilla sähköpurkauksilla elektrodin ja sähköä johtavan työkappaleen välillä. Putkimainen elektrodi pyörii yleensä samalla kun työnesteen virtaa sen läpi poistaakseen kulutettua materiaalia purkausalueelta ja auttaakseen ylläpitämään vakaita välejä. Koska materiaalia poistetaan sähköpurkauksella eikä perinteisellä leikkuuterällä, prosessia voidaan käyttää kovennettujen sähköä johtavien komponenttien käsittelyyn sekä sellaisten reikämuotojen valmistukseen, joita mekaaninen poraus ei kykene toteuttamaan.
Prosessilla on edelleen käytännöllisiä rajoituksia. Sähkönjohtavuus on olennainen tekijä, ja tulokset riippuvat työkappaleen laadusta, elektrodin määritelmästä, reiän halkaisijasta ja syvyydestä, pesun saavutettavuudesta, sähköasetuksista, koneen konfiguraatiosta, asennuksesta ja mittausmenetelmästä. Ainoastaan materiaalin kovuus ei määritä soveltuvuutta tai kiertoaikaa. Koska EDM on lämpöprosessi, uudelleenmuodostunut kerros ja lämpövaikutettu alue tulee määritellä ja tarkistaa, jos niillä on merkitystä osalle.
| Sovelluskysymys | Miksi EDM-reiäntäytyksen käyttöä voidaan harkita | Mitä on vahvistettava |
|---|---|---|
| Onko työkappale sähköä johtava? | Sähköiskun syntymiseen vaaditaan sähköä johtava reitti työkappaleen läpi. | Tarkka materiaali ja laatu; älä oleta soveltuvuutta laajasta materiaaliperheestä. |
| Onko reikä pieni, syvä tai vaikeasti saavutettavissa tavallisella poralla? | Putkimainen elektrodi ja sisäinen työnesteen virtaus voivat tukea epäpuhtauksien poistamista vaativissa reiän muodoissa. | Reiän halkaisija, syvyys, sisääntulopaikka, ympäröivä vapaa tila sekä läpikuultavan vai sokean reiän vaatimus. |
| Vaaditaanko Wire EDM -reikä aloitusta varten? | EDM-reiäntäyssä voidaan luoda aloitusaukko, jonka kautta Wire EDM -elektrodilanka ohjataan paikoilleen. | Langan ohjaustila, aloituspaikka, työkappaleen paksuus ja seuraava Wire EDM -leikkaussuunnitelma. |
| Sisältääkö osa toistuvan reikäkuvion? | CNC- tai moniakselisen konfiguraation käyttöä voidaan tarkastella ohjelmoitujen koordinaattipaikkojen määrittämiseen. | Reikämaara, koordinaatit, etäisyys, mittauspiste, sijaintitoleranssi ja tuotantomäärä. |
| Onko nopeus, pinnanlaatu tai toleranssi kriittisiä? | EDM-reiäntäys voi soveltua geometriaan, mutta vaadittu tulos on osoitettava määritellyissä olosuhteissa. | Hyväksyntäarvot, edustava materiaali, elektrodi, syvyys, asetukset, pesu ja tarkastusmenetelmä. |
Yleisimmät EDM-reikäporaussovellukset
1. Aloitusreiät langan-EDM-koneelle
Aloitusreikä tarjoaa polun, jota pitkin langan-EDM:n elektrodilanka voidaan kytkeä ennen suljetun sisäisen kontuurin leikkaamista. Tyypillisiä esimerkkejä ovat sisäiset avoimet alueet, urat tai profiilit, jotka eivät ala ulkoreunasta. Vaadittu aloitusreiän sijainti ja halkaisija määritetään langan-EDM:n langan koosta, kiinnitysmenettelystä, kontuurista ja työkappaleen paksuudesta.
EDM-reikäporaus ja Lanka EDM ovat erillisiä prosesseja. Porakone valmistaa aloitusaukon; langan-EDM-kone leikkaa sen jälkeen ohjelmoitun profiilin. Ensimmäisen toimenpiteen kutsuminen ”langan-EDM-poraukseksi” voi aiheuttaa sekaannusta laitteiden ja prosessivaatimusten suhteen.
2. Prosessireiät työkaluissa, muoteissa ja muottiosissa
Työkalu-, muotti- ja kypsytysosien valmistukseen saattaa liittyä aloitusreiät, ilmanpoistoriikat, pesuriakut, työntöpinnan liittyvät reiät tai muut suorat prosessireiät kovennetussa sähkönjohtavassa materiaalissa. EDM-reiätyksen käyttöä voidaan harkita, kun perinteinen poraus on rajoitettu materiaalin ominaisuuksien, pienellä halkaisijalla tai syvyydellä. Piirustuksessa on edelleen määriteltävä reiän lähtöpiste, lopullinen halkaisija, syvyys, sijainti sekä mahdolliset pinnan tai uudelleen sulautuneen kerroksen hyväksyntävaatimukset.
Älä oletta, että jokainen jäähdytyskanavan geometria voidaan valmistaa standardilla EDM-reiätyksellä. Risteävät, kulmassa olevat, sokeat tai monisuuntaiset kanavat vaativat erityisen koneen ja kiinnityslaitteen tarkastelun ennen tarjouksen laatimista.
3. Jäähdytys-, virtaus- ja suutinreiät sähkönjohtavissa metalliosissa
Jäähdytys- tai virtausreiät johtavissa seoskomponenteissa ovat EDM-reiätyksen vakiintuneita teollisuuskäyttökohteita. Ehdokasosia voivat olla turbiinien, energian, hydrauliikan, polttoaineen säädön tai muiden lämmön ja virtauksen hallintajärjestelmien osat. Nämä esimerkit kuvaavat prosessiluokkaa; ne eivät kuitenkaan tarkoita, että tietty HarsMarg-kone on jo hyväksytty ilmailu-, lääketieteelliseen, autoteollisuuden tai muuhun säänneltyyn komponenttiin.
Teknisen arvioinnin saamiseksi anna tarkka seos, reiän halkaisija ja syvyys, sisääntulokulma, seinämän paksuus, reikien lukumäärä, vaadittu virtaus- tai mitallinen hyväksyntä sekä tarkastusmenetelmä. Onnistunut reiänmuodostuskoe ei itsessään varmista valmiin komponentin tai sen käyttösuorituksen hyväksyntää.
4. Toistuvat koordinaattireiäsmallit
Levyt, sisäosat, suuttimet, kiinnitykset ja muut vastaavat johtavat komponentit voivat vaatia useita reikiä ohjelmoituina koordinaatteina. Tätä sovellusta on arvioitava lähtöpisteen, koordinaattiluettelon, etäisyyksien, sijaintitoleranssien ja osien määrän perusteella – ei pelkästään koneen akselien lukumäärän perusteella. Kun toistuvaa koordinaattipaikannusta vaaditaan, CNC-/moniakselinen konfiguraatio, kuten DD703, on asianmukainen lähtökohta.
5. Pienet tai syvät reiät kovennetuissa johtavissa materiaaleissa
EDM-reiäntäytyä voidaan harkita kovennetuille teräksille ja muille sähköjohtaville materiaalilaaduille, kun perinteinen poraus ei ole sopiva tai sitä on vaikea hallita. Materiaalin on oltava tunnistettavissa sen todellisen laadun perusteella, koska johtavuus, koostumus, kuumenkäsittely ja pesun käyttäytyminen voivat vaikuttaa prosessiin. Ei yleispätevää porausnopeutta, syvyys–halkaisija-suhtetta, tarkkuutta tai pinnanlaatua voida soveltaa eri materiaaleihin ja reikägeometrioihin.
| Hakemus | Tyypillinen päätöksen tekijä | Tiedot, jotka tarvitaan ennen tarjouksen laatimista | Tärkeä rajoitus |
|---|---|---|---|
| Langansäteilypistokoneen aloitusreikä | Suljettu sisäinen kontuuri, johon langansäteilypistokoneen pääsy vaaditaan | Langan koko, aloitusasento, työkappaleen paksuus ja kontuuripiirros | Porattu reikä ja seuraava langansäteilypistokoneen toimenpide ovat erillisiä prosesseja. |
| Työkalu-, muottia- tai muottiprosessireikä | Kovennettu sähkönjohtava materiaali tai vaikea pieni/syvä piirre | Materiaalin laatu, halkaisija, syvyys, sijainti ja leikkauspiirros | Monimutkaiset kanavat tai erityiset kulmat vaativat vahvistetun konfiguraation. |
| Jäähdytys- tai virtausreikä | Pieni kulkureikä sähkönjohtavassa seoskomponentissa | Seoksen koostumus, halkaisija, syvyys, kulma, seinämän paksuus ja tarkastuskriteerit | Teollisuusstandardien mukaisia kelpoisuusvaatimuksia, virtausominaisuuksia tai käyttöikää ei implisiittisesti tarkoiteta. |
| Toistuva koordinaattikuvio | Useita reikiä, joiden sijainti määritellään määritellyn referenssipisteen suhteen | Koordinaattiluettelo, jakaväli, toleranssi, määrä ja kiinnityskonsepti | Komentoinkrimentti ei ole sama kuin saavutettu paikannustarkkuus. |
| Pieni tai syvä reikä kovennetussa materiaalissa | Perinteisen porauksen vaikeusaste | Tarkka laatu, lämpökäsittely, halkaisija, syvyys ja vaadittu tulos | Yleispätevää suhteellista pituutta, kiertoaikaa tai reiän laatuvaatimusta ei sovelleta. |
Miten valita D703 ja DD703 välillä?
Valitse ensin ohjausjärjestelmä, sitten vahvista fyysinen kapasiteetti. D703 on tarkoitettu yksinkertaisempaan ei-CNC-porakoneeseen, jossa Z-akselin syöttö on ohjattavissa. DD703 on CNC-/moniakselivaihtoehto, kun projekti vaatii ohjelmoituja koordinaattipaikkoja tai toistuvia reikäkuvioita. Julkaistut liikealueet tai pöydän koko eivät määritä reikien tarkkuutta, eikä elektrodialue takaa valmiin reiän tarkkuutta.
| Valintapiste | D703 | DD703 |
|---|---|---|
| Ohjauskäsite | Ei-CNC; ainoa ohjattava/servotaso on Z-akselin syöttö | CNC-/moniakseli; markkinoitu kolmiakselisessa CNC-luokassa |
| Paras lähtökohta | Yksinkertaisemmassa porauskonfiguraatiossa, jossa ei-CNC-sijoitusmenetelmä ja ohjattu Z-akselin syöttö täyttävät työn vaatimukset | Ohjelmoitut koordinaattipaikat, toistuvat reikäkuviot tai laajemmat CNC-sijoitustarpeet |
| Nykyinen listattu elektrodialue | φ0,3–φ3,0 mm | φ0,3–φ3,0 mm |
| Nykyinen listattu X/Y-liikealue | 300 × 400 mm | 350 × 450 mm |
| Tällä hetkellä listattu työpöytä | 480 × 360 mm | 450 × 350 mm |
| Tällä hetkellä listattu elektrodi-/pyörivän akselin servon matka | 330 mm:n pyörivän akselin servon matka | 360 mm:n elektrodin servon matka |
| Tällä hetkellä listattu suurin porauspaksuus | Ei julkaistu; vahvista osasta ja lopullisesta tarjouksesta | 300 mm |
| Tällä hetkellä listattu suurin työkappaleen kuorma | 200 kg | 200 kg |
| Mitä edelleen vaatii vahvistusta | Valmiin reiän koko, syvyysmahdollisuus, kiertoaika, tarkkuus, sijainti, pyöreys, kartiomainen muoto ja pinnan laatu todelliselle materiaalille, elektrodille, pesuun, asetuksille ja tarkastusmenetelmälle | |
Vertaa koko EDM-reikäporakoneiden valikoimaa ,yksiaukkoista EDM-reikäporakoneiden luokkaa ja kolmiaukkoista CNC-EDM-reikäporakoneiden luokkaa lopullinen valinta tulee tehdä näkyvien koneiden määritelmien ja vahvistetun teknisen tarjouksen perusteella.
Mitkä ovat pääprosessirajoitukset?
- Sähkönjohtavuus on pakollinen. Ei-sähkönjohtavaa materiaalia ei voida työstää tällä EDM-prosessilla, ellei käytetä erityisesti validoitua vaihtoehtoista menetelmää.
- Elektrodin halkaisija ei ole valmiin reiän halkaisija. Syöttöväli, elektrodin kulumisnopeus, materiaali, syvyys ja asetukset vaikuttavat mitattuun reikään.
- Syvyys muuttaa prosessia. Syvempiä reikiä on vaikeampi puhdistaa ja sähkökäyttöisen elektrodin kulumista on vaikeampi hallita, joten yleispätevää syvyys–halkaisija-suhteen lupausta ei voida antaa.
- Tarkkuus vaatii määritellyn testin. Taulukkoinkrementti tai ohjelmoitu koordinaatti eivät todista valmiin reiän kokoa tai sijaintia.
- Pinnan ja metallurginen tila ovat sovelluskohtaisia. Jos tärkeää ovat uudelleenvalutuksen kerros, lämpövaikutettu alue, liiallinen poisto, sisääntulo/uloskäyntitila, vinous tai karheus, on ilmoitettava hyväksyntäsääntö ja tarkastusmenetelmä.
- Kiertoaika on ehdollinen. Aine, halkaisija, syvyys, pesu, sähköasetukset, elektrodinvaihto ja reikien lukumäärä vaikuttavat kaikki tuotantoon käytettyyn aikaan.
- Erityisominaisuudet vaativat vahvistuksen. Suljetut reiät, vinossa olevat reiät, automaattinen elektrodinvaihto, läpimurron tunnistus ja valvomaton automaatio eivät ole itsestäänselviä yleisen EDM-reiäntäysselostuksen perusteella.
Tiedot, jotka on lähetettävä EDM-poraustarkistukseen
Hyödyllinen kysely mahdollistaa toimittajan arvioida sekä fyysistä koneen soveltuvuutta että vaadittua koneistustulosta. Lähetä seuraavat tiedot:
- Työkappaleen materiaali ja tarkka laatu, mukaan lukien kuumenkäsittely, jos se on merkityksellistä
- Osaan liittyvä piirros, kokonaismitat ja paino
- Reiän halkaisija, syvyys, määrä ja vaatimus läpikuultavasta tai sokeasta reiästä
- Reikien koordinaatit, sijoittelumalli, etäisyys, sisääntulokulma ja saatavilla oleva vapaa tila
- Halkaisija, sijainti, pyöreyden, kartion, pinnan tai uudelleenmuodostuneen kerroksen hyväksyntävaatimukset
- Vaadittu tarkastusmenetelmä ja otantasuunnitelma
- Tuotantomäärä, kohdejaksoaika ja suunnitellut työvuorot
- Kiinnityslaite-, pesu- ja automaatiovaatimukset
- Kohdemaa, saatavilla oleva jännite ja taajuus
Jos pienin reikä, syvin reikä tai vaikeimmin työstettävä materiaali on ratkaiseva ostopäätöksen kannalta, anna ensin edustava esimerkki. HarsMarg voi sitten tarkistaa, sopiiko julkaistu konfiguraatio, onko näytetesti tarpeen ja mitkä ehdot on ilmoitettava teknisessä tarjouksessa.
Usein kysytyt kysymykset
Voidaanko EDM-reikätyöstöä käyttää ei-sähköjohtavissa materiaaleissa?
Ei. Standardi-EDM-reikätyöstö vaatii sähköjohtavan työkappaleen. Materiaalinimet kuten keraami, lasi tai komposiitti eivät riitä soveltuvuuden arvioimiseen; todellinen laatu ja sähkökäyttäytyminen on tarkistettava.
Onko elektrodin halkaisija sama kuin valmiin reiän halkaisija?
Ei. D703- ja DD703-mallit mainitsevat tällä hetkellä φ0,3–φ3,0 mm:n elektrodin halkaisijan alueen . Valmiin reiän koko riippuu myös purkauksenvälistä välistä, elektrodin kulutuksesta, materiaalista, syvyydestä, pesusta ja prosessiasetuksista. Ilmoita vaadittu mitattu reiän halkaisija erikseen.
Voiko EDM-porausta käyttää ennen langan EDM:ää?
Kyllä. Langan EDM:n elektrodilangan kiertämiseen tarvittavan aloitusreikäyksen tekeminen on yleinen sovellus. Aloitusreiän halkaisija ja sijainti on sovitettava seuraavaan langan EDM:n asetukseen ja ohjelmoituun kontuuriin.
Milloin ostaja tulisi valitsemaan D703 sen sijaan, että DD703?
Tarkista D703, kun yksinkertaisempi ei-CNC-asennus ja ohjattu Z-akselin syöttö riittävät tehtävään. Tarkista DD703, kun ohjelmoitu koordinaattipaikannus tai toistuvat reikäkuviot vaativat CNC/moniakselisen konfiguraation. Lopullinen valinta edellyttää myös matkan, pöydän alueen, työkappaleen kuorman, poraussyvyyden, elektrodin alueen ja vaaditun tuloksen huomiointia.
Mikä tarkkuus tai pinnanlaatu EDM-poraus voi saavuttaa?
Yksittäistä arvoa ei voida soveltaa kaikkiin materiaaleihin, halkaisijoihin ja syvyyksiin. Ilmoita vaadittu reiän koko, sijainti, muoto ja pinnan hyväksyntä yhdessä tarkastusmenetelmän kanssa. Tuloksen arviointiin on sitten otettava huomioon valittu kone, elektrodi, pesuasettelu ja prosessiehdot.
Voiko HarsMarg vahvistaa kiertoaika vain reiän halkaisijan perusteella?
Ei. Hyödyllinen kiertoaikatarkastelu vaatii myös materiaalin luokan, reiän syvyyden, määrän, kuvioiden, sähkökäyttöisen elektrodin, pesuehdoista ja hyväksyntävaatimuksista sekä mahdollisista elektrodien käsittely- tai tarkastusaikoista.
Pyydä teknistä tarkastelua
Aloita HarsMargin EDM-reiänporakoneet , vertaa D703 yksiaukkoinen kone kanssa sen DD703 CNC/moniakselinen kone ja sen jälkeen lähetä piirustuksesi ja sovellusvaatimukset . Tarkastelemme materiaalia, reiän geometriaa, kuvioita, työkappaleen kapasiteettia, ohjausvaatimuksia ja saatavilla olevaa tehoa ennen teknisen tarjouksen laatimista.
Sisällysluettelo
- Miten EDM-reiänporaus toimii?
- Yleisimmät EDM-reikäporaussovellukset
- Miten valita D703 ja DD703 välillä?
- Mitkä ovat pääprosessirajoitukset?
- Tiedot, jotka on lähetettävä EDM-poraustarkistukseen
-
Usein kysytyt kysymykset
- Voidaanko EDM-reikätyöstöä käyttää ei-sähköjohtavissa materiaaleissa?
- Onko elektrodin halkaisija sama kuin valmiin reiän halkaisija?
- Voiko EDM-porausta käyttää ennen langan EDM:ää?
- Milloin ostaja tulisi valitsemaan D703 sen sijaan, että DD703?
- Mikä tarkkuus tai pinnanlaatu EDM-poraus voi saavuttaa?
- Voiko HarsMarg vahvistaa kiertoaika vain reiän halkaisijan perusteella?
- Pyydä teknistä tarkastelua
