
 EN



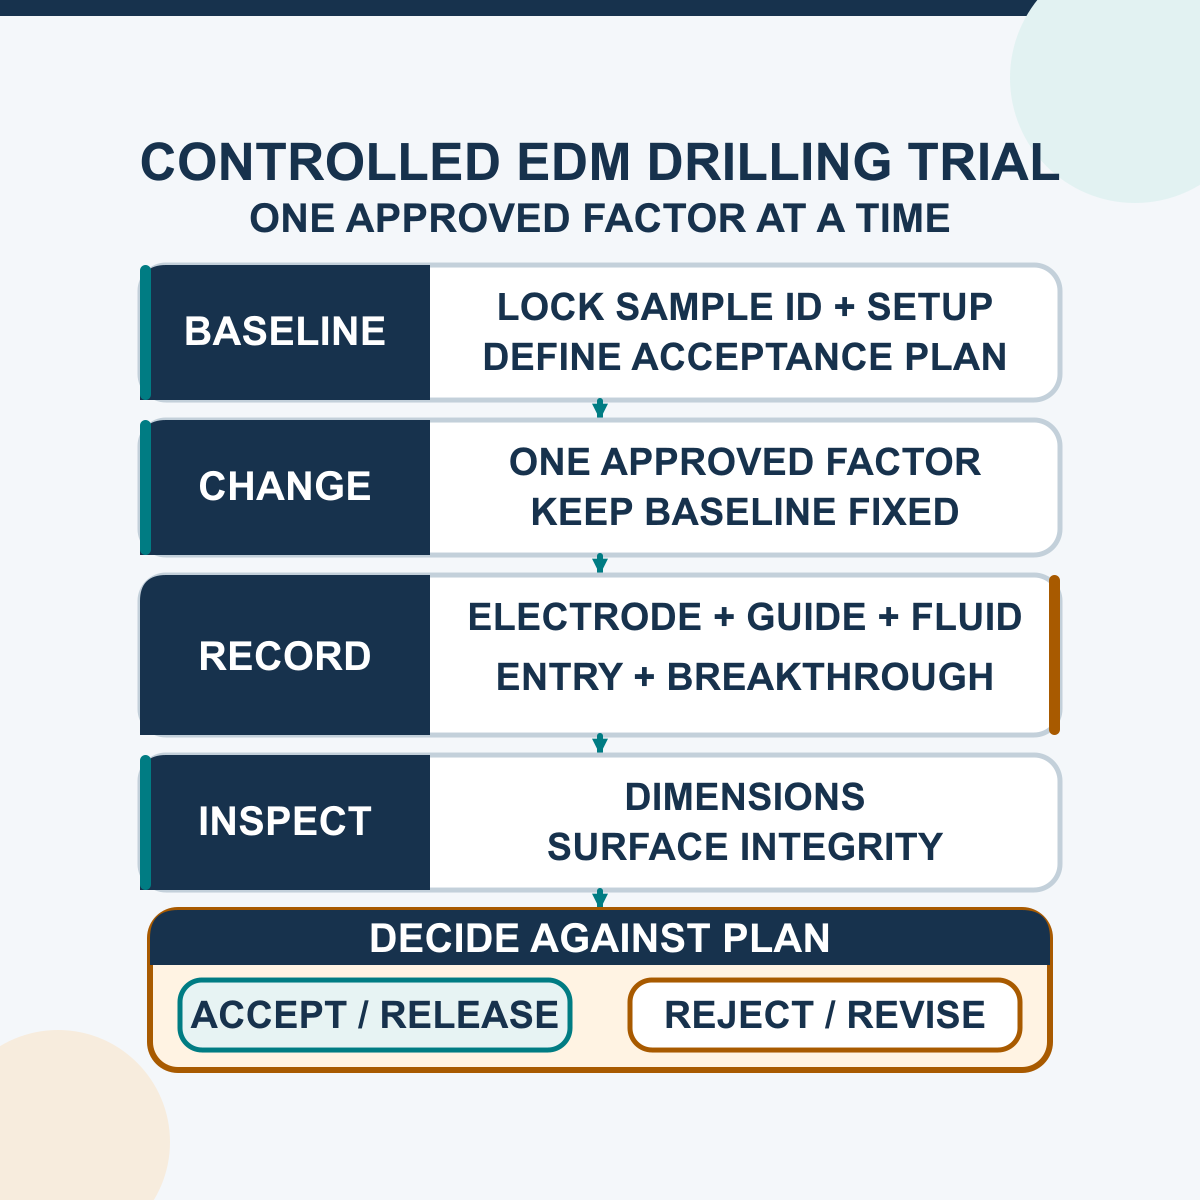
การปรับแต่งการเจาะด้วย EDM หมายถึงการยกระดับผลลัพธ์ที่กำหนดไว้ภายใต้เงื่อนไขที่ควบคุมได้ — ไม่ใช่การใช้ค่ากระแสไฟฟ้า ความกว้างช่วงเวลาของสัญญาณ (pulse) อัตราการป้อน (feed) ความเร็วการหมุน หรือการไหลของสารหล่อเย็นแบบเดียวกันกับทุกกรณี เริ่มต้นด้วยฐานอ้างอิงที่มีเสถียรภาพ ปรับเปลี่ยนปัจจัยที่ได้รับอนุมัติเพียงตัวเดียวในแต่ละครั้ง เจาะตัวอย่างที่เป็นตัวแทน และวัดคุณลักษณะทั้งหมดที่สำคัญต่อแบบแปลน เวลาในการเจาะที่สั้นลงจะมีประโยชน์ก็ต่อเมื่อขนาดเส้นผ่านศูนย์กลาง ตำแหน่ง รูปร่าง สภาพขอบทางเข้า-ออก และข้อจำกัดด้านความสมบูรณ์ของผิวที่ระบุไว้ยังคงเป็นไปตามเกณฑ์ทั้งหมด
การเจาะรูด้วยวิธี EDM มักใช้ขั้วไฟฟ้าทรงกระบอกที่หมุนได้ร่วมกับของเหลวในการประมวลผล เพื่อช่วยให้ช่องว่างการปล่อยประจุกลับคืนสู่สภาพปกติ ระบายความร้อน และขจัดเศษวัสดุที่ถูกกัดกร่อนออกไป ผลลัพธ์ที่ได้ขึ้นอยู่กับระบบทั้งระบบ ได้แก่ เครื่องจักรและเครื่องกำเนิดไฟฟ้า ชิ้นงาน ขั้วไฟฟ้า ตัวนำทาง เส้นทางการไหลของของเหลว อุปกรณ์ยึดจับ จุดอ้างอิง รูปร่างของรู ค่าตั้งค่า สภาพแวดล้อม และวิธีการตรวจสอบ โปรดบันทึกระบบนี้ไว้ก่อนเริ่มดำเนินการปรับปรุง
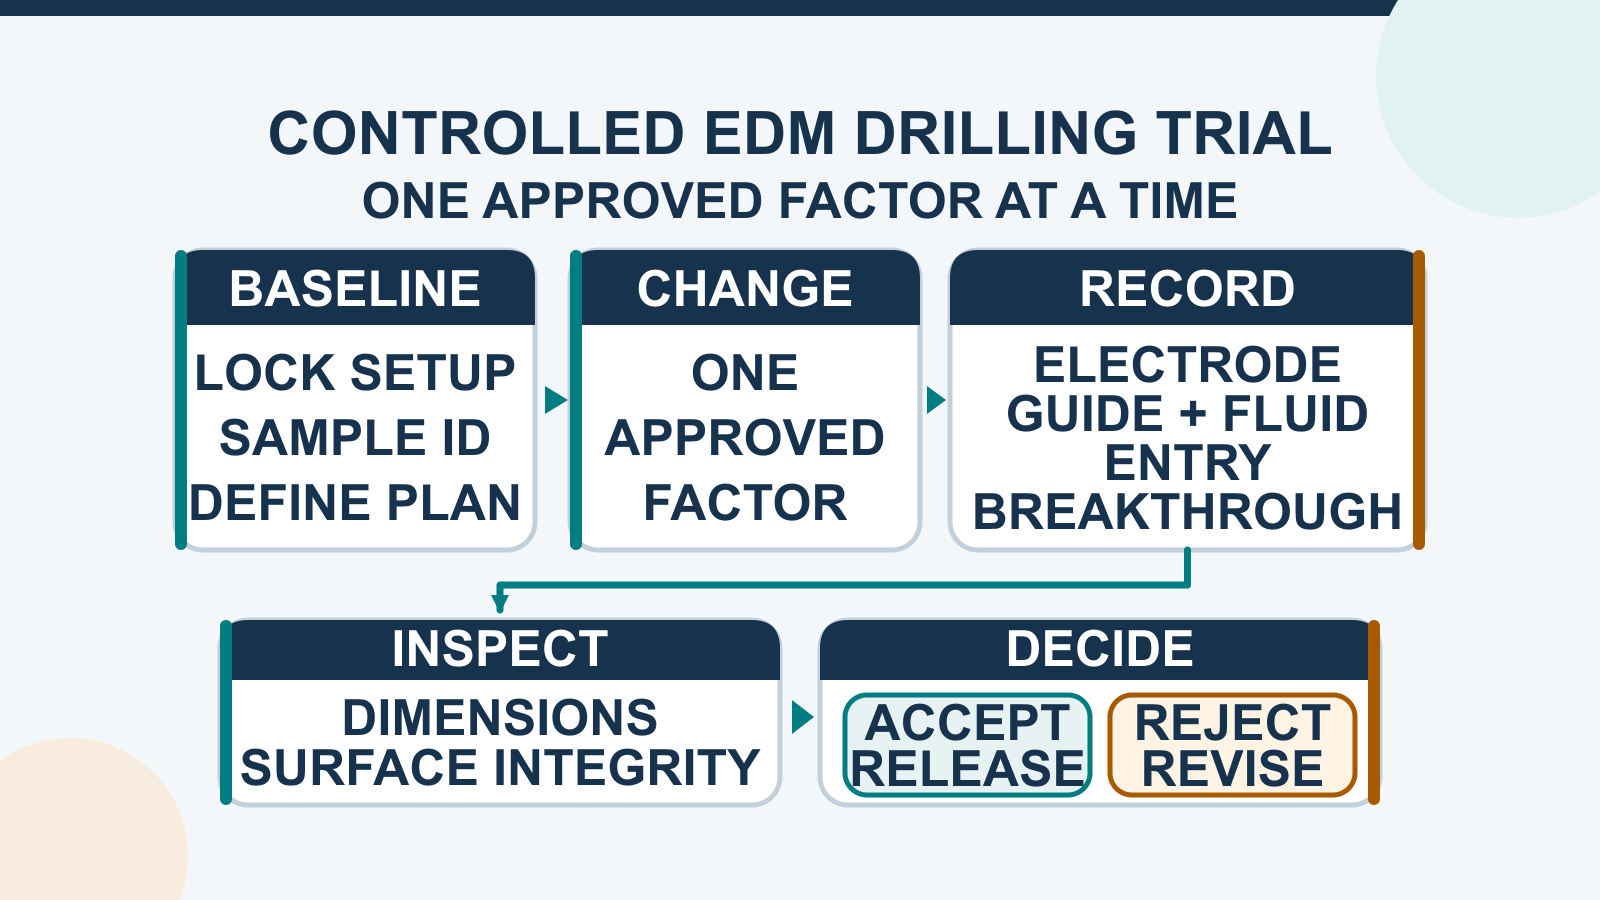
กำหนดผลลัพธ์ที่ต้องการก่อนปรับค่าพารามิเตอร์ใดๆ
เขียนแผนการรับรองก่อนเป็นอันดับแรก ระบุวัสดุและเงื่อนไขการรักษาความร้อนอย่างชัดเจน เส้นผ่านศูนย์กลางรูสำเร็จรูป ความลึก ข้อกำหนดว่าเป็นรูทะลุหรือรูไม่ทะลุ มุมเข้ารู ระบบอ้างอิงและตำแหน่ง ปริมาณที่ต้องผลิต และกรอบเวลาในการผลิต ถ้าคุณสมบัติ เช่น ความกลม ความเอียงของผนังรู ความตรง โครงสร้างพื้นผิว ชั้นวัสดุที่เกิดจากการหลอมซ้ำ วัสดุที่ได้รับผลกระทบจากความร้อน หรือรอยแตกจุลภาค มีความสำคัญ ให้ระบุคุณสมบัติที่ต้องการและวิธีการตรวจสอบอย่างชัดแจ้ง แทนที่จะซ่อนไว้ภายใต้คำว่า “ความแม่นยำ”
| ผลลัพธ์ที่ใช้กำหนด | สิ่งที่แผนควรระบุ | เส้นทางหลักฐานทั่วไป |
|---|---|---|
| เส้นผ่านศูนย์กลาง | ข้อกำหนดขนาด ตำแหน่งที่วัด และการจัดการบริเวณทางเข้า/ทางออก | วิธีการวัดแบบแสง แบบสัมผัส หรือแบบตัดขวางที่สอบเทียบแล้ว และเหมาะสมกับรูและค่าความคลาดเคลื่อนที่กำหนด |
| ตำแหน่งและทิศทาง | ระบบอ้างอิง พิกัดพื้นฐาน กฎเกณฑ์ตำแหน่ง/การวางแนว และวิธีการสุ่มตัวอย่าง | การวัดต้องอ้างอิงกับระบบอ้างอิงที่ได้รับการอนุมัติแล้ว ไม่ใช่เพียงแค่ค่าที่แสดงบนหน้าจอเครื่องจักร |
| รูปทรงตลอดความลึก | ข้อกำหนดความกลม/ความทรงกระบอก ความตรง หรือความเอียงของผนังรู ตามกรณีที่เกี่ยวข้อง | การวัดแบบหลายระดับความลึก หรือส่วนตัวแทนที่ตกลงร่วมกัน |
| จุดเข้าและจุดออก | ขอบเขตที่ยอมรับได้สำหรับการบานของปลายเจาะ ความเสียหายที่ขอบ ภาวะการทะลุผ่าน และด้านที่ใช้ตรวจสอบ | ภาพถ่ายจุดเข้าและจุดออกที่จัดทำเป็นเอกสาร พร้อมการตรวจสอบมิติ |
| ความสมบูรณ์ของพื้นผิว | กฎเกณฑ์การยอมรับพื้นผิว รวมถึงชั้นวัสดุที่เกิดจากการหลอมใหม่ บริเวณที่ได้รับผลกระทบจากความร้อน หรือรอยแตก | การทดสอบพื้นผิวตามที่ระบุไว้ และเมื่อจำเป็น ต้องจัดเตรียมหน้าตัดขวาง หรือวิธีอื่นที่ได้รับการรับรอง |
| เวลา | เหตุการณ์เริ่มต้นและสิ้นสุด รวมถึงการระบุว่ากระบวนการตั้งค่าเครื่อง การจัดการขั้วไฟฟ้า การทะลุผ่าน และการตรวจสอบ อยู่ในขอบเขตหรือไม่ | บันทึกผลการทดลองที่ระบุเวลาอย่างชัดเจน โดยใช้ขอบเขตเดียวกันในการเปรียบเทียบทุกครั้ง |
วิธีการวัดต้องสามารถแยกแยะลักษณะเฉพาะที่ระบุได้อย่างแม่นยำ และกฎเกณฑ์การยอมรับควรคำนึงถึงวิธีการสุ่มตัวอย่างและการไม่แน่นอนของการวัดที่ตกลงร่วมกัน ห้ามแปลงค่าการเพิ่มทีละขั้นตอนของคำสั่งเครื่องจักรให้กลายเป็นหลักฐานยืนยันความแม่นยำของรูที่ผลิตเสร็จแล้ว
กำหนดค่าอ้างอิงที่สามารถทำซ้ำได้
ใช้ชิ้นงานตัวแทนหรือแผ่นทดสอบที่มีเกรดวัสดุ การรักษาความร้อน ความหนา พื้นผิวด้านเข้า และแนวของรูเหมือนกับชิ้นงานจริงที่จะผลิต ยึดตำแหน่งเครื่องจักร โปรแกรม/รุ่นของเครื่องกำเนิดไฟฟ้า อิเล็กโทรดและไกด์ ของเหลวที่ใช้ในการทำงาน และสภาพการกรอง รวมถึงอุปกรณ์ยึดชิ้นงาน/จุดอ้างอิง สภาพแวดล้อม และแผนการตรวจสอบให้แน่นอน ติดฉลากตัวอย่างทุกชิ้นและเก็บบันทึกผลฐานไว้ก่อนเปลี่ยนแปลงสิ่งใดๆ
บันทึกฐานที่มีประโยชน์ควรมีข้อมูลดังนี้:
- รุ่นและเลขซีเรียลของเครื่องจักร รวมทั้งโปรแกรมควบคุมหรือโปรแกรมเครื่องกำเนิดไฟฟ้าที่ใช้งานจริง;
- วัสดุของชิ้นงาน เกรด สภาพ ขนาด ล็อต และจุดสัมผัสไฟฟ้า;
- วัสดุและโครงสร้างของอิเล็กโทรด เส้นผ่านศูนย์กลางภายนอกและภายใน ล็อต และความยาวที่ใช้งานได้;
- รหัสและสภาพของไกด์ สภาพการหมุน รวมถึงค่าความคลาดเคลื่อนจากการหมุนหรือการจัดแนวที่ตรวจสอบแล้ว;
- ของเหลวที่ใช้ในการทำงานซึ่งได้รับการรับรอง สภาพที่มองเห็นได้ สภาพการกรอง เส้นทางการจ่าย และค่าที่แสดงบนหน้าจอเครื่องจักร;
- อุปกรณ์ยึดชิ้นงาน จุดอ้างอิง พื้นผิวด้านเข้า ความลึก/มุมของรู และการระบุว่าเป็นรูทะลุหรือรูไม่ทะลุ;
- การตั้งค่าทั้งหมดเกี่ยวกับระบบไฟฟ้า ระบบป้อนวัสดุ/เซอร์โว การหมุน และของไหล ต้องตรงตามที่แสดงไว้บนเครื่องจักรอย่างแม่นยำ
- ขอบเขตเวลา ผลลัพธ์ที่วัดได้ อุปกรณ์ตรวจสอบ และผู้ปฏิบัติงาน/ผู้ตรวจสอบ
เจาะรูอ้างอิงซ้ำเพียงพอเพื่อให้เห็นว่ากระบวนการมีความเสถียรสำหรับการตัดสินใจที่ตั้งใจไว้ รูหนึ่งรูที่ดีผิดปกติไม่ใช่ขอบเขตของกระบวนการ และรูหนึ่งรูที่แย่ผิดปกติควรกระตุ้นให้มีการทบทวนการตั้งค่าก่อนจะสรุปว่าพารามิเตอร์นั้นเป็นสาเหตุ
เปลี่ยนปัจจัยที่ได้รับอนุมัติเพียงหนึ่งปัจจัยต่อครั้ง
เลือกหนึ่งเป้าหมายในการปรับปรุง เช่น เวลาที่ใช้ในการเจาะโดยรวม มุมเอียงของปลายทางออก หรืออัตราการสึกหรอของอิเล็กโทรด โดยคงขีดจำกัดการยอมรับที่เหลือไว้คงที่ เปลี่ยนพารามิเตอร์เพียงหนึ่งตัวภายในช่วงการใช้งานที่ผู้จัดจำหน่ายเครื่องจักรรับรอง แล้วสร้างรูปแบบตัวอย่างเดิมซ้ำ และเปรียบเทียบค่าการวัดเดียวกัน หากเปลี่ยนหลายปัจจัยพร้อมกัน จะไม่สามารถแยกแยะสาเหตุของการปรับปรุงหรือความล้มเหลวได้
- ตรึงค่าอ้างอิงและกำหนดคำถามสำหรับการทดลอง
- เลือกปัจจัยที่ได้รับอนุมัติหนึ่งปัจจัย และระดับการเปลี่ยนแปลงที่ควบคุมได้
- กำหนดรหัสตัวอย่างก่อนเริ่มการเจาะ
- สังเกตความมั่นคง สัญญาณเตือน การไหลย้อนกลับของสารหล่อเย็น สภาพของขั้วไฟฟ้า การเข้าสู่และผ่านวัสดุ
- วัดลักษณะเดียวกันด้วยวิธีการเดียวกัน
- ยอมรับ ปฏิเสธ หรือทำซ้ำการเปลี่ยนแปลงตามกฎที่ระบุไว้เป็นลายลักษณ์อักษร
- ระงับการแก้ไขที่ได้รับการอนุมัติไว้ก่อนเริ่มการผลิต และจัดเก็บบันทึกไว้
พลังงานไฟฟ้า เวลาของสัญญาณพัลส์ การตอบสนองของช่องว่าง/ระบบเซอร์โว การป้อนแกน Z การหมุนของขั้วไฟฟ้า และการจ่ายสารหล่อเย็นอาจมีปฏิสัมพันธ์กัน ชื่อและค่าที่อนุญาตสำหรับพารามิเตอร์เหล่านี้แตกต่างกันไปตามเครื่องกำเนิดไฟฟ้าและระบบควบคุมแต่ละแบบ โปรดใช้เอกสารประกอบเครื่องจริง และห้ามแปลงเลขหมายพารามิเตอร์จากยี่ห้อหรือรุ่นอื่นให้เหมือนเทียบเท่ากัน
ควบคุมการล้าง การกำจัดเศษสิ่งสกปรก และทางเดินของสารหล่อเย็น
การปล่อยประจุอย่างมั่นคงต้องอาศัยสภาวะการไหลของของเหลวและการกำจัดเศษวัสดุที่สามารถทำซ้ำได้ ก่อนปรับค่าการตั้งค่าไฟฟ้า ให้ตรวจสอบว่าของเหลวที่ได้รับการรับรองอยู่ในระดับและสภาพที่กำหนด รูเจาะที่ปลายขั้วไฟฟ้าและเส้นทางการจ่ายของเหลวไม่มีสิ่งอุดตัน ตัวกรองและเส้นทางการไหลกลับใช้งานได้ตามปกติ การเชื่อมต่อไม่มีการรั่วซึม และไม่มีเศษวัสดุสะสมบริเวณจุดเข้า บันทึกค่าที่แสดงบนหน้าจอเครื่องจักร แทนที่จะระบุเพียงว่า “ความดันสูง”
ห้ามสมมุติว่าการเพิ่มความดันอย่างค่อยเป็นค่อยไปจะแก้ปัญหาทุกกรณีของการเจาะรูลึก ความดันที่สูเกินไปหรือไม่มั่นคงอาจก่อให้เกิดการรั่วซึม การพ่นหรือการกระจายตัวเป็นฝอย การเบี่ยงเบนของขั้วไฟฟ้า หรือแหล่งความแปรผันอื่นใด หากการไหลถูกขัดขวาง ท่อมีรอยเสียหายหรือซีลรั่ว ความดันแสดงพฤติกรรมผิดปกติ หรือโครงสร้างครอบคลุม/ระบบป้องกันไม่สามารถควบคุมกระบวนการได้ ให้หยุดการทดลองทันที และตรวจสอบระบบอย่างปลอดภัยตามคู่มือเครื่องจักร
ติดตามสถานะของขั้วไฟฟ้า ตัวนำทาง การหมุน และการสึกหรอ
อิเล็กโทรดจะถูกใช้สิ้นเปลืองไปในระหว่างการเจาะด้วยวิธี EDM ซึ่งเส้นผ่านศูนย์กลางภายนอกและภายใน วัสดุหรือโครงสร้าง ความตรงและความสมมาตรตามแกน ความยาวส่วนที่ไม่มีการรองรับ และอัตราการสึกกร่อน จะมีผลต่อทั้งทางเดินของสารหล่อเย็นและขนาดรูที่วัดได้ การสึกกร่อนของไกด์ มลภาวะ การจัดแนวไม่ถูกต้อง หรือการเคลื่อนไหวข้างๆ อาจทำให้เกิดความคลาดเคลื่อนจากการหมุน (runout) หรือการเบี่ยงเบน (drift) ควรตรวจสอบการหมุนเพื่อให้มั่นใจว่าทำงานเรียบเนียนและไม่มีความไม่สมมาตรที่มองเห็นได้ ก่อนที่จะตีความผลจากการทดลองพารามิเตอร์
วัดหรือบันทึกปริมาณการสิ้นเปลืองของอิเล็กโทรดตามวิธีที่ตกลงกันไว้ และกำหนดกฎการเปลี่ยนอิเล็กโทรดที่เชื่อมโยงกับผลลัพธ์ที่ยอมรับได้ ห้ามสรุปโดยอัตโนมัติว่าอิเล็กโทรดที่มีขนาดเล็กที่สุดคือเร็วที่สุด หรือว่าเส้นผ่านศูนย์กลางที่ระบุไว้ของอิเล็กโทรดเท่ากับขนาดรูสำเร็จรูป D703 และ DD703 หน้า φ0.3–φ3.0 มม. เป็นช่วงเส้นผ่านศูนย์กลางของอิเล็กโทรด แต่ระยะห่างประกายไฟ (spark-gap overcut) อัตราการสึกกร่อน ความคลาดเคลื่อนจากการหมุน สภาพของไกด์ ความลึก การระบายสารหล่อเย็น และเงื่อนไขขณะเริ่มเจาะและทะลุผ่าน ยังคงมีผลต่อขนาดรูที่วัดได้
ให้พิจารณาขั้นตอนการเริ่มเจาะ (Entry) การเจาะลึกเต็มที่ (Full Depth) และการทะลุผ่าน (Breakthrough) เป็นขั้นตอนที่แยกจากกัน
สภาวะการดำเนินกระบวนการอาจเปลี่ยนแปลงได้ ขณะที่ขั้วไฟฟ้าเริ่มสัมผัสพื้นผิวครั้งแรก ค่อยๆ เคลื่อนผ่านรู และทะลุผ่านด้านตรงข้ามอย่างสมบูรณ์ โปรดสังเกตแต่ละขั้นตอนอย่างละเอียด ตรวจสอบด้านเข้าและด้านออกแยกจากกัน วัดรูปร่างตามความลึกในจุดที่จำเป็น และบันทึกพฤติกรรมของของเหลวที่ไหลกลับหรือระบายออกว่ามีการเปลี่ยนแปลงหรือไม่ ตัวอย่างชิ้นทดสอบแบบแบนอาจไม่สามารถจำลองพื้นผิวจริงในการผลิตซึ่งมีลักษณะโค้ง ผ่านการเคลือบ มีมุมเอียง หรือถูกขัดจังหวะได้
สำหรับลักษณะเฉพาะแบบไม่ทะลุ (blind feature) ให้ระบุความลึกหรือจุดสิ้นสุด รวมทั้งวิธีการตรวจสอบก่อนเริ่มการทดลอง สำหรับรูแบบทะลุ (through hole) ให้ระบุวิธีการตรวจจับการทะลุ (breakthrough) รวมทั้งกำหนดว่าเวลาที่ใช้ทั้งหมดจะสิ้นสุดเมื่อเกิดการทะลุครั้งแรก หรือหลังจากขั้นตอนการตกแต่งเพิ่มเติม (finishing) หรือขั้นตอนการล้าง (flush stage) เท่านั้น ห้ามตัดสินใจโดยสมมุติว่าไม่มีเศษโลหะ (burr-free) หรือไม่มีความเสียหายที่บริเวณทางเข้าหรือทางออก โดยไม่ได้ทำการตรวจสอบอย่างแท้จริง
ปรับสมดุลระหว่างระยะเวลาการเจาะ กับการยอมรับค่ามิติและพื้นผิว
การเพิ่มพลังงานในการปล่อยประจุอาจทำให้อัตราการขจัดวัสดุสูงขึ้นในชุดค่าตั้งที่เฉพาะเจาะจง แต่ก็อาจส่งผลต่อการสึกหรอของอิเล็กโทรด ขนาดการตัดเกินเป้าหมาย มุมเอียงของรู คุณภาพพื้นผิวบริเวณทางเข้า-ออก และผลกระทบจากความร้อนต่อพื้นผิว ดังนั้น การปรับแต่งพารามิเตอร์จึงจำเป็นต้องอาศัยตารางแสดงผลตอบสนอง แทนที่จะยึดถือหลักการว่า “พลังงานสูงสุดเท่ากับประสิทธิภาพสูงสุด” เพียงอย่างเดียว ควรพิจารณาการทดลองที่เร็วที่สุดซึ่งผ่านเกณฑ์คุณลักษณะทั้งหมดที่กำหนดไว้ ไม่ใช่การทดลองที่เจาะรูได้เร็วที่สุดเพียงอย่างเดียว
กระบวนการ EDM เป็นกระบวนการที่อาศัยความร้อน หากฟังก์ชันของชิ้นส่วนทำให้คุณภาพพื้นผิวมีความสำคัญ จำเป็นต้องระบุวิธีการวัดพื้นผิวตามที่กำหนดไว้ รวมทั้งการตรวจสอบตัวอย่างสำหรับชั้นวัสดุที่ตกค้าง (recast layer) หรือชั้นขาว (white layer) วัสดุที่ได้รับผลกระทบจากความร้อน (heat-affected material) หรือรอยแตกจุลภาค (microcracking) การตรวจด้วยตาเปล่า หรือการวัดค่าความหยาบเฉลี่ยเพียงอย่างเดียวอาจไม่เพียงพอต่อการตอบสนองข้อกำหนดทางวิศวกรรมที่ระบุไว้
| การสังเกตระหว่างการทดลอง | การตรวจสอบเบื้องต้นก่อนปรับค่าพารามิเตอร์อื่น | หลักฐานที่จำเป็นสำหรับการตัดสินใจ |
|---|---|---|
| การปล่อยประจุไม่เสถียร การลัดวงจรซ้ำๆ หรือการป้อนอิเล็กโทรดสะดุด | การติดต่อทางไฟฟ้า เส้นทางการระบายเศษวัสดุ การจ่ายสารหล่อลื่น รูกลวงกลางอิเล็กโทรด ตัวนำแนว (guide) และสถานะของระยะห่าง/ระบบควบคุมแบบเซอร์โวที่ได้รับการรับรอง | บันทึกการแจ้งเตือน/เหตุการณ์ รหัสตัวอย่าง และการสังเกตขั้วไฟฟ้า/ตัวนำหลังการทดลอง |
| ความต่างระหว่างทางเข้ากับทางออกมีค่ามาก | การสึกหรอ การเบี้ยว/การจัดแนว ความลึก การระบายเศษวัสดุ พฤติกรรมขณะเริ่มเจาะและขณะทะลุผ่าน | การวัดที่ทางเข้า/ทางออก และถ้าจำเป็น อาจวัดที่ความลึกหลายระดับหรือในแต่ละส่วน |
| การเคลื่อนตัวของตำแหน่งตลอดรูปแบบการเจาะ | จุดอ้างอิง ชุดยึดชิ้นงาน การเคลื่อนที่ของชิ้นงาน การเปลี่ยนแปลงจากอุณหภูมิ/สภาพแวดล้อม และวิธีการกำหนดตำแหน่ง | ตำแหน่งที่วัดไว้เทียบกับจุดอ้างอิงที่ปล่อยออกมา และบันทึกลำดับ/เวลาของการเจาะ |
| ใช้เวลาน้อยลง แต่คุณภาพของรูไม่ผ่านเกณฑ์ | ปัจจัยใดที่เปลี่ยนไปส่งผลต่อการสึกหรอ ขนาดรูเกินมาตรฐาน รูปร่าง ลักษณะบริเวณขอบทางเข้า/ออก หรือความสมบูรณ์ของพื้นผิว | การเปรียบเทียบอย่างครบถ้วนกับคุณลักษณะทุกประการที่กำหนดไว้สำหรับการยอมรับ |
| ผลลัพธ์เปลี่ยนแปลงหลังเปลี่ยนขั้วไฟฟ้า | ล็อตหรือโครงสร้างของขั้วไฟฟ้า การพอดีของไกด์ ความยาวการตั้งค่า การจัดแนว และการกู้คืนค่าฐาน | ชุดตัวอย่างก่อนและหลังภายใต้ฉบับกระบวนการที่ได้รับการอนุมัติเดียวกัน |
ใช้โมเดลควบคุมที่ถูกต้องสำหรับงานนั้น
เครื่องเจาะรูแบบ EDM รุ่น D703 เป็นเครื่องแบบไม่ใช่ CNC และมีแกนเดียว โดยคำว่า 'แกนเดียว' หมายถึงการป้อนแกน Z แบบควบคุม/เซอร์โว ดังนั้น ตำแหน่งชิ้นงานและวิธีการตั้งค่าจึงต้องระบุให้ชัดเจน แทนที่จะอธิบายเป็นการกำหนดตำแหน่งแบบหลายแกนที่เขียนโปรแกรมไว้ล่วงหน้า ส่วนรุ่น DD703 คือทางเลือกแบบ CNC/หลายแกน ซึ่งใช้เมื่อต้องการการกำหนดพิกัดแบบเขียนโปรแกรม หรือการทำซ้ำรูปแบบเดิม อย่างไรก็ตาม พิกัดแบบ CNC ยังไม่สามารถยืนยันตำแหน่งรูที่เสร็จสมบูรณ์ได้: จุดอ้างอิง แท่นยึด สภาพเครื่องจักร กระบวนการ และการวัดยังคงเป็นส่วนหนึ่งของการยอมรับ
เริ่มต้นที่ ชุดเครื่องเจาะ EDM แล้วเปรียบเทียบ D703 กับ DD703 ตามความต้องการด้านการควบคุม ความสามารถเชิงกายภาพ และการทดลองตัวแทน — ไม่ใช่จากข้ออ้างทั่วไปเกี่ยวกับความเร็วหรือความแม่นยำ
ใช้ขอบเขตการหยุดและการปลอดภัย
ปฏิบัติตามคำแนะนำที่ให้มาสำหรับเครื่องจักร เครื่องกำเนิดไฟฟ้า อิเล็กโทรด ของเหลวที่ใช้งาน และความปลอดภัยในสถานที่ รักษาอุปกรณ์ป้องกันและระบบล็อกอินเทอร์ล็อกที่จำเป็นไว้ให้ทำงานตามปกติ หยุดกระบวนการก่อนเปลี่ยนอิเล็กโทรด/ตัวนำทาง หรือก่อนทำความสะอาดเส้นทางของของเหลว และปล่อยแรงดันในวงจรที่เกี่ยวข้องออกทั้งหมดก่อนเปิดวงจรนั้น งานซ่อมบำรุงตู้ควบคุมไฟฟ้า เครื่องกำเนิดไฟฟ้า ชิ้นส่วนแรงดันสูง ระบบอินเทอร์ล็อก และระบบความดันภายใน ต้องดำเนินการโดยบุคลากรที่มีคุณสมบัติเหมาะสมภายใต้ขั้นตอนการแยกวงจร/ล็อกเอาต์ที่เกี่ยวข้อง
หยุดการทดลองทันทีและแจ้งผู้มีอำนาจตามขั้นตอนของสถานที่ หากเกิดเหตุการณ์ใดเหตุการณ์หนึ่งต่อไปนี้
- การเกิดอาร์กหรือลัดวงจรอย่างต่อเนื่อง สัญญาณเตือนซ้ำ ๆ หรือพฤติกรรมการป้อนวัสดุที่ควบคุมไม่ได้
- การสั่นสะเทือนผิดปกติ การเบี่ยงเบนของอิเล็กโทรด การเสียหายของตัวนำทาง หรือการโค้งงอของอิเล็กโทรดที่ไม่คาดคิด
- การอุดตันของการจ่ายของเหลว ความไม่เสถียรของแรงดัน การรั่วซึม ท่อน้ำหรือซีลเสียหาย หรือการพ่น/ละอองลอยที่ควบคุมไม่ได้
- การร้อนจัดเกินไป การเกิดควัน กลิ่นผิดปกติ สายเคเบิลหรือการเชื่อมต่อเสียหาย หรือข้อบกพร่องด้านไฟฟ้า/อินเทอร์ล็อก
- การเคลื่อนตัวของอุปกรณ์ยึดชิ้นงานหรือชิ้นงานเอง การสูญเสียจุดอ้างอิง หรือผลการตรวจสอบที่อยู่นอกขอบเขตการหยุดที่กำหนด
ห้ามข้ามระบบล็อกความปลอดภัยหรือเปิดอุปกรณ์ที่มีกระแสไฟฟ้าเพื่อดำเนินการทดลองพารามิเตอร์ต่อไป ข้อกำหนดทางกฎหมายในท้องถิ่นและคู่มือเครื่องจักรที่ติดตั้งไว้ มีผลเหนือคำแนะนำทั่วไปฉบับนี้
สร้างบันทึกตัวอย่างและบันทึกคำขอเสนอราคา
สำหรับการใช้งานใหม่ ให้ส่งแบบแปลนและลักษณะเฉพาะที่มีความท้าทายมากที่สุดแทนการร้องขอ “การตั้งค่าที่เร็วที่สุด” การทบทวนเชิงเทคนิคที่มีประโยชน์ควรประกอบด้วย:
- วัสดุและเกรดของชิ้นงานที่ใช้จริง รวมถึงการอบร้อน การวัดขนาด และน้ำหนัก;
- เส้นผ่านศูนย์กลางรูที่ต้องการหลังการผลิต ความลึก จำนวนรู มุมเข้ารู และข้อกำหนดว่าเป็นรูทะลุหรือรูไม่ทะลุ;
- จุดอ้างอิง ตำแหน่ง ความกลม/รูปร่าง ความเอียง/ความตรง และเกณฑ์การยอมรับที่บริเวณปากทางเข้าและทางออก;
- ข้อกำหนดด้านพื้นผิวและความสมบูรณ์ของโครงสร้างโลหะที่ผิว;
- วิธีการตรวจสอบแผนการสุ่มตัวอย่าง และการอนุญาตให้ทำการตัดตัวอย่างเพื่อการตรวจสอบแบบทำลาย;
- นิยามเวลาในการผลิตหนึ่งรอบ ปริมาณการผลิต และรูปแบบกะการทำงาน;
- ความต้องการเฉพาะของเครื่องจักร/ระบบควบคุมที่มีอยู่ ข้อจำกัดของอิเล็กโทรด การเข้าถึงระบบล้าง/อุปกรณ์ยึดชิ้นงาน และคำขอเกี่ยวกับระบบอัตโนมัติ;
- ประเทศปลายทาง แรงดันไฟฟ้า/ความถี่ที่ใช้งานได้ และเอกสารรับรองที่เกี่ยวข้อง
บันทึกตัวอย่างที่ได้รับการอนุมัติควรเชื่อมโยงรหัสชิ้นส่วนแต่ละรายการกับรุ่นของเครื่อง/การตั้งค่า รุ่นพารามิเตอร์ สภาพของอิเล็กโทรด/ไกด์/ของเหลว เวลาที่ใช้ และผลลัพธ์ที่วัดได้ หากมีการเปลี่ยนแปลงวัสดุในการผลิต รูปทรงเรขาคณิต อิเล็กโทรด ไกด์ ระบบของเหลว รุ่นซอฟต์แวร์/พารามิเตอร์ จิ๊ก หรือวิธีการตรวจสอบ ให้ระบุว่าจำเป็นต้องดำเนินการตรวจสอบซ้ำหรือไม่
คำถามที่พบบ่อย
พลังงานปล่อยประจุที่สูงขึ้นจะทำให้เจาะเร็วขึ้นเสมอหรือไม่
ไม่มีคำตอบที่ใช้ได้ทั่วไป การเปลี่ยนแปลงหนึ่งๆ อาจส่งผลต่ออัตราการกำจัดวัสดุ การสึกหรอของอิเล็กโทรด ความเสถียรของการปล่อยประจุ ขนาดการตัดเกิน (overcut) มุมเอียง (taper) สภาพที่จุดเริ่มต้นและสิ้นสุดของการเจาะ รวมทั้งผลกระทบจากความร้อนต่อผิววัสดุ ให้ทดสอบการเปลี่ยนแปลงที่ได้รับการอนุมัติหนึ่งรายการภายใต้เงื่อนไขพื้นฐานที่คงที่ และยอมรับการเปลี่ยนแปลงนั้นก็ต่อเมื่อผลลัพธ์โดยรวมผ่านเกณฑ์ที่กำหนด
ความดันการไหลล้างควรเพิ่มขึ้นตามความลึกของรูเสมอหรือไม่
ไม่ใช่ ใช้ช่วงการจ่ายของเหลวที่เครื่องอนุมัติ และตรวจสอบเส้นทางทั้งหมด รวมถึงรูเจาะขั้วไฟฟ้า ตัวกรอง ซีล ตัวเรือน และการไหลกลับ การอุดตัน การรั่วซึม หรือความดันไม่คงที่ จำเป็นต้องตรวจสอบอย่างปลอดภัย ไม่ใช่เพิ่มความดันแบบไม่มีการควบคุม
เส้นผ่านศูนย์กลางของขั้วไฟฟ้าเท่ากับเส้นผ่านศูนย์กลางของรูที่เสร็จสมบูรณ์หรือไม่
ไม่ใช่ D703 และ DD703 ปัจจุบันระบุ ช่วงเส้นผ่านศูนย์กลางของขั้วไฟฟ้าที่ φ0.3–φ3.0 มม. ขนาดที่เสร็จสมบูรณ์ยังขึ้นอยู่กับช่องว่างการปล่อยประจุ การสึกหรอ/ความเบี้ยวของขั้วไฟฟ้า ตัวนำทาง วัสดุ ความลึก การล้าง จุดเริ่มต้น/จุดทะลุผ่าน และการตั้งค่ากระบวนการ โปรดระบุและวัดขนาดรูที่ต้องการแยกต่างหาก
สามารถคัดลอกชุดพารามิเตอร์ที่ประสบความสำเร็จไปยังชิ้นงานอื่นได้หรือไม่
อาจใช้เป็นจุดอ้างอิงเริ่มต้นเท่านั้น เมื่อเครื่อง วัสดุ ขั้วไฟฟ้า ตัวนำทาง เส้นทางของเหลว รูปทรงเรขาคณิต ระบบจับยึด และวิธีการยอมรับยังคงเปรียบเทียบกันได้ ต้องกำหนดค่าพื้นฐานใหม่ และตรวจสอบความถูกต้องอีกครั้งสำหรับการเปลี่ยนแปลงใดๆ ที่อาจส่งผลต่อผลลัพธ์
ควรรายงานความเร็วในการเจาะอย่างไร
กำหนดเหตุการณ์เริ่มต้นและสิ้นสุด รวมทั้งระบุว่าตัวเลขดังกล่าวครอบคลุมขั้นตอนการตั้งค่า การเข้าใกล้ การเจาะ การทะลุผ่าน การจัดการอิเล็กโทรดหรือไกด์ การตรวจสอบ และชิ้นส่วนที่ถูกปฏิเสธหรือไม่ ใช้ขอบเขตและเงื่อนไขตัวอย่างเดียวกันสำหรับการเปรียบเทียบทุกครั้ง
ขอให้มีการทบทวนกระบวนการเจาะแบบ EDM แบบควบคุม
เปรียบเทียบปัจจุบัน เครื่องเจาะแบบไม่ใช่ CNC แกนเดียว รุ่น D703 และ เครื่องจักร CNC หรือแบบหลายแกน รุ่น DD703 แล้ว ส่งแบบแปลน วัสดุ รูตัวแทน และแผนการยอมรับ harsMarg สามารถทบทวนความเหมาะสมของเครื่องจักร ตอบคำถามเกี่ยวกับการตั้งค่าแบบเปิด และประเมินหลักฐานตัวอย่างที่จำเป็น ก่อนที่จะออกใบเสนอราคาเชิงเทคนิคหรือปรับปรุงกระบวนการ
สารบัญ
- กำหนดผลลัพธ์ที่ต้องการก่อนปรับค่าพารามิเตอร์ใดๆ
- กำหนดค่าอ้างอิงที่สามารถทำซ้ำได้
- เปลี่ยนปัจจัยที่ได้รับอนุมัติเพียงหนึ่งปัจจัยต่อครั้ง
- ควบคุมการล้าง การกำจัดเศษสิ่งสกปรก และทางเดินของสารหล่อเย็น
- ติดตามสถานะของขั้วไฟฟ้า ตัวนำทาง การหมุน และการสึกหรอ
- ให้พิจารณาขั้นตอนการเริ่มเจาะ (Entry) การเจาะลึกเต็มที่ (Full Depth) และการทะลุผ่าน (Breakthrough) เป็นขั้นตอนที่แยกจากกัน
- ปรับสมดุลระหว่างระยะเวลาการเจาะ กับการยอมรับค่ามิติและพื้นผิว
- ใช้โมเดลควบคุมที่ถูกต้องสำหรับงานนั้น
- ใช้ขอบเขตการหยุดและการปลอดภัย
- สร้างบันทึกตัวอย่างและบันทึกคำขอเสนอราคา
- คำถามที่พบบ่อย
- ขอให้มีการทบทวนกระบวนการเจาะแบบ EDM แบบควบคุม
