
 EN



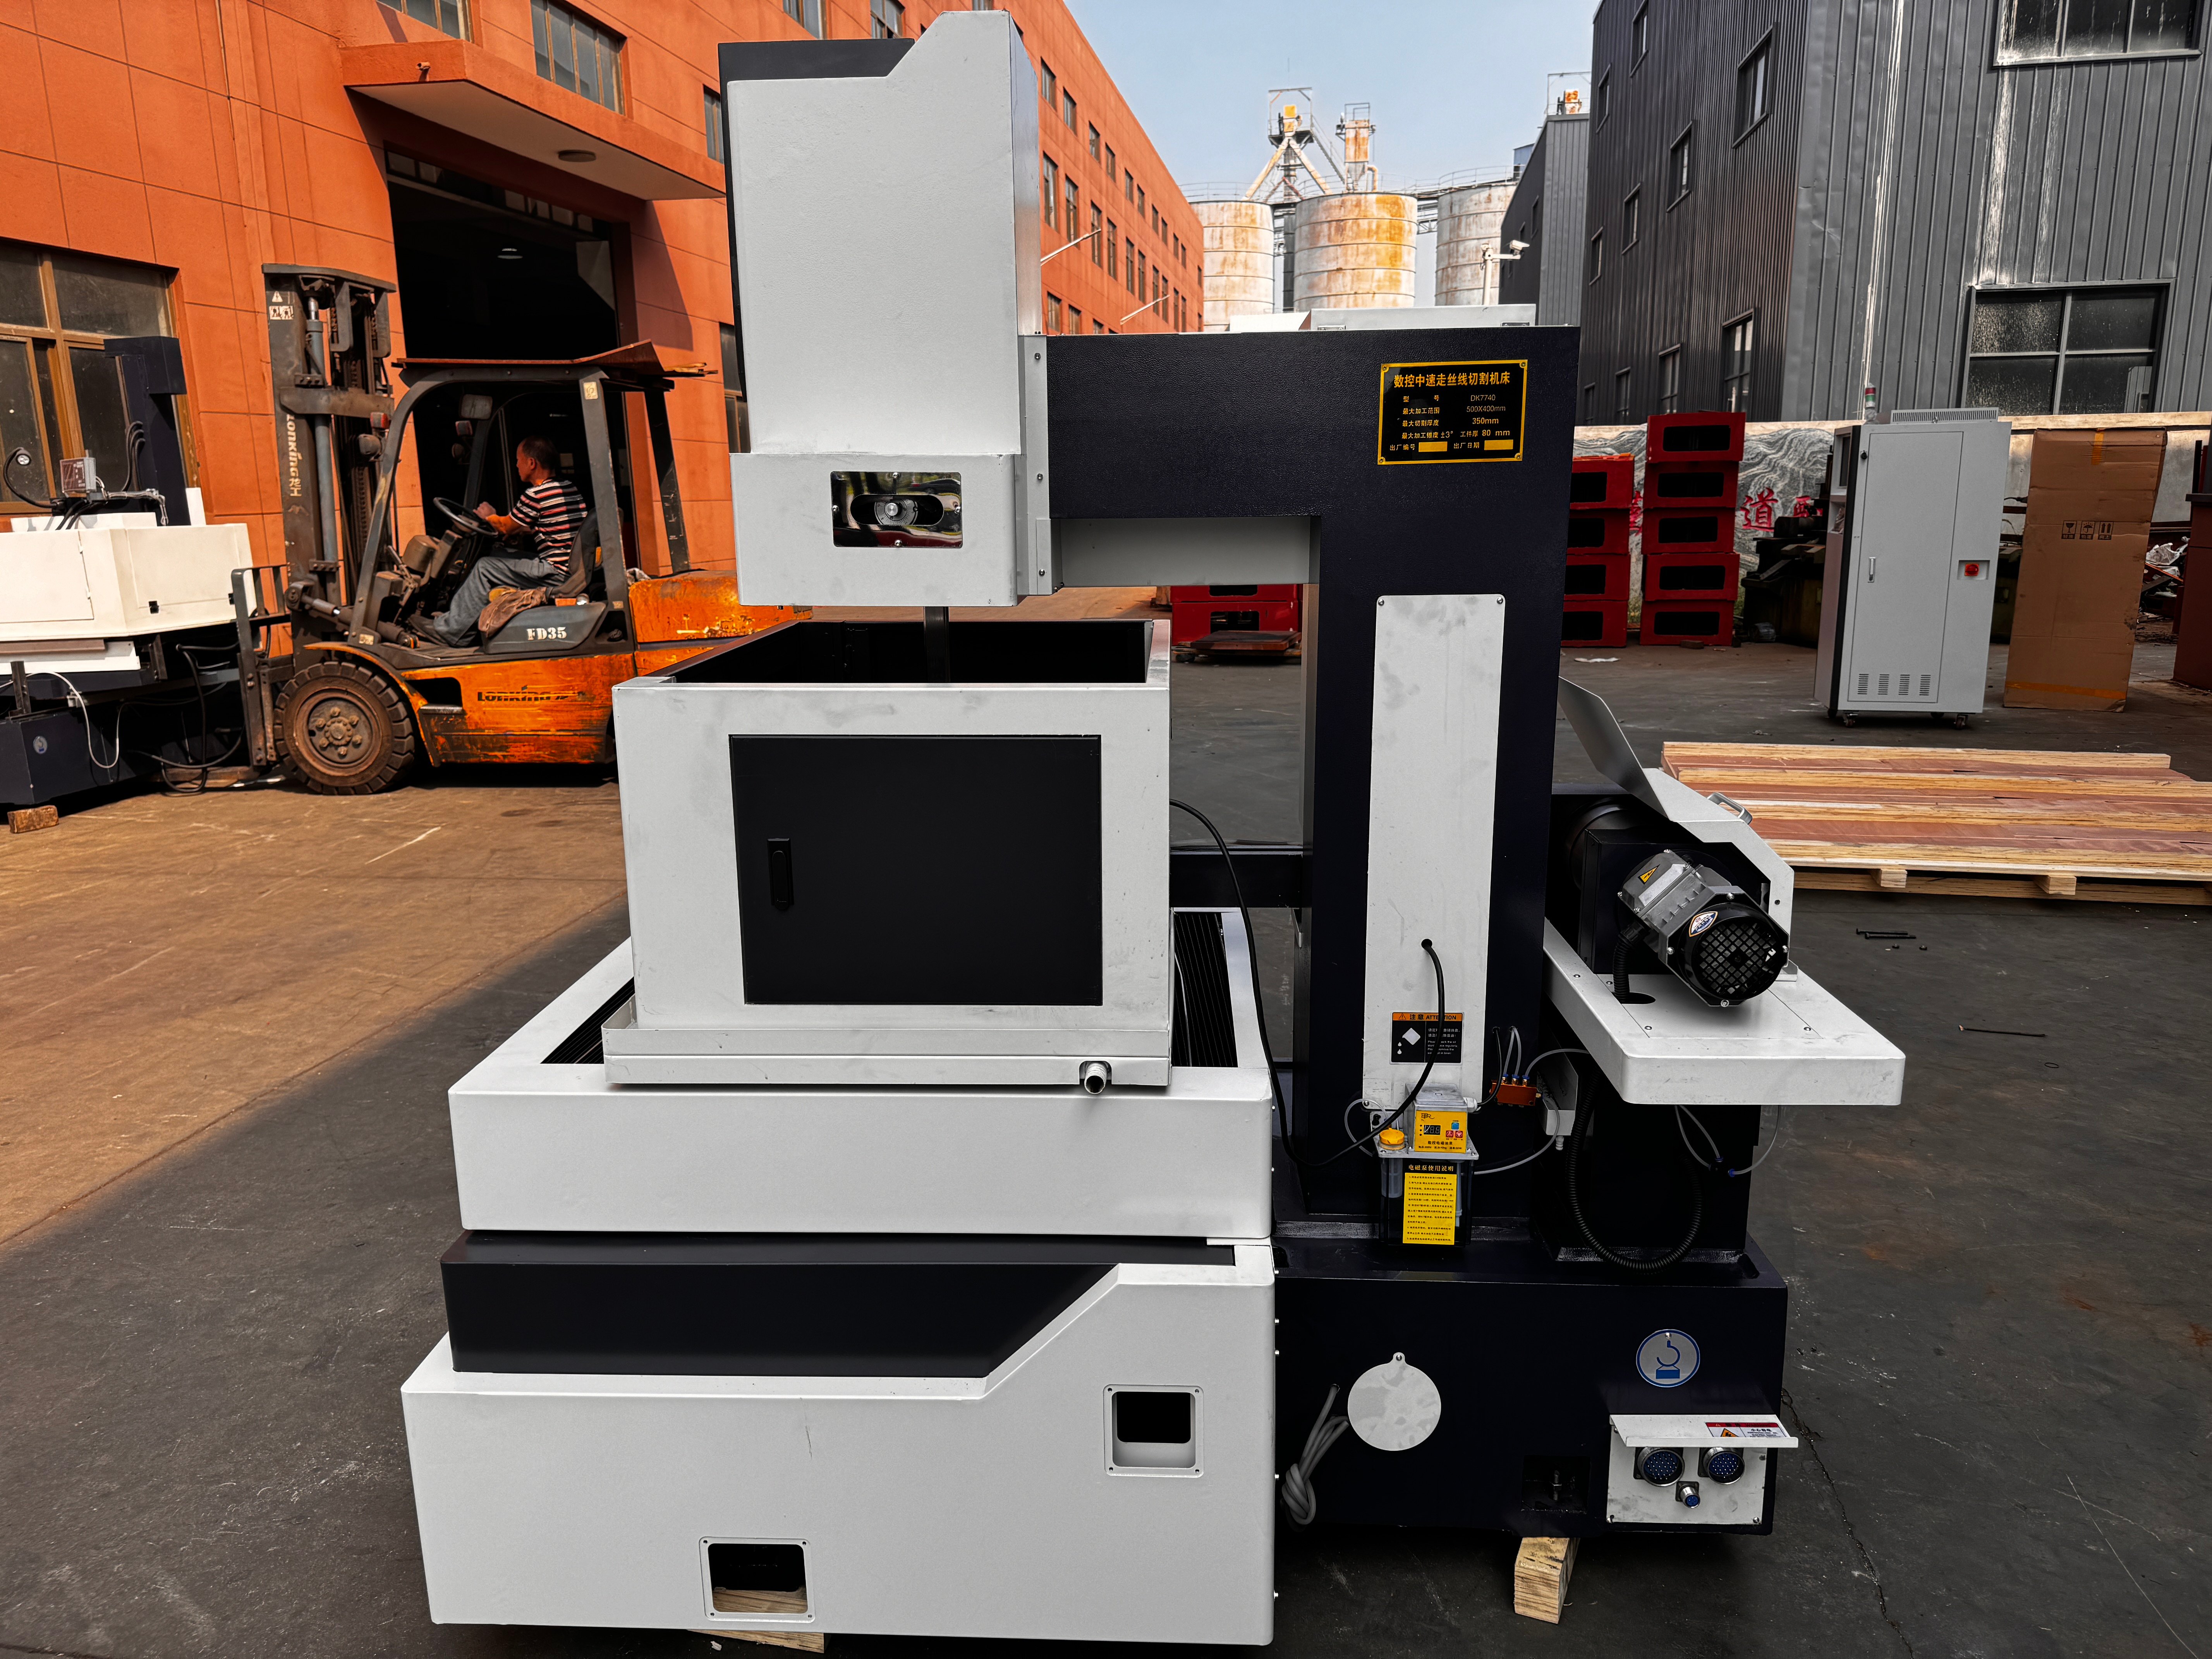
По-добър телен EDM повърхностната обработка започва с устойчив процес на рязане, подходяща стратегия за груб и фина обработка, когато машината я поддържа, и ясно определено изискване за инспекция. Няма един-единствена стойност за неравност, която да важи за всяка машина, материал и етап на рязане.
Електроерозионното рязане с жица отстранява материал от електрически проводима заготовка чрез искрова ерозия, а не чрез твърд режещ ръб. Въпреки това непрякото рязане не означава повърхност, свободна от напрежения или термично неизменена. Трактайте неравността, окончателните размери и всички специфицирани изисквания за цялостност на повърхността като отделни критерии за приемане.
Как електроерозионното рязане с жица формира повърхността на реза
Искрови кратери и цялостност на повърхността
Електрическите разряди локално стопяват и изпаряват материала, оставяйки припокриващи се кратери. Размерът и разпределението на тези кратери влияят върху повърхностната текстура. Някои стопени материали могат да се затвърдят отново като повторно образуван слой; ниска стойност на шерохватостта сама по себе си не доказва отсъствието на такъв слой.
Използвайте режещите условия, препоръчани от производителя на машината, като отправна точка, а не обобщен режим от друга машина. Водете запис на настройките на генератора, използвани за конкретния материал и дебелина, и сравнявайте получената повърхност с изискванията от чертежа.
Грубо рязане и финишно рязане
Основното рязане премахва основната част от материала. При подходяща машина за многократно рязане финишните рязания премахват контролиран допуск чрез специфични за етапа корекции и настройки. Правилно подбрани финишни разряди могат да формират по-фини кратерни модели и да усъвършенстват текстурата. Измервайте получената шерохватост, вместо да я извличате от броя на проходите.
Не очаквайте фиксиран процент подобрение от всяко трим-рязане. Запишете завършената последователност на рязане и проверете резултата ѝ, преди да добавите още един цикъл. Едноциклово спецификация не трябва да се представя като възможност за многократно финишно рязане без потвърждение за предложената машина.
Жица и режим на работа
Потвърдете дали предложената машина използва върнателна многократно използваема жица или непрекъсната еднопосочна жица. Изберете материала, диаметъра и условията за опъване на жицата за тази машина и стадий на рязане. Не приемайте, че описание на оборудване с медна жица автоматично описва и машина с многократно използваема молибденова жица.
По-тънката жица сама по себе си не е доказателство за по-гладка повърхност. За всеки телен EDM модел, който се разглежда, попитайте коя жица и кои финишни условия поддържат вашата чертежна документация. Автоматичният контрол на опъването, автоматичното нишкане и активната компенсация на вибрациите трябва да бъдат потвърдени отделно, а не да се правят изводи от категорията на оборудването.
Променливи параметри за преглед
Настройки на импулса и стабилност на рязането
Импулсната енергия зависи от напрежението, тока и продължителността на импулса, а не само от произведението на тока по времето. Настройките за финиширане също трябва да осигуряват стабилни условия на разряд; просто изборът на най-ниската налична настройка не представлява пълна стратегия за финиширане.
Използвайте документираните в ръководството дефиниции на параметрите и процедурата за тяхната настройка. Записвайте началните настройки, причината за всяка промяна и измерения резултат. Ако възникнат къси съединения или нестабилно рязане, анализирайте условията на процеса, а не предполагайте, че автоматичното управление ще коригира всеки дефект.
Диелектрик и условия за измиване
Диелектрикът електрически изолира жицата от работната част между разрядите, подпомага възстановяването на междинния зазор и отвежда топлината. Поддържайте неговото състояние според инструкциите, предоставени за съответната машина. Изискваната система за работна течност може да се различава между различните семейства процеси; няма универсална стойност за устойчивост на водата или рецепта за филтрация, приложима за всички машини.
Измиването отвежда ерозиралите частици от резачния процеп. Натрупването на отпадъци може да наруши стабилността на изтичането, затова проверете достъпа до дюзата, състоянието на течността и дебелината на заготовката. Приложете потапяне, когато е уместно. Следвайте препоръките на производителя за измиване и инспектирайте завършената повърхност; самата стойност на налягането не гарантира приемлив крайно качество.
Движението на жицата не е подаване по контур
Движението на жицата описва преместването на електродната жица. Подаването по контур описва относителното преместване по програмирания профил на заготовката. Записвайте ги като различни променливи. Изказването за намаляване на подаването по контур не трябва да се превежда като всеобхватна инструкция за забавяне на системата за движение на жицата.
Инспектирайте действителния рез в ъглите, преходите и другите посочени места. Спецификацията за позициониране на ос не е резултат от шерохавостта нито гаранция за завършена детайла. Където се предлага функция за контрол на ъглите или компенсация, потвърдете нейната наличност и оценете завършената характеристика спрямо чертежа.
Материалът и геометрията определят изпитанието
Укажете действителния материал
Посочете класа на материала, термичното му обработка и всякакво свързано покритие или предварителна обработка. Не ранжирайте постижимата повърхностна шлифовка само според топлопроводимостта или твърдостта. Успешен резултат върху един сплав не е доказателство, че същите настройки ще отговарят на изискванията за друга сплав.
Ако чертежът предвижда ограничения за слоя от прегряване, микропукнатини или друго условие за цялостност на повърхността, се договорете как ще се извърши проверката на това условие. Това трябва да се води отделно от изискването за Ra. Нито една обща статия за повърхностна шлифовка не може да квалифицира аерокосмически, медицински или друг критичен компонент за употреба.
Изберете представителен рязан
Опишете дебелината на сечението, дължината на рязането, конусността, ъглите и тесните характеристики, които имат значение за реалната детайл. Договорете се кои характеристики трябва да бъдат представени в изпитанието. Удобното праволинейно рязане не трябва да се използва като доказателство за постигане на изискваната шлифовка върху всички трудни характеристики на различна заготовка.
Отбележете местата, където са необходими измервания, включително различни височини или места по контура, ако чертежът изисква това. Проверете достъпа за измиване и инспекция преди одобряване на пробния план. В доклада трябва да се посочват конкретните измерени области, а не да се подразбира, че е проверена цялата повърхност.
Потвърдете предложената конфигурация на машината
Генератор и поддръжка за многократно рязане
Поискайте точната моделна версия на машината, контролера и генератора. Уточнете кои етапи на рязане и кои набори от параметри се поддържат. Функция, показана в каталога на висококласен производител, не означава задължително, че е включена във всяка Wire EDM машина.
Избройте стандартните функции, опционалните функции и функциите, които не са включени в оферта, отделно. Ако е поискано автоматично превключване между етапите на рязане, помолете доставчика да опише как това работи при предложената конфигурация. Не замествайте това обяснение с общо твърдение за адаптивен контрол.
Ръководство на жицата и поддръжка
Прегледайте условията за ръководството, подравняването, подкрепата на жицата и съответната процедура за поддръжка. Запишете действителната настройка на напрежението или метода за корекция, използван в опита. Не описвайте ръчната корекция като контрол на напрежението с обратна връзка или не извличайте точността на позицията на ръководството от името на материала му.
Ако се предлага автоматично регулиране на напрежението или компенсация на вибрациите, поискайте конкретната конфигурация и инструкциите за експлоатация. Определете нейната роля в предложената резка, след което проверете резултата. Наличието на функция за управление не замества приемането по повърхностни или размерни критерии.
Мониторинг и измерване на готовата повърхност
Информацията за напрежението в зазора или тока на разряд може да помогне при оценката на стабилността на рязането. Сама по себе си тя не представлява измерване на Ra или доказателство, че изискването за слой от претопена повърхност е изпълнено. Държете наблюденията по процеса и резултатите от инспекцията на готовата повърхност отделно в записите от опита.
Не предполагайте, че са инсталирани функции за корекция чрез изкуствен интелект, оптическа проверка на шеравостта или предиктивно поддръжане. Ако някоя от тези функции е от значение за покупката, поискайте модел-специфично описание на обхвата и ограниченията ѝ. Избягвайте да третирате непотвърдена функция като гаранция за производство без дефекти.
Определете критериите за приемане преди сравняване на резултатите
Уточнете измерването на шеравостта
Ra описва аритметичното средно на абсолютните отклонения на профила по височина; той не е взаимозаменяем с Rz или с повърхностния параметър Sa. Посочете изискванията за параметъра и единицата му в чертежа или в споразумението за инспекция, вместо да поискате само „гладка“ или „огледална“ повърхност.
Съгласувайте измервателния уред, приложимия стандарт за измерване, филтрирането, дължината на оценката, посоката на измерване и местоположенията. Използвайте подходяща калибрация и документирайте условията на измерването. Сравнявайте резултатите, получени чрез съвместим метод; снимка или число за шеравост без посочени условия не представляват достатъчно доказателство за приемане.
Съгласувайте усилието за довършване с чертежа
Идентифицирайте повърхностите, които изискват довършване, и необходимата последователност на рязане. Сравнете пълното време на цикъл с измерения резултат, а не с предполагаемо подобрение за всеки един проход. Допълнителните проходи могат да увеличат времето, без автоматично да изпълняват всички изисквания относно шерохватостта, размерите или цялостта на повърхността.
За технически преглед на машината предоставете чертежа, материала и дебелината му, целевата шерохватост и допуск, необходимото количество, електрозахранването и страната на доставка. Идентифицирайте отделно всяка желана автоматизация. Попитайте коя конфигурация и условия за пробни изпитания могат да бъдат предложени, преди да се поеме ангажимент за производителност.
Планирайте всякаква следваща обработка
Ако е необходима полировка, шлифоване или друга операция за довършване, включете я в процесния и инспекционния план. Дефинирайте кога трябва да се проверяват зададените размери и състоянието на повърхността. Не гарантирайте, че премахването на материал от повърхността ще остави всички размери или ръбове неизменени.
Протоколът от изпитание трябва да идентифицира машината, жицата, материала, геометрията, етапите на рязане, условията на работната течност и метода за измерване. Маркирайте резултата от изпитанието като резултат при тези конкретни условия, а не като универсална възможност. Задържайте всички допълнителни изисквания за квалификация, свързани с техническата спецификация на клиента.
ЧЗВ
Каква шерохватост може да постигне електроерозионното рязане с жица?
Няма надеждна универсална стойност, приложима за всички машини и материали. Поискайте резултат, специфичен за даден модел, който идентифицира материала, дебелината, жицата, последователността на рязане и условията за измерване. Не замествайте това доказателство с данни за позициониране по ос, резултат от конкурент или неспецифицирано твърдение за огледално финиране.
Дали електроерозионното рязане с жица винаги дава по-гладка повърхност от шлифоването или фрезоването?
Няма основание за универсално класиране. Сравнете готовата повърхност и размерите, изисквани от чертежа, включително всички свързани критерии за цялостност на повърхността. Различните процеси и последователности за довършаване трябва да се оценяват спрямо едни и същи изисквания за приемане, а не да се избират въз основа на общи твърдения за по-високо качество на повърхността.
Могат ли различните елементи да получат различни обработки на повърхността?
Идентифицирайте критичните елементи и проверете дали предложените контролер, инструментална траектория и подготвителна настройка поддържат изискваната обработка. Не предполагайте, че изискванията за повърхност могат да се превключват автоматично на всяка машина. Потвърдете практическия ред на рязане и инспектирайте посочените елементи след обработката.
Откъде трябва да започне проучването на повърхностната обработка?
Първо проверете метода за измерване, след това прегледайте идентификацията на материала, етапите на рязане, настройките, условията на работната течност и състоянието на водача на жицата. Запишете контролирана корекция и проверете нейния резултат. Ако изискването все още не е изпълнено, преоценете пробното рязане и конфигурацията на машината, вместо да обещавате универсално решение.
Съдържание
- Как електроерозионното рязане с жица формира повърхността на реза
- Променливи параметри за преглед
- Материалът и геометрията определят изпитанието
- Потвърдете предложената конфигурация на машината
- Определете критериите за приемане преди сравняване на резултатите
-
ЧЗВ
- Каква шерохватост може да постигне електроерозионното рязане с жица?
- Дали електроерозионното рязане с жица винаги дава по-гладка повърхност от шлифоването или фрезоването?
- Могат ли различните елементи да получат различни обработки на повърхността?
- Откъде трябва да започне проучването на повърхностната обработка?
