
 EN



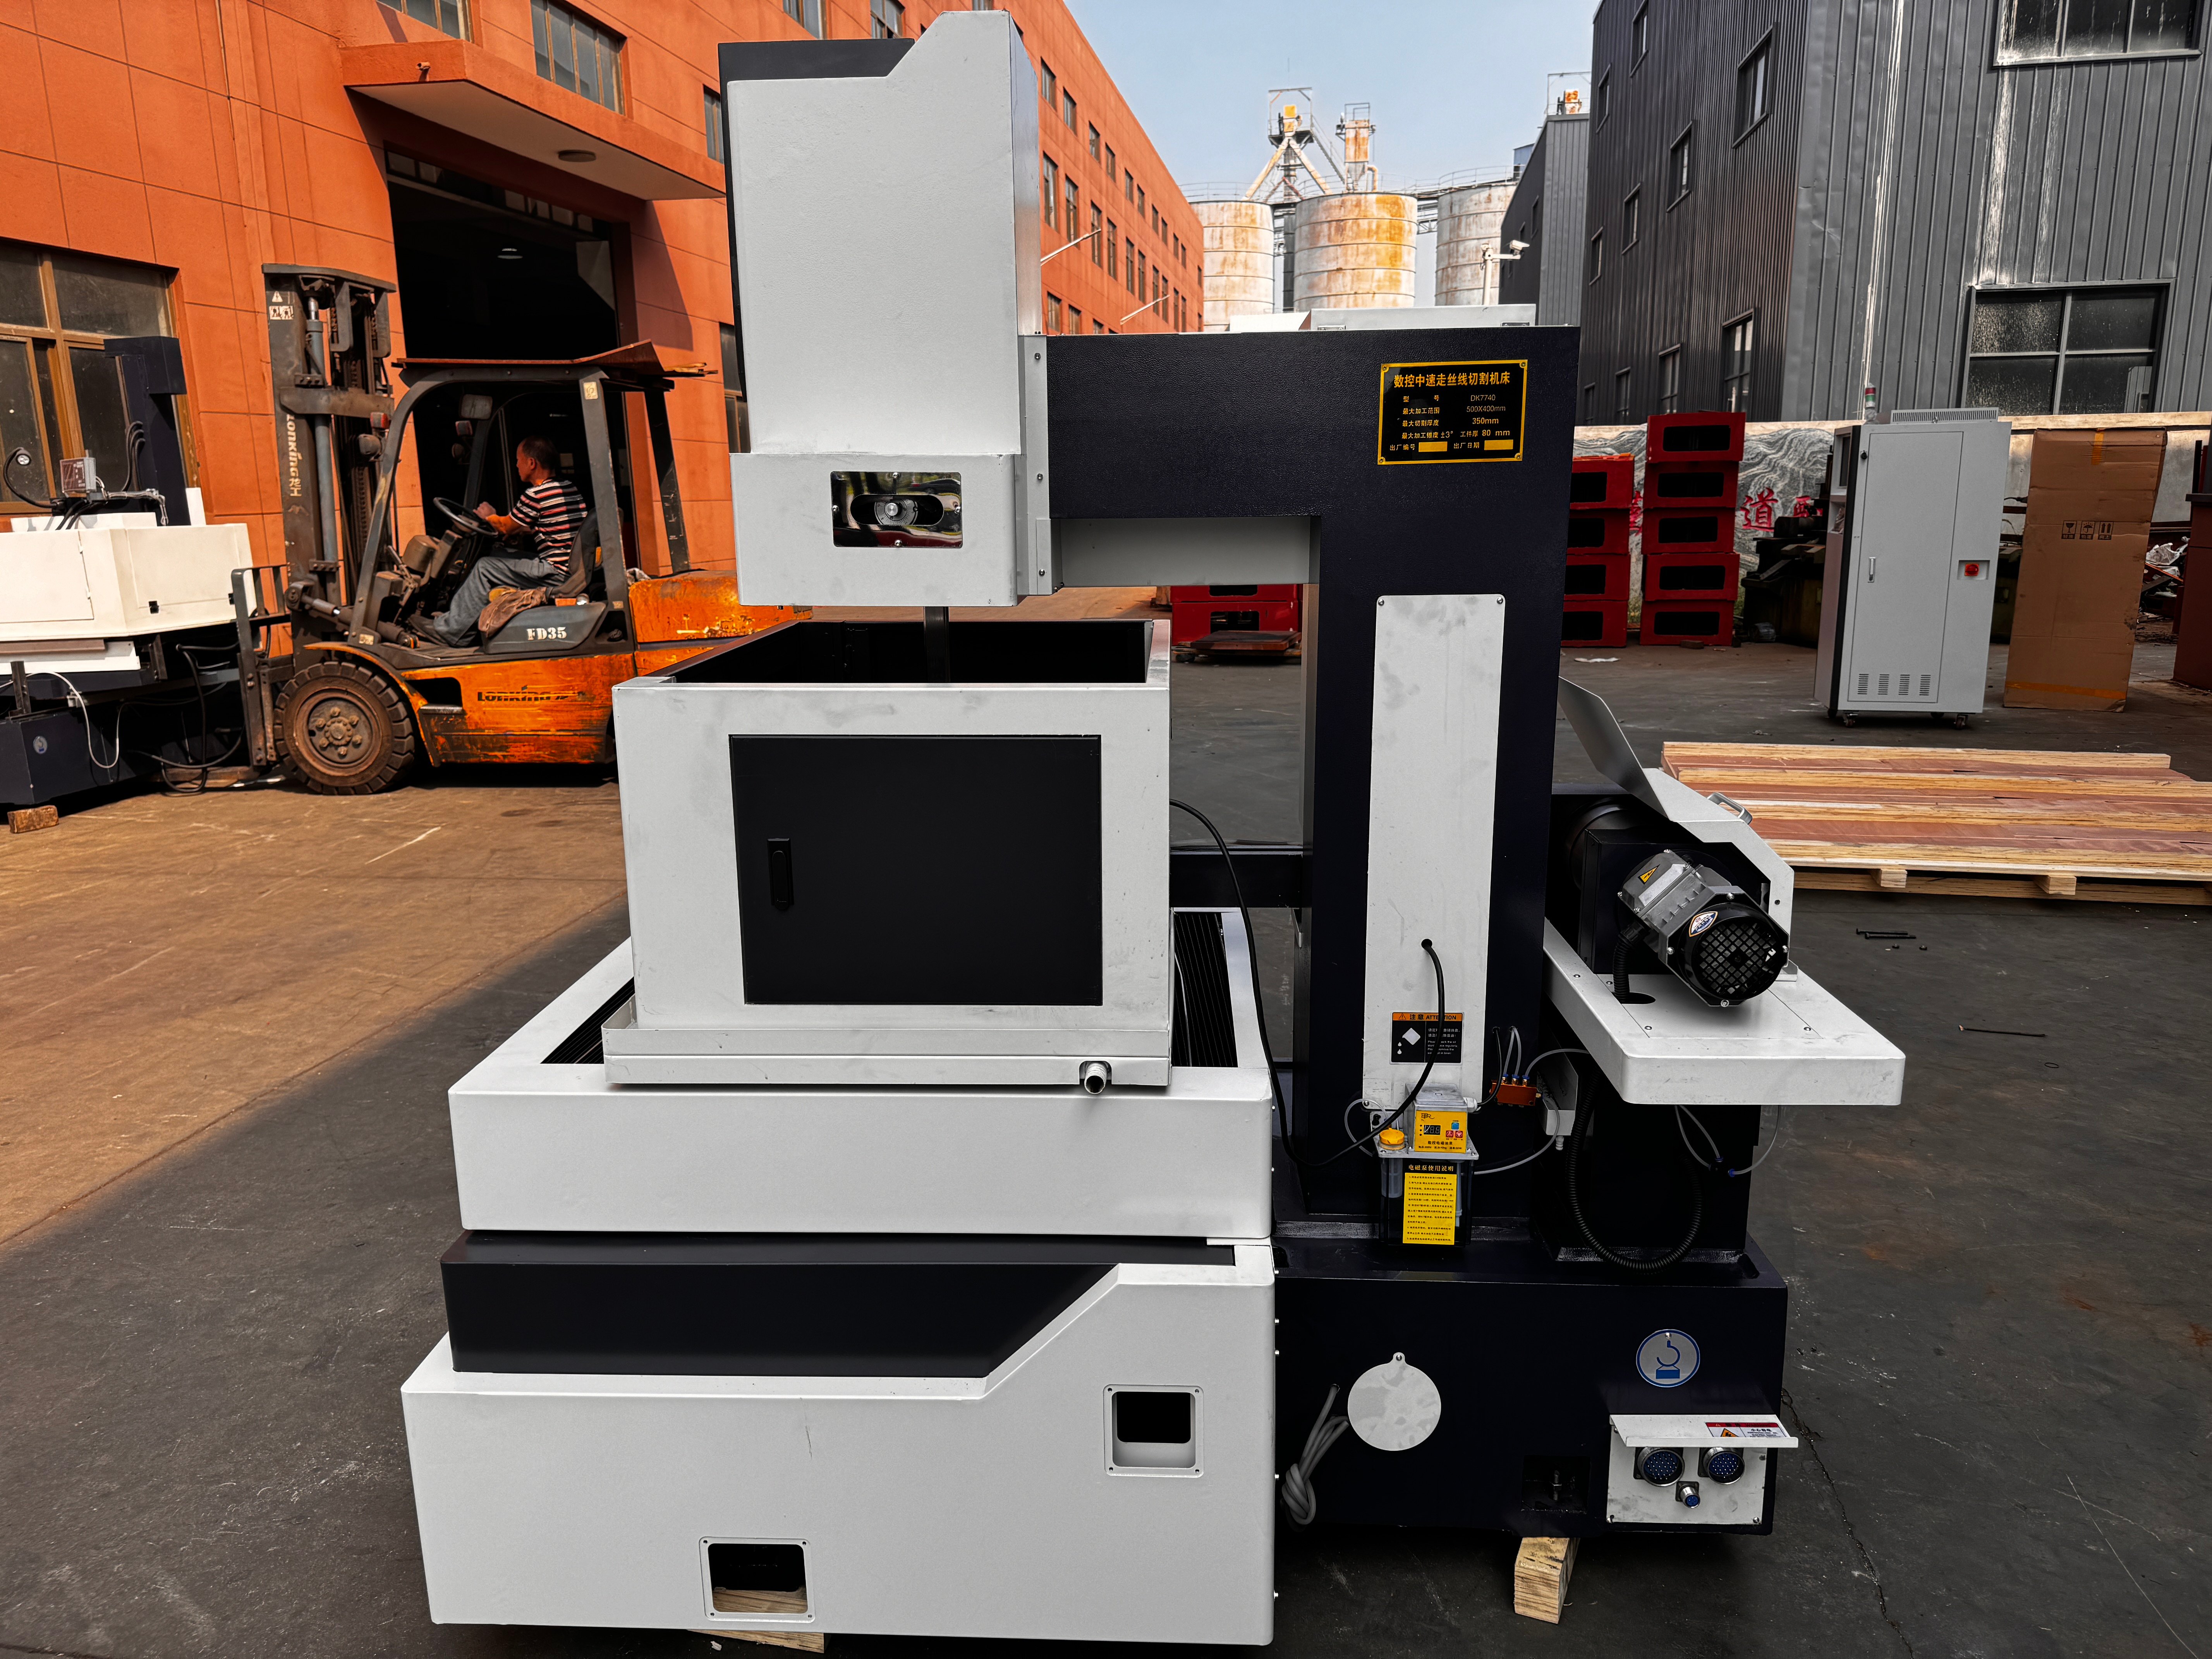
Parempi lanka EDM pinnanlaatu alkaa vakavasta leikkausprosessista, sopivasta karkean ja tarkan leikkauksen strategiasta, jota kone tukee, sekä selkeistä tarkastusvaatimuksista. Ei ole yhtä karkeusarvoa, joka soveltuu kaikkiin koneisiin, materiaaleihin ja leikkausvaiheisiin.
Wire EDM poistaa materiaalia sähköjohtavasta työkappaleesta kipinäeroosiolla eikä kiinteällä leikkuuteräksellä. Kuitenkin koskematon leikkaus ei tarkoita jännityksetöntä tai lämpötilaltaan vaikutumattomaa pintaa. Käsittele karkeutta, valmiin mitan ja kaikki määritellyt pinnan eheysvaatimukset erillisinä hyväksyntätarkastuksina.
Kuinka Wire EDM muodostaa leikkauspinnan
Kipinäkraatterit ja pinnan eheys
Sähköiset purkaukset sulattavat ja höyrystävät materiaalia paikallisesti, jättäen päällekkäisiä kraattereita. Näiden kraatterien koko ja jakautuminen vaikuttavat pinnan tekstuurin muodostumiseen. Osaa sulaneesta materiaalista voi jähmettyä uudelleen uudeksi käsittelykerrokseksi; alhainen karkeuslukema yksinään ei takaa, että tätä kerrosta ei ole olemassa.
Käytä konevalmistajan leikkuuehtoja lähtökohtana, älä yleistä reseptiä toiselta koneelta. Pidä kirjaa generaattorin asetuksista, joita on käytetty todelliselle materiaalille ja sen paksuudelle, ja vertaa saadun pinnan ominaisuuksia piirustuksen vaatimuksiin.
Karkea leikkaus ja viimeistelyleikkaus
Pääleikkaus poistaa suurimman osan materiaalista. Sovitulla monileikkauskoneella viimeistelyleikkaukset poistavat tarkasti määritellyn sallitun poiston vaihekohtaisten siirtämien ja asetusten avulla. Sovituilla viimeistelypurkauksilla voidaan muodostaa hienompia kraatterikuvioita ja tarkentaa pinnan tekstuuria. Mittaa saatu karkeus, älä päättele sitä leikkauskertojen määrästä.
Älä odota kiinteää prosentuaalista parannusta jokaisesta leikkuukerrasta. Merkitse lopetettu leikkausjärjestys ja tarkista sen tulos ennen seuraavan kerran lisäämistä. Yksittäisen leikkauksen määrittelyä ei saa esittää usean leikkauksen viimeistelykykynä ilman, että kyseisen koneen kyky on vahvistettu.
Johdin ja käyttötila
Vahvista, käyttääkö tarjoiltu kone toistuvasti käytettävää takaisin- ja eteenliikkuvaa johdinta vai yksisuuntaista jatkuvaa johdinta. Valitse kyseiselle koneelle ja leikkausvaiheelle sopiva johdinmateriaali, -halkaisija ja jännitysolojen asetukset. Älä oleta, että messinkijohdinlaitteiston kuvaus kuvaa myös toistuvasti käytettävää molyybdeenijohdin-konetta.
Hienompi johdin ei itsessään takaa sileämpää pintaa. Jokaiselle lanka EDM tarkasteltavalle mallille kysy, mikä johdin ja viimeistelyolosuhteet tukevat piirustustasi. Automaattinen jännityksen säätö, automaattinen langanpäästö ja aktiivinen värähtelyn kompensointi on vahvistettava erikseen, eikä niitä saa päätellä laitteiston luokasta.
Tarkistettavat prosessimuuttujat
Pulssiasetukset ja leikkausvakaus
Pulssien energia riippuu jännitteestä, virrasta ja pulssin kestosta, ei pelkästään virran ja ajan tulosta. Viimeistelyasetusten on myös säilytettävä vakaa purkausolosuhde; pelkkä alhaisimman saatavilla olevan asetuksen valinta ei muodosta täydellistä viimeistelystrategiaa.
Käytä ohjaimen dokumentoituja parametrin määritelmiä ja säätömenetelmää. Merkitse alkuperäiset asetukset, jokaisen muutoksen syy ja mitattu tulos. Jos tapahtuu oikosulkuja tai epävakaita leikkausolosuhteita, tutki prosessiolosuhteita sen sijaan, että luvattaisiin, että automaattinen ohjaus korjaisi kaikki puutteet.
Erityisesti erottava väliaine ja pesuolosuhteet
Erityisesti erottava väliaine erottaa sähköisesti langan ja työkappaleen purkauksien välillä, auttaa välin toipumisessa ja poistaa lämpöä. Ylläpidä sen tilaa koneen tarjoamien ohjeiden mukaisesti. Vaadittu työnesteen järjestelmä voi vaihdella prosessiperheiden välillä; yleispätevää veden resistiivisyys- tai suodatusohjetta ei ole kaikille koneille.
Puhdistus vie kuluneet hiukkaset leikkausaukon ulkopuolelle. Epäpuhtauksien kertyminen voi häiritä purkautumisen vakautta, joten tarkista suuttimen pääsy, nesteiden tila ja työkappaleen paksuus. Käytä upotusta tarvittaessa. Noudata valmistajan puhdistussuosituksia ja tarkista valmiin pinnan laatu; pelkkä painearvo ei takaa hyväksyttävää pintalaatua.
Langan liike ei ole kontuurisyöttö
Langan liike kuvaa elektrodi-langan liikettä. Kontuurisyöttö kuvaa suhteellista liikettä ohjelmoitun profiilin mukaan. Merkitse ne eri muuttujina. Ohje hidastaa kontuurisyöttöä ei saa kääntää yleiseksi ohjeeksi hidastaa langan kuljetusjärjestelmää.
Tarkista todellinen leikkaus kulmissa, siirtymäkohdissa ja muissa määritellyissä paikoissa. Akselin sijaintitarkkuusmäärittely ei ole karheusarvo eikä valmiin osan laadun takuu. Jos esitetään kulman säätö- tai korjaustoimintoja, varmista niiden saatavuus ja arvioi valmiin ominaisuuden yhdenmukaisuus piirustuksen kanssa.
Aine ja geometria määrittävät kokeilun
Ilmoita todellinen aine
Anna aineen laatu, käsittelytila (esim. lämpökäsittely) ja mahdolliset pinnoitteet tai aiemmat käsittelyt. Älä arvioi saavutettavissa olevaa pinnanlaatua pelkästään lämmönjohtavuuden tai kovuuden perusteella. Yhden seoksen onnistunut tulos ei ole todiste siitä, että samat asetukset täyttäisivät vaatimukset toisella seoksella.
Jos piirustuksessa on määritelty uudelleenmuodostuneen kerroksen rajoja, mikrosärmiä tai muuta pinnan eheysvaatimusta, sovita, miten kyseistä ehtoa tarkastetaan. Pidä tämä erillään Ra-vaatimuksesta. Yksinkertainen pinnanlaatua käsittelevä artikkeli ei voi kelpuuttaa ilmailu-, lääketieteellisiä tai muita kriittisiä komponentteja käyttöön.
Valitse edustava leikkaus
Kuvaile osan paksuus, leikkauksen pituus, vinous, kulmat ja kapeat rakenteet, jotka ovat merkityksellisiä todellisessa osassa. Sovi, mitkä ominaisuudet kokeilun on edustettava. Käytännöllinen suora leikkaus ei saa toimia todisteena pinnanlaadusta kaikissa eri työkappaleen vaikeissa rakenteissa.
Merkitse mittauspaikat, mukaan lukien eri korkeudet tai muotoalueet, jos piirustus niitä vaatii. Tarkista puhdistuksen ja tarkastuksen mahdollisuudet ennen kokeilusuunnitelman hyväksymistä. Raportissa on ilmoitettava mitatut alueet eikä saa olettaa, että koko pinta on tarkistettu.
Vahvista tarjottu konekonfiguraatio
Generaattori ja monileikkaustuki
Pyydä tarkkaa konemallia, ohjausyksikköä ja generaattorikonfiguraatiota. Selvitä, mitkä leikkausvaiheet ja parametriasetukset ovat tuettuja. Korkealuokkaisen valmistajan katalogissa esitetty ominaisuus ei takaa, että se sisältyy jokaiseen Wire EDM -koneeseen.
Luettele standarditoiminnot, vaihtoehtoiset toiminnot ja tarjoukseen ei sisällytetyt toiminnot erikseen. Jos pyydät automaattista vaihtoa leikkausvaiheiden välillä, pyydä toimittajaa kuvaamaan, miten se toimii tarjotussa konfiguraatiossa. Älä korvaa tätä selitystä yleisellä väitteellä sopeutuvasta säädöstä.
Langansuuntaus ja huolto
Tarkista ohjausolosuhde, kohdistus, johdinmekanismi ja asiaankuuluvat huoltotoimet. Merkitse kokeilun yhteydessä käytetty todellinen jännitysasetus tai säätömenetelmä. Älä kuvaile manuaalista säätöä suljetun silmukan jännityksensäädöksi tai päättele ohjausaseman tarkkuutta sen materiaalin nimestä.
Jos automaattista jännitystä tai värähtelyn kompensointia tarjotaan, pyydä tarkkoja asetustietoja ja käyttöohjeita. Selvitä sen rooli ehdotetussa leikkausprosessissa ja tarkasta sitten tulos. Ohjaustoiminnon olemassaolo ei korvaa pinnan tai mittojen hyväksyntää.
Seuranta ja valmiin pinnan mittaus
Välysvirtajännitteen tai purkavirran tiedot voivat auttaa arvioimaan leikkausvakautta. Ne eivät kuitenkaan itsessään ole Ra-arvon mittausta eivätkä todista, että uudelleenmuovautuneen kerroksen vaatimus on täytetty. Pidä prosessihavainnot ja valmiin pinnan tarkastustulokset erillään kokeilutiedostossa.
Älä oleta, että tekoälypohjainen säätö, optinen karkeusmittaus tai ennakoiva huolto on asennettu. Jos jokin tällainen toiminto on tärkeä ostopäätöksen kannalta, pyydä mallikohtainen kuvaus sen soveltamisalasta ja rajoituksista. Älä käsittele varmistamatonta ominaisuutta lupauksena virheettömästä tuotannosta.
Määritä hyväksyntä ennen tulosten vertailua
Määritä karkeusmittaus
Ra kuvaa profiilin korkeuspoikkeamien itseisarvojen aritmeettista keskiarvoa; sitä ei voida vaihtaa Rz:n tai pinnallisen parametrin Sa:n kanssa. Ilmoita vaadittu parametri ja yksikkö piirustuksessa tai tarkastussopimuksessa, äläkä pyydä pelkästään sileää tai peilikirkasta pintaa.
Sopikaa mittalaitteesta, sovellettavasta mittausstandardista, suodatuksesta, arviointipituudesta, mittaus-suunnasta ja -paikoista. Käytä asianmukaista kalibrointia ja kirjaa mittausolosuhteet. Vertaile tuloksia, jotka on saatu yhteensopivalla menetelmällä; valokuvaa tai karkeuslukua ilman sen mittaustietoja ei voida käyttää hyväksyntäperusteena.
Sovita viimeistelypäästö pohjapiirrokseen
Tunnista viimeisteltävät pinnat ja vaadittu leikkausjärjestys. Vertaa kokonaissyklaikaikaa mitattuun tulokseen, ei oletettuun parannukseen kullekin leikkaukselle. Lisäleikkaukset voivat lisätä aikaa ilman, että ne automaattisesti täyttäisivät kaikki karkeus-, mittatarkkuus- tai pintaintegriteettivaatimukset.
Teknisen konearvioinnin yhteydessä toimita piirros, materiaali ja sen paksuus, tavoiteltu karkeus ja toleranssi, vaadittu määrä, sähkönsyöttö ja toimitusmaa. Ilmoita mahdollinen automaatioerikseen. Kysy, mikä konfiguraatio ja kokeiluehdot voidaan ehdottaa ennen suorituslupauksen antamista.
Suunnittele mahdollinen jälkikäsittely
Jos vaaditaan kiillotusta, hiomista tai muuta viimeistelytoimenpidettä, sisällytä se prosessiin ja tarkastussuunnitelmaan. Määritä, milloin määritellyt mitat ja pintatila on tarkistettava. Älä lupaa, että pintamateriaalin poisto jättää kaikki mitat ja reunat muuttumattomiksi.
Kokeiluraportissa tulee määrittää kone, langan tyyppi, materiaali, geometria, leikkausvaiheet, kylmänesteen olosuhteet ja mittausmenetelmä. Merkitse kokeilutulos tulokseksi juuri niillä olosuhteilla, älä yleispäteväksi ominaisuudeksi. Sidos yksilöllisiin lisävaatimuksiin tulee aina perustua asiakkaan erityisvaatimuksiin.
UKK
Mikä pinnankarheus voidaan saavuttaa langalla leikattavassa EDM:ssä?
Yleispätevää luotettavaa arvoa kaikille koneille ja materiaaleille ei ole olemassa. Pyydä mallikohtaista tulosta, jossa ilmoitetaan materiaali, paksuus, langan tyyppi, leikkausjärjestys ja mittausolosuhteet. Älä korvaa tätä todisteita akselin sijoittumistarkkuuden arvolla, kilpailijan tuloksella tai epämääräisellä peilikirkkauden väitteellä.
Onko langalla leikattava EDM aina sileämpi kuin hiominen tai poraus?
Yleispätevää sijoitusta ei voida perustella. Vertaa piirroksessa vaadittua valmiin pinnan laadun ja mittojen vaatimuksia, mukaan lukien kaikki asiaankuuluvat pinnan eheysvaatimukset. Eri prosessit ja viimeistelyjärjestykset on arvioitava samoja hyväksyntävaatimuksia vasten eikä niitä valita yleisestä väitteestä paremmasta viimeistelystä.
Voivatko eri piirteet saada erilaisia viimeistelykäsittelyjä?
Tunnista kriittiset piirteet ja kysy, tukeeko tarjottu ohjain, työpolku ja asennus vaadittua käsittelyä. Älä oleta, että viimeistelyvaatimuksia voidaan vaihtaa automaattisesti kaikilla koneilla. Vahvista käytännön leikkausjärjestys ja tarkista määritellyt piirteet käsittelyn jälkeen.
Missä pinnanviimeistelyn tutkimus tulisi aloittaa?
Tarkista ensin mittausmenetelmä, tarkista sitten materiaalin tunnistus, leikkausvaiheet, asetukset, nesteolosuhteet ja langanohjaustila. Tee ohjattu säätö ja tarkista sen tulos. Jos vaatimusta ei edelleenkään täytetä, arvioi uudelleen kokeilu ja koneen konfiguraatio sen sijaan, että luvattaisiin yksinkertainen yleispätevä ratkaisu.
