
 EN



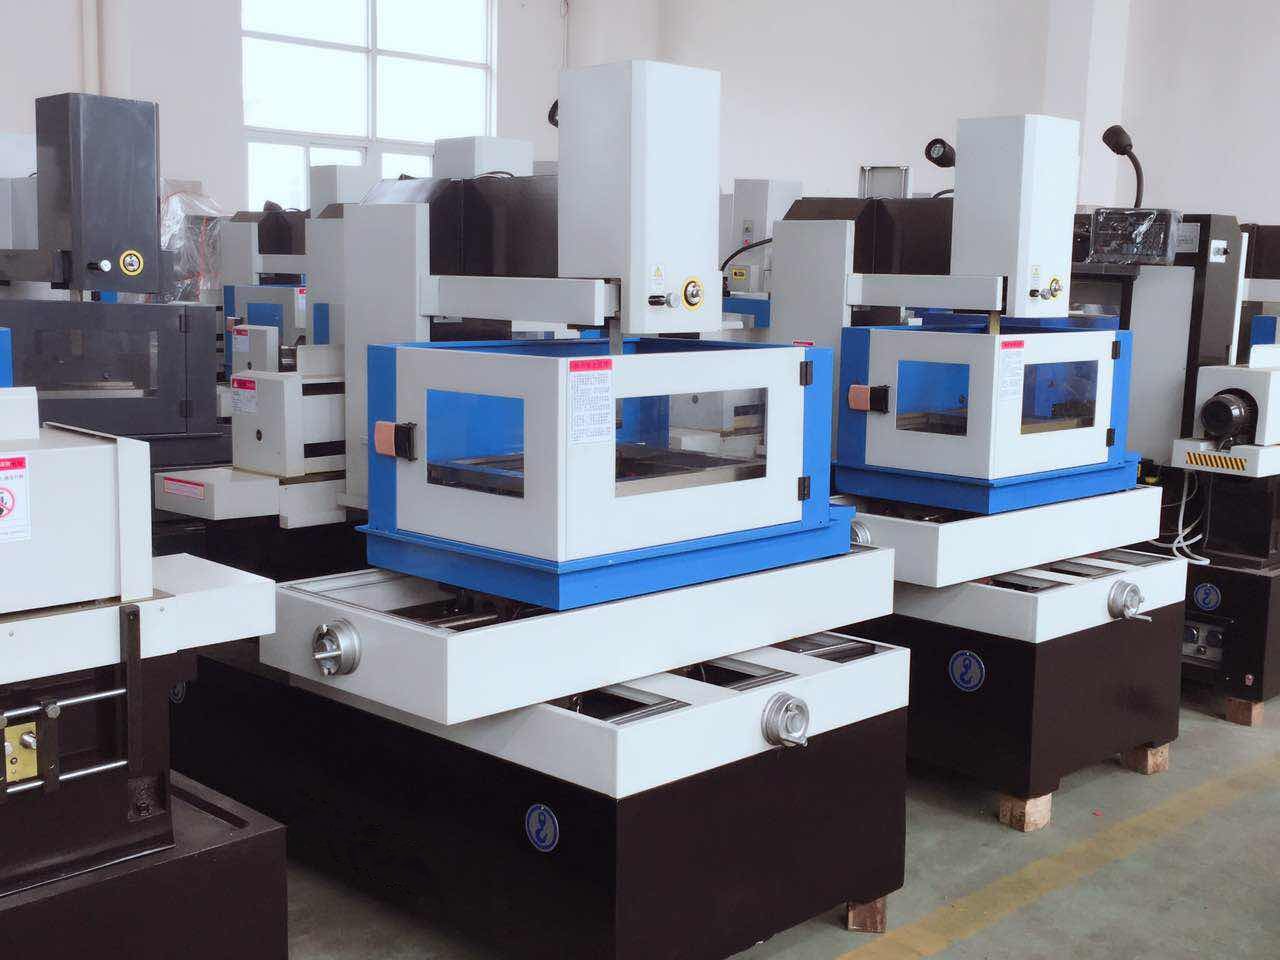
Toistotuotannossa sopiville johtaville osille lanka EDM langan EDM:tä voidaan harkita, jos piirustus vaatii monimutkaisia profiileja tai koneistusta kovennuksen jälkeen. Sen tuotantoarvo riippuu tarjotusta koneesta, työkappaleesta, leikkausreitistä ja hyväksyntävaatimuksista. Se ei automaattisesti ole nopein tai halvin prosessi kaikissa suurtehoisissa tehtävissä.
Arvioi tuottavuutta hyväksyttyjen osien määrän perusteella sovitun tuotantokauden aikana, ei pelkästään leikkausnopeuden perusteella. Ota huomioon asennus, leikkauskäynnit, keskeytykset, käsittely, tarkastus ja mahdollinen viimeistely. Uudelleenkäytettävä ohjelma tai automaatio-ominaisuus ei itsessään takaa erätuotannon.
Langalla leikattavan EDM:n perusteet tuotantoyhteydessä
Kuinka langan EDM toimii toistotuotannossa
Langaton sähkökäyrätyöstö poistaa materiaalia johtavasta työkappaleesta ohjaamalla sähkökäyräpurkauksia langan elektrodin ja työkappaleen välillä työnesteen sisällä. Vahvista koneen langan liike, langan ominaisuudet ja nesteen vaatimukset; älä oleta, että takaisin- ja eteenpäin liikkuva langakone käyttää samaa langanvaihtojärjestelmää kuin yksisuuntainen kone.
Koskematon leikkausmekanismi välttää tavallisen leikkausreunan toiminnan, mutta ei todista, että lämpövaikutukset, työkappaleen liike tai mittojen vaihtelu puuttuisivat. Kiinnityslaite, materiaalin tila ja leikkausasetukset edelleen täytyy soveltua osaan.
Arvioi toistettavuus todellisen piirustuksen perusteella sovitun tarkastussuunnitelman mukaisesti. Koneen tekniset tiedot tai hyväksytty ensimmäinen osa eivät ole todiste siitä, että jokainen osa pitkässä tuotantosarjassa täyttää saman tarkkuusvaatimuksen. Älä vähennä tarkastusta pelkästään siksi, että prosessi on CNC-ohjattu.
Materiaalimuutokset ja aikataulutus
Sähkönjohtavuus on alustava suodatuskriteeri, ei kattava koneistettavuuden kuvaus. Vahvista materiaalin laatu, lämpökäsittelytila, paksuus ja geometria jokaiselle tehtävälle. Materiaalin vaihtaminen voi vaatia erilaisia leikkausasetuksia, langan, nestehallinnan tai työpalan kiinnitystapojen muutoksia.
Kun useita tehtäviä voidaan suorittaa samalla koneella, vertaa niiden asennus- ja käsittelyvaatimuksia ennen järjestämistä. Tarkistetun kiinnikkeen tai ohjelman uudelleenkäyttö voi yksinkertaistaa toistotehtävää, mutta sitä ei tule pitää todisteena samasta pinnanlaadusta eri materiaaleilla.
Suunnittele laitteiston kapasiteetti koko valmistusreitin perusteella. Vaadittu liike, työkappaleen käyttömahdollisuudet, käsittely ja tarkastus voivat rajoittaa hyödynnettävää kapasiteettia, vaikka kone pystyisikin leikkaamaan materiaalia. Lattiapinta-alan tai lisälaitteiden hankintapäätökset edellyttävät todellista tehtäväseosta ja tuotantovaatimuksia.
Automaatiovaatimukset ja yötoiminta
Yötoiminnan edellytykset
Automaattinen langan kiertäminen, langan katkeamisen jälkeinen palautuminen ja automatisoitu työkappaleiden käsittely ovat erillisiä toimintoja. Jos näitä toimintoja tarjotaan, vahvista, mitkä niistä ovat vakiovarusteita, vaihtoehtoisia varusteita tai osa erillistä integrointihanketta. Älä päättele täysin valvomattoman tuotantosolun olemassaoloa pelkän automaattisen langan kiertämisen perusteella.
Ennen kuin suunnittelet konen käyttöä ilman operaattoria, selvitä, miten keskeytykset, kulutusosat, poistetut ytimet ja hälytykset käsitellään. Noudata laitteen ohjeita ja paikan turvajärjestelmiä. Saatavilla olevat leikkausajat ovat hyödyllisiä vain, jos suunniteltu tuotantokäynti tuottaa hyväksyttyjä osia ja mahdolliset viat voidaan korjata turvallisesti.
Jos ehdotetaan robottikäsittelyä tai palettipohjaista käsittelyä, määritä todellisten osien lataus-, kiinnitys-, purku- ja siirtovaatimukset. Vahvista integroinnin, tarkastuksen ja palautumisen vastuut ennen kuin solua pidetään jatkuvana tuotantosoluna. Nämä ovat hankkeen vaatimuksia, ei oletettuja ominaisuuksia kaikissa langanpuristuskonemallissa.
CNC-ohjaus ja ohjelman toistettavuus
Vahvistettu CNC-ohjelma voidaan käyttää uudelleen toistotehtävässä, mikäli koneen asetukset, mittauspiste, kiinnitin, materiaali ja vaaditut prosessiasetukset pysyvät sopivina. Ohjelman uudelleenkäyttö ei poista tarvetta tarkistaa asennusta tai hallita operaattorin suorittamia säätöjä.
Aloita uusi erä koneen ohjeiden ja sovitun laatusuunnitelman mukaisesti. Tarkista mittauspiste ja ensimmäinen osa, ja suorita kaikki vaaditut käynnistys-, kokeiluleikkaus- tai säätötoimet. Tallennettu ohjelma ei ole syy jättää nämä vaiheet tekemättä.
Edistyneet ohjaustoiminnot vaihtelevat ohjainlaitteiston ja konfiguraation mukaan. Jos adaptiivista ohjausta tai prosessin seurantaa tarjoillaan, kysy, mitä näillä toiminnoilla säädellään, miten ne reagoivat katkoksiin ja mitkä tiedot niistä on saatavilla. Tällaisia toimintoja ei saa kuvata takauksina langan katkeamiselta, vioilta tai hylkäyksiltä.
Toissijaisten toimintojen ja kokonaissykliajan arviointi
Pintalaatu ja osan hyväksyminen
Kun leikkaus täyttää piirroksen mittoja, karheutta ja pinnan eheytta koskevat vaatimukset, erillinen viimeistelyvaihe saattaa olla tarpeeton. Vertaa ehdotettua lanka EDM reittiä täydelliseen vaihtoehtoiseen reittiin ennen kuin väität lyhyemmästä tuotantokierroksesta.
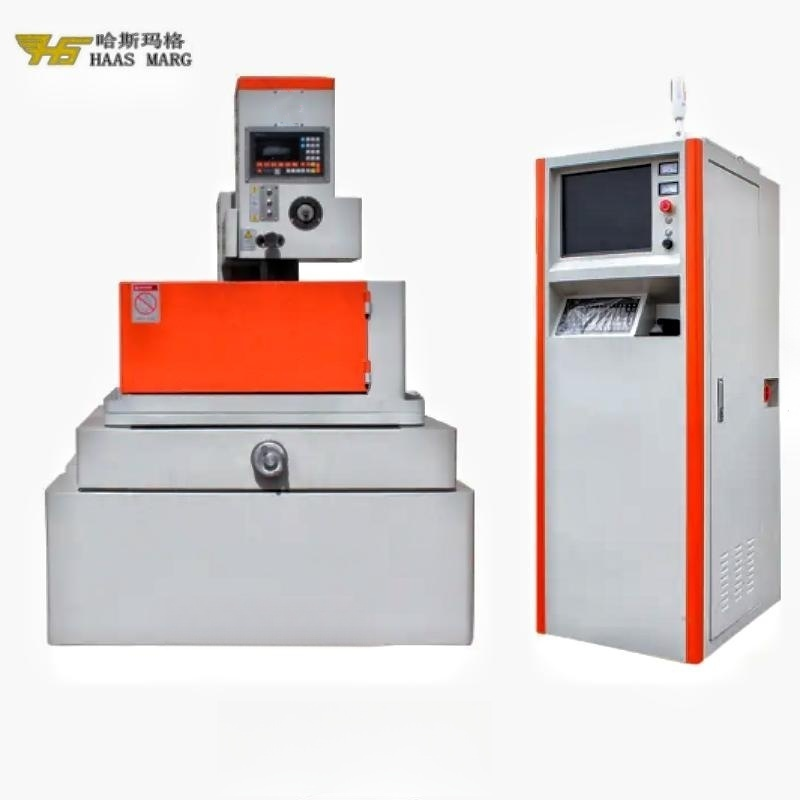
Pidä pinnan karheus, mitatoleranssi ja pinnan eheys erillisinä hyväksyntävaatimuksina. Osan määrittely voi vaatia lisäleikkauskertoja, puhdistusta, viimeistelyä tai tarkastusta. Älä poista operaatiota pelkästään sen takia, että pinta näyttää sileältä.
Sähköeroosioleikkaus (EDM) poistaa materiaalia sähköisen kaarun avulla ja voi jättää uudelleen sulautetun kerroksen tai lämpövaikutetun alueen. Kosketukseton leikkaus ei ole todiste siitä, ettei pinnalla olisi lämpövaikutuksia tai ettei työkappale voisi liikkua. Arvioi leikattu pinta ja lopulliset mitat sovitun hyväksyntämenetelmän mukaisesti.
Jo kovennettujen sähkönjohteisten materiaalien leikkaus
Langaton EDM-suutin voidaan harkita sopiville sähkönjohtaville materiaaleille kovennuksen jälkeen. Jos hyväksytty valmistusreitti sallii tämän vaiheen, se voi välttää osan pehmentämisen pelkästään mekaanisen leikkausvaiheen takia. Älä oleta, että jokainen vaihtoehtoinen prosessi vaatii pehmentämistä ja uudelleenkovennusta.
Vahvista vaadittu materiaalin tila ennen ja leikkauksen jälkeen. Leikkaus kovennuksen jälkeen muuttaa toimintajärjestystä, mutta ei todista, että muodonmuutokset, jäännösjännitykset tai lisäkäsittely voitaisiin jättää huomiotta. Lopullinen muoto on edelleen tarkistettava.
Mikä tahansa ehdotettu säästö muokatusta valmistusreitistä on perustuttava todellisiin poistettuihin toimintoihin ja niiden toimintojen säilymiseen, jotka ovat edelleen tarpeen. Vertaa kokonaistyöaikaa ja hyväksyntävaatimuksia sen sijaan, että oletettaisiin suuremman erän tuovan suhteellista tuottavuus- tai energiasäästöä.
Prosessin vakaus ja erän tarkastus
Toleranssin tarkistus pitkien tuotantosarjojen aikana
Pidä kiinni laitteen, johtojen kunnon, pesun, työnesteen ja koneen huollon hallinnasta pidetyn käyttöjakson aikana käytännön laitteiston ja prosessin mukaisesti. Koskematon työstö ei tee näistä olosuhteista merkityksettömiä eikä poista tarkastusten tarvetta.
Jos vaadittavat olosuhteet säilytetään, vahvistettu prosessi voi tukea toistuvaa tuotantoa. Jos lämpötilan säätöä tai korjausta tarjotaan, varmista sen soveltamisala tarjottavalle koneelle. Nämä ominaisuudet eivät todista, että ensimmäinen ja viimeinen osa ovat mitoiltaan identtisiä.
Käytä tarkastustietoja erän arviointiin ja poikkeamien käsittelyyn sovitun laatuohjelman mukaisesti. Ylläpidä mittalaitteita ja koneen kalibrointia vaaditulla tavalla. Mikä tahansa muutos tarkastusten taajuuteen vaatii asianmukaista todistusaineistoa sekä asiakkaan tai laatuosaston hyväksynnän, ei yleistä väitettä langan EDM:stä.
Hävikin ja uudelleentyöstön mittaaminen
Tallenna hyväksytyt, hylätyt ja uudelleen työstetyt osat määritellyn ajanjakson aikana tuotantolinjojen vertailussa. Sisällytä keskeytetyt tai keskeytetyt leikkaukset ja tunnista hylkäysperuste. Alhaisemman jätteen väittämään tarvitaan vertailukelpoisia tehtäviä ja hyväksyntäkriteerejä.
Erota arvioitu tuotos mitatusta tuotoksesta. Nopeusvertailussa ilmoitetaan erän koko, ajanjakso, jakaja ja se, onko muutos suhteellinen vai prosenttiyksikköinä. Pieni prosenttiluku yksinään ei riitä osoittamaan lisää osia vuorossa.
Langankäyttöinen EDM poistaa materiaalia; se ei ole ei-tuhoava prosessi. Leikkauspinnat, jäljelle jäänyt raakamateriaali ja poistetut ytimet saattavat vaatia tarkastusta ennen käyttöä tai uudelleenkäyttöä. Lasketaan tuottoprosentin laskennassa vain materiaali ja osat, jotka täyttävät asiaankuuluvat vaatimukset.
Langankäyttöisen EDM:n suunnittelu tuotantosoluissa
Solupohjaisen valmistuksen integrointi
Ehdotettu tuotantosolu voi yhdistää leikkaamisen, käsittelyn, puhdistamisen ja tarkastuksen, jos työ vaatii niitä. Määrittele jokainen operaatio ja siirto ennen kuin vertaat sitä erilliselle koneelle. Laitteiden ryhmittely ei automaattisesti poista pullonkorkaongelmaa.
Tarkista lataamiseen, leikkaamiseen, purkamiseen, tarkastukseen ja alapuoliseen työhön tarvittava aika. Käytä rajoittavaa operaatiota ja suunniteltuja keskeytyksiä saavutettavan aikataulun arviointiin. Älä korvaa kokonaistoimitusaikaa pelkällä leikkausajalla.
Jos ehdotetaan yhteisiä ohjelmia, tuotantolokiä tai laatu-järjestelmiä, vahvista rajapinnat ja vastuut. Tunnista hyväksytty ohjelman päivitysversio ja miten tallennukset tehdään. Yhteyden ja keskitetyn ohjauksen olemassaoloa ei saa olettaa pelkän CNC:n perusteella.
Langanpuristuskapasiteetin skaalaaminen vastaamaan tuotantotarvetta
Koneen lisääminen voi kasvattaa saatavilla olevaa leikkuukapasiteettia, mutta ei takaa, että hyväksytty tuotantotulos kaksinkertaistuisi. Tarkista yhteiskäytössä oleva työvoima, kiinnityslaitteet, käsittely, tarkastus ja alapuolinen kapasiteetti ennen laajennussuunnitelman laatimista. Automaatio muuttaa näitä vaatimuksia vain sen vahvistetun soveltamisalan puitteissa.
Ennen tehtävän siirtämistä toiselle koneelle varmista ohjainyhteensopivuus, konfiguraatio, työkappaleen kiinnitys ja prosessiasetukset. Varmista asennus ja vaadittava osan hyväksyntä vastaanottavalla koneella. Aiemmin validoidulla ohjelmalla ei automaattisesti varmisteta uutta valmistustapaa.
Tuotantotarkastelua varten anna piirustus, materiaalin luokka, paksuus, erän koko, vaadittu toimitusaika, toleranssit, pinnan vaatimukset ja saatavilla oleva henkilöstö. Ilmoita mahdolliset automaatiotarpeet erikseen. Vahvista tarjottu konfiguraatio ja validointisuunnitelma ennen tuotantoaikataulun vahvistamista.
UKK
Kuinka langankäyttöinen EDM varmistaa yhtenäisyyden tuhansien osien välillä suurten volyymien tuotantosarjassa?
Yhdenmukaisuus on arvioitava todellisen koneen, asennuksen ja erän osalta. Käytä sopivia leikkausasetuksia, hallittuja prosessioloja ja sovittuja tarkastustallenteita. Ohjelman toistaminen ei varmista jokaisen osan vaatimustenmukaisuutta eikä poista huoltovaatimuksia, tarkastuksia tai kalibrointivaatimuksia.
Onko langalla leikattava EDM sopiva täysin automatisoituun, valot pois -tuotantoympäristöön?
Jotkin konfiguraatiot ja integroidut solut voidaan arvioida valvomattomaan käyttöön. Vahvista lankauksen ja palautumisen, käsittelyn, kulutusosien, ytimen hallinnan, turvallisuuden ja hälytysreaktioiden toimivuus suunnitellulle ajolle. Automaattinen lankaaminen yksin ei muodosta täysin automatisoitua tuotantojärjestelmää.
Mitkä korkean tuotantomäärän komponentit hyötyvät eniten langalla leikatusta EDM-käsittelystä?
Aloita sopivilla johtavilla osilla, joiden geometria, materiaalitila tai hyväksyntävaatimukset tekevät langan EDM:n mahdolliseksi valinnaksi. Vertaa todellista piirrustusta ja kokonaista leikkausreittiä; teollisuuden aloja tai osatyyppejä ei voida yleisesti luokitella. Vahvista materiaali, paksuus, vaadittu tarkkuus ja pinnan hyväksyntävaatimukset ennen leikkausreitin valintaa.
Miten langalla toimiva EDM vähentää kokonaistuotantokustannuksia suurten sarjojen valmistuksessa?
Se voi vähentää kustannuksia siinä tapauksessa, että validoitu reitti säästää enemmän kuin se lisää. Vertaa kustannuksia hyväksytyttä osaa kohden, mukaan lukien ohjelmointi, asennus, leikkauskäynnit, kulutusosat, huolto, käsittely, tarkastus, korjaustyö ja vaadittu viimeistely. Tulos riippuu työstä ja konfiguraatiosta, ei pelkästään tuotantomäärästä.
Sisällysluettelo
- Langalla leikattavan EDM:n perusteet tuotantoyhteydessä
- Automaatiovaatimukset ja yötoiminta
- Toissijaisten toimintojen ja kokonaissykliajan arviointi
- Prosessin vakaus ja erän tarkastus
- Langankäyttöisen EDM:n suunnittelu tuotantosoluissa
-
UKK
- Kuinka langankäyttöinen EDM varmistaa yhtenäisyyden tuhansien osien välillä suurten volyymien tuotantosarjassa?
- Onko langalla leikattava EDM sopiva täysin automatisoituun, valot pois -tuotantoympäristöön?
- Mitkä korkean tuotantomäärän komponentit hyötyvät eniten langalla leikatusta EDM-käsittelystä?
- Miten langalla toimiva EDM vähentää kokonaistuotantokustannuksia suurten sarjojen valmistuksessa?
