
 EN



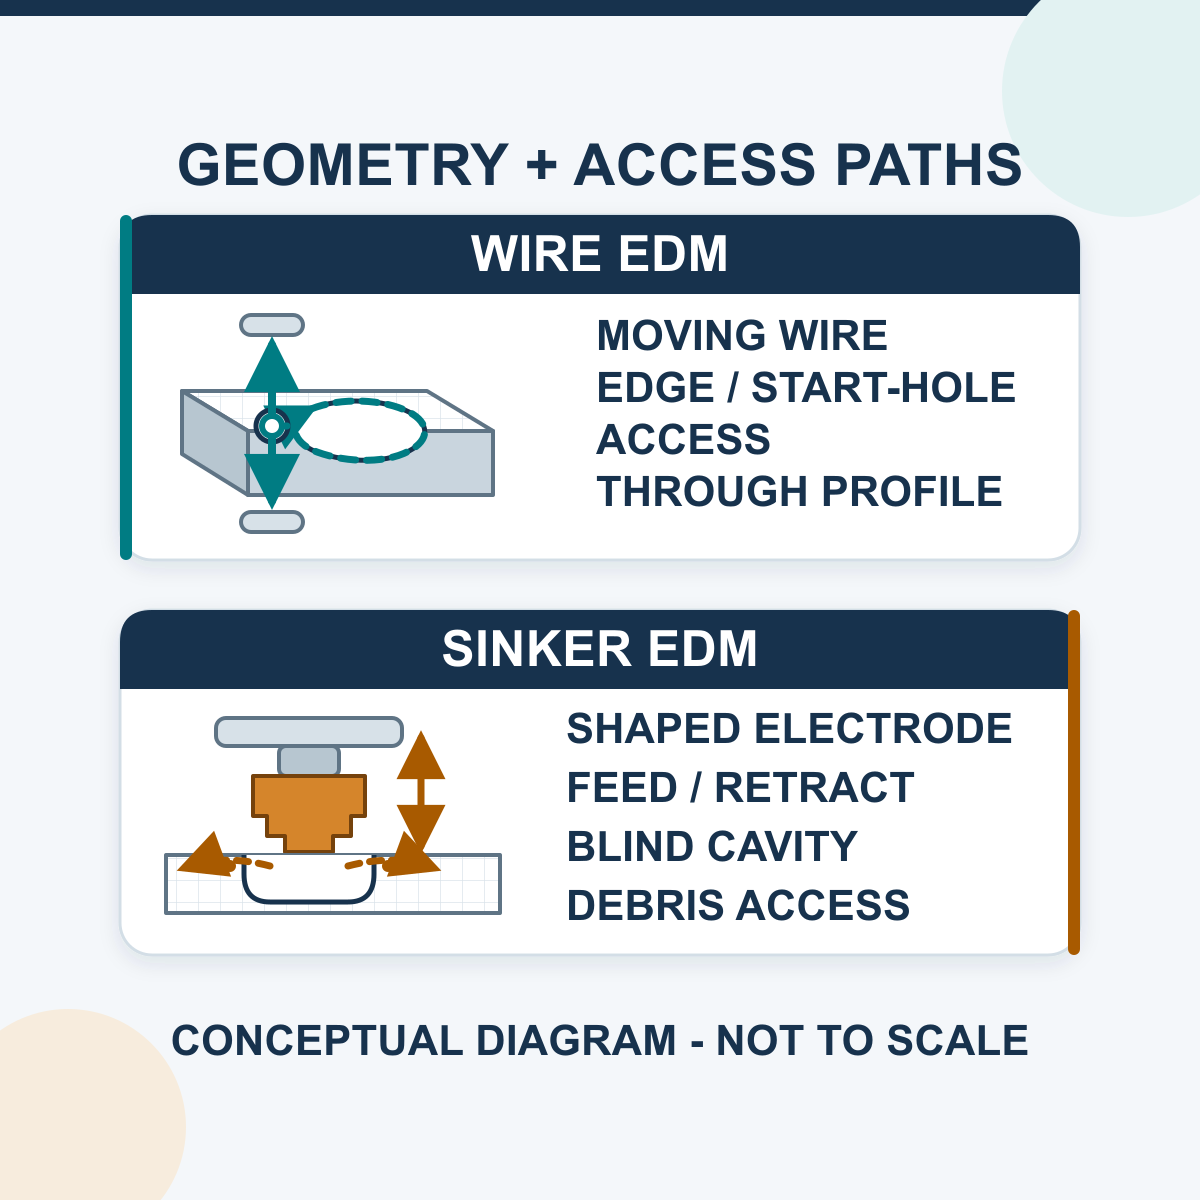
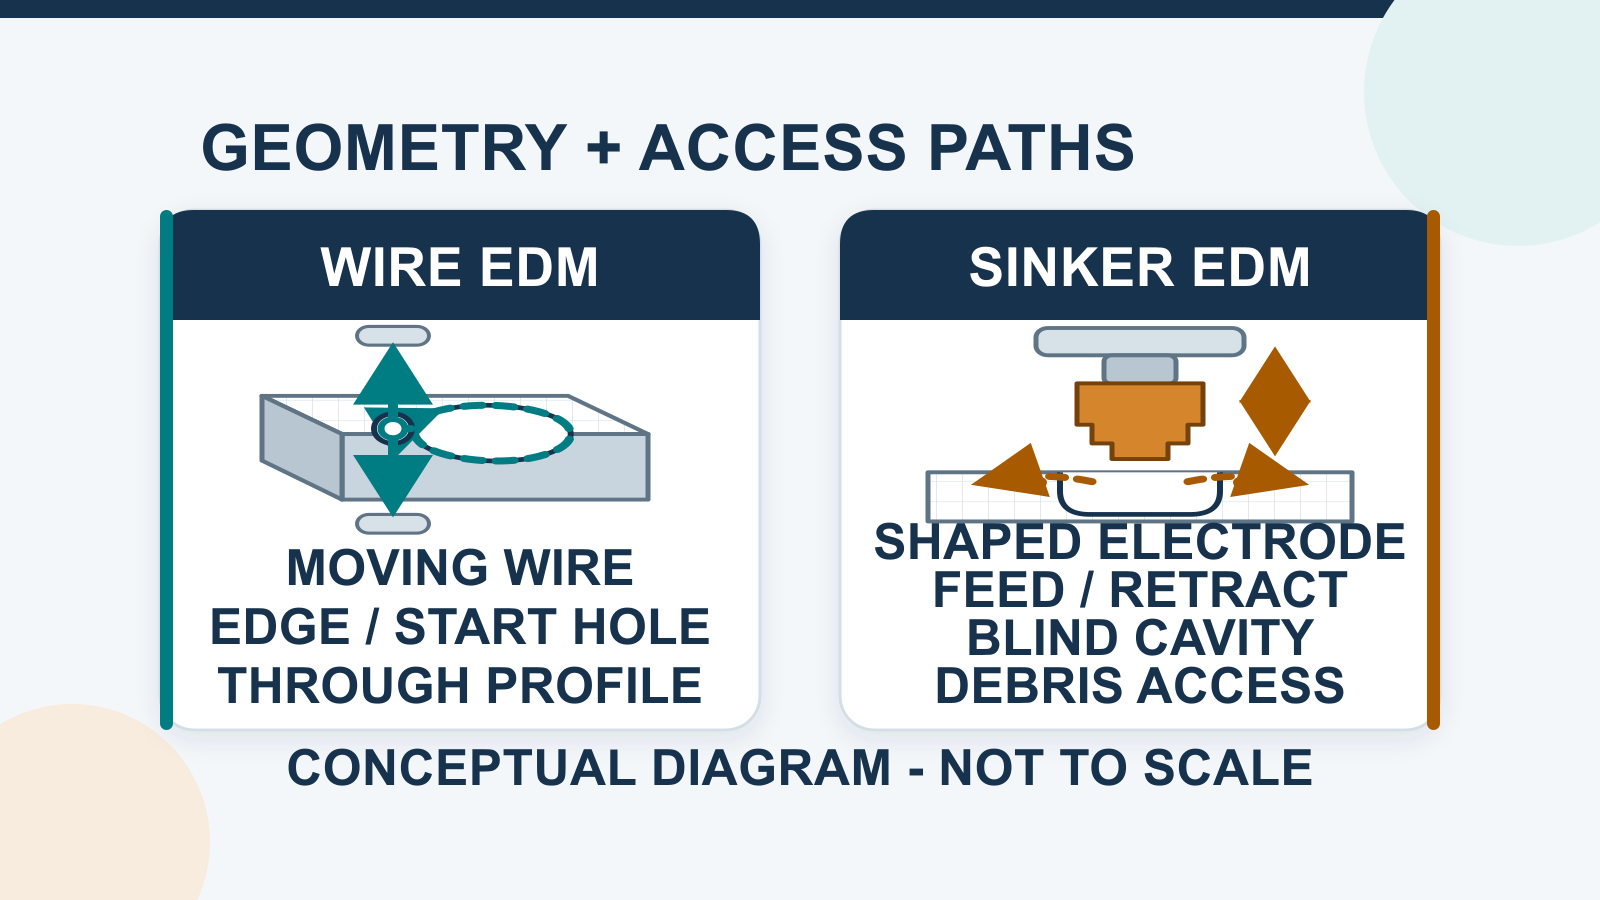
Aloita arvioimalla wire-EDM:iä, kun vaadittava piirre on läpi kulkeva kontuuri, johon liikkuva lanka pääsee sisään ja jota se voi seurata; aloita arvioimalla sinker-EDM:iä, kun vaadittava piirre on sokea kammio tai kolmiulotteinen muoto, joka täytyy kopioida muotoiltulla elektrodilla. Nämä ovat suodatussääntöjä eivätkä automaattisia lopullisia valintoja. Molemmat prosessit käyttävät ohjattuja sähköisiä kipinöitä ja vaativat riittävän sähkönjohtavan työkappaleen, mutta niiden elektrodit, pääsyreitit, asennusketjut ja geometriset rajoitukset eroavat toisistaan.
Tämä on prosessinvalintaa tukeva opas, ei lupaus siitä, että yksi menetelmä olisi aina nopeampi, tarkempi tai halvempi. Piirros, työkappale, elektrodi tai langan järjestelmä, koneen rakenne, prosessivaiheet ja tarkastussuunnitelma ovat kaikki osa lopullisen päätöksen tukemista.
Upotus-EDM vs. lanka-EDM katsauksena
| Päätöksen alue | Lanka EDM | Upotus-EDM / muottipohjainen EDM |
|---|---|---|
| Elektrodi | Liikkuva langan elektrodi, joka ohjataan leikkausalueen läpi | Valmistettu muotoelektrodi, joka on suunniteltu vaadittua kammioita tai piirrettä varten |
| Tyypillinen tulos | Kautta kulkeva kontuuri, profiili, ura tai erillinen komponentti | Suljettu kammio, syvennys, rippi, tasku tai kolmiulotteisesti muotoiltu yksityiskohta |
| Sisääntulo ja pääsy | Ulkoisen profiilin reuna voi olla aloituspiste; suljetun sisäprofiilin aloittamiseen tarvitaan yleensä läpikuultava aloitusreikä | Vaatii elektrodin/pidikkeen lähestymistä, varaa ja käytännöllisen dielektrisen aineen/jätteiden poistoreitin |
| Geometrian rajapinta | Langansijainti ja koneen liike määrittävät leikkauslevityksen; se ei ole yleinen valinta sokealle kolmiulotteiselle kaviteetille | Elektrodin muoto, kipinävälin sallinta, liike ja pääsy määrittävät kaviteetin; se ei luo mielivaltaista tiukentuvaa kulmaa |
| Valmistelu | Ohjelma/siirtymä, langansijainti, aloituspääsy, työkappaleen kiinnitys, ohjaimet, pesu ja leikkausjärjestys | Elektrodin suunnittelu/valmistus, alimitoitus/siirtymä, pidike/viitetaso, kulumasallinta, pesu ja karkea/loppuhiomojärjestys |
| Kulutustuotteen käyttäytyminen | Riippuu koneen langarakenteesta; HarsMargin nykyiset yksileikkaus- ja monileikkausperheet käyttävät uudelleenkäytettävää takaisin- ja eteenliikkuvaa molyybdeenilankaa | Muotoiltu elektrodi kuluu ja saattaa vaatia korvausta, uudelleenhiomista tai useampaa elektrodia |
| Hyväksyntätodisteet | Mitattu profiili/koko, suoruus/kartio (jos soveltuu), reunan/palkin tulos, pinnan ja leikkausvaiheen tallenne | Mitattu kaviteetin koko/muoto/syvyys, kulman/säteen tulos, elektrodin kuluma-tallenne, pinnan ja prosessivaiheen tallenne |
Kuinka langan EDM luo läpi menevän kontuurin
Langan EDM luo ohjatut purkaukset liikkuvan langan elektrodin ja johtavan työkappaleen välille. Ohjelmoitu suhteellinen liike ohjaa lankaa kontuurin pitkin ja jättää leikkausurakan. Ylä- ja alaohjainten tila, langan käyttäytyminen, työkappaleen paksuus, pesu, poikkeamat ja valittu leikkausjärjestys voivat vaikuttaa tulokseen.
Johtimen on kuljettava käyttökelpoisella reitillä leikkausalueen läpi. Ulkoprofiili voi alkaa saavutettavasta reunasta. Suljettu sisäprofiili vaatii yleensä valmiin aloitusreikän, jonka kautta johdin asennetaan tai ohjataan. Tuloksena syntyvä ydin tai pala, työpalan kiinnityksen vakaus ja irrotusjärjestys on suunniteltava; valmis kontuuri voi muuttaa osan tukia.
HarsMargin nykyiset yksittäis- ja monileikkauskoneet Wire EDM -tuotevalikoimaan käyttävät uudelleenkäytettävää molyybdeenijohdinta, joka liikkuu edestakaisin leikkauksen läpi. Älä tuo messinkijohdinkulutusta, automaattista lankahdusta tai hävitysoletuksia toisesta arkkitehtuurista, äläkä laajenna tätä lausetta erikseen luokiteltuun luokkaan ilman, että tarkistat kyseisen koneen langan järjestelmän. Syvempien etujen, rajoitusten ja leikkausvaiheen todisteiden saamiseksi käytä erillistä Langalla tehdyn EDM:n edut -opasta .
Kuinka sinker-EDM luo sokean tai muotoillun kaviteetin
Sinker-EDM luo ohjattuja purkauksia muotoiltujen elektrodien ja johtavan työkappaleen välille eristeen täyttämän työstövälin kautta. Elektrodi etenee kohti työkappaletta, kun ohjausjärjestelmä pitää yllä työstöön soveltuvaa väliä. Elektrodin muoto siirtyy työkappaleeseen suunnitellun kipinävälin mukaisesti, ei täydellisenä yksi-yhteen-kopiointina.
Alkuperäisessä reittisuunnittelussa tulee arvioida, voidaanko käytännöllinen muotoiltu elektrodi ja sen pituri päästä koko ominaisuuden läheisyyteen sekä onko eristeellä ja jätteillä työstöön soveltuvaa kulkuvarausta. Elektrodin valmistus, kulumakorjaus ja tarkka karkeus-/lopputyöstösuunnittelu kuuluvat myöhempään sinker-EDM-prosessin tarkasteluun eikä tähän ensimmäiseen vertailuun.
HarsMarg jakaa nykyiset tuotteensa die-sinking EDM -sarjaan -... Znc ja CNC:n työntötyöstö EDM luokkiin. Tämä luokittelu aloittaa ohjaus- ja liikejärjestelmän tarkastelun; se ei itsestään takaa automaattista elektrodinvaihtoa, tunnistusta, kiertoliikettä, valvomattomaa toimintaa tai valmiin osan saavuttamista.
Mitä molemmat EDM-prosessit jakavat – ja mitä ne eivät todista
- Sähkönjohtavuus vaaditaan: johtavuus on välttämätöntä, mutta materiaalin laatu/tila, geometria, välyksen vakaus, lämmönkäyttäytyminen ja taloudellisuus vaikuttavat edelleen toteuttamismahdollisuuteen.
- Perinteistä leikkuuterää ei ole käytössä purkausliitoksessa: tämä voi vähentää leikkuuterän paineeseen liittyviä huolenaiheita, mutta se ei todista nollavoiman, nollajäännösjännityksen tai nollavääristymän saavuttamista.
- Sähköeroosio on lämpöprosessi: uudelleenmuovautunut/valkoinen kerros, lämpövaikutettu materiaali, mikrorakot tai siirtyvä materiaali saattavat vaatia sovitun raja-arvon ja tarkastuksen, jos niillä on toiminnallisesti merkitystä.
- Elektrodit muuttuvat käytön aikana: langan tila/käyttäytyminen ja muotoiltujen elektrodien kulumista on säädettävä valitun arkkitehtuurin ja prosessin mukaisesti.
- Prosessin nimi ei ole hyväksyntätulos: tarkkuus, pinnan tekstuuri, kaltevuus, suoruus, kulman säde, kierrosaika ja kustannukset vaativat todellisen mallin, asennuksen, järjestyksen ja mittauskontekstin.
Vertaa koko valmistusprosessia
Hyödyllinen vertailu sisältää kaikki toimenpiteet, jotka tarvitaan hyväksytyn osan tuottamiseen:
- Määritä ominaisuus. Ilmoita, onko kyseessä ulkoprofiili, suljettu sisäinen läpikuuluva kontuuri, sokea kammio, syvennys, ura, rippi tai muu muotoiltu yksityiskohta.
- Tarkista pääsy. Johdin-EDM:ssä varmista reunan tai aloitusreikäpaikan sijainti sekä koko johdinpolku. Syvätyösähköisku-EDM:ssä varmista elektrodin/pidikkeen lähestymistapa, varatila ja jätteiden poistuminen.
- Laske valmistelutyöt. Sisällytä aloitusreiän poraus, johdinasetus ja puristuspala-suunnittelu tai elektrodin suunnittelu, valmistus, asennus ja kulumavara.
- Määritä prosessijärjestys. Kirjaa ensimmäinen/karkea vaihe, mahdolliset viimeistely- tai leikkausvaiheet, elektrodin/johdinvaihdot, tarkastuspisteet ja hyväksytyt jälkikäsittelytoimenpiteet.
- Tarkista koneen ulottuvuudet. Vahvista matka, pöydän/säiliön/työkappaleen ulottuvuudet, kuorma, ohjain- tai pitimen vapaus, akselien/ohjauksen toiminnot, virtalähde ja tarjotut lisävarusteet.
- Vertaa kokonaishyväksytyn osan valmistusaikaa ja kustannuksia. Sisällytä ohjelmointi, kulutusmateriaalit, sähkökäyttöisen elektrodin valmistus, asennus, koneistus, tarkastus, huolto sekä hylätyt/uudelleen käsitellyt osat; älä vertaa erillisiä luettelohintoja.
Mitä lähettää upotus- ja langanhalkaisukoneiden vertailua varten
Lähetä riittävästi tietoja prosessin valitsemiseksi ennen mallin valintaa:
- 2-ulotteinen piirros ja, jos kammio/muoto vaatii sen, 3-ulotteinen malli asianmukaisella versiolla;
- työkappaleen materiaali/luokka ja tila, kokonaismitat, paino ja käytettävissä olevat mittauspinnat;
- piirteen tyyppi, syvyys tai paksuus, sisääntulon/lähestymisen suunta, suljettu/avoin tila, pienimmät säteet ja vaadittu kaltevuus tai vetäyskulma;
- mitalliset, muoto-, sijainti-, reunan-, pinnanlaatu- ja pinnan eheysvaatimukset sekä tarkoitetun tarkastusmenetelmän määrittely;
- erän koko, kiertotavoite, hyväksytty nykyinen reitti ja mahdolliset vaaditut näyte- tai hyväksyntäsuunnitelmat;
- kohde, virransyöttö ja mahdolliset todella tarvittavat liike-, käsittely- tai seurantatoiminnot.
Usein kysytyt kysymykset
Voiko standardi Wire EDM -menetelmä tehdä sokean kavityn?
Ei sen normaalin geometrian mukaisesti. Lanka kulkee tavallisesti työkappaleen läpi ja muodostaa läpikuorauksen. Sokea kolmiulotteinen kaviteetti on yleensä sinker EDM -tehtävä, jossa käytetään muotoiltua elektrodia.
Tarvitseeko sinker EDM -menetelmä aloitusreikää?
Sille ei tarvita reikää langan ohjaamiseen. Siltä vaaditaan kuitenkin käytännöllinen elektrodin lähestymistapa, pitimen varaus, dielektrisen aineen ja jätteiden kulku sekä riittävä konen matka koko asennuksen suorittamiseen.
Kumpi menetelmä on tarkempi tai tuottaa hienomman pinnan?
Kumpikaan menetelmä ei ole yleisesti ottaen parempi. Vertaa nimettyä HarsMarg -mallia ja konfiguraatiota, ominaisuuden geometriaa, elektrodia tai lankaa, karkeaa/ensimmäistä ja viimeistelyä/trimmausta, asennusta, lämpötilaolosuhteita ja mittausmenetelmää. Käytä edustavaa testiä, kun vaatimus on kriittinen tai lähellä ilmoitettua rajaa.
Onko langan EDM aina nopeampaa tai halvempaa kuin upotus-EDM?
Ei. Langalla tehtävässä EDM:ssä saattaa tarvita aloitusreikä, huolellinen puristimen hallinta ja useita leikkausvaiheita; upotus-EDM:ssä saattaa tarvita yksi tai useampi valmistettu elektrodi ja kammiovaiheita. Vertaa kokonaikaista aikaa ja kustannuksia hyväksytylle osalle, ei pelkästään erillistä leikkaus- tai eroosionopeutta.
Voiko yksi kone suorittaa molemmat prosessit?
Älä oleta niin. Standardissa langalla tehtävässä EDM:ssä ja upotus-EDM:ssä käytetään erilaisia elektrodijärjestelmiä, työalueita ja liike/prosessijärjestelmiä. Kaikki hybriditoiminnallisuudet tai lisätoiminnallisuudet on määriteltävä tarkasti koneen konfiguraatiossa ja teknisessä tarjouksessa.
Pyydä piirustuspohjaista prosessitarkastelua
Vertaa Lanka EDM ja muottisinkkaus-EDM perheitä, sitten lähetä piirustus ja hyväksyntävaatimukset HarsMargille . HarsMarg voi ohjata kyselyn asianmukaiseen perheeseen, tunnistaa puuttuvat ehdot ja ilmoittaa, mitkä mallitoiminnallisuudet tai valmiin osan tulokset vaativat tarjousarviointia tai edustavan testin.
Sisällysluettelo
- Upotus-EDM vs. lanka-EDM katsauksena
- Kuinka langan EDM luo läpi menevän kontuurin
- Kuinka sinker-EDM luo sokean tai muotoillun kaviteetin
- Mitä molemmat EDM-prosessit jakavat – ja mitä ne eivät todista
- Vertaa koko valmistusprosessia
- Mitä lähettää upotus- ja langanhalkaisukoneiden vertailua varten
- Usein kysytyt kysymykset
- Pyydä piirustuspohjaista prosessitarkastelua
