
 EN



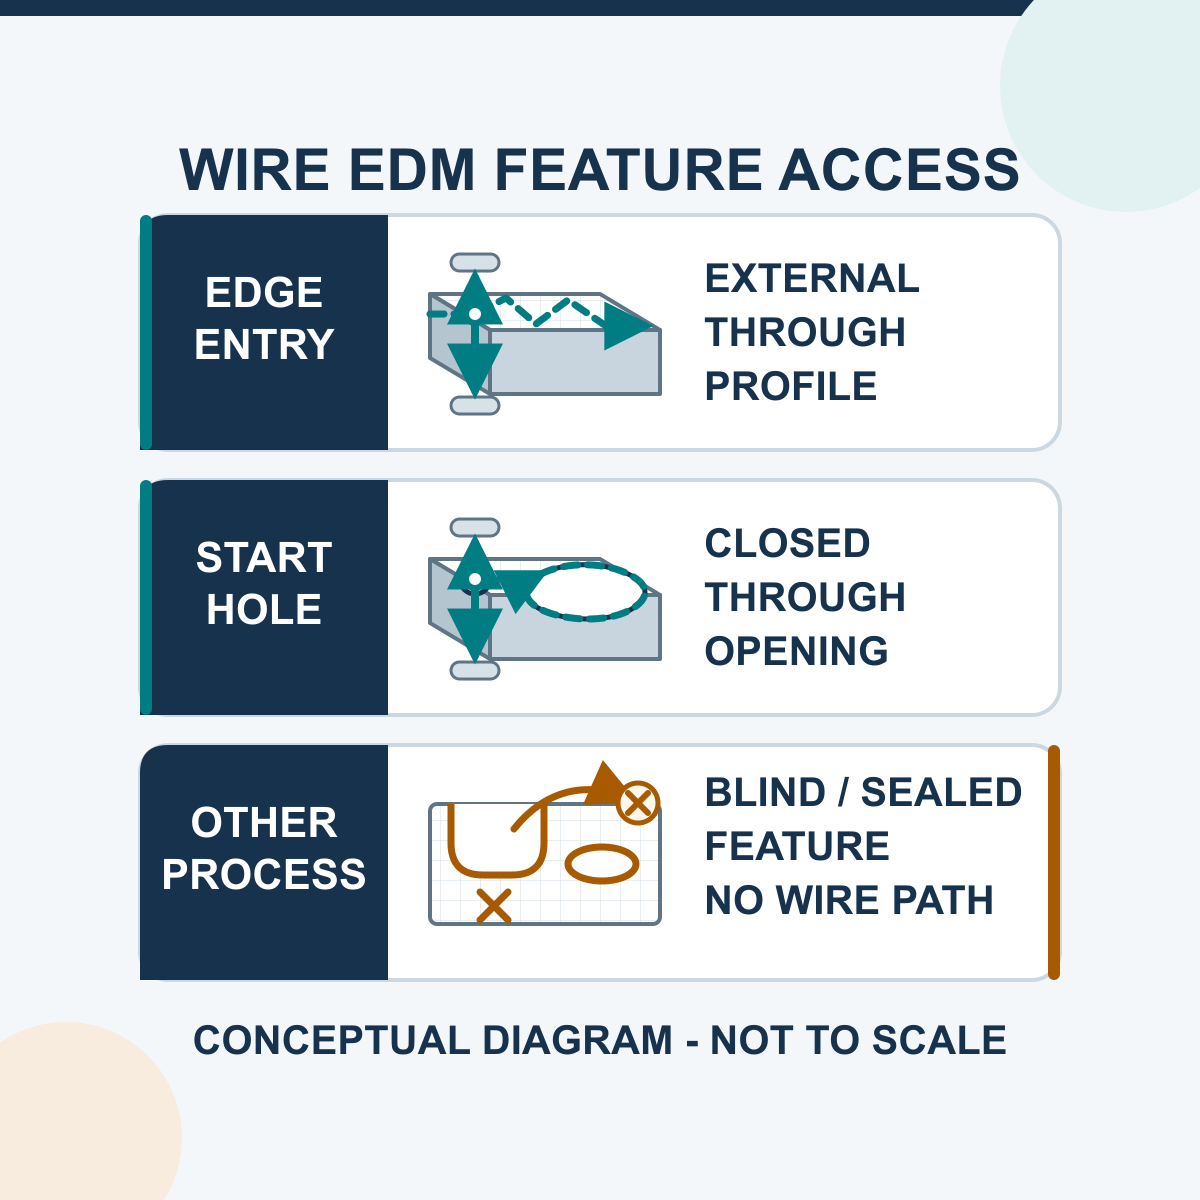
Електродният фрезовъчен метод с жица се използва предимно за външни и вътрешни профили, преминаващи през детайла, в електрически проводими заготовки, когато подвижната жица може да достигне целия път на рязане. Типични подходящи характеристики включват подробни външни контури, затворени вътрешни профили с предварително подготвен стартов отвор, тесни пазове, малки практически вътрешни радиуси и избрани наклони. Чертежът все още трябва да бъде прегледан относно материала, дебелината, достъпа до жицата, зазорите за водачите, начините за фиксиране на заготовката, контрола на отпадъците, изискванията за приемане и капацитета на машината.
Процесът не трябва да се избира само въз основа на индустриална етикетка. Компонент на турбина, вставка за форма, електронна част или производствен инструмент може да съдържа подходящ профил през цялата дебелина, неподходяща слепа кухина или няколко характеристики, които изискват различни процеси. Следователно полезният въпрос не е просто „В кои индустрии се използва Wire EDM?“, а „Кои характеристики на тази част могат да бъдат обработени чрез жица, като тя влезе, проследи и завърши обработката според определен план за инспекция?“
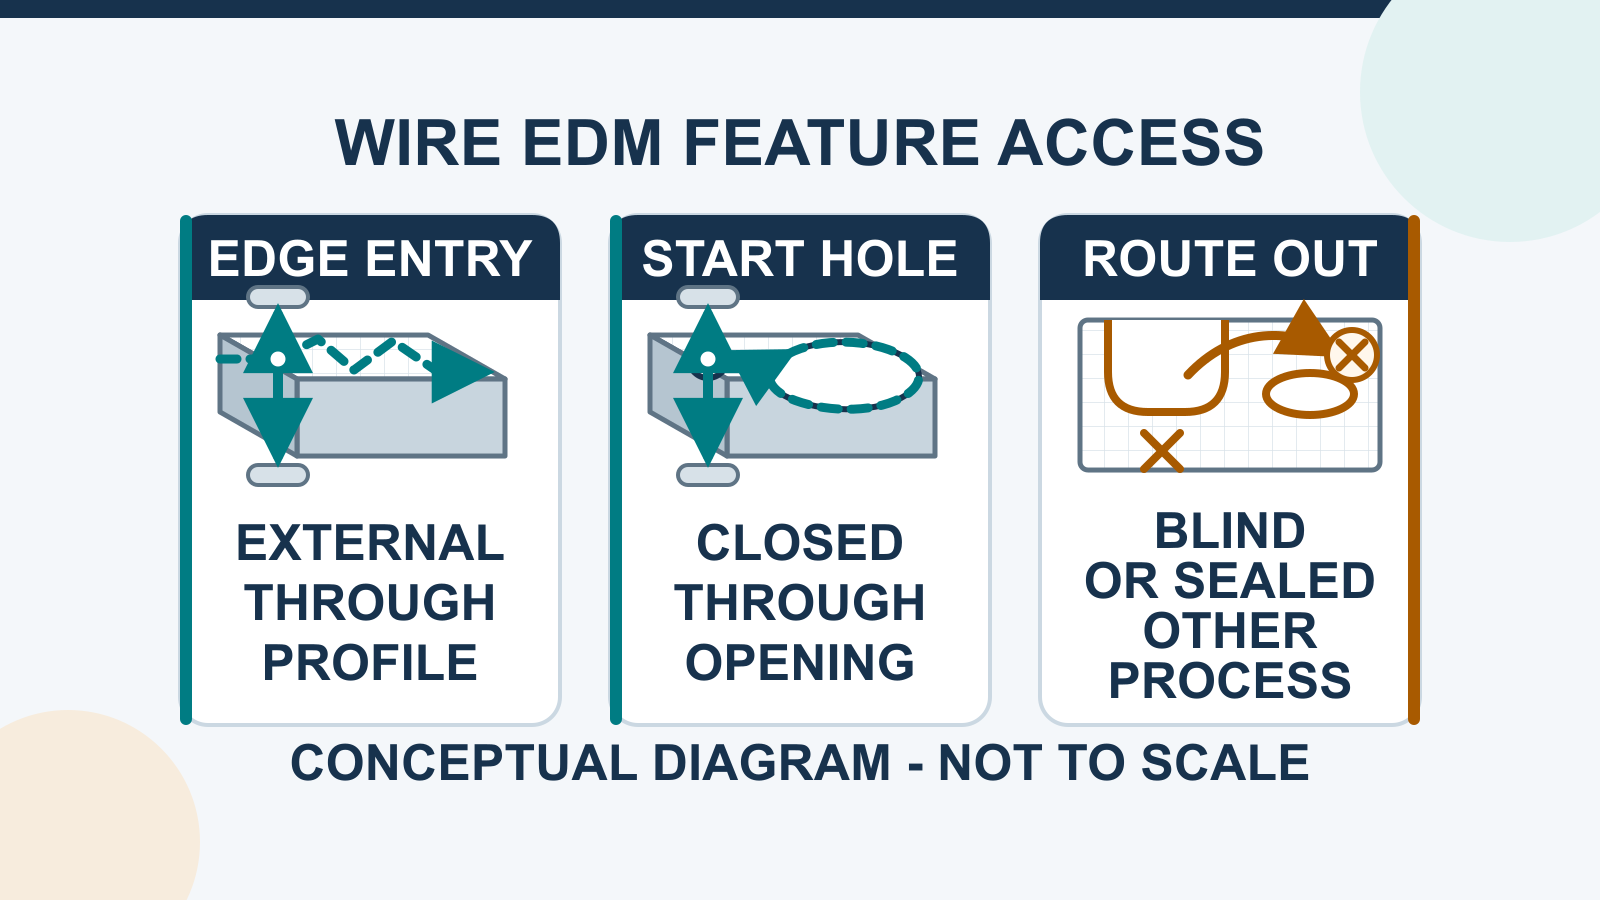
Кои характеристики на частта са подходящи за Wire EDM?
| Характеристика на детайла | Първоначално съответствие на процеса | Какво трябва да бъде потвърдено |
|---|---|---|
| Външен профил с преминаване | Често кандидат за обработка с жична електроерозия, тъй като жицата може да навлезе от достъпния ръб на заготовката. | Начален/крайно движение, базова точка, поддържане на заготовката, последователност на освобождаване, дебелина, радиус, допуск и инспекция. |
| Затворен вътрешен профил с преминаване | Кандидат при условие, че началното отверстие позволява на жицата да премине през детайла. | Положение и размер на началното отверстие, достъп до горната/долна водачка, измиване, поддържане и изваждане на ядрото. |
| Тесен пазик или детайлен профил | Може да бъде подходящ, когато целият пазик е функция с преминаване и жицата/резният процеп могат да отговарят на чертежа. | Ширина на пазика, диаметър на жицата, разряден зазор, компенсация, поведение в ъглите, измиване и стабилност на рязането. |
| Малък вътрешен радиус | Може да е по-подходящ за Wire EDM от по-голям въртящ се фрезов инструмент, когато достъпът и проводимостта са подходящи. | Радиусът трябва да остава съвместим с радиуса на жицата, разрядния зазор, програмирания отстъп, дебелината и контрола на ъглите. |
| Контролиран наклон или различни горни/долни профили | Възможно е само когато избраната конфигурация на машината и движението на водача поддържат необходимата геометрия. | Геометрия на горната и долна повърхност, посока на ъгъла, референтна височина, дебелина на заготовката, зазор между водача/дюзата и специфичния за модела диапазон на наклона. |
| Повтарящи се проводими плочи или профили на вградени елементи | Квалифицирана програма и настройка могат да поддържат повторна обработка при едни и същи контролирани входни условия. | Ревизия на чертежа, състояние на суровината, базова точка, приспособление, състояние на жицата/течността, ревизия на програмата и план за инспекция. |
| Сляпо стъкло или затворен вътрешен канал | Не е обичайна функция за Wire EDM, тъй като жицата не може да проследи пълен проходен път. | Преглед електроерозионна обработка с потапяне , фрезоване или друг процес, подходящ за геометрията. |
| Малка или дълбока дупка | Обикновено въпрос на свредене, а не на профилиране с жица EDM. | Прегледайте конвенционалното свредене или Edm drilling ; същата дупка може да служи и като начален достъп за по-късен контур с жица EDM. |
Профилът през цялата дебелина не означава автоматично, че е подходящ за обработка с жица EDM. Простият отворен рез може да е по-икономичен чрез рязане с трион, фрезоване, лазерно рязане или друг процес. Обработката с жица EDM става по-подходящ кандидат, когато профилът, състоянието на материала, ниската необходима товароносимост при конвенционално рязане или вътрешният достъп правят тези алтернативи по-малко подходящи. Сравнете целия одобрен производствен маршрут за детайла, а не само изолирана каталожна скорост на рязане.
Как достъпът чрез жица променя решението за приложение
Външните профили могат да започнат от ръб
За външния контур жицата обикновено може да навлезе от достъпния ръб на заготовката. Чертежът и технологичният план все още изискват определяне на мястото за влизане/излизане, стратегия за базиране, подкрепа за запазената част и скелета, както и безопасна последователност за окончателно освобождаване. Ниската конвенционална сила за рязане не елиминира риска от преместване, предизвикано от остатъчни напрежения или загуба на подкрепа.
Затворените вътрешни профили обикновено изискват начална дупка
Началната дупка трябва да минава през детайла и да бъде разположена така, че жицата да може да достигне програмирания контур. Размерът и местоположението ѝ трябва да са практически за маршрута на жицата, а детайлът/приспособлението трябва да позволяват достъп за водача и измиване над и под рязането. Освободеният централен елемент трябва да се контролира до момента, в който може да бъде безопасно премахнат.
Слепите и запечатаните елементи изискват алтернативен маршрут
Стандартната жична електродна обработка не може да завършва вътре в заготовката, за да се оформи слепа тримерна кухина или произволен затворен канал. Тези елементи трябва да бъдат прегледани за обработка чрез електродна обработка с потопена електрода, фрезова обработка, свредене, адитивно производство или комбиниран технологичен процес. Детайлът може да съдържа както елементи, изработени чрез жична електродна обработка, така и елементи, предвидени за други операции.
Често срещани производствени приложения — филтрирани по елемент
Примерите по-долу описват вероятни типове елементи. Те не представляват записи от проекти на клиенти на HarsMarg нито доказателства за сертифициране в аерокосмическата, автомобилната, електронната или друга индустрия.
| Семейство приложения | Елементи, които могат да са подходящи | Елементи, които изискват отделен преглед |
|---|---|---|
| Инструменти, матрици и форми | Контури на пробойни игли, отвори в матрици, профилни вставки, мерителни устройства и продълговати пази в подходящ материал с проводимост. | Слепи кухини в форми, ребра, джобове, каналите за охлаждане, зазори между пробойна игла и матрица и граници за функционалната цялост на повърхността. |
| Прецисни механизми и инструменти за електроника | Подробни профили с отвори, тесни продълговати отвори, проводими елементи на приспособления и профилни компоненти. | Непроводими подложки, покрития/композити, много тънки секции, изисквания към заострени ръбове/издатъчности и чистота. |
| Елементи на части за авиационната и енергийната промишленост | Избрани проводими контури с отвори, продълговати отвори, отрязани профили и геометрия на тестови проби, където има подходящ достъп. | Вътрешни каналите за охлаждане, квалификация на перки, повърхности с критична умора, проследимост и всички регулаторни одобрения. |
| Производство за автомобилната и общата индустриална сфера | Профили на производствени инструменти, проводими вградени елементи, приспособления, мерителни устройства и повтарящи се профили с отвори. | Отвори на инжектори, вътрешни маслени канали, валидация на системи за безопасност, целеви цикъл и доказателства за приемане при производството. |
| Поддръжка и замяна | Възсъздаване на проводими профили, когато са налични контролиран чертеж, материал и дефиниция на базови точки. | Неизвестен материал, износен образец само за геометрия, недокументиран зазор и твърдения за взаимозаменяемост без инспекция. |
Индустриалните наименования не заместват квалификацията на процеса. За критична характеристика определете критериите за приемане, инспектирайте представителен резултат и запазете материала, програмата, оффсета, етапа на рязане и записите за измерване, изисквани от качествената система на покупателя.
Единично рязане или многократно рязане за приложението?
Текущото HarsMarg с еднократно рязане и многостепенни машини за електроерозионно рязане с жица използвайте повторно използваема молибденова жица, съхранявана на барабан и движеща се напред-назад през зоната на рязане. Процесът с единично рязане използва едно квалифицирано производствено рязане. Процесът с многократно рязане може да добавя контролирани коригиращи рязания след първото рязане, когато чертежът и резултатите от пробното рязане оправдават допълнителните етапи.
Не избирайте между тях въз основа на индустриално наименование или неподкрепена етикетка за прецизност. Сравнете характеристиката, материала, дебелината, изискванията за радиус/конусност, допустимите отклонения по размери и повърхност, цялата последователност на рязане и плана за инспекция. Това Ръководство за предимствата и ограниченията на рязането с електродна жица (Wire EDM) обяснява двете семейства и условията, лежащи в основата на публикуваните референтни показатели за производителност.
Какво не доказва сам по себе си методът за електроерозионно рязане с жица
- Електропроводимостта е необходимо, но недостатъчно условие. Класът, състоянието, покритието/композитната структура, дебелината, топлинното поведение, измиването и икономическите аспекти продължават да влияят върху осъществимостта.
- Тънката жица не създава математически остър вътрешен ъгъл. Радиусът на жицата, разрядният зазор, отместването, материала, дебелината и контролът на ъглите определят практическия резултат.
- Ниското конвенционално рязане не означава нулево преместване. Поддържащата фиксира, остатъчното напрежение, поведението на жицата, измиването и отделянето на отпадъка остават значими.
- Електроерозионното рязане с жица е термичен процес. Преплавеният слой/бял слой, материалът, засегнат от топлината, остатъчното напрежение или микропукнатините може да изискват уговорен лимит и инспекция там, където имат функционално значение.
- Името на процеса не гарантира допуск, крайна обработка, скорост или разходи. Тези резултати изискват посочената машина, материал, геометрия, подготвителна конфигурация, последователност на рязане и контекст на измерване.
- Една CNC програма не доказва производство без наблюдение. Нарезването, рестартирането, наблюдението, обработката и други функции трябва да бъдат потвърдени за точно цитираната конфигурация.
Какво да изпратите за преглед на приложението
Полезният преглед започва с детайла и плана за приемане. Изпратете:
- контролиран 2D чертеж и използваем файл с профил; включете 3D модел, когато има значение контекстът на сглобяване или горната/долната геометрия;
- клас на материала, състояние, свързано с проводимостта, термична обработка или твърдост, информация за покрития/композити и състояние на заготовката;
- общи размери, дебелина/височина, тегло, количество и достъпни базови повърхности;
- тип на елемента, входна ръбова точка или място на началното отворче, вход/изход, налично пространство за горна/долна водачка и предложено изваждане на ядро/отпадък;
- минимален радиус, ширина на паза, изискване за прав или коничен участък, геометрия отгоре/отдолу и всички контролирани референтни или ръбови условия;
- изисквания за размери, форма, положение, повърхностна текстура и цялостност на повърхността с посочени места и методи за измерване;
- одобрената текуща технологична процедура, целевият цикъл и дали е необходимо изпитание върху репрезентативен пробен екземпляр;
- дестинационна страна, електрозахранване и всички специално изисквани функции за управление, оси, обработка или мониторинг.
Прегледът на модела трябва да сравни чертежа с хода на машината, товароподемността на масата, височината на заготовката/рязането, коничността и конфигурацията на водачите, изискванията към контролера/файловата система, системата за работна течност и изискванията към площадката. Репрезентативно изпитание е уместно, когато изискването е критично, близо до публикувана гранична стойност или засегнато от материал/геометрия, която не е квалифицирана.
Често задавани въпроси
Какви видове детайли може да реже Wire EDM?
Електроерозионното рязане с жица (Wire EDM) е предимно подходящо за електропроводими части, които имат достъпен външен или вътрешен профил през цялата дебелина. Чертежът трябва да бъде проверен отново за материал, достъпност за жицата, дебелина на заготовката, зазор за водача, радиус/наклон, поддържащи и приемни изисквания.
Дали всеки вътрешен профил за рязане с жица изисква начален отвор?
Затвореният вътрешен контур обикновено изисква начален отвор през цялата дебелина, за да може жицата да бъде монтирана или пусната в реза. Външният профил може да започне от достъпния ръб на заготовката.
Може ли рязането с жица (Wire EDM) да изработи слепа кухина или вътрешен охладителен канал?
Не като стандартна операция с жица през цялата дебелина. Слепата кухина обикновено сочи към електроерозионно изработване с електрод (die-sinking EDM) или фрезоване, докато затворената канала може да изисква свредене, адитивно производство или друг комбиниран метод. Препоръчва се да се анализира конкретната геометрия, а не да се присвоява процесът Wire EDM само по името на компонента.
Може ли рязането с жица (Wire EDM) да реже всеки метал?
Не трябва да се прави универсално твърдение. Изисква се достатъчна електрическа проводимост, но също така влияят върху пригодността класът, термичната обработка, покритието или композитната структура, дебелината, топлинното поведение, работната течност, изплакването и критериите за приемане.
Може ли Wire EDM да пробие отвор?
Може да изреже затворен профил през цялата дебелина, който функционира като отвор, когато съществуват подходящ отвор за започване и път за жицата. Малък или дълбок отвор, използван като окончателна характеристика или отвор за започване, обикновено се оценява като задача за конвенционално свръхдане или EDM-свръхдане.
Предотвратява ли Wire EDM образуването на материал с термично въздействие?
Не. Wire EDM премахва материала чрез електрически разряди и е топлинен процес. Когато повърхностната цялост има значение, трябва да се определят допустимите параметри за напластен/бял слой, материал с термично въздействие, остатъчни напрежения или микропукнатини, както и методът за инспекция.
Може ли Wire EDM да създаде наклон?
Може да се осъществи конус или различен горен/долен профил, ако избраната конфигурация на машината осигурява необходимото движение на водача и зазор. Уточнете и двата профила, посоката на ъгъла, референтната височина и дебелината, след което потвърдете резултата за точния модел и настройка.
Поискайте преглед чрез електроерозионна обработка с жица въз основа на чертеж
Прегледайте Асортиментът HarsMarg Wire EDM , включително в с еднократно рязане и многократен рез семейства. След това изпратете на HarsMarg вашия чертеж, материала, изискванията за достъп до елементите и критериите за приемане . Този преглед може да установи кои елементи са подходящи за електроерозионна обработка с жица, кои изискват друг процес, кои капацитети на машината трябва да бъдат проверени и дали е необходимо изпълнение на пробен тест с представителен образец.
Съдържание
- Кои характеристики на частта са подходящи за Wire EDM?
- Как достъпът чрез жица променя решението за приложение
- Често срещани производствени приложения — филтрирани по елемент
- Единично рязане или многократно рязане за приложението?
- Какво не доказва сам по себе си методът за електроерозионно рязане с жица
- Какво да изпратите за преглед на приложението
-
Често задавани въпроси
- Какви видове детайли може да реже Wire EDM?
- Дали всеки вътрешен профил за рязане с жица изисква начален отвор?
- Може ли рязането с жица (Wire EDM) да изработи слепа кухина или вътрешен охладителен канал?
- Може ли рязането с жица (Wire EDM) да реже всеки метал?
- Може ли Wire EDM да пробие отвор?
- Предотвратява ли Wire EDM образуването на материал с термично въздействие?
- Може ли Wire EDM да създаде наклон?
- Поискайте преглед чрез електроерозионна обработка с жица въз основа на чертеж
