
 EN



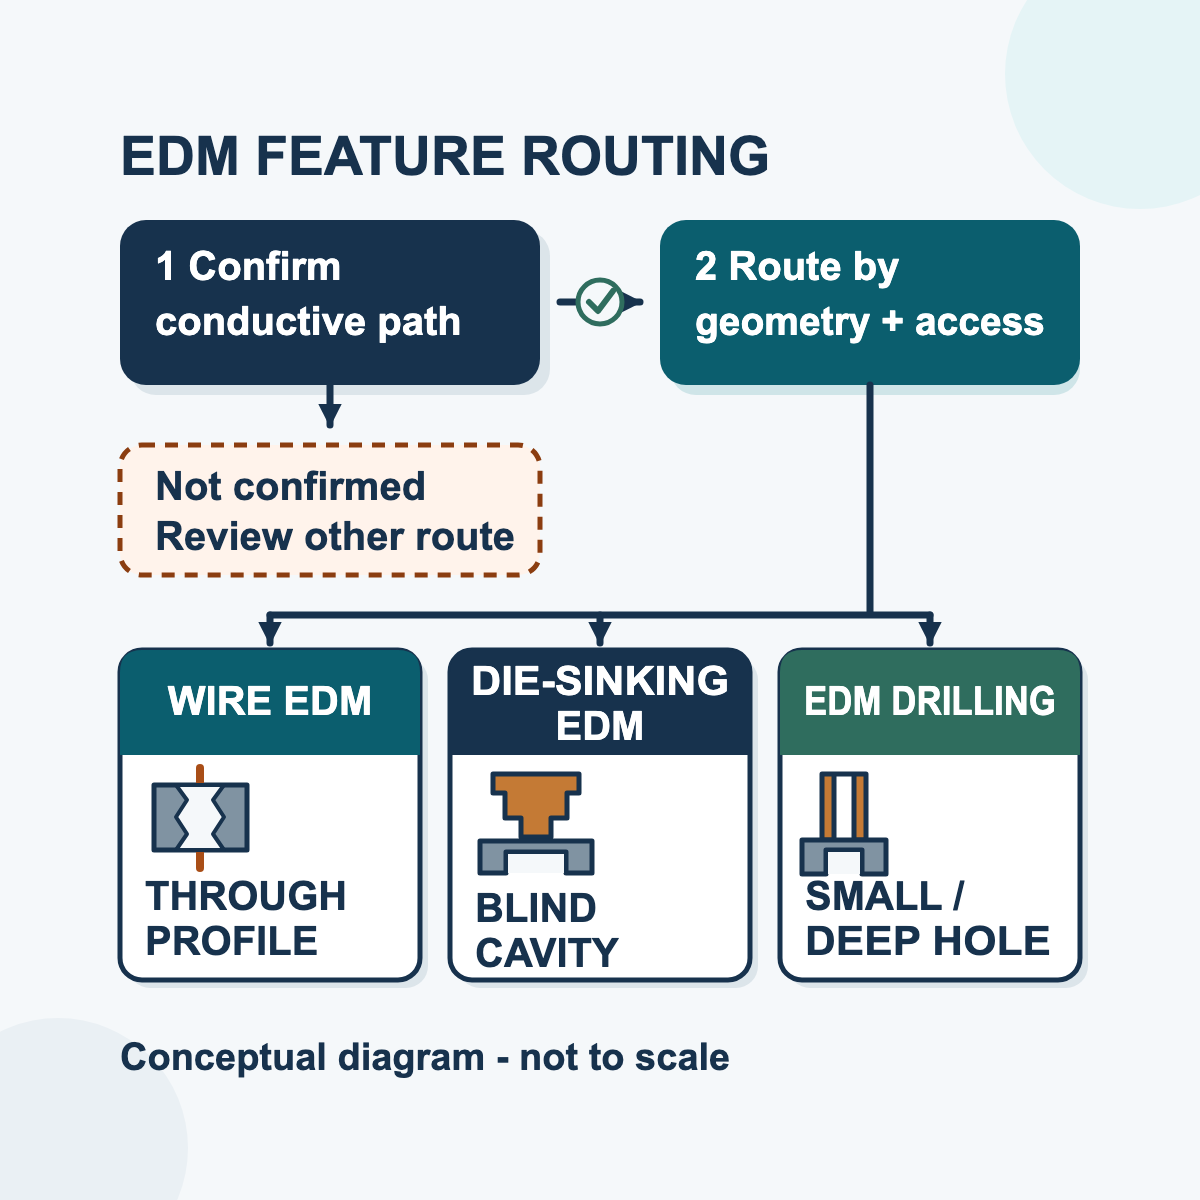
Най-добрите кандидати за стандартно EDM са заготовките, които осигуряват стабилна електрически проводима връзка от машинното съединение до обработваната област. Могат да бъдат оценени проводими стомани и инструментални стомани, неръждаеми стомани, никелови сплави, титанови сплави, алуминиеви и медни сплави, карбидни твърди метали и някои проводими спечени или композитни марки. Въпреки това само името на семейството на материала не гарантира обработваемост, скорост, точност, крайна повърхностност или търговска пригодност.
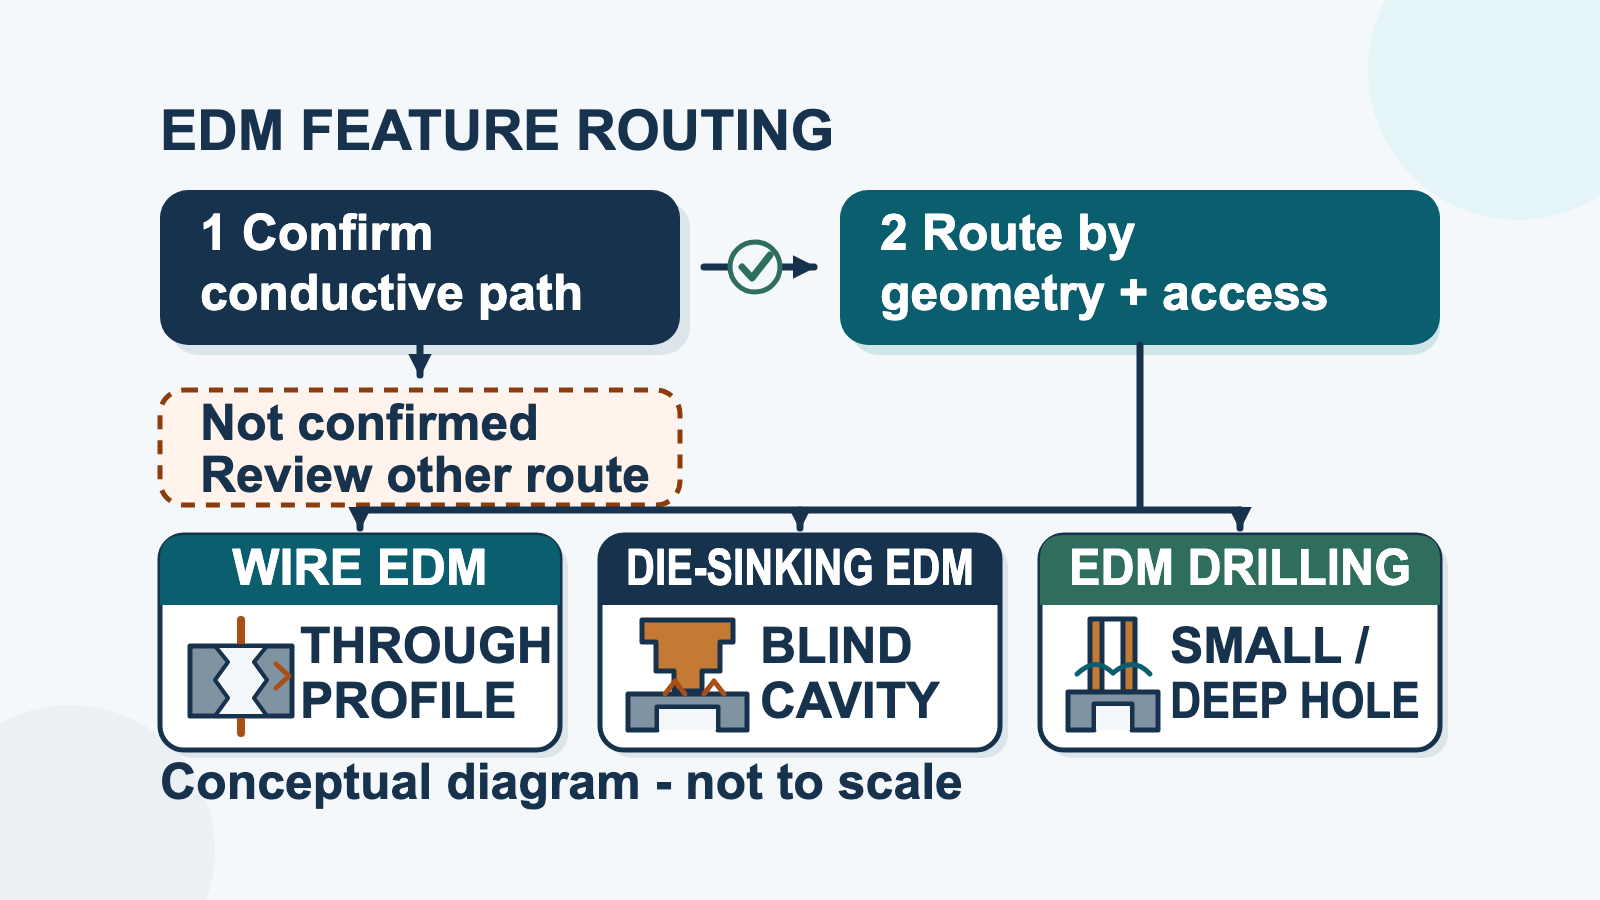
След потвърждаване на проводимостта геометрията определя процеса. Телен EDM изрязва път или профил с подвижен жичен електрод. Електроерозионна обработка с потапяне използва оформен електрод за слепа кухина или тримерна отрицателна форма. Edm drilling обикновено използва въртящ се тръбест електрод с промиване, за да се изработват малки или дълбоки отвори. Точният клас, термична обработка или твърдост, покритие, свързващо вещество, интерфейси, достъп до характеристики и изисквания за инспекция определят дали практическият процес може да бъде квалифициран.
Обикновеното стъкло, пластмасата, камъкът и изолиращата керамика не са директни заготовки за стандартна EDM. Съществуват някои специализирани проводими керамични материали, композити или подпомагащи научноизследователски процеси, но те не могат да се считат за обща възможност на HarsMarg без преглед на точния клас и конфигурацията на машината.
Започнете с теста за проводим път
EDM отстранява материала чрез контролирани електрически разряди през машинно разстояние. Тази верига изисква достатъчно проводимо свързване на обработваната детайл и проводим път към обработваната характеристика. Само твърдостта не е критерий за пригодност: закалена проводима стомана може да остане подходящ кандидат за EDM, тъй като процесът не разчита на механично натоварен рязещ ръб.
Проводимостта е само първият критерий. Тя не е универсален показател за скоростта на обработка или качеството на повърхността. Два материала с подобна проводимост могат да реагират по различен начин поради състава, микроструктурата, термичната обработка, топлинните свойства, дебелината на сечението, електродите или жицата, състоянието на диелектрика, измиването и избраните параметри на генератора. Поради тази причина настоящото ръководство не използва единична граница на уделното съпротивление или една таблица с настройки за всеки модел HarsMarg.
Проверете действителния текущ път, а не само сертификата за материала. Тежки оксидни слоеве, боя, ръжда, галванично покритие, замърсяване, лепилни слоеве или прекъснат проводим фазов слой могат да повлияят върху работното съединение или зоната за разряд. За сборка, изпълнена чрез твърдо леене, с покритие, ламинирана или от множество материали, идентифицирайте всеки материал и интерфейс по целевата характеристика.
Изберете процеса за електроерозионна обработка според геометрията на характеристиката
| Процес за електроерозионна обработка | Електрод и движение | Най-добра начална точка за геометрията | Проверки за достъп и избор |
|---|---|---|---|
| Телен EDM | Движещ се жичен електрод следва програмирана режеща траектория | Външни контури, продълговати пазове, контури на матрица/пуансон и прави или конусни пробиви през цялата дебелина | Външният рез може да започне от ръб; затвореният вътрешен контур обикновено изисква начален отвор. Потвърдете дебелината, конусността, минималния вътрешен радиус, подкрепата от приспособление/отпадъчен парчета и работното пространство. |
| Електроерозионна обработка с потапяне | Формован електрод напредва към заготовката и прехвърля негативна форма | Слепи кухини, детайли на форми, ребра, джобове и триизмерни характеристики, които жицата не може да проследи | Потвърдете конструкцията/материала на електродите, дълбочината на кухината, изискванията за ъгли/ребра, достъпа за промиване, масата на заготовката/електрода и ограниченията за резервоара/пътуването. |
| Edm drilling | Тръбен електрод обикновено се върти, докато работната течност се подава през него | Малки или дълбоки отвори, начални отвори за жица EDM и локализирани отвори в проводими части | Потвърдете диаметъра, дълбочината, ъгъла, състоянието на входа/изхода, изискването за слеп или пробивен отвор, риска от пробиване, достъпа до електрода и пътя за промиване. |
Същият материал може да бъде подходящ за трите процеса, но всеки признак изисква различна машина. Например, проводима инструментална стоманена заготовка може да използва жица EDM за външния контур, потопяем EDM за слепа кухина на формата и EDM свредлене за малък дълбок отвор. Съвместимостта на материала не прави тези процеси взаимозаменими.
Често срещани проводими семейства от материали за оценка
| Материално семейство | Предварителен преглед на EDM | Информация, необходима преди одобрение |
|---|---|---|
| Проводим въглерод, сплави и инструментални стомани | Често срещани кандидати за електроерозионно фрезоване, включително твърди условия, когато конкретната задача е квалифицирана | Марка/стандарт, състояние на термична обработка, твърдост при нужда, мащаб или покритие, проблеми с остатъчни напрежения, секция и изисквана характеристика |
| Неръждаема стомана и сплави на никел | Проводими марки могат да се оценяват за профили, кухини или отвори | Точна марка и състояние, дебелина/дълбочина, регулаторни или експлоатационни изисквания, контрол върху корозията/почистването и всеки специфициран лимит за цялостност на повърхността |
| Титанов сплав | Кандидат, когато марката е проводима и избраният процес отговаря на характеристиката | Марка, термична обработка, функция на детайла, изисквания към цялостността на повърхността/повторно образуван слой, граници за почистване/замърсяване и метод за валидиране |
| Сплави на алуминий, мед, латун и бронз | Проводими кандидати; високата проводимост не предсказва автоматично най-бързия или най-добър резултат | Точна сплав и термообработка, оксид/покритие и повърхност за електрически контакт, поддръжка на тънки характеристики, почистка след рязане и изисквания към размерите |
| Цементиран карбид и проводими спечени материали | Потенциални кандидати, когато свързващата/проводимата фаза осигурява подходяща верига | Марка, тип/съдържание на свързващия компонент, порозитет, проводимост, риск от ръбове/чупене, съвместимост с течности и одобрение на свързващия компонент/повърхност, определено от клиента |
| Проводима керамика, PCD или композитна марка | Категория за специален преглед; името на семейството или проводимото покритие не са достатъчни | Марка на доставчика, състав и проводима фаза, измерена или сертифицирана проводимост, карта на слоевете/интерфейсите, тестови проба и задължителна инспекция |
| Стъкло, пластмаса, камък и обикновена изолираща керамика | Не са директни кандидати за стандартна EDM-обработка | Изберете подходящ процес без EDM, освен ако отделно не е квалифициран документиран специализиран процес и съвместимо оборудване |
Тази таблица е насоки за предварителна селекция, а не списък на материали, които вече са квалифицирани за всеки модел на HarsMarg. Окончателното одобрение се основава на точния материал, характеристиките, конфигурацията на машината, технологичния маршрут и резултатите от измерените проби.
Твърдостта на материала не е единственият критерий за решение
Електроерозионната обработка (EDM) няма традиционен режещ ръб, който да прониква в заготовката; затова увеличаването на твърдостта не води до същия механичен товар върху инструмента, какъвто се наблюдава при фрезоване, точене или свредене. Това е една от причините, поради които EDM се използва за обработка на проводими закалени стомани, карбиди и труднообработваеми сплави.
Това не означава, че твърдостта или състоянието на материала могат да се пренебрегнат. Топлинната обработка може да промени микроструктурата и остатъчните напрежения; разглобяването на профила може да разкрие деформация, която вече е била „съхранена“ в заготовката. Електричните и термичните свойства, фазите на свързващия компонент и състоянието на повърхността също влияят върху разработването на процеса. Записвайте производствените условия, а не извършвайте изпитания върху отжарена проба и не предполагайте, че тя валидира закалена детайла.
Случаи, които изискват допълнителен преглед
- Покрити или оксидирани части: идентифициране на материала и дебелината на покритието и на местата, където работното съединение достига чист проводим материал.
- Бронзирани, ламинирани или многокомпонентни части: картографиране на всеки интерфейс, пресичан от реза, кухината или отвора; не се предполага, че един проводим слой валидира целия път.
- Синтеровани и композитни класове: предоставяне на данни за свързващия агент, проводимата фаза, порестостта и специфичния клас. Номинално подобните класове може да не проявяват еднакво поведение.
- Тънки стени или гъвкави секции: включване на плана за фиксиране, поддържане и освобождаване на отпадъка; ерозията без контакт не предотвратява проблеми, свързани с остатъчни напрежения или деформации при освобождаване.
- Части с критично значение за безопасното функциониране или регулирани части: определяне на изискванията за повторно образуван слой, микропукнатини, замърсяване, размери, шерохавост и проследимост поотделно. Възможността за обработка чрез електроерозия не гарантира одобрение за аерокосмически, медицински или други процеси.
- Опасни или реактивни материали: прегледайте текущите данни за безопасност, диелектричната/течностната съвместимост, вентилацията, отпадъците и контрола на мястото преди извършване на каквито и да било пробни работи.
Шестетапна проверка за избор на материал за EDM
- Назовете материала точно. Запишете спецификацията, класа, доставчика, състоянието, термичната обработка или твърдостта (когато е релевантно), покритието и конструкцията на свързващия агент/композит.
- Потвърдете наличието на проводима верига. Проверете дали връзката на заготовката и цялата предвидена област за разряд са достатъчно проводими за избраната машина/процес.
- Класифицирайте елемента. Изберете профил за рязане с жица, кухина с формован електрод или отвор с тръбен електрод; не избирайте само въз основа на името на материала.
- Проверете физическия достъп и капацитета. Сравнете общите размери, теглото, дебелината на сечението, дълбочината, началния отвор/достъпния път, хода, резервоара/работното пространство, фиксирането и достъпа за промиване с избрания модел.
- Определете измерими критерии за приемане. Укажете размерите, базовата повърхност, допуските, конусността/профила, изискванията за ъгли или отвори, шерохватостта и всички ограничения за цялостност на повърхността или регулирани процеси.
- Потвърдете представителен пробен образец. Използвайте действителния клас материали и геометрията/състоянието, релевантни за производството. Съхранявайте проследимост на машината, електродната или жичната система, диелектрика/изплакването, програмата/стратегията на преминаване и резултатите от инспекцията.
След като е избран методът Wire EDM, използвайте отделното Ръководство за изпитания с Wire EDM и настройка за планиране на представителен пробен елемент и контролирана валидация. Настоящите с еднократно рязане и многократен рез семейства на HarsMarg използват въртяща се молибденова жица, затова препоръките, предназначени за системи с еднопосочна консумирана медна жица, не трябва да се прилагат директно без специфичен преглед за конкретната машина.
За обяснение на процеса на разряд на прост език, преди да се сравняват различните машини, вижте Как работи електроерозионното фрезоване .
Какво да изпратите за преглед на материала и процеса за електроерозионна обработка
За да обсъдим пригодността на материала и правилното семейство машини, изпратете следното чрез Формуляра за запитване HarsMarg :
- спецификация на материала, точен клас, сертификат от доставчика или състав, когато е наличен;
- термична обработка, твърдост, покритие, свързващо вещество или конструкция на композит/слоеве;
- 2D/3D чертеж с общите размери, тегло, базови точки и точната характеристика за обработка;
- за жична електроерозионна обработка: дебелина, маршрут по отворен ръб/стартова дупка, конусност, минимален вътрешен радиус и план за отстраняване на отпадъците/поддръжка;
- за електроерозионна обработка с потапяне: размери/дълбочина на кухината, ъгли/ребра и информация за електродите, ако вече са проектирани;
- за електроерозионно пробиване: диаметър на дупката, дълбочина, ъгъл, условие „слепа“/„през“ и изисквания за вход/изход;
- целева допуснатост, профил/позиция, шерохавост и граници за цялостност на повърхността или регулирани процеси;
- обем на производството, желан план за валидиране/проби и наличен пробен материал;
- държава на доставка, електрозахранване и всякакви изисквания за натоварване, автоматизация или инспекция.
Често задавани въпроси
Дали един материал трябва да е електропроводим за електроерозионно обработване (EDM)?
Да, за стандартното електроерозионно обработване (EDM). Заготовката трябва да поддържа контролирани електрически разряди чрез подходяща верига към обработвателната зона. Не правете изводи за пригодността само въз основа на външния вид, твърдостта или проводимото повърхностно покритие.
Винаги ли по-високата електропроводимост означава по-бързо електроерозионно обработване (EDM)?
Не. Електропроводимостта помага да се определи дали процесът на разряд е възможен, но сама по себе си не предсказва скоростта на рязане, поведението на електродите/жичката, крайната повърхностна шерохватост или точността на размерите. Трябва да се вземат предвид едновременно конкретният материал, геометрията, машината, електродът или жичката, диелектрика/изплакването и одобрените технологични параметри.
Може ли закалена стомана да се обработва след термична обработка?
Проводимата закалена стомана може да бъде подходящ кандидат за електроерозионно обработване (EDM). За валидиране използвайте действителната производствена марка и състоянието след термична обработка, и проверете съответствието с изискванията от чертежа, както и с евентуални специфични ограничения относно деформация, рекристализиран слой или цялостност на повърхността.
Може ли един и същ материал да се обработва чрез електроерозионна жична резка (Wire EDM), електроерозионна резка с електрод (die-sinking EDM) и електроерозионно свръхдълбоко пробиване (EDM drilling)?
Възможно е, да. Материалът може да отговаря на изискванията за електропроводимост за всички три процеса, докато геометрията на детайла определя избора на метод: през цялата дебелина за Wire EDM, затворена кухина за die-sinking EDM или малко/дълбоко отверстие за EDM drilling. Всеки от тези пътища изисква проверка на съвместимостта с възможностите на машината и потвърждение чрез пробни образци.
Може ли стандартната електроерозионна обработка (EDM) директно да обработва стъкло, пластмаса или изолираща керамика?
Не. Тези материали не осигуряват проводимата работна част, необходима за стандартната електроерозионна обработка (EDM). Специализираната подпомогната технология не трябва да се приема като налична на оборудването на HarsMarg; изберете друг метод за рязане или поискайте документиран технически преглед.
Потвърждава ли успешният пробен цикъл производството на регулирана част?
Не автоматично. Изпитанието може да установи осъществимостта при записани условия, но одобрението за производство може също да изисква доказателства за възпроизводимост, калибрирана инспекция, тестване на цялостта на повърхността, почистване, проследимост и одобрение от страна на клиента или регулаторните органи.
Съдържание
- Започнете с теста за проводим път
- Изберете процеса за електроерозионна обработка според геометрията на характеристиката
- Често срещани проводими семейства от материали за оценка
- Твърдостта на материала не е единственият критерий за решение
- Случаи, които изискват допълнителен преглед
- Шестетапна проверка за избор на материал за EDM
- Какво да изпратите за преглед на материала и процеса за електроерозионна обработка
-
Често задавани въпроси
- Дали един материал трябва да е електропроводим за електроерозионно обработване (EDM)?
- Винаги ли по-високата електропроводимост означава по-бързо електроерозионно обработване (EDM)?
- Може ли закалена стомана да се обработва след термична обработка?
- Може ли един и същ материал да се обработва чрез електроерозионна жична резка (Wire EDM), електроерозионна резка с електрод (die-sinking EDM) и електроерозионно свръхдълбоко пробиване (EDM drilling)?
- Може ли стандартната електроерозионна обработка (EDM) директно да обработва стъкло, пластмаса или изолираща керамика?
- Потвърждава ли успешният пробен цикъл производството на регулирана част?
