
 EN



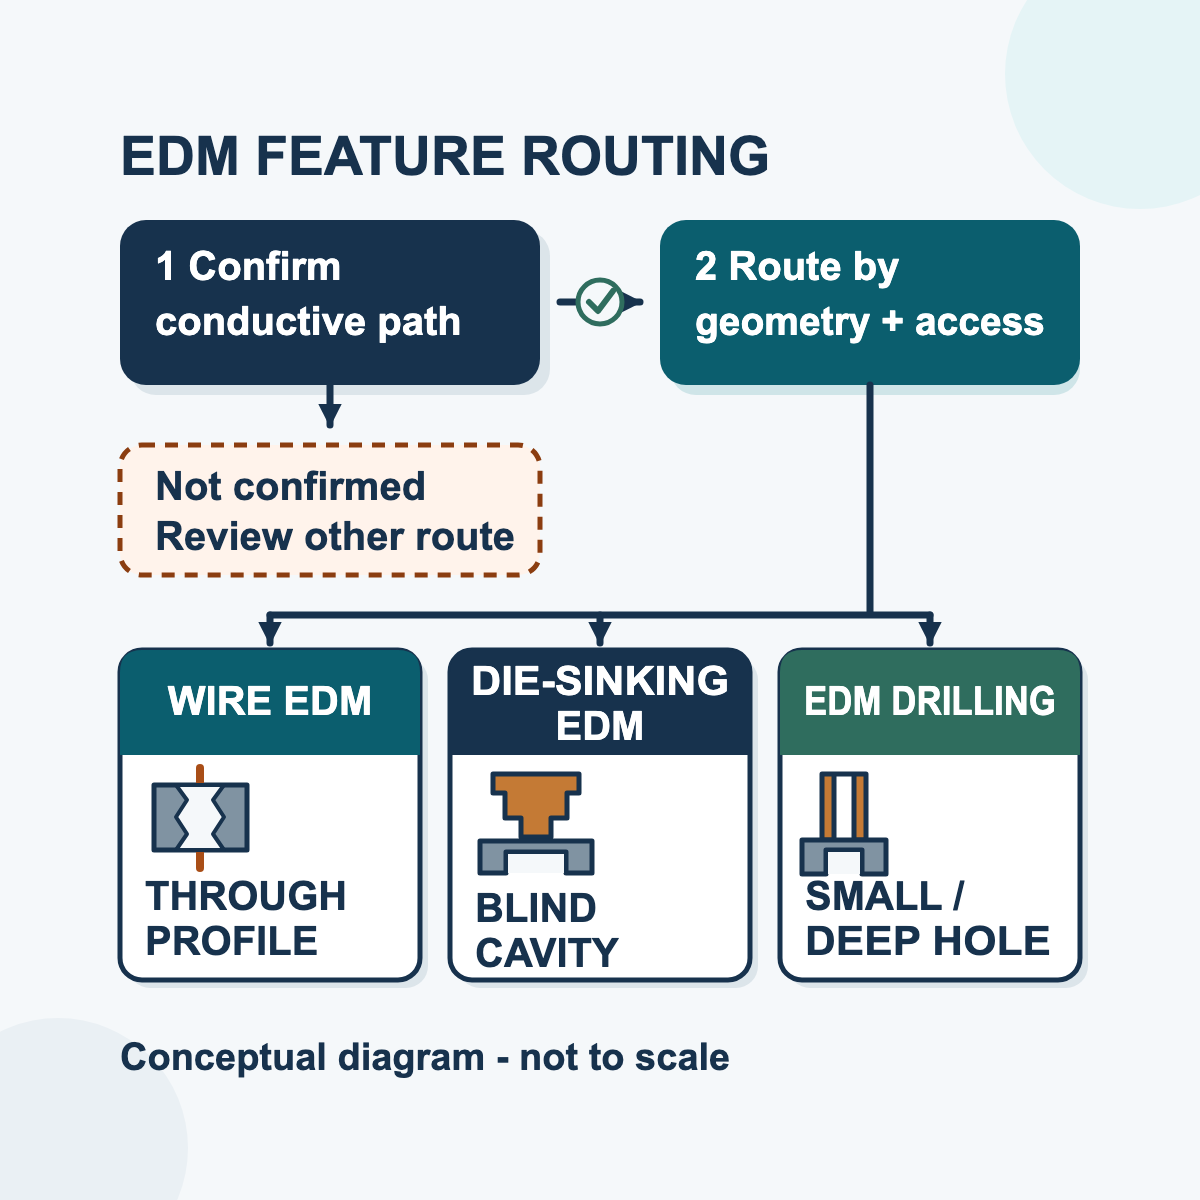
Standart EDM üçün ən yaxşı namizədlər — maşın qoşulmasından emal olunacaq sahəyə qədər sabit elektrik keçirici yolu təmin edən iş parçalarıdır. Keçirici poladlar və alət poladları, paslanmayan poladlar, nikel əsaslı ərintilər, titan ərintiləri, alüminium və mis ərintiləri, sementləşdirilmiş karbid və bəzi keçirici tozla sıxılmış və ya kompozit dərəcələr qiymətləndirilə bilər. Lakin yalnız material ailəsinin adı emal oluna bilərliliyi, sürəti, dəqiqliyi, səth keyfiyyətini və ya ticari uyğunluğu sübut etmir.
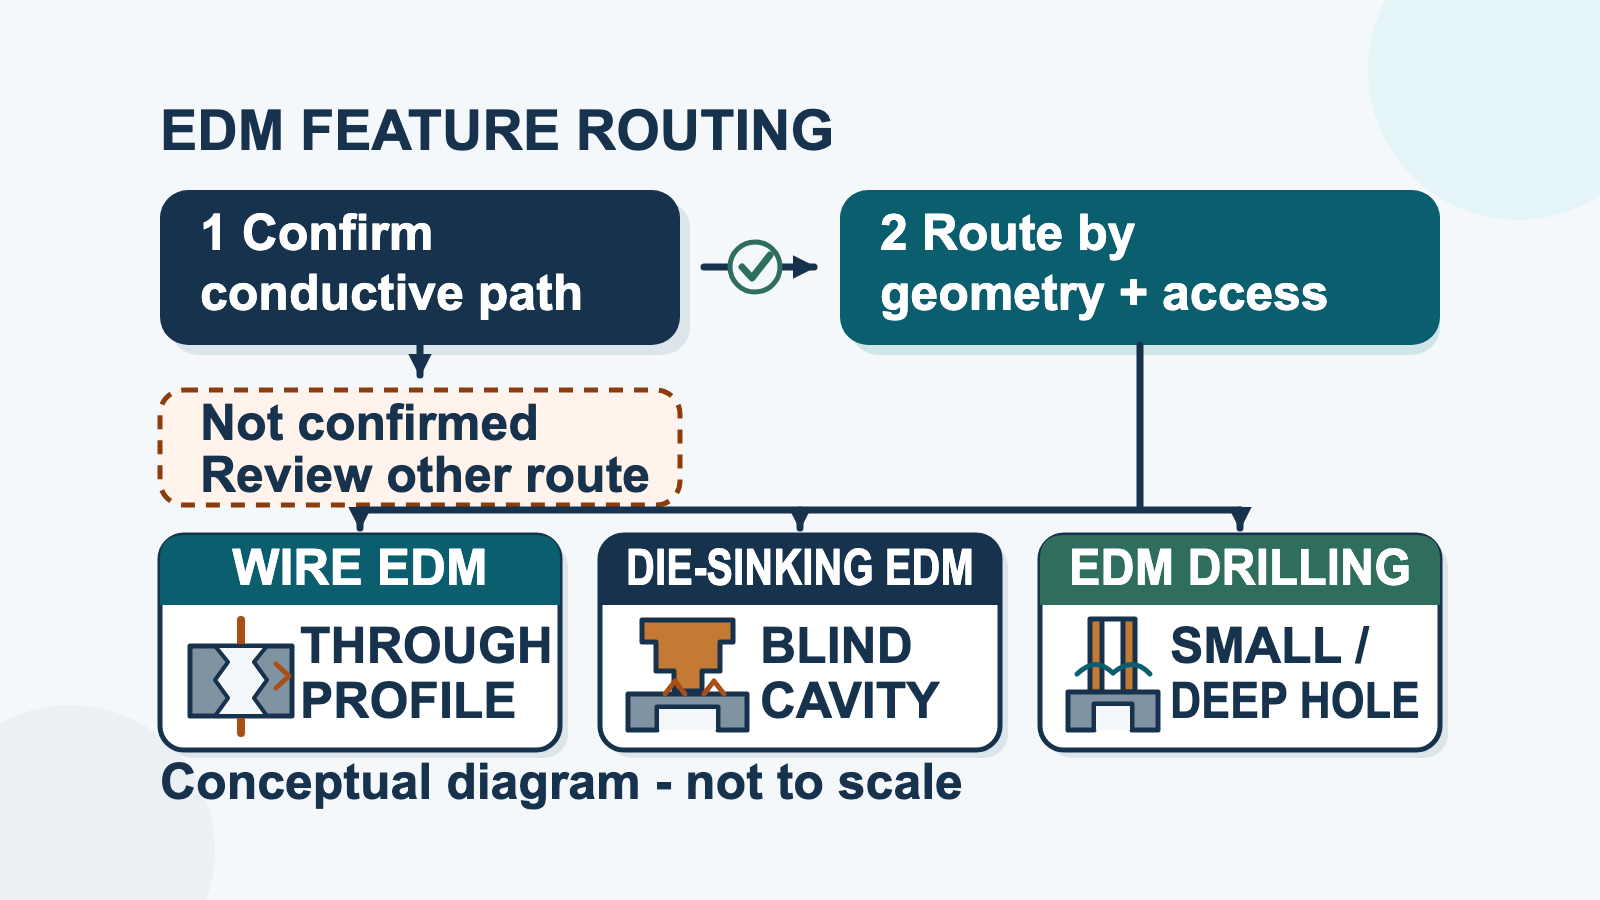
Keçiricilik təsdiqləndikdən sonra həndəsə proses seçir. Şəbəkə Sürücüləri hərəkət edən tel elektrodu ilə bir yol və ya kontur kəsir. Matris-oyulma EDM qaranlıq boşluq və ya üçölçülü mənfi formalı işləmək üçün formalı elektrod istifadə edir. EDM qazma kiçik və ya dərin dəliklər düzəltmək üçün adətən fırlanan boruvari elektrod və yuyulma prosesi istifadə olunur. Dəqiqlik dərəcəsi, istilik emalı və ya yumşaldılması, örtük, bağlayıcı, səthlər, xüsusiyyətlərə giriş və yoxlama tələbləri praktiki prosesin sertifikatlaşdırılmasına imkan verib-verməməsini müəyyən edir.
Adi şüşə, plastik, daş və izolyasiya edici keramika standart EDM üçün birbaşa iş parçaları deyil. Bəzi xüsusi keçirici keramika növləri, kompozitlər və ya köməkçi tədqiqat prosesləri mövcuddur, lakin onları dəqiqlik dərəcəsi və maşın konfiqurasiyası ətraflı araşdırılmadan ümumi HarsMarg imkanı kimi qəbul etmək olmaz.
Keçirici Yol Testi ilə Başlayın
EDM materialı idarə olunan elektrik boşalmaları vasitəsilə emal boşluğundan çıxarır. Bu dövrədə kifayət qədər keçirici iş parçası bağlantısı və emal olunacaq xüsusiyyətə keçirici yol təmin edilməlidir. Sadəcə sərtlik uyğunluq testi deyil: proses mexaniki yüklənmiş kəsici kənarına əsaslanmadığı üçün sərtləşdirilmiş keçirici polad hələ də EDM üçün uyğun ola bilər.
Keçiricilik yalnız ilk maneədir. Bu, emal sürətinin və səth keyfiyyətinin universal reytinqi deyil. Tərkibi, mikrostrukturu, istilik emalı, termiki xüsusiyyətləri, hissənin qalınlığı, elektrod və ya tel, dielektrik vəziyyəti, yuyulma və seçilmiş generator şəraiti səbəbindən oxşar keçiriciliyə malik iki material fərqli cavab verə bilər. Bu səbəbdən bu təlimatda hər bir HarsMarg modeli üçün bir müqavimət ehtiyatı və ya bir parametrlər cədvəli istifadə edilmir.
Faktiki cari yolu, yalnızca material sertifikasını deyil, yoxlayın. Ağır oksid, boya, pulluq, örtük, çirklənmə, yapışdırıcı təbəqələri və ya kəsilmış keçirici faz iş birləşməsini və ya boşalma zonasını təsir edə bilər. Brazinq edilmiş, örtülmüş, laminat və ya çoxmateriallı montaj üçün nəzərdə tutulan xüsusiyyət boyunca hər bir materialı və interfeysi müəyyən edin.
Xüsusiyyət həndəsəsinə görə EDM prosesini seçin
| EDM prosesi | Elektrod və hərəkət | Ən yaxşı həndəsi başlanğıc nöqtəsi | Giriş və seçim yoxlamaları |
|---|---|---|---|
| Şəbəkə Sürücüləri | Hərəkət edən tel elektrod proqramlaşdırılmış kəsilmə trayektoriyasını izləyir | Xarici konturlar, keçirici yarık, dəzgah/delici konturları və düz və ya konik keçirici kəsilmələr | Xarici kəsilmə kənarından başlaya bilər; qapalı daxili kontur adətən başlanğıc deliği tələb edir. Qalınlığı, konikliyi, minimal daxili radiusu, bərkidici/qalıq dəstəyini və iş sahəsini təsdiqləyin. |
| Matris-oyulma EDM | Formalanmış elektrod iş parçasına doğru irəliləyir və mənfi formanı ötürür | Telin izləyə bilmədiyi kor boşluqlar, kalıp detalları, qabarıqlıqlar, ciblər və üçölçülü xüsusiyyətlər | Elektrod dizaynı/materiyalı, boşluq dərinliyi, künc/qabarıqlıq tələbləri, yuyulma girişləri, iş parçası/elektrod kütləsi və rezervuar/səyahət limitləri təsdiqlənir. |
| EDM qazma | Borvari elektrod adətən iş mayesi onun içindən verilərkən fırlanır | Kiçik və ya dərin dəliklər, Tel EDM üçün başlanğıc dəlikləri və keçirici hissələrdə lokal dəliklər | Dəlik diametri, dərinliyi, bucağı, giriş/çıxış şərti, qaranlıq və ya keçirici tələb, keçid riski, elektrod girişləri və yuyulma yolu təsdiqlənir. |
Eyni material üç proses üçün də namizəd ola bilər, lakin hər bir xüsusiyyət üçün fərqli maşın tələb olunar. Məsələn, keçirici alət poladından hazırlanmış boşluq Tel EDM ilə xarici kontur üçün, kalıp çökəkliyi üçün die-sinking EDM və kiçik dərin dəlik üçün EDM delməsi üçün istifadə edilə bilər. Material uyğunluğu bu prosesləri mübadilə oluna bilən etmir.
Qiymətləndirmək üçün yayılmış keçirici material ailələri
| Material ailəsi | Əvvəlcədən EDM baxışı | Təsdiq əvvəlində tələb olunan məlumatlar |
|---|---|---|
| Keçirici karbon, leqirlənmiş və alət poladları | Dəqiq iş uyğunlaşdırıldıqda sərtləşdirilmiş şərait daxil olmaqla, ümumi EDM namizədləri | Sınaq və ya standart, istilik emalı vəziyyəti, əgər vacibdirsə, sərtlik, miqyas və ya örtük, qalıq gərginlik nəzərdə tutulması, kəsilmə və tələb olunan xüsusiyyət |
| Paslanmayan polad və nikel əsaslı ərintilər | Keçiricilik göstərən ərintilər profillər, boşluqlar və ya dəliklər üçün qiymətləndirilə bilər | Dəqiq ərinti və vəziyyət, qalınlıq/dərinlik, tənzimlənmiş və ya istismar tələbləri, korroziya/təmizlik nəzarəti və hər hansı müəyyən edilmiş səth bütövlüyü limiti |
| Titan ərintisi | Ərinti keçirici olduqda və seçilmiş proses xüsusiyyətlərlə uyğunlaşdıqda namizəd | Ərinti, istilik emalı, hissənin funksiyası, səth bütövlüyü/yenidən əmələ gəlmiş təbəqə tələbləri, təmizlik/kontaminasiya limitləri və təsdiqləmə üsulu |
| Alüminium, mis, latun və bronza ərintiləri | Keçiricilik göstərən namizədlər; yüksək keçiricilik avtomatik olaraq ən sürətli və ya ən yaxşı nəticəni təmin etmir | Dəqiq ərinti və temper, oksid/örtük və elektrik kontaktı səthi, nazik xüsusiyyətlərin dəstəyi, kəsildikdən sonra təmizlik və ölçüsüz tələblər |
| Sementləşdirilmiş karbid və keçirici sinterlənmiş material | Bağlayıcı/keçirici faz uyğun dövrə təmin edəndə potensial namizədlər | Dərəcə, bağlayıcı növü/məzmunu, porozluq, keçiricilik, kənar/çıxıntı riski, maye uyğunluğu və müştəri tərəfindən müəyyən edilən bağlayıcı/səth qəbulu |
| Keçirici seramika, PCD və ya kompozit dərəcəsi | Xüsusi yoxlama kateqoriyası; ailə adı və ya keçirici örtük kifayət deyil | Təchizatçı dərəcəsi, tərkibi və keçirici fazı, ölçülmüş və ya sertifikatlaşdırılmış keçiricilik, təbəqə/interyer xəritəsi, test nümunəsi və tələb olunan yoxlama |
| Şüşə, plastik, daş və adi izolyasiya edici seramika | Standart EDM üçün birbaşa namizəd deyil | Sənədləşdirilmiş ixtisaslaşmış proses və uyğun avadanlıq ayrıca sertifikatlaşdırılmayıbsa, uyğun olmayan EDM prosesini seçin |
Bu cədvəl hər bir HarsMarg modelində artıq sertifikatlaşdırılmış materialların siyahısı deyil, sadəcə eyni zamanda seçim bələdçisidir. Son qəbul, dəqiq materiala, xüsusiyyətlərə, maşın konfiqurasiyasına, emal yolu və ölçülmüş nümunənin nəticəsinə əsaslanır.
Materialın sərtliyi tam qərar deyil
EDM-də iş parçası ilə təmasda olan klassik kəsici kənar yoxdur; buna görə də sərtliyin artırılması frezələmə, tornalama və ya delmədə müşahidə olunan eyni mexaniki alət yükü problemi yaratmır. Bu, EDM-nin keçiricilik xassəsi olan sərtləşdirilmiş poladlar, karbid və çətin ərləşmələr üçün seçilməsinin bir səbəbidir.
Bu, sərtliyin və ya materialın vəziyyətinin nəzərə alınmaması demək deyil. İstilik emalı mikrostrukturu və qalıq gərginliyini dəyişə bilər; profilin azad edilməsi artıq yarımfabrikdə saxlanılan deformasiyanı aşkar edə bilər. Elektrik və istilik xassələri, bağlayıcı fazlar və səth vəziyyəti də proses inkişafını təsir edir. Sərtləşdirilmiş hissəni təsdiqləmək üçün yumşaldılmış nümunəni sınamaq əvəzinə, istehsal şəraitini qeyd edin.
Əlavə təhlil tələb edən hallar
- Qatranla örtülmüş və ya oksidləşmiş hissələr: örtük materialının növünü və qalınlığını müəyyən edin və iş birləşməsinin təmiz keçirici materiala çatdığı yeri göstərin.
- Brazing olunmuş, laminat və ya çoxmateriallı hissələr: kəsilmə, boşluq və ya dəlik tərəfindən kəsilən hər bir səthi xəritəyə salın; bir keçirici təbəqənin tam yolun təsdiqlənməsini fərz etməyin.
- Sinterlənmiş və kompozit dərəcələr: bağlayıcı, keçirici faz, porozluq və dərəcəyə xas məlumatları təqdim edin. Adi olaraq oxşar dərəcələr eyni davranış göstərməyə bilər.
- Nazik divarlar və ya elastik bölmələr: bərkitməni, dayaq sistemini və qırıntıların çıxarılması planını daxil edin; kontakt olmayan eroziya qalıq gərginlikləri və ya burulma deformasiyası problemini maneə törətmir.
- Təhlükəsizlik üçün vacib və ya tənzimlənən hissələr: yenidən ərimiş təbəqəni, mikroçatlamaları, kontaminasiyanı, ölçüsünü, pürüzlülüyü və izlənəbilərlik tələblərini ayrı-ayrılıqda müəyyən edin. EDM-in mümkünlüyü aviakosmik, tibbi və ya başqa proseslərin təsdiqlənməsini təmin etmir.
- Təhlükəli və ya reaktiv materiallar: nümunə işlərindən əvvəl cari təhlükəsizlik məlumatlarını, dielektrik/maye uyğunluğunu, ventilyasiyanı, tullantıları və sahə nəzarətini nəzərdən keçirin.
Altı Addımlı EDM Material Seçimi Yoxlaması
- Materialı dəqiq adlandırın. Spesifikasiyanı, markasını, təchizatçının şəraitini, istilik emalını və ya temperaturunu, lazım olduqda sərtliyi, örtük və bağlantı elementi/kompozit quruluşunu qeyd edin.
- Keçirici dövrəni təsdiqləyin. İş parçasının qoşulmasını və seçilmiş maşın/proses üçün tam nəzərdə tutulan boşalma bölgəsinin kifayət qədər keçirici olduğunu yoxlayın.
- Xüsusiyyəti təsnif edin. Tel kəsilmə profili, formalı elektrod boşluğu və ya boruvari elektrod deliyi seçin; yalnız material adına əsaslanaraq seçim etməyin.
- Fiziki giriş və tutumun yoxlanılması. Ümumi ölçüləri, çəkisini, en kəsiyinin qalınlığını, dərinliyini, başlanğıc deliyi/giriş yolu, hərəkəti, rezervuar/iş sahəsini, bərkidici qurğuları və yuyucu mayenin girişini seçilmiş model ilə müqayisə edin.
- Ölçüləbilən qəbulu təyin edin. Ölçüləri, referans nöqtəsini, toleransı, konusluq/profil, künc və ya dəlik tələblərini, pürüzlülüyü və səth bütövlüyü və ya tənzimlənən proses həddini göstərin.
- Nümayəndəlik verən nümunəni təsdiqləyin. Aktual marka və istehsal üçün əhəmiyyətli olan həndəsi formanı/vəziyyəti istifadə edin. Maşın, elektrod və ya nağası, dielektrik/yuyulma, proqram/keçid strategiyası və yoxlama nəticələri izlənə bilən qalmalıdır.
Tel EDM seçildikdən sonra ayrı Tel EDM material sınağı və quraşdırma təlimatından nümayəndəlik verən kuponu və nəzarət olunan təsdiqləməni planlaşdırmaq üçün istifadə edin. HarsMarg'ın cari tək-kəsilmə və çox-kəsmə ailələri geri-qayıdan molibden tel istifadə edir; buna görə də bir istiqamətli sərf olunan mis tel sistemləri üçün yazılmış tövsiyələr maşın xüsusiyyətlərinə uyğun təkrar yoxlanmadan köçürülmeməlidir.
Avadanlıqları müqayisə etməzdən əvvəl boşalma prosesinin sadə dil ilə izahı üçün baxın Elektrik boşalması ilə emal necə işləyir .
EDM materialı və prosesinin təhlili üçün nə göndərmək lazımdır
Materialın uyğunluğunu və doğru maşın ailəsini müzakirə etmək üçün aşağıdakıları göndərin: HarsMarg sorğu forması ilə :
- material spesifikasiyası, dəqiq marka, təchizatçı sertifikatı və ya mövcud olduqda tərkibi;
- i̇stilik emalı, temper, sərtlik, örtük, bağlayıcı və ya kompozit/qat quruluşu;
- ümumi ölçülər, çəki, referans nöqtəsi və emal ediləcək dəqiq xüsusiyyət ilə 2D/3D çertyoj;
- tel EDM üçün: qalınlıq, açıq kənar/başlanğıc dəliyi traseyi, konus, minimum daxili radius və qalıq/dəstək planı;
- forma verən EDM üçün: boşluq ölçüləri/dərinliyi, künclər/qabarıqlıqlar və artıq hazırlanmışsa elektrod məlumatları;
- eDM delik açma üçün: dəlik diametri, dərinlik, bucaq, qapalı/açıq şərti və giriş/çıxış tələbləri;
- hədəf toleransı, profil/vəziyyət, pürüzlülük və səth bütövlüyü və ya tənzimlənən proses limitləri;
- i̇stehsal miqdarı, istənilən təsdiqləmə/nümunə planı və mövcud nümunə materialı;
- təyinat ölkəsi, elektrik təchizatı və yükləmə, avtomatlaşdırma və ya yoxlama tələbləri.
Tez-tez Verilən Suallar
EDM üçün materialın elektrik keçiriciliyə malik olması vacibdirmi?
Standart EDM üçün bəli. Emal edilən hissənin uyğun dövrə vasitəsilə emal bölgəsinə nəzarət olunan elektrik boşalmalarını təmin etməsi lazımdır. Materialın uyğunluğunu yalnız görünüşünə, sərtliyinə və ya keçirici səth örtüyünə əsaslanaraq müəyyən etməyin.
Yüksək elektrik keçiriciliyi həmişə daha sürətli EDM deməkdirmi?
Xeyr. Keçiricilik yalnız boşalma prosesinin mümkünlüyünü müəyyən etməyə kömək edir, lakin kəsmə sürətini, elektrod/sim davranışını, səth keyfiyyətini və ya ölçüsünü təkbaşına proqnozlaşdırmır. Dəqiq material, həndəsi forma, maşın, elektrod və ya sim, dielektrik/yuyulma və təsdiqlənmiş emal şərtləri birlikdə nəzərdə tutulmalıdır.
Sementləşdirilmiş polad istilik emalından sonra emal edilə bilərmi?
Keçirici sementləşdirilmiş polad EDM üçün namizəd ola bilər. Doğrulama üçün faktiki istehsal dərəcəsindən və istilik emalı şəraitindən istifadə edin və çertyoj tələblərinə, həmçinin göstərilən deformasiya, yenidən ərimiş təbəqə və ya səth bütövlüyü məhdudiyyətlərinə uyğunluğu yoxlayın.
Eyni material Wire EDM, die-sinking EDM və EDM delməsi üçün istifadə edilə bilərmi?
Potensial olaraq, bəli. Material bu üç proses üçün keçiricilik qapısını keçə bilər; lakin xüsusiyyət həndəsəsi prosesi müəyyən edir: Wire EDM üçün keçid profili, die-sinking EDM üçün qaranlıq boşluq və ya EDM delməsi üçün kiçik/dərin dəlik. Hər bir üsul hələ də maşın tutumuna və nümunə ilə təsdiqlənməyə ehtiyac duyur.
Standart EDM şüşəni, plastikləri və izolyasiya edici keramikləri birbaşa emal edə bilərmi?
Xeyr. Bu materiallar standart EDM üçün tələb olunan keçirici iş parçası dövrəsini təmin etmir. Ixtisaslaşmış köməkçi prosesin HarsMarg avadanlığında mövcud olduğu fərz edilməməlidir; başqa kəsici proses seçin və ya sənədləşdirilmiş texniki yoxlama tələb edin.
Uğurlu sınaq tənzimlənən istehsal hissəsini təsdiqləyirmi?
Avtomatik olaraq deyil. Sınaq, qeyd edilən şəraitdə həyata keçirilə bilərliliyi müəyyən edə bilər, lakin istehsalatın təsdiqi üçün təkrarlanma sübutu, kalibrasiya edilmiş yoxlama, səth bütövlüyü testi, təmizləmə, izlənəbilərlik və müştəri və ya tənzimləyici orqanların qəbulu da tələb oluna bilər.
Mündəricat
- Keçirici Yol Testi ilə Başlayın
- Xüsusiyyət həndəsəsinə görə EDM prosesini seçin
- Qiymətləndirmək üçün yayılmış keçirici material ailələri
- Materialın sərtliyi tam qərar deyil
- Əlavə təhlil tələb edən hallar
- Altı Addımlı EDM Material Seçimi Yoxlaması
- EDM materialı və prosesinin təhlili üçün nə göndərmək lazımdır
-
Tez-tez Verilən Suallar
- EDM üçün materialın elektrik keçiriciliyə malik olması vacibdirmi?
- Yüksək elektrik keçiriciliyi həmişə daha sürətli EDM deməkdirmi?
- Sementləşdirilmiş polad istilik emalından sonra emal edilə bilərmi?
- Eyni material Wire EDM, die-sinking EDM və EDM delməsi üçün istifadə edilə bilərmi?
- Standart EDM şüşəni, plastikləri və izolyasiya edici keramikləri birbaşa emal edə bilərmi?
- Uğurlu sınaq tənzimlənən istehsal hissəsini təsdiqləyirmi?
