
 EN



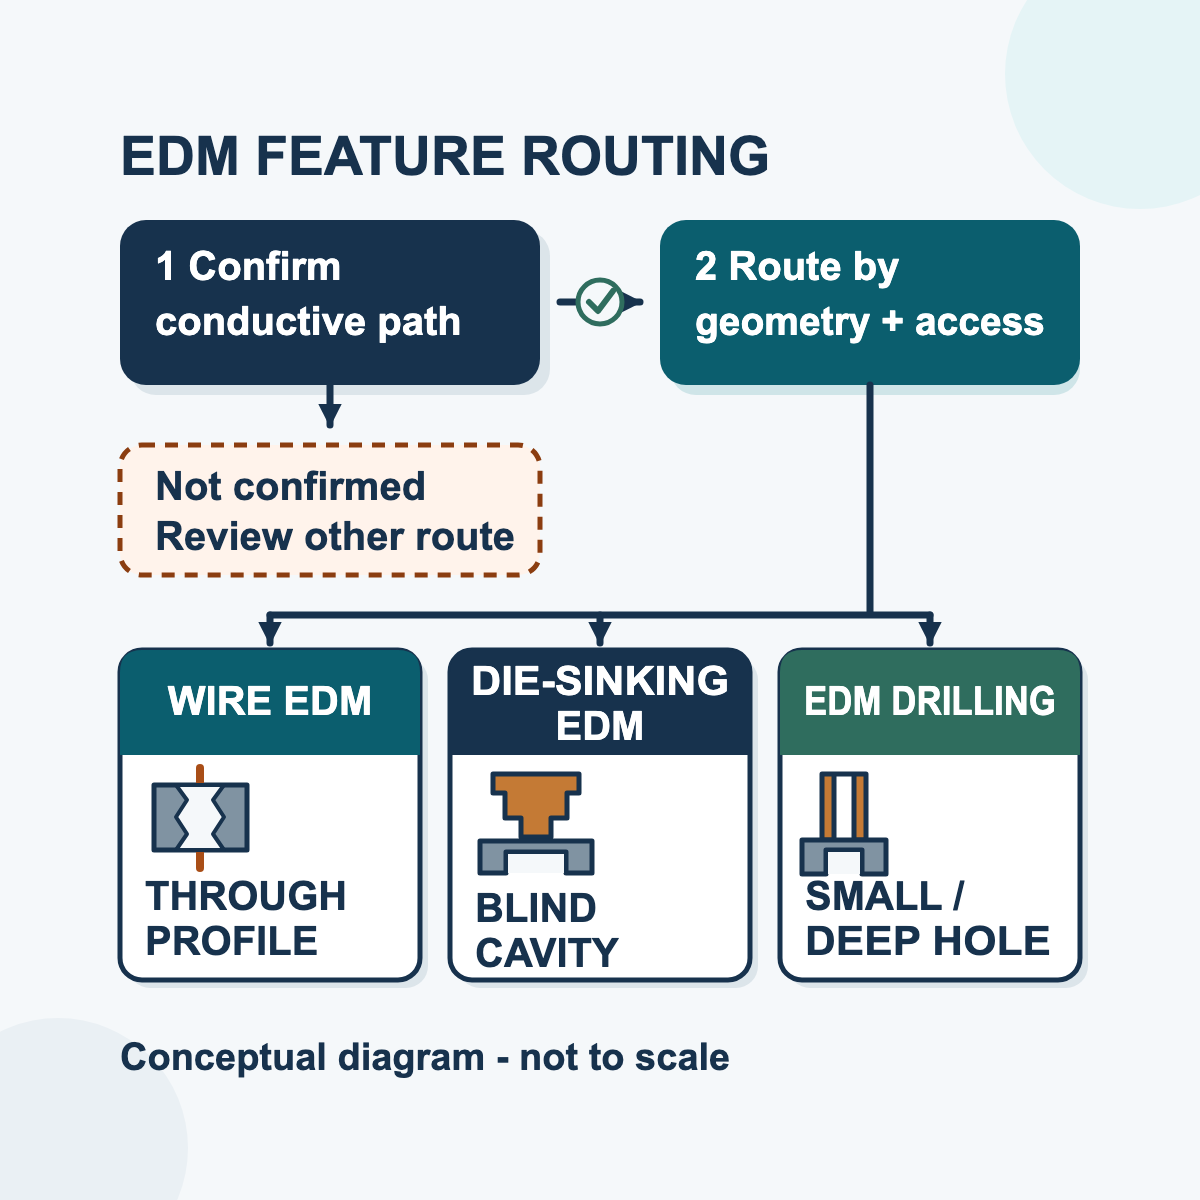
標準的な放電加工(EDM)に最も適したワークピースは、機械接続部から加工部位まで安定した電気的導通路を確保できるものであり、これが基本条件です。 導電性鋼・工具鋼、ステンレス鋼、ニッケル系合金、チタン合金、アルミニウム合金・銅合金、超硬合金、および一部の導電性焼結材や複合材など、さまざまな材料が検討可能です。ただし、単に「〇〇系合金」といった材料分類名だけでは、実際の加工性、加工速度、精度、表面粗さ、あるいは商業的実用性を保証するものではありません。
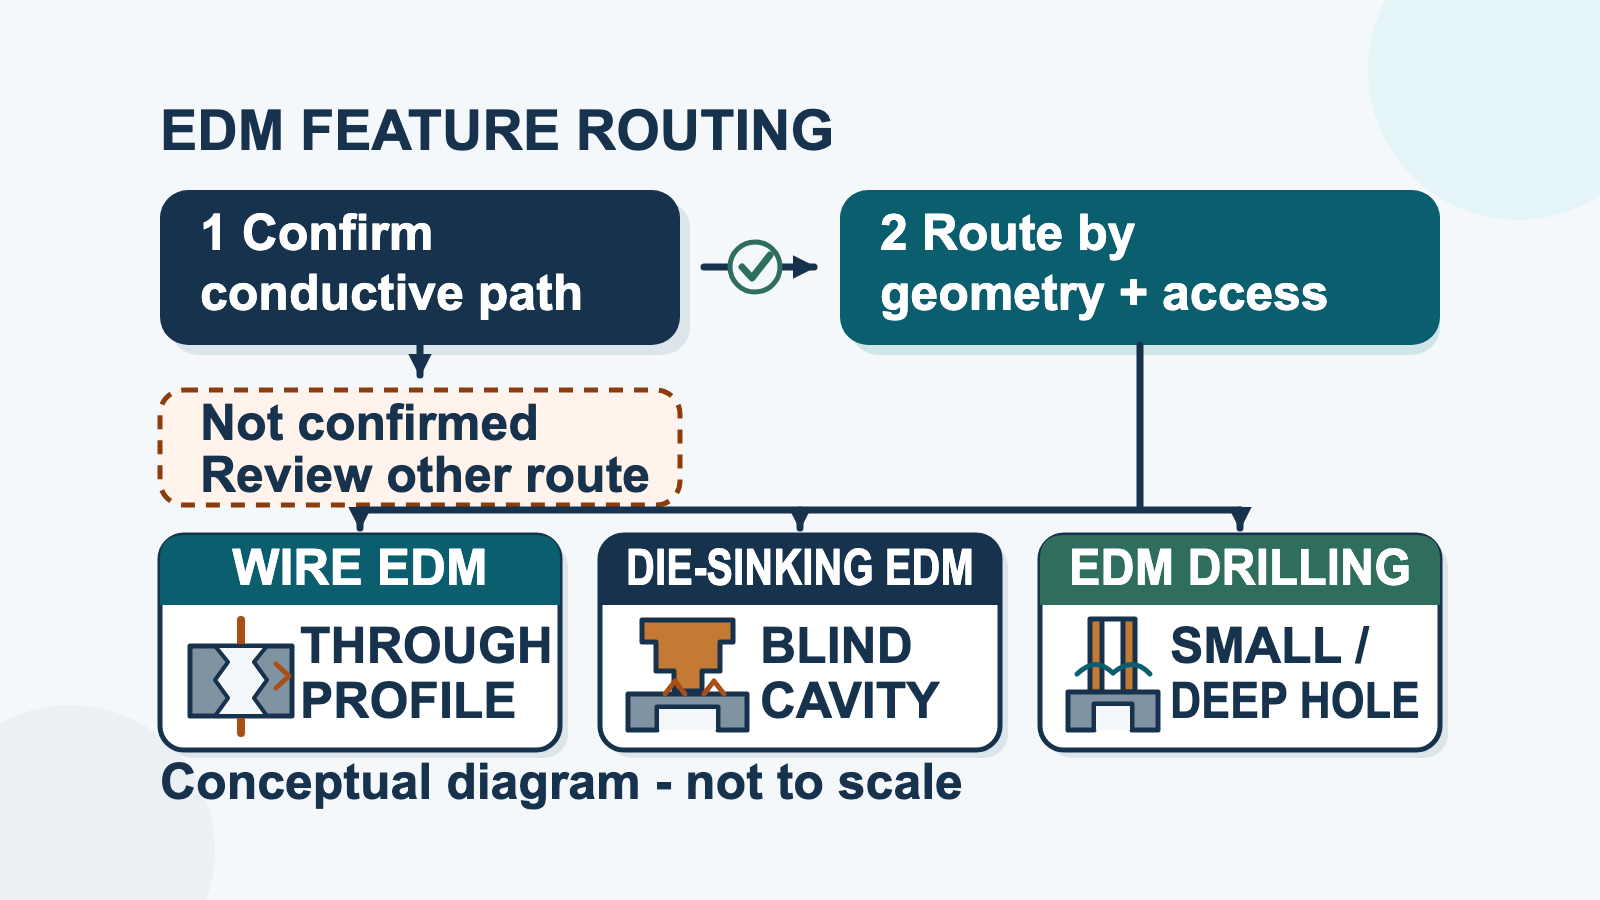
導電性が確認された後、ワークピースの形状によって加工方式が決定されます。 ワイヤー放電加工 移動するワイヤー電極でパスまたは輪郭を切り出します。 ディーサイキングEDM 盲孔または三次元の凹型形状を加工するために成形電極を使用します。 Edm drilling 小径または深孔の加工には、通常、フラッシングを伴う回転管状電極が用いられます。具体的な材質グレード、熱処理・焼入れ条件、コーティング、バインダー、界面状態、加工部へのアクセス性および検査要件によって、実用的なプロセスを資格認定可能かどうかが決まります。
一般のガラス、プラスチック、石材および絶縁性セラミックスは、標準EDMの直接加工対象材ではありません。特殊な導電性セラミックスや複合材料、あるいは研究段階の補助的加工プロセスが存在する場合もありますが、それらをハースマーグ社の一般的な対応能力と見なすことはできず、必ず対象となる具体的な材質グレードおよび機械構成を事前に審査する必要があります。
まず「導電路テスト」から始めましょう
EDM(放電加工)は、加工ギャップを介した制御された電気放電によって材料を除去します。この回路には、十分な導電性を持つワークピースへの接続と、加工対象の形状へと導電性を確保する経路が必要です。硬度だけが加工適否の判定基準ではありません。機械的負荷を受ける切削刃に依存しないこの加工法では、硬化した導電性鋼材であっても、引き続きEDMによる加工が可能です。
導電性は単に第一の要件にすぎません。加工速度や表面品質を一義的に評価・順位付けする指標でもありません。たとえ導電性が類似していても、材料の組成、微細構造、熱処理状態、熱的特性、断面厚さ、電極またはワイヤーの種類、放電液の状態、洗浄条件、および選択された発生器の設定など、さまざまな要因により、応答は異なります。このため、本ガイドでは、すべてのHarsMargモデルに共通する一つの比抵抗閾値や、一律の加工条件表を用いていません。
材質証明書だけでなく、実際の電流経路を確認してください。厚い酸化皮膜、塗装、錆、めっき、汚染物質、接着剤層、あるいは導電性が途切れた部分などは、作業接合部や放電領域に影響を及ぼす可能性があります。ろう付け、被覆、積層、または複数の材料から構成される部品については、対象となる特徴部に沿ったすべての材料および界面を特定してください。
特徴部の形状に応じて放電加工(EDM)方式を選択する
| 放電加工(EDM)方式 | 電極と運動方式 | 最適な形状の出発点 | アクセス性および選択の確認 |
|---|---|---|---|
| ワイヤー放電加工 | ワイヤ電極がプログラムされた切断パスに沿って移動する | 外周形状、貫通スロット、パンチ/ダイの輪郭、直線またはテーパー状の貫通切断 | 外周切断はエッジから開始できますが、閉じた内部輪郭の場合は通常、開始用の穴が必要です。板厚、テーパー角、最小内径、治具/スラグの支持、および作業範囲を確認してください。 |
| ディーサイキングEDM | 成形電極がワークピースに押し込まれ、その負形を転写する | ワイヤでは追従できない、盲孔、金型の細部、リブ、ポケット、三次元形状などの特徴部 | 電極の設計/材質、型腔の深さ、角部/リブの要件、洗浄用アクセス、ワークピース/電極の質量、タンクサイズ/移動範囲の制限を確認してください。 |
| Edm drilling | 管状電極は、作業液を内部から供給しながら通常は回転します。 | 小径または深孔、ワイヤ放電加工(Wire EDM)の開始穴、導電性部品における局所的な穴 | 穴の直径、深さ、角度、入口/出口の状態、盲孔か貫通孔かの要件、貫通(ブレイクスルー)リスク、電極のアクセス性および洗浄流路を確認してください。 |
同一材料が、それぞれ異なる機械を要する3つの加工プロセス(ワイヤ放電加工、型彫り放電加工、放電穴あけ)すべてに適用可能である場合があります。例えば、導電性の工具鋼製ブランクでは、外周形状にワイヤ放電加工、盲孔型腔に型彫り放電加工、小径深孔に放電穴あけを用いることがあります。材料の適合性があるからといって、これらの加工プロセスが相互に置き換え可能になるわけではありません。
検討対象となる代表的な導電性材料群
| 物質 的 な 家族 | 初期EDM検討ビュー | 承認前に必要な情報 |
|---|---|---|
| 導電性カーボン、合金鋼、工具鋼 | EDM加工の候補材料(具体的な加工条件が明確に定義されている場合を含む) | 材質/規格、熱処理状態、必要に応じた硬度、スケールやコーティングの有無、残留応力への懸念、部品の断面形状および要求される特徴 |
| ステンレス鋼およびニッケル系合金 | 導電性のある材質は、輪郭、空洞、穴などの加工形状に対して評価可能 | 正確な材質と状態、板厚/加工深さ、法令・規制または使用上の要件、腐食・洗浄に関する制約、および指定された表面整合性の限界値 |
| 合金 | 材質が導電性を有し、選択された加工方法が対象の形状要件に適合する場合の候補 | 材質、熱処理状態、部品の用途、表面整合性/再凝固層に関する要件、洗浄・汚染制限、および検証方法 |
| アルミニウム、銅、真鍮および青銅合金 | 導電性を有する材質は候補となるが、導電率が高いからといって必ずしも最速・最適な加工結果が得られるわけではない | 正確な合金種類および熱処理状態(テンパー)、酸化皮膜/コーティング、電気的接触面の状態、微細形状への対応能力、切断後の洗浄要件および寸法精度要件 |
| 超硬合金および導電性焼結材 | バインダー/導電相が適切な回路を提供する場合の候補材料 | グレード、バインダーの種類/含有量、気孔率、導電性、エッジ/チッピングリスク、流体との適合性、および顧客が定義したバインダー/表面の受入基準 |
| 導電性セラミック、PCD、または複合グレード | 特別審査対象カテゴリー:ファミリ名や導電性コーティングのみでは不十分 | サプライヤーによるグレード、組成および導電相、測定または認証済み導電率、層/界面マップ、試験用サンプル、および必要な検査項目 |
| ガラス、プラスチック、石材、および一般的な絶縁性セラミック | 標準放電加工(EDM)の直接的な適用対象ではない | 文書化された専門的加工法および互換性のある設備が別途認定されていない限り、適切な非EDM加工法を選択すること |
本表は、各ハースマーグ機種ですでに資格認定済みの材料一覧ではなく、あくまで初期選定のためのガイドです。 最終的な受入判断は、実際の材料、仕様、機械の構成、工程ルート、および測定された試験片の結果に基づきます。
硬度だけがすべてではありません
放電加工(EDM)には、フライス加工、旋盤加工、またはドリル加工などに見られるような、切削刃がワークピースを押し進める従来型の切削機構がありません。そのため、材料の硬度を高めても、上記の加工で生じるような機械的工具負荷の問題は発生しません。この点が、導電性を有する焼入鋼、超硬合金、難削材などの加工にEDMが採用される理由の一つです。
とはいえ、硬度や材料状態を無視してよいわけではありません。熱処理によって微細組織や残留応力が変化し、形状を加工することで、元の素材にすでに蓄積されていた歪みが顕在化することがあります。また、電気的・熱的特性、バインダー相、表面状態なども、加工条件の検討に影響を与えます。したがって、焼鈍した試験片を評価して、それが焼入部品の品質を保証すると考えるのは誤りであり、実際の生産条件を記録・評価することが重要です。
追加検討が必要な事例
- コーティング済みまたは酸化皮膜のある部品: コーティング材およびその厚さを特定し、加工接点が清浄な導電性材料に到達する箇所を明示すること。
- ろう付け・積層・多材質部品: 切断部、空洞部、穴部が通過するすべての界面をマッピングすること。単一の導電層が存在しても、全体の導通経路が確保されるとは限らない。
- 焼結体および複合材グレード: バインダー、導電相、気孔率およびグレード固有のデータを提示すること。名称が類似していても、実際の挙動は異なる場合がある。
- 薄肉部または可撓性のある部位: 治具、支持方法およびスラグ排出計画を含めること。非接触式の侵食加工であっても、残留応力や放出時の変形問題が生じ得る。
- 安全性上重要または規制対象の部品: 再凝固層、微小亀裂、汚染、寸法精度、表面粗さ、トレーサビリティに関する要件をそれぞれ個別に定義すること。放電加工(EDM)の実施可能性は、航空宇宙・医療・その他の分野における工程承認を保証するものではない。
- 危険物または反応性材料: 試料作業を開始する前に、現在の安全データ、誘電性/流体との適合性、換気、廃棄物および現場管理措置を確認してください。
放電加工用材料選定の6ステップチェック
- 材料名を正確に記載してください。 仕様、グレード、供給形態、熱処理または材質状態、関連する場合は硬度、コーティング、およびバインダー/複合構造を記録してください。
- 導電回路が確保されているかを確認してください。 ワークピースの接続部および選択した機械/工程で想定される放電領域全体が、十分な導電性を有しているかを検証してください。
- 加工対象の形状を分類してください。 材料名だけで判断せず、ワイヤカット加工用プロファイル、成形電極によるキャビティ、またはチューブ状電極による穴加工のいずれかを選択してください。
- 物理的なアクセス性および機械の能力を確認してください。 全体寸法、重量、断面厚さ、深さ、開始穴/アクセス経路、移動範囲、タンク/ワークエンベロープ、治具、およびフラッシング用アクセスを、選択した機種と照合してください。
- 測定可能な受入基準を定義する。 寸法、基準面、公差、テーパー/輪郭、角部または穴の要件、粗さ、および表面完全性や規制対象プロセスに関する制限事項を明記する。
- 代表的な試料を用いて検証する。 実際の材質および量産に即した形状/状態を用いる。機械、電極またはワイヤー、誘電液/洗浄条件、プログラム/パス戦略、および検査結果はすべてトレーサビリティを確保する。
ワイヤー放電加工(Wire EDM)が選定された後は、別途用意された ワイヤー放電加工用材料試験およびセットアップガイド を活用し、代表的な試験片の計画および厳密な検証を実施する。ハースマーグ社の現行 単一カット であり、 マルチカット 製品シリーズでは往復式モリブデンワイヤーを採用しているため、一方向で消耗する黄銅ワイヤー方式向けに記述されたアドバイスは、機種ごとの再検討なしに流用してはならない。
機器比較の前に放電加工プロセスを平易な言葉で理解したい場合は、以下の資料を参照されたい。 放電加工の仕組み .
EDM用材料および工程レビューに提出するもの
材料の適合性および適切な機械シリーズについて検討するため、以下の情報を「 HarsMarg お問い合わせフォーム :
- 材料仕様書、正確なグレード、入手可能な場合はサプライヤー証明書または化学組成;
- 熱処理条件、テンパー、硬度、コーティング、バインダー、または複合材/積層構造;
- 全体寸法、重量、基準面および加工対象の正確な形状を示した2D/3D図面;
- ワイヤー放電加工の場合:板厚、オープンエッジ/開始穴のルート、テーパー、最小内径半径、スラグ/サポート計画;
- 型彫り放電加工の場合:キャビティの寸法/深さ、コーナーやリブの形状、および既に設計済みの場合は電極情報;
- 放電穴加工の場合:穴径、深さ、角度、盲孔/貫通穴の区分、入口/出口に関する要件;
- 目標公差、輪郭/位置精度、表面粗さ、表面整合性、または規制対応プロセスの限界値;
- 生産数量、希望する検証/試作計画、および利用可能な試料材料;
- 納入先国、電源仕様、および荷重・自動化・検査に関する要件
よくあるご質問
放電加工(EDM)には、材料が電気的に導電性である必要がありますか?
標準的な放電加工では、はい。被加工物は、適切な回路を介して加工領域に制御された電気放電を発生させる必要があります。外観、硬度、あるいは導電性の表面コーティングのみから加工適性を推定しないでください。
電気伝導率が高いほど、必ずしも放電加工が速くなるのでしょうか?
いいえ。伝導率は放電プロセスの実行可能性を判断するうえで有用ですが、単独では切削速度、電極/ワイヤの挙動、表面粗さ、寸法精度などを予測できません。実際の材料、形状、機械、電極またはワイヤ、絶縁液/洗浄条件、および承認済みの加工条件を総合的に検討する必要があります。
熱処理後の高硬度鋼は加工可能ですか?
導電性を有する高硬度鋼は、放電加工の対象となり得ます。検証には、実際の量産用材種および熱処理条件を用い、図面仕様に加えて、指定された変形量、再凝固層、表面整合性に関する制限も確認してください。
同一材料でワイヤー放電加工、型落とし放電加工、および放電穴加工のすべてを適用できますか?
可能性としては可能です。その材料が、いずれの加工法にも必要な導電性要件を満たす場合がありますが、実際の加工方法は形状によって決まります。たとえば、貫通形状にはワイヤー放電加工、盲孔形状には型落とし放電加工、小径・深孔には放電穴加工が選択されます。ただし、各加工法については、当社設備の機械能力および試験加工による実証が必要です。
標準的な放電加工でガラス、プラスチック、絶縁性セラミックを直接加工できますか?
いいえ。これらの材料は、標準的な放電加工に不可欠な導電性ワークピース回路を提供しないため、加工できません。特殊な補助技術を要する加工法は、ハースマーグ社の設備で利用可能であるとは限りません。他の切断加工法を選択するか、あるいは技術的検討の文書化された評価を依頼してください。
試験加工の成功は、規制対象の量産部品の承認を意味しますか?
自動的には行えません。試験により、記録された条件下での実施可能性を確認できますが、量産承認には、再現性の証拠、校正済みの検査、表面品質の評価、洗浄、トレーサビリティ、および顧客または規制当局の承認など、追加の要件が求められる場合があります。
