
 EN



Standardin EDM:n parhaat ehdokkaat ovat työkappaleet, jotka tarjoavat vakauden sähköä johtavan yhteyden koneen liitoksesta koneistettavaan alueeseen. Sähköä johtavat teräkset ja työkaluteräkset, ruostumattomat teräkset, nikkeli-seokset, titaaniseokset, alumiini- ja kupariseokset, kovametallit sekä joitakin sähköä johtavia sintrattuja tai komposiittimaisia luokkia voidaan kaikkia arvioida. Kuitenkin pelkkä materiaaliperheen nimi ei todista koneistettavuutta, nopeutta, tarkkuutta, pinnanlaatua tai kaupallista soveltuvuutta.
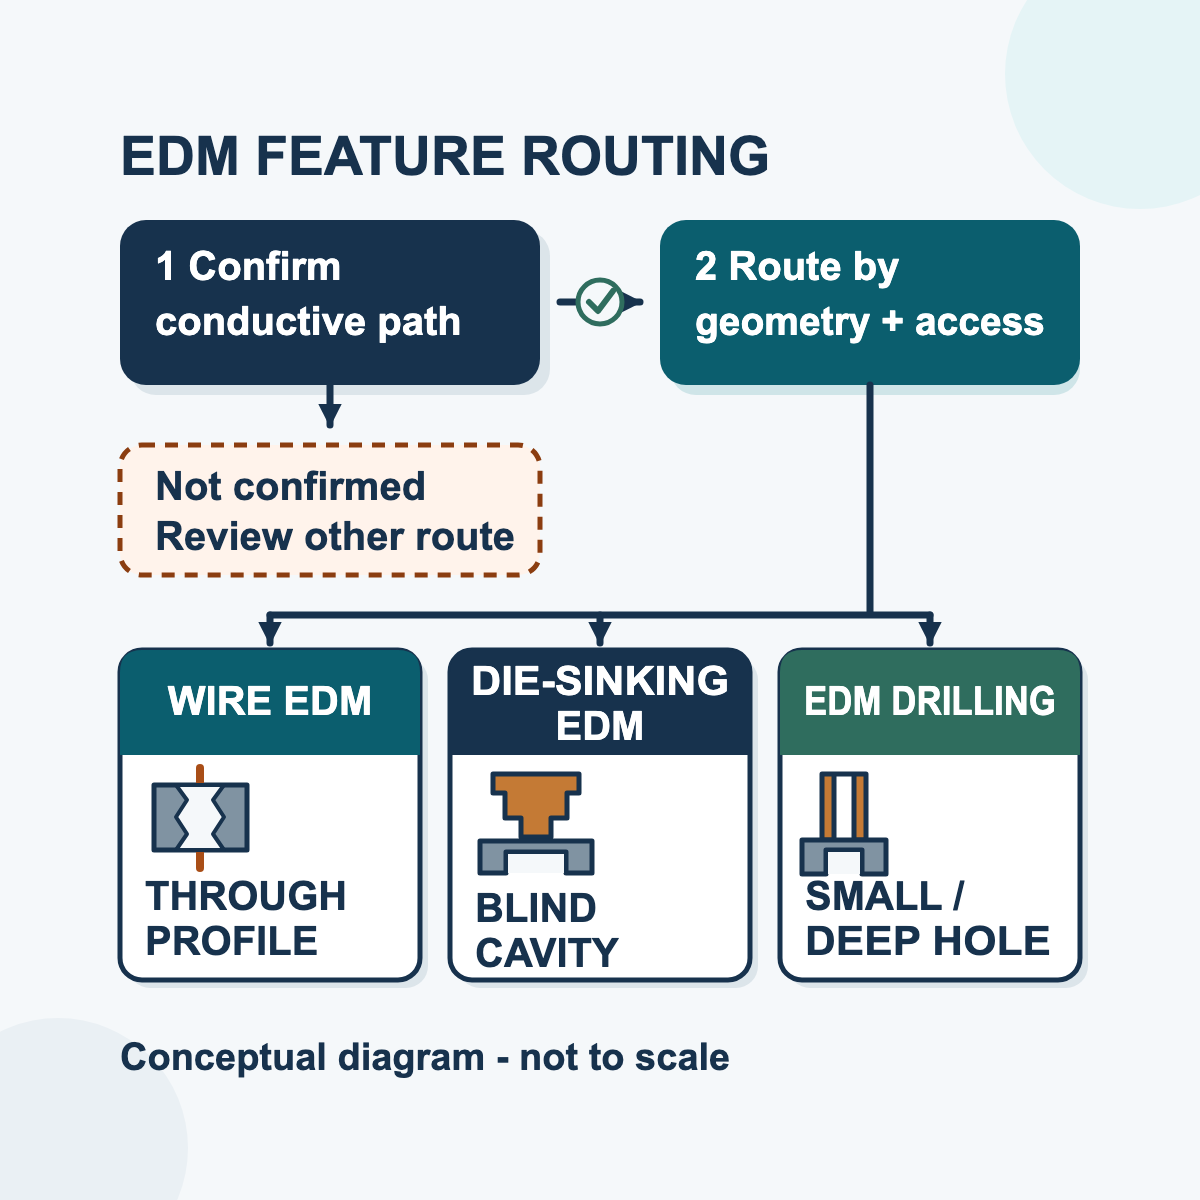
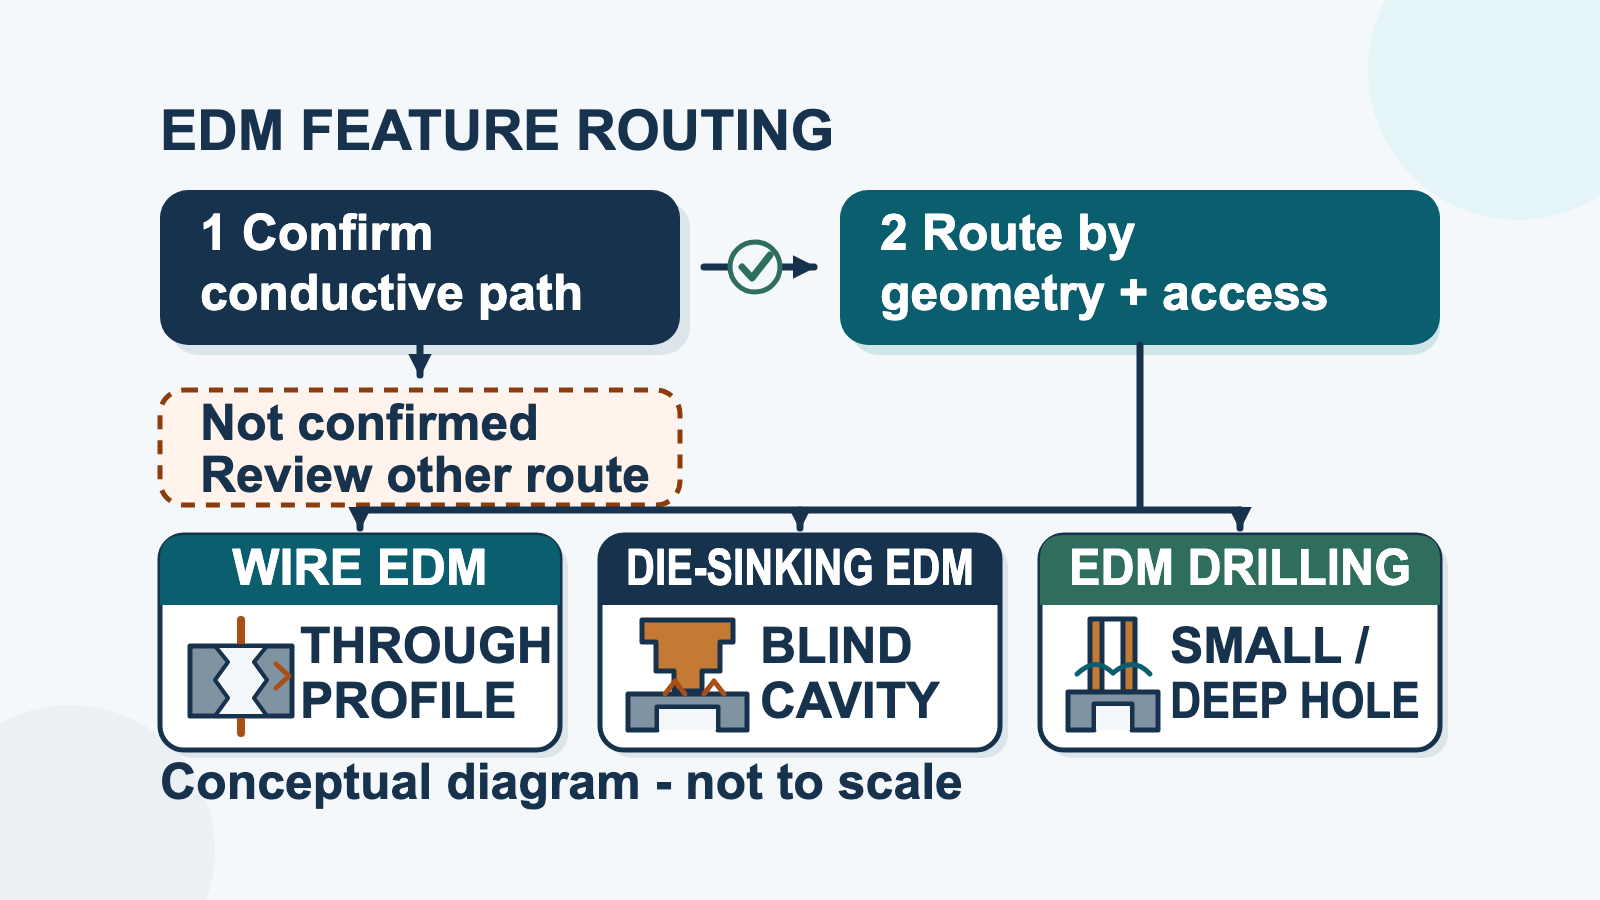
Kun sähkönjohtavuus on vahvistettu, geometria määrittää prosessin. Lanka EDM leikkaa polun tai profiilin liikkuvalla langaelektrodilla. Muottisinkkaus-EDM käyttää muotoiltua sähköparia sokeaan kammioon tai kolmiulotteiseen negatiiviseen muotoon. Edm puhdistus käyttää yleensä pyörivää putkimaisen muotoista sähköparia ja pesuun perustuvaa menetelmää pienien tai syvien reikien tekemiseen. Tarkan laadun, lämpökäsittelyn tai kovuuden, pinnoituksen, sidoksen, rajapintojen, ominaisuuksien saavutettavuuden ja tarkastusvaatimusten mukaan päätetään, voidaanko käytännöllinen prosessi hyväksyä.
Tavallinen lasi, muovi, kivi ja eristävä keramiikka eivät ole suoria työkappaleita standardille EDM-menetelmälle. Joitakin erikoisempia sähköä johtavia keramiikoita, komposiitteja tai apuprosesseja tutkimustarkoituksiin on olemassa, mutta niitä ei saa pitää yleisenä HarsMarg-kyvykkyytenä ilman tarkan laadun ja konekonfiguraation tarkastelua.
Aloita johtavan polun testillä
EDM poistaa materiaalia ohjattujen sähkökäyristen avulla työstövälin yli. Tämä piiri vaatii riittävän johtavan yhteyden työkappaleeseen ja johtavan reitin työstettävään ominaisuuteen. Kovan kovuuden omaaminen ei yksinään riitä valintakriteeriksi: kovennettu johtava teräs voi edelleen olla EDM-työstön kohde, koska prosessi ei perustu mekaanisesti kuormitettuun leikkuureunaan.
Johtavuus on vain ensimmäinen este. Se ei ole yleispätevä mittari työstön nopeudelle tai pinnan laadulle. Kaksi samankaltaista johtavuutta omaavaa materiaalia voi reagoida eri tavoin koostumuksen, mikrorakenteen, lämpökäsittelyn, lämmön ominaisuuksien, osion paksuuden, elektrodin tai langan, dielektrisen nesteen tilan, pesun ja valitun generaattorin asetusten vuoksi. Siksi tässä opasteessa ei käytetä yhtä resistiivisyysraja-arvoa tai yhtä asetustaulukkoa kaikille HarsMarg-malleille.
Tarkista todellinen nykyinen polku, älä vain materiaalitodistus. Suuri määrä oksidia, maalia, kalkkia, pinnoitetta, saastumia tai liimauskerroksia tai katkennut johtava vaihe voivat vaikuttaa työliitokseen tai purkauksen alueeseen. Kiinnitä huomiota jokaiseen materiaaliin ja rajapintaan kaikissa pinnassa tarkoitetuissa osissa kiinnitys-, pinnoitus-, laminointi- tai monimateriaalirakenteessa.
Valitse EDM-prosessi ominaisuuden geometrian perusteella
| EDM-prosessi | Elektrodi ja liike | Paras lähtökohta geometrialle | Pääsyn ja valinnan tarkistukset |
|---|---|---|---|
| Lanka EDM | Liikkuvaa langanelektrodia ohjataan ohjelmoitua leikkauspolkua pitkin | Ulkoiset profiilit, läpikuoritut urat, nupp/kuula-muotokappaleiden kontuurit sekä suorat tai vinottavat läpikuoritut leikkaukset | Ulkoisen leikkauksen aloitus on mahdollista reunasta; suljetun sisäisen kontuurin aloittaminen vaatii yleensä aloitusreiän. Vahvista paksuus, vinous, pienin sisäsäde, kiinnitys-/lohkon tukipisteet ja työtila. |
| Muottisinkkaus-EDM | Muotoiltu elektrodi etenee työkappaleeseen ja siirtää negatiivisen muodon | Suljetut kammiot, muottien yksityiskohdat, ripat, taskut ja kolmiulotteiset ominaisuudet, joita lanka ei voi seurata | Vahvista elektrodin suunnittelu/materiaali, kammion syvyys, kulmat/riipukset, pesuun tarvittava pääsy, työkappaleen/elektrodin massa sekä kotelon/liikkeen rajoitukset. |
| Edm puhdistus | Putkimainen elektrodi pyörii yleensä työn aikana, ja työnestettä toimitetaan sen läpi | Pienet tai syvät reiät, alkuaukot langan EDM:lle ja paikallisesti sijaitsevat reiät johtavissa osissa | Vahvista reiän halkaisija, syvyys, kulma, sisääntulo/uloskäyntiehdot, sokean vai läpikuultavan reiän vaatimus, läpimurron riski, elektrodin pääsy ja pesutie. |
Sama materiaali voi olla ehdokkaana kaikkiin kolmeen prosessiin, mutta jokaisen ominaisuuden käsittelyyn vaaditaan eri kone. Esimerkiksi johtava työteräslaatta voi käyttää langan EDM:ää ulkopinnan muotoiluun, upotus-EDM:ää sokeaan muottikammioon ja EDM-porauksen pieniin syviin reikiin. Materiaaliyhteensopivuus ei tee näistä prosesseista vaihtoehtoisia.
Yleisimmät arvioitavat johtavat materiaaliperheet
| Materiaaliperhe | Alustava EDM-näkemys | Tiedot, jotka vaaditaan ennen hyväksyntää |
|---|---|---|
| Johtava hiili, seoksteräkset ja työteräkset | Yleisiä EDM-kandidaatteja, mukaan lukien kovennetut tilanteet, kun tarkka työ on kelpaa | Laatu/standardi, lämpökäsittelyn tila, kovuus tarvittaessa, mittakaava tai pinnoite, jäännösjännityksen huomiointi, osion koko ja vaadittu ominaisuus |
| Ruuvisuojattu teräs ja nikkeli-pohjaiset seokset | Johtavat laadut voidaan arvioida profiileille, ontelolle tai rei’ille | Tarkka laatu ja tila, paksuus/syvyys, säädelty tai käyttövaatimus, korroosio/puhdistusvaatimukset ja mahdolliset määritellyt pinnan eheysrajat |
| Titanvalloy | Kandidaatti, kun laatu on sähköä johtava ja valittu prosessi vastaa ominaisuutta | Laatu, lämpökäsittely, osan toimintatarkoitus, pinnan eheys/uudelleenmuodostumisvaatimukset, puhdistus/saastumisrajoitukset ja validointimenetelmä |
| Alumiini-, kupari-, messinki- ja pronssiseokset | Johtavat kandidaatit; korkea johtavuus ei automaattisesti tarkoita nopeinta tai parasta tulosta | Tarkka seos ja kovuusasteikko, oksidi/pinnoite ja sähkökontaktin pinta, ohuiden ominaisuuksien tukeminen, leikkaamisen jälkeinen puhdistus ja mitallinen vaatimus |
| Sementoitu karbidia ja johtavaa sintrattua materiaalia | Mahdollisia ehdokkaita, kun sidosa-aine/johtava vaihe tarjoaa sopivan piirin | Laatu, sidosa-ainetyyppi/sisältö, huokoisuus, johtavuus, reunan/rikkoontumisriski, nesteyhteensopivuus ja asiakkaan määrittelemä sidosa-aine/pinnan hyväksyntä |
| Johtava keramiikka, PCD tai yhdistelmälaatu | Erityistarkastelun vaativat tuotteet; perhesnimi tai johtava pinnoite ei riitä | Toimittajan laatu, koostumus ja johtava vaihe, mitattu tai sertifioitu johtavuus, kerroksen/rajapinnan kartta, testikappale ja vaadittu tarkastus |
| Lasi, muovi, kivi ja tavallinen eristävä keramiikka | Eivät suoraan sovellu tavalliselle EDM-käsittelylle | Valitse sopiva ei-EDM-prosessi, ellei dokumentoitu erikoisprosessi ja yhteensopiva laitteisto ole erikseen kelpautettu |
Tämä taulukko on seulontaväline, ei luettelo materiaaleista, jotka ovat jo kelpautettuja kaikissa HarsMarg-malleissa. Lopullinen hyväksyntä perustuu tarkkaan materiaaliin, ominaisuuksiin, koneen konfiguraatioon, prosessireittiin ja mitattuun näytetulokseen.
Materiaalin kovuus ei ole ainoa päätöksen peruste
EDM:ssä ei ole perinteistä leikkausreunaa, joka työntäisi työkappaleen läpi, joten kovuuden lisääminen ei aiheuta samaa mekaanista työkalukuormitusta kuin porauksessa, kiertämisessä tai jyrsinnässä. Tämä on yksi syy, miksi EDM:tä harkitaan johtavien kovennettujen terästen, karbidien ja vaikeiden seosten käsittelyyn.
Tämä ei tarkoita, että kovuutta tai materiaalin tilaa voidaan sivuuttaa. Lämmönkäsittely voi muuttaa mikrorakennetta ja jäännösjännityksiä; profiilin vapauttaminen voi paljastaa vääntymän, joka oli jo varastoituna raakakappaleeseen. Sähköiset ja lämpöominaisuudet, sidosvaiheet ja pinnan tila vaikuttavat myös prosessin kehitykseen. Kirjaa tuotantotilanne eikä testaa pehmeää näytettä ja oleta sen vahvistavan kovennetun osan.
Tapaukset, jotka vaativat lisäarviointia
- Pintakäsiteltyjä tai hapettuneita osia: tunnista pinnoitemateriaali ja -paksuus sekä se kohta, jossa työliitos saavuttaa puhtaata sähköä johtavaa materiaalia.
- Kiinnitettyjä, laminoiduita tai monimateriaalisia osia: karttaa jokainen leikkauksen, kaviteetin tai reiän ylittämä rajapinta; älä oleta, että yksi sähköä johtava kerros varmistaa koko polun.
- Sinteröityjä ja yhdistelmäluokkia: anna sidosaineen, sähköä johtavan vaiheen, huokosuuden ja luokkaan erityiset tiedot. Nimellisesti samankaltaiset luokat eivät välttämättä käyttäydy samalla tavalla.
- Ohuet seinämät tai taipuisat osat: sisällytä kiinnityslaite, tukirakenne ja purkutappisuunnittelu; koskematon eroosio ei estä jäännösjännitystä tai purkuvääristymää.
- Turvallisuuskriittiset tai säänneltyjä osia: määritä uudelleenmuodostettu kerros, mikrorakot, kontaminaatio, mitat, karkeus ja jäljitettävyysvaatimukset erikseen. EDM:n toteuttavuus ei vahvista ilmailu-, lääketieteellisiä tai muita prosessihyväksyntöjä.
- Vaarallisista tai reagoivista materiaaleista: tarkista nykyiset turvallisuustiedot, eristävän aineen/nesteen yhteensopivuus, ilmanvaihto, jätteiden ja paikan hallinta ennen mitään näytetöitä.
Kuusivaiheinen EDM-materiaalinvalintatarkistus
- Nimeä materiaali tarkasti. Kirjaa spesifikaatio, laatu, toimittajan tila, lämpökäsittely tai kovuusasteikko, kovuus tarvittaessa, pinnoite sekä sidoselementti/yhdistelmärakenne.
- Vahvista johtava piiri. Varmista, että työkappaleen liitos ja koko suunniteltu purkausalue ovat riittävän johtavia valitun koneen/prosessin vaatimuksien mukaisesti.
- Luokittele ominaisuus. Valitse johdinleikkausprofiili, muotoiltu elektrodi-ontelo tai putkimainen elektrodi-reikä; älä valitse pelkän materiaalinimen perusteella.
- Tarkista fyysinen pääsy ja kapasiteetti. Vertaa kokonaismittaa, painoa, poikkileikkauksen paksuutta, syvyyttä, aloitusreikää/pääsyreittiä, matkaa, säiliön/työalueen kokoa, kiinnitystä ja pesun pääsyä valitun mallin vaatimuksiin.
- Määritä mitattavat hyväksyntäkriteerit. Ilmoita mitat, referenssipisteet, toleranssit, kartiokulma/profiili, kulmat tai reiät, karheus ja kaikki pinnan laatuun tai säädettyyn prosessiin liittyvät rajoitukset.
- Vahvista edustava näyte. Käytä todellista materiaalilaatua ja tuotantoon liittyvää geometriaa/olosuhteita. Varmaa koneen, elektrodin tai langan, eristeen/pesunesteen, ohjelman/käyntistrategian ja tarkastustulosten jäljitettävyys.
Kun langanpuristusmenetelmä (Wire EDM) on valittu, käytä erillistä Langanpuristusmenetelmän (Wire EDM) materiaalikokeilu- ja asennusopasta edustavan kokeilupalan ja ohjatun vahvistuksen suunnittelussa. HarsMargin nykyiset yksittäis-leikkaus ja monikertaista leikkausta materiaaliperheet käyttävät vaihtuvaa molyybdeenilankaa, joten yksisuuntaisia kulutettavia messinkilankoja käyttäviin järjestelmiin kirjoitettua ohjeistusta ei saa kopioida ilman konekohtaista tarkistusta.
Yksinkertaisemman selityksen sähköisen kaaripuron toiminnasta ennen laitteiden vertailua katso Miten sähköinen kaaripurotoimintainen koneistus toimii .
Mitä lähettää EDM-materiaalin ja prosessin tarkistukseen
Keskustellaksesi materiaalin soveltuvuudesta ja oikeasta koneperheestä lähetä seuraavat HarsMarg-kyselylomakkeen kautta :
- materiaalieritelmä, tarkka laatu, toimittajan todistus tai koostumus, jos saatavilla;
- lämpökäsittely, kovuusasteikko, kovuus, pinnoite, sidosaaine tai yhdistelmä/kerrosrakenne;
- 2D/3D-piirros kokonaismitoilla, painolla, referenssipisteillä ja tarkalla koneistettavalla ominaisuudella;
- johdin-EDM: paksuus, avoin reuna/aloitusreikä -reitti, vinous, pienin sisäinen säde ja puristus/tukisuunnitelma;
- syväpursotus-EDM: kammion mitat/syvyys, kulmat/riipukset ja elektroditiedot, jos ne on jo suunniteltu;
- eDM-reiäntäys: reiän halkaisija, syvyys, kulma, sokea/läpikuultava tila ja sisään-/uloskulkuehdot;
- tavoiteltu toleranssi, profiili/sijainti, karheus ja pinnan laatu tai säädetyn prosessin rajoitukset;
- tuotantomäärä, haluttu validointi/näyteohjelma ja saatavilla oleva näytemateriaali;
- määrämaa, sähköntarve ja mahdolliset kuormaus-, automaatio- tai tarkastusvaatimukset.
Usein kysytyt kysymykset
Täytyykö materiaalin olla sähköä johtavaa EDM-käsittelyyn?
Kyllä, tavallisessa EDM-käsittelyssä. Työkappaleen on pystyttävä tuottamaan ohjattuja sähkökäyräyksiä sopivaa piiriä pitkin työstöalueelle. Älä päättele soveltuvuutta pelkästään ulkonäöstä, kovuudesta tai sähköä johtavasta pintakäsittelystä.
Tarkoittaako korkeampi sähkönjohtavuus aina nopeampaa EDM-käsittelyä?
Ei. Johtavuus auttaa määrittämään, onko sähkökäyräysprosessi mahdollinen, mutta se ei yksinään ennusta leikkausnopeutta, elektrodin/langan käyttäytymistä, pinnanlaatua tai mittojen tarkkuutta. Tarkka materiaali, geometria, kone, elektrodi tai lanka, eristeen/pesun ja hyväksyttyjen prosessiehtojen vaikutukset on otettava huomioon yhdessä.
Voiko kovettunutta terästä työstää lämpökäsittelyn jälkeen?
Sähköä johtava kovettunut teräs voi olla EDM-käsittelyn kohde. Vahvista soveltuvuus käyttämällä todellista tuotantoluokkaa ja lämpökäsittelyn tilaa, ja tarkista piirustuksen vaatimukset sekä mahdolliset vääntymis-, uudelleenmuodostuneen kerroksen tai pinnan eheysrajoitukset.
Voiko samaa materiaalia käyttää johdin-EDM-, muottipohjaisen EDM- ja EDM-porauksen kanssa?
Mahdollisesti kyllä. Materiaali saattaa läpäistä kaikkien kolmen menetelmän johtavuusvaatimukset, mutta piirteiden geometria määrittää prosessin: läpikuultava profiili johdin-EDM:lle, sokea kammio muottipohjaiselle EDM:lle tai pieni/syvä reikä EDM-porausta varten. Jokainen vaihtoehto edellyttää edelleen konekapasiteettitarkastusta ja näytteen validointia.
Voiko standardi-EDM:llä koneistaa suoraan lasia, muovia tai eristävää keramiikkaa?
Ei. Nämä materiaalit eivät tarjoa standardi-EDM:n vaatimaa johtavaa työkappalepiiriä. Erikoisapuprosessia ei voida olettaa olevan saatavilla HarsMarg-laitteistoissa; valitse toinen leikkausmenetelmä tai pyydä dokumentoitua teknistä arviointia.
Koskeeko onnistunut kokeilu säänneltyä tuotantokomponenttia?
Ei automaattisesti. Kokeilu voi vahvistaa toteuttamismahdollisuuden tallennettujen olosuhteiden puitteissa, mutta tuotantohyväksyntä vaatii mahdollisesti myös toistettavuustodisteita, kalibroituja tarkastuksia, pinnan eheyskokeita, puhdistusta, jäljitettävyyttä sekä asiakkaan tai sääntelyviranomaisen hyväksynnän.
Sisällysluettelo
- Aloita johtavan polun testillä
- Valitse EDM-prosessi ominaisuuden geometrian perusteella
- Yleisimmät arvioitavat johtavat materiaaliperheet
- Materiaalin kovuus ei ole ainoa päätöksen peruste
- Tapaukset, jotka vaativat lisäarviointia
- Kuusivaiheinen EDM-materiaalinvalintatarkistus
- Mitä lähettää EDM-materiaalin ja prosessin tarkistukseen
-
Usein kysytyt kysymykset
- Täytyykö materiaalin olla sähköä johtavaa EDM-käsittelyyn?
- Tarkoittaako korkeampi sähkönjohtavuus aina nopeampaa EDM-käsittelyä?
- Voiko kovettunutta terästä työstää lämpökäsittelyn jälkeen?
- Voiko samaa materiaalia käyttää johdin-EDM-, muottipohjaisen EDM- ja EDM-porauksen kanssa?
- Voiko standardi-EDM:llä koneistaa suoraan lasia, muovia tai eristävää keramiikkaa?
- Koskeeko onnistunut kokeilu säänneltyä tuotantokomponenttia?
