
 EN



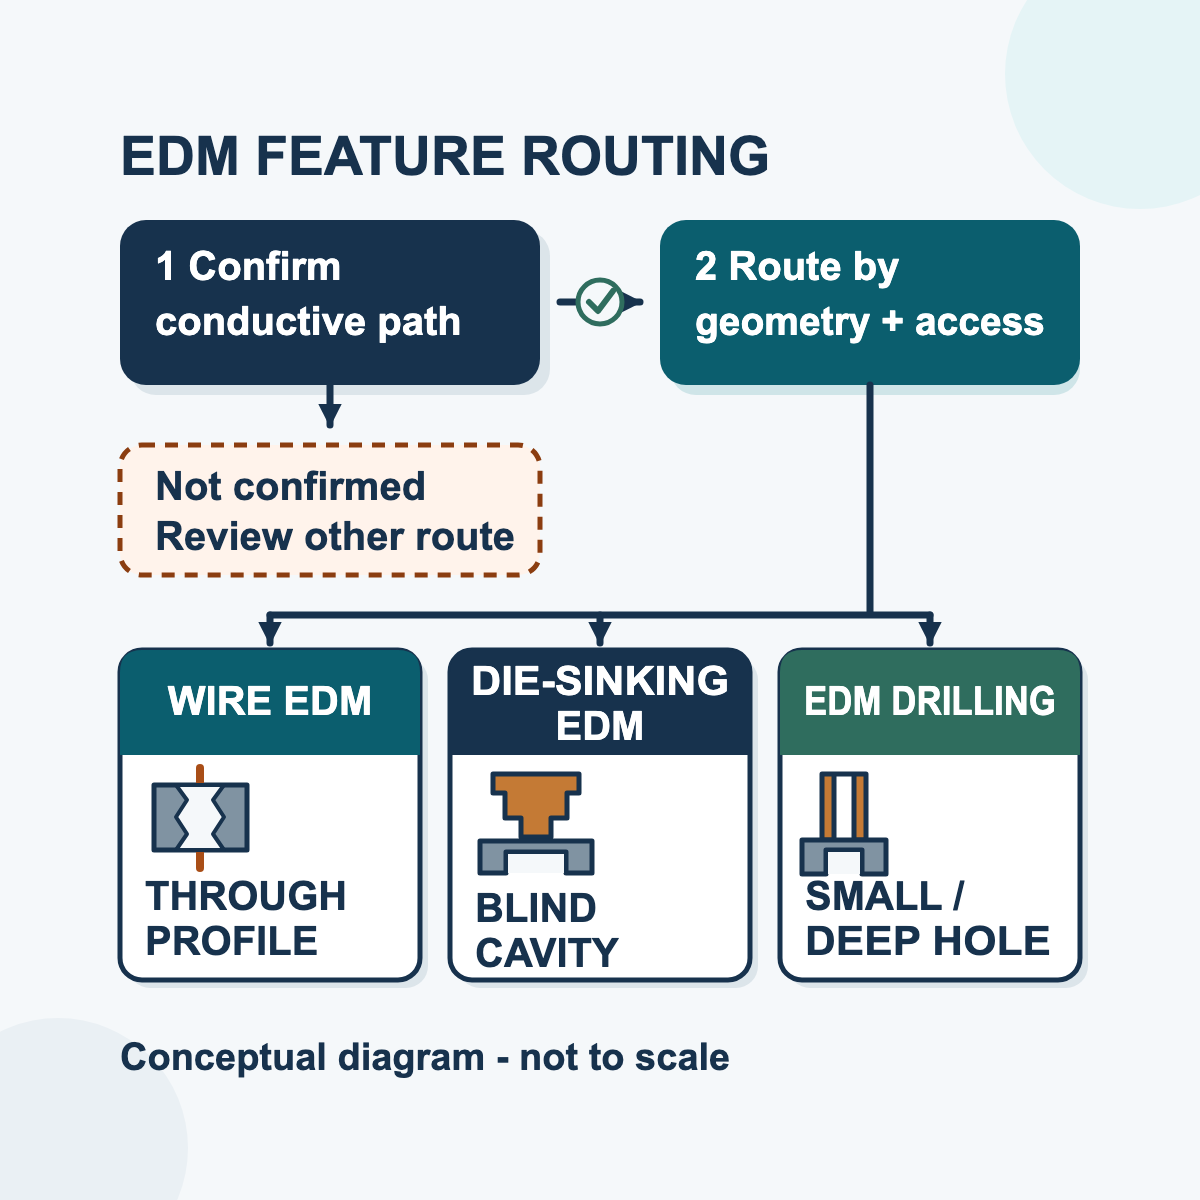
Calon terbaik untuk EDM piawai ialah benda kerja yang menyediakan laluan konduktif elektrik yang stabil dari sambungan mesin ke kawasan yang sedang diproses. Keluli konduktif dan keluli perkakas, keluli tahan karat, aloi berbasis nikel, aloi titanium, aloi aluminium dan tembaga, karbida terikat, serta beberapa gred serbuk atau komposit konduktif boleh dinilai. Namun, nama keluarga bahan sahaja tidak menjamin ketelusan pemesinan, kelajuan, ketepatan, hasil akhir atau kesesuaian komersial.
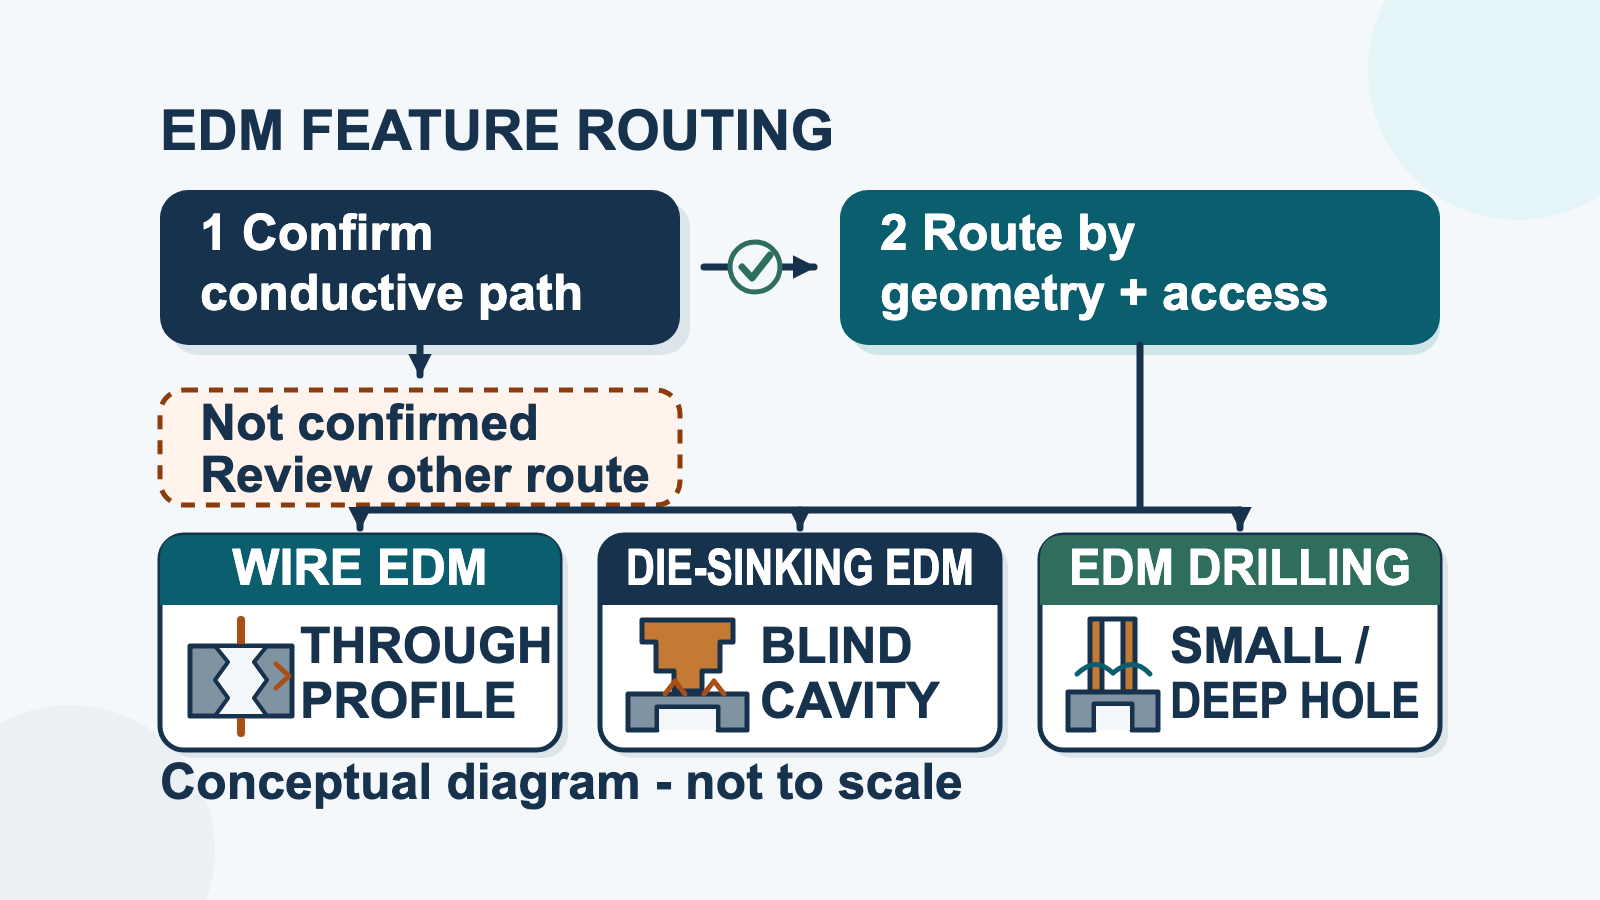
Selepas kekonduksian disahkan, geometri memilih proses. Wire edm memotong laluan atau profil dengan elektrod wayar bergerak. EDM Die-Sinking menggunakan elektrod berbentuk untuk rongga buta atau bentuk negatif tiga dimensi. Pengeboran EDM biasanya menggunakan elektrod tiub berputar dengan pembilasan untuk membuat lubang kecil atau dalam. Gred tepat, rawatan haba atau kekerasan, salutan, pengikat, antara muka, akses ciri dan keperluan pemeriksaan kemudiannya menentukan sama ada proses praktikal boleh diluluskan.
Kaca biasa, plastik, batu dan seramik penebat bukan benda kerja langsung bagi EDM piawai. Wujud beberapa seramik konduktif khas, komposit atau proses penyelidikan bantuan, tetapi tidak boleh dianggap sebagai keupayaan HarsMarg umum tanpa semakan gred tepat dan konfigurasi jentera.
Mulakan Dengan Ujian Laluan Konduktif
EDM mengeluarkan bahan melalui percikan elektrik terkawal merentasi jarak pemesinan. Litar tersebut memerlukan sambungan benda kerja yang cukup konduktif dan laluan konduktif ke ciri yang sedang diproses. Kekerasan sahaja bukan ujian kelayakan: keluli keras yang konduktif masih boleh menjadi calon EDM kerana proses ini tidak bergantung pada tepi pemotongan yang dikenakan beban secara mekanikal.
Kekonduksian hanyalah pintu pertama. Ia bukan penilaian universal dari segi kelajuan pemesinan atau kualiti permukaan. Dua bahan dengan kekonduksian yang serupa boleh memberi tindak balas berbeza disebabkan oleh komposisi, struktur mikro, rawatan haba, sifat haba, ketebalan keratan, elektrod atau wayar, keadaan dielektrik, pengaliran dan syarat penjana yang dipilih. Oleh sebab itu, panduan ini tidak menggunakan satu ambang rintangan atau satu jadual tetapan untuk setiap model HarsMarg.
Semak laluan arus sebenar, bukan sekadar sijil bahan. Oksida tebal, cat, karat, salutan logam, kontaminan, lapisan pelekat atau fasa konduktif yang terganggu boleh menjejaskan sambungan kerja atau zon pelepasan. Bagi susunan yang disambung secara brazing, bersalut, berlapis atau pelbagai bahan, kenal pasti setiap bahan dan antara muka sepanjang ciri yang dikehendaki.
Pilih Proses EDM Berdasarkan Geometri Ciri
| Proses EDM | Elektrod dan Pergerakan | Titik permulaan geometri terbaik | Semakan akses dan pemilihan |
|---|---|---|---|
| Wire edm | Elektrod wayar bergerak mengikuti laluan potongan yang diprogram | Profil luaran, slot tembus, kontur acuan/matriks dan potongan lurus atau meruncing yang tembus | Potongan luaran boleh bermula dari tepi; kontur dalaman tertutup biasanya memerlukan lubang permulaan. Sahkan ketebalan, kecondongan, jejari dalam minimum, sokongan kelengkapan/bongkah dan ruang kerja. |
| EDM Die-Sinking | Elektrod berbentuk maju ke dalam benda kerja dan memindahkan bentuk negatif | Kaviti buta, butiran acuan, rusuk, poket dan ciri tiga dimensi yang tidak dapat dilacak oleh wayar | Sahkan rekabentuk/bahan elektrod, kedalaman rongga, keperluan sudut/rib, akses pembilasan, jisim benda kerja/elektrod dan had tangki/perjalanan. |
| Pengeboran EDM | Elektrod berbentuk tiub biasanya berputar sambil cecair kerja dihantar melaluinya | Lubang kecil atau dalam, lubang permulaan untuk Wire EDM dan lubang setempat pada bahagian konduktif | Sahkan diameter lubang, kedalaman, sudut, keadaan pintu masuk/keluar, keperluan lubang buta atau tembus, risiko tembusan, akses elektrod dan laluan pembilasan. |
Bahan yang sama mungkin layak untuk ketiga-tiga proses tersebut tetapi memerlukan mesin berbeza bagi setiap ciri. Sebagai contoh, bongkah keluli perkakas konduktif boleh menggunakan Wire EDM untuk profil luar, die-sinking EDM untuk rongga acuan buta dan EDM drilling untuk lubang kecil dan dalam. Keserasian bahan tidak menjadikan proses-proses tersebut saling boleh ditukar ganti.
Keluarga Bahan Konduktif Biasa untuk Dinilai
| Keluarga Material | Pandangan awal EDM | Maklumat diperlukan sebelum kelulusan |
|---|---|---|
| Karbon konduktif, keluli aloi dan keluli perkakas | Calon-calon EDM biasa, termasuk keadaan keras apabila kerja spesifik tersebut telah disahkan | Gred/piawaian, keadaan rawatan haba, kekerasan (jika berkaitan), skala atau salutan, kebimbangan tekanan sisa, keratan rentas dan ciri yang diperlukan |
| Keluli tahan karat dan aloi berbasis nikel | Gred konduktif boleh dinilai untuk profil, rongga atau lubang | Gred dan keadaan tepat, ketebalan/kedalaman, keperluan peraturan atau perkhidmatan, kawalan kakisan/pembersihan serta had integriti permukaan yang ditetapkan |
| Aloi titanium | Calon yang sesuai apabila gred bersifat konduktif dan proses terpilih sepadan dengan ciri tersebut | Gred, rawatan haba, fungsi komponen, keperluan integriti permukaan/lapisan semula, had pembersihan/kontaminasi serta kaedah pengesahan |
| Aloi aluminium, kuprum, loyang dan gangsa | Calon konduktif; kekonduksian tinggi tidak secara automatik menjanjikan hasil terpantas atau terbaik | Aloi dan temperatur tepat, oksida/salutan dan permukaan sentuhan elektrik, sokongan ciri nipis, pembersihan selepas pemotongan serta keperluan dimensi |
| Karbid simen dan bahan terbukit konduktif | Calon berpotensi apabila fasa pengikat/konduktif menyediakan litar yang sesuai | Gred, jenis/kandungan pengikat, keporosan, kekonduksian, risiko tepi/terkelupas, keserasian bendalir dan penerimaan pengikat/permukaan yang ditetapkan pelanggan |
| Seramik konduktif, PCD atau gred komposit | Kategori ulasan khas; nama keluarga atau salutan konduktif tidak mencukupi | Gred pembekal, komposisi dan fasa konduktif, kekonduksian yang diukur atau disijilkan, peta lapisan/antara muka, kupon ujian dan pemeriksaan yang diperlukan |
| Kaca, plastik, batu dan seramik penyuluh biasa | Bukan calon langsung untuk EDM piawai | Pilih proses bukan-EDM yang sesuai kecuali proses pakar yang didokumenkan dan peralatan yang sesuai telah diluluskan secara berasingan |
Jadual ini merupakan panduan penapisan, bukan senarai bahan yang telah diluluskan pada setiap model HarsMarg. Penerimaan akhir bergantung kepada bahan, ciri, konfigurasi jentera, laluan proses dan keputusan sampel yang diukur secara tepat.
Kekerasan Bahan Bukan Satu-satunya Faktor Penentu
EDM tidak mempunyai tepi pemotongan konvensional yang menekan melalui benda kerja; oleh itu, peningkatan kekerasan tidak menyebabkan masalah beban alat mekanikal yang sama seperti dalam pemesinan, pembubutan atau pengeboran. Ini merupakan salah satu sebab mengapa EDM dipertimbangkan untuk keluli keras konduktif, karbida dan aloi sukar.
Hal ini bukan bermakna kekerasan atau keadaan bahan boleh diabaikan. Rawatan haba boleh mengubah struktur mikro dan tekanan sisa; pelepasan profil boleh mendedahkan ubah bentuk yang telah wujud dalam benda mentah. Sifat elektrik dan terma, fasa pengikat serta keadaan permukaan juga mempengaruhi pembangunan proses. Rekodkan keadaan pengeluaran, bukan menguji kupon yang dilunakkan dan mengandaikan bahawa ia mengesahkan bahagian yang dikeras.
Kes Yang Memerlukan Semakan Tambahan
- Bahagian bersalut atau beroksidasi: kenal pasti bahan lapisan/ketebalan dan di mana sambungan kerja mencapai bahan konduktif yang bersih.
- Bahagian yang dipateri, berlapis atau berbilang bahan: petakan setiap antara muka yang dilalui oleh potongan, rongga atau lubang; jangan mengandaikan satu lapisan konduktif sahaja mengesahkan keseluruhan laluan.
- Gred yang disinter dan komposit: berikan data spesifik mengenai pengikat, fasa konduktif, keporosan dan gred. Gred yang secara nominal serupa mungkin tidak berkelakuan sama.
- Dinding nipis atau bahagian fleksibel: masukkan pelan pemegang, sokongan dan pelepasan slug; pengikisan tanpa sentuh tidak menghalang masalah tekanan sisa atau ubah bentuk akibat pelepasan.
- Bahagian kritikal keselamatan atau bahagian yang dikawal selia: takrifkan keperluan lapisan semula-bentuk, mikroretak, kontaminasi, dimensi, kekasaran dan ketelusuran secara berasingan. Kebolehlaksanaan EDM tidak menetapkan kelulusan proses untuk penerbangan, perubatan atau bidang lain.
- Bahan berbahaya atau reaktif: semak data keselamatan semasa, keserasian dielektrik/cecair, pengudaraan, kawalan sisa dan tapak sebelum sebarang kerja sampel.
Semakan Pemilihan Bahan EDM Enam Langkah
- Namakan bahan secara tepat. Rekod spesifikasi, gred, keadaan pembekal, rawatan haba atau temper, kekerasan apabila berkaitan, salutan dan pembinaan pengikat/komposit.
- Sahkan litar konduktif. Sahkan bahawa sambungan benda kerja dan seluruh kawasan pelepasan yang dikehendaki cukup konduktif untuk mesin/proses yang dipilih.
- Kelaskan ciri tersebut. Pilih profil potongan wayar, rongga elektrod berbentuk atau lubang elektrod berongga; jangan pilih hanya berdasarkan nama bahan.
- Semak akses fizikal dan kapasiti. Bandingkan saiz keseluruhan, berat, ketebalan keratan, kedalaman, lubang permulaan/laluan akses, perjalanan, tangki/ruang kerja, kelengkapan dan akses pembilasan dengan model yang dipilih.
- Takrifkan penerimaan yang boleh diukur. Nyatakan dimensi, datum, toleransi, kecondongan/profil, keperluan sudut atau lubang, kekasaran dan sebarang had integriti permukaan atau proses berperaturan.
- Sahkan sampel yang mewakili. Gunakan gred sebenar dan geometri/keadaan yang relevan dengan pengeluaran. Kekalkan jejak mesin, elektrod atau wayar, dielektrik/pembilasan, strategi program/laluan dan keputusan pemeriksaan.
Selepas Wire EDM dipilih, gunakan Panduan percubaan dan persediaan bahan Wire EDM untuk merancang kupon yang mewakili dan pengesahan terkawal. Keluarga semasa HarsMarg menggunakan wire EDM potongan tunggal dan potongan pelbagai wayar molibdenum berayun, jadi nasihat yang ditulis untuk sistem wayar loyang satu arah tidak boleh disalin tanpa ulasan khusus mesin.
Untuk penjelasan bahasa biasa mengenai proses pelepasan sebelum membandingkan peralatan, rujuk Cara Elektrik Discharge Machining Berfungsi .
Apa yang Perlu Dihantar untuk Semakan Bahan dan Proses EDM
Untuk membincangkan kesesuaian bahan dan keluarga mesin yang betul, hantar perkara berikut melalui Borang pertanyaan HarsMarg :
- spesifikasi bahan, gred tepat, sijil pembekal atau komposisi (jika tersedia);
- rawatan haba, kekerasan, lapisan, pengikat atau struktur komposit/lapisan;
- lukisan 2D/3D dengan saiz keseluruhan, berat, datum dan ciri tepat yang perlu dimesin;
- untuk EDM Wayar: ketebalan, laluan tepi terbuka/lubang permulaan, kecondongan, jejari dalaman minimum dan pelan slug/sokongan;
- untuk EDM Cetakan: dimensi/kedalaman rongga, bucu/tulang dan maklumat elektrod (jika sudah direka);
- untuk Pengeboran EDM: diameter lubang, kedalaman, sudut, keadaan buta/tembus dan keperluan pintu masuk/keluar;
- tolerans sasaran, profil/kedudukan, kekasaran dan integriti permukaan atau had proses berperaturan;
- kuantiti pengeluaran, pelan pengesahan/sampel yang diinginkan dan bahan sampel yang tersedia;
- negara destinasi, bekalan kuasa dan sebarang keperluan pemuatan, automasi atau pemeriksaan.
Soalan Lazim
Adakah bahan perlu konduktif secara elektrik untuk EDM?
Ya, untuk EDM piawai. Benda kerja mesti menyokong pelepasan elektrik terkawal melalui litar yang sesuai ke kawasan pemesinan. Jangan membuat kesimpulan kesesuaian berdasarkan rupa, kekerasan atau salutan permukaan konduktif sahaja.
Adakah ketelusan elektrik yang lebih tinggi sentiasa bermaksud EDM yang lebih pantas?
Tidak. Ketelusan elektrik membantu menentukan sama ada proses pelepasan adalah boleh dilaksanakan, tetapi tidak secara sendirinya meramalkan kelajuan pemotongan, tingkah laku elektrod/wayar, hasil siap permukaan atau keputusan dimensi. Jenis bahan sebenar, geometri, jentera, elektrod atau wayar, dielektrik/pembilasan serta syarat proses yang diluluskan mesti dipertimbangkan secara bersama-sama.
Bolehkah keluli keras dimesin selepas rawatan haba?
Keluli keras yang konduktif boleh menjadi calon untuk EDM. Gunakan gred pengeluaran sebenar dan keadaan rawatan haba untuk pengesahan, serta periksa keperluan lukisan serta sebarang had distorsi, lapisan lebur semula (recast-layer) atau integriti permukaan yang ditetapkan.
Bolehkah bahan yang sama menggunakan Wire EDM, die-sinking EDM dan pemboran EDM?
Berpotensi, ya. Bahan tersebut mungkin memenuhi syarat ketelusan elektrik untuk ketiga-tiga proses itu, manakala geometri ciri menentukan proses yang digunakan: profil terus untuk Wire EDM, rongga tertutup untuk die-sinking EDM atau lubang kecil/dalam untuk pemboran EDM. Setiap kaedah masih memerlukan pengesahan kapasiti mesin dan sampel.
Bolehkah EDM piawai memotong kaca, plastik atau seramik penebat secara langsung?
Tidak. Bahan-bahan ini tidak menyediakan litar benda kerja konduktif yang diperlukan oleh EDM piawai. Proses khas berbantuan tidak boleh diandaikan tersedia pada peralatan HarsMarg; pilih proses pemotongan lain atau minta ulasan teknikal yang didokumentasikan.
Adakah ujian berjaya mengkelayakan komponen pengeluaran yang dikawal selia?
Tidak secara automatik. Ujian percubaan boleh menentukan kesesuaian di bawah keadaan yang direkodkan, tetapi kelulusan pengeluaran juga mungkin memerlukan bukti kebolehulangan, pemeriksaan yang dikalibrasi, ujian integriti permukaan, pembersihan, ketelusuran, dan penerimaan pelanggan atau pihak berkuasa.
Senarai Kandungan
- Mulakan Dengan Ujian Laluan Konduktif
- Pilih Proses EDM Berdasarkan Geometri Ciri
- Keluarga Bahan Konduktif Biasa untuk Dinilai
- Kekerasan Bahan Bukan Satu-satunya Faktor Penentu
- Kes Yang Memerlukan Semakan Tambahan
- Semakan Pemilihan Bahan EDM Enam Langkah
- Apa yang Perlu Dihantar untuk Semakan Bahan dan Proses EDM
-
Soalan Lazim
- Adakah bahan perlu konduktif secara elektrik untuk EDM?
- Adakah ketelusan elektrik yang lebih tinggi sentiasa bermaksud EDM yang lebih pantas?
- Bolehkah keluli keras dimesin selepas rawatan haba?
- Bolehkah bahan yang sama menggunakan Wire EDM, die-sinking EDM dan pemboran EDM?
- Bolehkah EDM piawai memotong kaca, plastik atau seramik penebat secara langsung?
- Adakah ujian berjaya mengkelayakan komponen pengeluaran yang dikawal selia?
