EN





- Resumen
- Parámetros principales
- Productos recomendados
Especificaciones técnicas
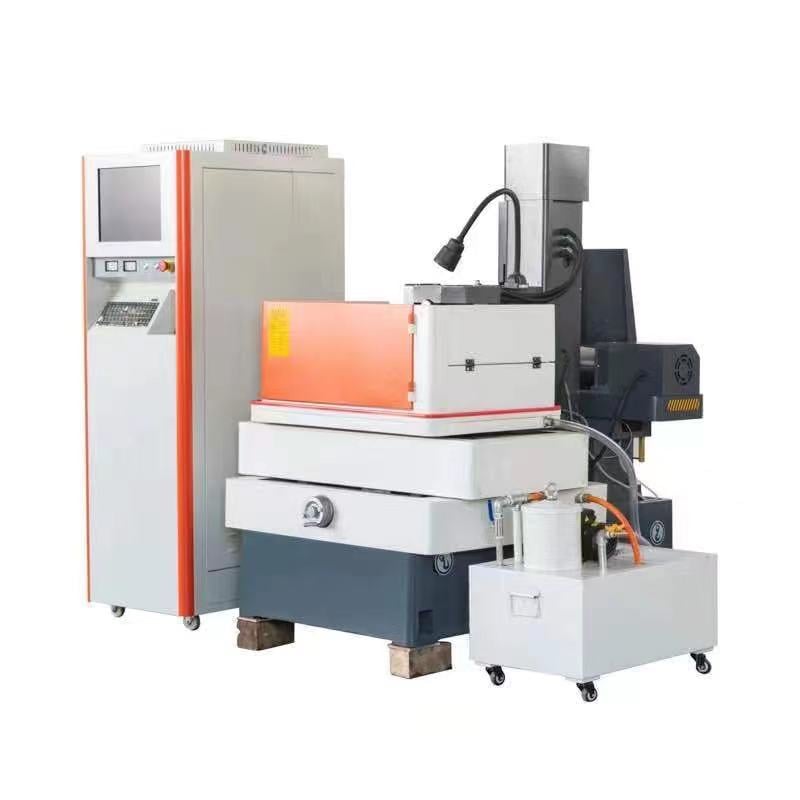
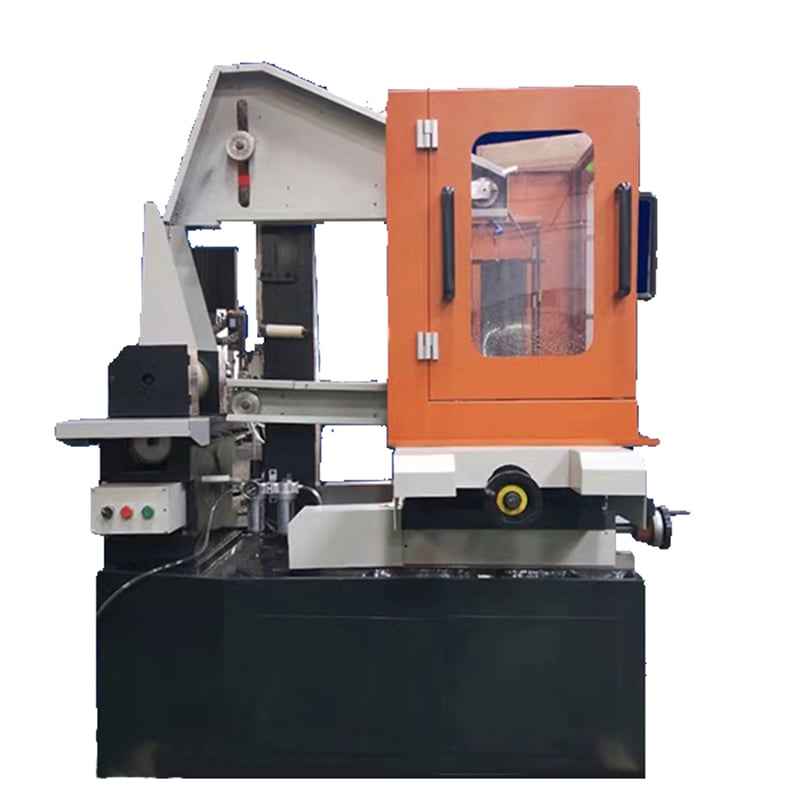
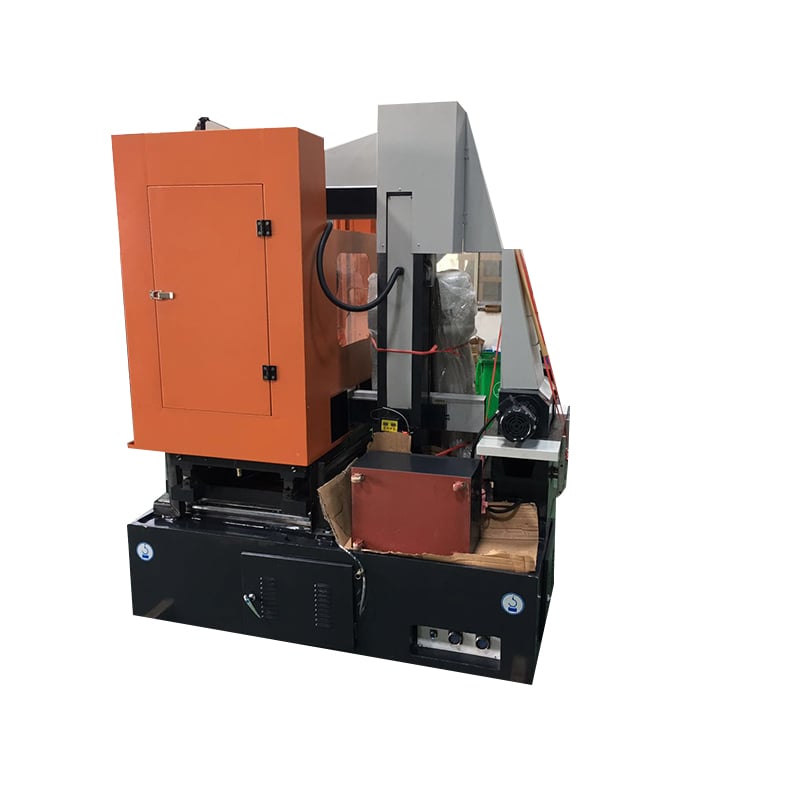
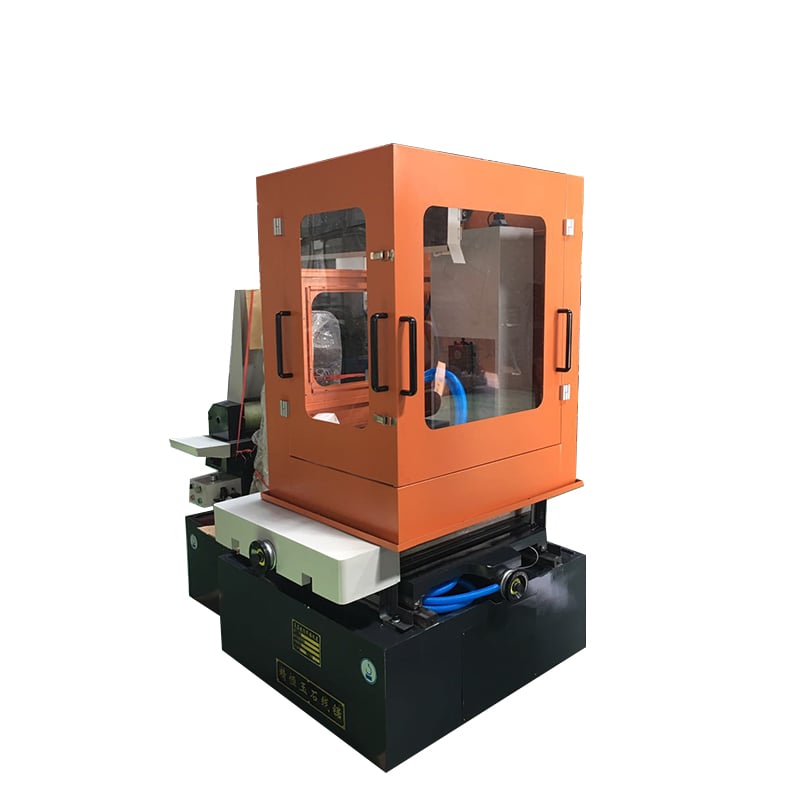
Parámetros técnicos principales para la QT5645
| No. | Elemento | Especificaciones |
| 1 | Viajes por ejes | Eje X: 450 mm Eje Y: 650 mm |
| 2 | Tamaño de la mesa de trabajo (X × Y) | 550 mm × 850 mm |
| 3 | Recorrido de avance del eje Z | Opcional: 300 mm - 600 mm |
| 4 | Precisión de mecanizado (precisión de corte) | ±0,03 mm* |
| 5 | Estructura Mecánica | Ejes X e Y: Guías lineales de alta precisión y tornillos de bolas |
| 6 | Velocidad | Velocidad del hilo de diamante: 0–11,5 m/s (ajustable) |
| Avance programado / velocidad de corte: dependiente del material y del proceso; confirmar mediante corte de prueba. | ||
| 7 | Sistemas Auxiliares | Método de enfriamiento: enfriamiento por agua |
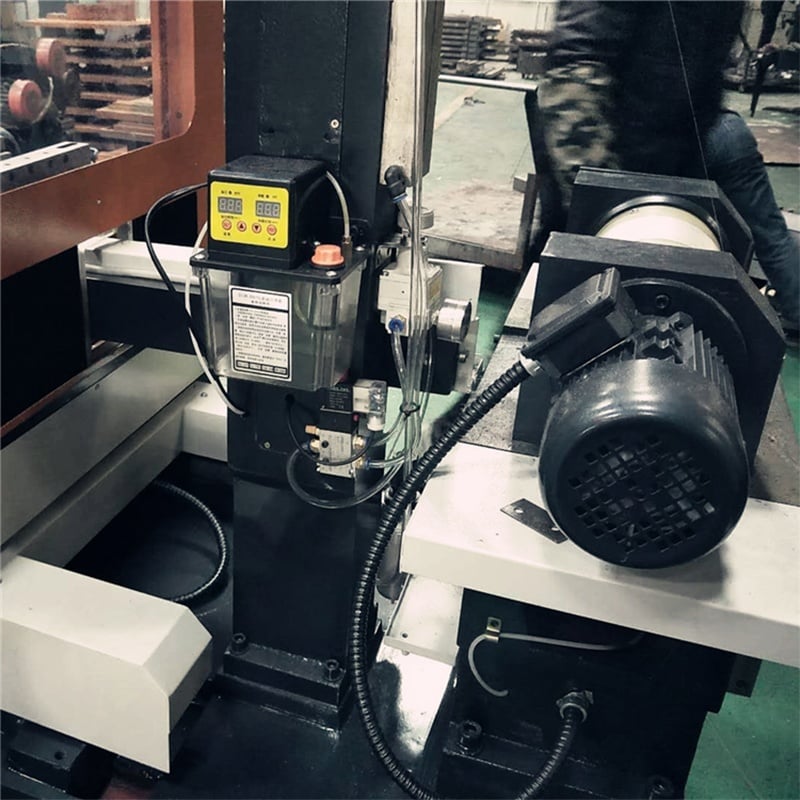
| Lubricación: Sistema de lubricación manual | ||
| Diámetro del hilo de diamante: φ0,14–0,45 mm | ||
| 8 | SISTEMA DE ACCIONAMIENTO | Motor paso a paso con controlador dedicado |
| 9 | Fuente de alimentación | CA 380V (opcional 220V), 50Hz |
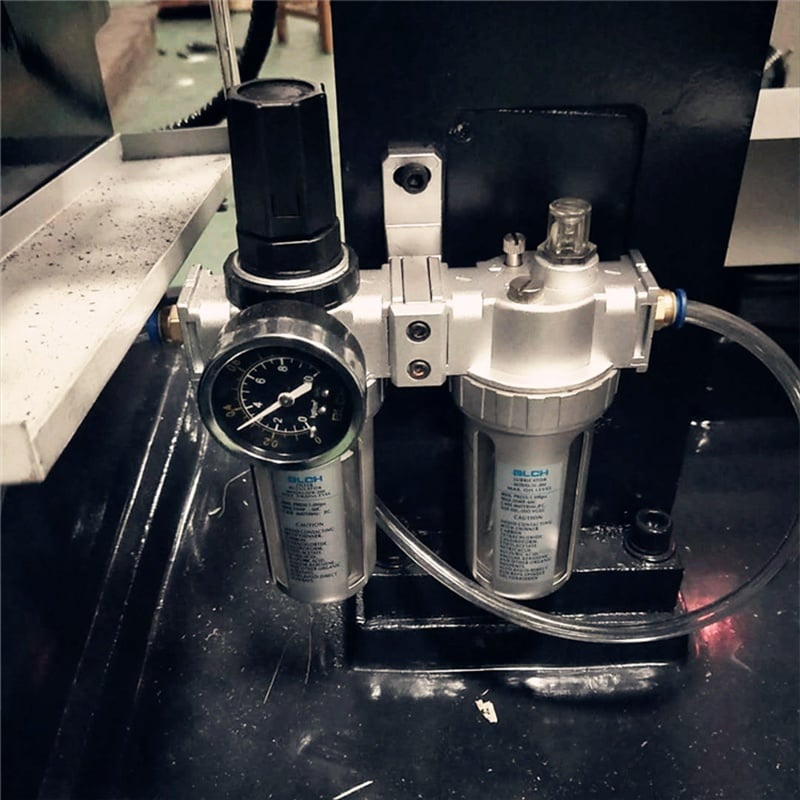
| 10 | Dispositivo de Tensión Constante | Control neumático mediante bomba de aire |
| 11 | Formatos de archivo compatibles | Código G, código 3B |
| 12 | Sistema de control | Sistema de control HL CNC |
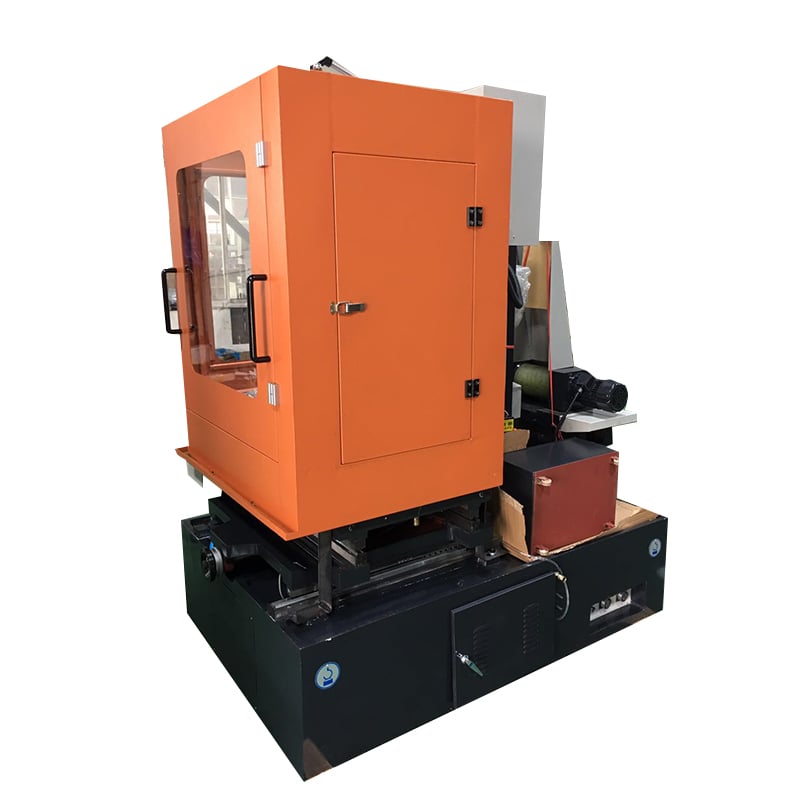
| 13 | Dimensiones generales (L×An×Al) | 1620 mm × 1240 mm × 1900 mm |
| 14 | Peso de la máquina | 1200 kg |
| 15 | Altura máxima de la pieza de trabajo | Se confirmará según la configuración seleccionada del eje Z y el dispositivo de sujeción. |
| 16 | Espesor máximo de corte | Se confirmará según la configuración seleccionada del eje Z, la trayectoria del alambre, el material y el contorno. |
Notas sobre rendimiento y capacidad
Nota sobre precisión: La precisión de mecanizado indicada de ±0,03 mm se refiere a la precisión de corte bajo condiciones de verificación definidas. Los resultados reales dependen de la calidad del material, las dimensiones y el contorno de la pieza, el diámetro del hilo y el tamaño del abrasivo, el desgaste del hilo, la tensión, la velocidad lineal, la velocidad de avance programada, el refrigerante, la sujeción y el método de medición. Se recomienda realizar un corte de muestra para confirmar el cumplimiento de las tolerancias específicas de la aplicación.
Nota sobre velocidad de corte: El rendimiento de corte depende de la calidad del material, la sección transversal del corte, el diámetro del hilo y el tamaño del abrasivo, la velocidad lineal, la velocidad de avance, la tensión, el refrigerante y la calidad requerida del borde. La velocidad de avance programada (mm/min), el tiempo real de corte y la tasa efectiva de área cortada (mm²/min) son mediciones distintas y no deben usarse indistintamente.
Nota sobre eje Z y capacidad: El recorrido de avance en el eje Z es el recorrido programable del eje de avance. No equivale a la altura máxima de la pieza ni al grosor máximo de corte. Estas capacidades deben confirmarse para la configuración seleccionada del eje Z, el dispositivo de sujeción, la trayectoria del hilo, el material y el contorno.
Descripción general de la máquina y aplicaciones
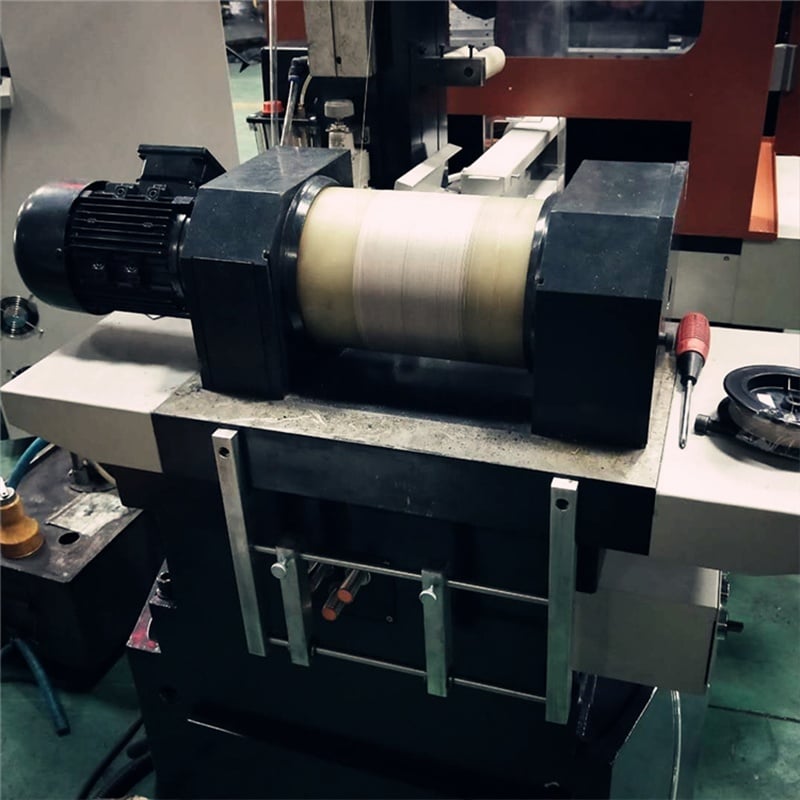
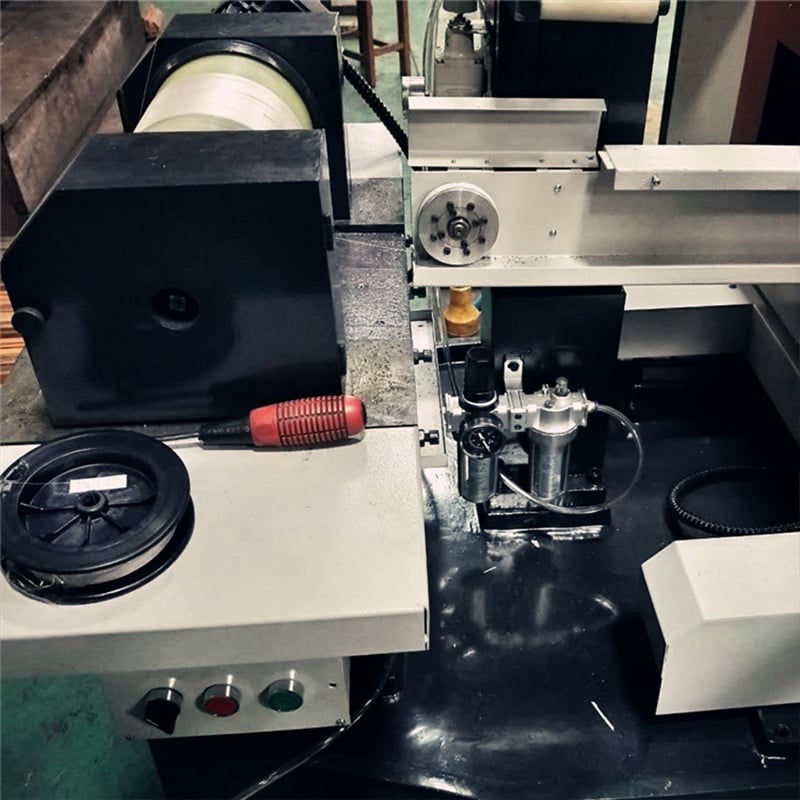
Tipo de máquina: Este modelo es una máquina CNC de sierra de hilo diamantado de movimiento alternativo para el corte y contorneado de precisión de materiales duros y frágiles. El hilo diamantado se almacena en un tambor y alterna su dirección a través de la zona de corte. La eliminación de material se logra mediante rectificado con abrasivo fijo; este proceso no es EDM por hilo y no requiere que la pieza sea eléctricamente conductora.
Características del proceso: El sistema de hilo de movimiento alternativo permite el contorneado programable con velocidad del hilo, avance, tensión y condiciones de refrigerante ajustables. La precisión final, la velocidad de avance, el estado del borde, el ancho de la ranura (kerf) y la vida útil del hilo dependen del material seleccionado, la especificación del hilo, el tamaño del abrasivo, la altura de corte, el contorno, el dispositivo de sujeción y los parámetros del proceso.
Grupos de materiales: Las aplicaciones pueden evaluarse para grafito; vidrio óptico y materiales vítreos relacionados; cerámicas técnicas; ferrita y otros materiales magnéticos; materiales semiconductores y cristalinos; y ciertos materiales pétreos, como mármol, jade, esmeralda y ágata. La compatibilidad del material y los parámetros finales del proceso deben confirmarse revisando el plano real y, cuando sea necesario, un corte de muestra.
Nota de Aplicación: Los parámetros publicados de la máquina describen la configuración del equipo, no un resultado universal único de corte. Envíe la calidad del material, las dimensiones de la pieza, el contorno, la tolerancia objetivo y los requisitos de borde o superficie para una revisión técnica.
Orientación para la selección del modelo
Comparación de modelos: La QT5645 ofrece un recorrido X/Y de 450 × 650 mm. Compare con el modelo más pequeño QT5635 , mayor será QT5655 , o la Modelo de bucle continuo QT5645H con el mismo recorrido X/Y indicado y movimiento continuo del hilo en una sola dirección. Consulte todos los máquinas de sierra de alambre diamantado alternativas .
Información requerida para la revisión técnica
- Material y Grado
- Largo, ancho, alto y peso máximos de la pieza
- Corte recto, laminado o trayectoria contorneada, preferiblemente con un plano
- Tolerancia dimensional o de contorno objetivo, requisito de borde o superficie, astillado permitido y anchura del corte
- Diámetro preferido del alambre diamantado y especificación del abrasivo, si se conoce
- Restricciones relativas al refrigerante o a la contaminación
- Alimentación eléctrica de destino: voltaje, fase y frecuencia
- Tiempo de ciclo requerido, tamaño del lote y requisitos de automatización o carga
Capacitación
El proveedor deberá proporcionar capacitación gratuita en sitio para 1–2 personas técnicas del comprador, con una duración de 1 a 2 días.
No. |
Elemento |
Contenido de la capacitación |
1 |
Programación |
Introducción a la programación CAM para corte con hilo de diamante |
Uso del código G y código 3B | ||
Compensación del diámetro del hilo y ajustes de desviación de trayectoria | ||
2 |
Operación |
Vista general de la estructura y componentes de la máquina |
Procedimientos de arranque y apagado | ||
Funciones del panel de control | ||
Carga del programa y ajuste de parámetros | ||
Protocolos de operación segura | ||
3 |
Mantenimiento Mecánico |
Parte 1: Visión general de la estructura |
– Sistema de movimiento y guías en los ejes X/Y/Z | ||
– Unidad de alimentación y tensión del alambre | ||
– Sistema de lubricación y enfriamiento | ||
Parte 2: Solución de problemas | ||
– Reemplazo del alambre de diamante | ||
– Alineación de la rueda guía y la trayectoria del alambre | ||
– Manejo de roturas o atascos del alambre | ||
4 |
Mantenimiento eléctrico |
Identificar componentes y símbolos eléctricos clave |
Fundamentos de circuitos eléctricos | ||
Lectura de diagramas de armarios de control | ||
Diagnóstico de fallos (motor, sensor, problemas de señal) | ||
5 |
Pruebas prácticas |
Fijación y alineación de la pieza de trabajo |
Verificación mediante simulación del programa | ||
Prueba de corte real y monitoreo | ||
Inspección de la pieza de trabajo y evaluación de calidad |
Servicio posventa
- A partir de la fecha de entrega, el proveedor ofrece una garantía mecánica de un año. Bajo condiciones normales de operación, el proveedor se responsabiliza del mantenimiento gratuito y del reemplazo de piezas de repuesto; sin embargo, las piezas consumibles, piezas de desgaste y herramientas no están cubiertas por la garantía.
- Después del período de garantía de un año, el proveedor proporcionará las piezas de repuesto necesarias para las reparaciones y ofrecerá servicios de reparación a precios razonables.