EN





- Огляд
- Основні параметри
- Рекомендовані товари
Технічні характеристики
Основні технічні параметри QT5645
| № | Пункт | Технічні характеристики |
| 1 | Axis Travel | Вісь X: 450 мм Вісь Y: 650 мм |
| 2 | Розмір робочого столу (X × Y) | 550 мм × 850 мм |
| 3 | Хід подачі по осі Z | Опціонально: 300 мм – 600 мм |
| 4 | Точність обробки (точність різання) | ±0,03 мм* |
| 5 | Механічна конструкція | Оси X та Y: прецизійні лінійні напрямні та кульові гвинти |
| 6 | Швидкість | Швидкість алмазного дроту: 0–11,5 м/с (регулюється) |
| Програмована подача / швидкість різання: залежить від матеріалу та процесу; підтвердження — за результатами пробного різання. | ||
| 7 | Допоміжні системи | Метод охолодження: водяне охолодження |
| Система змащення: ручна | ||
| Діаметр алмазного дроту: φ0,14–0,45 мм | ||
| 8 | Система приводу | Кроковий двигун із спеціальним драйвером |
| 9 | Джерело живлення | Змінний струм 380 В (за бажанням 220 В), 50 Гц |
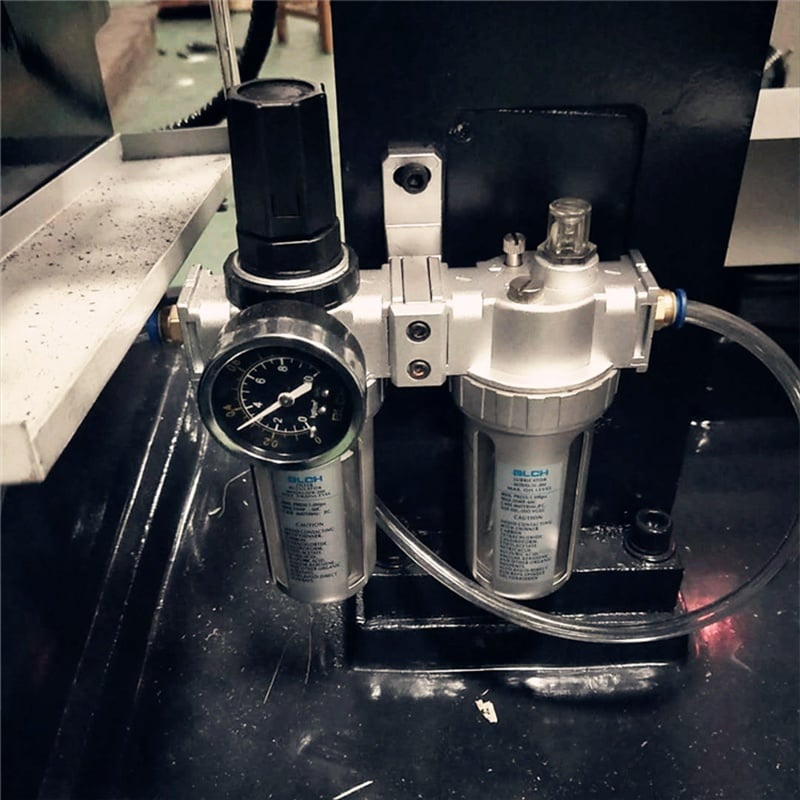
| 10 | Пристрій постійного натягу | Пневматичний контроль за допомогою повітряного насоса |
| 11 | Підтримувані формати файлів | Код G, код 3B |
| 12 | Системи керування | Система керування HL CNC |
| 13 | Габаритні розміри (Д×Ш×В) | 1620 мм × 1240 мм × 1900 мм |
| 14 | Маса машини | 1200 кг |
| 15 | Максимальна висота заготовки | Підлягає підтвердженню для обраної конфігурації осі Z та пристосування. |
| 16 | Максимальна товщина різу | Підлягає підтвердженню для обраної конфігурації осі Z, траєкторії дроту, матеріалу та контуру. |
Примітки щодо продуктивності та потужності
Примітка щодо точності: Зазначена точність обробки ±0,03 мм стосується точності різання за визначених умов верифікації. Фактичні результати залежать від марки матеріалу, розмірів і контуру заготовки, діаметра дроту та розміру абразиву, зношення дроту, натягу, лінійної швидкості, заданої подачі, охолоджувальної рідини, способу кріплення заготовки та методу вимірювання. Для досягнення спеціальних допусків у конкретному застосуванні рекомендовано підтвердити параметри на пробному різанні.
Примітка щодо швидкості різання: Продуктивність різання залежить від марки матеріалу, поперечного перерізу різання, діаметра дроту та розміру абразиву, лінійної швидкості, швидкості подачі, натягу, охолоджувальної рідини та необхідної якості кромки. Задана швидкість подачі (мм/хв), фактичний час різання та ефективна швидкість різання за площею (мм²/хв) — це різні показники, які не можна використовувати взаємозамінно.
Примітка щодо осі Z та потужності: Рух по осі Z — це програмований рух подачі вздовж цієї осі. Він не є тим самим, що максимальна висота заготовки або максимальна товщина різання. Ці параметри потрібно підтвердити для обраної конфігурації осі Z, пристрою кріплення, траєкторії дроту, матеріалу та контуру.
Огляд верстата та сфери його застосування
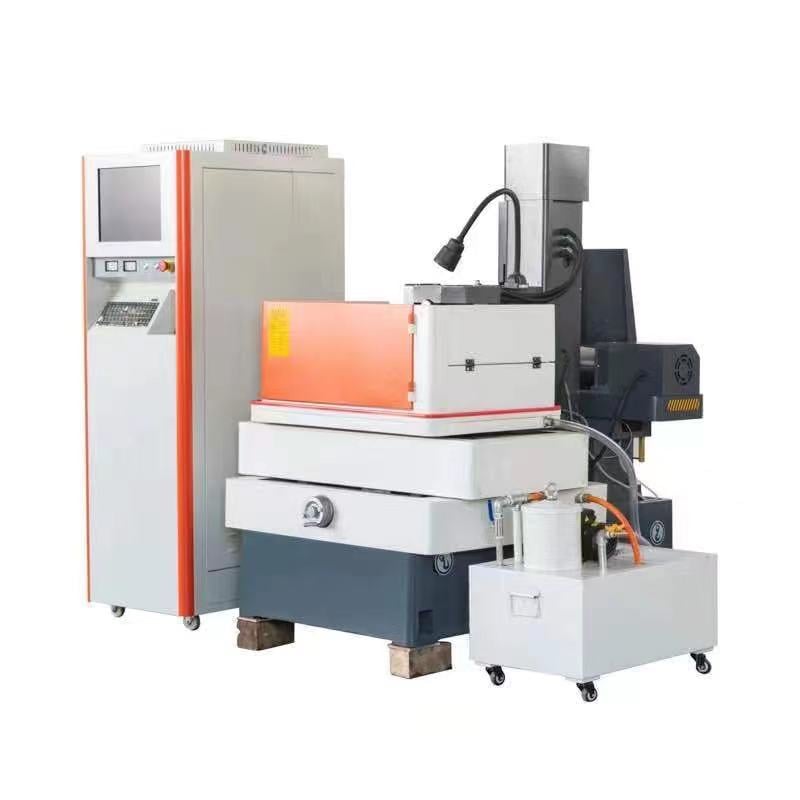
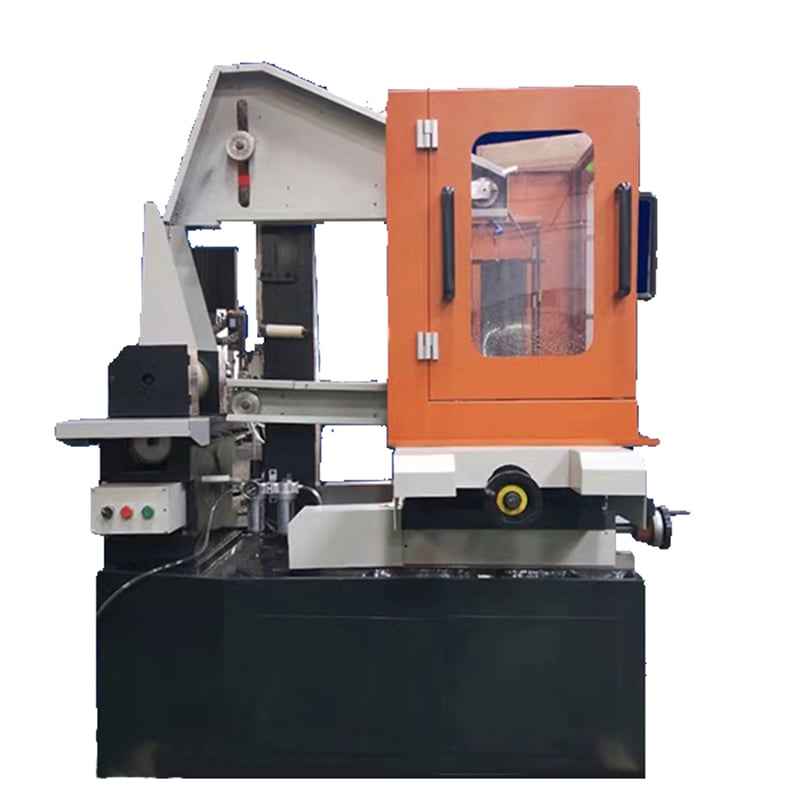
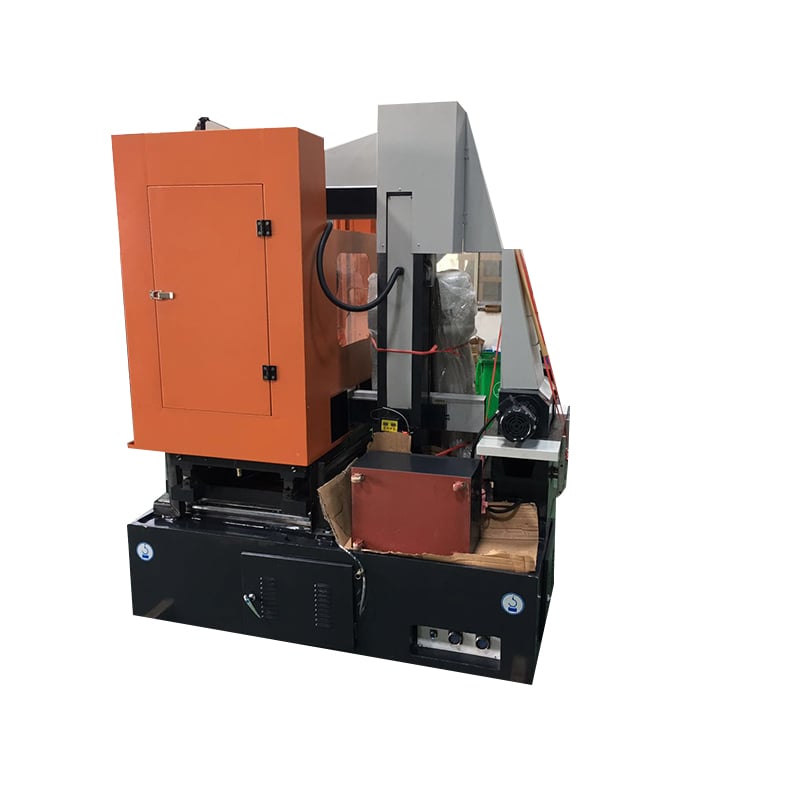
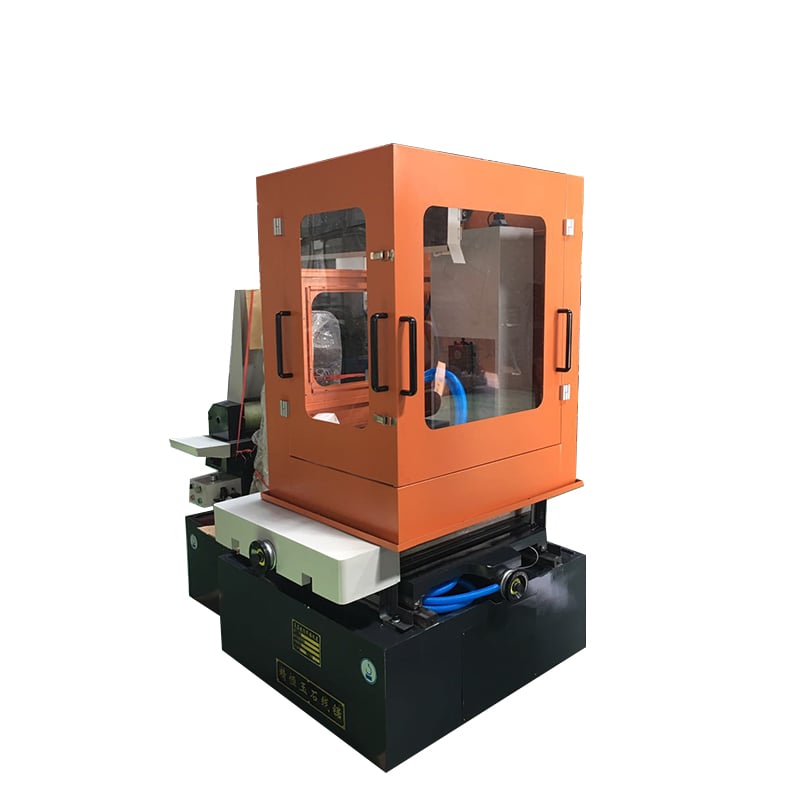
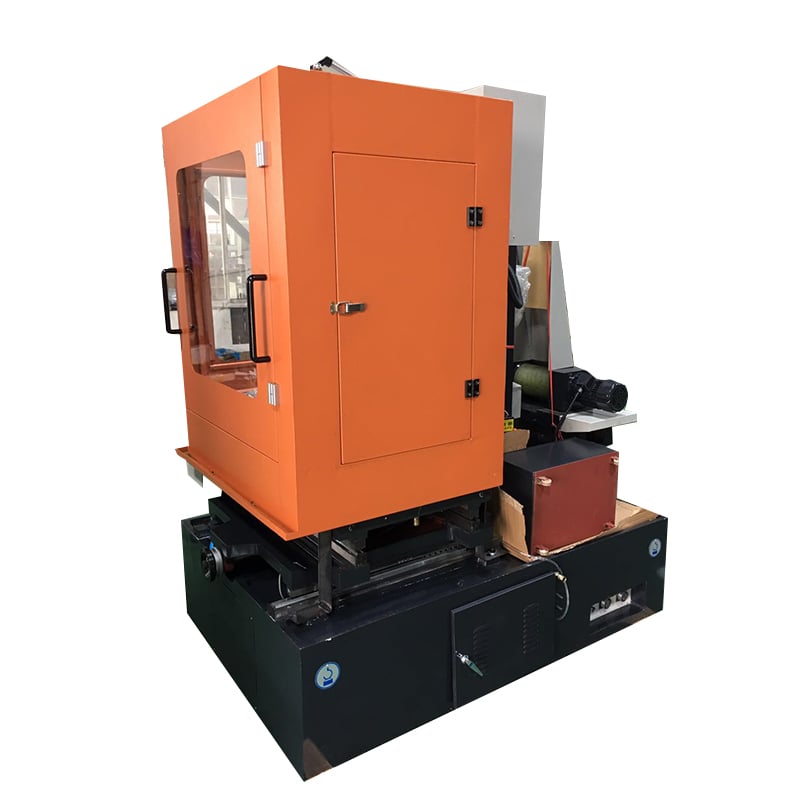
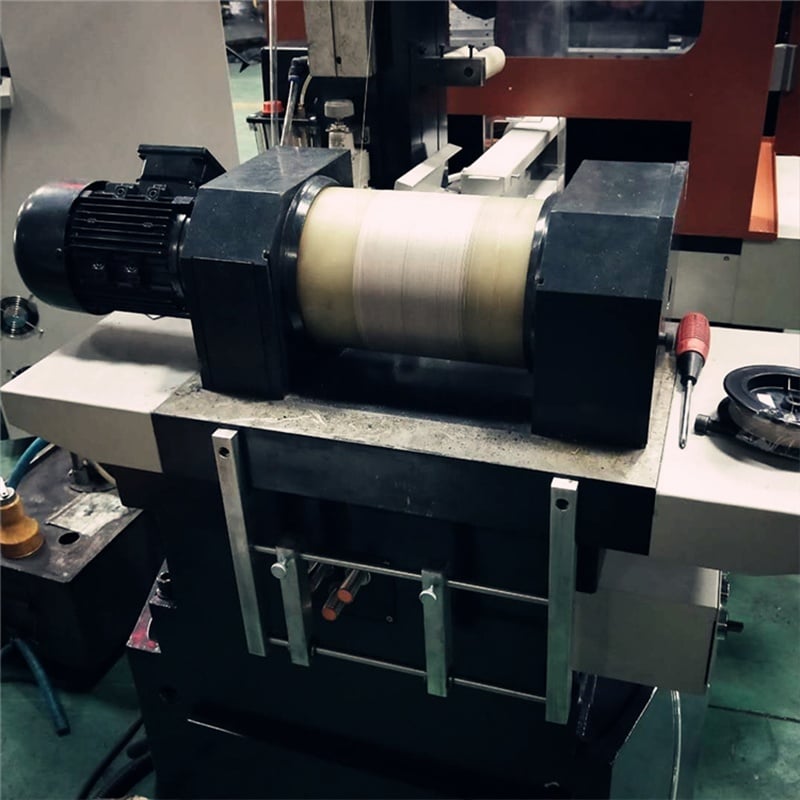
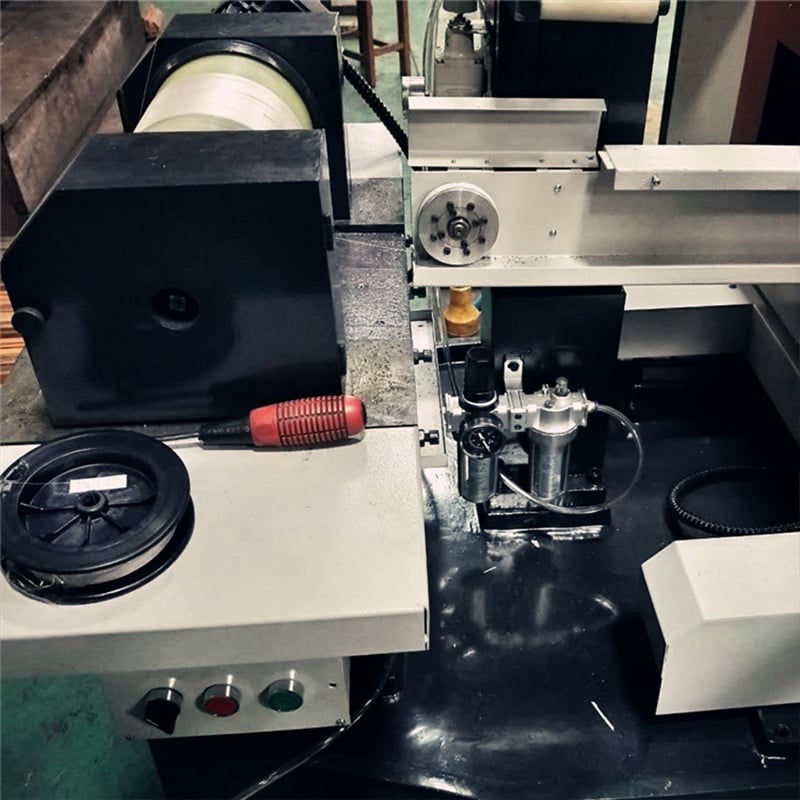
Тип машини: Ця модель — це ЧПК-верстат зі зворотним рухом алмазного дроту для точного різання та контурної обробки твердих і крихких матеріалів. Алмазний дріт зберігається на барабані й змінює напрямок руху в зоні різання. Матеріал видаляється за рахунок шліфування з нерухомим абразивом; цей процес не є дротовим електроерозійним різанням (Wire EDM) і не вимагає електропровідності заготовки.
Характеристики процесу: Система зворотного руху дроту забезпечує програмоване контурне різання з регульованими параметрами: швидкість дроту, подача, натяг і умови подачі охолоджуючої рідини. Кінцева точність, швидкість подачі, стан кромки, ширина різу (kerf) та термін служби дроту залежать від обраного матеріалу, специфікації дроту, розміру абразиву, висоти різання, контуру, пристрою кріплення та технологічних параметрів.
Групи матеріалів: Застосування можна оцінити для графіту; оптичного скла та пов’язаних із ним скляних матеріалів; технічної кераміки; фериту та інших магнітних матеріалів; напівпровідникових та кристалічних матеріалів; а також окремих кам’яних матеріалів, зокрема мармуру, нефриту, смарагду й агату. Сумісність матеріалів та остаточні параметри процесу слід підтвердити шляхом аналізу фактичного креслення та, за потреби, зразка розрізу.
Зауваження до застосування: Опубліковані параметри верстата описують конфігурацію обладнання, а не універсальний результат різання. Надішліть марку матеріалу, габарити заготовки, контур, задану точність та вимоги до краю чи поверхні для технічного огляду.
Керівництво щодо вибору моделі
Порівняння моделей: QT5645 забезпечує хід по осях X/Y 450 × 650 мм. Порівняйте з меншою моделлю QT5635 , більшою моделлю QT5655 , чи QT5645H — модель із безкінечним контуром дроту див. усі машина для різання алмазним дротом зі зворотно-поступальним рухом .
Інформація, необхідна для технічного огляду
- Матеріал і марка
- Максимальна довжина, ширина, висота та вага заготовки
- Пряме різання, різання або контурна траєкторія, бажано з кресленням
- Задана розмірна або контурна точність, вимоги до краю або поверхні, допустиме кришіння та ширина різу
- Бажаний діаметр алмазного дроту та специфікація абразиву, якщо відомо
- Обмеження щодо охолоджувача або забруднення
- Електроживлення у пункті призначення: напруга, фаза та частота
- Необхідний час циклу, розмір партії та вимоги до автоматизації або завантаження
Навчання
Постачальник має забезпечити безкоштовне навчання на місці для 1–2 технічних працівників з боку покупця тривалістю від 1 до 2 днів.
№ |
Пункт |
Навчальні матеріали |
1 |
Програмування |
Вступ до CAM-програмування для алмазно-дротяного різання |
Використання G-коду та 3B-коду | ||
Компенсація діаметра дроту та налаштування зміщення траєкторії | ||
2 |
Операція |
Огляд конструкції та компонентів машини |
Процедури запуску та зупинки | ||
Функції панелі керування | ||
Завантаження програми та налаштування параметрів | ||
Протоколи безпечного виконання операцій | ||
3 |
Механічне обслуговування |
Частина 1: Огляд конструкції |
– Система руху по осях X/Y/Z та напрямні рейки | ||
– Подавальний та натягувальний блок дроту | ||
– Система змащування та охолодження | ||
Частина 2: Виявлення та усунення несправностей | ||
– Заміна алмазного дроту | ||
– Налаштування напрямних коліс та шляху дроту | ||
– Усунення обриву або заклинювання дроту | ||
4 |
Електричне обслуговування |
Визначення ключових електричних компонентів та символів |
Основи електричних кіл | ||
Читання діаграм електричних шаф | ||
Діагностика несправностей (двигун, датчик, проблеми з сигналом) | ||
5 |
Практичне тестування |
Затискування та вирівнювання заготовки |
Перевірка програми на холостому ході | ||
Фактичний різ і контроль | ||
Перевірка заготовки та оцінка якості |
Післяпродажне обслуговування
- З моменту постачання постачальник надає річну гарантію на механічні компоненти. За нормальних умов експлуатації, постачальник несе відповідальність за безкоштовне обслуговування та заміну запасних частин; однак, витратні матеріали, зношувані частини та інструменти не підпадають під гарантію.
- Після закінчення гарантійного терміну один рік постачальник забезпечить необхідні запасні частини для ремонту та надасть послуги з ремонту за помірною платою.