
 EN



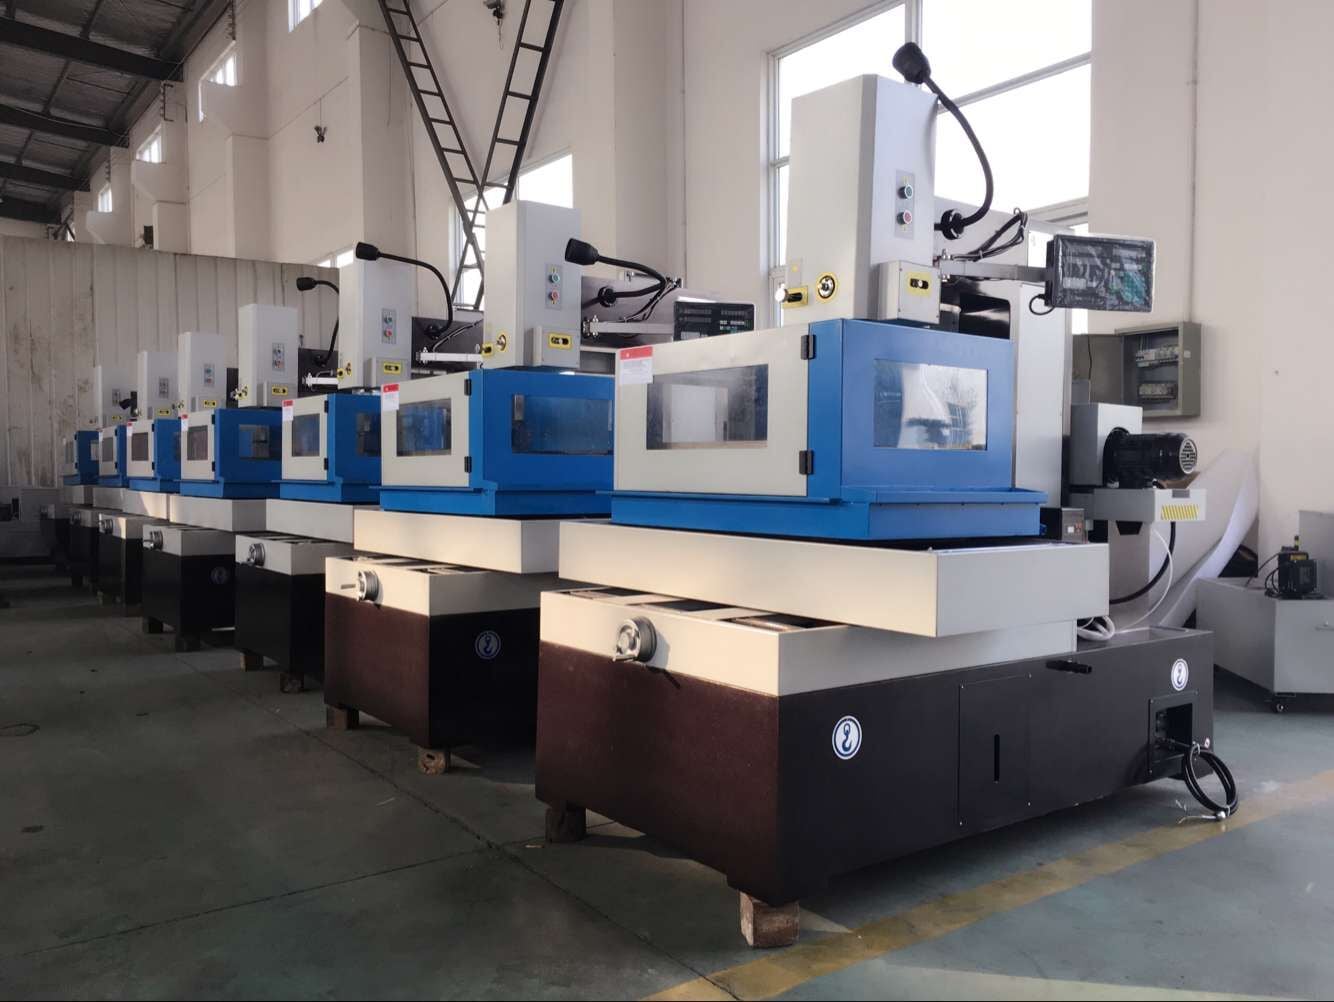
Последователната производителност на EDM се постига чрез контролиране на едни и същи входни параметри при всяко изпълнение: състояние на машината, работна течност, разходни материали, монтаж, електрична програма, околната среда и метод на инспекция. Когато времето за рязане, повърхностното качество или размерите започнат да се отклоняват, променяйте само един проверен параметър наведнъж и записвайте резултата. Не започвайте с копиране на интервал за поддръжка или параметър от друга машина.
Първата стъпка е идентифицирането на процеса. Телен EDM ,електроерозионна обработка с потапяне и Edm drilling всички премахват проводимия материал чрез контролирана електрическа разрядка, но използват различни електроди, течни системи и компоненти, подлежащи на износ. Затова полезен план за поддръжка включва общи контроли плюс отделен списък с проверки за всеки тип машина.
Какво означава последователна производителност на EDM?
Последователността означава, че квалифициран процес произвежда повтарящи се приемливи резултати, когато се използва един и същ материал, геометрия, настройка, разходни материали, състояние на течността, програма и метод за измерване. Това не означава, че всяка работна част или процес на EDM трябва да използва едни и същи настройки. Промяна в класа на материала, дебелината, електрода, измиването, стратегията на рязане или изискванията за финиш може да изисква ново квалифицирано състояние.
Разделете спецификацията за позициониране или повтаряемост на машината от резултата за готовата част. Окончателните размери, конусността, дълбочината на кухината, геометрията на отворите и шероховатостта също зависят от процеса на разряд, състоянието на разходните материали, термичната стабилност, фиксирачното приспособление, корекциите и инспекцията. Само каталогова стойност не може да замести представителен опит и уговорен метод за приемане.
Преди настройване на процеса: установете безопасна базова линия
- Направете машината безопасна. Сприйте цикъла и следвайте приложеното ръководство и процедурата за изолация на обекта, преди да влезете в работната зона или да обслужвате компонент. Високоволтовите генераторни шкафове, електрическите връзки, безопасните блокировки и оборудването за пожарна защита изискват упълномощен и квалифициран персонал.
- Запазете последното известно добро състояние. Направете резервно копие на програмата и запишете оффсетите, електрическите условия, спецификацията за жица или електрод, състоянието на течността, аранжирането за измиване, фиксирачното приспособление и резултатите от измерванията, преди да променяте каквото и да било.
- Прочетете алармите и наблюдавайте повредата. Забележете къде спира цикълът, дали проблемът се повтаря на същото място и дали влияе върху времето, размерите, шероховината, износването на жицата/електродите или само върху една характеристика.
- Първо проверете простите физически причини. Изследвайте замърсяването, нивото и циркулацията на работната течност, състоянието на разходните материали, базовата точка, стягането, електрическия контакт, зазорите в приспособлението и видимите течове или повреди.
- Променете един контролиран параметър. Няколко едновременни промени скриват основната причина и затрудняват възпроизвеждането на следващата настройка.
Не инсталирайте неподдържана версия на софтуера или не променяйте защитени машинни параметри само защото резултатът се е променил. Използвайте единствено одобрени от производителя актуализации и процедури, като преди това направите резервно копие и документирате плана за възстановяване.
Общи проверки за всички процеси EDM
| Контролна зона | Какво да проверите | Защо е важно |
|---|---|---|
| Одобрена работна течност | Правилната течност за модела; ниво, видимо състояние, циркулация, течове и всяка концентрация, проводимост или температура, посочени ръчно | Състоянието на течността влияе върху изолацията, охлаждането, отстраняването на отпадъци и стабилността на разрядите |
| Филтрация и отпадъци | Състояние на филтъра или индикация от машината, утайка в резервоара, запушени подаващи точки и обратен поток | Отпадъците в междинния зазор могат да предизвикат нестабилен разряд, дъгов разряд, бавна обработка или лошо повърхностно състояние |
| Фиксиране на детайла и опорна точка | Чисти позициониращи повърхности, стабилно стягане, правилна нулева точка, електрически контакт и разстояние от жицата, електродите или водачите | Повтаряща се програма не може да компенсира движещ се елемент или променена референтна точка |
| Околна среда | Големи температурни промени, директен поток от климатична инсталация, слънчева светлина, шлифовъчен прах, източници на корозия и вибрации на пода | Температурата на машината, детайла и измервателното устройство може да повлияе върху прецизните резултати |
| Преглед на процеса | Програма, офсет, номер на технологията/условие, етап на рязане или изгаряне и промени в оператора | Недокументирана промяна може да изглежда като механичен дефект |
| Инспекция | Същата характеристика, място за измерване, уред, температура и правило за приемане като при квалифицирания резултат | Промяната на метода за измерване може да създаде видимо отклонение на процеса |
Чеклиста за поддръжка на машини за електроерозионно рязане с жица
Текущото HarsMarg с еднократно рязане и многопрофилна жична EDM машините от семейство HarsMarg използват многократно използваема молибденова жица, съхранявана на барабан и движеща се напред-назад през зоната за рязане. Това се различава от машините с еднопосочна медна жица, които непрекъснато отхвърлят използваната жица. Указанията за поддръжка на автоматично нишкане, рязачи за медна жица или йонобменна смола не трябва да се прилагат за машина HarsMarg, освен ако точно това оборудване не е доставено.
- Състояние на телта: проверете одобрените диаметър и спецификация на молибденовата жица, замърсяването, извитостта, сплескването, аномалното износване и достатъчната използваема дължина.
- Барабан за жица и навиване: проверете подреденото навиване, крепежа, ограниченията на хода и стабилното превключване. Не пускайте в експлоатация при кръстосано, отпуснато или повредено навиване.
- Път на жичката: проверете действителните водачи, компонентите за насочване, дюзите и контактните компоненти, монтирани към модела, за наличие на замърсявания, жлебове, отпуснатост, повреди или аномално износване.
- Работна течност и измиване: потвърдете одобрената течност, нивото ѝ, циркулацията, филтрацията и че подаването достига зоната на рязане без запушен или неправилно насочен изход.
- Валидирани настройки: сравнете скоростта на жицата, напрежението или състоянието на напрягане, електрическата програма, офсета, допуска за първия рез и условията за финишно рязане (където е приложимо) с квалифицираната технологична карта.
- Проверки на геометрията: ако резултатите за конусност, праволинейност или ъгли се отклоняват, проверете състоянието на водачите, разстоянието между главата/футерата и работната маса, пътя на жицата, измиването и посочената стратегия за рязане, преди да променяте множество електрически параметри.
Повторното прекъсване на жицата е симптом, а не диагноза. То може да е свързано с повредена жица, лошо навиване, мръсен или износен път на жицата, нестабилна подача на течност, отломки, неподходящи електрически условия, прекомерна нужда от подаване, лошо електрическо съединение или сложна геометрия. Запишете къде и кога се случва прекъсването, преди да коригирате процеса. За контролни точки при настройката вижте Чеклиста за настройка на жична EDM-машина .
Чеклист за поддръжка на електроерозионни машини за формоване на матрици
Електроерозионните машини за формоване на матрици използват оформен електрод-инструмент, за да възпроизведат кухина в електропроводима заготовка. Стабилните резултати зависят от действителния електрод, диелектричната система, стратегията за измиване, сервопрозорчето, електрическото състояние и проверката на дълбочината/геометрията.
- Диелектрична система: използвайте само одобрената течност и проверявайте нивото ѝ, видимата замърсеност, състоянието на филтъра, циркулацията, индикацията на температурата и наличието на течове според ръководството за модела.
- Измиване и всмукване: потвърдете, че предвиденият път премахва отломките от кухината, без да премества заготовката или да създава неравномерно състояние.
- Идентичност на електродите: запис на материала, номер на електрода, цел за чернова/финиширане, начални размери, недостиг в размер и ориентация.
- Електрод и държач: проверете замърсяване, стружки, повреди, биене или несъосаност в интерфейса с държача и действителното износване на електрода преди повторна употреба.
- Условия на процеса: потвърдете полярността, състоянието/номера на технологията, референтната дълбочина, компенсацията и стратегията за движение, използвана от действителната моделна и производствена задача, включително скокове или орбитално движение, когато такива са монтирани.
- Безопасност: никога не заобикаляйте каквито и да било блокировки, свързани с нивото на течност, врати, температура или пожарна безопасност, които са инсталирани на машината. Сервизирането на генератора, електрическото табло или пожарната система се извършва само от упълномощен персонал.
Не обещавайте нулево износване на електродите и не приемайте, че един електрод може да изпълни всички операции за чернова и финиширане. Износването на електрода и резултатът в кухината зависят от материала и размера на електрода, материала на заготовката, енергията, полярността, промиването, стратегията за движение и изискваната повърхност.
Чеклист за поддръжка на EDM-сверлилни машини
Сверленето с електроерозия (EDM) обикновено използва въртящ се тръбест електрод, при който технологичната течност се подава през електрода или около него. Стабилността на малките отвори е чувствителна към електрода, водача, въртенето и пътя на течността, затова обобщен списък за проверка за жица EDM или потопяема EDM не е достатъчен.
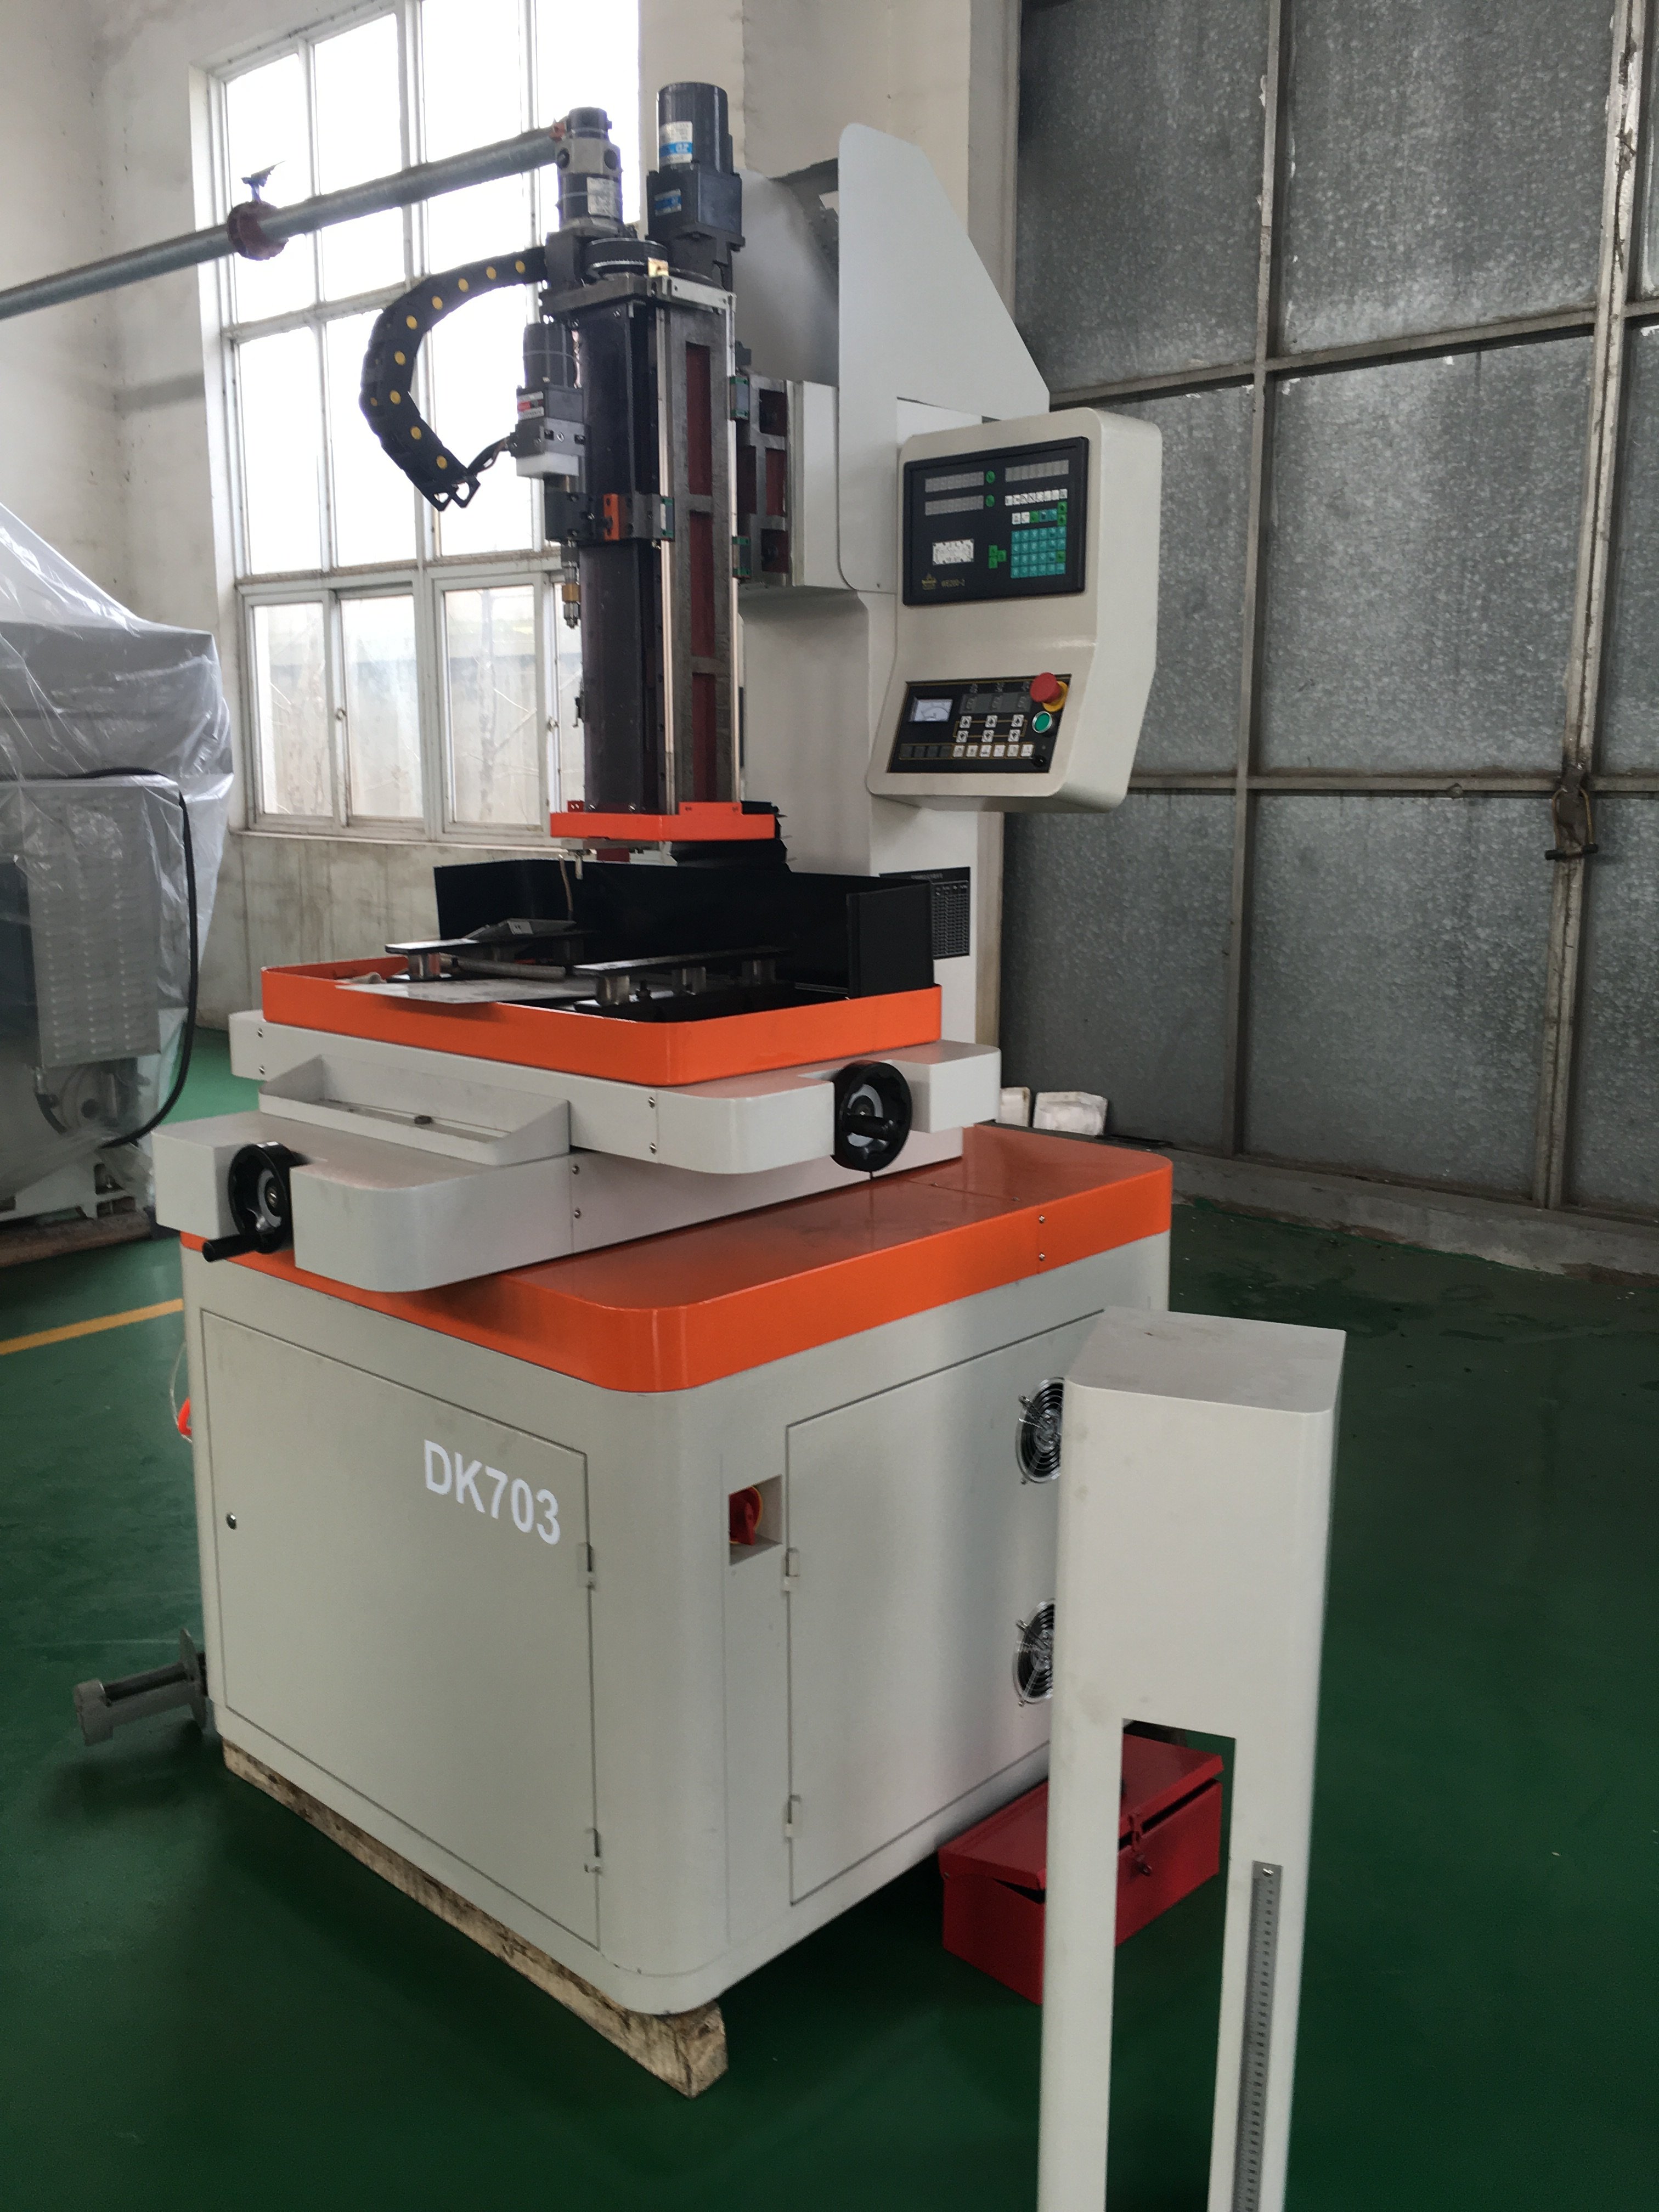
- Тръбест електрод: потвърдете одобрените диаметър, материал и дължина; проверете праволинейността, състоянието на краищата, запушването, повредите и оставащата използваема дължина.
- Водач и подравняване: проверете правилния размер на водача, износването му, чистотата, сигурното му монтиране и преминаването на електрода без принудително натискане на тръбата.
- Въртене и подаване: наблюдавайте гладкото въртене и подаване без необичайни звуци, вибрации или биене. Спрете и диагностицирайте повторно огъване или счупване на тръбата, вместо слепешката да увеличавате налягането или мощността.
- Подаване на течност: проверете одобрената течност, нивото ѝ, филтрацията, уплътненията, маркучите и наличието на течове, както и стабилната подаване към електродите. Използвайте единствено налягането и състоянието, разрешени за съответния модел и електрод.
- Контакт и подготвка на заготовката: проверете електропроводимостта на материала, чистотата на стягането, опорната повърхност, електрическото свързване, зазорите в насочващите елементи и подредбата за пробиване.
- Проверка на отворите: изследвайте размерите при входа и изхода, където е възможно, местоположението, праволинейността или конусността, дълбочината/пробива и състоянието на повърхността според чертежа.
Колко често трябва да се извършва поддръжката на EDM?
Няма надежден универсален интервал за всяка EDM машина. Използвайте ръководството за избрания модел като основа. Добавяйте или съкращавайте проверките, базирани на състоянието, когато експлоатационните условия или тенденциите от инспекциите го оправдават; не удължавайте интервалите за безопасност или обслужване, предвидени от производителя, без писмено разрешение. Филтърният или течен интервал от различен дизайн на машина не е основание за модела HarsMarg пред вас.
| Спирачка | Съответно действие | Изисквани доказателства |
|---|---|---|
| Преди започване на валидирана задача или при предаване на смени | Изпълнете проверките, които операторът трябва да извърши според ръководството за модела и листа с инструкции за задачата | Чеклиста, наблюдение на течности/разходни материали, актуализация на програмата и одобрение на настройките |
| По време на производството | Трендови аларми, прекъсвания, действително време за цикъл, употреба на разходни материали и инспекция на детайли | Дневник на машината или ръчна регистрация, сравнена с последното одобрено производство |
| На интервал, определен ръчно за експлоатацията | Извършете посочените задачи за почистване, инспекция, смазване или подмяна | Дата, работни часове, установени несъответствия, извършена работа и използвани части |
| Когато се достигне подходящ индикатор на машината или граничен показател при ръчна инспекция | Обслужете свързаната течност, филтър, пътя на жицата, електродната система или компонента според ръководството | Стойност преди/след или инспекция и резултат от услугата |
| След преместване, сблъсък, основен ремонт или продължително отклонение в посоката | Поискайте квалифицирана услуга за нивелиране, геометрия, подравняване или калибриране, според случая | Запис за услугата плюс представителна част за потвърждение |
Търсене на причини за неизправности в EDM: Ръководство за диагностика – от симптом към проверка
| Наблюдаван симптом | Проверете първо | След това потвърдете |
|---|---|---|
| По-дълго време за цикъл или нестабилна машинна обработка | Ревизия на материала/задачата, премахване на отпадъци, циркулация на течност, състояние на филтъра, състояние на жицата/електродите и пътя за измиване | Изпълнете същата референтна характеристика и сравнете действителното време и алармите с приетата базова стойност |
| Повърхността става по-груба или неравномерна | Правилен етап на завършване, състояние на течността/отпадъците, износване на консумативите, електрическа програма и стабилно промиване | Измерете шерохавостта в същата посока и на същото място, като използвате едни и същи стойности за отсичане/настройки |
| Отклонения в размера, конусността или дълбочината | Опорна точка, фиксиращо устройство, оффсет/компенсация, състояние на водача или държача, термични промени и метод на инспекция | Инспектирайте референтна детайла; потърсете квалифицирана услуга за геометрия/калибриране, ако направеното отклонение продължи |
| Повторно прекъсване на жицата при електроерозионна обработка с жица | Жица и навиване, път на водача/контакт, отпадъци, подаване на течност, контакт между заготовката и жицата, електрическо състояние и място на прекъсване | Наблюдавайте стабилна реципрокна подаваща функция и повторете проблемната характеристика при последното приемливо условие |
| Електроерозионна обработка с потопяване – дъгов разряд или локално изгаряне | Отвеждане на отпадъците, състояние на диелектрика, контакт между електрод и заготовка, стратегия за междинния зазор и правилна електрическа програма | Изпълнете контролиран референтен тест под нормалните защитни мерки на модела, след което инспектирайте повърхността, дълбочината и износа на електродите, преди да върнете детайла |
| Тръбата за EDM-сверлене се огъва, чупи или произвежда конични отвори | Праволинейност/размер на тръбата, водач, въртене, подравняване, път на течността, налягане, подаване и условие при пробиване | Изсверлете репрезентативен пробен образец и инспектирайте входа, изхода, местоположението и праволинейността/конусността според изискванията |
Това са диагностични начални точки, а не доказателство за единична основна причина. Ако проблемът засяга електрически шкаф, генератор, сигурностна верига, геометрия на машината, обратна връзка по ос или неразрешен алармен сигнал, спрете и използвайте квалифицирана сервизна поддръжка.
Как да проверите машината след поддръжка
Почистването, замяната или регулирането се считат за завършени само когато съответният изход е потвърден. Използвайте контролиран референтен елемент или първи екземпляр и документирайте:
- модел на машината, дата, работни часове и извършеното поддръжно действие;
- материал на обработваното изделие, твърдост/състояние, размери и геометрия;
- спецификация и състояние на жицата или електродите;
- работна течност, филтрация/изплакване и свързаните показани стойности;
- ревизия на програмата, оффсет, електрическо състояние и последователност на рязане/изгаряне;
- приспособление, референтна точка и температура на околната среда/измерване, когато е уместно;
- фактическо време на цикъл, аларми или прекъсвания;
- размери, профил/конусност или дълбочина на кухина/отвор, шерохавина на повърхността и всички изисквани проверки на цялостта на повърхността;
- инструмент, места на измерване, критерий за приемане и одобрение.
Използвайте едни и същи референтни точки и методи за измерване в течение на времето, за да показва записът истинска тенденция. За контрол на размерите при електроерозионно рязане с жица вижте ръководството за точност и инспекция . Ако скоростта е от значение, сравнявайте целия квалифициран цикъл, а не само пиковата стойност от каталога в Ръководството за скорост на рязане с електроерозионна жица .
Какво трябва да включва документът за поддръжка на EDM?
Минимално трябва да се регистрират моделът и серийният номер на машината, датата, работните часове, операторът или техникът, симптомите, алармите, резултатите от инспекцията, извършената работа, консумативите или частите, които са заменени, версията на параметрите/софтуера и резултатът от проверката след поддръжката. Прикачайте фотографии или записани измервания, когато те улесняват прегледа на промените.
Полезен дневник свързва поддръжката с производството. Отчитайте повторящи се прекъсвания на жицата, нестабилни разряди, повреди на дреловата тръба, промени в цикъла на времето, наблюдения относно филтъра или течността, продължителността на живота на консумативите и несъответстващите характеристики. Това помага да се различи еднократна проблемна настройка от постепенна компонентна или технологична тенденция, дори когато машината не осигурява автоматично наблюдение.
Често задавани въпроси
Колко често трябва да се сменя диелектрикът или работната течност за EDM?
Следвайте ръководството за избраната машина и действителното състояние на течността; няма универсален интервал за подмяна. Видът на течността, обемът на системата, конструкцията на филтрацията, работните часове, материала, замърсяването и изискванията на процеса променят интервала. Не прилагайте универсално правило за фиксиран брой работни часове или графика на друга марка към всяка EDM машина.
Какви са най-честите причини за непоследователни EDM резултати?
Често първоначални точки за проверка включват промяна в задачата или ревизия на програмата, нестабилно състояние на работната течност или отстраняване на отпадъци, износени или повредени компоненти на жица/електрод/водач, лош електрически контакт, преместване на приспособлението или опорната точка, неподходящи настройки, температурни промени и непоследователен метод за измерване. Действителната причина трябва да се потвърди чрез проверка на машината и конкретната задача, а не чрез изводи от един-единствен симптом.
Може ли операторът да калибрира EDM машина?
Операторът може да извършва рутинните проверки и верификацията на референтната детайла, разрешени от приложеното ръководство и процедурите на мястото. Формалното нивелиране, корекцията на геометрията, калибрацията на лазера, работата с обратната връзка по осите, електрическото обслужване и обслужването на системите за безопасност трябва да се извършват от упълномощен или квалифициран персонал, използващ модел-специфична процедура.
Предварителното поддръжане гарантира ли точността на EDM?
Не. Поддръжката намалява избягваемата вариация и помага за запазване на състоянието на машината, но крайната точност на обработената детайла също зависи от материала, геометрията, програмата, консумативите, течността, монтажа, околната среда и инспекцията. Проверете резултата с представителна референтна детайла или първия екземпляр.
Каква информация трябва да изпратя за поддръжка при проблеми с EDM?
Изпратете модела и серийния номер на машината, контролера, кода на алармата или снимка, работния чертеж, материала и дебелината/дълбочината, спецификацията на жицата или електродите, работната течност, програмата и номера на условията, кога е възникнал проблемът, последното поддръжково обслужване или промени и резултатите от инспекцията преди/след това. Не изпращайте пароли или защитени управляващи данни.
Поискайте технически преглед
За избор на машина или преглед на процеса изпратете чертежа, материала, размерите и теглото на заготовката, необходимите допуски и шерохавост, текущата машина/процес, наблюдавания симптом, наличните данни от инспекция, дестинацията и захранващото напрежение. HarsMarg може да определи съответното семейство машини и информацията, която трябва да бъде потвърдена в ръководството за модела или техническата оферта. Изпратете подробности за вашето приложение и поддръжка .
Съдържание
- Какво означава последователна производителност на EDM?
- Преди настройване на процеса: установете безопасна базова линия
- Общи проверки за всички процеси EDM
- Чеклиста за поддръжка на машини за електроерозионно рязане с жица
- Чеклист за поддръжка на електроерозионни машини за формоване на матрици
- Чеклист за поддръжка на EDM-сверлилни машини
- Колко често трябва да се извършва поддръжката на EDM?
- Търсене на причини за неизправности в EDM: Ръководство за диагностика – от симптом към проверка
- Как да проверите машината след поддръжка
- Какво трябва да включва документът за поддръжка на EDM?
-
Често задавани въпроси
- Колко често трябва да се сменя диелектрикът или работната течност за EDM?
- Какви са най-честите причини за непоследователни EDM резултати?
- Може ли операторът да калибрира EDM машина?
- Предварителното поддръжане гарантира ли точността на EDM?
- Каква информация трябва да изпратя за поддръжка при проблеми с EDM?
- Поискайте технически преглед
