
 EN



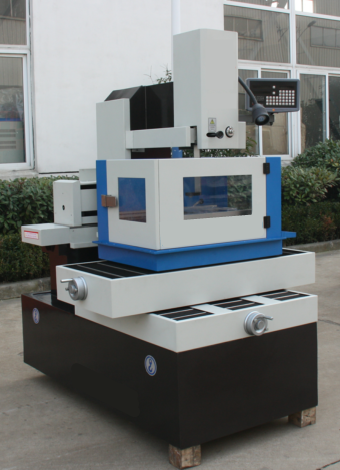
Точността на рязането с жица се подобрява, когато изискванията от чертежа, състоянието на машината, настройката, последователността на рязането и методът за инспекция се контролират като един цялостен процес. Няма универсален параметър, който да коригира неясен референтен елемент, нестабилна приспособа, неподходящо състояние на жицата, грешен офсет или непоследователен метод за измерване. Първо определете желания резултат, след това контролирайте и документирайте променливите, които могат да повлияят върху него.
Това ръководство се отнася специфично до текущите HarsMarg с еднократно рязане и многостепенни машини за електроерозионно рязане с жица и двете семейства използват многократно използваема молибденова жица, съхранявана на барабан за жица и движеща се напред-назад през зоната за рязане. Настройките или консумативите, публикувани за различна архитектура за транспортиране на жица, не трябва да се прилагат към тази система с въртяща се жица, освен ако избраният модел HarsMarg и неговата документация явно ги поддържат.
Какво означава „точност при електроерозионно рязане с жица“?
Преди да се подобри точността, трябва да се установи кой именно резултат се обсъжда. Самата дума „прецизност“ не е критерий за приемане.
| Терминал | Какво описва | Какво не доказва |
|---|---|---|
| Точност на позициониране | Разликата между зададената позиция на машинна ос и измерената позиция при определен тест | Допускът за всеки отрязан детайл |
| Повторно позициониране | Насоката, по която една ос последователно се връща към зададена позиция при определения метод за тестване | Повтаряемост на готовите детайли при различни материали и настройки |
| Точност при машинна обработка или рязане | Измереното отклонение на отрязана характеристика или тестов детайл от неговата зададена стойност при посочени условия | Гаранция, важеща за цялата серия, без изискване на тестов детайл и конкретни условия на процеса |
| Геометричен резултат | Форма на характеристика, например праволинейност, успоредност, перпендикулярност, конусност, профил или състояние на ъгъл | Неравност на повърхността или точност на позициониране на ос |
| Повърхностна гладкост | Измерен параметър на повърхността, например Ra, използвайки посочен метод | Точност на размерите |
| Команден инкремент или еквивалентен импулс | Най-малкият програмиран или показан инкремент на движение | Фактическа точност на позициониране или обработка |
ISO 14137:2015 също разглежда геометричните тестове, точността и повторяемостта на позиционирането, тестовете за обработка и кръговите тестове като различни проверки за машини за електроерозионна обработка с жица. Официалният тест на машината не замества инспекцията на готовата част на клиента, а тази статия не твърди, че всяка моделна версия на HarsMarg е била тествана или сертифицирана според някой международен стандарт.
Чеклиста за контрол на точността при електроерозионна обработка с жица
Използвайте следната последователност преди пускане в производство на нова или критична задача. Точните настройки трябва да се вземат от ръководството за съответната машина, документацията за контролера и одобрената технологична карта.
| Контролна точка | Какво да потвърдите | Какво да се записва |
|---|---|---|
| 1. Чертеж и приемане | Настояща ревизия, мерни единици, базови повърхности, допуски за елементи, профил, конусност, ъгли и изисквания към повърхността | Ревизия на чертежа и уговорено правило за инспекция |
| 2. Заготовка | Марка на материала, твърдост (когато е релевантно), размери, дебелина, тегло, състояние на заготовката и евентуална термична обработка | Идентификация на материала и заготовката |
| 3. Съвместимост с машината | Ход по ос X/Y, работен плот, товароподемност на плота, максимално допустима дебелина на заготовката, изисквания за конусност и възможности на контролера за цитираната моделова версия | Модел и конфигурация на машината |
| 4. Приспособление и отправна точка | Чиста повърхност за поставяне, стабилна поддръжка, контролирана сила на стискане, надеждно електрическо свързване, място за рязане и потвърдена отправна точка | Отправна точка на приспособлението, места на стискане и метод за нулиране |
| 5. Молибденова жица | Одобрени диаметър и спецификация, използваемо състояние, правилно навиване на барабана, път на водача, разстояние за движение и квалифицирани настройки на напрежението/транспортирането | Спецификация на жицата, състояние и препратка към технологичната карта |
| 6. Работна течност и измиване | Одобрена течност, подходящо ниво и състояние, филтрация или статус на поддръжка, циркулация и стабилна подаване към зоната за рязане | Продукт за течност, състояние и аранжиране за измиване |
| 7. Програма и отместване | Ревизия на програмата, единици, произход, посока на контура, начална точка, вход/изход, конусност, отместване на жицата и зазор за рязане | Ревизия на програмата и параметричния набор |
| 8. Последователност на рязането | Един планиран производствен разрез за еднократно рязане или определен първи разрез плюс последователност за подравняване и припуски за многократно рязане | Брой на разрезите, припуски и отмествания за всеки проход |
| 9. Стабилност на процеса | Нормално движение на жицата, разряд, подаване на течност и състояние на машината по време на пробния или първия детайл | Наблюдавани аномални условия и всяка коригираща промяна |
| 10. Инспекция и одобрение | Определени референтни точки, метод на измерване, места на измерване, околната среда и решение за приемане | Резултати след рязане, корекции и одобрение на производството |
За подробна последователност на подготовката вижте също Чеклиста за настройка на жична EDM-машина .
1. Дефиниране на изискванията за резултата преди настройване на процеса
Започнете от последната одобрена чертежна документация и разделяйте всяко изискване. Допуск за размер, допуск за профил, конусност, радиус на ъгъл и целево шерохавост на повърхността не са взаимозаменяеми. Потвърдете системата от базови точки, местата за измерване и метода за приемане преди първото рязане. Ако чертежът или правилата за инспекция са неясни, не се опитвайте да разрешите несигурността, като изберете по-агресивни настройки на машината.
За критична част се договорете дали доставчикът оценява самата машина, представителен тестов елемент или действителната компонентна част на клиента. Това са различни задачи. Тест за позициониране на машината не установява автоматично допусците за сложна част, а един успешен пробен екземпляр не гарантира сам по себе си стабилната способност на процеса при дългосрочно производство.
2. Съгласуване на пълната настройка с избраната машина
Проверете заедно заготовката и приспособлението спрямо X/Y-хода на модела, размерите на работната маса, ограничението за товар върху масата и допустимата дебелина на заготовката. Включете стягащите устройства, подпорите, зазорите за водачите и всякакво U/V-движение, необходимо за наклон. Само голяма стойност за хода не гарантира, че машината може да извършва обработка на по-тежки или по-дебели заготовки.
Потвърдете, че машината е в състоянието за поддръжка и верификация, изисквано от нейното ръководство и от качествената система на обекта. Инспектирайте достъпните компоненти на пътя на жицата, точките за подаване на течност, областта на масата и приспособлението за замърсяване, повреди или препятствия. Компенсацията на осите, геометрията на машината и калибрацията на генератора са задачи за сервизно обслужване или метрология, а не обикновени настройки от страна на оператора.
3. Контрол на приспособленията, подпорите и електрическия контакт
Почистете заготовката, опорите и повърхностите за позициониране. Премахнете свободните заострени ръбове, стружките, ръжда или замърсявания, които биха могли да променят положението на заготовката, да намалят електрическата връзка или да изместят референтната точка. Подкрепете заготовката така, че тя да не се люлее, провисва или движи, когато жицата сменя посоката си или течността тече през зоната за рязане.
Използвайте достатъчно голямо клампово усилие, за да предотвратите движение, без да деформирате тънка, дълга или чувствителна към напрежение заготовка. Поставете кламповете извън програмирания път и осигурете достатъчно място за водачите, дюзите и движението при наклон. Стабилното закрепване на заготовката е важно, защото вибрациите, нависналите части и силите от измиването могат да повлияят на резултата, въпреки че при рязането с електродна жица (Wire EDM) не се използва конвенционална режеща сила в областта на режещия инструмент.
4. Контрол на молибденовата жица, барабана и пътя на водачите
Използвайте диаметър и спецификация на молибденовата жица, одобрени за избрания модел и работа. Проверете оголената жица за замърсяване, възли, сплескване, аномално износване или други повреди. Уверете се, че жицата е навита правилно на барабана, има достатъчен резерв за движение и следва документирания маршрут през ролките, водачите и зоната за рязане.
Задайте напрежението на жицата и транспортирането според квалифицирания процес за тази машина, жица и последователност на рязане. Използвайте само функциите за работа с жица, документирани за цитирания модел и контролер. Жицата остава гъвкава под напрежение, затова отклонението или закъснението ѝ могат да допринесат за грешки в праволинейността, ъглите и конусността, особено при промяна на условията за детайла, измиването или параметрите.
5. Поддържайте стабилни условия за работната течност и измиването
Използвайте работната течност, одобрена за избраната машина с въртяща се жица. Проверете нивото ѝ, видимото ѝ състояние, циркулацията, филтрацията и всяка концентрация или контролна стойност, посочени в инструкциите за машината и течността. За целия асортимент HarsMarg не е посочено универсално значение за проводимост, концентрация или интервал за подмяна.
Подавайте достатъчно течност, за да осигурите стабилно изхвърляне и отстраняване на отпадъците, без да използвате разположение на потока, което измества жицата от предвидената ѝ траектория. Подходящото разположение зависи от дебелината на детайла, контура, препятствията от приспособлението и дали рязането е открито или лошо изплаквано. Запишете използваното разположение за одобрен образец, за да може то да бъде възпроизведено.
6. Потвърдете програмата, отместването и последователността на рязане
Преди рязането проверете ревизията на програмата, мерните единици, ориентацията на координатната система, началната точка, посоката на контура, входа/изхода, командата за конусност и отместването на жицата. Потвърдете, че избраният набор параметри е квалифициран за материала, дебелината, молибденовата жица и желания резултат. Обща формулировка като „по-ниска енергия винаги осигурява по-висока точност“ не може да замести валидирано условие.
Процес с едно рязане
За еднократно рязане с жица при електроерозионно рязане задачата — планираното производствено рязане трябва да отговаря на уговорените чертежи и изисквания за крайна обработка. Инспектирайте контролния първи екземпляр преди пускане на партидата. Не приемайте, че едно отместване или набор параметри може без промяна да се приложи за друг материал, дебелина или контур.
Процес с многократно рязане
За многопрофилна жична EDM работа, планиране на първоначалната толеранция и отместването, както и на условията за приемане при всяка фаза на рязане. Рязането може да подобри размерните и повърхностните резултати, когато жицата, работната течност, електрическите параметри, опънът, измиването, фиксирането на детайла и толеранцията са правилно подбрани. То не гарантира една и съща точност за всички детайли.
Виж Бързо срещу средноскоростно електроерозионно обработване с жица: еднократно срязване срещу многократно срязване за текущата категоризация и логика за избор на HarsMarg.
За дефиниции на скоростта на рязане, активно време за рязане и цикълно време за приети детайли вижте Ръководство за оптимизиране на скоростта на рязане при EDM с жица .
7. Контрол на температурата и други външни влияния
Когато работата изисква строги размерни допуски, поддържайте машината, детайла, приспособлението и измервателното оборудване в стабилни условия, подходящи за уговорения технологичен процес и план за инспекция. Избягвайте излагане на настройката на внезапна промяна на температурата, директен въздушен поток, директна слънчева светлина или външен източник на вибрации, които биха могли да направят обработката или измерването непоследователни.
Тук не се предписва никакво единно време за изчакване или стабилизиране при стайна температура. Използвайте инструкциите за инсталиране и експлоатация на избраната машина, материала на заготовката, изискваната точност и правилата за измерване на клиента. Запишете съответното състояние при сравняване на пробни резове, извършени в различни моменти.
8. Използвайте контролирана проба и променяйте само по един параметър наведнъж
За нов материал, дебелина, фиксиращо приспособление, контур или критична точност изготвяйте представителен пробен екземпляр или контролиран първи детайл. Запишете базовата програма, оффсета, последователността на рязане, жицата, разположението на работната течност и референтния набор от параметри. Ако резултатът е извън изискванията, установете вероятната причина и променяйте само по един контролиран параметър наведнъж, вместо да правите няколко недокументирани корекции.
По време на рязането следете за аномално движение на жицата, повтарящи се прекъсвания на жицата, нестабилна разрядна дейност, непоследователно измиване, вибрации или внезапна промяна в процеса. Спрете и извършете проверка според процедурата за машината, когато причината е неизвестна. Не разчитайте на непотвърдена автоматична функция за възстановяване, за да гарантирате точността.
Как се измерва детайл, обработен чрез електроерозионно рязане с жица?
Методът за измерване трябва да отговаря на характеристиката и допуска. Подходящи могат да бъдат микрометър, калибър, оптична система, координатно-измервателна машина (CMM), уред за измерване на шерохватостта на повърхността или друг метод, но нито един инструмент не е задължителен за всяко детайл. Използвайте оборудване с подходяща способност и актуален статус на калибриране според качествената процедура на обекта.
| Резултат за проверка | План за измерване | Изисква се запис |
|---|---|---|
| Размер на характеристика или профил | Използвайте базовата точка от чертежа и посоченото определение на характеристиката; измервайте на изискваните места с подходящ метод | Номинална стойност, измерена стойност, местоположение и инструмент/метод |
| Праволинейност или отклонение от горе до долу | Определете височината и секциите, които трябва да бъдат проверени; включете горни, средни или долни позиции, когато това се изисква от чертежа или плана за изпитание | Разположение на секциите и отделните резултати |
| Скосяване или ъгъл | Измерете посочената геометрия и съответните горни/долни секции; не извличайте точността на скосяването само от движението U/V | Номинален ъгъл или размери, измерени стойности и база |
| Състояние на ъгъла или контура | Проверете местоположенията, посочени на чертежа, включително зададения радиус на ъгъла или зоната на профила | Местоположения на инспекцията и отклоненията |
| Повърхностна гладкост | Укажете параметъра, посоката на измерване, процедурата за проба или оценка и граничната стойност за приемане | Параметър като Ra, метод и измерен резултат |
| Повторяемост или способност | Използвайте уговорен размер на пробата и еднаква контролирана настройка и метод за измерване; не извличайте производствена тенденция от единична част | Индивидуални резултати, последователност, промени и правило за анализ |
Ако резултатът е близо до граничната стойност за приемане, потвърдете, че методът за измерване, способността на инструмента, референтната точка и условията на околната среда са подходящи, преди да промените машинната обработка. Запишете резултата след рязане, както и всяка корекция на отместване, за да може крайният процес да бъде повторен.
Как HarsMarg определя модел-специфичната производителност
На текущо публикуваните страници на HarsMarg за продукти с единично рязане е посочена оптимална референтна шерохватост на обработената повърхност Ra ≤ 2,0 µm, при условие че са спазени посочените технологични условия. На страницата за DK7725 също е дадена референтна точност на обработката ≤ 0,015 mm за осмоъгълна тестова детайла от Cr12 с дебелина 10 mm. Този пример не трябва да се копира за всеки модел с единично рязане и не трябва да се счита за гаранция за друга детайла.
Сегашното състояние на многостепенните страници е Ra ≤ 2,0 µm след първия рязане и Ra ≤ 0,8 µm след фините рязания. Описани са също така специфицираната проба с височина 40 mm и правилен осмоъгълник със страна 28 mm, като отклонението в размерите е 0,009 mm по вертикалното сечение и 0,010 mm по хоризонталното сечение след финото рязане.
Тези референтни данни за еднократно и многократно рязане използват различни проби и условия, поради което не представляват контролирано директно сравнение. При критично изискване в оферта трябва да се посочи избраният модел и конфигурация, а при необходимост — съгласуван план за пробно рязане и инспекция.
Отстраняване на проблеми, свързани с размерни или повърхностни отклонения
Нижеизброените елементи са възможни причини, а не автоматични диагнози. Запазете базовите параметри, извършете безопасно разследване и избягвайте промяна на няколко настройки едновременно.
| Наблюдаван резултат | Възможни причини | Първоначални проверки |
|---|---|---|
| Общо отместване на размерите | Грешна ревизия на програмата, мерни единици, отправна точка, оффсет, състояние на жицата или настройка за измерване | Проверете отново чертежа, програмата, нулевата точка, отместването и метода за инспекция преди промяна на електрическите параметри |
| Разлика в размера или конусността отгоре-долу | Състояние на проводниковия път или водача, програма за конусност, настройка на напрежението/транспортирането, измиване, отклонение на жицата или дебелина на заготовката | Извършете инспекция на документираната настройка и сравнете измерванията в определените секции; насочете проверките за обслужване към квалифициран персонал |
| Изкривяване или лоша праволинейност | Закъснение или отклонение на жицата, нестабилно измиване, неподходящо квалифицирано състояние, изпъкналост, вибрации или движение на заготовката | Проверете поддържащите елементи, стягането, проводниковия път, подаването на течност и стабилността на процеса |
| Грешка в ъгъла или контура | Геометрия на програмата, отместване, вход/изход, стратегия за ъгли, поведение на жицата или неподходящо състояние за дадената геометрия | Първо потвърдете чертежа и инструменталния път, след това сравнете с документацията на контролера и модела |
| Неравност на повърхността извън целевия диапазон | Неправилна последователност на рязането, излишък за подрязване или условия, нестабилно разтоварване, състояние на работната течност, състояние на жицата/водача или непоследователни измервания | Потвърдете дали резултатът е от първото рязане или от окончателното подрязване и прегледайте одобрените процес и метод за определяне на неравността |
| Повторни прекъсвания на жицата | Повредена или неподходяща жица, неправилен маршрут или навиване, настройки на напрежението/транспортирането, лошо охлаждане, нестабилно електрическо състояние или запушване | Спрете машината, инспектирайте системата за жица и технологичните условия и отстранете причината преди да продължите |
Кога трябва да се проверява точността на машината?
Не съществува задължително правило за шестмесечна калибрация за всяка инсталация на HarsMarg. Следвайте инструкциите за поддръжка на избрания модел и качествената система на потребителя. Проверката може да е уместна и след сблъсък, преместване, съответен ремонт или смяна на компонент, при необясним тренд в размерите или преди официален тест за приемане, ако това е изисквано от договора за покупка.
Формалните проверки на геометрията на машината, позиционирането и повтаряемостта трябва да се планират и извършват от квалифициран персонал, като се използва съответната процедура и подходящо измервателно оборудване. Не променяйте защитените компенсационни стойности само защото една детайлна част е извън допуска; първо отделете причините, свързани с програмирането, подготвителната фаза, технологичния процес и измерването, от действителното състояние на машината.
Информация, която трябва да се изпрати при запитване, свързано с точност
За полезен преглед на модела и процеса предоставете:
- Текущия чертеж, единиците за измерване, базовите повърхности и стандарта за инспекция
- Марката на материала и твърдостта или термичната обработка, когато е релевантно
- Максимални X/Y размери, дебелина, тегло и информация за приспособлението
- Допусците за критичните елементи, профила, конусността, радиуса на ъглите и целевата шерохватост на повърхността
- Изисквания за еднократен или многократен рязане процес, ако вече е посочено
- Количество, размер на партидата и целевото време за цикъл
- Изискван пробен рязане, протокол за измерване или акт за приемане
- Местно напрежение и честота, място на инсталиране и страна на доставка
- Всяка необходима функция на контролера, автоматизацията или комуникацията
Прегледайте пълното Асортимент машини за рязане с електроден проводник , сравнете модели за еднократно рязане и модели за многократно рязане , или изпратете информацията за поръчката до HarsMarg . Окончателната капацитетност, конфигурация и очакваният резултат трябва да бъдат потвърдени за цитирания модел и, когато е необходимо, чрез уговорен план за пробно рязане и инспекция.
Често задавани въпроси
Дали точността на позиционирането съвпада с точността на готовата детайл?
Не. Точността на позиционирането описва поведението на машинната ос при определен тест. Точността на готовата детайл също зависи от програмата, базовата точка, фиксиращото приспособление, молибденовата жица, работната течност, измиването, електрическото състояние, последователността на рязането, материала, дебелината и метода на инспекция.
Дали многократното рязане с жица (Wire EDM) автоматично гарантира по-тесни допуски?
Не. Допълнителните рязания предоставят технологичен маршрут за подобряване на резултата, но крайният резултат продължава да зависи от избрания модел, контролера, заготовката, жицата, допуснатото отклонение, наборите параметри, фиксиращото приспособление и метода на измерване.
Коя жица използва текущият асортимент HarsMarg?
Текущите еднократни и многократни режещи диапазони на HarsMarg, описани тук, използват молибденова жица с въртящ се барабан и връщащо се движение. Използвайте само жицата със спецификация, одобрена за избрания модел и задача; не прилагайте препоръка за консумативи от различна архитектура на Wire EDM.
Колко често трябва да се калибрира машина за електроерозионно рязане с жица?
За целия асортимент на HarsMarg не е посочен универсален интервал. Следвайте ръководството за модела, плана за поддръжка и системата за качество на обекта и вземете предвид квалифицирана верификация след съответни сервизни събития или когато измерените тенденции показват възможна неизправност на машината.
Може ли операторът да коригира проблем с точността чрез промяна на компенсацията на оста?
Не като обикновена настройка за задача. Първо потвърдете чертежа, програмата, референтната точка, фиксиращото устройство, жицата, течността, процеса и метода на измерване. Геометрията на машината, верификацията на позиционирането и промените в защитената компенсация трябва да се извършват от упълномощен и квалифициран персонал.
Следваща стъпка
Изпратете на HarsMarg чертежа, материала, размерите и теглото на заготовката, целевите допуски и шерохватост, количеството, местното електрозахранване и изискванията за инспекция. След това техническият преглед може да определи подходящия моделен диапазон и условията, които трябва да бъдат потвърдени в оферта или план за пробно рязане.
Съдържание
- Какво означава „точност при електроерозионно рязане с жица“?
- Чеклиста за контрол на точността при електроерозионна обработка с жица
- 1. Дефиниране на изискванията за резултата преди настройване на процеса
- 2. Съгласуване на пълната настройка с избраната машина
- 3. Контрол на приспособленията, подпорите и електрическия контакт
- 4. Контрол на молибденовата жица, барабана и пътя на водачите
- 5. Поддържайте стабилни условия за работната течност и измиването
- 6. Потвърдете програмата, отместването и последователността на рязане
- 7. Контрол на температурата и други външни влияния
- 8. Използвайте контролирана проба и променяйте само по един параметър наведнъж
- Как се измерва детайл, обработен чрез електроерозионно рязане с жица?
- Как HarsMarg определя модел-специфичната производителност
- Отстраняване на проблеми, свързани с размерни или повърхностни отклонения
- Кога трябва да се проверява точността на машината?
- Информация, която трябва да се изпрати при запитване, свързано с точност
-
Често задавани въпроси
- Дали точността на позиционирането съвпада с точността на готовата детайл?
- Дали многократното рязане с жица (Wire EDM) автоматично гарантира по-тесни допуски?
- Коя жица използва текущият асортимент HarsMarg?
- Колко често трябва да се калибрира машина за електроерозионно рязане с жица?
- Може ли операторът да коригира проблем с точността чрез промяна на компенсацията на оста?
- Следваща стъпка
