
 EN



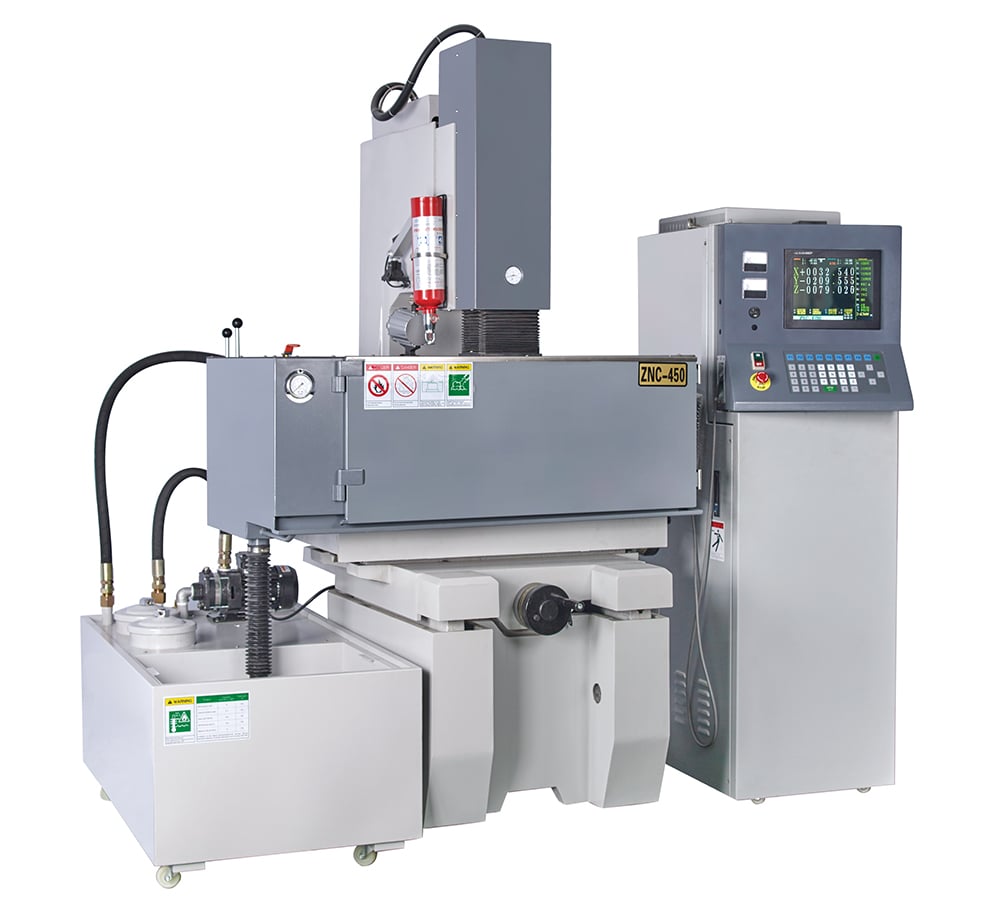
Основните приложения на електрическото разрядно машинно обработване (EDM) са рязане на профили в електропроводими материали, формиране на слепи или тримерни кухини и производство на малки или дълбоки дупки, които са трудни за изпълнение чрез конвенционално рязане. Тези задачи използват различни типове машини: EDM с жица за рязане на профили, EDM с потапяне за оформяне на кухини и EDM за пробиване за дупки, изработени с тръбест електрод.
Изборът на правилния процес има по-голямо значение от приписването на професионално название към работата. Детайл, описан като „аерокосмически“, „медицинск“, „автомобилен“ или „електронен“, не се подлага автоматично на една и съща EDM-машина. Материалът трябва да е електрически проводим, геометричната форма трябва да е подходяща за електродната и диелектричната траектория, а изискваните размери, шероховина, цялостност на повърхността и методът за инспекция трябва да бъдат потвърдени за конкретната машина и конфигурация.
Сравнение на EDM-процесите в един поглед
| Процес | Електрод и движение | Най-подходяща геометрична форма | Основни въпроси за избор |
|---|---|---|---|
| Телен EDM | Движещ се жичен електрод следва програмирана или контролирана резачна траектория през заготовката | Профили с преминаване през цялата дебелина, матрици, пуанси, вставки, пази и отделящи форми | Работна зона, дебелина, конусност, достъп за започване/пробиване, архитектура на електрода, последователност на рязане, допуски и крайна обработка |
| Електроерозионна обработка с потапяне | Формован електрод се придвижва към заготовката през контролиран искров промеждутък | Сляпи кухини, ребра, джобове, вътрешни детайли и тримерни форми | Дълбочина/площ на кухината, материал и брой на електродите, износващият допуск, измиване, текстура на повърхността, цялостност и изисквания към осите/управлението |
| Edm drilling | Тръбест електрод обикновено се върти, докато диелектрикът се подава през електрода | Малки или дълбоки отвори, начални отвори и локализирани проводими елементи | Обхват на електродите, размер/дълбочина/ъгъл на отвора, материал, пробиване, измиване, позиционен допуск и изисквания към осите/автоматизацията |
Не трябва да се предполага, че една машина може да извършва и трите процеса. В по-широкия пазар съществуват хибридни машини или машини с опции, но наличната функционалност трябва да бъде потвърдена за точния модел и оферта.
Общи характеристики на всички EDM процеси — и това, което те не споделят
EDM отстранява материала чрез контролирани електрически разряди през машинен зазор, изпълнен с диелектрик. Затова обработваната част трябва да притежава достатъчна електрическа проводимост за целта на процеса. Тъй като материала се ерозира термично, а не се отстранява чрез конвенционален рязащ ръб, твърдостта сама по себе си не е определящият ограничител. Закалени стомани, проводими карбиди и много проводими сплави могат да бъдат подходящи кандидати, при условие че геометрията и условията на процеса са подходящи.
„Безконтактен“ не означава „без въздействие върху процеса“. EDM може да остави повърхностен слой от прегрят или „бял“ материал, както и други термично засегнати повърхностни особености. Износът на електродите, поведението на жицата, отстраняването на отпадъците, състоянието на диелектрика и термичната стабилност могат да повлияят върху размерите и крайната повърхност. Затова части, които са от критично значение за безопасността или регулирани, изискват квалификация на процеса и план за инспекция, базирани на чертеж, а не общо твърдение за прецизност.
Диелектричната подредба също се различава. Не пренасяйте насоки за устойчивост към вода, йонен обмен, филтриране, добавки или поддръжка от един тип ЕДМ към друг, без да проверите точната документация за машината и течността.
Приложения на жична ЕДМ: профили, вставки и пълни резове
Машини за електроерозионно обработване с жица се избират, когато жицата може да мине през достъпно отворено отверстие или да започне вътре в него и да следва необходимия контур. Типични приложения на ниво детайл включват профили на чекмеджета и матрици, вставки за форми, мерителни инструменти, проводими плочи, тесни пази, профили на екструзионни или формовъчни инструменти, както и отстраняване на компонент от проводим материал.
Пътят на жицата създава рез и обикновено води до пълен рез; той не замества ЕДМ с потопена електрода за слепи тримерни кухини. Достъпният наклон, дебелината на заготовката, товарът, диаметърът/типът на жицата, измиването, броят на резовете и стратегията на контролера трябва да се проверят за конкретната модел. HarsMarg в момента разделя въртящите се жични ЕДМ на единични резове и множествени резове ; допуските за консумация и настройка от оборудване с непрекъснато подаване на медна жица не трябва да се копират в тези машини без потвърждение чрез модел.
За по-подробно обяснение на предимствата и ограниченията на процеса вижте ръководството за предимства на HarsMarg Wire EDM .
Приложения на EDM с потапяне: слепи кухини и оформени детайли
Електроерозионна обработка с потапяне се избира, когато оформен електрод трябва да възпроизведе кухина или вътрешна форма, която не може да бъде създадена с жица. Често срещани примери включват кухини за форми, ребра, джобове, лога, вътрешни ъгли и локализирани форми в електропроводими заготовки. Производството на електроди, недостиг в размера, полярността, етапите на чернова и финишна обработка, износването, циркулацията на диелектрика и отстраняването на отпадъците са част от технологичния план.
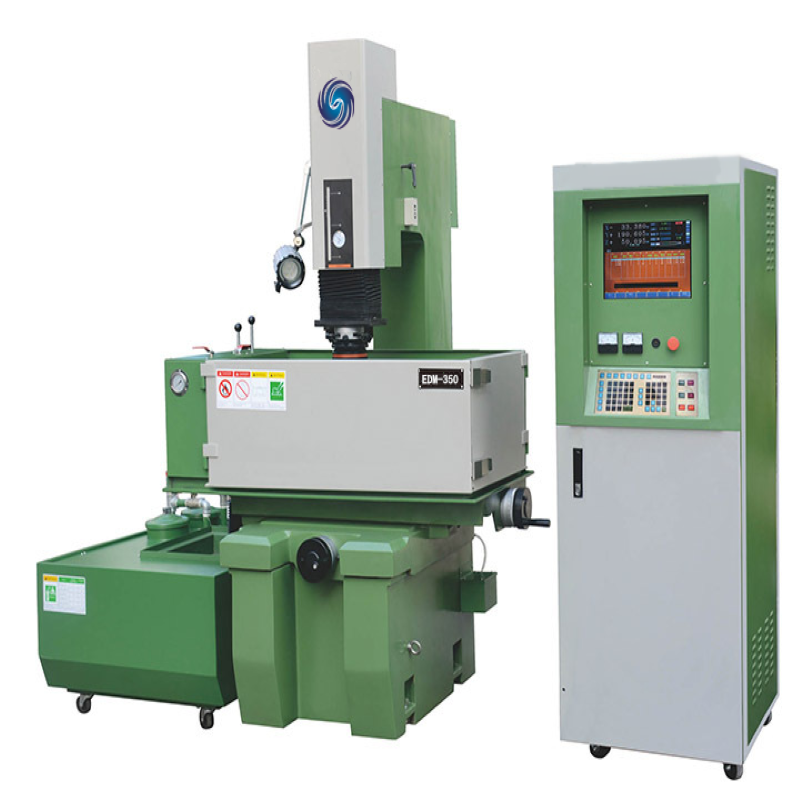
Изберете между ZNC електроерозионна обработка с потапяне и CNC електроерозионна обработка с потапяне от изискваното движение/контрол, електродите и обема на работната част, товара върху масата, геометрията на кухината, етапите на процеса и нуждите от автоматизация — а не от обща гаранция за повърхностна шлифовка.
Приложения на EDM за пробиване: начални отвори и малки или дълбоки отвори
Машина за електроерозионно пробиване често използват въртящ се тръбест електрод и вътрешно диелектрично промиване. Те се разглеждат за начални отвори, използвани от Wire EDM, малки или дълбоки отвори в проводими инструменти и детайли, както и за елементи, при които конвенционалните свределове срещат ограничения по достъп, твърдост или сила на инструмента.
Диаметърът на електрода не е автоматично гарантираният окончателен диаметър на отвора. Окончателният отвор зависи от надрязването, износването на електрода, материала, дълбочината, ъгъла, промиването, условията при входа/изхода и настройката на машината. Позицията, кръглостта, конусността, слоят от претопен материал и повредите при пробиването може да изискват отделна инспекция. Вижте Ръководството за приложения на EDM за пробиване и избор на машина за текущата граница D703/DD703.
Примерите от индустрията трябва да съответстват на конкретния елемент
EDM се използва в производството на форми и матрици, в общото прецизно производство, в аерокосмическата и енергийната верига за доставки, в медицинската, автомобилната и електронната индустрия. Полезният въпрос не е „Дали тази индустрия използва EDM?“, а „Коя проводима характеристика, върху кой материал и при кои критерии за приемане, отговаря на кой EDM процес?“
| Семейство приложения | Възможни EDM задачи | Важна граница за валидиране |
|---|---|---|
| Форми и матрици / инструментално оборудване | Режещи електроди с жица, отвори в матриците и вставки; потопени кухини, ребра и вътрешни детайли; пробити начални или вентилационни отвори | Посадка, зазор, конусност, радиус на ъглите, финиш на кухините, стратегия за електрод/жица и състояние на инструменталната стомана |
| Аерокосмическа и енергийна верига за доставки | Проводими профили, трудни локализирани характеристики и работи по охладителни/филмови отвори, при които избраният тип EDM е подходящ | Одобрен материал/процесен маршрут, геометрия на характеристиката, състояние на прегорялата/топлинно-въздействана зона, инспекция, проследимост и одобрение от клиента |
| Медицински и прецизни инструменти | Проводими инструменти и избрани профили на проводими компоненти, кухини или отвори | Регулаторно/клиентско одобрение, път за биосъвместимост, почистване, цялостност на повърхността, състояние на заострени ръбове/зъбчета и валидирана инспекция; само ЕДМ не доказва нито едно от тези изисквания |
| Автомобилна и обща производство | Инжекционни или формовъчни инструменти, проводими прецизни профили, кухини и избрани малки отвори | Време за цикъл, размер на партида, разходи за инструмент/електрод, инспекция, автоматизация и сравнение с фрезоване, шлифоване, лазерно или конвенционално свръхване |
| Инструменти за електроника и полупроводникови устройства | Прецизни вставки за форми/матрици, рамки за извеждане на контакти или инструменти за рязане/формоване и избрани проводими елементи | Фактически размер на елемента, проводимост на материала, контрол на замърсяването, срок на служба на инструмента, инспекция и необходима машина със специфични възможности |
Тези примери не означават, че даден модел на HarsMarg отговаря на изискванията за регулирана индустрия. Изисква се специфична оферта за модела и, когато е необходимо, тест с представителен пробен екземпляр.
Кога ЕДМ може да не е най-подходящият процес
EDM трябва да се сравнява с други процеси, когато:
- заготовката не е достатъчно електропроводима при предвидените условия;
- елементът е проста отворена форма, която може да се премахне по-икономично чрез фрезоване, точене, шлифоване, рязане или свредене;
- изискваната геометрия не осигурява подходящ път за жица, достъп до електрод или път за диелектрик/отпадъци;
- допустимият слой от претопена повърхност, микропукнатини, топлинен ефект или състояние на повърхността не могат да бъдат постигнати чрез квалифициран процес и всеки одобрен последващ процес;
- обемът на детайла, натоварването, дълбочината на елемента или достъпът надвишават проверената конфигурация на машината;
- изискваната производителност или общата цена правят по-изгоден друг валидиран метод.
Добро преглеждане при избор на машина сравнява целия технологичен маршрут: електрод или жица, подготвителни операции, чернови/финишни преходи, инспекция, последващи обработки, разходни материали, поддръжка, производителност и изисквания към оператора.
Информация за изпращане при избор на EDM процес
За да получите полезен технически отговор, изпратете:
- двумерно чертеж или триизмерна модел, която идентифицира точно обработваната характеристика;
- материал на заготовката, клас, твърдост/състояние, размери и тегло;
- дали характеристиката е профил с преминаване през цялата дебелина, слепа кухина или отвор, включително дълбочина, ъгъл, конусност и достъп;
- допуск за размери, Ra/Rz, състояние на ръбовете и всякакви ограничения за повторно образуван слой или микропукнатини;
- стандарт за инспекция, метод за измерване и всякакво одобрение от страна на клиента или регулиран процес;
- обем на партидата, целево време за цикъл, текущ процес и наблюдаван проблем;
- необходими оси, конусност/орбитално движение/скок или функции за автоматизация — но само ако приложението ги изисква;
- страна на доставка, налично електрозахранване и изисквания към площадката.
Ако изискването е близо до границите на машината или включва критерий за цялостност на повърхността, преди покупката трябва да се определи представителен пробен екземпляр и план за приемане. Изпитанието трябва да посочва материал, геометрия, електрод или жица, последователност на процеса, места/методи за измерване и резултат, който ще се счита за приемлив.
Често задавани въпроси
Може ли EDM да обработва всеки метал?
EDM изисква електрически проводима работна част. Проводимостта е необходимо условие, но не гарантира, че всеки материал, размер или характеристика са практически осъществими. Геометрията, диелектричните свойства, достъпът до отпадъците, топлинните ефекти, капацитетът на машината, изискваното качество и икономическите аспекти все още трябва да бъдат проверени.
Може ли една EDM машина да изрязва профили, да изработва форми и да пробива дупки?
Не приемайте това за даденост. Wire EDM, die-sinking EDM и EDM пробиване използват различни електроди, движения и подаване на течност. Някои пазарни машини имат специални или хибридни функции, но точните възможности трябва да са посочени в конфигурацията на модела и в комерсиалното предложение.
Може ли Wire EDM да изработи слепа форма?
Обикновеният път на рязане с Wire EDM обикновено води до преминаващ разрез, тъй като жицата минава през работната част. Слепа триизмерна форма обикновено е задача за die-sinking EDM.
Гарантира ли EDM висока точност или фин повърхностен завършет?
Нито едно обобщено име на процес не гарантира резултат. Точността и крайната обработка зависят от машината/конфигурацията, електродите или телата, заготовката, геометрията, подготвителната подготовка, етапите на процеса, контрола върху диелектрика/отпадъците, термичното състояние и метода за измерване. Използвайте спецификациите на модела и представителен квалификационен тест, когато е необходимо.
Чрез EDM се обработват ли само много твърди материали?
Не. Често EDM се избира за твърди или труднообработвани проводими материали, но твърдостта не е единствената причина. Геометрията на елементите, силата при рязане, достъпът до инструмента, необходимата детайлизация и целият валидиран технологичен маршрут могат да направят EDM полезен и за други проводими материали.
Как трябва да се потвърди приложението на EDM преди закупуване на машина?
Съгласувайте желания елемент с подходящия EDM процес, проверете потвърдените граници и функции на модела, след което задокументирайте материала, геометрията, допуските, изискванията към повърхността, инспекцията и производствените нужди. За критични или гранични задачи се договорете за представителен пробен тест и метод за приемане.
Поискайте преглед на заявката за EDM приложение
Изпратете на HarsMarg чертежа си, материала, типа на елементите, размера/теглото на заготовката, допуските, изискванията за повърхността и цялостта, обема на партидата, нуждите от автоматизация, електрозахранването и крайното предназначение. Можем да насочим заявката към съответното семейство – проводникова EDM, формована EDM или EDM за пробиване – и да определим коя техническа възможност трябва да бъде потвърдена в техническото предложение. Подайте заявката си за EDM приложение за преглед .
Съдържание
- Сравнение на EDM-процесите в един поглед
- Общи характеристики на всички EDM процеси — и това, което те не споделят
- Приложения на жична ЕДМ: профили, вставки и пълни резове
- Приложения на EDM с потапяне: слепи кухини и оформени детайли
- Приложения на EDM за пробиване: начални отвори и малки или дълбоки отвори
- Примерите от индустрията трябва да съответстват на конкретния елемент
- Кога ЕДМ може да не е най-подходящият процес
- Информация за изпращане при избор на EDM процес
-
Често задавани въпроси
- Може ли EDM да обработва всеки метал?
- Може ли една EDM машина да изрязва профили, да изработва форми и да пробива дупки?
- Може ли Wire EDM да изработи слепа форма?
- Гарантира ли EDM висока точност или фин повърхностен завършет?
- Чрез EDM се обработват ли само много твърди материали?
- Как трябва да се потвърди приложението на EDM преди закупуване на машина?
- Поискайте преглед на заявката за EDM приложение
