EN





- مرور کلی
- پارامترهای اصلی
- عملکرد سیستم کنترل
- محصولات پیشنهادی
| آیتم | واحد | مشخصات فنی |
| دامنه حرکت | ||
| – محور X (CNC) | میلیمتر | 1000 |
| – محور Y (CNC) | میلیمتر | 800 |
| میز کار | ||
| – اندازه میز | میلیمتر | 1360 × 1030 |
| – حداکثر ظرفیت بارگذاری | کیلوگرم | 2500 |
| حداکثر زاویه برش | °/میلیمتر | 3°/6° |
| حداکثر ضخامت قطعه کار | میلیمتر | 400 |
| مسافت طی شده با چرخ دستی در هر دور | میلیمتر | 4 |
| زبری سطح بهینه | میکرومتر | برش اولیه: Ra ≤ ۲٫۰ |
| پس از برشهای تراشدهنده: Ra ≤ ۰٫۸ | ||
| سیستم مایع کاری | ||
| دقت فیلتراسیون | میلیمتر | 0.005 |
| گنجایش ظرف آب | ل | 110 |
| روش کار | سیستم فیلتراسیون با فشار دیفرانسیل | |
| قطر سیم الکترود | میلیمتر | φ0.12 – φ0.18 |
| حداکثر طول سیم ذخیره شده | دقیقه | 320 |
| معادل پالس | میلیمتر | 0.001 |
| حداکثر سرعت برش | میلیمتر مربع/دقیقه | ≧150 |
| نیاز به تأمین برق | KVA | 2 (3φ ~ 380V 50Hz) |
| محیط عملیاتی | دمای محیط: 10–35°C، رطوبت: 3%–75% رطوبت نسبی | |
| حداکثر جریان ماشینکاری | ا | 8 |
| بدنه ماشین (انواع C و T ممکن است متفاوت باشد) | ||
| – وزن | کیلوگرم | 4000 |
| – ابعاد کلی | میلیمتر | 2600 × 2400 × 2050 |
| نرمافزار CNC | کنترل کننده CNC ادغامی سرعت متوسط HL | |
| کابینت CNC | کابینت عمودی | |
نه |
شرح عملکرد |
ملاحظات |
1 |
نرمافزار کنترل و برنامهریزی ادغامی |
|
2 |
پیگیری گرافیکی |
|
3 |
چرخش در زوایای دلخواه |
|
4 |
ماشینکاری متقارن |
|
5 |
حفاظت در برابر شکستن سیم |
|
6 |
خاموش شدن خودکار پس از اتمام برنامه |
|
7 |
قابلیت خواندن/نوشتن USB |
|
8 |
برش هماهنگ چهار محوره |
|
9 |
بازگشت خودکار در اتصال کوتاه |
|
10 |
ماشینکاری در دو جهت جلو و عقب |
|
11 |
شبیهسازی ماشینکاری |
|
12 |
محافظت در برابر قطع برق |
|
13 |
تبدیل دادهها برای فرمتهای AutoCAD DXF و ISOG |
|
14 |
جبرانسازی مولیبدنوم سیم |
|
15 |
چندین برش پالایشی |
✦ دستگاه EDM سیمی متوسطسرعت با قابلیت چندبریدن
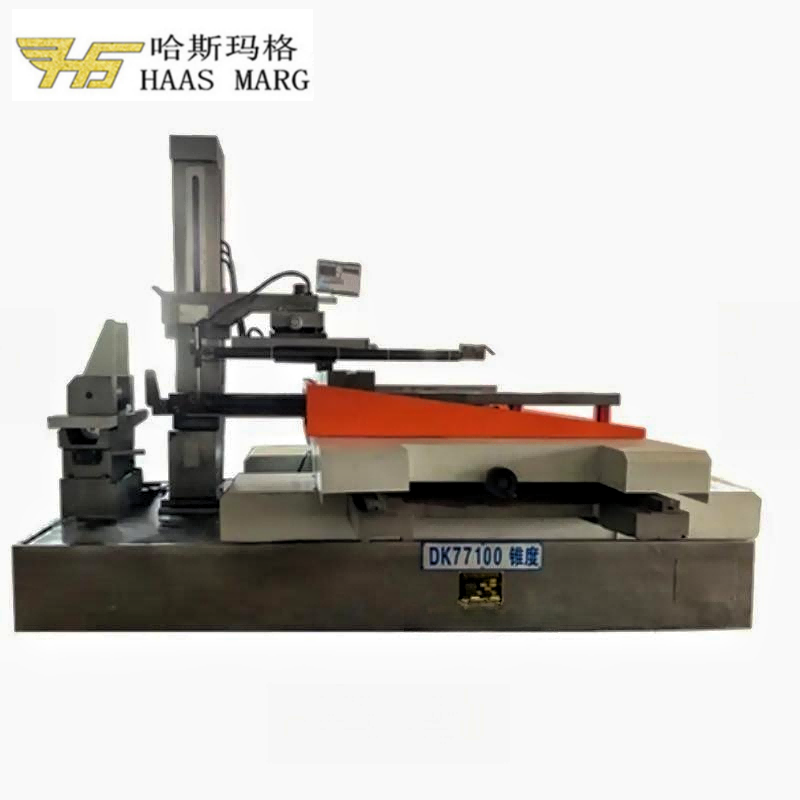
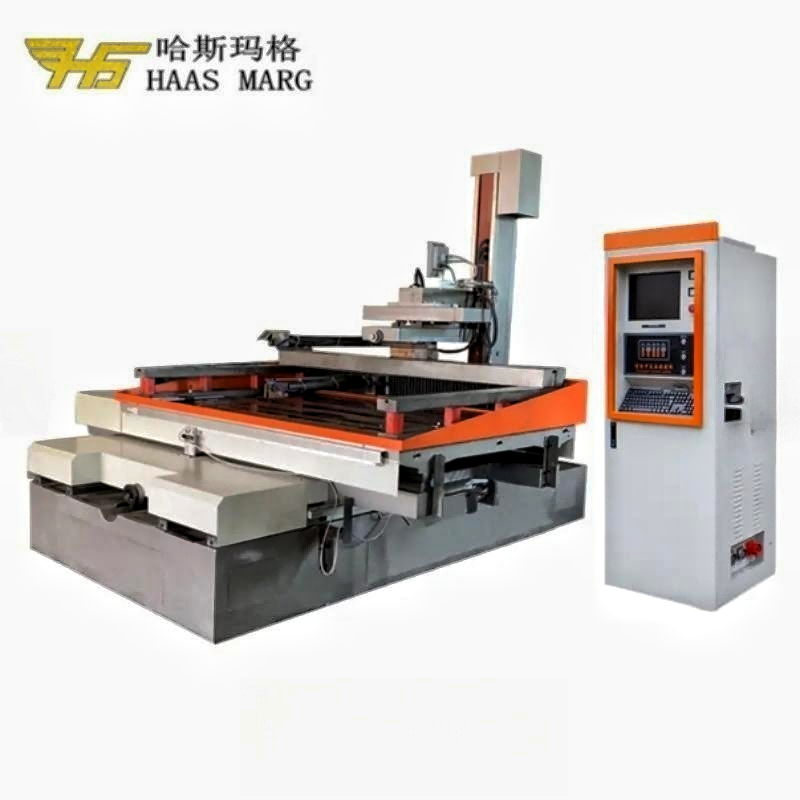
دستگاه DK7780C/T یک دستگاه EDM با سیم نوسانی متوسطسرعت است که برای عملیات برش اولیه و پرداخت نهایی طراحی شده است. سیستم کنترل آن برش هماهنگ چهارمحوره را روی محورهای X، Y، U و V و همچنین چندین مرحله پرداخت نهایی را پشتیبانی میکند.
✦ ظرفیت ماشینکاری
این دستگاه دارای حرکت ۱۰۰۰ × ۸۰۰ میلیمتری در جهتهای X/Y، صفحه کاری به ابعاد ۱۳۶۰ × ۱۰۳۰ میلیمتر و بیشینه بار قابل تحمل صفحه کاری برابر با ۲۵۰۰ کیلوگرم است. ضخامت بیشینه قطعه کار مشخصشده ۴۰۰ میلیمتر است.
✦ عملکرد برش
بیشینه سرعت برش مشخصشده ≥ ۱۵۰ میلیمترمربع بر دقیقه است. سرعت برش واقعی و زبری سطح به مواد و ضخامت قطعه کار، قطر سیم، مایع کاری، پارامترهای ماشینکاری و تعداد برشهای تراشدهنده بستگی دارد.
✦ پرداخت سطح
زبری سطح مشخصشده پس از برش اولیه Ra ≤ ۲٫۰ میکرومتر و پس از برشهای تراشیدن نهایی Ra ≤ ۰٫۸ میکرومتر است.
✦ دقت ماشینکاری پس از تراشیدن نهایی
برای قطعهٔ آزمایشی هشتضلعی منتظم به ارتفاع ۴۰ میلیمتر و ضلع ۲۸ میلیمتر، انحراف ابعادی پس از تراشیدن نهایی در مقطع عمودی ۰٫۰۰۹ میلیمتر و در مقطع افقی ۰٫۰۱۰ میلیمتر است.
✦ پیکربندی مکانیکی و الکتریکی
فهرست قطعات شامل مجموعههای پیچ گلولهای HIWIN درجهٔ P3 و راهنمای خطی HIWIN میباشد. گزینههای یاتاقان عبارتند از NSK (ژاپن) یا HARBIN (چین). گزینههای کنترلکنندهٔ موجود عبارتند از HF Integrated CNC و Autocut CNC. برندها و منشأ اجزای الکتریکی بسته به مورد و پیکربندی متفاوت است؛ برای اطلاع از پیکربندی نهایی، به جدول قطعات و پیشفاکتور نهایی مراجعه کنید.
دستگاه DK7780C/T از ساختار ریختهگری شنی-رزینی HT300 استفاده میکند و قابلیت EDM با سیم نوسانی متوسطسرعت و چندبرید را دارد. برش هماهنگ روی محورهای X، Y، U و V انجام میشود. محور Z بهعنوان پنجمین محور برش هماهنگ در نظر گرفته نمیشود. انتخاب نهایی کنترلر، یاتاقانها، سرووموتورها و اجزای الکتریکی در پیشفاکتور دستگاه و فهرست پیکربندی تأیید میشود.
مدلهای DK7780C و DK7780T عمدتاً از نظر ساختار بِد دستگاه با یکدیگر تفاوت دارند. در مقایسه با بِد نوع C، بِد نوع T بهبود جزئی در پایداری سازهای ارائه میدهد و برای کاربردهایی که نیازمند پایداری بالاتری هستند، مناسبتر است. مناسبترین پیکربندی باید با توجه به قطعه کار، شرایط عملیاتی و نتایج ماشینکاری مورد نیاز انتخاب شود. مشخصات دقیق و نتایج بازرسی در پیشفاکتور نهایی و گزارش بازرسی کارخانه تأیید میشوند.
DK7780C/T بزرگترین مسافت حرکت در جهتهای X و Y و بیشترین ظرفیت بار روی میز را در میان تمامی مدلهای موجود فراهم میکند. محدودهٔ ماشینهای EDM با سیم چندبرید هارسمارگ قرار دارد : ۱۰۰۰ × ۸۰۰ میلیمتر و ۲۵۰۰ کیلوگرم. حداکثر ضخامت قطعه کار آن ۴۰۰ میلیمتر است. مقایسه را با DK7763C/T هنگامی که ارتفاع قطعه کار از اهمیت ویژهای برخوردار است، یا با DK7750C/T برای گزینهای با ظرفیت کوچکتر انجام دهید.
| دستهبندی اجزا | اصل (تولیدکننده) | ملاحظات |
| سیستم کنترل | ||
| کنترلر CNC | دستگاه CNC ادغامی HF / دستگاه CNC خودکاربر | دو گزینه موجود |
| قطعات مکانیکی (اختیاری | ||
| ساختار ریختهگری | در داخل کشور | ریختهگری ماسهای رزینی HT300 |
| مونتاژ پیچ گویی | HIWIN، تایوان | درجه دقت P3 |
| راهروی خطی | HIWIN، تایوان | |
| بلبرینگ | NSK، ژاپن / هاربین، چین | |
| قطعات الکتریکی | ||
| کنتاکتور AC | زیمنس | |
| رله ها | Omron | |
| لوله قدرت فرکانس بالا | از ژاپن وارد شده است | |
| ترانسفورماتور | در داخل کشور | |
| موتورهای سرو | دلتا، تایوان | موتور سرو AC |
| سایر | ژاپن، تایوان، مشترک سهام | |
مطابق با استاندارد ملی GB7926-2015 'دستگاههای تراشکاری سیمی (نوع رفت و برگشتی) - بازرسی دقت':
| موضوع بررسی | مشخصات فنی |
| دو طرف یک منشور هشتضلعی منتظم 28 میلیمتری (مقطع عرضی عمودی) | 0.012 میلیمتر / 0.009 میلیمتر (پس از برش) / ارتفاع 40 میلیمتر |
| دو طرف یک منشور هشتضلعی منتظم 28 میلیمتری (مقطع عرضی افقی) | 0.015 میلیمتر / 0.010 میلیمتر (پس از برش) / ارتفاع 40 میلیمتر |
| دقت موقعیتیابی محورهای X و Y | 0.025 میلیمتر / در محدوده حرکت 1000 میلیمتری |
| دقت تکراری موقعیتگذاری | 0.013 میلیمتر / در محدوده 1000 میلیمتر حرکت |
| زبری سطح (Ra) | اولین برش: Ra ≤ ۲٫۰ میکرومتر / پس از برشهای تراشدهنده: Ra ≤ ۰٫۸ میکرومتر |
| نه | لوازم جانبی |
| 1 | نور کار |
| 2 | فیکسچر ساده |
| 3 | دستگاه تراز کننده عمودی سیم الکترودی |
| 4 | اهرم دستی |
| 5 | کششدهنده سیم |
| 6 | سیستم مایع کاری |
| 7 | پوشش حفاظتی میز کار |
| نه | مستندات |
| 1 | لیست بسته بندی |
| 2 | گزارش بازرسی کیفیت کارخانه |
| 3 | یک نسخه از راهنمای عملیات سیستم |
| 4 | یک نسخه از راهنمای کاربر دستگاه ابزار |
✦ از تاریخ تحویل، تامینکننده یک ضمانت یکساله مکانیکی ارائه میدهد. در شرایط عادی کارکرد، تامینکننده مسئول تعمیر و تعویض رایگان قطعات است؛ با این حال، قطعات مصرفی، قطعات سایشی و ابزارها تحت پوشش ضمانت نمیباشند.
✦ پس از گذشت دوره یکساله ضمانت، تامینکننده قطعات یدکی لازم برای تعمیرات را فراهم خواهد کرد و خدمات تعمیر را با هزینههای مناسب ارائه خواهد داد.
تامینکننده باید آموزش رایگان در محل کارخانه را برای 1 تا 2 تن از پرسنل فنی در مدت زمان 1 تا 2 روز فراهم کند.
| نه | آیتم | محتوای آموزشی |
| 1 | برنامه نویسی | آموزش تکنیکهای برنامهنویسی |
| 2 | عملیات | معرفی ساختار کلی ماشین، رویههای راهاندازی و عملکرد کلیدهای پانل کنترل |
| فراخوانی برنامه، دستورالعملهای عملیاتی جامع | ||
| نکات ایمنی و احتیاطی در هنگام بهرهبرداری | ||
| 3 | نگهداری مکانیکی | 1) مروری بر سازههای مکانیکی: |
| – ساختار محورهای X، Y، Z، U و V | ||
| – ساختار سیستم هیدرولیکی و روغنکاری | ||
| 2) مشکلات متداول مکانیکی و نگهداری: | ||
| – روشهای مقابله با پارگی سیم | ||
| 4 | نگهداری الکتریکی | 1) شناسایی قطعات الکتریکی متداول و نمادهای آنها |
| 2) مقدمهای بر دانش پایه الکتریسیته | ||
| 3) توضیح دیاگرامهای کنترل الکتریکی ماشین | ||
| 4) رفع اشکالات الکتریکی متداول | ||
| 5 | آزمایش | تست عملی و ارزیابی عملکرد ماشین |