EN





- Огляд
- Основні параметри
- Функція системи керування
- Рекомендовані товари
| Пункт | ОДИНИЦЯ | Специфікація |
| Дальність подорожі | ||
| – Вісь X (ЧПК) | мм | 1000 |
| – Вісь Y (ЧПК) | мм | 800 |
| Стіл для роботи | ||
| – Розмір столу | мм | 1360 × 1030 |
| – Максимальна вантажопідйомність | кг | 2500 |
| Максимальний кут укосу при різанні | °/мм | 3°/6° |
| Максимальна товщина заготівки | мм | 400 |
| Хід ручного колеса на оберт | мм | 4 |
| Оптимальна шорсткість поверхні | мкм | Перший прохід: Ra ≤ 2,0 |
| Після проходів підточення: Ra ≤ 0,8 | ||
| Система робочого середовища | ||
| Точність фільтрації | мм | 0.005 |
| Ємність резервуара для води | L | 110 |
| Метод роботи | Система фільтрації з диференційним тиском | |
| Діаметр електродної проволоти | мм | φ0,12 – φ0,18 |
| Максимальна довжина зберігання дроту | х | 320 |
| Імпульсний еквівалент | мм | 0.001 |
| Максимальна швидкість різання | мм²\/хв | ≧150 |
| Вимоги до джерела живлення | КВА | 2 (3φ ~ 380В 50Гц) |
| Робоче середовище | Температура: 10–35°C, Вологість: 3%–75% відносної вологості | |
| Максимальний струм обробки | А | 8 |
| Корпус машини (тип C і тип T можуть відрізнятися) | ||
| – Вага | кг | 4000 |
| – Габаритні розміри | мм | 2600 × 2400 × 2050 |
| ПЗ CNC | HL комплексне керування CNC середньої швидкості | |
| CNC Шафа | Вертикальна шафа | |
№ |
Опис функції |
Зауваження |
1 |
Інтегроване програмне забезпечення для програмування та керування |
|
2 |
Графічне відстеження |
|
3 |
Обертання на довільному куті |
|
4 |
Симетрична обробка |
|
5 |
Захист при обриві дроту |
|
6 |
Автоматичне вимикання після завершення програми |
|
7 |
Функція читання/запису USB |
|
8 |
Різання з чотирма координованими осями |
|
9 |
Автоматичне відведення при короткому замиканні |
|
10 |
Обробка в прямому та зворотному напрямках |
|
11 |
Симуляція обробки |
|
12 |
Захист від відключення живлення |
|
13 |
Перетворення даних для форматів AutoCAD DXF та ISOG |
|
14 |
Компенсація зсуву молібденового дроту |
|
15 |
Кілька зрізів для обрізки |
✦ Багатопрохідний електроерозійний верстат середньої швидкості
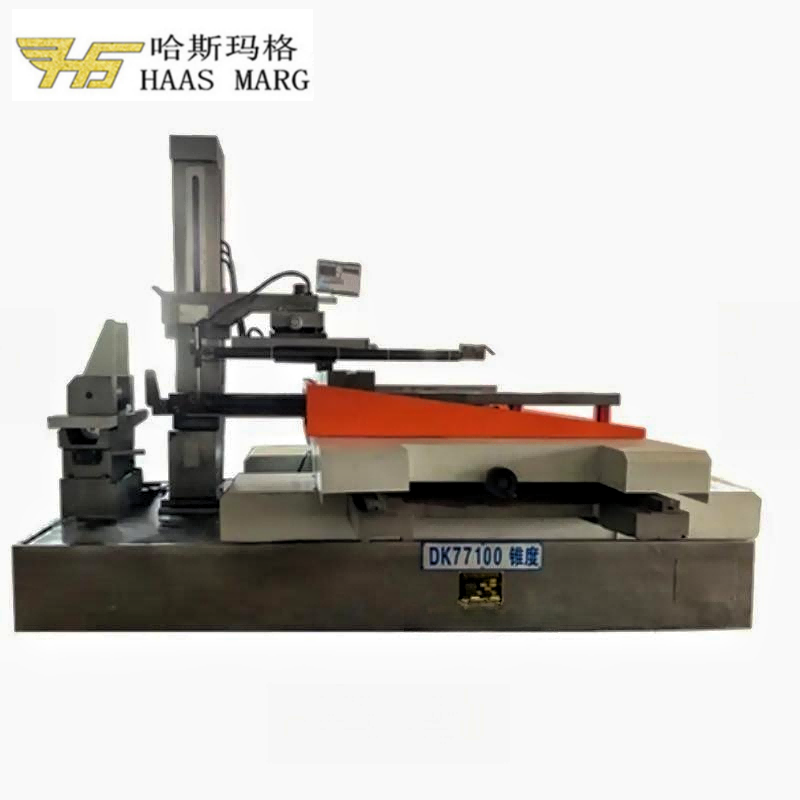
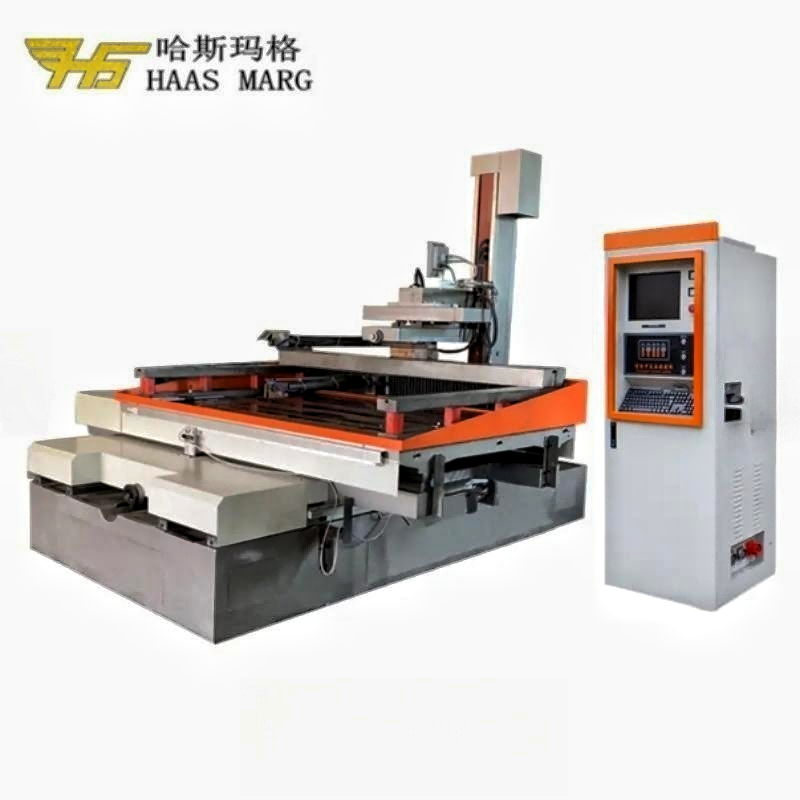
DK7780C/T — це машина електроерозійного різання дротом із середньою швидкістю зворотно-поступального руху дроту, призначена для першого різання та остаточного оброблення. Її система керування забезпечує чотиривісне синхронне різання по осях X, Y, U та V разом із кількома проходами остаточного оброблення.
✦ Робочі можливості
Машина забезпечує хід по осях X/Y 1000 × 800 мм, робочий стіл розміром 1360 × 1030 мм та максимальне навантаження на стіл 2500 кг. Зазначена максимальна товщина заготовки становить 400 мм.
✦ Показники різання
Зазначена максимальна швидкість різання — ≥150 мм²/хв. Фактична швидкість різання та якість поверхні залежать від матеріалу та товщини заготовки, діаметра дроту, робочої рідини, параметрів обробки та кількості проходів підточення.
✦ Оздоблення поверхні
Зазначена шорсткість поверхні становить Ra ≤ 2,0 мкм після першого різання та Ra ≤ 0,8 мкм після остаточного різання.
✦ Точність механічної обробки після остаточного різання
Для зазначеного тестового зразка висотою 40 мм із правильним восьмикутним перерізом зі стороною 28 мм відхилення розмірів після остаточного різання становить 0,009 мм у вертикальному перерізі та 0,010 мм у горизонтальному перерізі.
✦ Механічна й електрична конфігурація
У переліку компонентів зазначено кулькові гвинтові пари класу P3 HIWIN та лінійні напрямні HIWIN. Варіанти підшипників: NSK (Японія) або HARBIN (Китай). Доступні варіанти контролерів: HF Integrated CNC та Autocut CNC. Бренди й походження електричних компонентів залежать від конкретного товару й конфігурації; див. таблицю компонентів та остаточну пропозицію для підтвердження складу.
DK7780C/T використовує литу конструкцію з чавуну HT300 із пісковою смолою та підтримує електроерозійне різання дротом із середньою швидкістю та кількома проходами зі зворотно-поступальним рухом дроту. Синхронне різання виконується по осях X, Y, U та V. Вісь Z не є п’ятим синхронним різальним віссю. Остаточний вибір контролера, підшипників, сервоприводів та електричних компонентів підтверджується в ціновій пропозиції та списку конфігурації машини.
Моделі DK7780C та DK7780T відрізняються переважно конструкцією станини. Порівняно зі станиною типу C, станина типу T забезпечує помірне покращення структурної стабільності й краще підходить для застосувань із більш жорсткими вимогами до стабільності. Найбільш підходящу конфігурацію слід вибирати з урахуванням заготовки, умов експлуатації та необхідних результатів обробки. Точні специфікації та результати перевірки підтверджуються у кінцевій пропозиції та звіті про заводську інспекцію.
DK7780C/T забезпечує найбільший рух по осях X/Y та максимальну вантажопідйомність стола серед поточних HarsMarg multi-cut wire EDM моделей: 1 000 × 800 мм та 2 500 кг. Максимальна товщина заготовки — 400 мм. Порівняйте DK7763C/T у випадках, коли висота заготовки є критичною, або DK7750C/T для варіанта з меншою потужністю.
| Категорія компонентів | Походження (Виробник) | Зауваження |
| Системи керування | ||
| Числовий контролер CNC | HF Інтегрований CNC / Autocut CNC | Доступні два варіанти |
| Механічні частини (необов'язково) | ||
| Литва конструкція | Внутрішній | HT300 лиття зі смоляним піском |
| Шарико-гвинтовий механізм | HIWIN, Тайвань | Клас точності P3 |
| Лінійні направляючі | HIWIN, Тайвань | |
| Підшипники | NSK, Японія / Харбін, Китай | |
| Електричні деталі | ||
| Контактор змінного струму | SIEMENS | |
| Реле | Омрон | |
| Посилювальна лампа | Імпортовані з Японії | |
| Трансформатор | Внутрішній | |
| Сервомотори | Дельта, Тайвань | Змінний струмний сервомотор |
| Інші | Японія, Тайвань, Спільні підприємства | |
Відповідно до національного стандарту GB7926-2015 «Верстати електроерозійні дротяного типу (типу зворотно-поступального руху) — Вимірювання точності»:
| Пункт перевірки | Специфікація |
| Протилежні сторони правильного восьмикутного призматичного об'єкта діаметром 28 мм (вертикальний переріз) | 0.012 мм / 0.009 мм (після обрізки) / висота 40 мм |
| Протилежні сторони правильного восьмикутного призматичного об'єкта діаметром 28 мм (горизонтальний переріз) | 0.015 мм / 0.010 мм (після обрізки) / висота 40 мм |
| Точність позиціонування осей X, Y | 0.025 мм / на довжині ходу 1000 мм |
| Точність повторного позиціонування | 0.013 мм / на довжині ходу 1000 мм |
| Шорсткість поверхні (Ra) | Перший розріз: Ra ≤ 2,0 мкм / Після остаточного оброблення: Ra ≤ 0,8 мкм |
| № | Аксесуар |
| 1 | Робочий світлофор |
| 2 | Проста оснастка |
| 3 | Пристрій вертикального вирівнювання електродного дроту |
| 4 | Ручний важіль |
| 5 | Натягувач дроту |
| 6 | Система робочого середовища |
| 7 | Захисний екран для робочого столу |
| № | Документація |
| 1 | Список упаковки |
| 2 | Сертифікат якості заводу-виробника |
| 3 | Одна копія керівництва з експлуатації системи |
| 4 | Одна копія керівництва користувача верстата |
✦ З моменту постачання постачальник надає річну гарантію на механічні компоненти. За нормальних умов експлуатації, постачальник відповідає за безкоштовне обслуговування та заміну запасних частин; однак, витратні матеріали, зношувані частини та інструменти не підпадають під гарантію.
✦ Після закінчення річної гарантійної дії, постачальник забезпечить необхідні запасні частини для ремонту та надасть послуги ремонту за помірною платою.
Постачальник має забезпечити безкоштовне навчання на місці постачальника для 1–2 технічних фахівців тривалістю від 1 до 2 днів.
| № | Пункт | Навчальні матеріали |
| 1 | Програмування | Інструкція з техніки програмування |
| 2 | Операція | Введення до загальної структури машини, процедур запуску та функцій клавіш панелі керування |
| Виклик програми, докладні інструкції з експлуатації | ||
| Засоби попередження та техніка безпеки під час експлуатації | ||
| 3 | Механічне обслуговування | 1) Огляд механічних конструкцій: |
| – Структура осей X, Y, Z, U та V | ||
| – Структура гідравлічної та мастильної систем | ||
| 2) Поширені механічні несправності та обслуговування: | ||
| – Процедури виконання при обриві дроту | ||
| 4 | Електричне обслуговування | 1) Визначення поширених електричних компонентів та символів |
| 2) Основи електротехніки | ||
| 3) Пояснення електричних схем керування верстатом | ||
| 4) Діагностика поширених електричних несправностей | ||
| 5 | Тестування | Практичне тестування та перевірка роботи верстата |