EN





- Áttekintés
- Fő paraméterek
- Vezérlőrendszer funkció
- Ajánlott termékek
| Tétel | Egység | Műszaki adatok |
| Mozgástartomány | ||
| – X-tengely (CNC) | mm | 1000 |
| – Y-tengely (CNC) | mm | 800 |
| MUNKAFELTÖLTŐ | ||
| – Asztalméret | mm | 1360 × 1030 |
| – Maximális terhelhetőség | kg | 2500 |
| Maximális vágási kúposág | °/mm | 3°/6° |
| Maximális munkadarvastagság | mm | 400 |
| Kézikerék elmozdulása fordulatonként | mm | 4 |
| Optimális felületi érdesség | μm | Első vágás: Ra ≤ 2,0 |
| Finomvágások után: Ra ≤ 0,8 | ||
| Munkafolyadék rendszer | ||
| Szűrési pontosság | mm | 0.005 |
| Vizetartály kapacitás | L | 110 |
| Működési módszer | Differenciálnyomásos szűrési rendszer | |
| Elektródahuzal Átmérője | mm | φ0,12 – φ0,18 |
| Maximális Huzattárolási Hossz | m | 320 |
| Impulzus Ekvivalens | mm | 0.001 |
| Maximális vágási sebesség | mm²/perc | ≧150 |
| Áramellátási igény | KVA | 2 (3φ ~ 380V 50Hz) |
| Működési környezet | Hőmérséklet: 10–35°C, Páratartalom: 3%–75% RH | |
| Maximális megmunkálási áram | A | 8 |
| Géptest (C típus és T típus eltérhet) | ||
| – Súly | kg | 4000 |
| – Teljes méretek | mm | 2600 × 2400 × 2050 |
| CNC szoftver | HL közepes sebességű integrált CNC vezérlés | |
| CNC szekrény | Álló szekrény | |
Sorszám |
Funkció leírása |
Megjegyzések |
1 |
Integrált programozási és vezérlési szoftver |
|
2 |
Grafikus követés |
|
3 |
Tetszőleges szögű forgatás |
|
4 |
Szimmetrikus megmunkálás |
|
5 |
Huzalrészleg-védelem |
|
6 |
Automatikus kikapcsolás program befejezésekor |
|
7 |
USB olvasási/írási funkció |
|
8 |
Négytengelyes koordinált vágás |
|
9 |
Automatikus visszahúzás rövidzárlat esetén |
|
10 |
Előre és hátrafelé történő megmunkálás |
|
11 |
Megmunkálási szimuláció |
|
12 |
Energiaszüneti védelem |
|
13 |
Adatkonverzió AutoCAD DXF és ISOG formátumokhoz |
|
14 |
Molibdénhuzal eltolási kompenzáció |
|
15 |
Több vágás körülről |
✦ Közepes sebességű többszörös vágású huzamos EDM
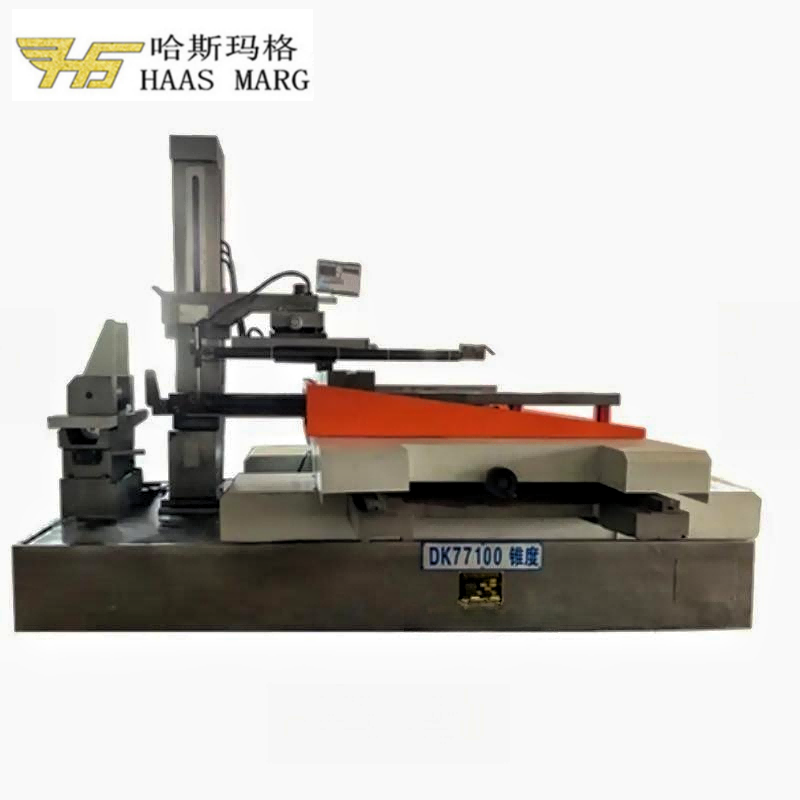
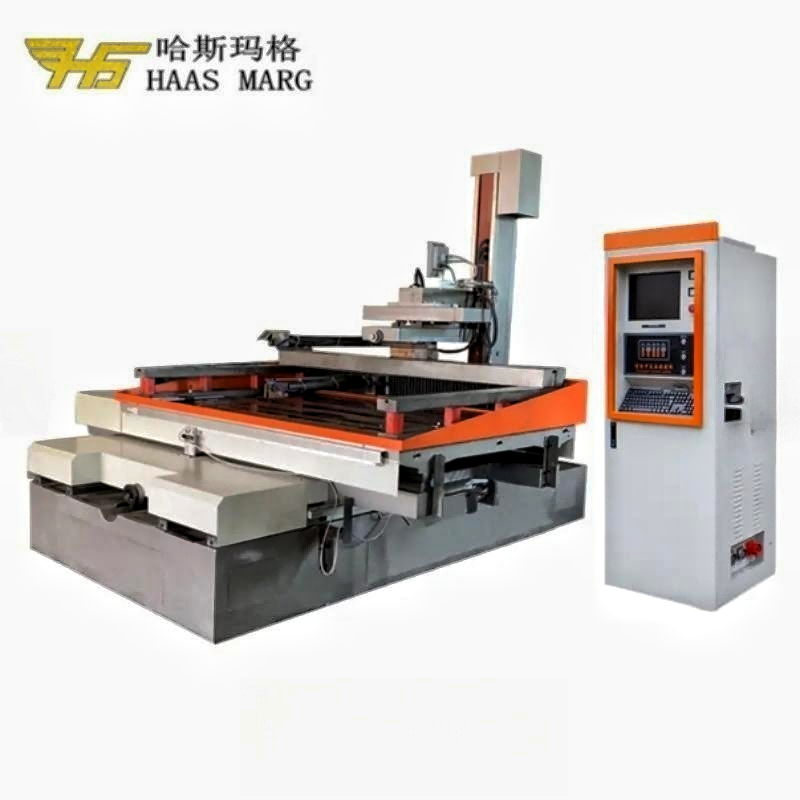
A DK7780C/T egy közepes sebességű, oda-vissza mozgó huzalos EDM gép, amelyet elsődleges vágási és utóvágási műveletekhez terveztek. Vezérlőrendszere támogatja az X, Y, U és V tengelyek négytengelyes koordinált vágását, valamint több utóvágást.
✦ Megmunkálási kapacitás
A gép X/Y irányú utazása 1000 × 800 mm, a munkaasztal mérete 1360 × 1030 mm, a maximális asztalterhelés 2500 kg. A megadott maximális alkatrészvastagság 400 mm.
✦ Vágási teljesítmény
A megadott maximális vágási sebesség ≥150 mm²/perc. A tényleges vágási sebesség és felületi érdesség függ az alkatrész anyagától és vastagságától, a huzar átmérőjétől, a munkafolyadéktól, a megmunkálási paraméterektől és a finomvágások számától.
✦ Felületi minőség
A megadott felületi érdesség a kezdeti vágás után Ra ≤ 2,0 μm, a kiegyenlítő vágások után pedig Ra ≤ 0,8 μm.
✦ Megmunkálási pontosság kiegyenlítő vágás után
A megadott 40 mm magas, 28 mm oldalhosszúságú szabályos nyolcszögű próbatest esetében a kiegyenlítő vágás utáni méreteltérés a függőleges síkban 0,009 mm, a vízszintes síkban pedig 0,010 mm.
✦ Mechanikai és elektromos konfiguráció
A komponenslista P3-os osztályú HIWIN golyós menetes hajtóműveket és HIWIN lineáris vezetőpályákat tartalmaz. A csapágyak gyártója NSK (Japán) vagy HARBIN (Kína) lehet. A rendelkezésre álló vezérlők: HF integrált CNC és Autocut CNC. Az elektromos alkatrészek márkái és eredete az egyes tételcsoportoktól és konfigurációktól függően változhat; a végleges építési összeállításról a komponens táblázat és a végleges árajánlat ad tájékoztatást.
A DK7780C/T HT300 gyanta-homok öntött szerkezetet használ, és támogatja a közepes sebességű, többszörös vágású, oda-vissza mozgó huzalos EDM eljárást. A koordinált vágás az X, Y, U és V tengelyeken történik. A Z tengely nem szolgál ötödik koordinált vágástengelyként. A végső vezérlőegység, csapágyak, szervomotorok és elektromos alkatrészek kiválasztása az árajánlatban és a konfigurációs listában kerül megerősítésre.
A DK7780C és a DK7780T főként a gépágy szerkezetében különbözik egymástól. A T-típusú ágy – a C-típusú ágyhoz képest – enyhe szerkezeti stabilitás-javulást nyújt, és jobban alkalmazható olyan feladatoknál, amelyek magasabb stabilitási követelményeket támasztanak. A legmegfelelőbb konfigurációt a munkadarab típusa, az üzemeltetési körülmények és a szükséges megmunkálási eredmények alapján kell kiválasztani. A pontos műszaki adatok és a vizsgálati eredmények a végleges ajánlatban és a gyári ellenőrzési jelentésben kerülnek megerősítésre.
A DK7780C/T jelenleg a legnagyobb X/Y utazási távolságot és asztalterhelési kapacitást nyújtja a HarsMarg többszörös vágású huzalelőkészítő gépek sorozatában helyezkedik el : 1000 × 800 mm és 2500 kg. A maximális munkadarab-vastagsága 400 mm. Használja összehasonlításként a DK7763C/T amikor a munkadarab magassága döntő fontosságú, vagy a DK7750C/T kisebb kapacitású alternatíva érdekében.
| Alkatrész kategória | Eredet (Gyártó) | Megjegyzések |
| Vezérlőrendszer | ||
| CNC vezérlő | HF integrált CNC / Autocut CNC | Két opció áll rendelkezésre |
| Mechanikai alkatrészek (opcionális | ||
| Öntvény szerkezet | Belpa | HT300 gyantás homoköntés |
| Golyósorsó összeszerelés | HIWIN, Tajvan | Pontossági fokozat P3 |
| Lineáris irányító | HIWIN, Tajvan | |
| Csapágyak | NSK, Japán / Harbin, Kína | |
| Elektromos részek | ||
| AC kontaktor | SIEMENS | |
| Relék | Omron | |
| Magasfrekvenciás teljesítménycső | Japánból származnak | |
| Transzformátor | Belpa | |
| Szervo motorok | Delta, Tajvan | AC szervo motor |
| Egyéb | Japán, Tajvan, Közös vállalatok | |
Megfelel a nemzeti szabványnak, a GB7926-2015 „Huzalextrúziós szerszámgépek (visszatérő típusú) – Pontossági vizsgálat”
| Ellenőrzési elem | Műszaki adatok |
| Egy 28 mm-es szabályos nyolcszögű prizma szemközti oldalai (függőleges keresztmetszet) | 0,012 mm / 0,009 mm (vágás után) / magasság 40 mm |
| Egy 28 mm-es szabályos nyolcszögű prizma szemközti oldalai (vízszintes keresztmetszet) | 0,015 mm / 0,010 mm (vágás után) / magasság 40 mm |
| X, Y tengely pozicionálási pontossága | 0,025 mm / 1000 mm út alatt |
| Ismétlési pozicionálási pontosság | 0,013 mm / 1000 mm út alatt |
| Felületi érdesség (Ra) | Első vágás: Ra ≤ 2,0 μm / Finomvágások után: Ra ≤ 0,8 μm |
| Sorszám | Kiegészítő |
| 1 | Munkaértesítés |
| 2 | Egyszerű rögzítőeszköz |
| 3 | Elektródahuzal függőleges igazító eszköz |
| 4 | Kézkar |
| 5 | Huzalfeszítő |
| 6 | Munkafolyadék rendszer |
| 7 | Asztalperem védőburkolat |
| Sorszám | Dokumentáció |
| 1 | Csomaglista |
| 2 | Gyári minőségellenőrzési jelentés |
| 3 | Egy példány a rendszer üzemeltetési útmutatójából |
| 4 | Egy példány a gépkezelői kézikönyvből |
✦ A szállítás dátumától számítva a szállító egyéves mechanikai garanciát biztosít. Normál üzemeltetési körülmények között a szállító felelős a karbantartás és a tartalékalkatrészek cseréjének díjmentes elvégzéséért; azonban a fogyóeszközök, kopóalkatrészek és szerszámok nem tartoznak a garancia körébe.
✦ Az egyéves garanciaidő lejárta után a szállító biztosítja a szükséges tartalékalkatrészeket javításhoz, és ésszerű díjazás ellenében szervízszolgáltatást is nyújt.
A szállító köteles 1–2 technikai személyzet részére díjmentes helyszíni képzést biztosítani a szállító telephelyén, 1–2 nap időtartamra.
| Sorszám | Tétel | Képzés tartalma |
| 1 | Programozás | Programozási technikák bemutatása |
| 2 | Művelet | A teljes gépszerkezet áttekintése, indítási folyamatok és a vezérlőpanel funkcióinak ismertetése |
| Programhívás, részletes üzemeltetési útmutató | ||
| Üzemeltetési előírások és biztonsági intézkedések | ||
| 3 | Mechanikai karbantartás | 1) A mechanikai szerkezetek áttekintése: |
| – Az X, Y, Z, U és V tengelyek szerkezete | ||
| – Hidraulikus és kenőrendszer szerkezete | ||
| 2) Gyakori mechanikai problémák és karbantartás: | ||
| – Huzalelakadás kezelési eljárások | ||
| 4 | Elektromos karbantartás | 1) A gyakori villamos alkatrészek és szimbólumok azonosítása |
| 2) Alapvető villamos ismeretek bevezetése | ||
| 3) A gép villamos vezérlési rajzainak magyarázata | ||
| 4) Gyakori elektromos hibák elhárítása | ||
| 5 | Tesztelés | Gyakorlati, kézi tesztelés és gépkezelés ellenőrzése |