EN





- Panoramica
- Parametri principali
- Funzione del Sistema di Controllo
- Prodotti consigliati
| Voce | UNITÀ | Specifiche |
| Autonomia di viaggio | ||
| – Asse X (CNC) | mm | 1000 |
| – Asse Y (CNC) | mm | 800 |
| TAVOLA DI LAVORO | ||
| – Dimensioni del Tavolo | mm | 1360 × 1030 |
| – Capacità di Carico Massima | kg | 2500 |
| Massimo Angolo di Taglio Conico | °/mm | 3°/6° |
| Spessore massimo del pezzo da lavorare | mm | 400 |
| Corsa del Volante per Giro | mm | 4 |
| Rugosità Superficiale Ottimale | μm | Primo taglio: Ra ≤ 2,0 |
| Dopo i tagli di rifinitura: Ra ≤ 0,8 | ||
| Sistema del Fluido di Lavoro | ||
| Precisione di Filtrazione | mm | 0.005 |
| Capacità del serbatoio d'acqua | L | 110 |
| Metodo di lavoro | Sistema di Filtrazione a Pressione Differenziale | |
| Diametro del filo elettrodo | mm | φ0,12 – φ0,18 |
| Lunghezza Massima di Immagazzinamento del Filo | m | 320 |
| Equivalente d'Impulso | mm | 0.001 |
| Velocità massima di taglio | mm²\/min | ≧150 |
| Esigenza di alimentazione | KVA | 2 (3φ ~ 380V 50Hz) |
| Ambiente operativo | Temperatura: 10–35°C, Umidità: 3%–75% RH | |
| Corrente di Lavorazione Massima | A | 8 |
| Corpo della macchina (il tipo C e il tipo T possono differire) | ||
| – Peso | kg | 4000 |
| – Dimensioni complessive | mm | 2600 × 2400 × 2050 |
| Software CNC | Controllo CNC integrato a velocità media HL | |
| Armadio CNC | Armadio Verticale | |
No. |
Descrizione della funzione |
Osservazioni |
1 |
Software integrato per programmazione e controllo |
|
2 |
Tracciamento grafico |
|
3 |
Rotazione a angolo arbitrario |
|
4 |
Lavorazione simmetrica |
|
5 |
Protezione da rottura del filo |
|
6 |
Spegnimento automatico al termine del programma |
|
7 |
Funzionalità di lettura/scrittura USB |
|
8 |
Taglio coordinato su quattro assi |
|
9 |
Rientro automatico in caso di cortocircuito |
|
10 |
Lavorazione in avanzamento e retromarcia |
|
11 |
Simulazione di lavorazione |
|
12 |
Protezione da blackout |
|
13 |
Conversione dei dati per i formati AutoCAD DXF e ISOG |
|
14 |
Compensazione dell'offset del filo di molibdeno |
|
15 |
Più passaggi di rifinitura |
✦ EDM a filo multifase a velocità media
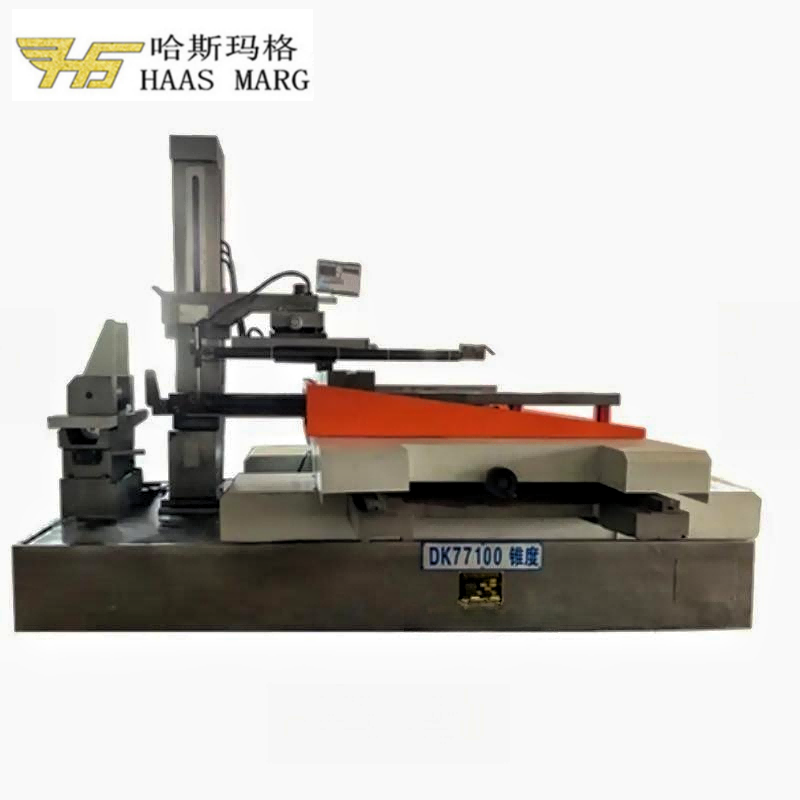
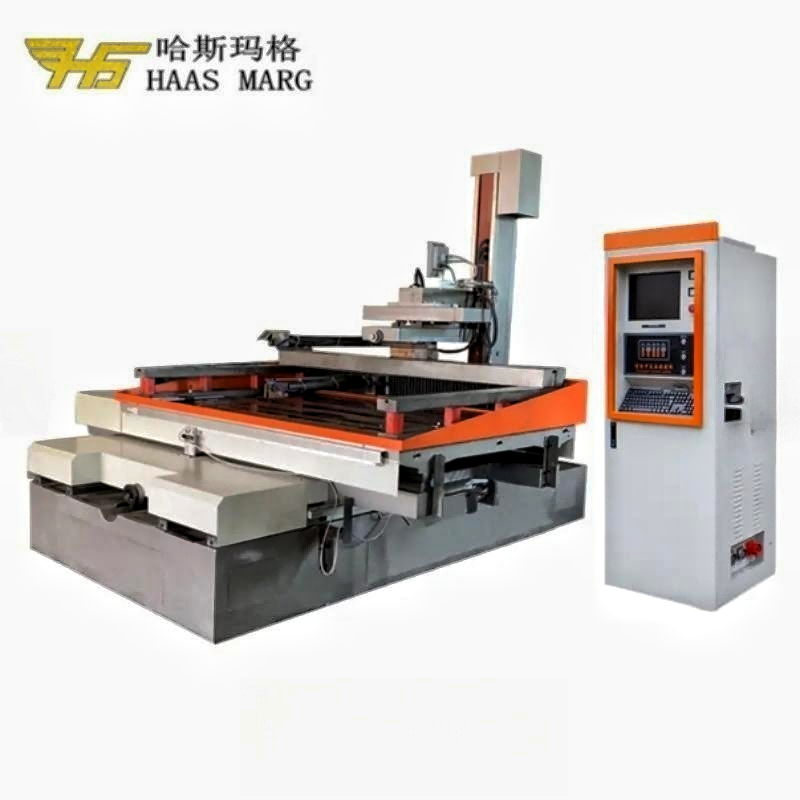
La DK7780C/T è una macchina EDM a filo a corsa alternata a velocità media, progettata per operazioni di taglio primario e rifinitura. Il suo sistema di controllo supporta il taglio coordinato su quattro assi (X, Y, U e V), insieme a più passaggi di rifinitura.
✦ Capacità di lavorazione
La macchina offre un’escursione X/Y di 1.000 × 800 mm, un piano di lavoro di 1.360 × 1.030 mm e un carico massimo sul piano di 2.500 kg. Lo spessore massimo del pezzo specificato è di 400 mm.
✦ Prestazioni di taglio
La velocità massima di taglio specificata è ≥ 150 mm²/min. La velocità effettiva di taglio e la finitura superficiale dipendono dal materiale e dallo spessore del pezzo in lavorazione, dal diametro del filo, dal fluido di lavoro, dai parametri di lavorazione e dal numero di passaggi di rifinitura.
✦ Finitura superficiale
La rugosità superficiale specificata è Ra ≤ 2,0 μm dopo il primo taglio e Ra ≤ 0,8 μm dopo i passaggi di rifinitura.
✦ Precisione di lavorazione dopo rifinitura
Per il pezzo di prova specificato, alto 40 mm e a ottagono regolare di 28 mm, lo scostamento dimensionale dopo rifinitura è di 0,009 mm nella sezione verticale e di 0,010 mm nella sezione orizzontale.
✦ Configurazione meccanica ed elettrica
L'elenco componenti specifica gruppi di viti a ricircolo di sfere HIWIN di classe P3 e guide lineari HIWIN. Le opzioni per i cuscinetti sono NSK (Giappone) o HARBIN (Cina). Le opzioni disponibili per il controllore sono HF Integrated CNC e Autocut CNC. I marchi e le origini dei componenti elettrici variano in base all'articolo e alla configurazione; fare riferimento alla tabella componenti e al preventivo finale per la composizione confermata.
La DK7780C/T adotta una struttura in ghisa HT300 ottenuta con stampo in sabbia resinosa e supporta l’EDM a filo a corsa alternata a velocità media e multi-cut. Il taglio coordinato avviene sugli assi X, Y, U e V. L’asse Z non è configurato come quinto asse di taglio coordinato. La scelta finale del controller, dei cuscinetti, dei servoazionamenti e dei componenti elettrici è confermata nel preventivo e nell’elenco di configurazione della macchina.
Il DK7780C e il DK7780T differiscono principalmente per la struttura del letto macchina. Rispetto al letto di tipo C, il letto di tipo T offre un modesto miglioramento della stabilità strutturale ed è più adatto ad applicazioni con requisiti di stabilità più esigenti. La configurazione più idonea deve essere scelta in base al pezzo in lavorazione, alle condizioni operative e ai risultati di lavorazione richiesti. Le specifiche esatte e i risultati delle ispezioni sono confermati nell’offerta finale e nel rapporto di ispezione in fabbrica.
Il DK7780C/T offre la corsa X/Y e la capacità di carico del piano di lavoro maggiori disponibili attualmente Macchine per elettroerosione a filo multifase HarsMarg : 1.000 × 800 mm e 2.500 kg. Lo spessore massimo del pezzo in lavorazione è di 400 mm. Confrontare il DK7763C/T quando l’altezza del pezzo in lavorazione è critica, oppure il DK7750C/T per un’opzione a capacità ridotta.
| Categoria del componente | Origine (Produttore) | Osservazioni |
| Sistema di controllo | ||
| Controllore CNC | CNC integrato HF / CNC Autocut | Due opzioni disponibili |
| Parti meccaniche (facoltativo | ||
| Struttura in fusione | Domestico | Fusione con sabbia resinosa HT300 |
| Assema di Vite a Ricircolo di Sfere | HIWIN, Taiwan | Grado di precisione P3 |
| Guide lineari | HIWIN, Taiwan | |
| Cuscinetti | NSK, Giappone / Harbin, Cina | |
| Componenti Elettrici | ||
| Contattore AC | Siemens | |
| Relè | Omron | |
| Tubo di Potenza ad Alta Frequenza | Importate dal Giappone | |
| Trasformatore | Domestico | |
| Motori Servo | Delta, Taiwan | Servomotore a corrente continua |
| Altri | Giappone, Taiwan, Aziende congiunte | |
In conformità allo standard nazionale GB7926-2015 'Macchine utensili a filo elettrico (a tipo alternato) – Ispezione precisione':
| Voce di ispezione | Specifiche |
| Lati opposti di un prisma ottagonale regolare di 28 mm (sezione verticale) | 0.012 mm / 0.009 mm (dopo la rifinitura) / altezza 40 mm |
| Lati opposti di un prisma ottagonale regolare di 28 mm (sezione orizzontale) | 0.015 mm / 0.010 mm (dopo la rifinitura) / altezza 40 mm |
| Accuratezza del posizionamento dell'asse x, y | 0.025 mm / entro 1000 mm di corsa |
| Precisione di ripetizione della posizione | 0.013 mm / entro 1000 mm di corsa |
| Rugosità Superficiale (Ra) | Primo taglio: Ra ≤ 2,0 μm / Dopo i tagli di rifinitura: Ra ≤ 0,8 μm |
| No. | Accessorio |
| 1 | Luce di lavoro |
| 2 | Dispositivo di Fissaggio Semplice |
| 3 | Dispositivo di Allineamento Verticale del Filo Elettrodo |
| 4 | Leva Manuale |
| 5 | Tenditore del Cavo |
| 6 | Sistema del Fluido di Lavoro |
| 7 | Paraspruzzi del Tavolo di Lavoro |
| No. | Documentazione |
| 1 | Lista di imballaggio |
| 2 | Rapporto di Ispezione della Qualità in Fabbrica |
| 3 | Una Copia del Manuale di Funzionamento del Sistema |
| 4 | Una Copia del Manuale Utente della Macchina Utensile |
✦ A partire dalla data di consegna, il fornitore offre una garanzia meccanica di un anno. In condizioni normali di funzionamento, il fornitore si assume la responsabilità di manutenzione gratuita e sostituzione delle parti di ricambio; tuttavia, le parti di consumo, le parti soggette a usura e gli utensili non sono coperti dalla garanzia.
✦ Trascorso l'anno di garanzia, il fornitore fornirà le necessarie parti di ricambio per le riparazioni e offrirà servizi di riparazione a costi ragionevoli.
Il fornitore dovrà fornire gratuitamente una formazione sul posto per 1–2 tecnici presso la sede del fornitore, per una durata di 1 a 2 giorni.
| No. | Voce | Contenuti della formazione |
| 1 | Programmazione | Istruzioni sulle tecniche di programmazione |
| 2 | Operazione | Introduzione alla struttura generale della macchina, alle procedure di avvio e alle funzioni principali del pannello di controllo |
| Richiamo del programma, istruzioni dettagliate per l'operazione | ||
| Precauzioni operative e misure di sicurezza | ||
| 3 | Manutenzione Meccanica | 1) Panoramica delle strutture meccaniche: |
| – Struttura degli assi X, Y, Z, U e V | ||
| – Struttura del sistema idraulico e del sistema di lubrificazione | ||
| 2) Problemi meccanici comuni e manutenzione: | ||
| – Procedure per la gestione della rottura dei cavi | ||
| 4 | Manutenzione elettrica | 1) Identificazione dei componenti elettrici comuni e dei simboli |
| 2) Introduzione alle nozioni di base di elettricità | ||
| 3) Spiegazione dei diagrammi di controllo elettrico delle macchine | ||
| 4) Risoluzione dei guasti elettrici comuni | ||
| 5 | Collaudo | Verifica pratica tramite test e funzionamento della macchina |