
 EN



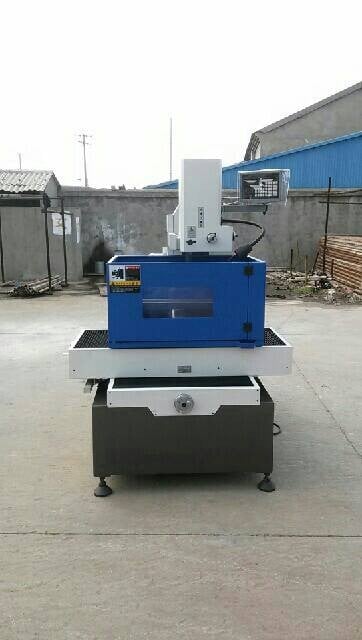
HarsMargin koneissa sekä nopea että keskinopea langanpuristusleikkaus käyttävät takaisin- ja eteenpäin liikkuvaa, rullavarastoitua molyybdeenlangaa. Käytännön ero on leikkausjärjestyksessä. Nopean langanpuristusleikkauksen sarja on suunniteltu yksittäiseen leikkaukseen, kun taas keskinopean sarjan lisäksi suoritetaan ensimmäisen leikkauksen jälkeen viimeistelyleikkaukset parantamaan tulosta sopivissa prosessiehdoissa. 'Keskinopea' ei siis tarkoita yksinkertaisesti sitä, että kone leikkaa aina hitaammin, eikä 'nopea langanpuristusleikkaus' tarkoita, että se suorittaisi kaikki työt nopeammin.
Molemmat prosessit poistavat materiaalia ohjattujen sähkökäyristen avulla ja niitä käytetään sähköä johtavien työkappaleiden käsittelyyn. Oikean valinnan tekee piirustus, materiaali, työkappaleen koko ja paino, vaadittu tarkkuus ja pinnankarheus, vinous, tuotantovaatimukset sekä ennen tuotantokäynnistystä vaadittava validointimäärä.
Mitä nopea lanka ja keskitaso tarkoittavat tässä yhteydessä?
Nopea lanka: takaisin- ja eteenliikkuvat yksikertaiset lankasähköeroosioleikkauskoneet
HarsMarg's yksikertaiset lankasähköeroosioleikkauskoneet varastoitavat uudelleenkäytettävät molyybdeenilankakelat langankelalla ja liikuttavat lankaa edestakaisin leikkausalueen läpi. Tuotevalikoima on järjestetty sovelluksiin, joissa yksi tuotantoleikkaus riittää vaaditun piirustuksen, pinnanlaadun ja prosessisuunnitelman toteuttamiseen.
Yksikertaisella leikkauksella ei tarkoiteta sitä, että kaikilla malleilla olisi sama tarkkuus, leikkausnopeus tai työkappalekapasiteetti. Matka, työpöydän koko, suurin kuorma, suurin työkappaleen paksuus, langan halkaisija, vinouskyky, ohjain ja muut tekniset tiedot vaihtelevat edelleen mallikohtaisesti. Suuri matka-arvo ei myöskään automaattisesti tarkoita, että kone voisi käsitellä raskaampaa tai paksumpaa työkappaletta.
Keskivauhtinen: takaisin- ja eteenliikkuvalla monileikkauksella varustettu langanpuristusleikkaus
HarsMarg's moni-leikkaus Wire EDM -koneet käyttävät samaa perustakaisin- ja eteenliikkuvaa molyybdeenlangan arkkitehtuuria, mutta tukevat ensimmäistä leikkausta seuraavia viilattuja leikkauksia. Viilattu leikkaus seuraa ohjattua rataa sopivalla poikkeamalla ja koneistusparametreilla poistaakseen pienet jäljelle jääneet sallitut poikkeamat. Kun lanka, työnesteen neste, sähköasetukset, jännitys, pesu, työkappaleen kiinnitys ja sallitut poikkeamat on valittu oikein, viilaus voi parantaa pinnanlaatua ja mittojen tarkkuutta.
Valitun ohjaimen, mallin ja työkappaleen osalta on vahvistettava leikkausleikkausten määrä ja tulos. Monileikkauskyky on prosessivaihtoehto, ei takuu siitä, että kaikki materiaalit, paksuudet ja muodot saavuttavat saman pinnanlaadun tai tarkkuuden.
Fast-Wire vs keskinopea langan EDM: käytännöllinen vertailu
| Valintapiste | Fast-Wire / yksileikkaus | Keskinopea / monileikkaus |
|---|---|---|
| Langansiirto | Tumpurivarastoitava, edestakaisin liikkuva uudelleenkäytettävä molyybdeenilanka | Tumpurivarastoitava, edestakaisin liikkuva uudelleenkäytettävä molyybdeenilanka |
| Leikkausjärjestys | Yksi tuotantoleikkaus | Ensimmäinen leikkaus, jota seuraavat tarvittaessa viimeistelyleikkaukset |
| Nykyinen julkaistu pinnanlaatua koskeva viite | Ra ≤ 2,0 µm nykyiselle yksittäiselle leikkausalueelle, annettujen prosessiehtojen mukaisesti | Ra ≤ 2,0 µm ensimmäisen leikkauksen jälkeen ja Ra ≤ 0,8 µm leikkausten jälkikäsittelyn jälkeen, annettujen prosessiehtojen mukaisesti |
| Tarkkuustiedot | Mallikohtaiset ja testikohtaiset; älä sovella yhtä tarkkuuslukua koko alueeseen | Koekappaleen ja prosessin mukaiset; leikkausten jälkikäsittelyn tuloksia ei saa esittää ehdottomana sarjalaajuisena toleranssina |
| Kiertoaikavertailu | Arvioi todellisen materiaalin, paksuuden ja muodon mukainen täysi ensimmäisen leikkauksen kiertoaika | Ota kiertoaikalaskelmaan mukaan ensimmäinen leikkaus ja kaikki suunnitellut leikkausten jälkikäsittelyleikkaukset |
| Milloin arvioida | Kun vaadittu tulos voidaan saavuttaa yhdellä leikkauksella ja valittu malli kattaa työkappaleen | Kun piirros tai pinnan vaatimus perustelee suunnitellun leikkausprosessin |
Yllä mainitut julkiset karheusarvot kuvaavat viitekykyä, ei jokaista työtä varten taattua tulosta. Todellinen suorituskyky riippuu materiaalista ja sen kovuudesta, työkappaleen paksuudesta ja korkeudesta, muodosta, langan kunnosta ja halkaisijasta, työnesteen laadusta, sähköparametreista, jännityksestä, pesusta, kiinnityslaitteen jäykkyydestä, ympäristöolosuhteista ja tarkastusmenetelmästä.
Miten tarkkuutta ja pintalaatua tulisi verrata?
Tarkkuus, paikannustarkkuus, toistettava paikannus ja pinnankarheus ovat eri mittauksia. Niitä ei tule yhdistää yhdeksi ”tarkkuus”-väitteeksi. Hyödyllinen vertailu edellyttää testikappaleen, materiaalin, mittojen, leikkauskertojen määrän, langan, prosessiasetusten ja mittausmenetelmän määrittelyä.
Yksittäisen leikkauksen viitemittaus
Nykyinen HarsMarg:n yksittäisen leikkauksen sarja antaa optimaalisen koneistetun pinnankarheuden viitearvon Ra ≤ 2,0 µm. Sarjassa ei käytetä yhtä ehdotonta koneistustarkkuuden lukuarvoa kaikille malleille. Esimerkiksi DK7725 -sivulla annetaan ehdollinen koneistustarkkuuden viitearvo ≤ 0,015 mm kromi-12 -materiaaliselle, 10 mm paksulle säännölliselle kahdeksankulmaiselle testikappaleelle sen ilmoitettujen työpajan testiolosuhteiden mukaisesti. Tätä tulosta ei saa kopioida muille malleille eikä sitä saa pitää takuuna eri osalle.
Monileikkausviite
Nykyiset HarsMarg:n monileikkaussivut ilmoittavat pinnankarheuden arvoksi Ra ≤ 2,0 µm ensimmäisen leikkauksen jälkeen ja Ra ≤ 0,8 µm viimeistelyleikkausten jälkeen. Niissä kerrotaan myös määritellystä 40 mm korkeasta, 28 mm sivuisesta säännöllisestä kahdeksankulmaisesta testikappaleesta, jonka mittojen poikkeama viimeistelyleikkausten jälkeen on 0,009 mm pystysuorassa leikkauksessa ja 0,010 mm vaakasuorassa leikkauksessa.
Nämä yksittäis- ja monileikkausesimerkit käyttävät eri viiteolosuhteita eivätkä ne ole ohjattu suoraa vertailutesta. Ne selittävät, miten HarsMarg ilmoittaa suorituskykyä; ne eivät todista, että samat arvot saavutetaan asiakkaan materiaalilla, paksuudella tai muodolla. Jos tarkkuusvaatimukset tai pinnanlaatu ovat kriittisiä, tarjouspyyntöön tulisi määritellä odotettu prosessi ja tarvittaessa sovittu näytteleikkaus- ja tarkastussuunnitelma.
Leikkaako Fast-Wire aina nopeammin?
Yleispätevää vastausta ei voida antaa pelkästään luokan nimestä. Tehokas leikkausaika muuttuu materiaalin, paksuuden, kontuurin pituuden, kulman strategian, vinon leikkauksen, langan kunnon, työnesteen, pesun ja sähköasetusten mukaan. Keskinopea prosessi voi myös sisältää useita viimeistelyleikkauksia, joten kokonaissykliin on laskettava kaikki kierrokset. Toisaalta yksittäisleikkausprosessi on parempi vaihtoehto vain silloin, kun sen yhden leikkauksen tulos täyttää jo piirustuksen vaatimukset.
Vertailut, jotka perustuvat epäliittyviin katalogin nopeusalueisiin, voivat olla harhaanjohtavia. Pyydä toimittajia vertailemaan samaa materiaalia, poikkileikkausta, muotoa, laatuvaatimusta ja mittausmenetelmää. Leikkuunopeus, langan kuljetusnopeus ja ohjelmoitu syöttö ovat myös eri suureita, eikä niitä tule käsitellä vaihtoehtoisina.
Minkä koneen tyypin sinun tulisi valita?
Harkitse yksileikkausista langan EDM-konetta, kun
- Vaadittu tarkkuus ja pinnanlaatu voidaan saavuttaa yhdellä suunnitellulla leikkauksella.
- Valitun mallin X/Y-liikealue, työpöytä, pöydän kuormituskyky ja suurin työkappaleen paksuus riittävät osan ja kiinnikkeen vaatimuksiin.
- Vaadittu vinous, ohjain ja langan määritelmä ovat saatavilla ehdotetussa konfiguraatiossa.
- Suora leikkausprosessi on tärkeämpi kuin ylimääräisten viimeistelyleikkausten lisääminen, joita piirustus ei vaadi.
Harkitse monileikkausista langan EDM-konetta, kun
- Piirustus vaatii pinnan tai mitoituksen tuloksen, joka tulee arvioida viimeistelyleikkausten avulla.
- Osan geometria, sallittu poikkeama ja kiinnike mahdollistavat vakauden ensimmäiselle leikkaukselle sekä hallitun viimeistelyleikkauksen.
- Valittu ohjain ja konekonfiguraatio tukevat vaadittua leikkaus- ja viimeistelystrategiaa.
- Kokonaiskierrosaika, tarkastussuunnitelma ja odotettavissa oleva vähentäminen myöhempää viimeistelyä tai korjaustyötä kohti ovat järkeviä kyseiselle työlle.
Kumpaakaan luokkaa ei tulisi valita pelkästään sanoista "nopea" tai "keskitasoinen". Aloita työkappaleen ulottuvuuksista ja kuormituksesta, ja tarkista sitten vaadittu prosessitulos. Katso koko Langanpuristusleikkauskoneiden valikoima ennen yksittäisten mallien vertailua.
Miten kustannuksia ja tuottavuutta tulisi verrata?
Uskottava kustannusvertailu pitää käyttää samaa osaa ja laatuvaatimusta. Siihen tulee sisällyttää konekonfiguraatio, asennus- ja ohjelmointiaika, kaikkien kierrosten kokonaisleikkausaika, uudelleenkäytettävä molybdeenilanka, työnesteen ja suodatuksen kulut, ohjaimet ja muut kulumisosat, tarkastus, operaattorin aika, odotettavissa oleva korjaustyö sekä mahdollinen lisäviimeistely.
Älä oleta, että yksi kategoria käyttää aina vähemmän energiaa, kuluttaa vähemmän johdinta, vaatii vähemmän huoltoa tai tarjoaa nopeamman tuoton sijoitetulle pääomalle. Nämä johtopäätökset edellyttävät määriteltyä mallia, prosessireittiä, työkuormaa ja mittausjaksoa. Taloudellisin kone on se, joka täyttää piirustuksen luotettavasti sopivalla kokonaisprosessilla – ei välttämättä se, jolla on vähiten kierroksia tai joka tekee aggressiivisimman katalogiväitteen.
Tiedot, jotka tulee lähettää mallisuositusta varten
Hyödyllistä teknistä vertailua varten lähetä:
- Työkappaleen materiaali ja laatu, mukaan lukien kovuus, kun se on merkityksellinen
- Osaan liittyvä piirustus ja suurimmat X/Y-mitat, paksuus ja paino
- Muoto, kulmaradiukset, kaltevuus ja mahdolliset aloitusreikävaatimukset
- Tavoiteltu mittatoleranssi ja pinnankarheus
- Odotettu määrä, erän koko tai kiertoaikatavoite
- Vaadittavat ohjaus- tai automaatiofunktiot
- Paikallinen jännite ja taajuus, asennuspaikka ja määrämaa
- Vaaditaanko näytteenottoa tai tarkastusraporttia ennen tilausta
HarsMarg voi käyttää näitä tietoja vertaillakseen sopivaa työtilavuutta ja prosessireittiä eri yksittäislevityksen langanpuristusleikkausalueella ja monilevityksen langanpuristusleikkausalueella . Lopullinen suorituskyky ja konfiguraatio on vahvistettava teknisessä tarjouksessa.
Usein kysytyt kysymykset
Onko keskinopea langanpuristusleikkaus vain hitaampi versio nopeasta langanpuristusleikkauksesta?
Ei. HarsMargin nykyisessä takaisinpyörivän langan tuotejärjestelmässä hyödyllinen ero on leikkausjärjestys: nopeita langanpuristusleikkausmalleja käytetään yksittäislevitykseen, kun taas keskinopeat mallit tekevät lisäksi viimeistelyleikkauksia ensimmäisen leikkauksen jälkeen. Todellinen kiertoaika riippuu edelleen sovelluksesta.
Voivatko molemmat koneen tyypit leikata samoja materiaaleja?
Molemmat prosessit on tarkoitettu sähköä johtaville materiaaleille. Soveltuvuus ja tulokset riippuvat edelleen materiaalin laadusta, kovuudesta, paksuudesta, muodosta, pesusta ja valituista prosessiasetuksista. Pelkkä materiaalin nimi ei riitä mallin valintaan.
Takuuttaako monikertaistus automaattisesti korkeampaa tarkkuutta?
Ei. Viimeistely tarjoaa prosessireitin tuloksen parantamiseksi, mutta se ei takaa yhtä toleranssia kaikille osille. Tarkkuus on arvioitava mallin, työkappaleen, sallitun poiston, leikkausten määrän, langan, asetusten, kiinnityslaitteen ja tarkastusmenetelmän selkeästi määriteltyjen parametrien perusteella.
Milloin yksikertaisleikkaus on parempi vaihtoehto?
Yksikertaisleikkaus on suorempi vaihtoehto, kun yksi leikkaus riittää täyttämään piirustuksen vaatimukset ja valittu kone kattaa työkappaleen liikealueen, kuorman, paksuuden ja vinousvaatimukset. Jos kohdepinnanlaatu tai mitallinen tulos edellyttää suunniteltua viimeistelyprosessia, arvioi monikertaisleikkausmallia sen sijaan.
Seuraava vaihe
Lähetä materiaalisi, piirustuksesi, työkappaleen mitat ja paino, kohdetoleranssi ja pinnanlaatu, tuotantovaatimukset sekä paikallinen sähköntarve. HarsMarg voi sitten arvioida, onko yksikertaisleikkaus vai monikertaisleikkaus Wire EDM -prosessi sopivampi lähtökohta, ja tunnistaa arvioitavaksi tarkasteltavat mallit.
Sisällysluettelo
- Mitä nopea lanka ja keskitaso tarkoittavat tässä yhteydessä?
- Fast-Wire vs keskinopea langan EDM: käytännöllinen vertailu
- Miten tarkkuutta ja pintalaatua tulisi verrata?
- Leikkaako Fast-Wire aina nopeammin?
- Minkä koneen tyypin sinun tulisi valita?
- Miten kustannuksia ja tuottavuutta tulisi verrata?
- Tiedot, jotka tulee lähettää mallisuositusta varten
- Usein kysytyt kysymykset
- Seuraava vaihe
