
 EN



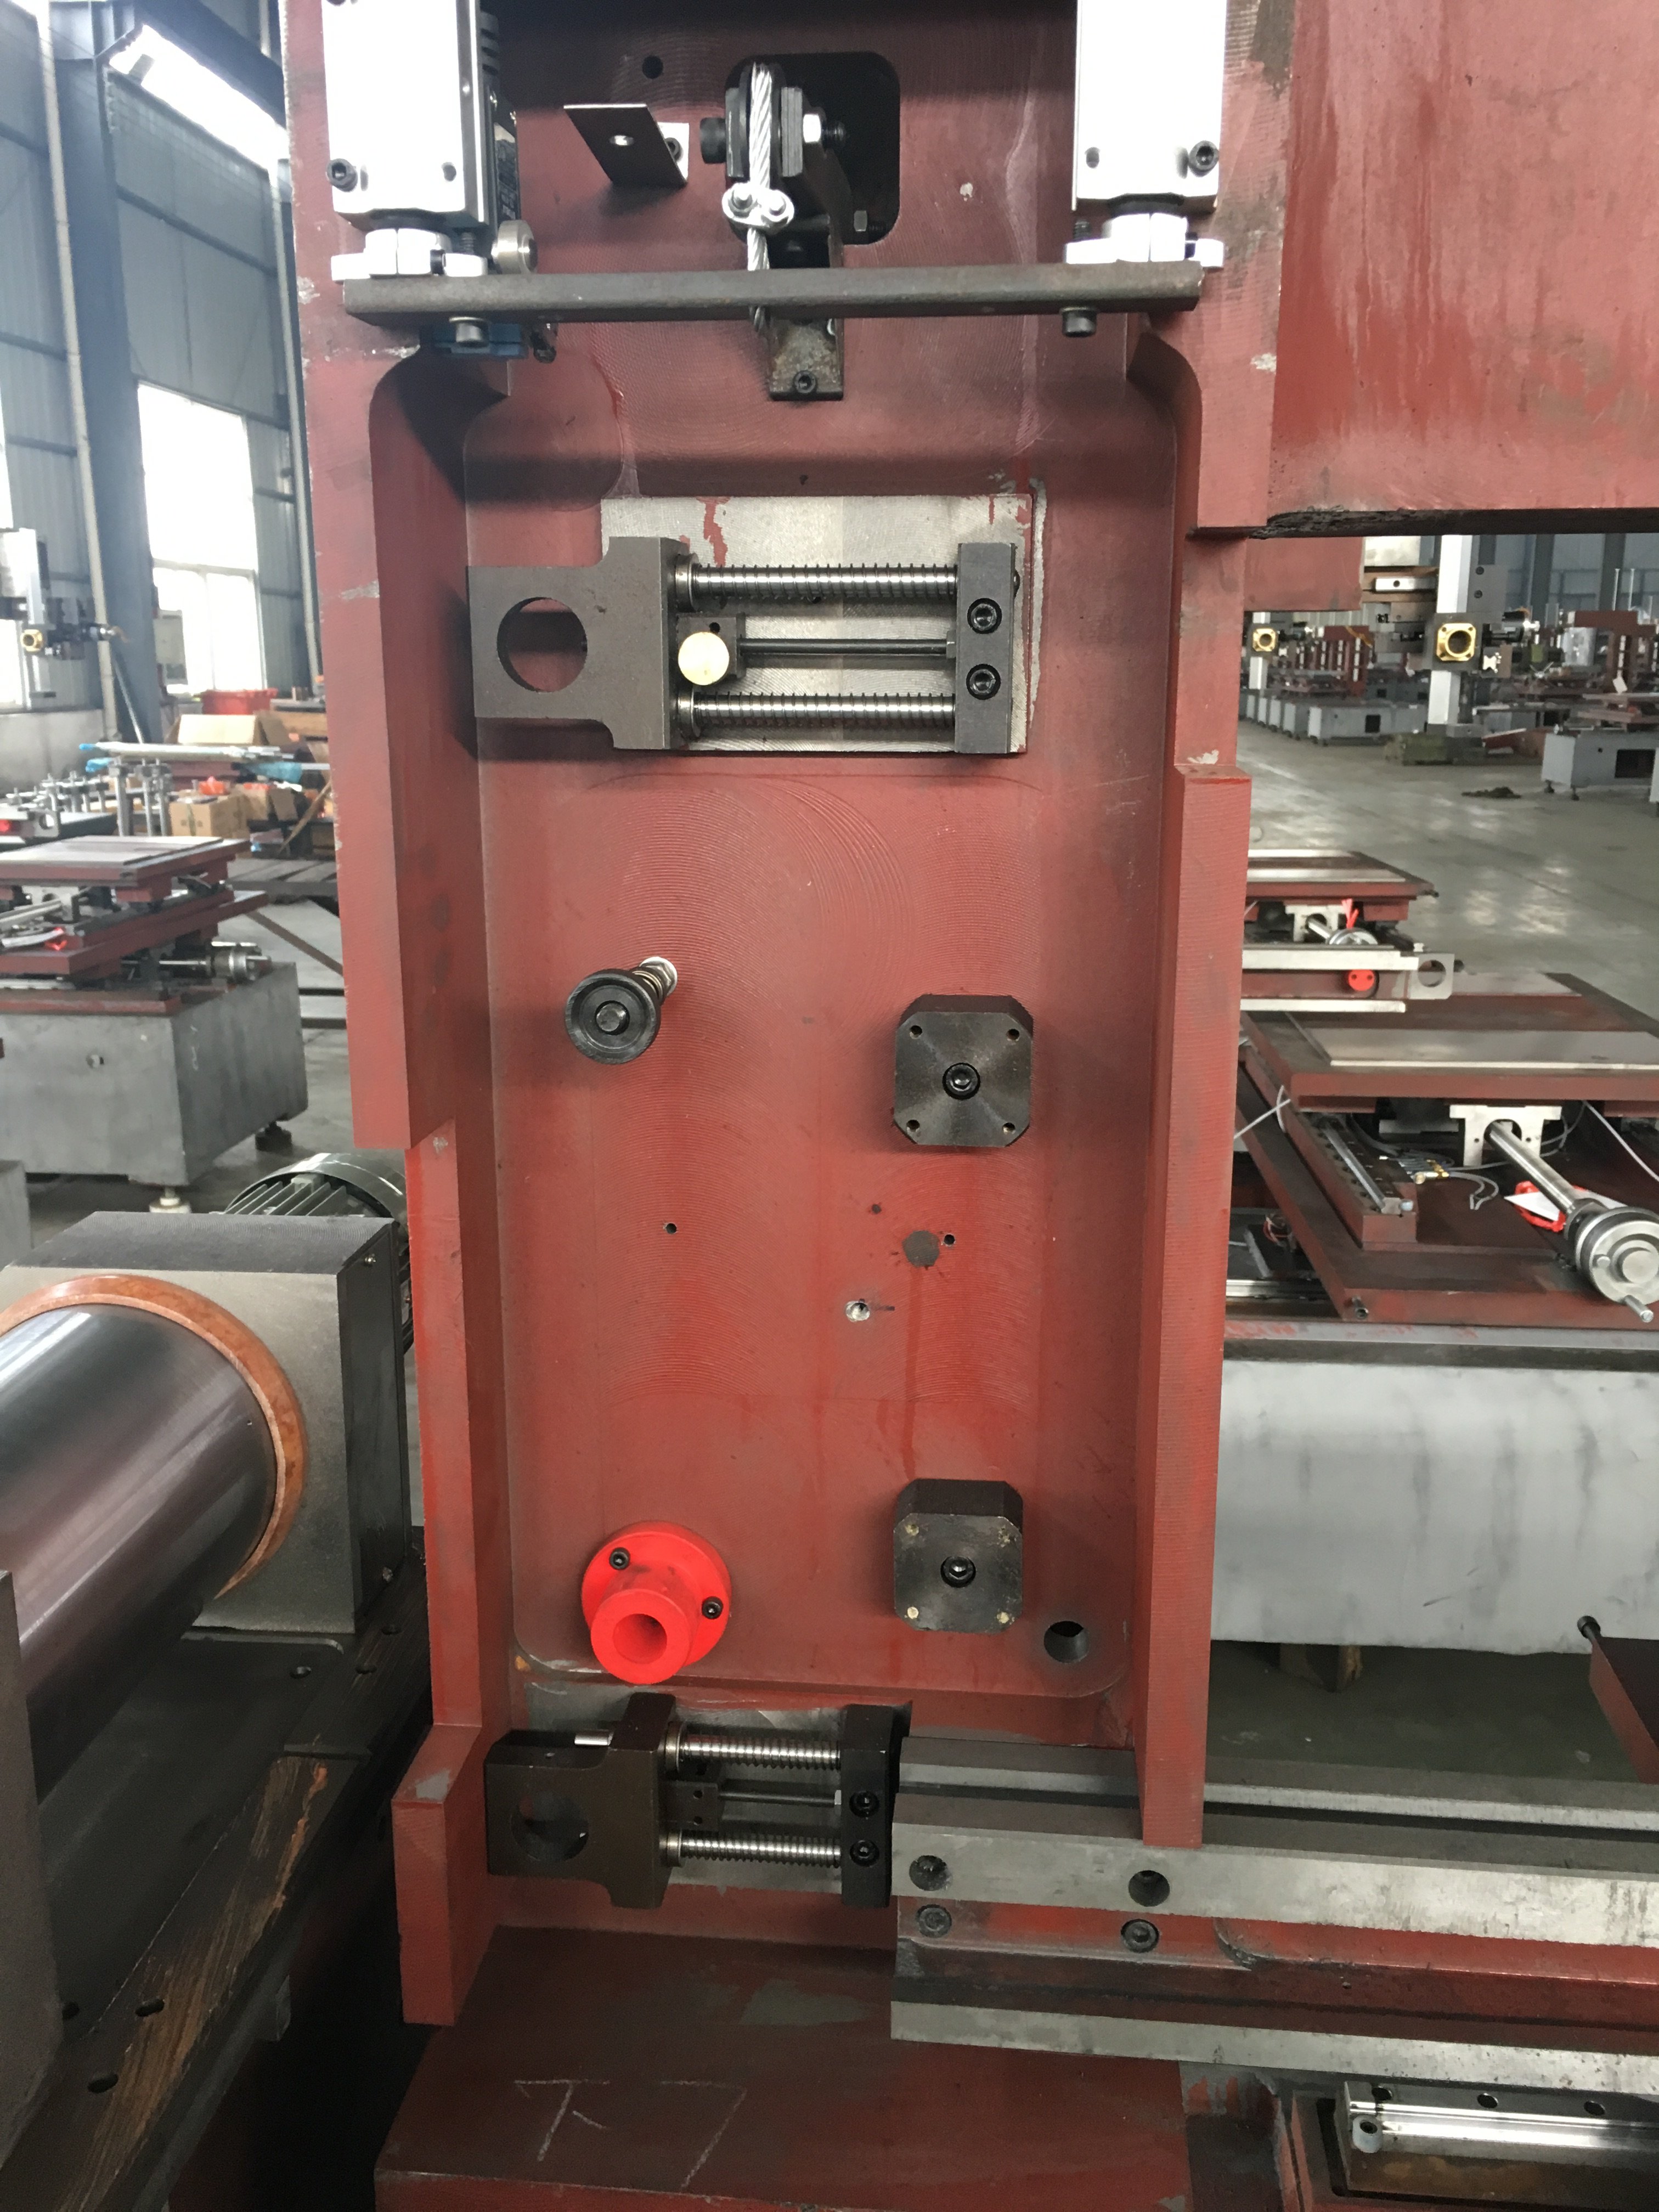
สำหรับ เครื่อง EDM แบบลวด สำหรับงานแต่ละชิ้น วิธีปฏิบัติที่แท้จริงในการลดของเสียคือ การวางแผนการจัดวางวัตถุดิบอย่างมีประสิทธิภาพ การตรวจสอบความกว้างของการตัดจริง และการรองรับชิ้นส่วนให้คงสภาพตลอดกระบวนการตัด จากนั้นยืนยันผลประหยัดโดยเปรียบเทียบปริมาณวัตถุดิบที่จำเป็นสำหรับชิ้นส่วนที่ผ่านการตรวจสอบในปริมาณเท่ากัน การใช้ลวดบางหรือการจัดเรียงแบบแปลนให้แน่นเพียงอย่างเดียวไม่ได้แสดงถึงการประหยัดที่แท้จริง
ระบุวัตถุดิบที่ใช้และชิ้นส่วนที่ผ่านการตรวจสอบแล้ว
เริ่มต้นด้วยเกรดและสถานะของวัสดุ ขนาดวัตถุดิบที่สามารถใช้งานได้ ฉบับแก้ไขของแบบแปลนชิ้นส่วน ปริมาณที่ต้องการ และข้อกำหนดการตรวจสอบ จากนั้นเปรียบเทียบการจัดวางวัตถุดิบตามแบบปัจจุบันกับแบบที่เสนอไว้ โดยใช้ชิ้นส่วนที่ผ่านการตรวจสอบในปริมาณเท่ากัน การเปลี่ยนข้อกำหนดของชิ้นส่วน หรือการนับชิ้นงานครึ่งสำเร็จรูปเป็นชิ้นงานสำเร็จรูป จะทำให้ผลการเปรียบเทียบคลาดเคลื่อน
- บันทึกปริมาณวัตถุดิบที่จ่ายให้กับงานนั้น ๆ รวมถึงวัตถุดิบที่สงวนไว้สำหรับการยึดหรือการจัดตำแหน่ง
- นับชิ้นส่วนที่ผ่านการตรวจสอบแยกต่างหากจากชิ้นส่วนที่ถูกปฏิเสธ และชิ้นส่วนที่ยังรอการตรวจสอบหรือปรับปรุง
- ระบุวัสดุที่ถูกตัดออกในขั้นตอนการตัด และการแปรรูปเพิ่มเติมใด ๆ ตามเส้นทางที่ตกลงกันไว้
- บันทึกเศษวัสดุที่เก็บไว้แยกต่างหากจากเศษที่ใช้งานไม่ได้ ส่วนที่เก็บไว้ไม่ถือว่าสามารถนำไปใช้กับงานอื่นได้โดยอัตโนมัติ
ใช้หลักเกณฑ์ที่สม่ำเสมอ เช่น มวลหรือปริมาตร ในการเปรียบเทียบวัตถุดิบกับวัสดุของชิ้นส่วน ให้แยกวัสดุที่กู้คืนได้ ผลลัพธ์ที่ถูกปฏิเสธ และการสูญเสียจากการแปรรูปออกจากกัน เพื่อไม่ให้นับซ้ำ หากมีการนำวัตถุดิบที่กู้คืนมาใช้ ให้บันทึกแหล่งที่มา ขนาดที่ใช้งานได้ และสภาพของวัตถุดิบแทนที่จะถือว่าเป็นวัตถุดิบใหม่ที่เทียบเท่า
แยกเส้นผ่านศูนย์กลางของลวดออกจากความกว้างจริงของการตัด
การตัดด้วยลวดไฟฟ้า (Wire EDM) ขจัดวัสดุผ่านการปล่อยประจุไฟฟ้าระหว่างลวดขั้วไฟฟ้ากับชิ้นงานที่นำไฟฟ้าได้ เป็นกระบวนการตัดแบบไม่สัมผัส ไม่ใช่การเลื่อยแบบกลไก ความสามารถในการนำไฟฟ้าเป็นเงื่อนไขเบื้องต้นสำหรับการใช้งาน แต่ยังจำเป็นต้องพิจารณาเพิ่มเติมเกี่ยวกับชนิดวัสดุ เงื่อนไข รูปทรงเรขาคณิต และข้อกำหนดในการยอมรับ
ห้ามใช้เส้นผ่านศูนย์กลางของลวดเป็นความกว้างที่วัดได้ของรอยตัดสุดท้าย ให้ยืนยันเครื่องจักรที่เสนอ ลวด ของเหลวที่ใช้ในการตัด ลำดับการตัด และค่าชดเชยที่เขียนโปรแกรมไว้ ขอผลการวัดจริงสำหรับวัสดุและลักษณะเฉพาะที่เกี่ยวข้องก่อนกำหนดระยะห่างหรือค่าเผื่อ การวัดจากเครื่องจักรหรือการตั้งค่าอื่นไม่สามารถใช้ระบุความกว้างของรอยตัดสำหรับงานของท่านได้
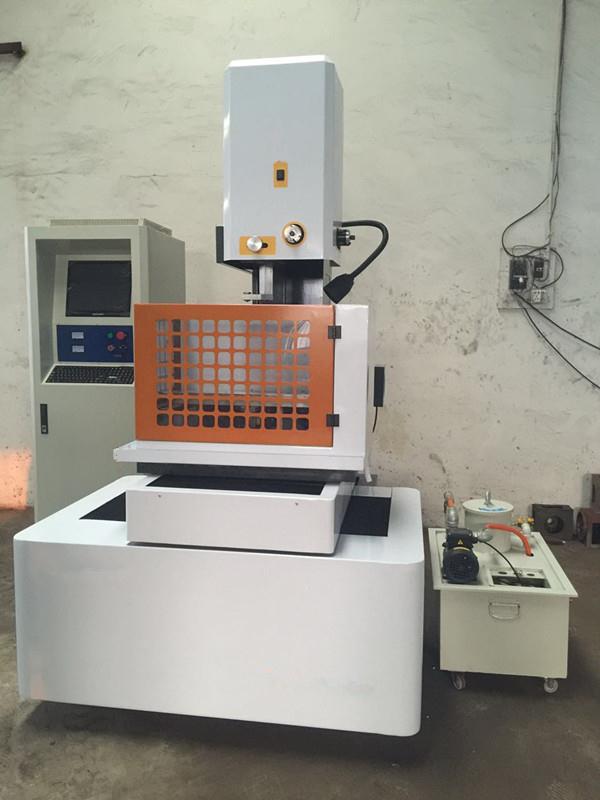
ตรวจสอบรูปแบบการจัดวางที่สามารถตัดได้จริง
- ทำเครื่องหมายขอบเขตของวัสดุที่ใช้งานได้ พื้นที่สำหรับการยึดชิ้นงาน จุดอ้างอิง และบริเวณใดๆ ที่ต้องคงไว้ให้โล่ง
- ตรวจสอบเส้นทางเดินของลวดทั้งหมดและการจัดเรียงจุดเริ่มต้นสำหรับแต่ละรูปร่าง ยืนยันตำแหน่งรูเริ่มต้นหรือการเข้าถึงขอบเมื่อมีการใช้งาน
- วางแผนการรองรับชิ้นส่วนและแกนกลาง สะพานที่ยังคงค้างไว้ และลำดับการตัดก่อนปล่อยรูปร่างออก
- ตรวจสอบระยะห่างและค่าเผื่อการกลึงที่เสนอเทียบกับเส้นทางการตัดที่ผ่านการรับรองแล้วและขนาดสุดท้ายที่ต้องการ
- ทบทวนว่าเศษวัสดุที่เหลืออยู่หรือแกนกลางที่ถูกตัดออกสามารถระบุ ตรวจสอบ และนำไปใช้จริงสำหรับความต้องการในขั้นตอนต่อไปได้หรือไม่
การดูตัวอย่างการจัดเรียงชิ้นส่วน (nesting) หรือโปรแกรมล่วงหน้าสามารถช่วยในการทบทวนแผนได้ กรณีที่ซอฟต์แวร์ที่จัดให้มามีความสามารถรองรับฟังก์ชันดังกล่าว อย่างไรก็ตาม สิ่งนี้ไม่ได้เป็นหลักฐานยืนยันว่าระบบจับยึดชิ้นงาน ลำดับการตัด หรือชิ้นส่วนสำเร็จรูปจะผ่านเกณฑ์การตรวจสอบ โปรดตรวจสอบและยืนยันการทำงานของซอฟต์แวร์ที่ติดตั้งไว้จริง รวมถึงฟังก์ชันของแกนต่าง ๆ แทนที่จะสมมุติว่าเครื่องจักรทุกเครื่องมีความสามารถพิเศษในการจัดเรียงชิ้นส่วน หรือว่าจำนวนแกนที่มากขึ้นจะช่วยลดจำนวนการตั้งค่าเครื่อง
รวมการยอมรับคุณภาพพื้นผิวและการระบุเส้นทางการผลิตทั้งหมด
การตัดแบบไม่สัมผัสไม่ได้หมายความว่าพื้นผิวจะไม่ได้รับผลกระทบจากความร้อน กระบวนการ EDM อาจทิ้งชั้นวัสดุที่ถูกหลอมใหม่ (recast layer) หรือเขตที่ได้รับผลกระทบจากความร้อน (heat-affected zone) ไว้ ดังนั้น จึงจำเป็นต้องกำหนดข้อกำหนดเกี่ยวกับความสมบูรณ์ของพื้นผิวที่เกี่ยวข้อง พร้อมทั้งวิธีการตรวจสอบและยอมรับคุณภาพพื้นผิวสำหรับชิ้นส่วนนั้น ๆ โดยการอ้างอิงว่าไม่มีความร้อนเกิดขึ้นเลย (zero-heat) แบบทั่วไป หรือการสมมุติว่าต้องมีการตกแต่งผิวเพิ่มเติมโดยอัตโนมัตินั้น ไม่เหมาะสม
รวมถึงขั้นตอนการเตรียม การตัด การจัดการ การตรวจสอบ และการแปรรูปเพิ่มเติมอื่นใดที่ตกลงกันไว้ในการเปรียบเทียบ ตัดสินใจว่าจำเป็นต้องทำการตกแต่งหรือกลึงเพิ่มเติมหรือไม่ โดยพิจารณาจากแบบแปลนและผลลัพธ์ที่ได้รับการยอมรับ ไม่ใช่จากคำกล่าวอ้างทั่วไปว่าเป็นชิ้นงานใกล้เคียงรูปร่างสุดท้าย (near-net-shape) การจัดวางที่ใช้วัสดุน้อยลงแต่ผลิตชิ้นส่วนที่ไม่สามารถยอมรับได้ ไม่ถือว่าเป็นการปรับปรุงที่ใช้งานได้จริง
บันทึกการสูญเสียระหว่างงานตัวอย่างที่เป็นตัวแทน
สำหรับงานทดลองหรืองานทำซ้ำ ให้บันทึกเลขที่ล็อตของวัสดุ ฉบับแก้ไขของแบบแปลน การตั้งค่าเครื่องจักร การตั้งค่าเบื้องต้น และเส้นทางการตัด ควบคู่ไปกับผลลัพธ์ที่ได้รับการยอมรับ บันทึกเหตุการณ์หยุดชะงัก ชิ้นส่วนที่ถูกปฏิเสธ การทำใหม่ และเหตุผลในแต่ละกรณี แยกข้อมูลประมาณการออกจากผลลัพธ์ที่วัดได้จริง และระบุให้ชัดเจนว่าบันทึกนี้ครอบคลุมกิจกรรมใดบ้าง
ปฏิบัติตามคำแนะนำของผู้ผลิตสำหรับอุปกรณ์และวัสดุสิ้นเปลืองที่ใช้งานจริง ตกลงร่วมกันว่าใครจะตรวจสอบสภาพการตั้งค่า และบันทึกการเปลี่ยนแปลงก่อนเปรียบเทียบงานแต่ละชุด แยกแยะบันทึกการทำงานของเครื่องจักรที่มีอยู่ ออกจากสิ่งที่ผู้ปฏิบัติงานสังเกตเห็น และผลการตรวจสอบ; ห้ามสมมุติว่าการตรวจสอบอัตโนมัติ การสอบเทียบ หรือการบำรุงรักษา จะทำให้จำนวนชิ้นงานที่ถูกปฏิเสธลดลง
คำถามทั่วไปเกี่ยวกับการใช้วัสดุ
การจัดเรียงชิ้นส่วนให้แน่นขึ้นเสมอไปจะช่วยลดของเสียหรือไม่
ไม่เสมอไป การจัดวางยังต้องคำนึงถึงการเข้าถึงได้จริง การรองรับชิ้นงาน ระยะห่างที่เหมาะสม และลำดับการตัดที่สอดคล้องกับข้อกำหนดของชิ้นส่วน ให้เปรียบเทียบผลลัพธ์ที่ยอมรับได้จริงและวัสดุที่เหลือใช้ แทนที่จะพิจารณาเพียงพื้นที่ที่ถูกครอบครองในตัวอย่างภาพจากซอฟต์แวร์
การตัดด้วยลวดไฟฟ้า (Wire EDM) ให้ของเสียน้อยกว่าการตัดด้วยเลเซอร์เสมอหรือไม่
ไม่มีการจัดอันดับแบบทั่วไปที่สามารถสรุปได้ ให้เปรียบเทียบวัสดุชนิดเดียวกัน แบบแปลนเดียวกัน ปริมาณเดียวกัน และเกณฑ์การยอมรับเดียวกัน ตลอดกระบวนการผลิตทั้งหมด ความกว้างของการตัด ข้อกำหนดขอบชิ้นงาน จำนวนชิ้นงานที่ถูกปฏิเสธ และขั้นตอนการผลิตภายหลัง อาจส่งผลให้ผลลัพธ์แตกต่างกัน โปรดใช้คู่มือการเลือกระหว่าง Wire EDM vs laser cutting selection guide สำหรับการตัดสินใจในกระบวนการโดยรวม
การประหยัดวัสดุเพียงอย่างเดียวสามารถกำหนดระยะเวลาคืนทุนได้หรือไม่
สิ่งเหล่านี้ไม่ใช่การประเมินการลงทุนอย่างครบถ้วน ให้ใช้ข้อมูลการใช้จ่ายจริงสำหรับวัสดุ และปริมาณการผลิตที่ยอมรับได้ จากนั้นพิจารณาอุปกรณ์ การเขียนโปรแกรม การยึดชิ้นงาน แรงงาน วัสดุสิ้นเปลือง การบำรุงรักษา การตรวจสอบ และการดำเนินการใด ๆ ที่ตามมา ระบุสมมติฐานทั้งหมด และเปรียบเทียบค่าประมาณกับผลลัพธ์ที่วัดได้จริง ไม่มีระยะเวลาคืนทุนแบบสากลที่สามารถนำไปใช้กับการซื้อเครื่องจักรได้
สิ่งที่ควรส่งมาเพื่อการทบทวนการใช้วัสดุ
- ฉบับแก้ไขของแบบแปลนและหน่วยที่ใช้ ปริมาณที่ต้องการ และข้อกำหนดสำหรับชิ้นส่วนที่ผ่านการตรวจสอบแล้ว
- เกรดวัสดุและสภาพของวัสดุอย่างแม่นยำ ขนาดของวัสดุคงคลัง ความหนา และน้ำหนัก
- แผนผังปัจจุบันและแผนผังที่เสนอ รวมถึงตำแหน่งการนำสายไฟเข้า การยึดชิ้นงาน การรองรับ และลำดับการตัด
- มิติที่ต้องการ ผิวสัมผัส และการตรวจสอบความสมบูรณ์ของผิว พร้อมระบุวิธีการวัด
- บันทึกที่มีอยู่เกี่ยวกับวัสดุคงคลังที่ใช้ ชิ้นส่วนที่ผ่านการตรวจสอบและไม่ผ่านการตรวจสอบ การทำใหม่ และเศษวัสดุที่เก็บไว้
- เครื่องจักรหรือฟังก์ชันที่เสนอ แหล่งจ่ายไฟฟ้า และประเทศปลายทาง
โปรดระบุรายละเอียดเหล่านี้พร้อมกับ คำสอบถามเกี่ยวกับเครื่องจักร และสอบถามว่าสมมุติฐาน รายการกำหนดค่า และผลลัพธ์ตัวอย่างใดบ้างที่จำเป็นต้องยืนยัน หากมีการอ้างอิงถึงการประหยัด โปรดสอบถามว่าการประหยัดนั้นอิงตามวัสดุ ปริมาณ และชิ้นส่วนที่ได้รับการยอมรับจริง แทนที่จะอาศัยเปอร์เซ็นต์ทั่วไป
เอกสารจากผู้ผลิต
ตลาด คำอธิบาย FANUC Wire Cutting EDM อธิบายกลไกพื้นฐานของการปล่อยประจุและการไม่สัมผัส การเปิดตัว UPN-01 ของ Makino แสดงให้เห็นว่าเส้นผ่านศูนย์กลางลวดกับความกว้างของร่องที่เสร็จสมบูรณ์นั้นแตกต่างกัน ภายใต้การตั้งค่าไมโครแมชชินิงเฉพาะ สรุปเว็บinar EDM สำหรับอุตสาหกรรมการบินและอวกาศของ Makino ระบุข้อกังวลที่อาจเกิดขึ้นเกี่ยวกับชั้นวัสดุที่หลอมใหม่ (recast layer) และโซนที่ได้รับผลกระทบจากความร้อน (heat-affected zone) เอกสารเหล่านี้ไม่ได้กำหนดข้อกำหนดเฉพาะของเครื่องจักร HarsMarg สูตรความกว้างของการตัดที่ใช้ได้ทั่วไป หรือผลลัพธ์การประหยัดวัสดุ
สารบัญ
- ระบุวัตถุดิบที่ใช้และชิ้นส่วนที่ผ่านการตรวจสอบแล้ว
- แยกเส้นผ่านศูนย์กลางของลวดออกจากความกว้างจริงของการตัด
- ตรวจสอบรูปแบบการจัดวางที่สามารถตัดได้จริง
- รวมการยอมรับคุณภาพพื้นผิวและการระบุเส้นทางการผลิตทั้งหมด
- บันทึกการสูญเสียระหว่างงานตัวอย่างที่เป็นตัวแทน
- คำถามทั่วไปเกี่ยวกับการใช้วัสดุ
- สิ่งที่ควรส่งมาเพื่อการทบทวนการใช้วัสดุ
- เอกสารจากผู้ผลิต
