
 EN



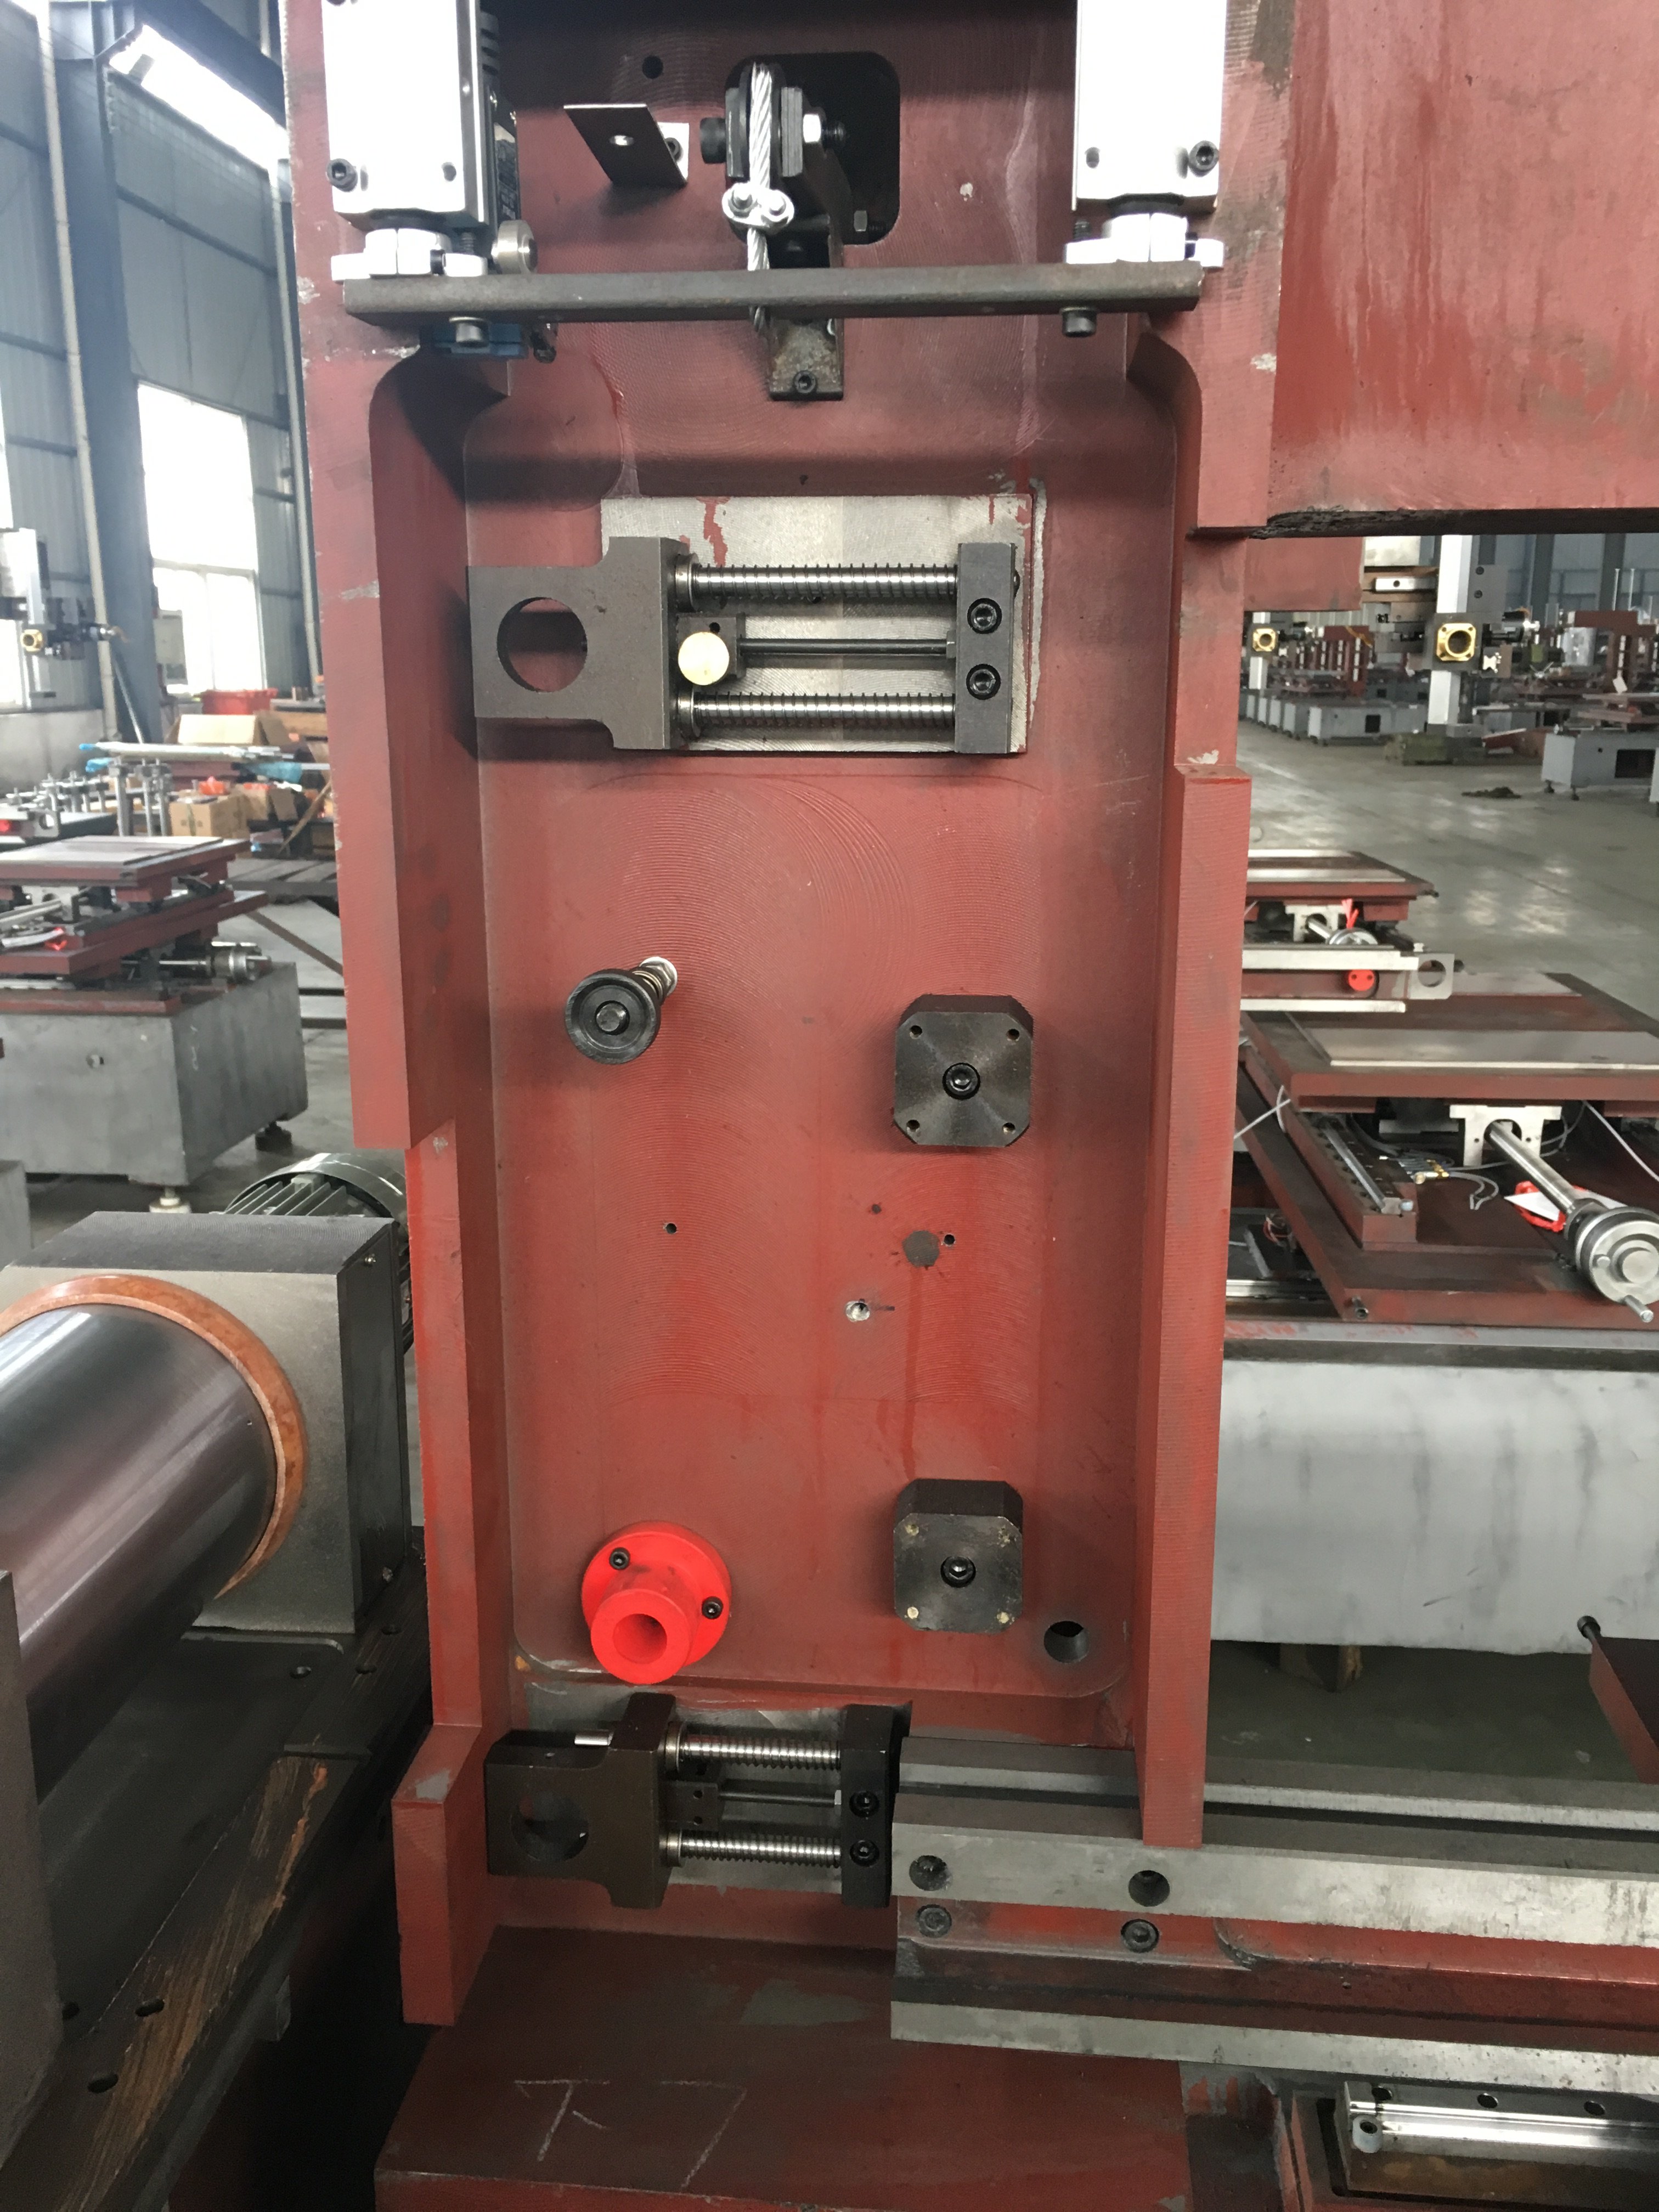
Para sa wire EDM sa mga gawain, ang praktikal na paraan upang bawasan ang basura ay magplano ng isang epektibong layout ng stock, suriin ang aktwal na lapad ng hiwa, at suportahan ang mga bahagi sa buong proseso ng paghihiwa. Kumpirmahin ang mga nakaukit na pagtitipid sa pamamagitan ng paghahambing ng stock na kailangan para sa parehong bilang ng natanggap na output. Ang isang manipis na wire o isang sobrang siksik na drawing ay hindi pa nangangahulugan ng tunay na pagtitipid.
Tukuyin ang stock at ang natanggap na output
Simulan sa uri at kalagayan ng materyal, mga dimensyon ng stock na maaaring gamitin, bersyon ng drawing ng bahagi, dami, at mga kailangan sa inspeksyon. Ihambing ang umiiral at inihain na mga layout para sa parehong bilang ng natanggap na output. Ang pagbabago sa teknikal na tukoy ng bahagi o ang pagbilang ng mga di-punong blanko bilang natapos na bahagi ay nagdudulot ng nakakalito at hindi wastong paghahambing.
- I-record ang stock na ibinigay sa gawain, kasama ang anumang materyal na inireserba para sa pag-clamp o pag-locate.
- Bilangin ang mga bahagi na tinanggap nang hiwalay mula sa mga tinanggihan at mula sa mga bahagi na naghihintay pa ng pagsusuri o pag-uulit ng proseso.
- Tukuyin ang materyal na tinanggal sa pagputol at sa anumang sumunod na proseso ayon sa pinagkasunduang ruta.
- I-record ang mga natirang putol nang hiwalay mula sa hindi magamit na natira. Ang isang natirang piraso ay hindi agad na angkop para sa ibang gawain.
Gamitin ang parehong batayan, tulad ng timbang o dami, sa paghahambing ng stock at ng materyal na bahagi. Panatilihin ang hiwalay ang mga nabawi na materyal, ang mga output na tinanggihan, at ang mga nawalang materyal dahil sa proseso upang hindi ito maisama nang dalawang beses. Kung kasali ang nabawi na stock, i-record ang pinagmulan nito, ang mga sukat na maaaring gamitin, at ang kalagayan nito imbes na ituring ito bilang kahalintulad na bagong blank.
Hiwalayin ang diameter ng wire mula sa aktuwal na lapad ng putol
Ang Wire EDM ay nag-aalis ng materyal sa pamamagitan ng mga electrical discharge sa pagitan ng isang electrode wire at ng isang electrically conductive na workpiece. Ito ay isang proseso ng pagputol na walang direktang kontak, hindi isang mekanikal na saw. Ang conductivity ay isang unang kondisyon para sa pagkakaroon ng karapatan; ang tiyak na materyal, kalagayan, hugis, at mga kinakailangan sa pagtanggap ay kailangang suriin pa rin.
Huwag gamitin ang diameter ng wire bilang sukat ng lapad ng natapos na pagputol. Kumpirmahin ang iminungkahing makina, wire, likido sa pagpapatakbo, pagkakasunod-sunod ng pagputol, at programadong kompensasyon. Humiling ng aktuwal na mga sukat para sa kaukulang materyal at katangian bago itakda ang espasyo o mga pahintulot. Ang resulta mula sa ibang makina o setup ay hindi nagtatakda ng lapad ng putol para sa iyong gawain.
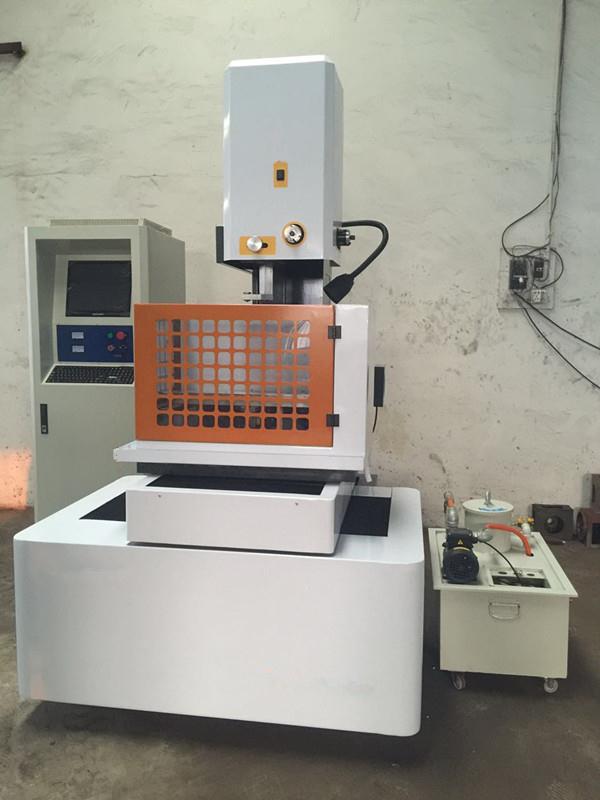
Suriin ang layout na tunay na maaaring putulin
- Markahan ang hangganan ng magagamit na stock, mga lugar ng pagkakapit, mga datum, at anumang rehiyon na dapat manatiling malinis.
- Suriin ang buong landas ng wire at ang pagkakasunod-sunod ng pagpasok para sa bawat contour. Kumpirmahin ang start-hole o access sa gilid kung angkop.
- Magplano ng suporta para sa bahagi at core, anumang nananatiling bridge, at ang pagkakasunod-sunod ng pagputol bago i-release ang isang contour.
- Suriin ang iminungkahing espasyo at mga pahintulot sa pagmamachine laban sa napatunayang ruta ng pagputol at sa kailangang huling sukat.
- Balikan kung ang natitirang stock o mga tinanggal na core ay maaaring kilalanin, inspeksyunin, at gamitin para sa aktuwal na susunod na pangangailangan.
Ang isang nesting o program preview ay maaaring tumulong sa pagsusuri ng plano, kung ang ibinigay na software ay sumusuporta dito. Hindi ito nagpapatunay na ang workholding, cutting sequence, o mga natapos na bahagi ay papasa sa inspeksyon. I-verify ang naka-install na software at mga axis function imbes na ipagpalagay na ang bawat makina ay may espesyalisadong nesting o na ang mas maraming axes ay nag-aalis ng karagdagang setups.
Isama ang surface acceptance at ang buong ruta
Ang non-contact cutting ay hindi nangangahulugan na ang surface ay hindi naaapektuhan ng init. Ang EDM ay maaaring mag-iwan ng recast layer o heat-affected zone. Tukuyin ang anumang nauukol na surface-integrity requirement at acceptance method para sa bahagi; ang parehong universal zero-heat claims at ang ipinapalagay na mandatory finishing allowance ay hindi angkop.
Isama ang paghahanda, mga yugto ng pagputol, paghawak, pagsusuri, at anumang kasunduang susunod na proseso sa paghahambing. Pasyahan kung kailangan ang pagtatapos o karagdagang pagmamachine mula sa drawing at sa naaprubahan na resulta, hindi mula sa pangkalahatang pag-angkin ng malapit-sa-net-shape. Ang isang layout na gumagamit ng mas kaunti na stock ngunit nagbubunga ng hindi tinatanggap na mga bahagi ay hindi nagpapakita ng kapaki-pakinabang na pagpapabuti.
I-record ang mga nawala sa loob ng isang representatibong gawain
Para sa isang pagsusubok o paulit-ulit na gawain, i-record ang lot ng materyales, bersyon ng drawing, konpigurasyon ng makina, setup, at ruta ng pagputol kasama ang naaprubahang output. Tandaan ang mga interupsiyon, mga hiniling na bahagi, rework, at ang dahilan sa bawat isa. Panatilihin ang mga estimate nang hiwalay sa mga sukat na resulta at ipahayag kung aling mga gawain ang kasali sa record.
Sundin ang mga instruksyon ng tagagawa para sa aktwal na kagamitan at mga konsumo. Pumagtanong kung sino ang magtitingin sa kondisyon ng pag-setup at magrerecord ng mga pagbabago bago ikumpara ang mga gawain. Ihiwalay ang mga log ng makina na available mula sa mga obserbasyon ng operator at mga resulta ng inspeksyon; huwag ipagpalagay na ang awtomatikong pagmomonitor, kalibrasyon o pagpapanatili ay nagpapababa ng bilang ng mga bahaging tinanggihan.
Karaniwang mga tanong tungkol sa paggamit ng materyales
Lagi bang nababawasan ang basura kapag mas siksik ang pagkakasunod-sunod ng mga bahagi
Hindi. Kailangan pa rin ng layout ang sapat na access, suporta, espasyo, at sunud-sunod na pagputol na sumusunod sa mga kinakailangan ng bahagi. Ihambing ang aktwal na output na tinanggap at ang natirang materyal, hindi lamang ang lugar na pinagkakabukod sa isang software preview.
Lagi bang mas kaunti ang basurang nalilikha sa wire EDM kaysa sa laser cutting
Walang pangkalahatang ranggo na may katibayan. Ihambing ang parehong materyal, disenyo, dami, at mga pamantayan sa pagtanggap sa buong proseso ng pagpoproseso. Ang iba’t ibang lapad ng putol, mga kinakailangan sa gilid, mga bahaging tinanggihan, at mga susunod na operasyon ay maaaring baguhin ang resulta. Gamitin ang hiwalay na Gabay sa pagpili ng Wire EDM laban sa laser cutting para sa mas malawak na proseso ng pagdedesisyon.
Maaari bang magtakda lamang ang mga kawalan ng materyales ng isang panahon ng pagbabalik (payback period)?
Hindi sila isang kumpletong pagsusuri sa investisyon. Gamitin ang aktuwal na gastos sa materyales at ang tinatanggap na produksyon, at isama ang mga gastos para sa kagamitan, programming, workholding, lakas-paggawa, consumables, pangangalaga, inspeksyon, at anumang susunod na operasyon. Ipaunawa ang mga pinagpapalagay at ihambing ang mga estimasyon sa mga nakukuhang resulta. Walang pangkalahatang panahon ng pagbabalik na maaaring gamitin sa pagbili ng isang makina.
Ano ang dapat ipadala para sa pagsusuri ng paggamit ng materyales
- Ang bersyon ng drawing at yunit, ang kailangang dami, at ang espesipikasyon ng tinatanggap na bahagi.
- Ang eksaktong grado at kondisyon ng materyales, sukat ng stock, kapal, at timbang.
- Ang kasalukuyang layout at ang inihain na layout, kabilang ang pagpasok ng wire, pagkakapit, suporta, at pagkakasunod-sunod ng pagputol.
- Ang kailangang sukat, surface finish, at anumang pagsusuri sa kalidad ng ibabaw, kasama ang paraan ng pagsukat.
- Ang mga nakaimbak na rekord ng ginamit na stock, tinatanggap at tinanggihan na bahagi, rework, at mga natirang offcuts.
- Ang iminungkahing makina o mga kailangang gampanin, ang suplay ng kuryente, at bansa ng destinasyon.
Isama ang mga detalyeng ito sa iyong katanungan tungkol sa makina at itanong kung aling mga pagpapalagay, mga item ng konpigurasyon, at mga halimbawang resulta ang kailangang kumpirmahin. Kung may binanggit na pagtitipid, itanong ang uri ng materyales, dami, at batayan ng mga pinalad na bahagi nito, imbes na umasa sa pangkalahatang porsyento lamang.
Dokumentasyon ng tagagawa
Ang Paliwanag ng FANUC Wire Cutting EDM ay naglalarawan ng pangunahing mekanismo ng discharge at hindi direktang pag-uugnay. Paglabas ng Makino UPN-01 ay nagpapakita na ang diameter ng wire at ang lapad ng natapos na puwang ay magkaiba sa isang tiyak na mikro-machining na setup. Buod ng webinar ng Makino tungkol sa aerospace EDM ay nagtatala ng posibleng mga problema sa recast at heat-affected zone. Ang mga dokumentong ito ay hindi nagtatakda ng mga teknikal na tukoy na katangian ng HarsMarg na makina, ng isang pangkalahatang pormula para sa lapad ng pagputol, o ng mga resulta sa pagtitipid ng materyales.
Talaan ng mga Nilalaman
- Tukuyin ang stock at ang natanggap na output
- Hiwalayin ang diameter ng wire mula sa aktuwal na lapad ng putol
- Suriin ang layout na tunay na maaaring putulin
- Isama ang surface acceptance at ang buong ruta
- I-record ang mga nawala sa loob ng isang representatibong gawain
- Karaniwang mga tanong tungkol sa paggamit ng materyales
- Ano ang dapat ipadala para sa pagsusuri ng paggamit ng materyales
- Dokumentasyon ng tagagawa
