
 EN



Pour eDM à fil pour les travaux, la voie pratique pour réduire les déchets consiste à planifier une disposition des stocks réalisable, à vérifier la largeur de coupe réelle et à soutenir les pièces tout au long de la séquence de découpe. Confirmez les économies en comparant la quantité de stock nécessaire pour obtenir le même volume de pièces acceptées. Un fil fin ou un plan fortement condensé, pris isolément, ne démontre pas nécessairement une économie.
Définir le stock et la production acceptée
Commencez par la nuance et l’état du matériau, les dimensions utiles du stock, la révision du plan de la pièce, la quantité et les exigences d’inspection. Comparez les dispositions actuelle et proposée pour le même volume de pièces acceptées. Modifier la spécification de la pièce ou compter des ébauches non terminées comme des pièces finies rendrait la comparaison trompeuse.
- Enregistrez le stock attribué au travail, y compris tout matériau réservé pour le serrage ou le positionnement.
- Compter les pièces acceptées séparément des pièces rejetées et des pièces en attente d’inspection ou de retouche.
- Identifier le matériau retiré lors de la découpe ainsi que tout traitement ultérieur effectué dans le parcours convenu.
- Enregistrer les chutes conservées séparément du reste inutilisable. Une chute conservée n’est pas automatiquement adaptée à un autre travail.
Utiliser une base cohérente, telle que la masse ou le volume, pour comparer le stock et le matériau de la pièce. Tenir à l’écart le matériau récupéré, les produits rejetés et les pertes liées au traitement afin d’éviter tout double comptage. Si du stock récupéré est inclus, enregistrer son origine, ses dimensions utilisables et son état, plutôt que de le considérer comme un brut neuf équivalent.
Distinguer le diamètre du fil de la largeur réelle de la découpe
L’usinage par électro-érosion à fil (Wire EDM) retire le matériau par décharges électriques entre un fil-électrode et une pièce conductrice. Il s’agit d’un procédé de découpe sans contact, et non d’une scie mécanique. La conductivité constitue une condition initiale d’éligibilité ; toutefois, le matériau spécifique, son état, sa géométrie et les exigences d’acceptation doivent encore faire l’objet d’un examen.
Ne pas utiliser le diamètre du fil comme largeur mesurée de la découpe finale. Confirmer la machine proposée, le fil, le fluide de travail, la séquence de découpe et la compensation programmée. Demander des mesures réelles pour le matériau et la caractéristique concernés avant d’attribuer des espacements ou des tolérances. Un résultat obtenu sur une autre machine ou avec un autre paramétrage ne définit pas la largeur de découpe de votre pièce.
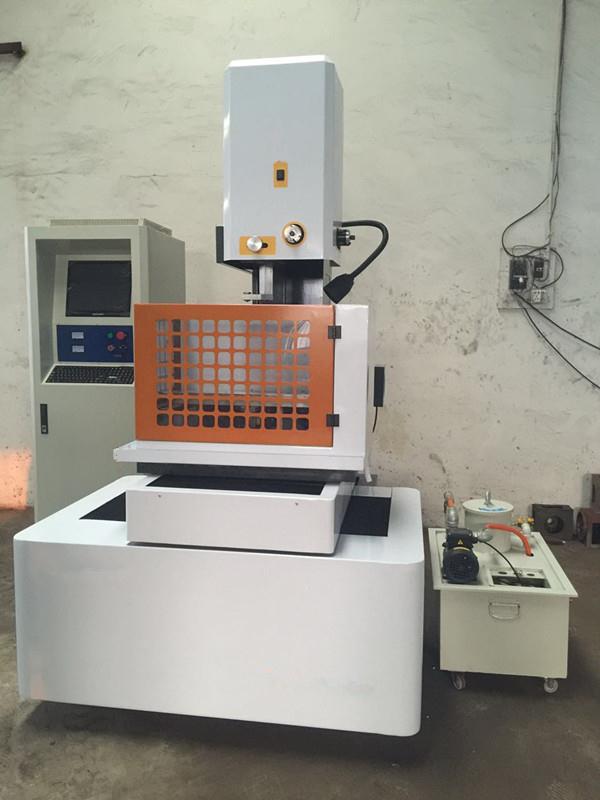
Vérifier une disposition qui peut effectivement être découpée
- Indiquer les limites du brut utilisable, les zones de serrage, les références (datums) et toutes les régions devant rester libres.
- Vérifier l’ensemble du parcours du fil et l’arrangement d’entrée pour chaque contour. Confirmer l’accès par trou de départ ou par bord, selon le cas.
- Planifier le support de la pièce et du noyau, les ponts éventuellement conservés ainsi que l’ordre de découpe avant de valider un contour.
- Vérifier les espacements et les tolérances d’usinage proposés par rapport au parcours de découpe qualifié et aux cotes finales requises.
- Examiner si le brut restant ou les noyaux retirés peuvent être identifiés, inspectés et utilisés pour une exigence réelle ultérieure.
Un aperçu de l’imbrication ou du programme peut aider à examiner le plan, lorsque le logiciel fourni le permet. Cela ne prouve pas que la fixation, la séquence d’usinage ou les pièces finies passeront l’inspection. Vérifiez plutôt les fonctions des axes et le logiciel installé que vous ne supposez pas que chaque machine dispose d’une fonction spécialisée d’imbrication ou que davantage d’axes éliminent des réglages supplémentaires.
Inclure l’acceptation de la surface et le parcours complet
La découpe sans contact ne signifie pas que la surface n’est pas affectée par la chaleur. L’usinage par électro-érosion (EDM) peut laisser une couche refondue ou une zone affectée par la chaleur. Définissez toute exigence pertinente relative à l’intégrité de la surface ainsi que la méthode d’acceptation correspondante pour la pièce ; ni les allégations universelles d’absence totale de chaleur ni une marge d’usinage de finition supposée obligatoire ne sont appropriées.
Inclure la préparation, les étapes de découpe, la manutention, l’inspection et tout traitement ultérieur convenu dans la comparaison. Décider si des opérations de finition ou d’usinage supplémentaires sont nécessaires à partir du plan et du résultat accepté, et non à partir d’une simple affirmation générale de « forme quasi finale ». Une disposition qui utilise moins de matière brute mais produit des pièces inacceptables ne démontre pas une amélioration exploitable.
Enregistrer les pertes sur un travail représentatif
Pour un essai ou un travail répété, enregistrer le lot de matière, la révision du plan, la configuration de la machine, le paramétrage et le parcours de découpe, ainsi que la production acceptée. Noter les interruptions, les pièces rejetées, les retouches et les motifs de chacune. Tenir les estimations séparément des résultats mesurés et préciser quelles activités sont couvertes par l’enregistrement.
Suivez les instructions du fabricant concernant l’équipement réel et les consommables. Convenez avec les parties concernées qui vérifie l’état de configuration et enregistre les modifications avant de comparer les travaux. Distinguez les journaux de machine disponibles des observations de l’opérateur et des résultats d’inspection ; ne supposez pas que la surveillance automatique, l’étalonnage ou la maintenance garantissent moins de pièces rejetées.
Questions fréquentes sur l’utilisation des matériaux
Un agencement plus serré réduit-il toujours les déchets
Non. La disposition doit toutefois permettre un accès fonctionnel, un support adéquat, un espacement approprié et une séquence de découpe conforme aux exigences de la pièce. Comparez la production réellement acceptée et le matériau conservé, et non seulement la surface occupée dans un aperçu logiciel.
Le fraisage à fil diamanté (wire EDM) est-il toujours moins générant de déchets que la découpe au laser
Aucun classement universel n’est justifié. Comparez le même matériau, le même dessin, la même quantité et les mêmes critères d’acceptation via l’ensemble du parcours de traitement. Des largeurs de coupe différentes, des exigences relatives aux bords, des pièces rejetées et des opérations ultérieures peuvent modifier le résultat. Utilisez le guide distinct Guide de sélection wire EDM contre découpe au laser pour la prise de décision concernant le processus dans son ensemble.
Des économies de matière seules permettent-elles d’établir une période d’amortissement ?
Elles ne constituent pas une évaluation complète de l’investissement. Utilisez les dépenses réelles en matière première et les données de production acceptées, puis prenez en compte les équipements, la programmation, les systèmes de serrage, la main-d’œuvre, les consommables, la maintenance, les inspections et toutes les opérations ultérieures. Précisez les hypothèses retenues et comparez les estimations aux résultats mesurés. Il n’existe aucune période d’amortissement universelle applicable à l’achat d’une machine.
Que fournir pour un examen de l’utilisation de la matière
- La version révisée du plan et les unités utilisées, la quantité requise et la spécification de la pièce acceptée.
- La nuance exacte de la matière et son état, les dimensions des stocks, l’épaisseur et le poids.
- La disposition actuelle et la disposition proposée, y compris l’entrée du fil, le serrage, le support et l’ordre de découpe.
- Les cotes requises, l’état de surface et tous les contrôles d’intégrité de surface, avec la méthode de mesure.
- Les relevés disponibles concernant les stocks utilisés, les pièces acceptées et rejetées, les retouches et les chutes conservées.
- La machine ou les fonctions proposées, l’alimentation électrique et le pays de destination.
Incluez ces détails avec votre demande de renseignements sur la machine et demandez quelle hypothèse, quel élément de configuration et quels résultats d’échantillon nécessitent une confirmation. Si une économie est indiquée, demandez sa base matérielle, quantitative et relative aux pièces acceptées, plutôt que de vous fier à un pourcentage générique.
Documentation fournie par le fabricant
Le Explication FANUC Wire Cutting EDM décrit le mécanisme fondamental par décharge et sans contact. La sortie de Makino UPN-01 illustre que le diamètre du fil et la largeur finale de la fente diffèrent dans un dispositif spécifique d’usinage micro. Résumé du webinaire Makino sur l’EDM aérospatiale signale des préoccupations possibles liées à la couche de refusion et à la zone affectée thermiquement. Ces documents ne définissent pas les spécifications des machines HarsMarg, une formule universelle de largeur de coupe ni des résultats d’économie de matière.
Table des matières
- Définir le stock et la production acceptée
- Distinguer le diamètre du fil de la largeur réelle de la découpe
- Vérifier une disposition qui peut effectivement être découpée
- Inclure l’acceptation de la surface et le parcours complet
- Enregistrer les pertes sur un travail représentatif
- Questions fréquentes sur l’utilisation des matériaux
- Que fournir pour un examen de l’utilisation de la matière
- Documentation fournie par le fabricant
