
 EN




Comment les systèmes de commande de la machine à fil coupant par décharge électrique peuvent-ils améliorer l’efficacité de l’opérateur ?
Fil Machine EDM les systèmes de commande peuvent améliorer l’efficacité de l’opérateur en simplifiant l’examen des programmes, la préparation, le choix des conditions de coupe et la reprise après une interruption. Les fonctions utiles dépendent du contrôleur, du générateur, du système de fil et des options logicielles installés. Un affichage clair ou une fonction d’automatisation ne garantit pas, en soi, la précision des pièces finies ni une réduction du cycle de production.
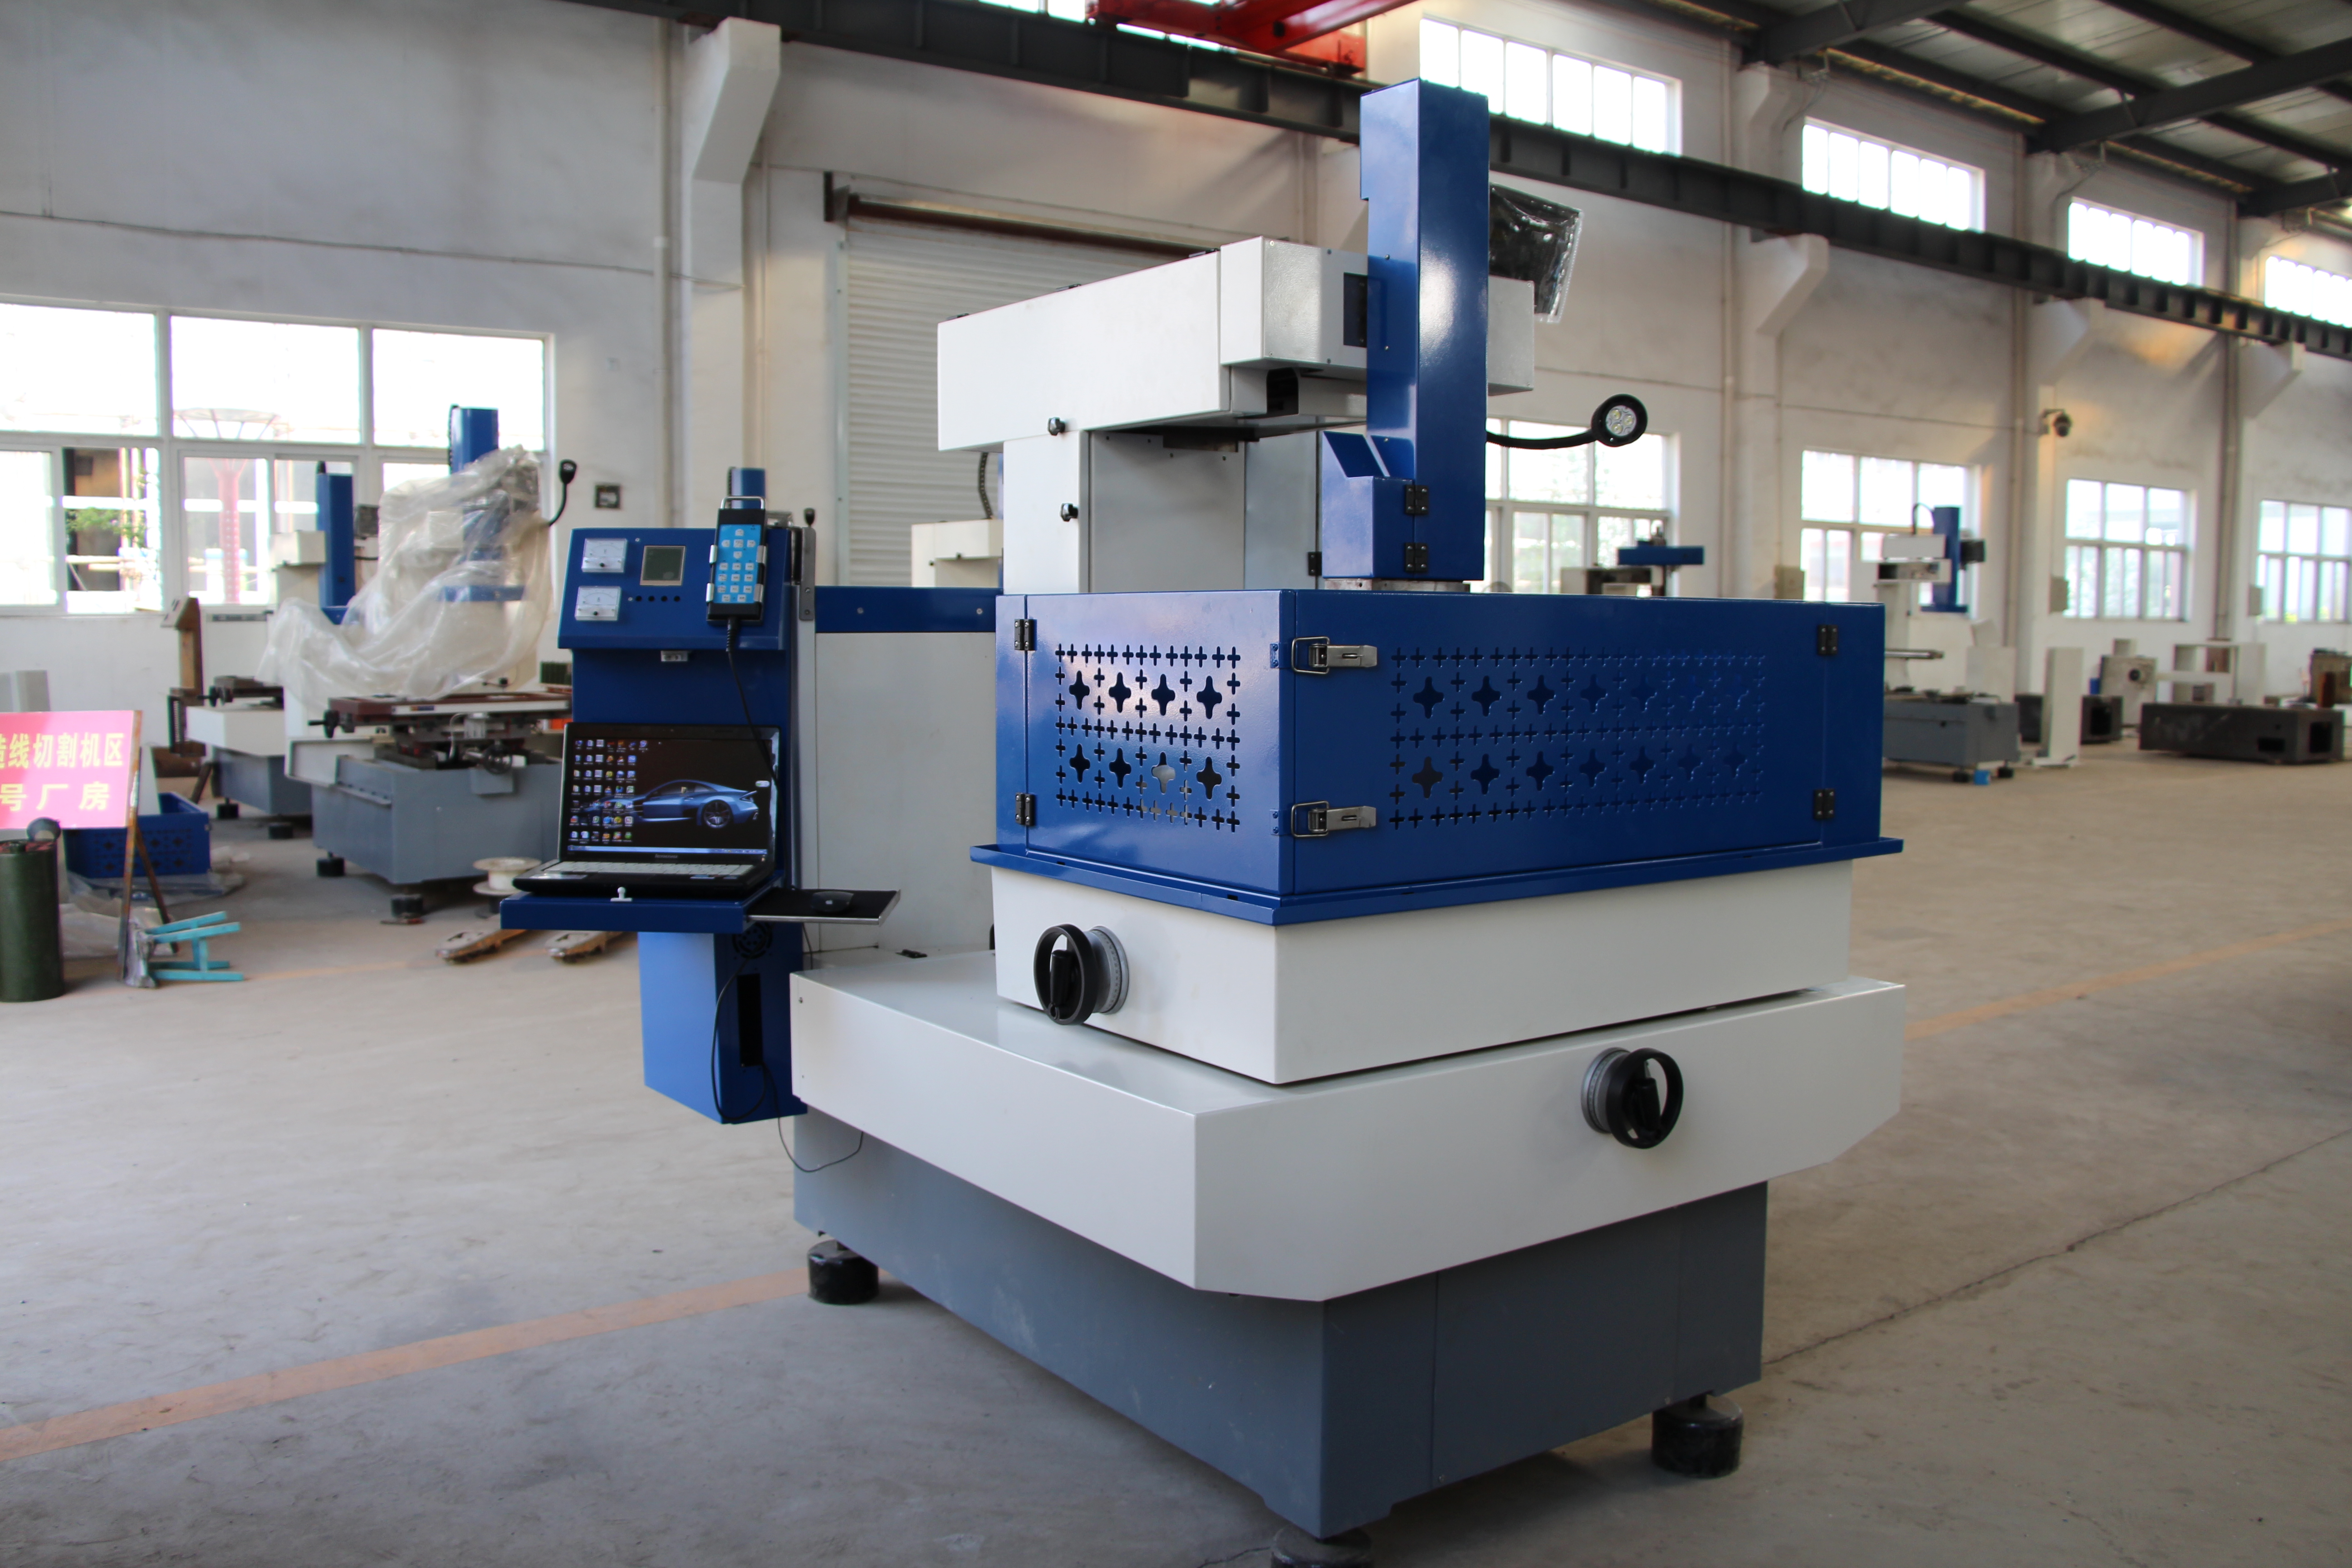
Cet article décrit les fonctions de commande à évaluer, et non une liste standard de caractéristiques applicables à chaque machine HarsMarg. Les fonctions telles que la commande tactile, l’enfilage automatique, les fonctions adaptatives et les connexions réseau doivent être vérifiées en fonction du modèle sélectionné et du devis fourni. La photographie de l’équipement ne constitue pas une preuve que la machine illustrée intègre toutes les fonctions décrites ci-dessous.
Systèmes de commande centraux dans les opérations modernes d'électroérosion fil
Interfaces avancées à écran tactile
Lorsqu’il est installé, un écran tactile peut regrouper les informations relatives au programme, à la configuration, aux alarmes et à l’état d’usinage. Pour l’opérateur, les questions pratiques portent sur la clarté des étiquettes des paramètres, la visibilité du programme actif et des coordonnées, ainsi que la disponibilité d’instructions d’aide ou de récupération. La disposition de l’interface, la prise en charge des langues et les fonctions accessibles varient selon le système de commande et la version du logiciel.
Certains systèmes de commande offrent des vues graphiques du programme ou prennent en charge les gestes tactiles ; l’importation directe de fichiers CAO et la visualisation en trois dimensions constituent des fonctionnalités distinctes, dont la disponibilité doit être confirmée. Une image à l’écran peut aider à revoir le parcours d’usinage, mais ne permet pas de vérifier le montage de la pièce, le décalage de travail, l’alignement du fil ni les jeux disponibles. Ces vérifications restent intégrées à la mise en place réelle de la machine.
Systèmes intelligents de filetage automatique
Le filage automatique du fil est disponible sur certaines configurations spécifiques d’usinage par électro-érosion à fil (Wire EDM) ; il ne découle pas automatiquement de la commande numérique (CNC) ni du simple terme « Wire EDM ». Demandez si le système offert est capable de filer ou de refiler le fil spécifié à travers le trou de départ prévu et l’épaisseur de la pièce. Le filage sous liquide et la reprise après une rupture de fil exigent également une confirmation spécifique à la configuration.
Ne partez pas du principe qu’un taux de réussite universel s’applique au filage. Évaluez un système de filage pris en charge en tenant compte du fil prévu, de l’état du trou de départ, de la hauteur de la pièce, de la disposition de l’eau ou du système de rinçage, ainsi que de la séquence de reprise. Le simple fait d’obtenir un filage réussi ne garantit pas qu’un travail convient à un fonctionnement sans surveillance : la fixation de la pièce, la gestion des noyaux, les alarmes, les consommables, ainsi que les instructions d’exploitation et de sécurité du fabricant doivent toujours être prises en compte.
Fonctionnalités d'optimisation automatisée du processus
Systèmes de contrôle adaptatif en temps réel
Il convient de distinguer la commande de l’écart d’étincelage et les fonctions d’usinage adaptatif supplémentaires. Une commande spécifique peut réagir aux conditions d’étincelage en modifiant l’avance ou d’autres paramètres pris en charge, tandis que la rétroaction sur la tension du fil ou des stratégies spécifiques pour les angles peuvent nécessiter un matériel et un logiciel différents. Demandez quels signaux le système proposé surveille effectivement et quelles ajustements il est capable d’effectuer.
Les fonctions de rétroaction prises en charge peuvent aider un opérateur à réagir à des conditions de coupe changeantes, mais elles ne préviennent pas toutes les cassures de fil ni ne garantissent une finition identique d’un travail à l’autre. L’état du fil, l’accès de la lubrification, la géométrie de la pièce, les paramètres du procédé et la configuration restent déterminants. Évaluez plutôt le comportement de reprise et le résultat mesuré sur la pièce, au lieu de considérer l’appellation « commande adaptative » comme une garantie de performance.
Gestion Intelligente de l'Alimentation Électrique
Lorsqu’un générateur intègre une bibliothèque de conditions de découpe, l’opérateur peut éventuellement sélectionner une condition initiale documentée pour le fil, le matériau, l’épaisseur et la phase de découpe. Une recette enregistrée ne constitue pas une identification automatique du matériau. Consultez les instructions relatives à la machine sélectionnée et vérifiez si ses paramètres conviennent à la pièce réelle.
Les circuits anti-électrolyse et les fonctions de finition spécialisées sont des caractéristiques propres à chaque générateur, et non des hypothèses valables pour toutes les machines Wire EDM. Vérifiez leur disponibilité, les matériaux pris en charge et leurs limites de fonctionnement dans la configuration technique. Ne promettez pas une finition universelle, une résistance à la corrosion, des économies d’énergie ou l’élimination du besoin d’ajustement du procédé sur la seule base du nom d’une fonction de l’alimentation électrique.
Capacités de programmation améliorées
Intégration CAM avancée
Un logiciel CAO/FAO et une commande numérique doivent échanger des géométries ou des programmes de commande numérique compatibles. L’importation directe de fichiers CAO, la programmation directement sur la commande et un flux de travail FAO externe constituent des configurations différentes. Vérifiez les formats de fichiers acceptés, les licences logicielles disponibles, la compatibilité du postprocesseur et de la commande, plutôt que de supposer qu’un modèle quelconque peut importer et usiner directement un modèle tridimensionnel.
Un aperçu graphique ou une simulation prise en charge peut faciliter l’examen du programme, mais sa portée dépend du logiciel utilisé et des informations modélisées. Il ne représente pas nécessairement le montage réel, le trajet du fil, les décalages ou les noyaux mobiles. Vérifiez le programme et le montage à l’aide de la procédure de vérification prescrite par la machine avant d’usiner ; une simulation réussie à l’écran ne constitue pas une preuve d’absence de collision ni de conformité de la pièce.
Programmation par macro personnalisée
Si le contrôleur prend en charge les macros, les sous-programmes ou les routines enregistrées, ceux-ci peuvent réduire la saisie répétée de données pour des opérations récurrentes adaptées. Les commandes, variables et méthodes d’appel prises en charge sont spécifiques au contrôleur. Une routine écrite pour un autre contrôleur ne doit pas être considérée comme compatible par défaut, et la répétition automatisée ne garantit pas la validité du programme ou de la configuration d’origine.
Une bibliothèque de routines utile indique la version du programme, la tâche visée, le décalage de travail, les conditions de procédure et les vérifications effectuées par l’opérateur. Une réutilisation exige un examen chaque fois que le plan, le matériau, le dispositif de serrage, le fil ou le logiciel de commande évolue. Cela peut rendre la préparation plus organisée, mais une qualité constante des pièces finies nécessite toutefois un procédé et des contrôles appropriés, et non uniquement une macro enregistrée.
Supervision à distance et intégration Industry 4.0
Solutions de fabrication connectée
La surveillance à distance, lorsqu'elle est prise en charge, peut afficher certains états de la machine ou des alarmes sur un poste de travail autorisé ou un service. Un simple port réseau ne permet pas l'accès mobile, la commande à distance ni la génération de rapports de production en temps réel. Vérifiez les données disponibles, la méthode de mise à jour, les contrôles d'accès ainsi que tout logiciel ou service requis avant de planifier un flux de travail connecté.
La connexion à un système d'exécution de la fabrication (MES) ou à un système de planification des ressources d'entreprise (ERP) exige une interface compatible et un flux de données convenu. La planification automatique n'est pas une conséquence obligatoire de la connexion d'une machine à un réseau. Définissez les états requis, les identifiants de travaux et les actions opérateur, et distinguez la surveillance en lecture seule de toute autorité permettant de commander la machine.
Systèmes de Maintenance Prédictive
Les minuteries d’entretien, les compteurs de consommables et les historiques d’alarmes peuvent aider à organiser la maintenance, mais ils ne constituent pas une maintenance prédictive automatique. La prédiction exige des données pertinentes sur l’état de l’équipement et une méthode éprouvée pour les interpréter. Commencez par déterminer quelles données sont enregistrées par le contrôleur installé et quelles actions d’entretien sont exigées par le manuel de l’équipement.
Ne déduisez pas un diagnostic basé sur l’apprentissage automatique ni une estimation de la durée de vie des composants à partir d’un écran d’entretien. Si des fonctions prédictives sont proposées, demandez-en les entrées documentées, les limites et la procédure de réponse. En l’absence de cette preuve, décrivez uniquement les enregistrements ou les rappels disponibles ; n’affirmez pas une réduction garantie des temps d’arrêt, une prévention des pannes ou une prolongation de la durée de vie de la machine.
Questions fréquemment posées
Comment les commandes avancées améliorent-elles la précision de coupe des machines EDM fil ?
Une commande prise en charge peut aider à gérer le mouvement programmé, les conditions de décharge et les tâches de configuration par l’opérateur, mais elle ne définit pas, à elle seule, la tolérance d’une pièce finie. Vérifiez les fonctions réelles de la commande et évaluez le résultat avec le matériau, la géométrie, la filière, les conditions de coupe, la configuration et la méthode d’inspection spécifiés. Les spécifications de positionnement, la rugosité de surface et les dimensions mesurées de la pièce décrivent différents aspects de la performance.
Quels sont les avantages des systèmes de filetage automatisés dans les machines EDM fil ?
Lorsqu’elle est installée et adaptée au travail à effectuer, la filetage automatique peut réduire les étapes de filetage manuel et faciliter la reprise après une opération ou après une rupture du fil. Son utilité dépend du fil, du trou de départ, de la hauteur de la pièce et des conditions de filetage prises en charge. Aucun pourcentage universel de réussite ni aucune capacité de production non surveillée ne découle, à lui seul, de cette fonction.
Comment les fonctionnalités de l'industrie 4.0 améliorent-elles le fonctionnement des machines d'usinage par électroérosion fil ?
Les connexions prises en charge peuvent aider un atelier à recueillir des informations sur l’état des équipements et à organiser sa réponse aux alarmes ou aux besoins d’entretien. L’avantage dépend de l’interface installée, des données exploitables et du flux de travail de l’atelier. La surveillance à distance, l’intégration aux systèmes MES ou ERP, ainsi que la maintenance prédictive constituent des fonctionnalités distinctes ; chacune nécessite des preuves concrètes, plutôt que d’être simplement supposée à partir d’un simple label « Industrie 4.0 ».
Table des matières
- Comment les systèmes de commande de la machine à fil coupant par décharge électrique peuvent-ils améliorer l’efficacité de l’opérateur ?
- Systèmes de commande centraux dans les opérations modernes d'électroérosion fil
- Fonctionnalités d'optimisation automatisée du processus
- Capacités de programmation améliorées
- Supervision à distance et intégration Industry 4.0
-
Questions fréquemment posées
- Comment les commandes avancées améliorent-elles la précision de coupe des machines EDM fil ?
- Quels sont les avantages des systèmes de filetage automatisés dans les machines EDM fil ?
- Comment les fonctionnalités de l'industrie 4.0 améliorent-elles le fonctionnement des machines d'usinage par électroérosion fil ?
