
 EN




كيف يمكن لوحدات التحكم في قص الأسلاك باستخدام التفريغ الكهربائي (Wire EDM) دعم كفاءة المشغل
سلك ماكينة EDM يمكن لوحدات التحكم دعم كفاءة المشغل من خلال تسهيل مراجعة البرامج، وإعداد الجهاز، واختيار ظروف القص، واستعادة التشغيل بعد الانقطاعات. والوظائف المفيدة تعتمد على وحدة التحكم المركَّبة، ومولِّد التفريغ، ونظام السلك، وخيارات البرمجيات المتاحة. ولا يكفي وجود شاشة لمس واضحة أو ميزة أتمتة وحدها لضمان دقة القطعة النهائية أو تقليل دورة الإنتاج.
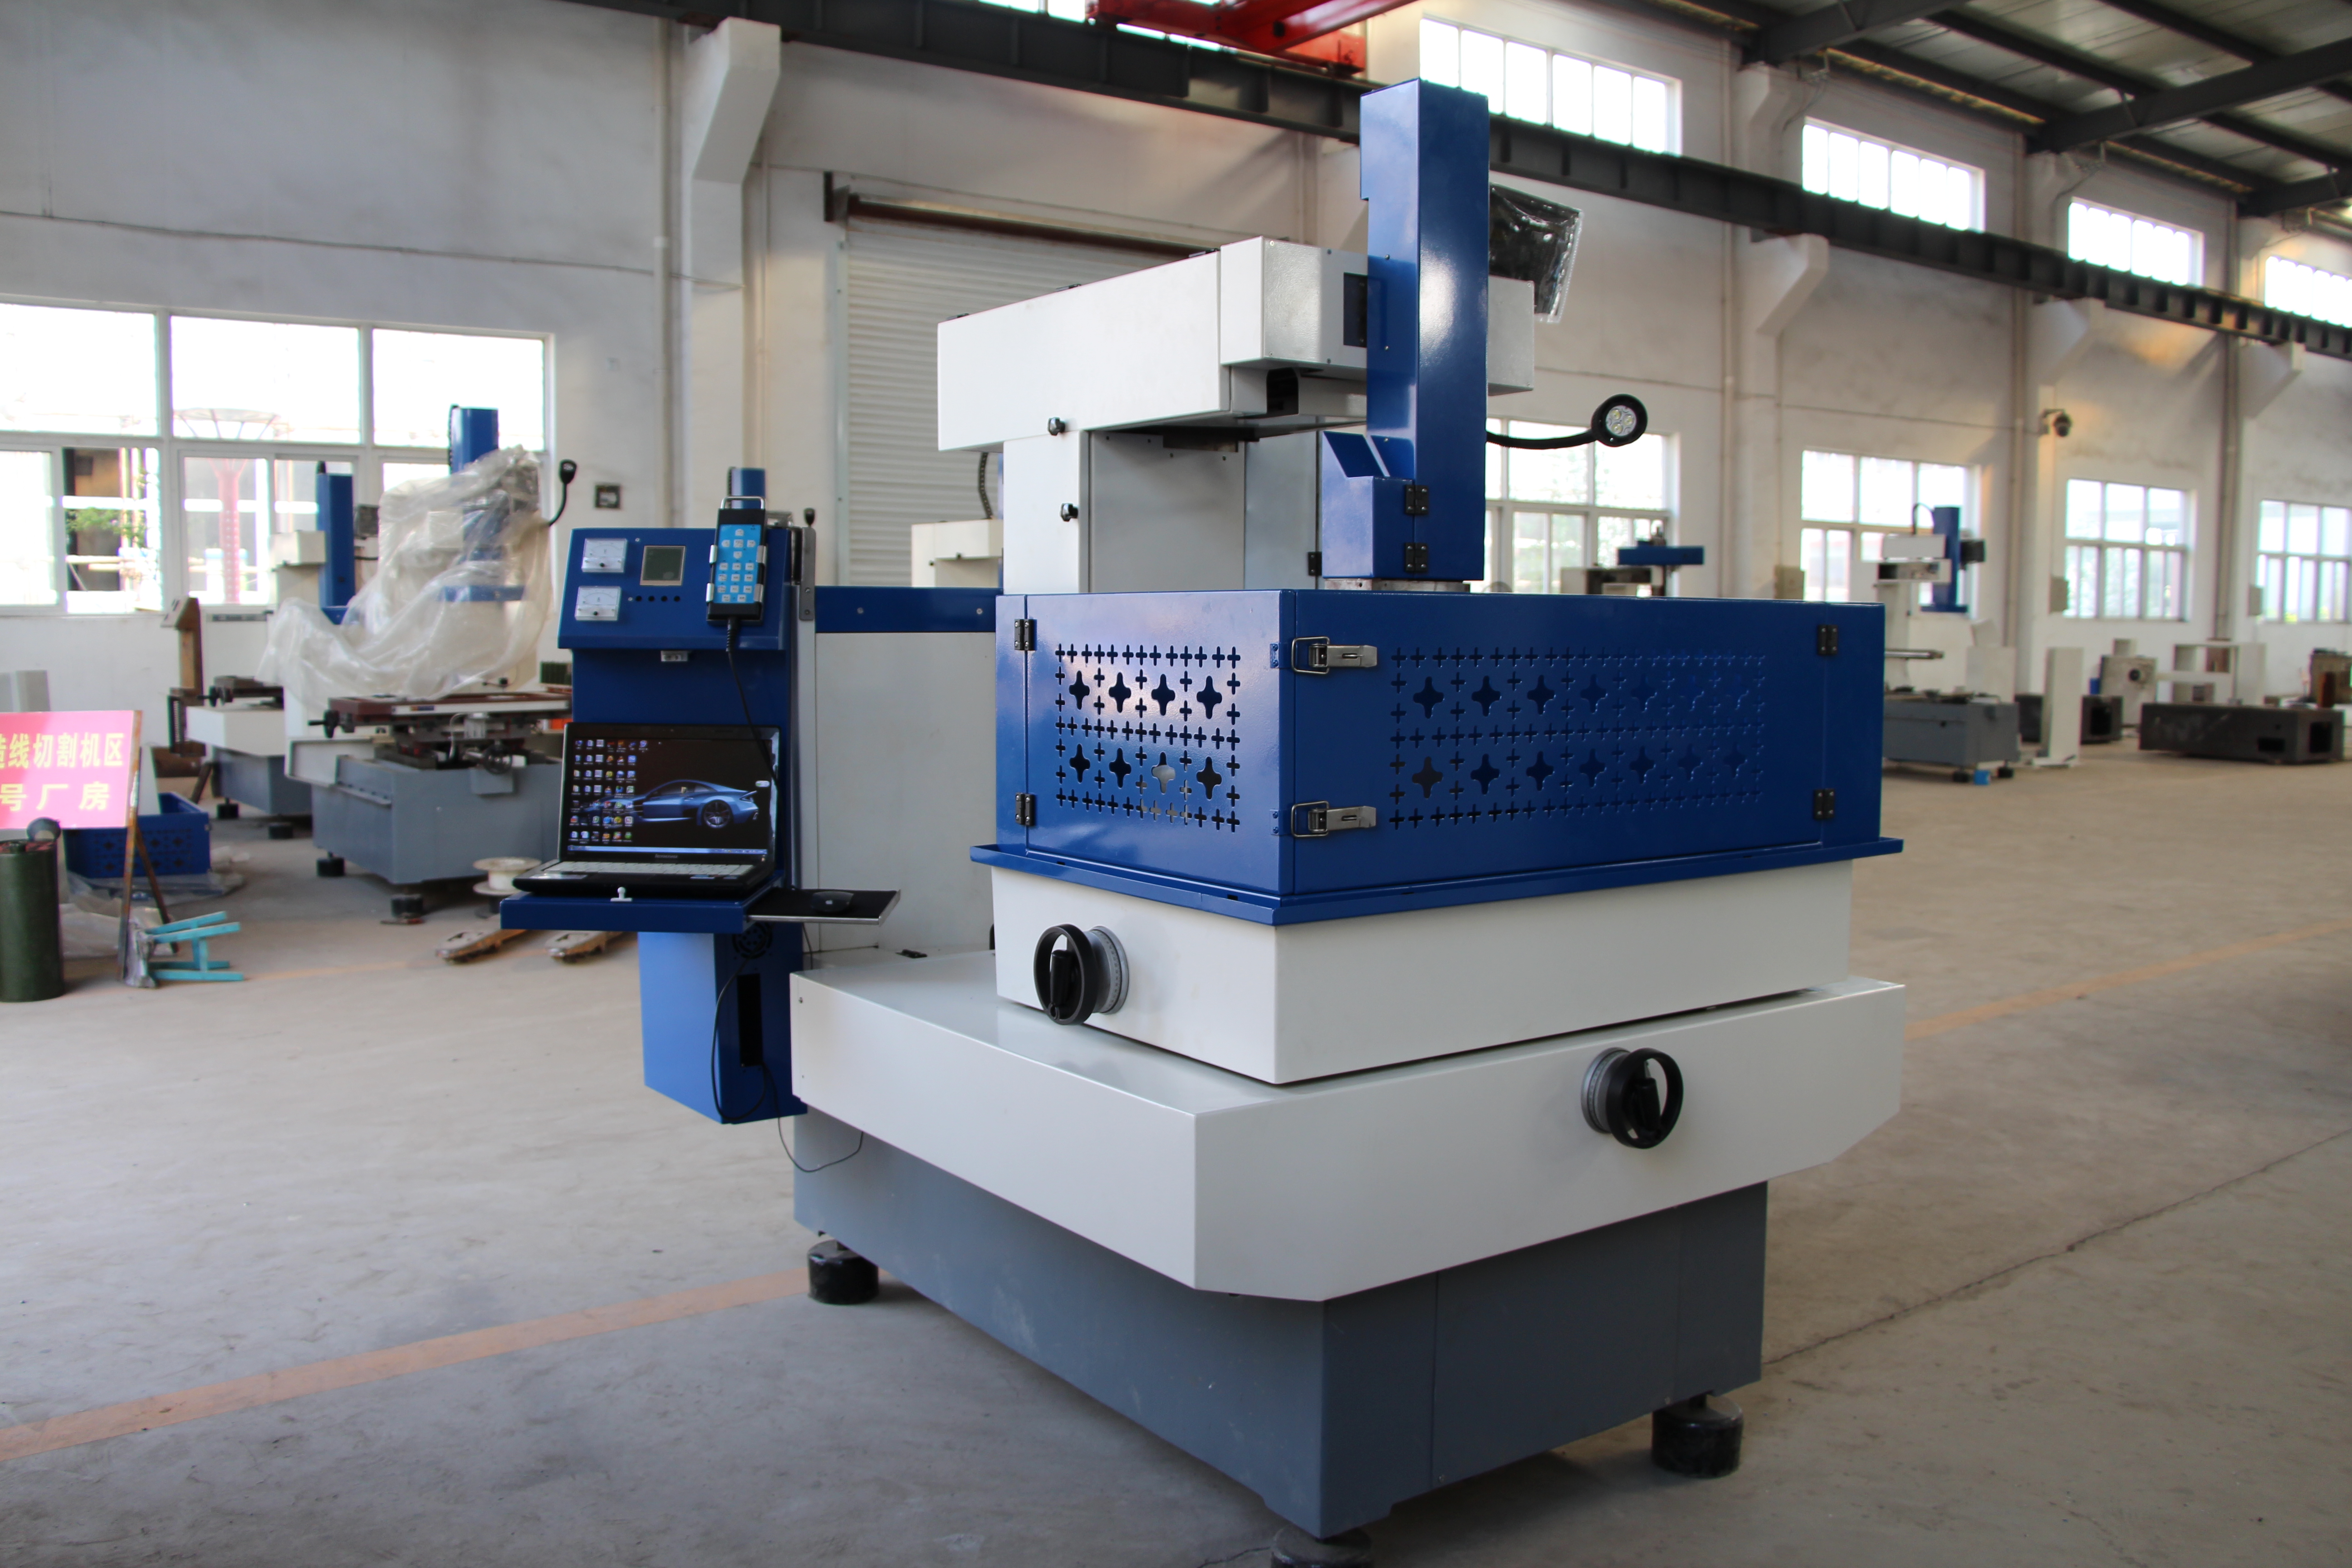
تشرح هذه المقالة وظائف التحكم التي ينبغي تقييمها، وليست قائمةً قياسيةً بالمواصفات القياسية لجميع آلات هارسمارغ. ويجب التحقق من عمليات التشغيل عبر الشاشة اللمسية، وإدخال السلك تلقائيًّا، والوظائف التكيفية، والاتصالات الشبكية مقابل الطراز المختار وعرض الأسعار. كما أن الصورة المرفقة للجهاز ليست دليلًا على احتوائه جميع الوظائف المذكورة أدناه.
أنظمة التحكم الأساسية في عمليات قطع الأسلاك بالتفريغ الكهربائي الحديثة
واجهات الشاشات اللمسية المتقدمة
عند التجهيز، يمكن لواجهة الشاشة اللمسية دمج معلومات البرامج والإعدادات والتنبيهات وحالة التشغيل. أما بالنسبة للمُشغِّل، فإن الأسئلة العملية تتمحور حول ما إذا كانت الإعدادات مُوسومة بوضوح، وما إذا كانت البرنامَج النشط والإحداثيات مرئيتين، وما إذا كانت تعليمات المساعدة أو الاستعادة متاحة. وتتفاوت تخطيط الواجهة ودعم اللغات والوظائف القابلة للوصول باختلاف وحدة التحكم وإصدار البرنامج.
توفر بعض وحدات التحكم عروضًا رسومية للبرامج أو تدعم إيماءات اللمس؛ أما الاستيراد المباشر من برامج التصميم بمساعدة الحاسوب (CAD) والعرض ثلاثي الأبعاد فهما قدرتان منفصلتان تتطلبان تأكيدًا خاصًّا. ويمكن أن تساعد صورة الشاشة في مراجعة المسار، لكنها لا تتحقق من تثبيت القطعة أو انحراف العمل أو محاذاة السلك أو المسافة المتاحة للحركة الآمنة. وبقيت هذه الفحوص جزءًا لا يتجزأ من عملية إعداد الماكينة الفعلية.
أنظمة التسلسل التلقائي الذكية
تتوفر خاصية تمرير السلك تلقائيًّا في تشكيلات مُعيَّنة من ماكينات قص الأسلاك بالتفريغ الكهربائي (Wire EDM)؛ ولا يُفترض توافرها تلقائيًّا بمجرد وجود تحكُّم رقمي حاسوبي (CNC) أو ببساطة بسبب استخدام مصطلح «قص الأسلاك بالتفريغ الكهربائي» (Wire EDM). اسأل إن كانت المنظومة المُقدَّرة قادرة على تمرير السلك المحدَّد أو إعادة تمريره عبر الثقب الابتدائي المقترح وسمك القطعة المشغولة. كما يتطلَّب تمرير السلك تحت الماء واستعادة التشغيل بعد انقطاع السلك تأكيدًا خاصًّا يتعلَّق بالتكوين المحدَّد للمنظومة.
لا تفترض أن نسبة نجاح التمرير تكون عالميةً في جميع الحالات. قدِّم تقييمًا لنظام تمرير معتمدٍ باستخدام السلك المقصود، وحالة الثقب الابتدائي، وارتفاع القطعة المشغولة، وترتيب التبريد أو الغسل بالماء، وتسلسل الاستعادة. وبغض النظر عن نجاح عملية التمرير وحدها، فهذا لا يعني أن المهمة مناسبة للتشغيل غير المراقب: إذ يجب أيضًا مراعاة تثبيت القطعة المشغولة، ومعالجة النوى، ونُظُم الإنذار، والمواد الاستهلاكية، بالإضافة إلى تعليمات التشغيل والسلامة الصادرة عن الشركة المصنِّعة.
مزايا التحسين التلقائي للعملية
أنظمة التحكم التكيفية في الوقت الحقيقي
يجب التمييز بين تحكُّم فجوة التفريغ والوظائف التكيفية الإضافية للتشغيل. فقد يستجيب تحكُّمٌ معيَّنٌ لظروف التفريغ بتغيير سرعة التغذية أو إعدادات أخرى مدعومة، بينما قد تتطلّب تغذية راجعة لتوتر السلك أو استراتيجيات خاصة للزوايا أجهزةً وبرمجياتٍ مختلفةً. اسأل أي الإشارات التي يراقبها النظام المقترح فعليًّا، وأي التعديلات التي يمكنه تنفيذها.
يمكن أن تساعد وظائف التغذية الراجعة المدعومة المشغل على الاستجابة لتغير ظروف القطع، لكنها لا تمنع كل انقطاع للسلك ولا تضمن الحصول على نفس جودة السطح في مهام مختلفة. فلا تزال حالة السلك، ووصول غسل القطع، وهندسة قطعة العمل، وإعدادات العملية، ودقة التركيب عوامل مؤثرة. لذا، قيِّم سلوك النظام أثناء الاستعادة والنتيجة الفعلية المقاسة للقطعة المصنَّعة، بدلًا من اعتبار تسمية «التحكم التكيفي» ضمانةً للأداء.
إدارة ذكية لإمداد الطاقة
عندما يحتوي المولد على مكتبة لشروط القطع، قد يتمكّن المشغّل من اختيار شرط ابتدائي موثَّق للسلك والمواد وسمكها ومرحلة القطع. والوصفة المخزَّنة ليست هي نفسها عملية التعرُّف التلقائي على المادة. استخدم تعليمات الماكينة المختارة وتحقَّق مما إذا كانت إعداداتها مناسبة للقطعة الفعلية التي ستعمل عليها.
دوائر مقاومة التحليل الكهربائي والوظائف المتخصِّصة لإنهاء السطح هي ميزات خاصة بكل مولِّدٍ على حدة، وليست افتراضات يمكن تعميمها على جميع ماكينات قص الأسلاك باستخدام التفريغ الكهربائي. تحقَّق من توافر هذه الميزات والمواد المدعومة والحدود التشغيلية لها في التكوين التقني. ولا تعدْ بتحقيق نتائج عالمية مثل نوعية السطح النهائي أو مقاومة التآكل أو توفير الطاقة أو إلغاء الحاجة إلى ضبط العملية بناءً فقط على اسم ميزة مصدر الطاقة.
قدرات برمجة متطورة
تكامل CAM متقدم
يجب أن يتبادل برنامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM) ووحدة تحكم الآلة بيانات هندسية أو برامج تحكم رقمي (NC) متوافقة. وتختلف طرق التكامل مثل الاستيراد المباشر لملفات التصميم (CAD)، والبرمجة مباشرةً على وحدة التحكم، وتدفق العمل الخارجي باستخدام برامج التصنيع بمساعدة الحاسوب (CAM). ولذلك، يجب التحقق من صيغ الملفات المدعومة، ورخص البرمجيات المتاحة، وتوافق معالجات ما بعد المعالجة (postprocessor) ووحدات التحكم، بدلًا من افتراض أن أي نموذج قادرٌ على استيراد النموذج ثلاثي الأبعاد وتشغيله فورًا.
قد تساعد المعاينة الرسومية أو المحاكاة المدعومة في مراجعة البرنامج، لكن مدى تغطيتها يعتمد على نوع البرنامج والمعلومات المُنمَّذجة. فقد لا تمثِّل بالفعل التثبيت الفعلي، أو مسار السلك، أو التعويضات، أو القلب غير الثابت. ولذلك، يجب فحص البرنامج والإعداد وفق الإجراءات الموصى بها من قِبل الشركة المصنِّعة للآلة قبل التشغيل؛ إذ لا يُعد نجاح المحاكاة على الشاشة دليلًا كافيًا على خلو العملية من الاصطدامات أو تحقيق مواصفات القطعة المطلوبة.
البرمجة بالماكرو المخصصة
إذا كان وحدة التحكم تدعم الماكرو أو البرامج الفرعية أو الإجراءات المحفوظة، فيمكن أن تقلل هذه الميزات من إدخال البيانات المتكرر للعمليات الدورية المناسبة. أما الأوامر والمتغيرات وطرق الاستدعاء المدعومة فهي محددة حسب نوع وحدة التحكم. ولا يجوز افتراض توافق إجراءٍ مكتوبٍ لوحدة تحكم أخرى، كما أن التكرار الآلي لا يضمن صحة البرنامج الأصلي أو الإعداد الأولي.
ومن المفيد أن تتضمن مكتبة الإجراءات المفيدة معلومات عن إصدار البرنامج والعمل المقصود وانحرافات التشغيل وظروف العملية والفحوص التي يؤديها المشغل. ويجب إعادة مراجعة الإجراء عند تغيُّر الرسم الهندسي أو المادة أو التثبيت أو السلك أو برنامج التحكم. وقد يؤدي هذا إلى تنظيم أفضل للتحضير، لكن ضمان جودة القطع النهائية بشكل متسق يتطلب وجود عملية فحص مناسبة، وليس الاعتماد على ماكرو محفوظ وحده.
المراقبة عن بُعد والتكامل مع الصناعة 4.0
حلول التصنيع المتصلة
المراقبة عن بُعد، عند توفرها، يمكن أن تُظهر حالات الماكينة المختارة أو الإنذارات إلى محطة عمل مصرّح لها أو خدمة ما. ولا يُنشئ منفذ الشبكة وحده إمكانية الوصول المتنقّل أو التحكّم عن بُعد أو الإبلاغ الحيّ عن الإنتاج. ويجب التأكّد من البيانات المتاحة وطريقة تحديثها وضوابط الوصول وأي برامج أو خدمات مطلوبة قبل تخطيط سير العمل المتّصل.
يتطلّب الاتصال بنظام تنفيذ التصنيع (MES) أو نظام تخطيط موارد المؤسسة (ERP) واجهة متوافقة وتدفّق بيانات متفق عليه. وليس الجدولة التلقائية نتيجةً ضروريةً لاتصال الماكينة بالشبكة. وينبغي تحديد الحالات المطلوبة ومعرّفات المهام والإجراءات التي يقوم بها المشغّل، مع التمييز بين المراقبة للقراءة فقط وأي سلطة لإصدار أوامر إلى الماكينة.
أنظمة الصيانة التنبؤية
يمكن لمؤقِّتات الصيانة وعدادات المواد الاستهلاكية وسجلات الإنذارات أن تساعد في تنظيم أعمال الصيانة، لكنها لا تُعَدُّ صيانة تنبؤية تلقائية. فالتنبؤ يتطلّب توافر بياناتٍ مناسبة عن حالة المعدات ومنهجية مُثبتة لتفسير هذه البيانات. ابدأ أولًا بتحديد ما تسجّله وحدة التحكم المركَّبة من بيانات، وما الإجراءات الصيانية التي ينصّ عليها دليل تشغيل المعدات.
لا تستنتج تشخيصًا قائمًا على تعلُّم الآلة أو توقُّعًا لعمر المكوِّنات من شاشة الصيانة. وإذا كانت الوظائف التنبؤية متاحة، فاطلب الوثائق التي تبيّن مدخلاتها ومحدداتها وإجراءات الاستجابة لها. وفي غياب تلك الأدلة، وصِف فقط السجلات أو التذكيرات المتاحة؛ ولا تدّعِ خفضًا مضمونًا في أوقات التوقف أو منعًا لحدوث الأعطال أو إطالةً في عمر الماكينة.
الأسئلة المتكررة
كيف تحسّن عناصر التحكم المتقدمة دقة القص في ماكينات القطع بالشرائط الكهربائية؟
يمكن أن يساعد جهاز التحكم المدعوم في إدارة الحركة المبرمجة وظروف التفريغ ومهمات إعداد المشغل، لكنه لا يُحدِّد بمفرده التحمل المطلوب للقطعة النهائية. تحقَّق من وظائف التحكم الفعلية وقيِّم النتيجة باستخدام المادة المحددة والهندسة والسلك وظروف القطع والإعداد وأسلوب الفحص. وتوصيفات الموقع وخشونة السطح والأبعاد المقاسة للقطعة تصف جوانب مختلفة من الأداء.
ما الفوائد التي تقدمها أنظمة التخيط الآلي في ماكينات القطع بالشرائط الكهربائية؟
عند تركيبه وملائمته للمهمة، يمكن أن يقلل التخيط الآلي من خطوات التخيط اليدوي ويساعد في استعادة التشغيل بين العمليات أو بعد انقطاع السلك. ويعتمد فائدته على نوع السلك وثقب البدء وارتفاع قطعة العمل وظروف التخيط المدعومة. ولا ينتج عن هذه الميزة وحدها نسبة نجاح عالمية أو قدرة على الإنتاج دون مراقبة.
كيف تعزز ميزات الثورة الصناعية الرابعة تشغيل ماكينات قطع المعادن بالتفريغ الكهربكي السلكي؟
يمكن للاتصالات المدعومة مساعدة ورشة العمل في جمع معلومات الحالة وتنظيم استجابتها للتنبيهات أو احتياجات الصيانة. ويعتمد الفائدة على الواجهة المركّبة، والبيانات القابلة للاستخدام، وتدفق العمل في الورشة. والمراقبة عن بُعد، والتكامل مع أنظمة إدارة التصنيع (MES)، والتكامل مع أنظمة تخطيط موارد المؤسسة (ERP)، والصيانة التنبؤية، هي قدراتٌ منفصلةٌ؛ ولكلٍّ منها أدلةٌ ملموسةٌ لا يجوز افتراض توافرها لمجرد وضع تسمية «الصناعة ٤.٠».
