
 EN




Как функции управления проволочным электроэрозионным станком могут повысить эффективность оператора
Проволока EDM Машина функции управления могут повысить эффективность оператора, упрощая проверку управляющих программ, настройку оборудования, выбор режимов резания и восстановление после перерывов. Конкретный набор полезных функций зависит от установленного контроллера, генератора, системы подачи проволоки и программных опций. Наличие наглядного дисплея или автоматизированной функции само по себе не гарантирует точность готовой детали или сокращение производственного цикла.
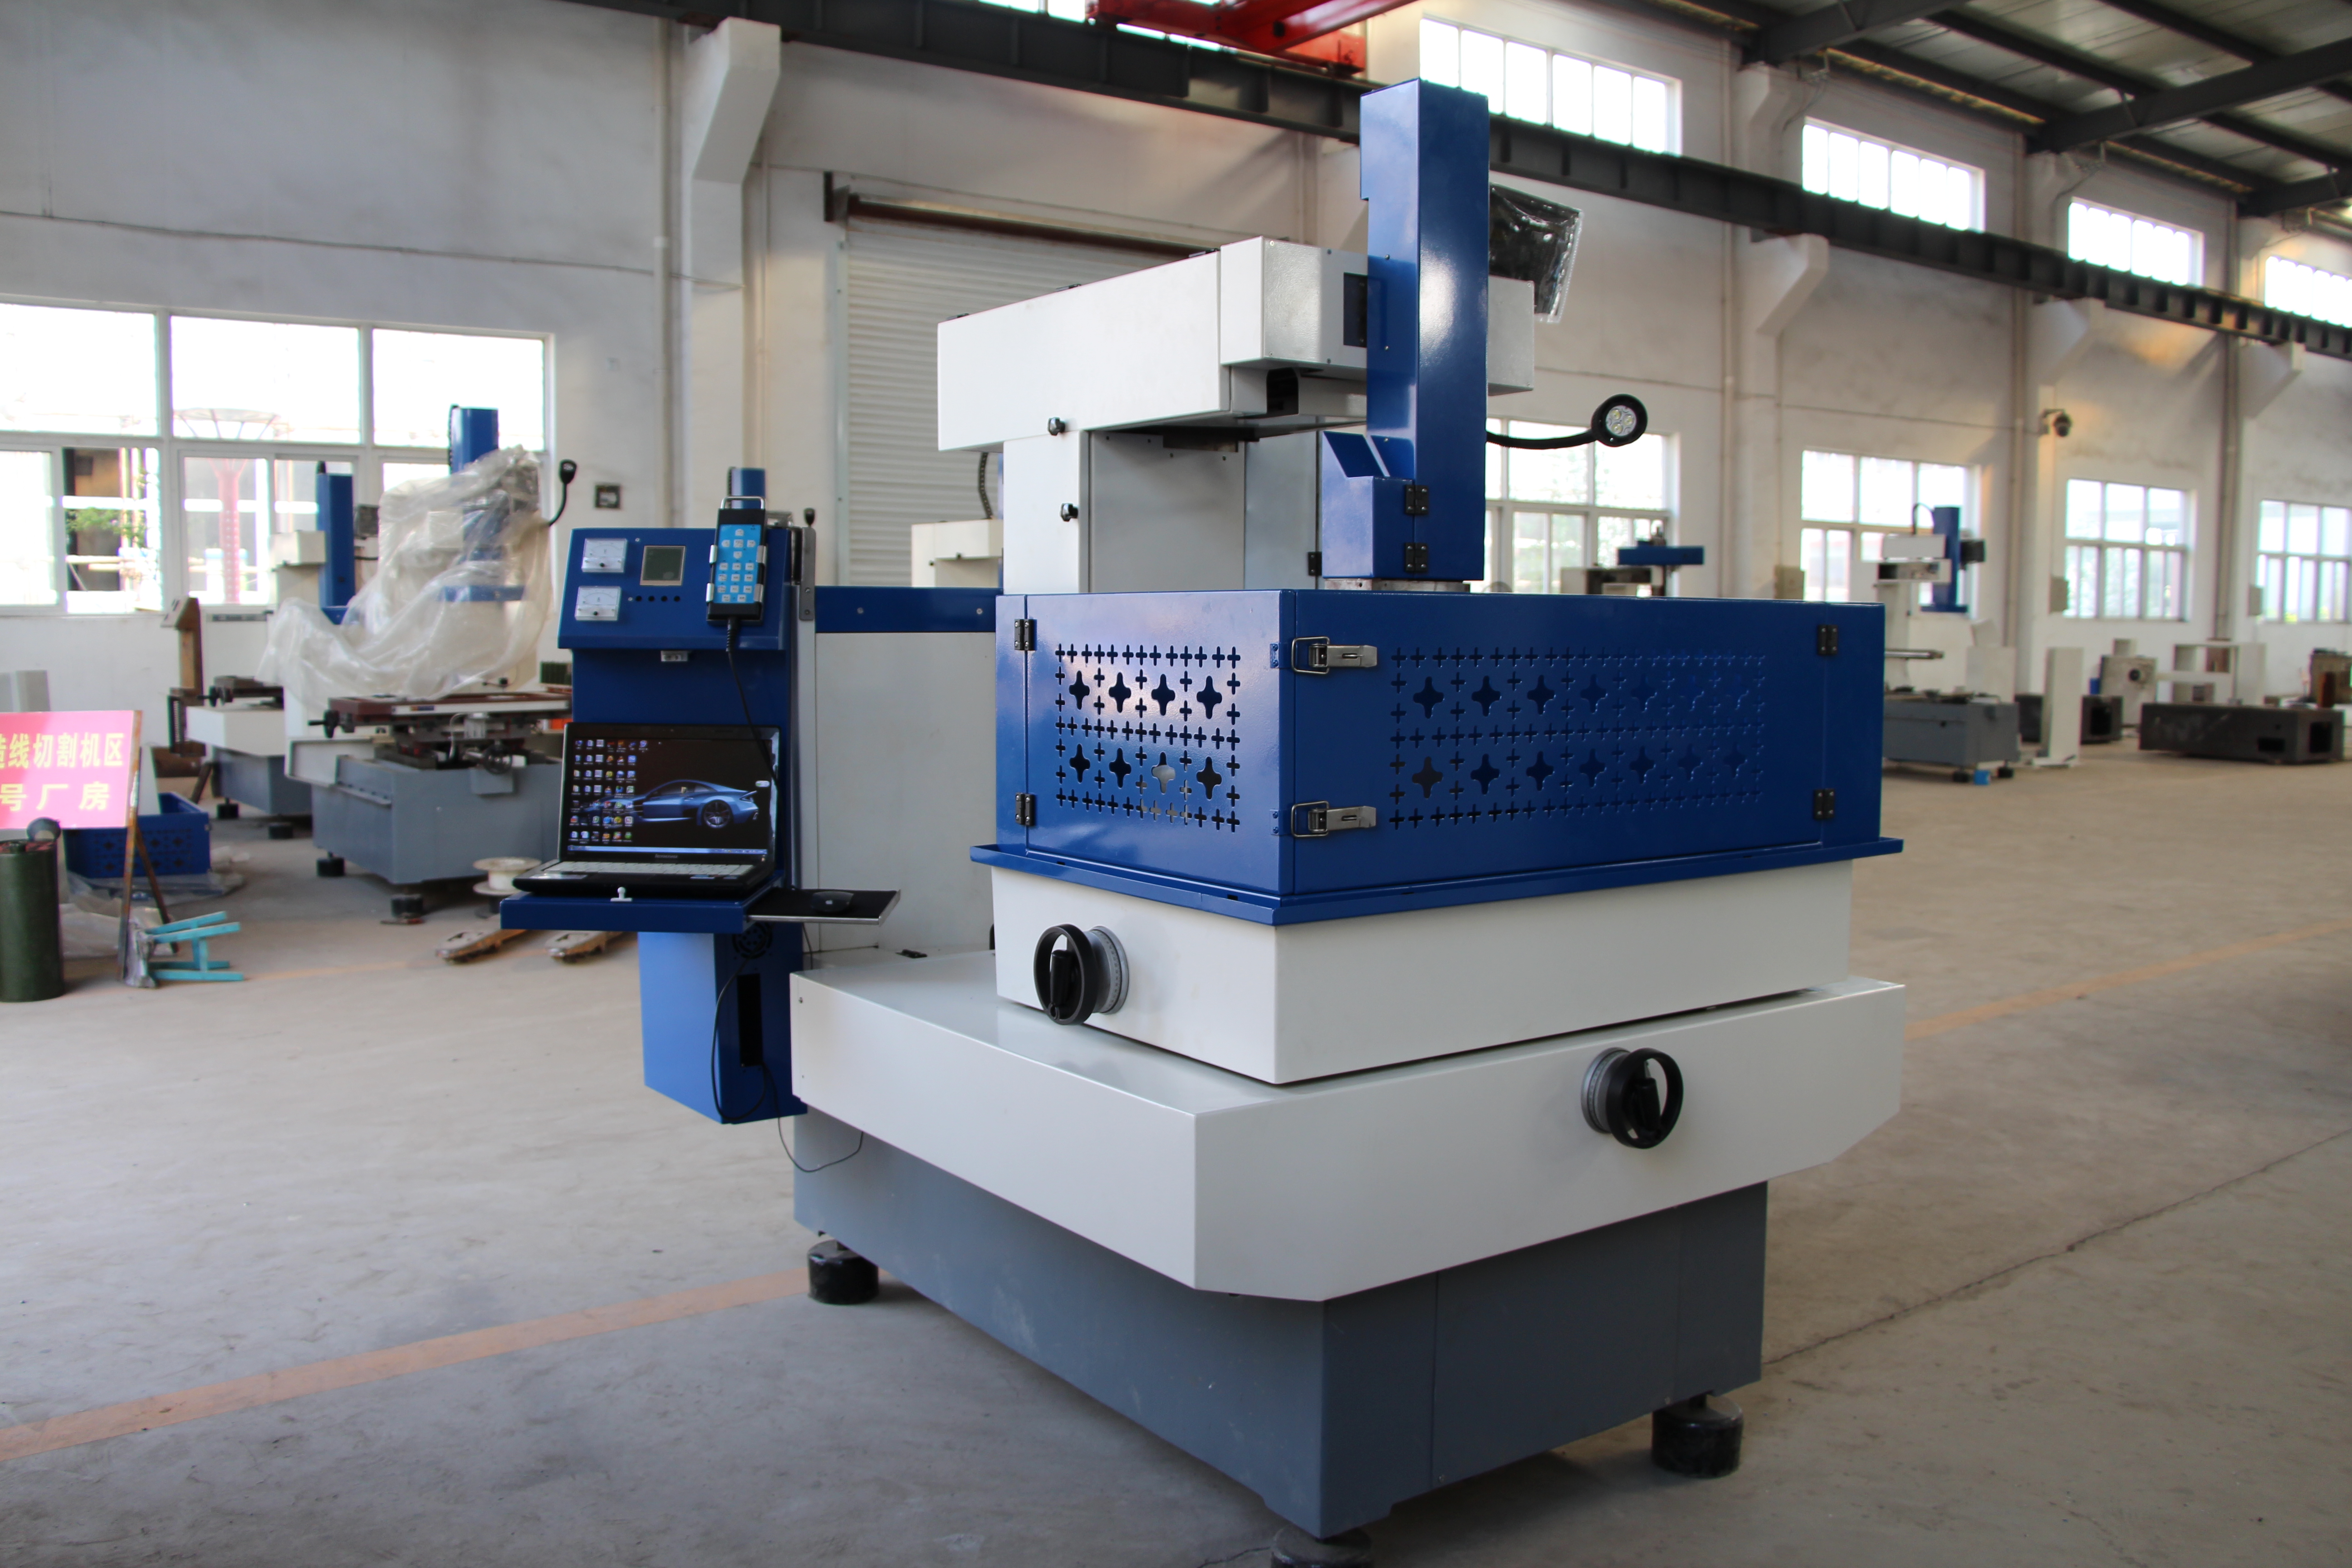
В данной статье рассматриваются функции управления, подлежащие оценке, а не стандартный перечень функций для всех станков HarsMarg. Работа с сенсорным экраном, автоматическая протяжка проволоки, адаптивные функции и сетевые подключения должны быть проверены применительно к выбранной модели и коммерческому предложению. Фотография оборудования не является подтверждением того, что изображённый станок оснащён всеми функциями, описанными ниже.
Основные системы управления в современных операциях электроэрозионной резки
Продвинутые интерфейсы с сенсорным экраном
При наличии сенсорный экран может объединять информацию о программе, настройках, аварийных сообщениях и состоянии обработки. Для оператора важны практические вопросы: чётко ли обозначены параметры, видны ли активная программа и координаты, доступны ли подсказки или инструкции по восстановлению работы. Макет интерфейса, поддержка языков и доступные функции зависят от типа ЧПУ и версии программного обеспечения.
Некоторые системы ЧПУ обеспечивают графическое отображение программ или поддерживают жесты касания; прямой импорт из CAD и трёхмерное отображение — это отдельные возможности, требующие подтверждения. Изображение на экране помогает просмотреть траекторию, но не проверяет приспособление, смещение заготовки, выравнивание проволоки или наличие свободного пространства. Эти проверки по-прежнему выполняются непосредственно при настройке станка.
Интеллектуальные системы автоматического протягивания электрода
Автоматическая подача проволоки доступна только в определённых конфигурациях станков Wire EDM; она не следует автоматически из наличия ЧПУ-управления или из термина «Wire EDM». Уточните, способна ли предложенная система выполнять подачу или повторную подачу указанной проволоки через запланированное стартовое отверстие и при заданной толщине заготовки. Погружная подача проволоки и восстановление после обрыва также требуют подтверждения для конкретной конфигурации.
Не предполагайте универсальный показатель успешности подачи проволоки. Оцените поддерживаемую систему подачи с использованием предполагаемой проволоки, состояния стартового отверстия, высоты заготовки, системы охлаждения (воды или промывочной жидкости) и последовательности восстановления. Даже успешная подача проволоки сама по себе не гарантирует пригодность операции для работы без присмотра: необходимо также учитывать крепление заготовки, удаление вырезанных сердечников, сигнализацию, расходные материалы, а также эксплуатационные и инструкции по технике безопасности производителя.
Функции автоматической оптимизации процесса
Системы реального времени адаптивного управления
Следует различать управление зазором разряда и дополнительные адаптивные функции обработки. Конкретная система управления может реагировать на условия разряда, изменяя подачу или другие поддерживаемые параметры, тогда как обратная связь по натяжению проволоки или специальные стратегии обработки углов могут требовать иного оборудования и программного обеспечения. Уточните, какие именно сигналы отслеживает предлагаемая система и какие корректировки она способна выполнять.
Поддерживаемые функции обратной связи могут помочь оператору реагировать на изменяющиеся условия резания, однако они не предотвращают все обрывы проволоки и не гарантируют одинаковое качество поверхности при выполнении разных задач. Состояние проволоки, доступ промывочной жидкости, геометрия заготовки, технологические параметры и подготовка к работе по-прежнему имеют решающее значение. Оценивайте поведение системы при восстановлении после сбоев и фактические измеренные результаты обработки детали, а не рассматривайте наличие маркировки «адаптивное управление» как гарантию производительности.
Интеллектуальное управление источником питания
Если генератор включает библиотеку условий резки, оператор может выбрать задокументированное исходное условие для проволоки, материала, толщины и этапа резки. Сохранённый рецепт — это не то же самое, что автоматическая идентификация материала. Используйте инструкции выбранного станка и уточните, подходят ли его настройки для конкретной заготовки.
Цепи защиты от электролиза и специализированные функции отделки являются особенностями конкретного генератора, а не универсальными характеристиками всех станков Wire EDM. Проверьте их наличие, поддерживаемые материалы и эксплуатационные ограничения в технической конфигурации. Не обещайте универсального качества отделки, коррозионной стойкости, энергосбережения или отказа от необходимости настройки процесса только на основании названия функции источника питания.
Расширенные возможности программирования
Расширенная интеграция CAM
Программное обеспечение CAD/CAM и система управления станком должны обмениваться совместимыми геометрическими данными или управляющими программами ЧПУ. Прямой импорт CAD, программирование непосредственно на панели управления станка и внешний CAM-процесс — это различные варианты организации работы. Проверьте поддерживаемые форматы файлов, наличие лицензий на программное обеспечение, совместимость постпроцессоров и контроллеров вместо предположения, что любая система способна напрямую импортировать и обрабатывать трёхмерную модель.
Графический предпросмотр или поддерживаемая симуляция могут помочь при проверке программы, однако их охват зависит от программного обеспечения и степени детализации модели. Симуляция может не отражать фактическое приспособление, траекторию проволоки, смещения или подвижные элементы формы. Перед началом обработки проверьте программу и настройку в соответствии с установленной производителем станка процедурой верификации; успешный результат симуляции на экране не гарантирует отсутствия столкновений или соответствия готовой детали заданным требованиям.
Программирование пользовательских макросов
Если контроллер поддерживает макросы, подпрограммы или сохранённые процедуры, это может сократить повторный ввод данных при подходящих регулярно выполняемых операциях. Поддерживаемые команды, переменные и методы вызова зависят от конкретного контроллера. Не следует предполагать совместимость процедуры, написанной для другого контроллера, а автоматическое повторение не гарантирует корректность исходной программы или настройки.
Полезная библиотека процедур содержит информацию о ревизии программы, целевом задании, смещении системы координат заготовки, условиях обработки и проверках оператора. Повторное использование процедур требует их пересмотра при изменении чертежа, материала, приспособления, проволоки или программного обеспечения контроллера. Это может повысить организованность подготовки, однако стабильное качество готовых деталей по-прежнему зависит от правильного технологического процесса и контроля, а не только от сохранённого макроса.
Удаленный мониторинг и интеграция в концепцию Industry 4.0
Решения для связного производства
Удалённый мониторинг (если поддерживается) может отображать выбранные состояния станка или сигналы тревоги на уполномоченной рабочей станции или сервисе. Наличие сетевого порта само по себе не обеспечивает мобильный доступ, удалённое управление или оперативную отчётность о производстве. Перед планированием подключённого рабочего процесса уточните доступные данные, способ их обновления, средства контроля доступа, а также необходимое программное обеспечение или сервис.
Подключение к системе исполнения производственных операций (MES) или системе планирования ресурсов предприятия (ERP) требует совместимого интерфейса и согласованного рабочего процесса обмена данными. Автоматическое планирование не является обязательным следствием подключения станка к сети. Определите требуемые состояния, идентификаторы заданий и действия операторов, а также чётко разделите режим только для чтения (мониторинг) и любые полномочия по отправке управляющих команд станку.
Системы предсказательного обслуживания
Таймеры технического обслуживания, счётчики расходных материалов и журналы аварийных сигналов могут помочь в организации сервисного обслуживания, однако они не обеспечивают автоматическое прогнозное обслуживание. Прогнозирование требует соответствующих данных о состоянии оборудования и подтверждённого метода их интерпретации. Сначала определите, какие данные фиксирует установленный контроллер, и какие действия по техническому обслуживанию предписаны в руководстве по эксплуатации оборудования.
Не делайте выводы о диагностике на основе машинного обучения или о прогнозируемом сроке службы компонентов исходя только из экрана технического обслуживания. Если функции прогнозирования предоставляются, запросите документацию по их входным данным, ограничениям и процедуре реагирования. При отсутствии таких доказательств описывайте только доступные записи или напоминания; не заявляйте о гарантированном сокращении простоев, предотвращении отказов или увеличении срока службы оборудования.
Часто задаваемые вопросы
Как передовые системы управления улучшают точность резки в электроэрозионных станках с проволочным электродом?
Поддерживаемая система управления может помочь в управлении запрограммированным движением, условиями разряда и настройкой оператора, однако сама по себе она не обеспечивает допуск на готовую деталь. Проверьте фактические функции управления и оцените результат с использованием указанного материала, геометрии, проволоки, условий резки, настройки и метода контроля. Спецификации позиционирования, шероховатость поверхности и измеренные размеры детали описывают различные аспекты производительности.
Каковы преимущества автоматических систем протяжки проволоки в электроэрозионных станках с проволочным электродом?
Если автоматическая наводка предусмотрена и подходит для конкретной задачи, она может сократить количество ручных операций наводки и облегчить восстановление после перерывов между операциями или после обрыва проволоки. Её эффективность зависит от типа проволоки, начального отверстия, высоты заготовки и поддерживаемых условий наводки. Сама по себе эта функция не гарантирует универсальный процент успешных операций или возможность работы без присутствия оператора.
Как функции Industry 4.0 улучшают работу станков электроэрозионной резки?
Поддерживаемые подключения могут помочь мастерской собирать информацию о состоянии оборудования и организовывать своё реагирование на тревожные сигналы или потребности в техническом обслуживании. Выгода зависит от установленного интерфейса, доступных данных и рабочих процессов мастерской. Дистанционный мониторинг, интеграция с MES или ERP и прогнозное техническое обслуживание — это отдельные функциональные возможности; каждая из них требует подтверждения, а не может считаться автоматически присутствующей только на основании маркировки «Industry 4.0».
Содержание
- Как функции управления проволочным электроэрозионным станком могут повысить эффективность оператора
- Основные системы управления в современных операциях электроэрозионной резки
- Функции автоматической оптимизации процесса
- Расширенные возможности программирования
- Удаленный мониторинг и интеграция в концепцию Industry 4.0
- Часто задаваемые вопросы
