
 EN




چگونه کنترلهای ماشین برش تراز سیمی (Wire EDM) میتوانند به بهبود کارایی اپراتور کمک کنند
سیم ماشین edm کنترلها میتوانند با آسانتر کردن بررسی برنامهها، راهاندازی ماشین، انتخاب شرایط برش و بازیابی پس از قطع شدن فرآیند، به افزایش کارایی اپراتور کمک کنند. کارکردهای مفید مورد استفاده، به کنترلر نصبشده، ژنراتور، سیستم سیم و گزینههای نرمافزاری وابسته هستند. وجود یک صفحهنمایش واضح یا یک ویژگی خودکار، بهتنهایی تضمینکنندهٔ دقت قطعهٔ تولیدشده یا کوتاهتر شدن چرخهٔ تولید نیست.
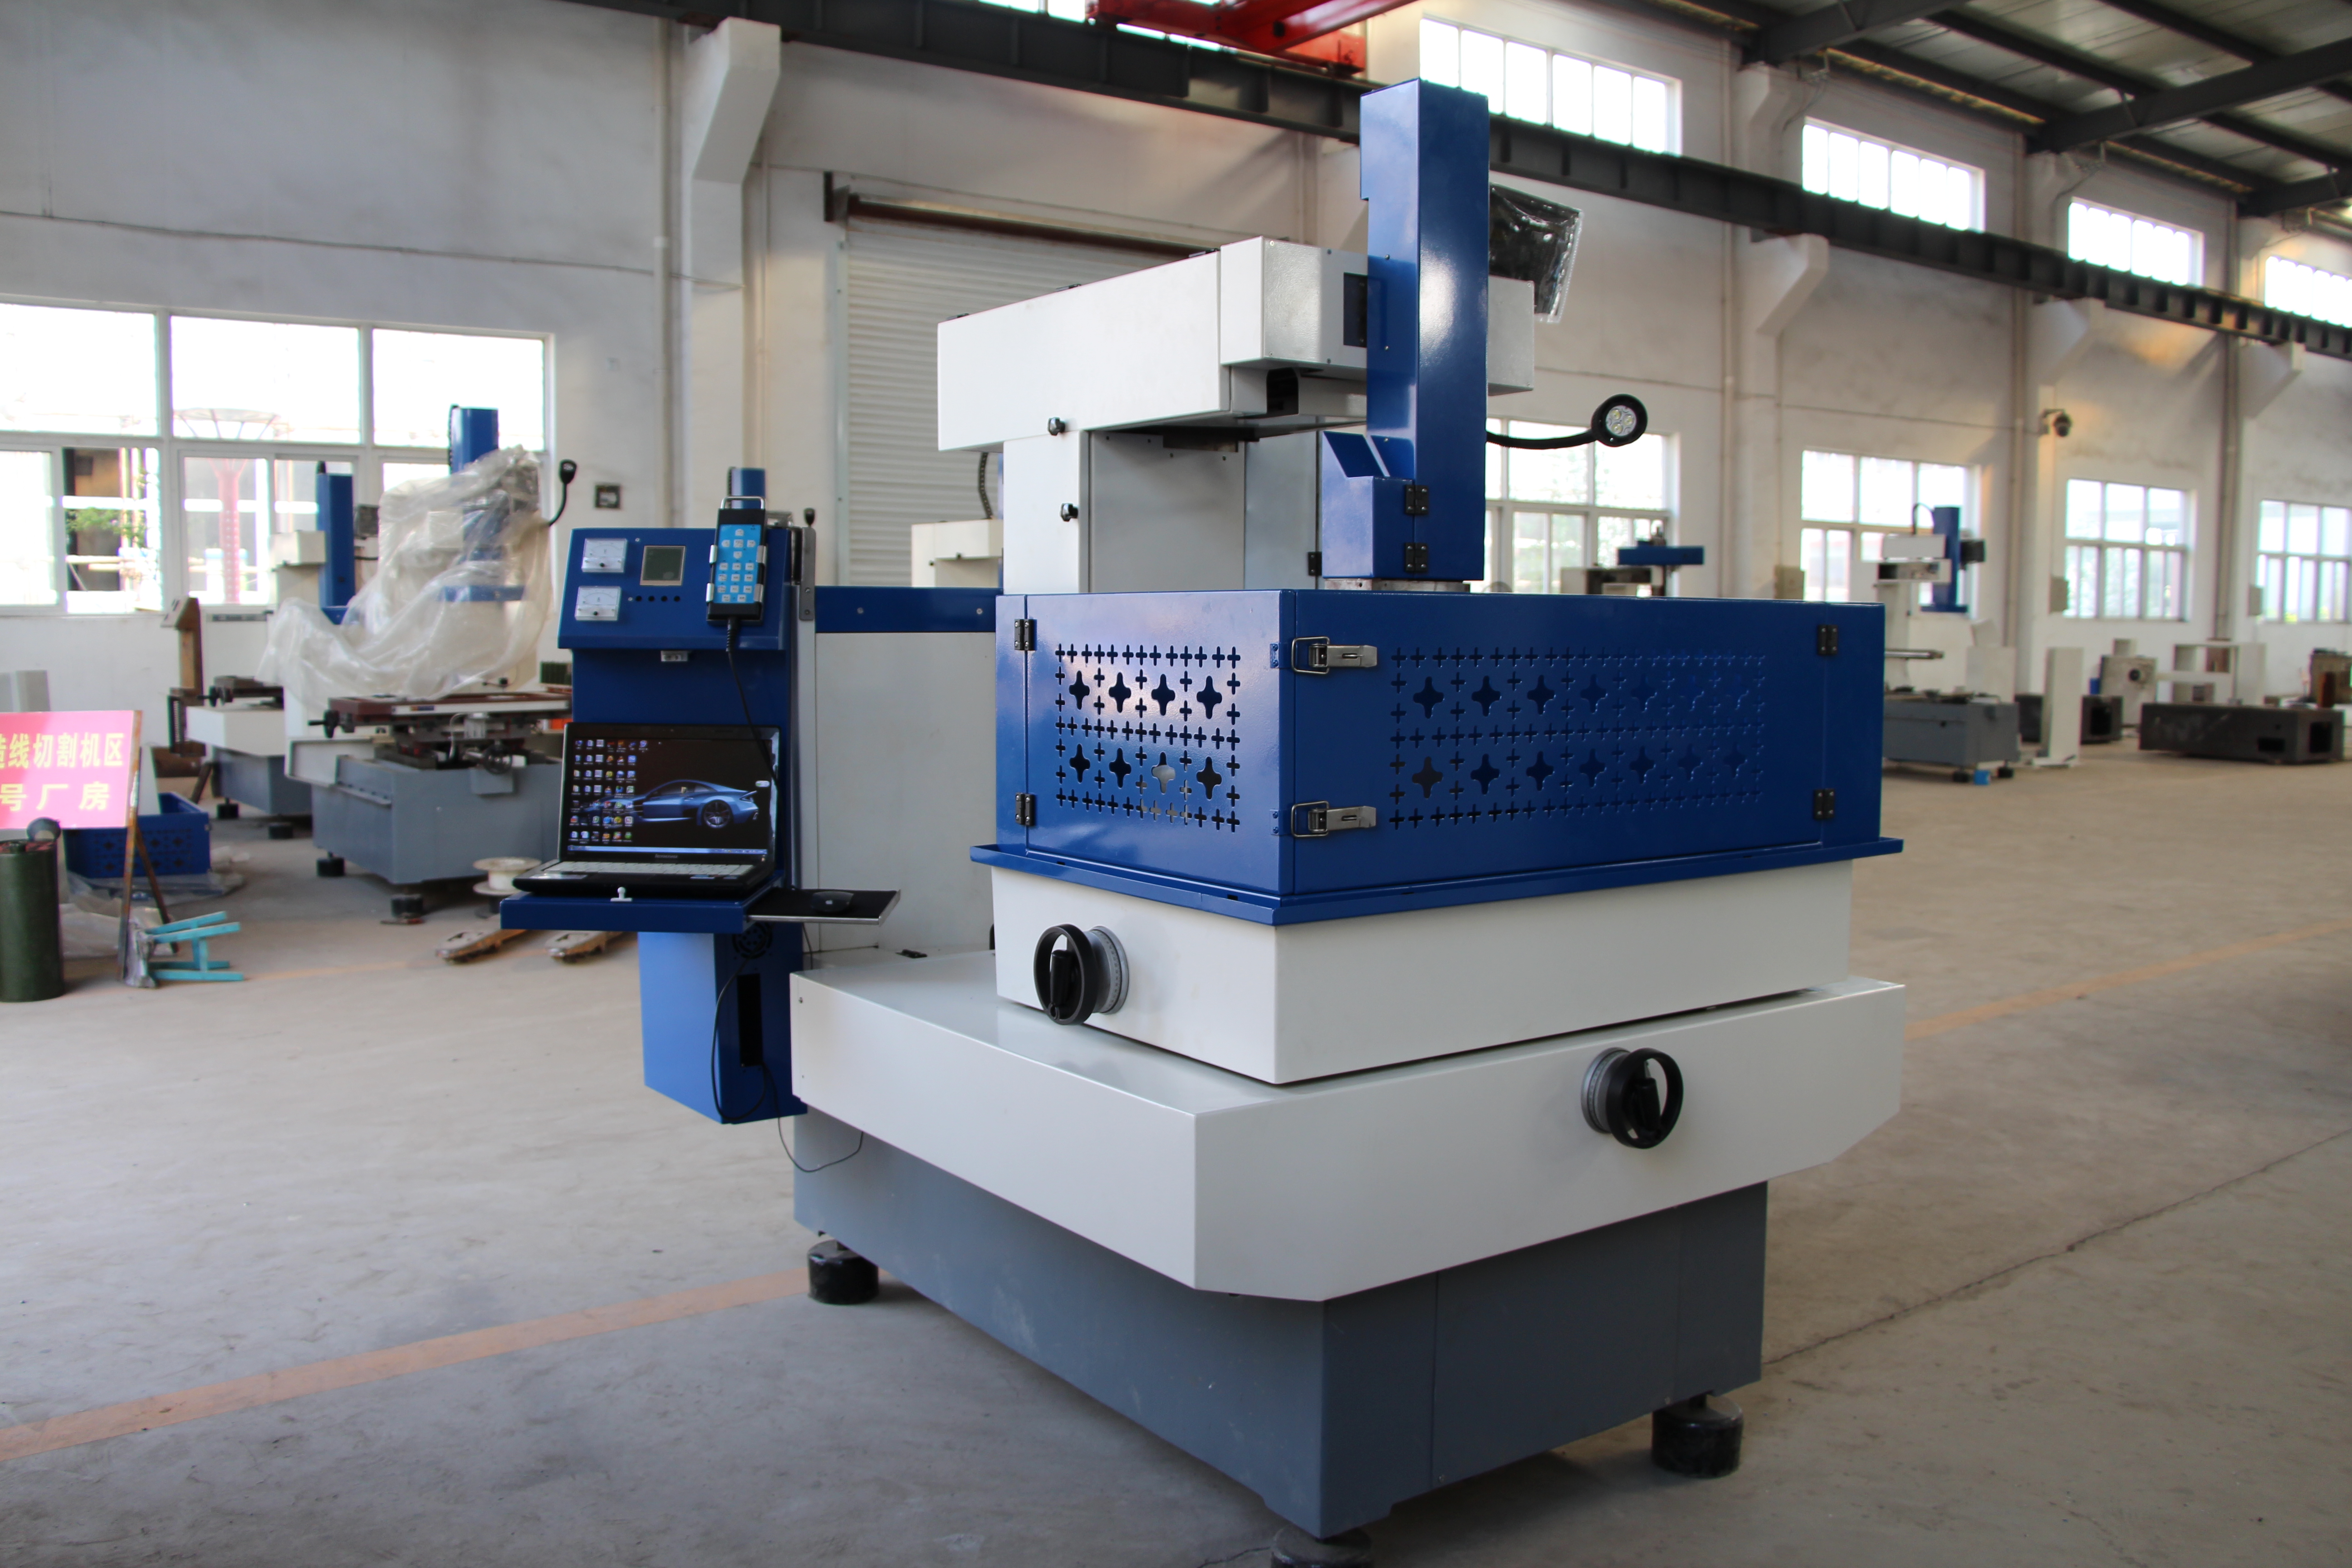
این مقاله به توضیح کارکردهای کنترلی جهت ارزیابی میپردازد، نه فهرستی از ویژگیهای استاندارد برای تمامی ماشینهای هارسمارگ. عملیات لمسی، رشتهکشی خودکار، کارکردهای تطبیقی و اتصالات شبکهای باید در مقایسه با مدل انتخابشده و پیشفاکتور مربوطه بررسی شوند. تصویر تجهیزات، اثباتی بر این نیست که ماشین نمایشدادهشده شامل تمامی کارکردهایی است که در ادامه مورد بحث قرار گرفتهاند.
سیستمهای کنترل اصلی در عملیات مدرن تراشکاری سیمی EDM
رابطهای لمسی پیشرفته
در صورت نصب، رابط لمسی میتواند اطلاعات مربوط به برنامه، تنظیمات، هشدارها و وضعیت ماشینکاری را در یک جا جمعآوری کند. برای اپراتور، پرسشهای عملی عبارتند از: آیا تنظیمات بهوضوح برچسبگذاری شدهاند، آیا برنامه فعال و مختصات قابل مشاهدهاند و آیا دستورالعملهای راهنمایی یا بازیابی در دسترس هستند. چیدمان رابط، پشتیبانی از زبانها و قابلیتهای قابل دسترسی بسته به نوع کنترل و نسخه نرمافزار متفاوت است.
برخی از سیستمهای کنترلی قابلیت نمایش گرافیکی برنامه یا پشتیبانی از حرکات لمسی را دارند؛ واردکردن مستقیم فایلهای CAD و نمایش سهبعدی قابلیتهای جداگانهای هستند که نیازمند تأیید اضافی میباشند. تصویر نمایشگر میتواند در بررسی مسیر کمک کند، اما تأیید کنندهٔ جایگاه فیکسچر، افست قطعه، تراز سیم یا فضای موجود برای حرکت نیست. انجام این بررسیها همچنان جزو مراحل واقعی راهاندازی ماشین است.
سیستمهای هوشمند پیچش خودکار
پیچیدن خودکار سیم در برخی از پیکربندیهای خاص ماشینهای EDM سیمی موجود است؛ اما این قابلیت بهطور ضمنی از کنترل CNC یا اصطلاح «EDM سیمی» نتیجهگرفته نمیشود. از تأمینکننده بپرسید که آیا سیستم پیشنهادی میتواند سیم مشخصشده را از سوراخ شروع و ضخامت قطعهکار پیشنهادی عبور دهد یا دوباره پیچیده شود. پیچیدن زیر سطح مایع و بازیابی پس از قطع شدن سیم نیز نیازمند تأیید پیکربندیخصوصی هستند.
نیازی به فرض کردن نرخ موفقیت یکسان برای پیچیدن سیم در تمامی موارد نیست. سیستم پیچیدن پشتیبانیشده را با توجه به سیم مورداستفاده، وضعیت سوراخ شروع، ارتفاع قطعهکار، روش تأمین آب یا سیال شستشو و ترتیب بازیابی ارزیابی کنید. حتی در صورت موفقیت در پیچیدن سیم، این بهمعنای مناسب بودن کار برای اجرای بدوننظارت نیست: ثابتکردن قطعهکار، مدیریت هستهها، سیستمهای هشدار، مواد مصرفی و دستورالعملهای عملیاتی و ایمنی سازنده نیز باید بهدرستی بررسی و رعایت شوند.
ویژگیهای بهینهسازی فرآیند خودکار
سیستمهای کنترل تطبیقی زمان واقعی
باید کنترل فاصله تخلیه و عملکردهای ماشینکاری سازگار اضافی را از هم جدا کرد. یک کنترل خاص ممکن است با تغییر سرعت پیشبرد یا سایر تنظیمات پشتیبانیشده، به شرایط تخلیه واکنش نشان دهد؛ در حالی که بازخورد کشش سیم یا استراتژیهای ویژه برای گوشهها ممکن است نیازمند سختافزار و نرمافزار متفاوتی باشند. از تأمینکننده بپرسید که سیستم پیشنهادی واقعاً چه سیگنالهایی را نظارت میکند و چه تنظیماتی را میتواند انجام دهد.
عملکردهای بازخورد پشتیبانیشده میتوانند به اپراتور کمک کنند تا در برابر شرایط برش متغیر واکنش نشان دهند، اما جلوی همه شکستنهای سیم را نمیگیرند و همچنین تضمینکننده یکسانبودن سطح پرداخت در کارهای مختلف نیستند. وضعیت سیم، دسترسی شستشو، هندسه قطعه کار، تنظیمات فرآیند و روش نصب همچنان اهمیت دارند. رفتار بازیابی سیستم و نتیجه اندازهگیریشده قطعه را ارزیابی کنید، نه اینکه برچسب «کنترل سازگار» را بهعنوان تضمینی برای عملکرد در نظر بگیرید.
مدیریت هوشمند منبع تغذیه
در مواردی که یک ماشین تولیدکننده دارای کتابخانهای از شرایط برش است، اپراتور ممکن است بتواند شرایط اولیهای مستند را برای سیم، جنس مواد، ضخامت و مرحله برش انتخاب کند. یک دستورالعمل ذخیرهشده با شناسایی خودکار جنس مواد یکسان نیست. دستورالعملهای ماشین انتخابشده را مطالعه کنید و بررسی کنید که آیا تنظیمات آن برای قطعه کار واقعی مناسب هستند یا خیر.
مدارهای ضد الکترولیز و قابلیتهای پرداخت تخصصی ویژگیهایی هستند که به ماشین تولیدکننده خاصی مربوط میشوند، نه فرضیاتی که درباره همه ماشینهای EDM سیمی قابل اعمال باشند. در پیکربندی فنی، موجود بودن این قابلیتها، مواد پشتیبانیشده و محدودیتهای عملیاتی آنها را بررسی کنید. از نام یک ویژگی منبع تغذیه، نباید بهصورت کلی درباره پرداخت نهایی، مقاومت در برابر خوردگی، صرفهجویی در انرژی یا حذف نیاز به تنظیم فرآیند اطمینان حاصل کرد.
قابلیتهای برنامهنویسی پیشرفته
یکپارچهسازی پیشرفته CAM
نرمافزارهای CAD/ CAM و کنترلکنندهٔ ماشین باید هندسه یا برنامههای NC سازگونده را تبادل کنند. واردکردن مستقیم مدلهای CAD، برنامهنویسی روی خود کنترلکننده و جریانکار CAM از طریق نرمافزارهای خارجی، روشهای متفاوتی برای این منظور هستند. فرمتهای پذیرفتهشدهٔ فایل، مجوزهای نرمافزاری موجود، سازگوندگی پستپروسسور و کنترلکننده را بررسی کنید؛ نه اینکه فرض کنید هر مدلی قادر به واردکردن و ماشینکاری مستقیم یک مدل سهبعدی است.
پیشنمایش گرافیکی یا شبیهسازی پشتیبانیشده میتواند در بازبینی برنامه کمک کند، اما پوشش آن به نرمافزار و اطلاعات مدلشده بستگی دارد. این پیشنمایش لزوماً نمایندهٔ واقعی فیکسچر، مسیر سیم، افستها یا هستههای شل نیست. قبل از برش، برنامه و تنظیمات را با رویهٔ تأیید تعیینشده توسط ماشین بررسی کنید؛ موفقیت در شبیهسازی روی صفحهٔ نمایش، اثباتی از عدم برخورد یا انطباق قطعه نیست.
برنامهنویسی ماکروی سفارشی
اگر کنترلکننده از ماکروها، زیربرنامهها یا روالهای ذخیرهشده پشتیبانی کند، این امکانات میتوانند ورود دادههای تکراری را برای عملیاتهای دورهای مناسب کاهش دهند. دستورات، متغیرها و روشهای فراخوانی پشتیبانیشده به نوع کنترلکننده بستگی دارند. نباید فرض کرد که یک روال نوشتهشده برای کنترلکنندهای دیگر با این سیستم سازگان دارد و تکرار خودکار، صحت برنامه یا تنظیمات اولیه را تأیید نمیکند.
یک کتابخانهٔ مفید از روالها باید نسخهٔ برنامه، شغل مورد نظر، جابجایی کار، شرایط فرآیند و بازرسیهای اپراتور را مشخص کند. هرگونه استفادهٔ مجدد از این روالها در صورت تغییر نقشه، مادهٔ اولیه، فیکسچر، سیم یا نرمافزار کنترل نیازمند بازبینی است. این رویکرد میتواند آمادهسازی را منظمتر کند، اما تضمین کیفیت ثابت قطعات تولیدشده همچنان مستلزم یک فرآیند مناسب و بازرسی دقیق است، نه صرفاً استفاده از یک ماکرو ذخیرهشده.
پایش از راه دور و یکپارچهسازی با صنعت ۴.۰
راهکارهای تولید متصل
پایش از راه دور، در صورت پشتیبانی، میتواند وضعیتهای انتخابشده ماشین یا هشدارها را به یک ایستگاه کاری مجاز یا سرویس نمایش دهد. وجود تنها یک پورت شبکه، دسترسی تلفنهمراه، کنترل از راه دور یا گزارشدهی زنده تولید را تضمین نمیکند. پیش از طراحی یک گردش کار متصل، دادههای در دسترس، روش بهروزرسانی، کنترلهای دسترسی و هر نرمافزار یا سرویس لازم را تأیید کنید.
اتصال به یک سیستم اجرای تولید (MES) یا سیستم برنامهریزی منابع سازمانی (ERP) نیازمند رابط سازگون و گردش دادهای توافقشده است. زمانبندی خودکار پیامد لازم اتصال ماشین به شبکه نیست. وضعیتهای مورد نیاز، شناسههای کار، اقدامات اپراتور و همچنین تفاوت بین پایش فقط-خواندنی و هر اختیاری برای فرمان دادن به ماشین را تعریف کنید.
سیستمهای نگهداری پیشبین
تایمرهای نگهداری، شمارندههای قطعات مصرفی و تاریخچههای هشدار میتوانند در سازماندهی خدمات کمک کنند، اما اینها نگهداری پیشبینانه خودکار نیستند. پیشبینی نیازمند دادههای مناسب درباره وضعیت تجهیزات و روشی اثباتشده برای تفسیر آنها است. ابتدا مشخص کنید که کنترلر نصبشده چه دادههایی را ثبت میکند و کدام اقدامات نگهداری در دفترچه راهنمای تجهیزات الزامی است.
از صفحه نگهداری تشخیص مبتنی بر یادگیری ماشین یا پیشبینی عمر قطعات را استنباط نکنید. اگر توابع پیشبینانه ارائه میشوند، از تولیدکننده درباره ورودیهای مستندشده، محدودیتها و رویه پاسخ به آنها سؤال کنید. بدون ارائه این مدارک، تنها به ثبتهای موجود یا یادآوریها اشاره کنید؛ ادعای کاهش تضمینشده زمان ایستکاری، پیشگیری از خرابی یا افزایش طول عمر تجهیزات را مطرح نکنید.
پرسشهای رایج
کنترلهای پیشرفته چگونه دقت برش در دستگاههای تراشکاری سیمی (وایر ادم) را بهبود میبخشند؟
یک کنترل پشتیبانیشده میتواند در مدیریت حرکت برنامهریزیشده، شرایط تخلیه و وظایف راهاندازی اپراتور کمک کند، اما بهتنهایی دقت قطعهٔ نهایی را تعیین نمیکند. عملکردهای واقعی کنترل را بررسی کنید و نتیجه را با مادهٔ مشخصشده، هندسه، سیم، شرایط برش، راهاندازی و روش بازرسی ارزیابی نمایید. مشخصات موقعیتیابی، زبری سطح و ابعاد اندازهگیریشدهٔ قطعه، جنبههای مختلف عملکرد را توصیف میکنند.
مزایای سیستمهای رشتهسازی خودکار در دستگاههای تراشکاری سیمی (وایر ادم) چیست؟
در مواردی که وجود دارد و برای کار مناسب است، رشتهکشی خودکار میتواند گامهای رشتهکشی دستی را کاهش دهد و در بازیابی بین عملیات یا پس از پارگی سیم کمک کند. مفید بودن آن به سیم، سوراخ اولیه، ارتفاع قطعهٔ کار و شرایط پشتیبانیشدهٔ رشتهکشی بستگی دارد. این ویژگی بهتنهایی هیچ درصد موفقیت جهانی یا قابلیت تولید بدون حضور اپراتور را تضمین نمیکند.
ویژگیهای صنعت ۴٫۰ چگونه عملیات ماشین تراشکاری سیمی را بهبود میبخشند؟
اتصالهای پشتیبانیشده میتوانند به یک کارگاه کمک کنند تا اطلاعات وضعیت را جمعآوری کرده و پاسخ خود را به هشدارها یا نیازهای نگهداری سازماندهی کند. این مزیت بستگی به رابط نصبشده، دادههای قابل استفاده و فرآیند کار کارگاه دارد. نظارت از راه دور، ادغام با سیستمهای MES یا ERP و نگهداری پیشبینانه قابلیتهای متمایزی هستند؛ هر یک نیازمند شواهد عینی است و نمیتوان آنها را صرفاً بر اساس برچسب صنعت ۴٫۰ پذیرفت.
