
 EN




ວິທີທີ່ການຄວບຄຸມ Wire EDM ສາມາດສະໜັບສະໜູນປະສິດທິພາບຂອງຜູ້ປະຕິບັດງານ
ລວມ เครื่อง edm ການຄວບຄຸມສາມາດສະໜັບສະໜູນປະສິດທິພາບຂອງຜູ້ປະຕິບັດງານໄດ້ໂດຍການເຮັດໃຫ້ການທົບທວນໂປແກຼມ, ການຈັດຕັ້ງ, ການເລືອກເງື່ອນໄຂການຕັດ ແລະ ການຟື້ນຟູຫຼັງຈາກການຂັດຂວາງເປັນໄປໄດ້ງ່າຍຂຶ້ນ. ສິ່ງທີ່ເປັນປະໂຫຍດຈະຂຶ້ນກັບເຄື່ອງຄວບຄຸມ, ເຄື່ອງເກີດ (generator), ລະບົບເສັ້ນລວມ ແລະ ຕົວເລືອກຊອບແວທີ່ຕິດຕັ້ງ. ການສະແດງຜົນທີ່ຊັດເຈນ ຫຼື ຄຸນສົມບັດການເຮັດວຽກອັດຕະໂນມັດດ້ວຍຕົວເອງ ບໍ່ໄດ້ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຊິ້ນສ່ວນທີ່ສຳເລັດ ຫຼື ວັດຖຸເວລາການຜະລິດທີ່ສັ້ນລົງ.
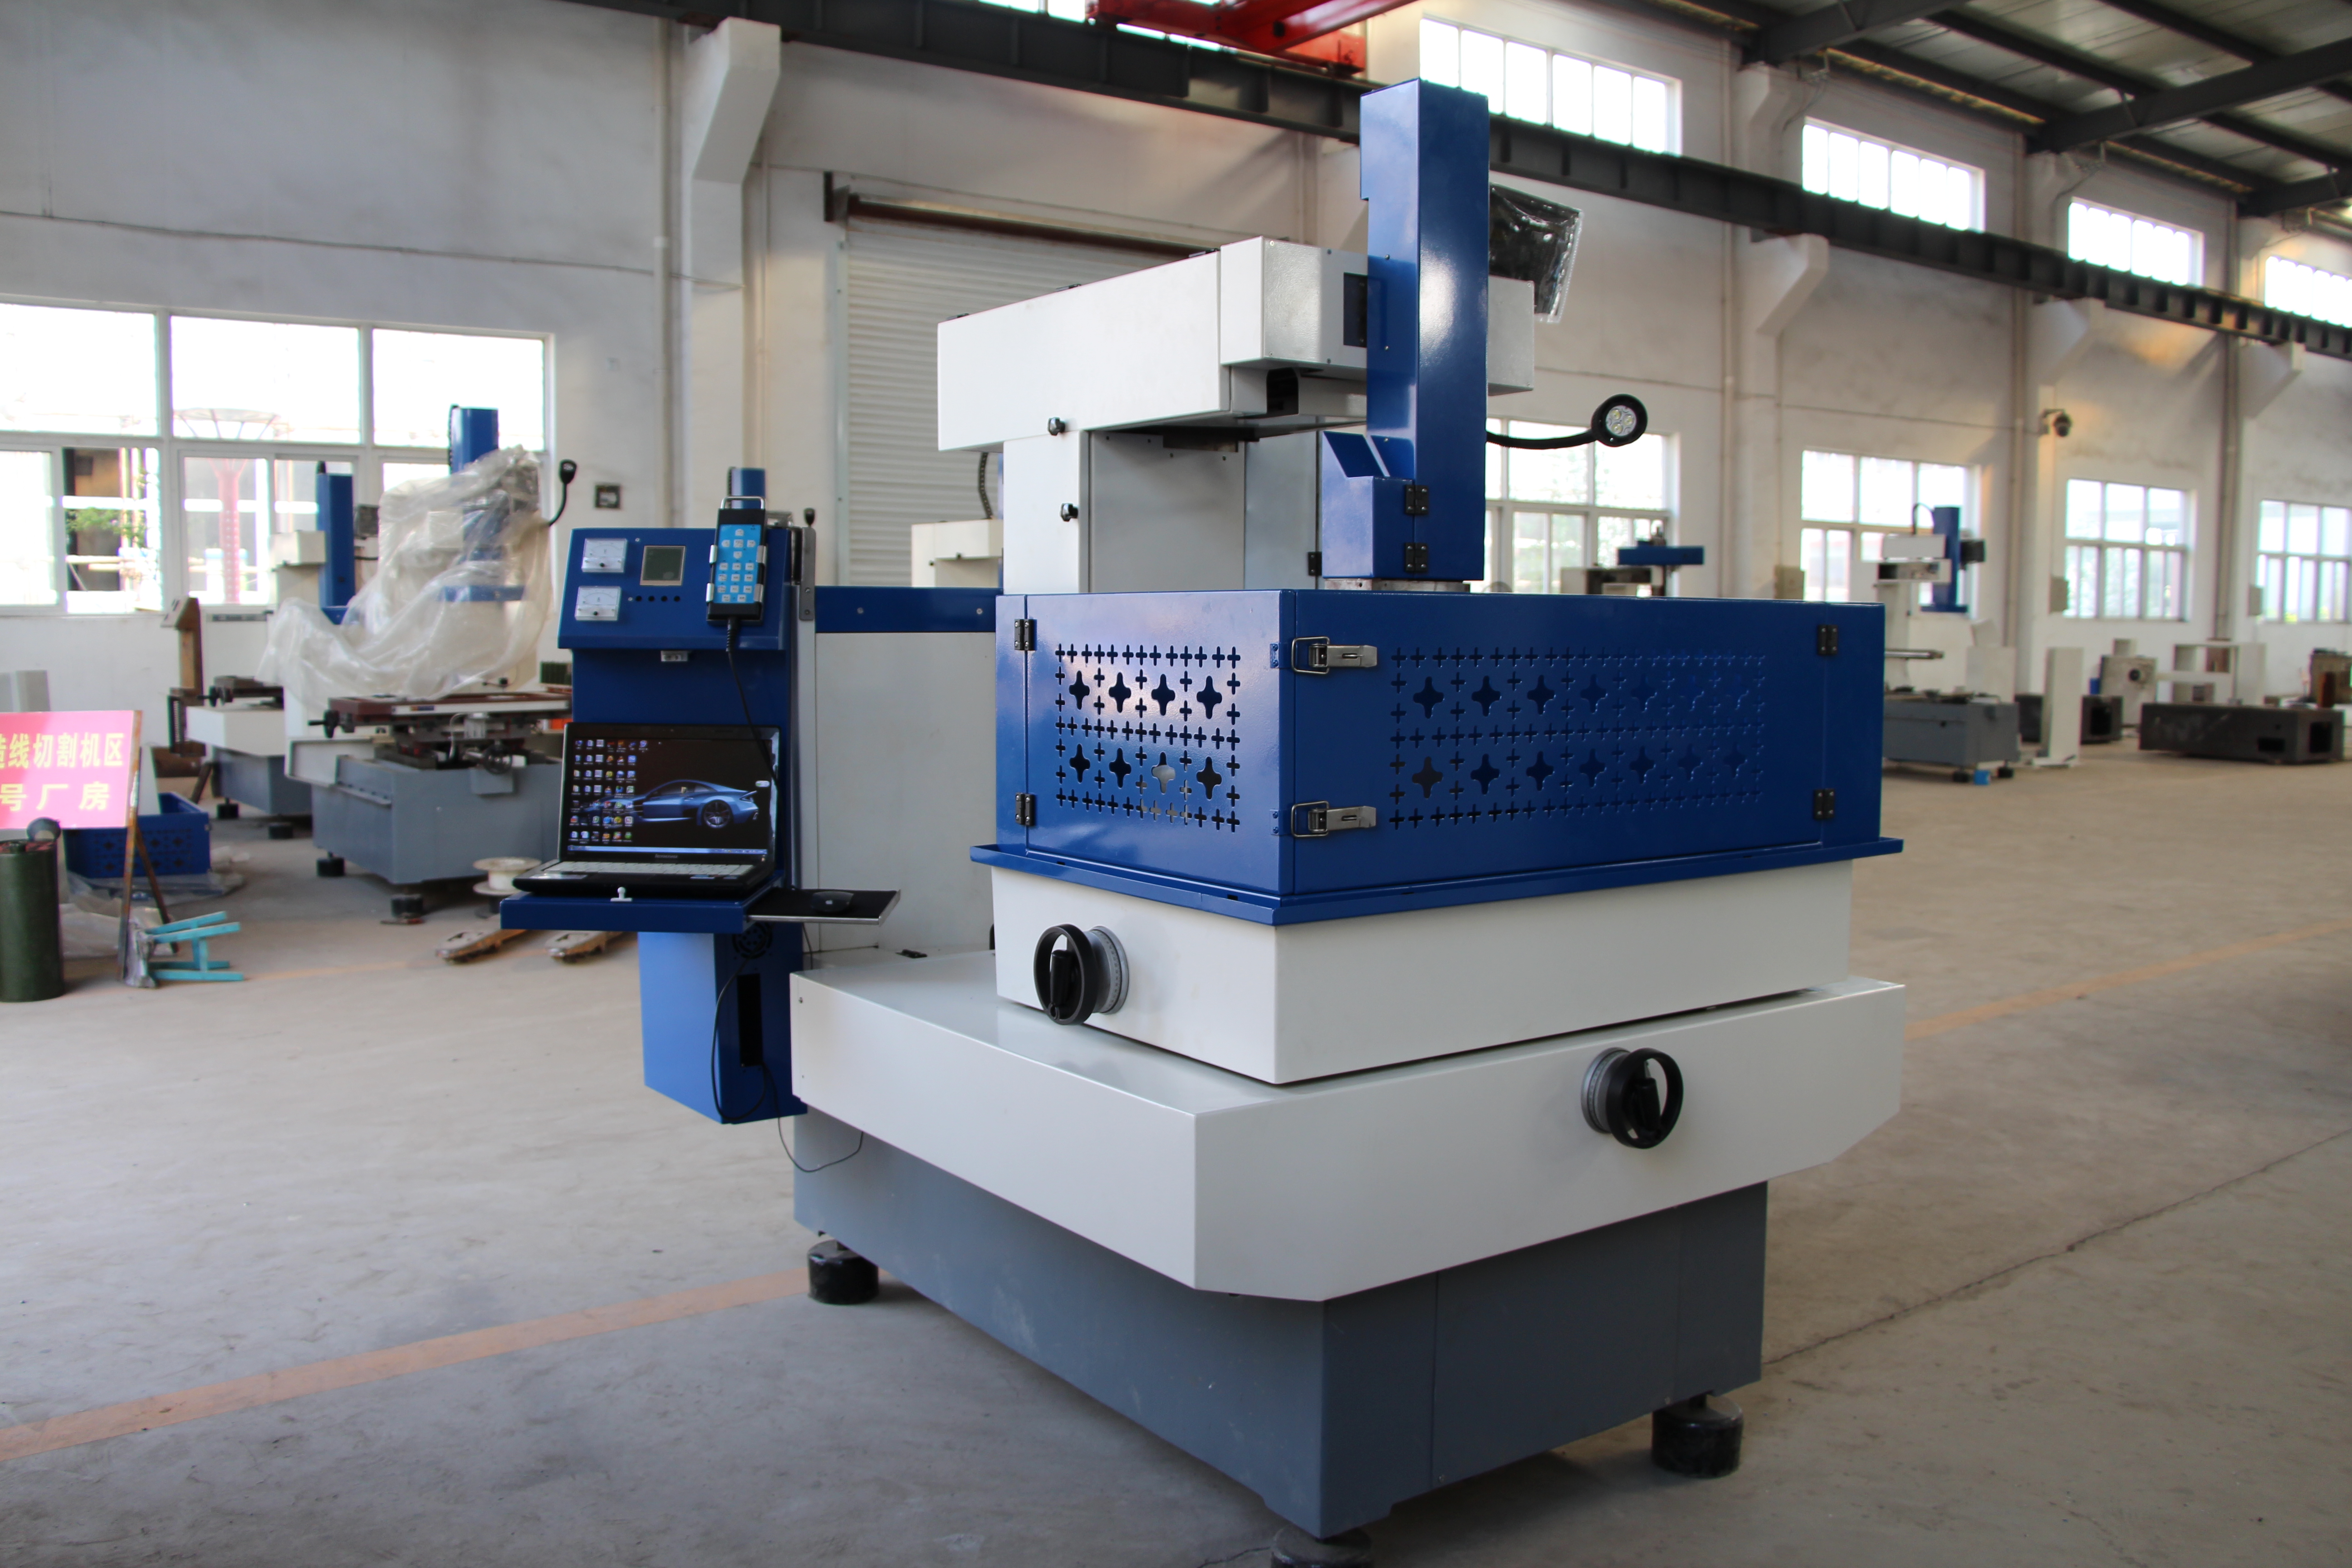
ບົດຄວາມນີ້ອະທິບາຍໜ້າທີ່ການຄວບຄຸມທີ່ຄວນປະເມີນ ແຕ່ບໍ່ແມ່ນບັນຊີລາຍການຄຸນສົມບັດມາດຕະຖານສຳລັບເຄື່ອງ HarsMarg ທຸກຄົນ. ການເຮັດວຽກຜ່ານໜ້າຈໍສຳຜັດ, ການເລີ່ມຕົ້ນເສັ້ນລວມອັດຕະໂນມັດ, ຄຸນສົມບັດທີ່ປັບຕົວໄດ້ ແລະ ການເຊື່ອມຕໍ່ເຄືອຂ່າຍ ຈຳເປັນຕ້ອງກວດສອບຕາມຮູບແບບທີ່ເລືອກ ແລະ ຂໍ້ມູນໃນບິນອ້າງອີງ. ຮູບຖ່າຍຂອງອຸປະກອນບໍ່ແມ່ນຫຼັກຖານທີ່ສະແດງວ່າເຄື່ອງທີ່ຖ່າຍມາມີຄຸນສົມບັດທັງໝົດທີ່ກ່າວເຖິງຂ້າງລຸ່ມ.
ລະບົບຄວບຄຸມຫຼັກໃນການດຳເນີນງານ Wire EDM ທີ່ທັນສະໄໝ
ອິນເຕີເຟດໜ້າຈໍສຳຜັດຂັ້ນສູງ
ເມື່ອຕິດຕັ້ງແລ້ວ ຈໍສຳຜັດສາມາດນຳເອົາຂໍ້ມູນກ່ຽວກັບໂປຣແກຣມ ການຕັ້ງຄ່າ ການເຕືອນ ແລະ ສະຖານະການຂອງການຕັດເຄື່ອງຈັກມາຮວມກັນໄດ້. ສຳລັບຜູ້ປະຕິບັດງານ ຄຳຖາມທີ່ສຳຄັນແມ່ນ ວ່າ ການຕັ້ງຄ່າຕ່າງໆມີປ້າຍຊີ້ບອກທີ່ຊັດເຈນຫຼືບໍ່ ໂປຣແກຣມທີ່ກຳລັງໃຊ້ຢູ່ ແລະ ພື້ນທີ່ປະສົມປະສານສາມາດເບິ່ງເຫັນໄດ້ຫຼືບໍ່ ແລະ ມີຄຳແນະນຳໃນການຊ່ວຍເຫຼືອ ຫຼື ການຟື້ນຟູເຫດການທີ່ເກີດຂຶ້ນຫຼືບໍ່. ການຈັດແບ່ງບ່ອນໃຊ້ງານ ການສະໜັບສະໜູນພາສາ ແລະ ຟັງຊັນທີ່ເຂົ້າເຖິງໄດ້ຈະແຕກຕ່າງກັນໄປຕາມລະບົບຄວບຄຸມ ແລະ ລະດັບເວີຊັນຂອງຊອບແວ.
ລະບົບຄວບຄຸມບາງລະບົບສາມາດສະແດງໂປຣແກຣມໃນຮູບແບບສາມມິຕິ ຫຼື ສະໜັບສະໜູນການເຮັດທ່າດ້ວຍນິ້ວມື; ການນຳເຂົ້າໂຟລເດີ CAD ໂດຍກົງ ແລະ ການເບິ່ງໃນຮູບແບບສາມມິຕິແມ່ນເປັນຄຸນສົມບັດທີ່ແຍກຕ່າງຫາກ ເຊິ່ງຈຳເປັນຕ້ອງຢືນຢັນ. ຮູບພາບທີ່ສະແດງໃນໜ້າຈໍສາມາດຊ່ວຍທົບທວນເສັ້ນທາງທີ່ຈະຕັດໄດ້ ແຕ່ບໍ່ສາມາດຢືນຢັນຄວາມຖືກຕ້ອງຂອງອຸປະກອນຈັບຊິ້ນງານ ການຕັ້ງຄ່າຈຸດເລີ່ມຕົ້ນຂອງຊິ້ນງານ ການຈັດຕັ້ງລວມເສັ້ນລວດ ຫຼື ຊ່ອງຫວ່າງທີ່ມີຢູ່. ການກວດສອບເຫຼົ່ານີ້ຍັງຄົງເປັນສ່ວນໜຶ່ງຂອງການຕັ້ງຄ່າເຄື່ອງຈັກຈິງ.
ລະບົບການສອດເຊືອກອັດຕະໂນມັດອັດສະຈັກ
ການສອດລວມເສັ້ນໄຟອັດຕະໂນມັດ ມີໃຫ້ບໍລິການຢູ່ໃນບາງຮູບແບບຂອງເຄື່ອງ Wire EDM ເທົ່ານັ້ນ; ມັນບໍ່ໄດ້ໝາຍເຖິງວ່າຈະມີຢູ່ເປັນປົກກະຕິເນື່ອງຈາກການຄວບຄຸມດ້ວຍ CNC ຫຼື ຈາກຄຳວ່າ Wire EDM. ກະລຸນາຖາມວ່າລະບົບທີ່ເອີ້ນລາຄາມານີ້ສາມາດສອດ ຫຼື ສອດໃໝ່ເສັ້ນໄຟທີ່ກຳນົດໄວ້ຜ່ານຮູເລີ່ມຕົ້ນ ແລະ ຄວາມໜາຂອງຊິ້ນງານທີ່ເປັນເປົ້າໝາຍ. ການສອດເສັ້ນໄຟໃຕ້ນ້ຳ ແລະ ການຟື້ນຟູຫຼັງຈາກເສັ້ນໄຟຫັກ ກໍຕ້ອງໄດ້ຮັບການຢືນຢັນເປັນພິເສດຕາມຮູບແບບຂອງລະບົບດັ່ງກ່າວ.
ຢ່າຄິດວ່າອັດຕາຄວາມສຳເລັດໃນການສອດເສັ້ນໄຟນັ້ນເປັນສາກົນ. ກະລຸນາປະເມີນລະບົບການສອດທີ່ສະໜັບສະໜູນດ້ວຍເສັ້ນໄຟທີ່ຈະໃຊ້, ສະພາບຂອງຮູເລີ່ມຕົ້ນ, ຄວາມສູງຂອງຊິ້ນງານ, ລະບົບນ້ຳຫຼືການລ້າງ, ແລະ ລຳດັບການຟື້ນຟູ. ຄວາມສຳເລັດໃນການສອດເສັ້ນໄຟຢ່າງດຽວບໍ່ໄດ້ໝາຍຄວາມວ່າງານນີ້ເໝາະສຳລັບການເຮັດວຽກໂດຍບໍ່ມີບຸກຄົນຄຸມຄ່ອຍ: ການຈັດຕັ້ງຊິ້ນງານ, ການຈັດການສ່ວນທີ່ຕົກຄ້າງ (core), ສັນຍານເຕືອນ, ວັດຖຸທີ່ໃຊ້ແລ້ວ, ຄຳແນະນຳການໃຊ້ງານ ແລະ ຄຳແນະນຳດ້ານຄວາມປອດໄພຈາກຜູ້ຜະລິດ ຍັງຄົງຕ້ອງໄດ້ຮັບການພິຈາລະນາຢ່າງເຕັມທີ.
ຄຸນລັກສະນະການເພີ່ມປະສິດທິພາບຂະບວນການອັດຕະໂນມັດ
ລະບົບຄວບຄຸມປັບຕົວແບບເວລາຈິງ
ຄວນແຍກຄວາມແຕກຕ່າງລະຫວ່າງການຄວບຄຸມຊ່ອງຫວ່າງທີ່ປ່ອຍໄຟ ແລະ ຟັງຊັນການຕັດທີ່ປັບຕົວໄດ້ເພີ່ມເຕີມ. ຟັງຊັນຄວບຄຸມເພີ່ມເຕີມອາດຈະຕອບສະໜອງຕໍ່ສະພາບການປ່ອຍໄຟດ້ວຍການປ່ຽນຄ່າຄວາມໄວ່ໃນການຕັດ ຫຼື ຄ່າອື່ນໆທີ່ລະບົບສະໜັບສະໜູນ, ໃນຂະນະທີ່ການປ້ອງກັນຄວາມຕຶງຂອງເສັ້ນລວມ ຫຼື ຍຸດທະສາດເພີ່ມເຕີມສຳລັບມຸມຕ່າງໆ ອາດຈະຕ້ອງການອຸປະກອນຮາດແວ ແລະ ຊອບແວທີ່ແຕກຕ່າງກັນ. ສອບຖາມວ່າລະບົບທີ່ສະເໜີນີ້ຈະຕິດຕາມສັນຍານໃດແທ້ໆ ແລະ ສາມາດປັບປຸງເລື່ອງໃດໄດ້.
ຟັງຊັນການຕອບສະໜອງທີ່ລະບົບສະໜັບສະໜູນອາດຈະຊ່ວຍໃຫ້ຜູ້ປະຕິບັດງານຕອບສະໜອງຕໍ່ສະພາບການຕັດທີ່ປ່ຽນແປງໄດ້, ແຕ່ບໍ່ໄດ້ປ້ອງກັນການຫັກຂອງເສັ້ນລວມທຸກຄັ້ງ ຫຼື ຮັບປະກັນຄຸນນະພາບຜິວທີ່ຄືກັນສຳລັບວຽກງານທີ່ແຕກຕ່າງກັນ. ສະພາບຂອງເສັ້ນລວມ, ຄວາມສາມາດໃນການລ້າງ, ຮູບຮ່າງຂອງຊິ້ນງານ, ການຕັ້ງຄ່າຂອງຂະບວນການ ແລະ ການຕັ້ງຄ່າເບື້ອງຕົ້ນຍັງຄົງມີຄວາມສຳຄັນ. ຄວນປະເມີນຜົນການຟື້ນຕົວ ແລະ ຜົນໄດ້ຮັບຈາກການວັດແທກຊິ້ນງານ ແທນທີ່ຈະຖືວ່າປ້າຍ 'ການຄວບຄຸມທີ່ປັບຕົວໄດ້' ແມ່ນການຮັບປະກັນຄຸນນະພາບ.
ການຈັດການແຫຼ່ງພະລັງງານອັດສະຈັນ
ເມື່ອເຄື່ອງສ້າງພະລັງງານມີຫໍສາລາເງື່ອນໄຂການຕັດ, ຜູ້ປະຕິບັດງານອາດຈະເລືອກເງື່ອນໄຂເລີ່ມຕົ້ນທີ່ຖືກເອກະສານໄວ້ສຳລັບລວມເສັ້ນລວມ, ວັດຖຸ, ຄວາມໜາ ແລະ ຂັ້ນຕອນການຕັດ. ສູດທີ່ເກັບໄວ້ບໍ່ແມ່ນສິ່ງດຽວກັນກັບການຮູ້ຈັກວັດຖຸອັດຕະໂນມັດ. ໃຊ້ຄຳແນະນຳຂອງເຄື່ອງທີ່ເລືອກ ແລະ ຕັ້ງຄ່າວ່າການຕັ້ງຄ່າຂອງມັນເໝາະສົມກັບຊິ້ນງານທີ່ຈະເຮັດຈິງໆ ຫຼື ບໍ່.
ວົງຈອນຕ້ານການເອເລັກໂທລິຊິດ ແລະ ຟັງຊັ່ນການປັບປຸງພິເສດແມ່ນຄຸນສົມບັດທີ່ເປັນເອກະລັກຂອງເຄື່ອງສ້າງພະລັງງານເທົ່ານັ້ນ, ບໍ່ແມ່ນສິ່ງທີ່ສາມາດສົມມຸດໄດ້ສຳລັບເຄື່ອງ Wire EDM ທຸກເຄື່ອງ. ກວດສອບຄວາມມີຢູ່, ວັດຖຸທີ່ສະໜັບສະໜູນ ແລະ ຂອບເຂດການເຮັດວຽກໃນການຈັດຕັ້ງທາງດ້ານເຕັກນິກ. ຢ່າສັນຍາວ່າຈະໄດ້ຜິວສຳເລັດທີ່ເປັນສາກົນ, ຄວາມຕ້ານທານການກັດກຣ່ອນ, ການປະຢັດພະລັງງານ ຫຼື ການລົບລ້າງຄວາມຈຳເປັນໃນການປັບປຸງຂະບວນການຈາກຊື່ຄຸນສົມບັດຂອງເຄື່ອງຈ່າຍພະລັງງານ.
ຄວາມສາມາດໃນການຂຽນໂປຣແກຣມທີ່ດີຂຶ້ນ
ການເຊື່ອມຕໍ່ CAM ທີ່ທັນສະໄໝ
ຊອບແວ CAD/CAM ແລະ ການຄວບຄຸມເຄື່ອງຈັກ ຕ້ອງແລກປ່ຽນຮູບຮ່າງທີ່ເຂົ້າກັນໄດ້ ຫຼື ໂປຼແກຣມ NC. ການນຳເຂົ້າ CAD ດ້ວຍຕົວເອງ, ການຂຽນໂປຼແກຣມໃນຕົວຄວບຄຸມ, ແລະ ລຳດັບການເຮັດວຽກ CAM ທີ່ຢູ່ນອກເຄື່ອງຈັກ ແມ່ນວິທີຈັດຕັ້ງທີ່ແຕກຕ່າງກັນ. ກວດສອບຮູບແບບໄຟລ໌ທີ່ຮັບໄດ້, ສິດໃນການໃຊ້ຊອບແວທີ່ມີຢູ່, postprocessor ແລະ ຄວາມເຂົ້າກັນໄດ້ກັບຄອນໂທລເລີ ແທນທີ່ຈະສົມມຸດວ່າແບບທຸກຊິ້ນສ່ວນສາມາດນຳເຂົ້າ ແລະ ປຸງແຕ່ງແບບສາມມິຕິໄດ້ໂດຍກົງ.
ການເບິ່ງຕົວຢ່າງເປັນຮູບພາບ ຫຼື ການຈຳລອງທີ່ສະຫນັບສະຫນູນ ສາມາດຊ່ວຍໃນການທบทวนໂປຼແກຣມ, ແຕ່ຄວາມຄົບຖ້ວນຂອງມັນຂຶ້ນກັບຊອບແວ ແລະ ຂໍ້ມູນທີ່ຖືກຈຳລອງ. ມັນອາດຈະບໍ່ສະແດງເຖິງອຸປະກອນຈັບວັດຖຸ, ຮອຍເດີນຂອງລວມ, ຄ່າ offset ຫຼື ສ່ວນທີ່ເປີດເທິງແທ້ຈິງ. ກວດສອບໂປຼແກຣມ ແລະ ການຕັ້ງຄ່າດ້ວຍຂະບວນການຢືນຢັນທີ່ເຄື່ອງຈັກກຳນົດກ່ອນຈະຕັດ; ການຈຳລອງທີ່ສຳເລັດໃນໜ້າຈໍບໍ່ໄດ້ເປັນຫຼັກຖານວ່າຊິ້ນສ່ວນນັ້ນບໍ່ມີການຕິດກັນ ຫຼື ສອດຄ່ອງກັບຂໍ້ກຳນົດ.
ການຂຽນໂປຣແກຣມແມັກໂກຣ (Custom Macro Programming)
ຖ້າຕົວຄວບຄຸມສາມາດໃຊ້ macro, ສ່ວນຍ່ອຍຂອງໂປແກຼມ ຫຼື ລຳດັບຄຳສັ່ງທີ່ບັນທຶກໄວ້ໄດ້, ສິ່ງເຫຼົ່ານີ້ອາດຈະຊ່ວຍຫຼຸດຜ່ອນການປ້ອນຂໍ້ມູນຊ້ຳໆສຳລັບການດຳເນີນງານທີ່ເກີດຂຶ້ນເປັນປະຈຳ. ຄຳສັ່ງ, ຕົວແປ ແລະ ວິທີການເອີ້ນໃຊ້ທີ່ສະຫນັບສະຫນູນຈະແຕກຕ່າງກັນໄປຕາມຕົວຄວບຄຸມ. ບໍ່ຄວນຄາດເດົາວ່າລຳດັບຄຳສັ່ງທີ່ຂຽນຂຶ້ນສຳລັບຕົວຄວບຄຸມອື່ນໆຈະເຂົ້າກັນໄດ້, ແລະ ການເຮັດຊ້ຳຢ່າງອັດຕະໂນມັດບໍ່ໄດ້ຮັບຮອງຄວາມຖືກຕ້ອງຂອງໂປແກຼມ ຫຼື ການຕັ້ງຄ່າເດີມ.
ຫໍສາງລຳດັບຄຳສັ່ງທີ່ມີປະໂຫຍດຄວນລະບຸເວີຊັ່ນຂອງໂປແກຼມ, ງານທີ່ຕັ້ງໃຈຈະເຮັດ, ການເບີ່ງຄວາມເບີ່ງເທິງຂອງຊິ້ນງານ, ເງື່ອນໄຂຂອງຂະບວນການ ແລະ ການກວດສອບຂອງຜູ້ປະຕິບັດງານ. ການນຳໃຊ້ຄືນອີກຈະຕ້ອງມີການທบทวนເມື່ອມີການປ່ຽນແປງໃນແຜນຜັງ, ວັດຖຸ, ອຸປະກອນຈັບຈຸ່ມ, ເສັ້ນລວມ ຫຼື ຊອບແວຄວບຄຸມ. ສິ່ງນີ້ອາດຈະເຮັດໃຫ້ການເตรີຍມມີຄວາມເປັນລະບົບຫຼາຍຂຶ້ນ, ແຕ່ຄຸນນະພາບຂອງຊິ້ນງານທີ່ສຳເລັດຢູ່ຕ້ອງອີງໃສ່ຂະບວນການ ແລະ ການກວດສອບທີ່ເໝາະສົມ ມິໄດ້ອີງໃສ່ macro ທີ່ບັນທຶກໄວ້ເທົ່ານັ້ນ.
ການຕິດຕາມຕາມໄລຍະທາງໄກ ແລະ ການເຊື່ອມຕໍ່ກັບອຸດສາຫະກຳ 4.0
ວິທີແກ້ໄຂການຜະລິດທີ່ເຊື່ອມຕໍ່
ການຕິດຕາມແບບໄລຍະໄກ, ເມື່ອມີການສະໜັບສະໜູນ, ສາມາດສະແດງສະຖານະຂອງເຄື່ອງຈັກທີ່ເລືອກ ຫຼື ສັນຍານເຕືອນໄປຍັງເວີກເຊີດສະເຕຊັ່ນທີ່ໄດ້ຮັບອະນຸຍາດ ຫຼື ການບໍລິການ. ການມີໂປຣແທກເຄື່ອງເຊື່ອມຕໍ່ເຄືອຂ່າຍຢ່າງດຽວບໍ່ໄດ້ໝາຍຄວາມວ່າຈະເປີດໃຫ້ເຂົ້າໃຊ້ງານແບບເຄື່ອນໄຫວ, ຄວບຄຸມແບບໄລຍະໄກ ຫຼື ລາຍງານການຜະລິດແບບທັນເວລາ. ກະລຸນາຢືນຢັນຂໍ້ມູນທີ່ມີໃຫ້, ວິທີການອັບເດດ, ການຄວບຄຸມການເຂົ້າໃຊ້, ແລະ ຊອບແວ ຫຼື ບໍລິການທີ່ຕ້ອງການກ່ອນຈະວາງແຜນການເຮັດວຽກທີ່ເຊື່ອມຕໍ່.
ການເຊື່ອມຕໍ່ກັບລະບົບການຈັດການການຜະລິດ (MES) ຫຼື ລະບົບການຈັດການຊັບພະຍາກອນຂອງອົງກອນ (ERP) ຕ້ອງການອິນເຕີເຟດທີ່ເຂົ້າກັນໄດ້ ແລະ ລະບົບການເຮັດວຽກດ້ານຂໍ້ມູນທີ່ໄດ້ຕົກລົງກັນ. ການຈັດຕັ້ງເວລາອັດຕະໂນມັດບໍ່ໄດ້ເປັນຜົນຕາມທຳມະຊາດທີ່ເກີດຂຶ້ນຈາກການເຊື່ອມຕໍ່ເຄື່ອງຈັກເຂົ້າກັບເຄືອຂ່າຍ. ກະລຸນາກຳນົດສະຖານະທີ່ຕ້ອງການ, ຕົວບອກງານ, ແລະ ການດຳເນີນງານຂອງຜູ້ປະຕິບັດງານ, ແລະ ແຍກຄວາມແຕກຕ່າງລະຫວ່າງການຕິດຕາມທີ່ອ່ານໄດ້ຢ່າງດຽວ ແລະ ສິດທິໃນການສັ່ງການໃຫ້ເຄື່ອງຈັກ.
ລະບົບການສືບສາງລ່ວງໜ້າ
ເຄື່ອງຈັກເວລາສຳລັບການບໍາຮັກສາ, ຕົວນັບສຳລັບຊິ້ນສ່ວນທີ່ໃຊ້ແລ້ວຈະເສຍ, ແລະ ປະຫວັດການເຕືອນອາດຊ່ວຍຈັດຕັ້ງການບໍາຮັກສາໄດ້, ແຕ່ເຫຼົ່ານີ້ບໍ່ໄດ້ເປັນການບໍາຮັກສາທີ່ຄາດການໄດ້ອັດຕະໂນມັດ. ການຄາດການຕ້ອງການຂໍ້ມູນສະພາບທີ່ເໝາະສົມ ແລະ ວິທີການທີ່ຖືກຢືນຢັນແລ້ວໃນການຕີຄວາມໝາຍຂໍ້ມູນດັ່ງກ່າວ. ກ່ອນອື່ນໝົດ, ຕ້ອງກຳນົດໃຫ້ຊັດເຈນວ່າ ຕົວຄວບຄຸມທີ່ຕິດຕັ້ງຢູ່ນີ້ບັນທຶກຂໍ້ມູນໃດແດ່ ແລະ ມີການດຳເນີນການບໍາຮັກສາໃດແດ່ທີ່ຖືກກຳນົດໄວ້ໃນຄູ່ມືອຸປະກອນ.
ຫ້າມສົມມຸດເອົາການວິເຄາະດ້ວຍເຄື່ອງຈັກ (machine-learning) ຫຼື ການຄາດການອາຍຸການຂອງຊິ້ນສ່ວນຈາກໜ້າຈໍການບໍາຮັກສາ. ຖ້າມີຟັງຊັນຄາດການໃຫ້ບໍລິການ, ຄວນຖາມເຖິງຂໍ້ມູນທີ່ຖືກບັນທຶກເປັນເອກະສານ, ຂໍ້ຈຳກັດ, ແລະ ວິທີການຕອບສະໜອງ. ຖ້າບໍ່ມີເອກະສານດັ່ງກ່າວ, ຄວນອະທິບາຍພຽງແຕ່ບັນທຶກ ຫຼື ການເຕືອນທີ່ມີຢູ່ເທົ່ານັ້ນ; ຢ່າອ້າງເຖິງການຫຼຸດຜ່ອນເວລາທີ່ເຄື່ອງຈັກບໍ່ສາມາດໃຊ້ງານໄດ້ຢ່າງຮັບປະກັນ, ການປ້ອງກັນຄວາມລົ້ມເຫຼວ, ຫຼື ອາຍຸການຂອງເຄື່ອງຈັກທີ່ຍາວນານຂຶ້ນ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ການຄວບຄຸມຂັ້ນສູງຊ່ວຍປັບປຸງຄວາມຖືກຕ້ອງໃນການຕັດຂອງເຄື່ອງ EDM ດ້ວຍເສັ້ນລວດໄດ້ແນວໃດ?
ການຄວບຄຸມທີ່ຖືກສະໜັບສະໜູນສາມາດຊ່ວຍຈັດການການເຄື່ອນທີ່ທີ່ຖືກໂປແກຣມໄວ້ ແລະ ເງື່ອນໄຂການປ່ອຍວັດຖຸ ແລະ ວຽກງານການຕັ້ງຄ່າຂອງຜູ້ປະຕິບັດງານ ແຕ່ມັນບໍ່ສາມາດກຳນົດຄວາມຖືກຕ້ອງຂອງຊິ້ນສ່ວນທີ່ສຳເລັດດ້ວຍຕົວເອງໄດ້. ຕ້ອງຢືນຢັນຫນ້າທີ່ການຄວບຄຸມທີ່ແທ້ຈິງ ແລະ ປະເມີນຜົນໄດ້ຮັບດ້ວຍວັດຖຸທີ່ກຳນົດ ຮູບຮ່າງ ເສັ້ນລວມ ເງື່ອນໄຂການຕັດ ການຕັ້ງຄ່າ ແລະ ວິທີການກວດສອບ. ຂໍ້ກຳນົດການຈັດຕຳແໜ່ງ ຄວາມຂຸ່ນຂອງພື້ນໜ້າ ແລະ ມິຕິຂອງຊິ້ນສ່ວນທີ່ວັດແທກໄດ້ ອະທິບາຍດ້ານຕ່າງໆ ຂອງປະສິດທິພາບ.
ປະໂຫຍດຂອງລະບົບການສອດເສັ້ນລວດອັດຕະໂນມັດໃນເຄື່ອງ EDM ດ້ວຍເສັ້ນລວດມີຫຍັງແດ່?
ໃນກໍລະນີທີ່ມີການຕິດຕັ້ງແລະເໝາະສົມກັບວຽກ ການເລີ່ມຕົ້ນການເຊື່ອມຕໍ່ອັດຕະໂນມັດສາມາດຫຼຸດຜ່ອນຂັ້ນຕອນການເຊື່ອມຕໍ່ດ້ວຍມື ແລະ ຊ່ວຍໃນການຟື້ນຟູຄືນຫຼັງຈາກການດຳເນີນງານ ຫຼື ຫຼັງຈາກເສັ້ນລວມຫັກ. ຄວາມເໝາະສົມຂອງມັນຂຶ້ນກັບເສັ້ນລວມ ສິ່ງທີ່ເຮັດໃຫ້ເກີດຮູເລີ່ມຕົ້ນ ຄວາມສູງຂອງຊິ້ນວຽກ ແລະ ເງື່ອນໄຂການເຊື່ອມຕໍ່ທີ່ຖືກສະໜັບສະໜູນ. ບໍ່ມີອັດຕາຄວາມສຳເລັດທີ່ທົ່ວໄປ ຫຼື ຄວາມສາມາດໃນການຜະລິດໂດຍບໍ່ຕ້ອງມີຄົນເບິ່ງແຍງ ທີ່ເກີດຂື້ນຈາກຄຸນສົມບັດນີ້ເທົ່ານັ້ນ.
ຄຸນສົມບັດຂອງອຸດສາຫະກຳ 4.0 ຊ່ວຍເພີ່ມປະສິດທິພາບໃນການດຳເນີນງານເຄື່ອງຕັດເຊືອກໄຟຟ້າແບບໃດ?
ການເຊື່ອມຕໍ່ທີ່ສະຫນັບສະຫນູນສາມາດຊ່ວຍໃຫ້ຮ້ານຊ່ວຍແລະປັບປຸງຂໍ້ມູນສະຖານະການ ແລະ ຈັດຕັ້ງການຕອບສະຫນອງຕໍ່ການເຕືອນ ຫຼື ຄວາມຕ້ອງການການບໍາຮັກສາ. ຜົນປະໂຫຍດຂຶ້ນກັບອິນເຕີເຟດທີ່ຕິດຕັ້ງ, ຂໍ້ມູນທີ່ສາມາດນຳໃຊ້ໄດ້ ແລະ ລຳດັບຂະບວນການເຮັດວຽກຂອງຮ້ານ. ການຕິດຕາມຈາກໄລຍະໄກ, ການເຊື່ອມຕໍ່ເຂົ້າກັບລະບົບ MES ຫຼື ERP ແລະ ການບໍາຮັກສາທີ່ຄາດການໄດ້ ແມ່ນຄວາມສາມາດທີ່ແຕກຕ່າງກັນ; ແຕ່ລະຢ່າງຈຳເປັນຕ້ອງມີຫຼັກຖານທີ່ຊັດເຈນ ແທນທີ່ຈະສົມມຸດຕິຖານຈາກປ້າມຂອງ Industry 4.0.
