
 EN




วิธีที่ระบบควบคุมเครื่องตัดด้วยลวดแบบ EDM สามารถส่งเสริมประสิทธิภาพของผู้ปฏิบัติงาน
ลวด เครื่อง EDM ระบบควบคุมสามารถส่งเสริมประสิทธิภาพของผู้ปฏิบัติงานได้โดยทำให้การทบทวนโปรแกรม การเตรียมเครื่อง การเลือกเงื่อนไขการตัด และการกู้คืนหลังการหยุดทำงานกลางคันเป็นเรื่องที่จัดการได้ง่ายขึ้น ฟังก์ชันที่มีประโยชน์ขึ้นอยู่กับคอนโทรลเลอร์ เครื่องกำเนิดกระแสไฟฟ้า ระบบลวด และตัวเลือกซอฟต์แวร์ที่ติดตั้งจริง หน้าจอแสดงผลที่ชัดเจนหรือคุณสมบัติอัตโนมัติเพียงอย่างเดียวไม่สามารถรับประกันความแม่นยำของชิ้นงานสำเร็จหรือลดระยะเวลาการผลิตได้
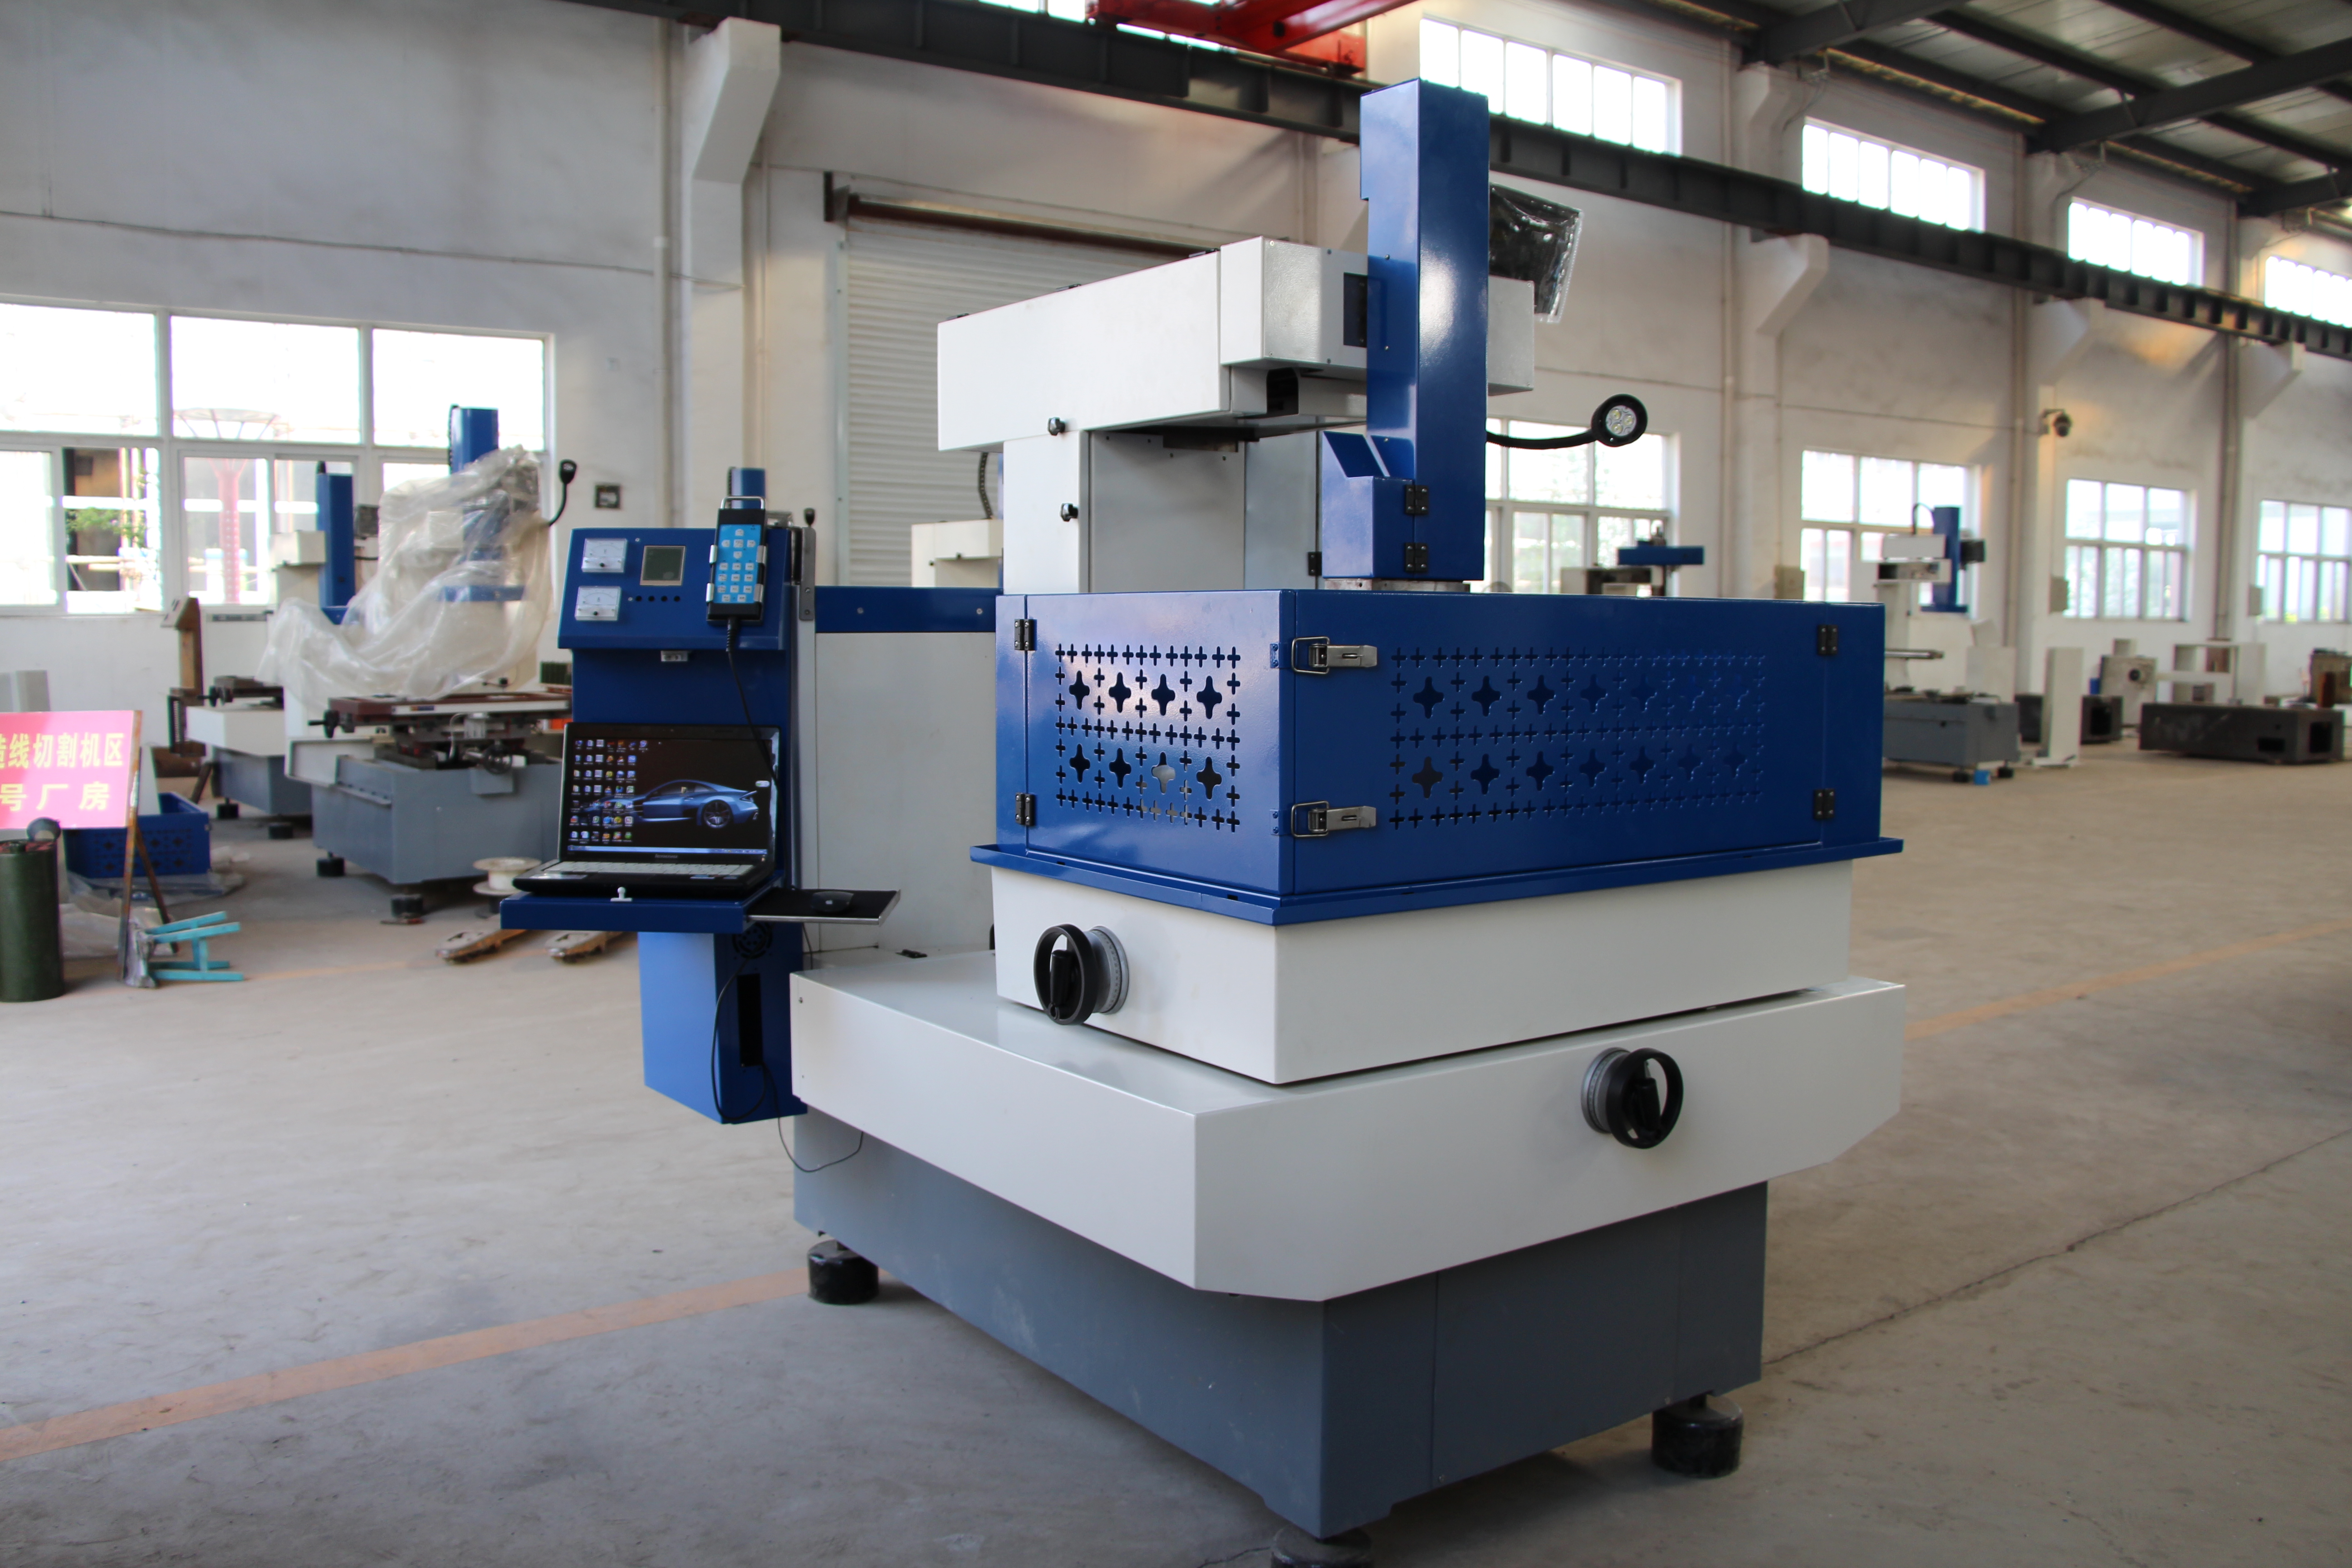
บทความนี้อธิบายฟังก์ชันการควบคุมที่ควรพิจารณาประเมิน ไม่ใช่รายการคุณสมบัติมาตรฐานสำหรับเครื่องจักรทุกเครื่องของแบรนด์ HarsMarg ต้องตรวจสอบการใช้งานหน้าจอสัมผัส การร้อยลวดอัตโนมัติ ฟังก์ชันปรับตัวเอง และการเชื่อมต่อเครือข่ายให้สอดคล้องกับรุ่นและใบเสนอราคาที่เลือกไว้ ภาพถ่ายของอุปกรณ์ไม่ใช่หลักฐานยืนยันว่าเครื่องจักรในภาพมีฟังก์ชันทั้งหมดที่กล่าวถึงด้านล่าง
ระบบควบคุมหลักในการดำเนินงานเครื่องตัดด้วยลวด EDM สมัยใหม่
อินเตอร์เฟซหน้าจอสัมผัสขั้นสูง
ในกรณีที่ติดตั้งไว้ หน้าจอสัมผัสสามารถรวมข้อมูลเกี่ยวกับโปรแกรม การตั้งค่า สัญญาณเตือน และสถานะการกลึงเข้าด้วยกันได้ สำหรับผู้ปฏิบัติงาน คำถามเชิงปฏิบัติคือ การตั้งค่าต่าง ๆ มีป้ายกำกับที่ชัดเจนหรือไม่ โปรแกรมที่กำลังใช้งานและพิกัดตำแหน่งมองเห็นได้ชัดหรือไม่ และมีคำแนะนำในการช่วยเหลือหรือการกู้คืนระบบให้เข้าถึงได้หรือไม่ รูปแบบของอินเทอร์เฟซ การรองรับภาษา และฟังก์ชันที่สามารถใช้งานได้ จะแตกต่างกันไปตามประเภทของคอนโทรลและเวอร์ชันซอฟต์แวร์
คอนโทรลบางรุ่นให้มุมมองโปรแกรมในรูปแบบกราฟิก หรือรองรับการปัดแตะ (touch gestures) การนำเข้าไฟล์ CAD โดยตรงและการแสดงผลแบบสามมิติเป็นความสามารถแยกต่างหาก ซึ่งจำเป็นต้องยืนยันเพิ่มเติม ภาพบนหน้าจอสามารถช่วยตรวจสอบเส้นทางการเคลื่อนที่ได้ แต่ไม่สามารถยืนยันความถูกต้องของอุปกรณ์จับชิ้นงาน (fixture) การปรับค่าออฟเซตของชิ้นงาน (work offset) การจัดแนวลวด (wire alignment) หรือระยะว่างที่พร้อมใช้งาน (available clearance) ได้ การตรวจสอบเหล่านี้ยังคงเป็นส่วนหนึ่งของการตั้งค่าเครื่องจักรจริง
ระบบการร้อยลวดอัตโนมัติอัจฉริยะ
การสอดลวดอัตโนมัติมีให้บริการเฉพาะกับระบบ Wire EDM บางรุ่นเท่านั้น ไม่ได้หมายความโดยปริยายจากการควบคุมด้วย CNC หรือจากคำว่า Wire EDM เอง โปรดสอบถามผู้ขายว่าระบบที่เสนอสามารถสอดลวดที่ระบุผ่านรูเริ่มต้นและชิ้นงานที่มีความหนาตามที่กำหนดได้หรือไม่ การสอดลวดขณะจุ่มในน้ำ (submerged threading) และการกลับมาทำงานต่อหลังลวดขาด ก็จำเป็นต้องยืนยันความสามารถตามรุ่นของระบบเช่นกัน
ห้ามสมมุติว่าอัตราความสำเร็จในการสอดลวดนั้นใช้ได้ทั่วไป ควรประเมินระบบสอดลวดที่ผู้ผลิตสนับสนุน โดยพิจารณาจากชนิดของลวดที่ใช้ สภาพของรูเริ่มต้น ความสูงของชิ้นงาน การจัดวางระบบหล่อเย็นหรือการฉีดน้ำ และลำดับขั้นตอนการกู้คืนหลังเกิดปัญหา แม้การสอดลวดจะประสบความสำเร็จก็ไม่ได้แปลว่างานนั้นเหมาะสมสำหรับการเดินเครื่องแบบไม่มีผู้ควบคุม: ยังคงต้องพิจารณาปัจจัยอื่นๆ เช่น วิธียึดชิ้นงาน การจัดการเศษแกนกลาง (core handling) ระบบแจ้งเตือน วัสดุสิ้นเปลือง รวมถึงคำแนะนำในการปฏิบัติงานและด้านความปลอดภัยจากผู้ผลิต
คุณสมบัติการปรับแต่งกระบวนการอัตโนมัติ
ระบบควบคุมแบบปรับตัวแบบเรียลไทม์
ควรแยกแยะการควบคุมช่องว่างการปล่อยประจุกับฟังก์ชันการกลึงแบบปรับตัวเพิ่มเติม ระบบควบคุมเฉพาะอาจตอบสนองต่อสภาวะการปล่อยประจุโดยการเปลี่ยนอัตราป้อนหรือการตั้งค่าอื่นๆ ที่รองรับ ในขณะที่การตอบสนองจากแรงตึงลวดหรือกลยุทธ์พิเศษสำหรับมุมอาจต้องอาศัยฮาร์ดแวร์และซอฟต์แวร์ที่ต่างออกไป โปรดสอบถามว่าระบบที่เสนอตรวจสอบสัญญาณใดบ้าง และสามารถปรับแต่งอะไรได้บ้าง
ฟังก์ชันการตอบกลับที่รองรับสามารถช่วยให้ผู้ปฏิบัติงานตอบสนองต่อสภาวะการตัดที่เปลี่ยนแปลงไป แต่ไม่สามารถป้องกันการขาดของลวดทุกกรณี หรือรับประกันคุณภาพพื้นผิวที่เท่ากันในงานต่างๆ ได้ คุณภาพของลวด การระบายของเหลว การเรขาคณิตของชิ้นงาน การตั้งค่ากระบวนการ และการเตรียมเครื่องยังคงมีความสำคัญ ดังนั้น ควรประเมินพฤติกรรมการกู้คืนหลังเหตุการณ์ และผลลัพธ์ที่วัดได้จากชิ้นงานจริง แทนที่จะถือว่าฉลาก 'การควบคุมแบบปรับตัว' เป็นการรับประกันประสิทธิภาพ
การจัดการแหล่งจ่ายไฟอัจฉริยะ
ในกรณีที่เครื่องกำเนิดไฟฟ้ามีห้องสมุดเงื่อนไขการตัด ผู้ปฏิบัติงานอาจสามารถเลือกเงื่อนไขเริ่มต้นที่มีเอกสารอ้างอิงไว้สำหรับลวด วัสดุ ความหนา และขั้นตอนการตัดได้ อย่างไรก็ตาม สูตรที่จัดเก็บไว้ไม่เทียบเท่ากับการระบุวัสดุโดยอัตโนมัติ โปรดศึกษาคู่มือการใช้งานของเครื่องที่เลือกและตรวจสอบว่าการตั้งค่าต่าง ๆ นั้นเหมาะสมกับชิ้นงานจริงหรือไม่
วงจรป้องกันการเกิดอิเล็กโทรไลซิสและฟังก์ชันพิเศษสำหรับการตกแต่งผิวเป็นคุณสมบัติเฉพาะของเครื่องกำเนิดไฟฟ้าแต่ละรุ่น ไม่ใช่คุณสมบัติที่สามารถสมมุติได้ว่ามีอยู่ในเครื่อง Wire EDM ทุกรุ่น โปรดตรวจสอบความพร้อมใช้งาน วัสดุที่รองรับ และขีดจำกัดในการทำงานจากเอกสารกำหนดค่าทางเทคนิค ห้ามกล่าวอ้างว่าคุณสมบัติใด ๆ ของแหล่งจ่ายไฟสามารถให้ผลลัพธ์ที่เป็นสากล เช่น คุณภาพผิวที่สม่ำเสมอ ความต้านทานการกัดกร่อน การประหยัดพลังงาน หรือการยกเลิกความจำเป็นในการปรับแต่งกระบวนการ
ความสามารถในการเขียนโปรแกรมที่ได้รับการปรับปรุง
การรวมระบบ CAM ขั้นสูง
ซอฟต์แวร์ CAD/CAM กับระบบควบคุมเครื่องจักรจำเป็นต้องแลกเปลี่ยนข้อมูลเรขาคณิตหรือโปรแกรม NC ที่เข้ากันได้ วิธีการนำเข้าแบบตรงจาก CAD การเขียนโปรแกรมบนแผงควบคุมโดยตรง และกระบวนการทำงาน CAM ภายนอก ล้วนเป็นรูปแบบที่ต่างกัน โปรดตรวจสอบรูปแบบไฟล์ที่รองรับ ใบอนุญาตซอฟต์แวร์ที่มีอยู่ ความสามารถของโพสต์โพรเซสเซอร์ และความเข้ากันได้กับคอนโทรลเลอร์ แทนที่จะสมมุติว่าโมเดลทุกตัวสามารถนำเข้าและกลึงแบบจำลองสามมิติได้โดยตรง
การแสดงตัวอย่างแบบกราฟิกหรือการจำลองที่รองรับอาจช่วยในการตรวจสอบโปรแกรม แต่ขอบเขตการครอบคลุมขึ้นอยู่กับซอฟต์แวร์และข้อมูลที่สร้างแบบจำลองไว้ ซึ่งอาจไม่แสดงถึงอุปกรณ์ยึดชิ้นงานจริง เส้นทางของลวด การปรับค่าออฟเซต หรือแกนหลวมอย่างถูกต้อง โปรดตรวจสอบโปรแกรมและการตั้งค่าโดยใช้ขั้นตอนการตรวจสอบที่ระบุไว้สำหรับเครื่องจักรก่อนเริ่มตัดงาน การจำลองที่ประสบความสำเร็จบนหน้าจอไม่ใช่หลักฐานยืนยันว่าไม่มีการชนกันหรือชิ้นงานสอดคล้องตามข้อกำหนด
การเขียนโปรแกรมแมโครแบบกำหนดเอง
หากตัวควบคุมรองรับมาโคร ซับโปรแกรม หรือรูทีนที่บันทึกไว้ ฟังก์ชันเหล่านี้สามารถลดการป้อนข้อมูลซ้ำสำหรับการดำเนินงานที่เกิดขึ้นเป็นประจำและเหมาะสมได้ คำสั่ง ตัวแปร และวิธีการเรียกใช้ที่รองรับนั้นขึ้นอยู่กับตัวควบคุมแต่ละชนิด โดยไม่ควรสมมุติว่ารูทีนที่เขียนสำหรับตัวควบคุมอื่นจะสามารถใช้งานร่วมกันได้ และการดำเนินงานซ้ำแบบอัตโนมัติไม่ได้รับรองความถูกต้องของโปรแกรมหรือการตั้งค่าดั้งเดิม
ห้องสมุดรูทีนที่มีประโยชน์ควรมีการระบุเวอร์ชันของโปรแกรม งานที่ออกแบบมาเพื่อใช้งาน ค่าออฟเซตของการทำงาน เงื่อนไขกระบวนการ และการตรวจสอบโดยผู้ปฏิบัติงาน การนำรูทีนกลับมาใช้ใหม่จำเป็นต้องทบทวนทุกครั้งเมื่อมีการเปลี่ยนแปลงแบบวาด วัสดุ อุปกรณ์จับยึด ลวด หรือซอฟต์แวร์ควบคุม ซึ่งอาจทำให้การเตรียมงานมีระเบียบมากขึ้น แต่คุณภาพของชิ้นงานสำเร็จรูปที่สม่ำเสมออย่างแท้จริงยังคงต้องอาศัยกระบวนการและระบบตรวจสอบที่เหมาะสม ไม่ใช่เพียงแค่การใช้มาโครที่บันทึกไว้เท่านั้น
การตรวจสอบระยะไกลและการเชื่อมต่อกับอุตสาหกรรม 4.0
โซลูชันการผลิตที่เชื่อมต่อกัน
การตรวจสอบจากระยะไกล ซึ่งหากมีการรองรับ จะสามารถแสดงสถานะเครื่องจักรหรือสัญญาณเตือนที่เลือกไว้ไปยังเวิร์กสเตชันหรือบริการที่ได้รับอนุญาตเท่านั้น พอร์ตเครือข่ายเพียงอย่างเดียวไม่ได้หมายความว่าสามารถเข้าถึงผ่านอุปกรณ์เคลื่อนที่ ควบคุมจากระยะไกล หรือรายงานผลการผลิตแบบเรียลไทม์ได้ โปรดยืนยันข้อมูลที่พร้อมใช้งาน วิธีการอัปเดต การควบคุมการเข้าถึง และซอฟต์แวร์หรือบริการที่จำเป็นก่อนวางแผนกระบวนการทำงานที่เชื่อมต่อกัน
การเชื่อมต่อกับระบบการดำเนินงานการผลิต (MES) หรือระบบวางแผนทรัพยากรองค์กร (ERP) จำเป็นต้องมีอินเทอร์เฟซที่เข้ากันได้และขั้นตอนการไหลของข้อมูลที่ตกลงร่วมกันไว้ล่วงหน้า การจัดตารางงานโดยอัตโนมัติไม่ใช่ผลที่เกิดขึ้นโดยจำเป็นจากการเชื่อมต่อเครื่องจักรเข้ากับเครือข่าย โปรดระบุสถานะที่ต้องการ รหัสงาน และการกระทำของผู้ปฏิบัติงานอย่างชัดเจน รวมทั้งแยกแยะระหว่างการตรวจสอบแบบอ่านอย่างเดียว กับการมีสิทธิ์สั่งการเครื่องจักร
ระบบการบำรุงรักษาเชิงคาดการณ์
ตัวจับเวลาการบำรุงรักษา ตัวนับวัสดุสิ้นเปลือง และประวัติการแจ้งเตือนสามารถช่วยจัดการการให้บริการได้ แต่ไม่ใช่ระบบบำรุงรักษาเชิงพยากรณ์โดยอัตโนมัติ การพยากรณ์จำเป็นต้องมีข้อมูลสภาพที่เหมาะสมและวิธีการตีความข้อมูลนั้นที่ผ่านการพิสูจน์แล้ว ขั้นตอนแรกคือตรวจสอบว่าคอนโทรลเลอร์ที่ติดตั้งไว้บันทึกข้อมูลใดบ้าง และคู่มืออุปกรณ์ระบุการดำเนินการบำรุงรักษาใดบ้าง
ห้ามสรุปการวินิจฉัยด้วยการเรียนรู้ของเครื่อง หรือทำนายอายุการใช้งานของชิ้นส่วนจากหน้าจอการบำรุงรักษา หากมีฟังก์ชันเชิงพยากรณ์ให้บริการ ให้ขอเอกสารที่ระบุข้อมูลนำเข้า ข้อจำกัด และขั้นตอนการตอบสนองอย่างเป็นทางการ หากไม่มีหลักฐานดังกล่าว ให้บรรยายเฉพาะบันทึกหรือการแจ้งเตือนที่มีอยู่เท่านั้น ห้ามอ้างว่าสามารถลดเวลาหยุดทำงานได้อย่างแน่นอน ป้องกันความล้มเหลวได้ หรือยืดอายุการใช้งานของเครื่องจักรได้
คำถามที่พบบ่อย
ระบบควบคุมขั้นสูงช่วยปรับปรุงความแม่นยำในการตัดของเครื่อง EDM เส้นลวดอย่างไร?
การควบคุมที่รองรับสามารถช่วยจัดการการเคลื่อนที่ตามโปรแกรม เงื่อนไขการปล่อยประจุ และงานการตั้งค่าผู้ปฏิบัติงาน แต่ไม่สามารถกำหนดความคลาดเคลื่อนของชิ้นส่วนสำเร็จรูปได้ด้วยตนเอง โปรดตรวจสอบฟังก์ชันการควบคุมที่แท้จริง และประเมินผลลัพธ์โดยใช้วัสดุ รูปทรงเรขาคณิต ลวด สภาวะการตัด วิธีการตั้งค่า และวิธีการตรวจสอบที่ระบุไว้ ข้อกำหนดด้านการจัดตำแหน่ง ความหยาบของพื้นผิว และมิติของชิ้นส่วนที่วัดได้ ล้วนอธิบายแง่มุมต่าง ๆ ของประสิทธิภาพ
ระบบการเดินเส้นลวดอัตโนมัติในเครื่อง EDM เส้นลวดมีข้อดีอะไรบ้าง?
หากติดตั้งและเหมาะสมกับงาน การร้อยลวดอัตโนมัติสามารถลดขั้นตอนการร้อยลวดด้วยมือ และช่วยให้กลับมาดำเนินการต่อได้หลังจากดำเนินการเสร็จสิ้นหรือหลังเกิดการขาดของลวด ประโยชน์ของการใช้งานขึ้นอยู่กับประเภทของลวด รูเริ่มต้น ความสูงของชิ้นงาน และเงื่อนไขการร้อยลวดที่ระบบรองรับ คุณสมบัตินี้เพียงอย่างเดียวไม่สามารถรับประกันเปอร์เซ็นต์ความสำเร็จที่แน่นอน หรือความสามารถในการผลิตแบบไม่ต้องมีผู้ควบคุมตลอดเวลาได้
ฟีเจอร์ของอุตสาหกรรม 4.0 ช่วยเพิ่มประสิทธิภาพการใช้งานเครื่องตัดเส้นลวด EDM อย่างไร
การเชื่อมต่อที่รองรับสามารถช่วยให้ศูนย์บริการรวบรวมข้อมูลสถานะและจัดการการตอบสนองต่อสัญญาณเตือนหรือความต้องการในการบำรุงรักษา ประโยชน์ที่ได้ขึ้นอยู่กับอินเทอร์เฟซที่ติดตั้งไว้ ข้อมูลที่ใช้งานได้ และกระบวนการทำงานของศูนย์บริการ การตรวจสอบระยะไกล การผสานรวมกับระบบ MES หรือระบบ ERP และการบำรุงรักษาเชิงพยากรณ์ ล้วนเป็นความสามารถที่แตกต่างกัน โดยแต่ละแบบจำเป็นต้องมีหลักฐานยืนยัน ไม่สามารถสรุปได้เพียงเพราะมีฉลากอุตสาหกรรม 4.0
