
 EN




వైర్ ఎడీఎమ్ కంట్రోల్స్ ఎలా ఆపరేటర్ సామర్థ్యాన్ని మద్దతు ఇస్తాయి
వైర్ ఎడిఎమ్ మషీన్ కంట్రోల్స్ ప్రోగ్రామ్ సమీక్ష, సెటప్, కట్టింగ్-కండిషన్ ఎంచుకోవడం మరియు అంతరాయం నుండి కోలుకోవడం వంటి పనులను సులభతరం చేయడం ద్వారా ఆపరేటర్ సామర్థ్యాన్ని మద్దతు ఇస్తాయి. ఉపయోగపడే ఫంక్షన్లు ఇన్స్టాల్ చేసిన కంట్రోలర్, జెనరేటర్, వైర్ సిస్టమ్ మరియు సాఫ్ట్వేర్ ఎంచుకోవడంపై ఆధారపడి ఉంటాయి. స్పష్టమైన డిస్ప్లే లేదా ఆటోమేషన్ ఫీచర్ మాత్రమే ఫినిష్డ్-పార్ట్ యాక్యురసీ లేదా తక్కువ ఉత్పత్తి సైకిల్ ను హామీ ఇవ్వదు.
ఈ వ్యాసం ప్రతి హార్స్మార్గ్ యంత్రం కోసం ప్రామాణిక ఫీచర్ జాబితా కాకుండా, అంచనా వేయాల్సిన కంట్రోల్ ఫంక్షన్లను వివరిస్తుంది. టచ్-స్క్రీన్ ఆపరేషన్, ఆటోమేటిక్ థ్రెడింగ్, అడాప్టివ్ ఫంక్షన్లు మరియు నెట్వర్క్ కనెక్షన్లను ఎంచుకున్న మాడల్ మరియు కోటేషన్ తో సరిచూడాలి. పరికరం యొక్క ఫోటో కింద చర్చించిన అన్ని ఫంక్షన్లు ఆ యంత్రంలో ఉన్నాయని నిరూపించడానికి ఆధారం కాదు.
ఆధునిక వైర్ ఎడిఎమ్ ఆపరేషన్స్ లో కోర్ కంట్రోల్ సిస్టమ్స్
అధునాతన టచ్-స్క్రీన్ ఇంటర్ఫేస్లు
అమర్చినప్పుడు, టచ్-స్క్రీన్ ఇంటర్ఫేస్ ప్రోగ్రామ్, సెటప్, అలారమ్ మరియు మెషినింగ్ స్టేటస్ సమాచారాన్ని కలిపి చూపిస్తుంది. ఒక ఆపరేటర్ కోసం, ప్రాక్టికల్ ప్రశ్నలు ఏమిటంటే: సెట్టింగ్స్ స్పష్టంగా లేబుల్ చేయబడ్డాయా, ప్రస్తుత ప్రోగ్రామ్ మరియు కోఆర్డినేట్స్ కనిపిస్తున్నాయా, సహాయం లేదా రికవరీ సూచనలు అందుబాటులో ఉన్నాయా అని. ఇంటర్ఫేస్ లేఅవుట్, భాషా మద్దతు మరియు యాక్సెసిబుల్ ఫంక్షన్లు కంట్రోల్ మరియు సాఫ్ట్వేర్ వెర్షన్ పై ఆధారపడి మారుతూ ఉంటాయి.
కొన్ని కంట్రోల్స్ గ్రాఫికల్ ప్రోగ్రామ్ వ్యూస్ ను అందిస్తాయి లేదా టచ్ జెస్చర్లను మద్దతు ఇస్తాయి; డైరెక్ట్ CAD ఇంపోర్ట్ మరియు మూడు-అయితే డైమెన్షనల్ వ్యూయింగ్ వేరుగా ఉండే సామర్థ్యాలు, వీటిని ధృవీకరించాల్సి ఉంటుంది. ఒక స్క్రీన్ ఇమేజ్ మార్గాన్ని సమీక్షించడానికి సహాయపడుతుంది, కానీ అది ఫిక్స్చర్, వర్క్ ఆఫ్సెట్, వైర్ అలైన్మెంట్ లేదా అందుబాటులో ఉన్న క్లియరెన్స్ ను ధృవీకరించదు. ఆ తనిఖీలు ఇప్పటికీ వాస్తవ మెషిన్ సెటప్ లో భాగమే.
ఇంటెలిజెంట్ ఆటోమేటిక్ థ్రెడింగ్ సిస్టమ్స్
ఆటోమేటిక్ వైర్ థ్రెడింగ్ కొన్ని ప్రత్యేక వైర్ ఎడీఎమ్ కాన్ఫిగరేషన్లలో అందుబాటులో ఉంటుంది; ఇది సీఎన్సీ కంట్రోల్ లేదా వైర్ ఎడీఎమ్ అనే పదం ద్వారా సూచించబడదు. అందించిన సిస్టమ్ ప్రతిపాదించిన స్టార్ట్ హోల్ మరియు వర్క్పీస్ మందం గుండా పేర్కొన్న వైర్ను థ్రెడ్ చేయగలదా లేదా రీథ్రెడ్ చేయగలదా అని అడగండి. సబ్మర్జ్డ్ థ్రెడింగ్ మరియు వైర్ బ్రేక్ తర్వాత రికవరీ కూడా కాన్ఫిగరేషన్-ప్రత్యేక ధృవీకరణను అవసరిస్తాయి.
సార్వత్రిక థ్రెడింగ్ విజయ శాతాన్ని అనుమానించవద్దు. మద్దతు ఇచ్చిన థ్రెడింగ్ సిస్టమ్ను ఉద్దేశించిన వైర్, స్టార్ట్-హోల్ పరిస్థితి, వర్క్పీస్ ఎత్తు, నీరు లేదా ఫ్లషింగ్ అమరిక మరియు రికవరీ సీక్వెన్స్ ఉపయోగించి అంచనా వేయండి. విజయవంతమైన థ్రెడింగ్ మాత్రమే ఒక పనిని అన్అటెండెడ్ రన్నింగ్ కోసం అనుకూలంగా చేయదు: వర్క్ హోల్డింగ్, కోర్ హ్యాండ్లింగ్, అలార్మ్లు, కన్స్యూమబుల్స్ మరియు తయారీదారు యొక్క ఆపరేటింగ్ మరియు భద్రతా సూచనలు ఇప్పటికీ పరిశీలించాల్సి ఉంటాయి.
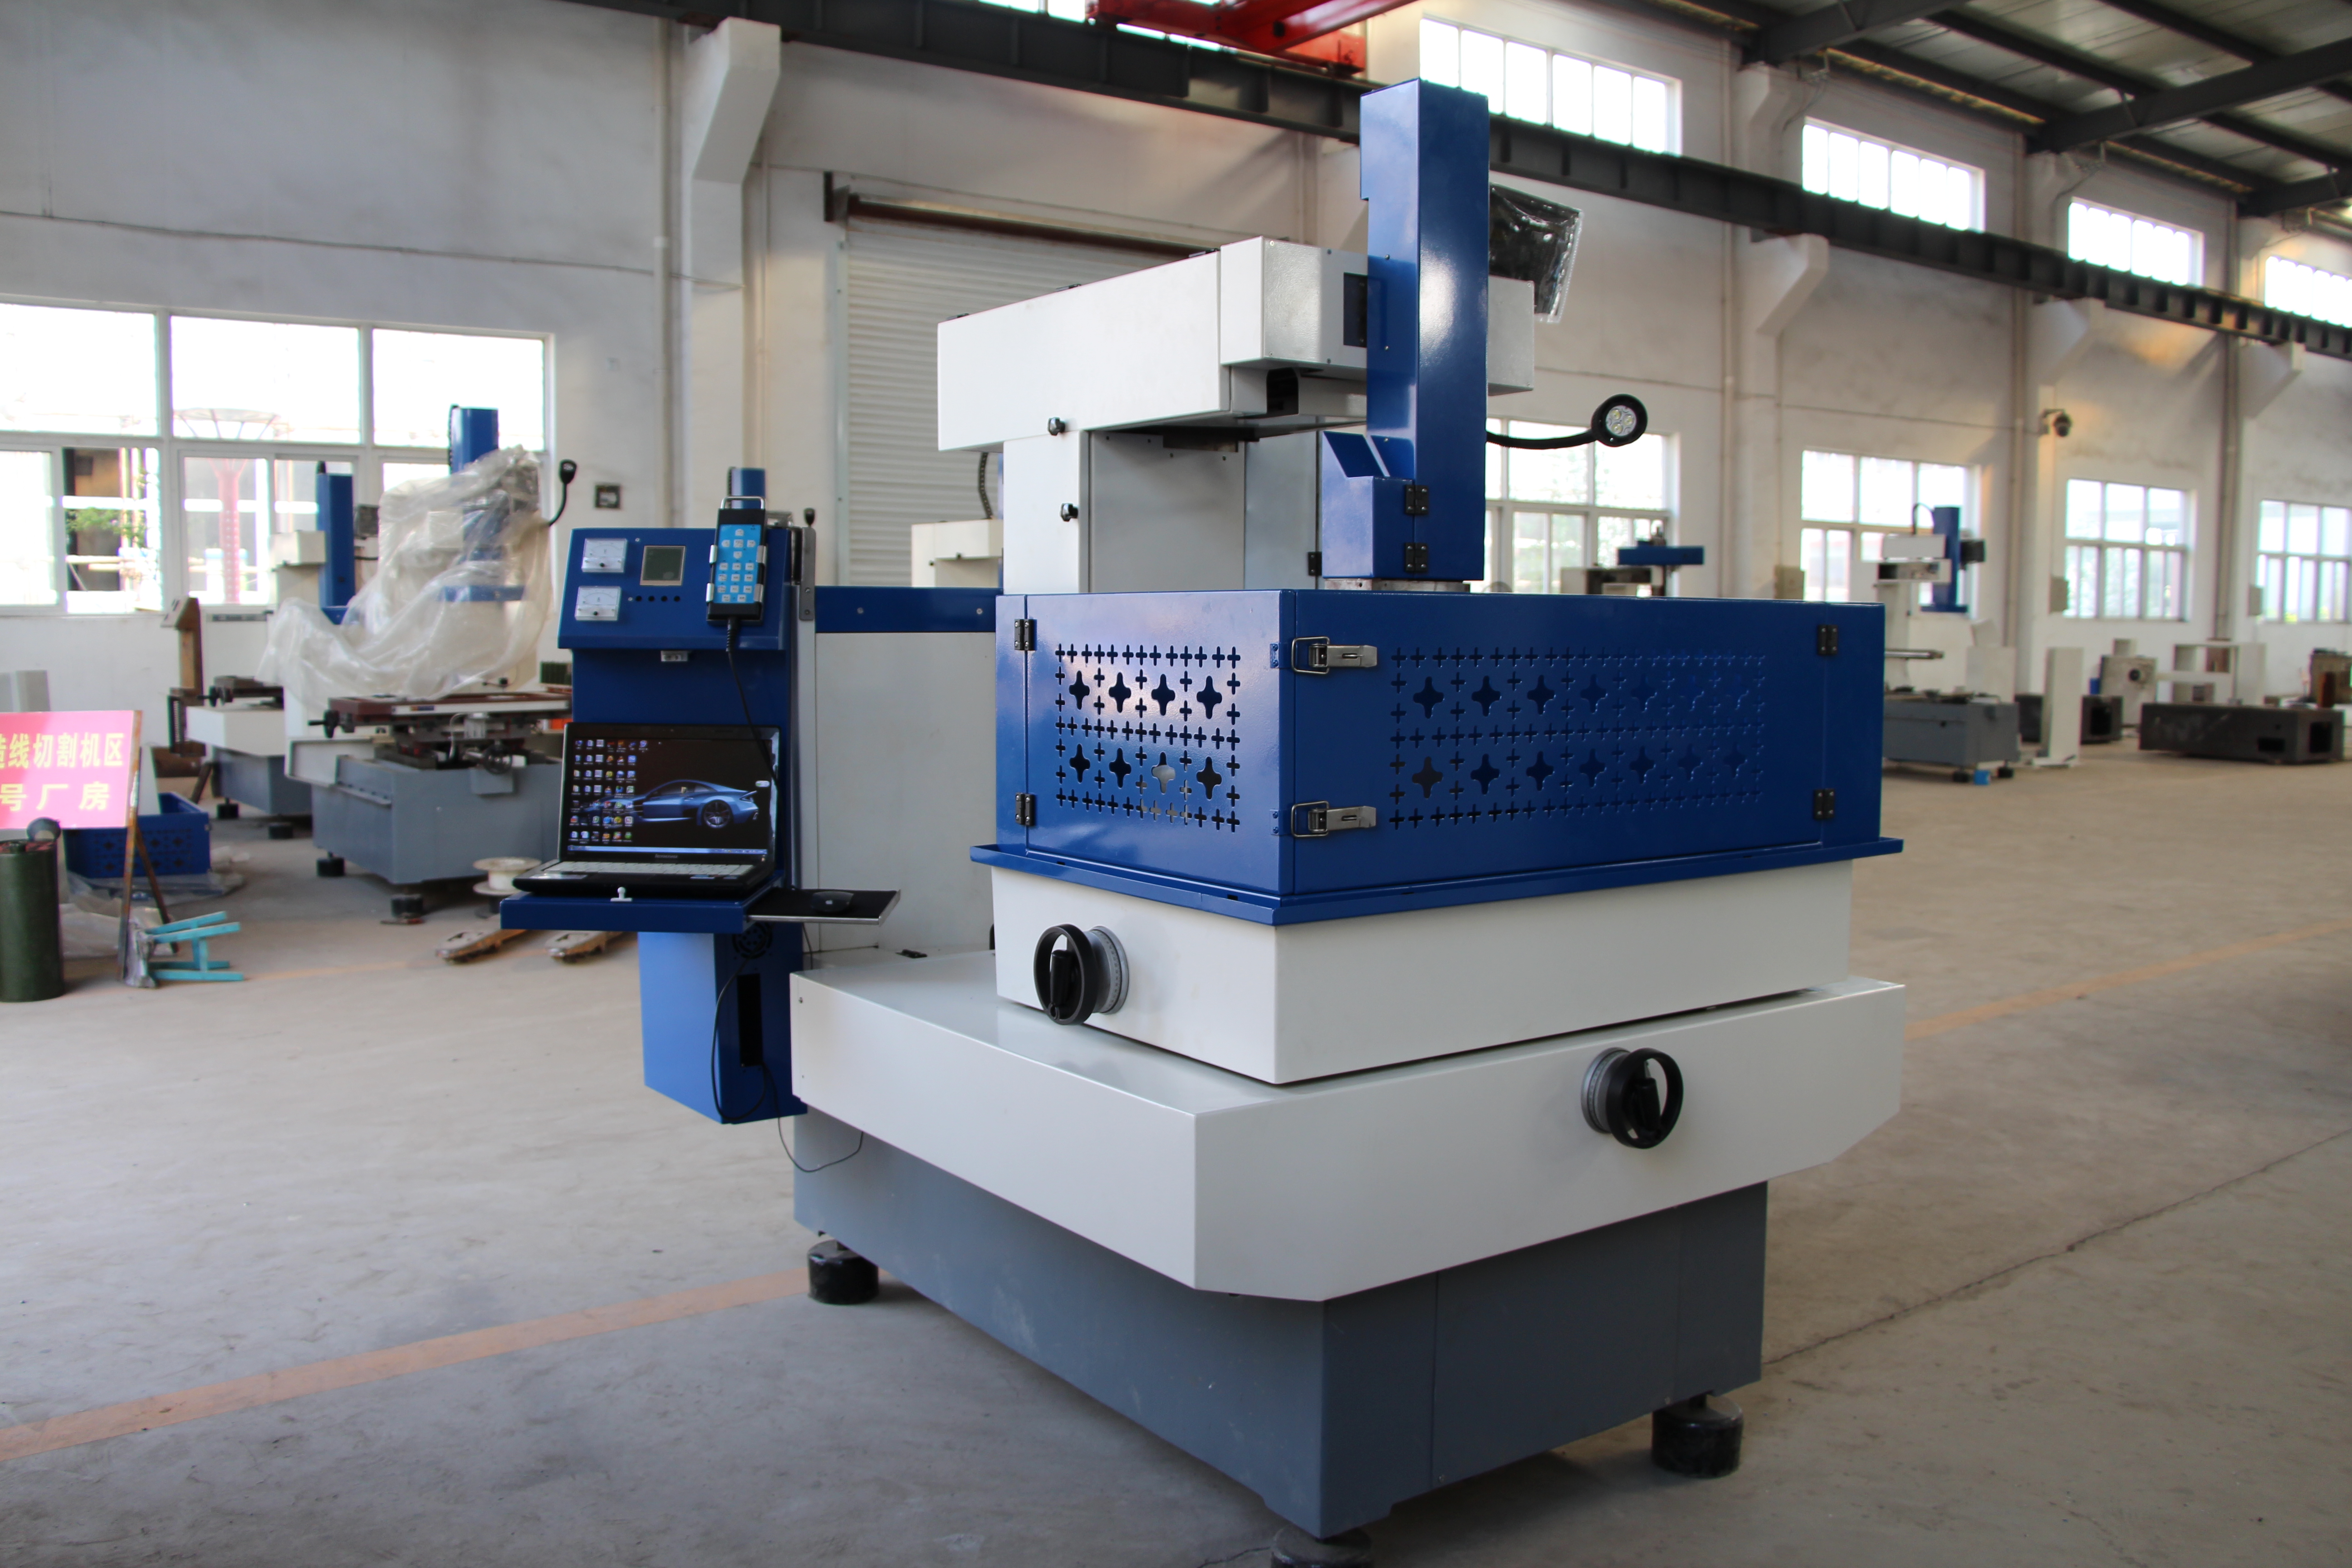
స్వయంచాలక ప్రక్రియ ఆప్టిమైజేషన్ లక్షణాలు
రియల్-టైమ్ అడాప్టివ్ కంట్రోల్ సిస్టమ్స్
డిస్చార్జ్-గ్యాప్ నియంత్రణ మరియు అదనపు అడాప్టివ్ మెషినింగ్ ఫంక్షన్లను వేరు చేయాలి. ఒక ప్రత్యేక నియంత్రణ ఫీడ్ లేదా ఇతర మద్దతు ఇచ్చిన సెట్టింగ్లను మార్చడం ద్వారా డిస్చార్జ్ పరిస్థితులకు ప్రతిస్పందించవచ్చు, అయితే వైర్-టెన్షన్ ఫీడ్బ్యాక్ లేదా ప్రత్యేక కార్నర్ వ్యూహాలు వేరు వేరు హార్డ్వేర్ మరియు సాఫ్ట్వేర్ను అవసరం చేస్తాయి. ప్రతిపాదిత వ్యవస్థ ఏ సిగ్నల్స్ను నిజంగా మానిటర్ చేస్తుందో మరియు ఏ సర్దుబాట్లను చేయగలదో అడగండి.
మద్దతు ఇచ్చిన ఫీడ్బ్యాక్ ఫంక్షన్లు కట్టింగ్ పరిస్థితులలో మార్పులకు ఆపరేటర్ స్పందించడానికి సహాయపడతాయి, కానీ అవి ప్రతి వైర్ బ్రేక్ను అడ్డుకోవు లేదా వేరు వేరు జాబ్లపై ఒకే ఫినిష్ను హామీ ఇవ్వవు. వైర్ పరిస్థితి, ఫ్లషింగ్ యాక్సెస్, వర్క్పీస్ జ్యామితి, ప్రాసెస్ సెట్టింగ్లు మరియు సెటప్ ఇప్పటికీ ముఖ్యమైనవి. అడాప్టివ్-కంట్రోల్ లేబుల్ను పనితీరు హామీగా చూడకుండా, రికవరీ ప్రవర్తనను మరియు కొలిచిన భాగం ఫలితాన్ని అంచనా వేయండి.
ఇంటెలిజెంట్ పవర్ సప్లై మేనేజ్మెంట్
జనరేటర్ లో కట్టింగ్-కండిషన్ లైబ్రరీ ఉంటే, ఆపరేటర్ వైర్, మెటీరియల్, థిక్నెస్ మరియు కట్టింగ్ స్టేజ్ కోసం డాక్యుమెంట్ చేసిన ప్రారంభ కండిషన్ ను ఎంచుకోవచ్చు. స్టోర్ చేసిన రెసిపీ అంటే ఆటోమేటిక్ మెటీరియల్ ఐడెంటిఫికేషన్ కాదు. ఎంచుకున్న మెషీన్ యొక్క సూచనలను ఉపయోగించి, దాని సెట్టింగ్స్ వాస్తవ వర్క్ పీస్ కు అనుకూలంగా ఉన్నాయో లేదో తెలుసుకోండి.
యాంటీ-ఎలెక్ట్రోలైసిస్ సర్క్యూట్స్ మరియు ప్రత్యేక ఫినిషింగ్ ఫంక్షన్స్ అనేవి జనరేటర్-ప్రత్యేక ఫీచర్స్, ప్రతి వైర్ EDM మెషీన్ కు సాధ్యమని అనుమానించడం సరైనది కాదు. వాటి అందుబాటు, మద్దతు ఇచ్చే మెటీరియల్స్ మరియు ఆపరేటింగ్ లిమిట్స్ గురించి టెక్నికల్ కాన్ఫిగరేషన్ లో తనిఖీ చేయండి. పవర్-సప్లై ఫీచర్ పేరు ఆధారంగా యూనివర్సల్ ఫినిష్, కార్రోషన్ రెసిస్టెన్స్, ఎనర్జీ సేవింగ్ లేదా ప్రాసెస్ అడ్జస్ట్మెంట్ అవసరం లేకుండా చేయడం వంటి వాటిని హామీ ఇవ్వకండి.
మెరుగైన ప్రోగ్రామింగ్ సామర్థ్యాలు
అధునాతన CAM ఇంటిగ్రేషన్
CAD/CAM సాఫ్ట్వేర్ మరియు యంత్ర నియంత్రణ వ్యవస్థ సుసంగతమైన జ్యామితి లేదా NC ప్రోగ్రామ్లను మార్చుకోవాలి. ప్రత్యక్ష CAD దిగుమతి, కంట్రోల్ పై ప్రోగ్రామింగ్ మరియు బాహ్య CAM పని ప్రవాహం అనేవి వేర్వేరు అమరికలు. ప్రతి మోడల్ మూడు-అయిదు కొలతల మోడల్ను ప్రత్యక్షంగా దిగుమతి చేసుకొని మెషీన్ చేయగలదని అనుమానించకుండా, అంగీకరించబడిన ఫైల్ ఫార్మాట్లు, అందుబాటులో ఉన్న సాఫ్ట్వేర్ లైసెన్సులు, పోస్ట్ప్రొసెసర్ మరియు కంట్రోలర్ సుసంగతతను ధృవీకరించండి.
గ్రాఫికల్ పూర్వ వీక్షణ లేదా మద్దతు ఇచ్చే సిమ్యులేషన్ ప్రోగ్రామ్ సమీక్షకు సహాయపడవచ్చు, కానీ దాని కవరేజీ సాఫ్ట్వేర్ మరియు మాడల్ చేసిన సమాచారంపై ఆధారపడి ఉంటుంది. ఇది వాస్తవిక ఫిక్స్చర్, వైర్ పాత్, ఆఫ్సెట్లు లేదా స్వేచ్ఛగా ఉన్న కోర్ను సూచించకపోవచ్చు. కట్ చేయడానికి ముందు యంత్రం సూచించిన ధృవీకరణ విధానం ఉపయోగించి ప్రోగ్రామ్ మరియు సెటప్ను తనిఖీ చేయండి; విజయవంతమైన స్క్రీన్ సిమ్యులేషన్ అనేది కొలిజన్-ఫ్రీ లేదా అనుగుణమైన భాగం అని నిరూపించడం కాదు.
కస్టమ్ మాక్రో ప్రోగ్రామింగ్
కంట్రోలర్ మాక్రోలను, సబ్ప్రోగ్రామ్లను లేదా సేవ్ చేసిన రూటీన్లను మద్దతు ఇస్తే, వీటిని తరచుగా పునరావృతమయ్యే ఆపరేషన్లకు డేటా ఎంట్రీని తగ్గించడానికి ఉపయోగించవచ్చు. మద్దతు ఇచ్చే కమాండ్లు, వేరియబుల్లు మరియు కాలింగ్ పద్ధతులు కంట్రోల్-ప్రత్యేకంగా ఉంటాయి. మరొక కంట్రోలర్ కోసం రాసిన రూటీన్ సుసంగతంగా ఉంటుందని అనుమానించకూడదు, మరియు ఆటోమేటెడ్ పునరావృతం మూల ప్రోగ్రామ్ లేదా సెటప్ను ధృవీకరించదు.
ఒక ఉపయోగకరమైన రూటీన్ లైబ్రరీ ప్రోగ్రామ్ రివిజన్, ఉద్దేశ్యపూర్వక జాబ్, వర్క్ ఆఫ్సెట్, ప్రోసెస్ కండీషన్లు మరియు ఆపరేటర్ చెక్లను గుర్తిస్తుంది. డ్రాయింగ్, మెటీరియల్, ఫిక్స్చర్, వైర్ లేదా కంట్రోల్ సాఫ్ట్వేర్ మారినప్పుడు రీయూజ్ కోసం సమీక్ష అవసరం. ఇది సిద్ధతను మరింత వ్యవస్థీకృతంగా చేయగలదు, కానీ స్థిరమైన ఫినిష్డ్-పార్ట్ నాణ్యత కోసం ఒక్క సేవ్ చేసిన మాక్రో మాత్రమే కాకుండా, సరైన ప్రోసెస్ మరియు ఇన్స్పెక్షన్ కూడా అవసరం.
రిమోట్ మానిటరింగ్ మరియు పరిశ్రమ 4.0 ఇంటిగ్రేషన్
కనెక్టెడ్ మాన్యుఫాక్చరింగ్ పరిష్కారాలు
దూరం నుండి మానిటరింగ్, ఇది మద్దతు ఇవ్వబడినప్పుడు, అధికారిక వర్క్స్టేషన్ లేదా సేవకు ఎంచుకున్న యంత్ర స్థితులు లేదా అలార్మ్లను చూపిస్తుంది. ఒక నెట్వర్క్ పోర్ట్ మాత్రమే మొబైల్ యాక్సెస్, దూరం నుండి నియంత్రణ లేదా ప్రత్యక్ష ఉత్పత్తి నివేదికలను ఏర్పాటు చేయదు. కనెక్టెడ్ వర్క్ఫ్లోను రూపొందించే ముందు అందుబాటులో ఉన్న డేటా, నవీకరణ పద్ధతి, యాక్సెస్ నియంత్రణలు మరియు అవసరమయ్యే ఏదైనా సాఫ్ట్వేర్ లేదా సేవను ధృవీకరించండి.
మేన్యుఫ్యాక్చరింగ్ ఎక్సెక్యూషన్ సిస్టమ్ (MES) లేదా ఎంటర్ప్రైజ్ రిసోర్స్ ప్లానింగ్ (ERP) సిస్టమ్కు కనెక్ట్ అవ్వడానికి సూసైడ్ ఇంటర్ఫేస్ మరియు ఒప్పందపూర్వక డేటా వర్క్ఫ్లో అవసరం. ఒక యంత్రాన్ని నెట్వర్క్కు కనెక్ట్ చేయడం వల్ల ఆటోమేటిక్ షెడ్యూలింగ్ తప్పనిసరిగా జరగదు. అవసరమైన స్థితులు, జాబ్ గుర్తింపులు మరియు ఆపరేటర్ చర్యలను నిర్వచించండి మరియు రీడ్-ఓన్లీ మానిటరింగ్ను యంత్రాన్ని ఆదేశించే అధికారం నుండి వేరు చేయండి.
అంతగా రక్షణ వ్యవస్థలు
సేవ యొక్క కాలాన్ని నిర్వహించడానికి మెయింటెనెన్స్ టైమర్లు, వినియోగపడే లెక్కలు మరియు అలారమ్ చరిత్రలు సహాయపడతాయి, కానీ అవి స్వయంచాలకంగా ప్రిడిక్టివ్ మెయింటెనెన్స్ కావు. ప్రిడిక్షన్ కోసం తగిన పరిస్థితి డేటా మరియు దానిని వ్యాఖ్యానించే పద్ధతి అవసరం. ముందుగా ఏర్పాటు చేసిన కంట్రోలర్ ఏమి రికార్డ్ చేస్తుంది మరియు పరికరం యొక్క మాన్యువల్ ఏమి మెయింటెనెన్స్ చర్యలను అవసరం చేస్తుంది అని నిర్ణయించండి.
మెయింటెనెన్స్ స్క్రీన్ నుండి మెషీన్-లెర్నింగ్ డయాగ్నోసిస్ లేదా కంపోనెంట్ జీవితకాలంపై ఫారెకాస్ట్ను అనుమానించవద్దు. ప్రిడిక్టివ్ ఫంక్షన్లు అందుబాటులో ఉంటే, వాటి డాక్యుమెంటెడ్ ఇన్పుట్లు, పరిమితులు మరియు ప్రతిస్పందన విధానాన్ని అడగండి. ఆ సాక్ష్యం లేకుండా, అందుబాటులో ఉన్న రికార్డ్లు లేదా గుర్తుచేసుకోవడానికి సూచనలను మాత్రమే వివరించండి; డౌన్టైమ్ తగ్గింపు, వైఫల్యం నివారణ లేదా పరికరం యొక్క ఎక్కువ కాలం పాటు పనిచేయడం వంటి హామీలను ఇవ్వవద్దు.
ప్రస్తుత ప్రశ్నలు
వైర్ EDM యంత్రాలలో అధునాతన నియంత్రణలు కటింగ్ ఖచ్చితత్వాన్ని ఎలా మెరుగుపరుస్తాయి?
సమర్థించబడిన నియంత్రణ కార్యక్రమం చేయబడిన కదలిక, విడుదల పరిస్థితులు మరియు ఆపరేటర్ సెటప్ పనులను నిర్వహించడంలో సహాయపడుతుంది, కానీ అది ఒక్కటే పూర్తి అయిన భాగం యొక్క స్వీకార్య కొలతను నిర్ణయించదు. వాస్తవ నియంత్రణ కార్యాలను ధృవీకరించండి మరియు ఇచ్చిన పదార్థం, జ్యామితి, తీగ, కట్టింగ్ పరిస్థితులు, సెటప్ మరియు పరీక్ష పద్ధతితో ఫలితాన్ని అంచనా వేయండి. స్థానం యొక్క ప్రమాణాలు, ఉపరితల రౌగ్నెస్ మరియు కొలిచిన భాగం యొక్క కొలతలు పనితీరు యొక్క వేర్వేరు అంశాలను వివరిస్తాయి.
వైర్ EDM యంత్రాలలో స్వయంచాలక థ్రెడింగ్ వ్యవస్థల ప్రయోజనాలు ఏమిటి?
ఎక్కడ అమర్చబడిందో మరియు పనికి అనువైనట్లయితే, స్వయంచాలక థ్రెడింగ్ ద్వారా మాన్యువల్ థ్రెడింగ్ దశలు తగ్గుతాయి మరియు ఆపరేషన్ల మధ్య లేదా తీగ విరిగిన తర్వాత పునరుద్ధరణకు సహాయపడుతుంది. దీని ఉపయోగిత తీగ, ప్రారంభ రంధ్రం, పని ముక్క ఎత్తు మరియు మద్దతు ఇచ్చిన థ్రెడింగ్ పరిస్థితులపై ఆధారపడి ఉంటుంది. ఈ లక్షణం మాత్రమే ఏ సార్వత్రిక విజయ శాతాన్ని లేదా అన్అటెండెడ్ ఉత్పత్తి సామర్థ్యాన్ని ఇవ్వదు.
ఇండస్ట్రీ 4.0 ఫీచర్స్ వైర్ EDM మెషీన్ ఆపరేషన్ను ఎలా మెరుగుపరుస్తాయి?
సమర్థించబడిన కనెక్షన్లు ఒక వర్క్షాప్ స్థితి సమాచారాన్ని సేకరించడంలో, అలారమ్లు లేదా మెయింటెనెన్స్ అవసరాలకు దాని ప్రతిస్పందనను ఏర్పాటు చేయడంలో సహాయపడతాయి. ఈ ప్రయోజనం ఇన్స్టాల్ చేసిన ఇంటర్ఫేస్, ఉపయోగించగల డేటా మరియు వర్క్షాప్ యొక్క వర్క్ఫ్లోపై ఆధారపడి ఉంటుంది. రిమోట్ మానిటరింగ్, MES లేదా ERP ఇంటిగ్రేషన్ మరియు ప్రెడిక్టివ్ మెయింటెనెన్స్ అనేవి వేర్వేరు సామర్థ్యాలు; ప్రతి ఒక్కటి కూడా ఇండస్ట్రీ 4.0 లేబుల్ నుండి అనుమానించబడకూడదు, దానికి సాక్ష్యాలు అవసరం.
