
 EN




Как функциите за управление на жицата за електроерозионно фрезоване могат да подпомогнат ефективността на оператора
Жица Edm машина функциите за управление могат да подпомогнат ефективността на оператора, като улесняват прегледа на програмата, подготовката, избора на режещи условия и възстановяването след прекъсване. Полезните функции зависят от инсталирания контролер, генератор, система за жица и софтуерни опции. Ясен дисплей или функция за автоматизация сами по себе си не гарантират точността на готовата детайл или по-кратък производствен цикъл.
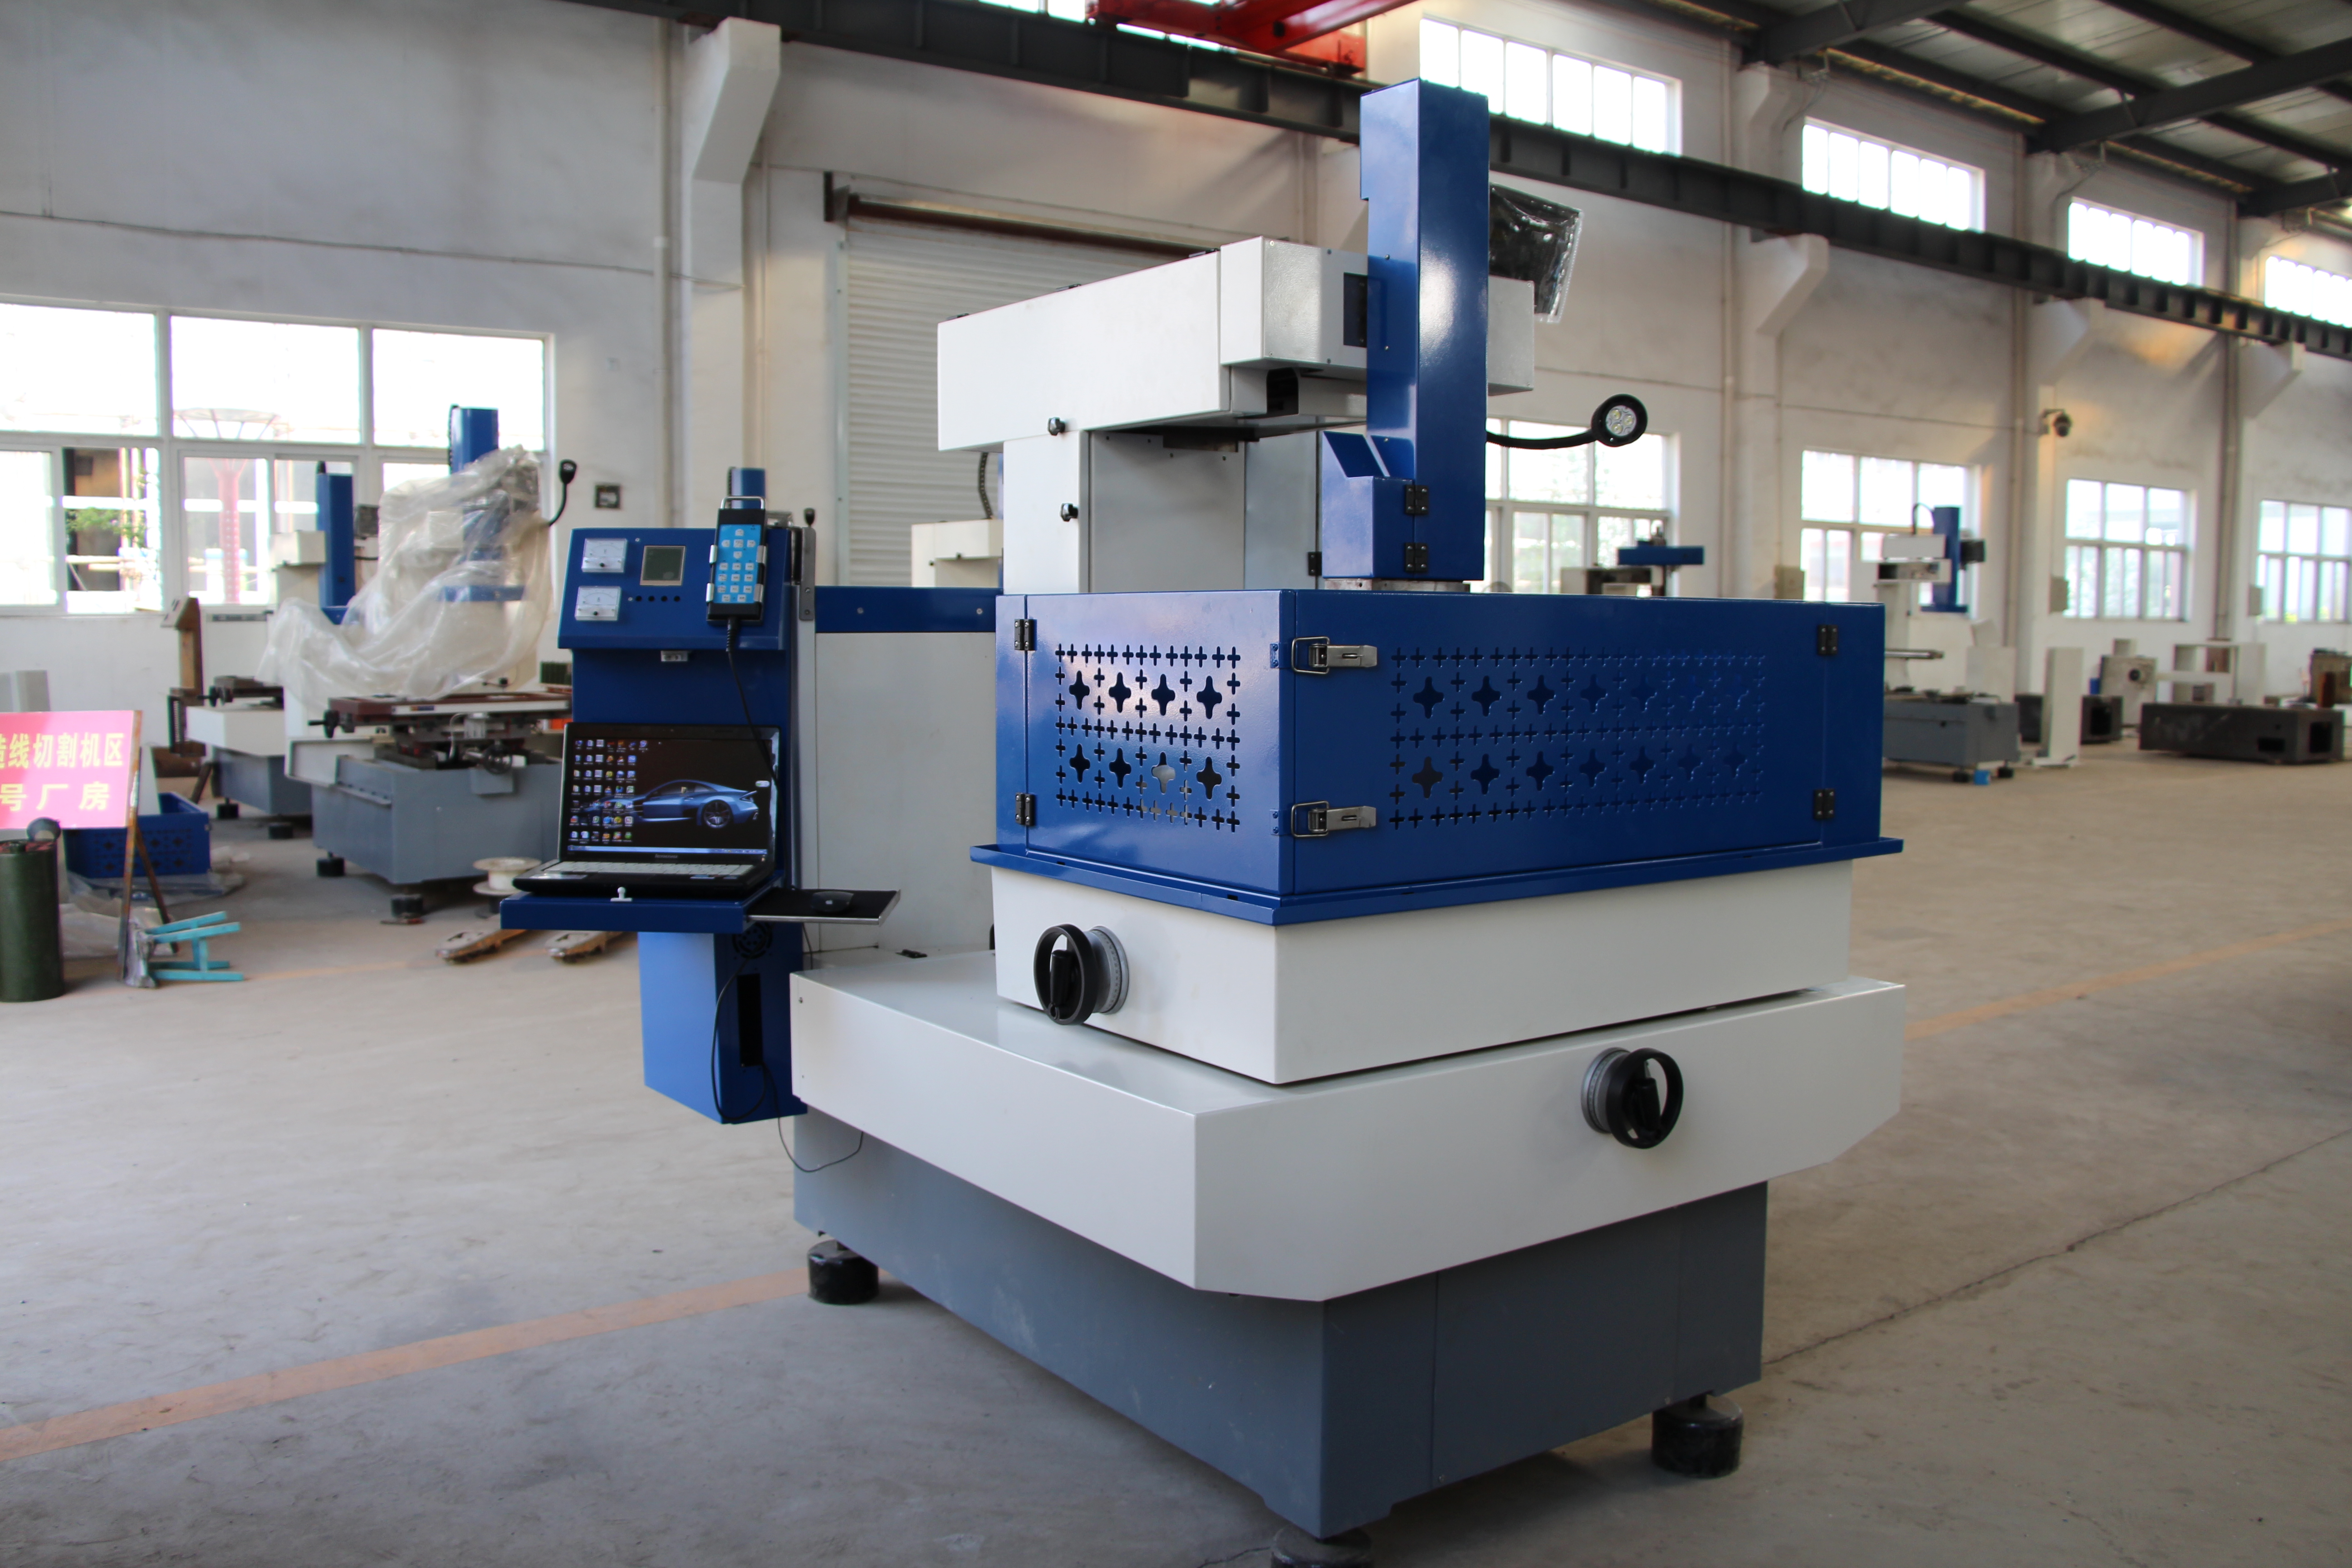
Тази статия обяснява функциите за управление, които трябва да се оценят, а не стандартен списък с функции за всяка машина HarsMarg. Операцията чрез допирен екран, автоматично започване на нишката, адаптивни функции и мрежови връзки трябва да се проверяват спрямо избрания модел и комерческото предложение. Снимката на оборудването не е доказателство, че показаната машина включва всички функции, обсъждани по-долу.
Централни системи за управление в съвременните операции с електроерозионно изработка с проводник
Напреднали интерфейси с екрани с допир
Когато е инсталиран, интерфейсът с докосваем екран може да обедини информация за програмата, настройките, алармите и статуса на обработката. За оператора практически въпроси са дали настройките са ясно маркирани, активната програма и координатите са видими и дали са налични помощни или инструкции за възстановяване. Подредбата на интерфейса, поддръжката на езици и достъпните функции варираха според контролера и версията на софтуера.
Някои контролери предлагат графични прегледи на програмите или поддържат жестове с докосване; директният импорт от CAD и тримерното преглеждане са отделни възможности, чиято наличност изисква потвърждение. Изображението на екрана може да помогне при прегледа на траекторията, но не потвърждава фиксирането, работното отместване, подравняването на жицата или наличното разстояние за безопасност. Тези проверки остават част от действителната настройка на машината.
Интелигентни автоматични системи за вкарване на електрод-провода
Автоматичното нанизване на жица е налично само при определени конфигурации на машини за електроерозионна обработка с жица (Wire EDM); то не следва автоматично от наличието на ЧПУ управление или от самия термин „Wire EDM“. Попитайте дали предложената система може да наниже или повторно наниже посочената жица през предложеното начално отверстие и при дадена дебелина на заготовката. Нанизването под вода и възстановяването след прекъсване на жицата също изискват потвърждение, специфично за съответната конфигурация.
Не приемайте универсален процент на успех при нанизването. Оценете поддържаната система за нанизване, като използвате предвидената жица, състоянието на началното отверстие, височината на заготовката, разположението на водата или системата за измиване и последователността за възстановяване. Само успешното нанизване не прави дадена задача подходяща за необслужвана работа: трябва да се имат предвид и фиксирането на заготовката, обработката на ядрото, алармените системи, разходните материали, както и операционните и безопасностните инструкции на производителя.
Функции за автоматична оптимизация на процеса
Системи за реално време адаптивен контрол
Трябва да се направи разлика между контрола на разстоянието на разрядите и допълнителните адаптивни функции за обработка. Конкретен контрол може да реагира на условията на разряда, като променя подаването или други поддържани настройки, докато обратната връзка за напрежението на жицата или специалните стратегии за ъгли може да изискват различно хардуерно и софтуерно осигуряване. Попитайте кои сигнали всъщност следи предложената система и какви корекции може да извърши.
Поддържаните функции за обратна връзка могат да помогнат на оператора да реагира на променящите се условия на рязане, но не предотвратяват всяко прекъсване на жицата и не гарантират еднакво качество на повърхността при различни задачи. Състоянието на жицата, достъпът на охлаждащата течност, геометрията на заготовката, параметрите на процеса и подготовката все още имат значение. Оценете поведението при възстановяване и резултата от измерената част, а не третирайте етикета „адаптивен контрол“ като гаранция за производителност.
Интелигентно управление на захранването
Когато генераторът включва библиотека с режещи условия, операторът може да избере документирано начално условие за жицата, материала, дебелината и етапа на рязане. Запазеният режим не е същото като автоматичната идентификация на материала. Използвайте инструкциите за избрания машинен модел и установете дали неговите настройки са подходящи за конкретната работна част.
Антиелектролитните вериги и специализираните функции за финиширане са характеристики, специфични за даден генератор, а не предположения, които могат да се правят за всяка машина за електроерозионно рязане с жица. Проверете тяхната наличност, поддържаните материали и работните граници в техническата конфигурация. Не обещавайте универсално финиширане, корозионна устойчивост, спестяване на енергия или отстраняване на необходимостта от настройка на процеса само въз основа на името на функцията на захранващото устройство.
Разширени възможности за програмиране
Напреднала интеграция с CAM софтуер
Софтуерът за CAD/CAM и контролерът на машината трябва да обменят съвместими геометрични данни или NC програми. Директният импорт на CAD, програмирането непосредствено на контролера и външният CAM работен процес представляват различни конфигурации. Проверете поддържаните формати на файлове, наличните софтуерни лицензи, съвместимостта на постпроцесора и контролера, вместо да предполагате, че всяка система може директно да импортира и обработва триизмерна модел.
Графичният предварителен преглед или поддържаната симулация могат да улеснят проверката на програмата, но обхвата им зависи от софтуера и от информацията, моделирана в него. Той може да не отразява действителната фиксираща оснастка, пътя на жицата, корекциите или подвижното ядро. Проверете програмата и настройката, като използвате предписаната от производителя процедура за верификация на машината преди започване на рязането; успешната симулация на екрана не е доказателство, че детайлът е без колизии или съответства на изискванията.
Програмиране с потребителски макроси
Ако контролерът поддържа макроси, подпрограми или запазени процедури, те могат да намалят повтарящото се въвеждане на данни за подходящи редовни операции. Поддържаните команди, променливи и методи за извикване са специфични за всеки контролер. Не се предполага, че процедура, написана за друг контролер, е съвместима, а автоматизираното повторение не потвърждава коректността на оригиналната програма или настройката.
Полезна библиотека от процедури включва информация за ревизията на програмата, целта на работата, работното отместване, условията на процеса и проверките от оператора. При повторно използване е необходимо преглеждане при промяна на чертежа, материала, приспособлението, жицата или софтуера за управление. Това може да направи подготовката по-организирана, но последователното качество на готовите детайли все още изисква подходящ процес и инспекция, а не само запазен макрос.
Дистанционен мониторинг и интеграция с Industry 4.0
Свързани решения за производство
Дистанционният мониторинг, когато е поддържан, може да показва избрани състояния на машината или аларми на упълномощена работна станция или сервиз. Само един мрежов порт не осигурява мобилен достъп, дистанционно управление или директно производствено отчитане. Потвърдете наличните данни, метода за актуализация, контрола на достъпа и всякакви необходими софтуерни решения или услуги, преди да планирате свързан работен процес.
Свързването към система за изпълнение на производството (MES) или система за планиране на ресурсите в предприятието (ERP) изисква съвместим интерфейс и съгласуван работен поток за данни. Автоматичното планиране не е задължително следствие от свързването на машина към мрежа. Дефинирайте необходимите състояния, идентификаторите на задачите и действията на оператора и направете разлика между само четенето за наблюдение и всякаква власт за командване на машината.
Системи за предиктивно поддържане
Таймерите за поддръжка, броячите на консумативите и историите на алармите могат да помогнат за организирането на поддръжката, но те не представляват автоматична предиктивна поддръжка. Предикцията изисква подходящи данни за състоянието и доказан метод за тяхната интерпретация. Първо установете какви данни записва инсталираният контролер и кои действия по поддръжка са задължителни според ръководството за оборудването.
Не правете изводи за диагностика чрез машинно обучение или прогноза за остатъчен живот на компонентите въз основа на екрана за поддръжка. Ако се предлагат предиктивни функции, поискайте документираните им входни данни, ограничения и процедури за реагиране. Без такива доказателства описвайте само наличните записи или напомняния; не твърдете, че намаляването на простоите, предотвратяването на повреди или удължаването на живота на машината са гарантирано.
Често задавани въпроси
Как напредналите системи за управление подобряват точността на рязане при машини за електроерозионно рязане с проводник?
Поддържаната функция за управление може да помогне за управлението на програмираното движение, условията за разтоварване и задачите по настройка на оператора, но сама по себе си не гарантира допуск за готовата детайл. Проверете действителните функции на управлението и оценете резултата със специфицираните материали, геометрия, жица, режещи условия, настройка и метод за инспекция. Спецификациите за позициониране, шерохавостта на повърхността и измерените размери на детайла описват различни аспекти на производителността.
Какви са ползите от автоматизираните системи за вкарване на жица при машини за електроерозионно рязане с проводник?
Когато е налична и подходяща за конкретната задача, автоматичната нишка може да намали броя на ръчните стъпки за нишкане и да подпомогне възстановяването между операциите или след прекъсване на жицата. Нейната полезност зависи от типа жица, началното отверстие, височината на заготовката и поддържаните условия за нишкане. Само по себе си тази функция не гарантира универсален процент на успех или възможност за производство без наблюдение.
Как функциите на Индустрия 4.0 подобряват работата на машини за ерозия с проводник?
Поддържаните връзки могат да помогнат на сервиза да събира информация за състоянието и да организира отговора си на аларми или нужди от поддръжка. Ползата зависи от инсталирания интерфейс, достъпните данни и работния процес на сервиза. Дистанционният мониторинг, интеграцията с MES или ERP и предиктивната поддръжка са отделни възможности; всяка изисква доказателства, а не може да се приема като налична само по силата на етикета „Индустрия 4.0“.
Съдържание
- Как функциите за управление на жицата за електроерозионно фрезоване могат да подпомогнат ефективността на оператора
- Централни системи за управление в съвременните операции с електроерозионно изработка с проводник
- Функции за автоматична оптимизация на процеса
- Разширени възможности за програмиране
- Дистанционен мониторинг и интеграция с Industry 4.0
-
Често задавани въпроси
- Как напредналите системи за управление подобряват точността на рязане при машини за електроерозионно рязане с проводник?
- Какви са ползите от автоматизираните системи за вкарване на жица при машини за електроерозионно рязане с проводник?
- Как функциите на Индустрия 4.0 подобряват работата на машини за ерозия с проводник?
