
 EN




Wie Draht-EDM-Steuersysteme die Effizienz des Bedieners unterstützen können
Draht EDM Maschine steuersysteme können die Effizienz des Bedieners unterstützen, indem sie die Programmüberprüfung, die Einrichtung, die Auswahl der Schneidbedingungen und die Wiederherstellung nach Unterbrechungen einfacher handhabbar machen. Welche Funktionen nützlich sind, hängt von der installierten Steuerungseinheit, dem Generator, dem Drahtsystem und den verfügbaren Softwareoptionen ab. Eine klare Anzeige oder eine Automatisierungsfunktion allein garantiert weder die Genauigkeit des fertigen Teils noch einen kürzeren Produktionszyklus.
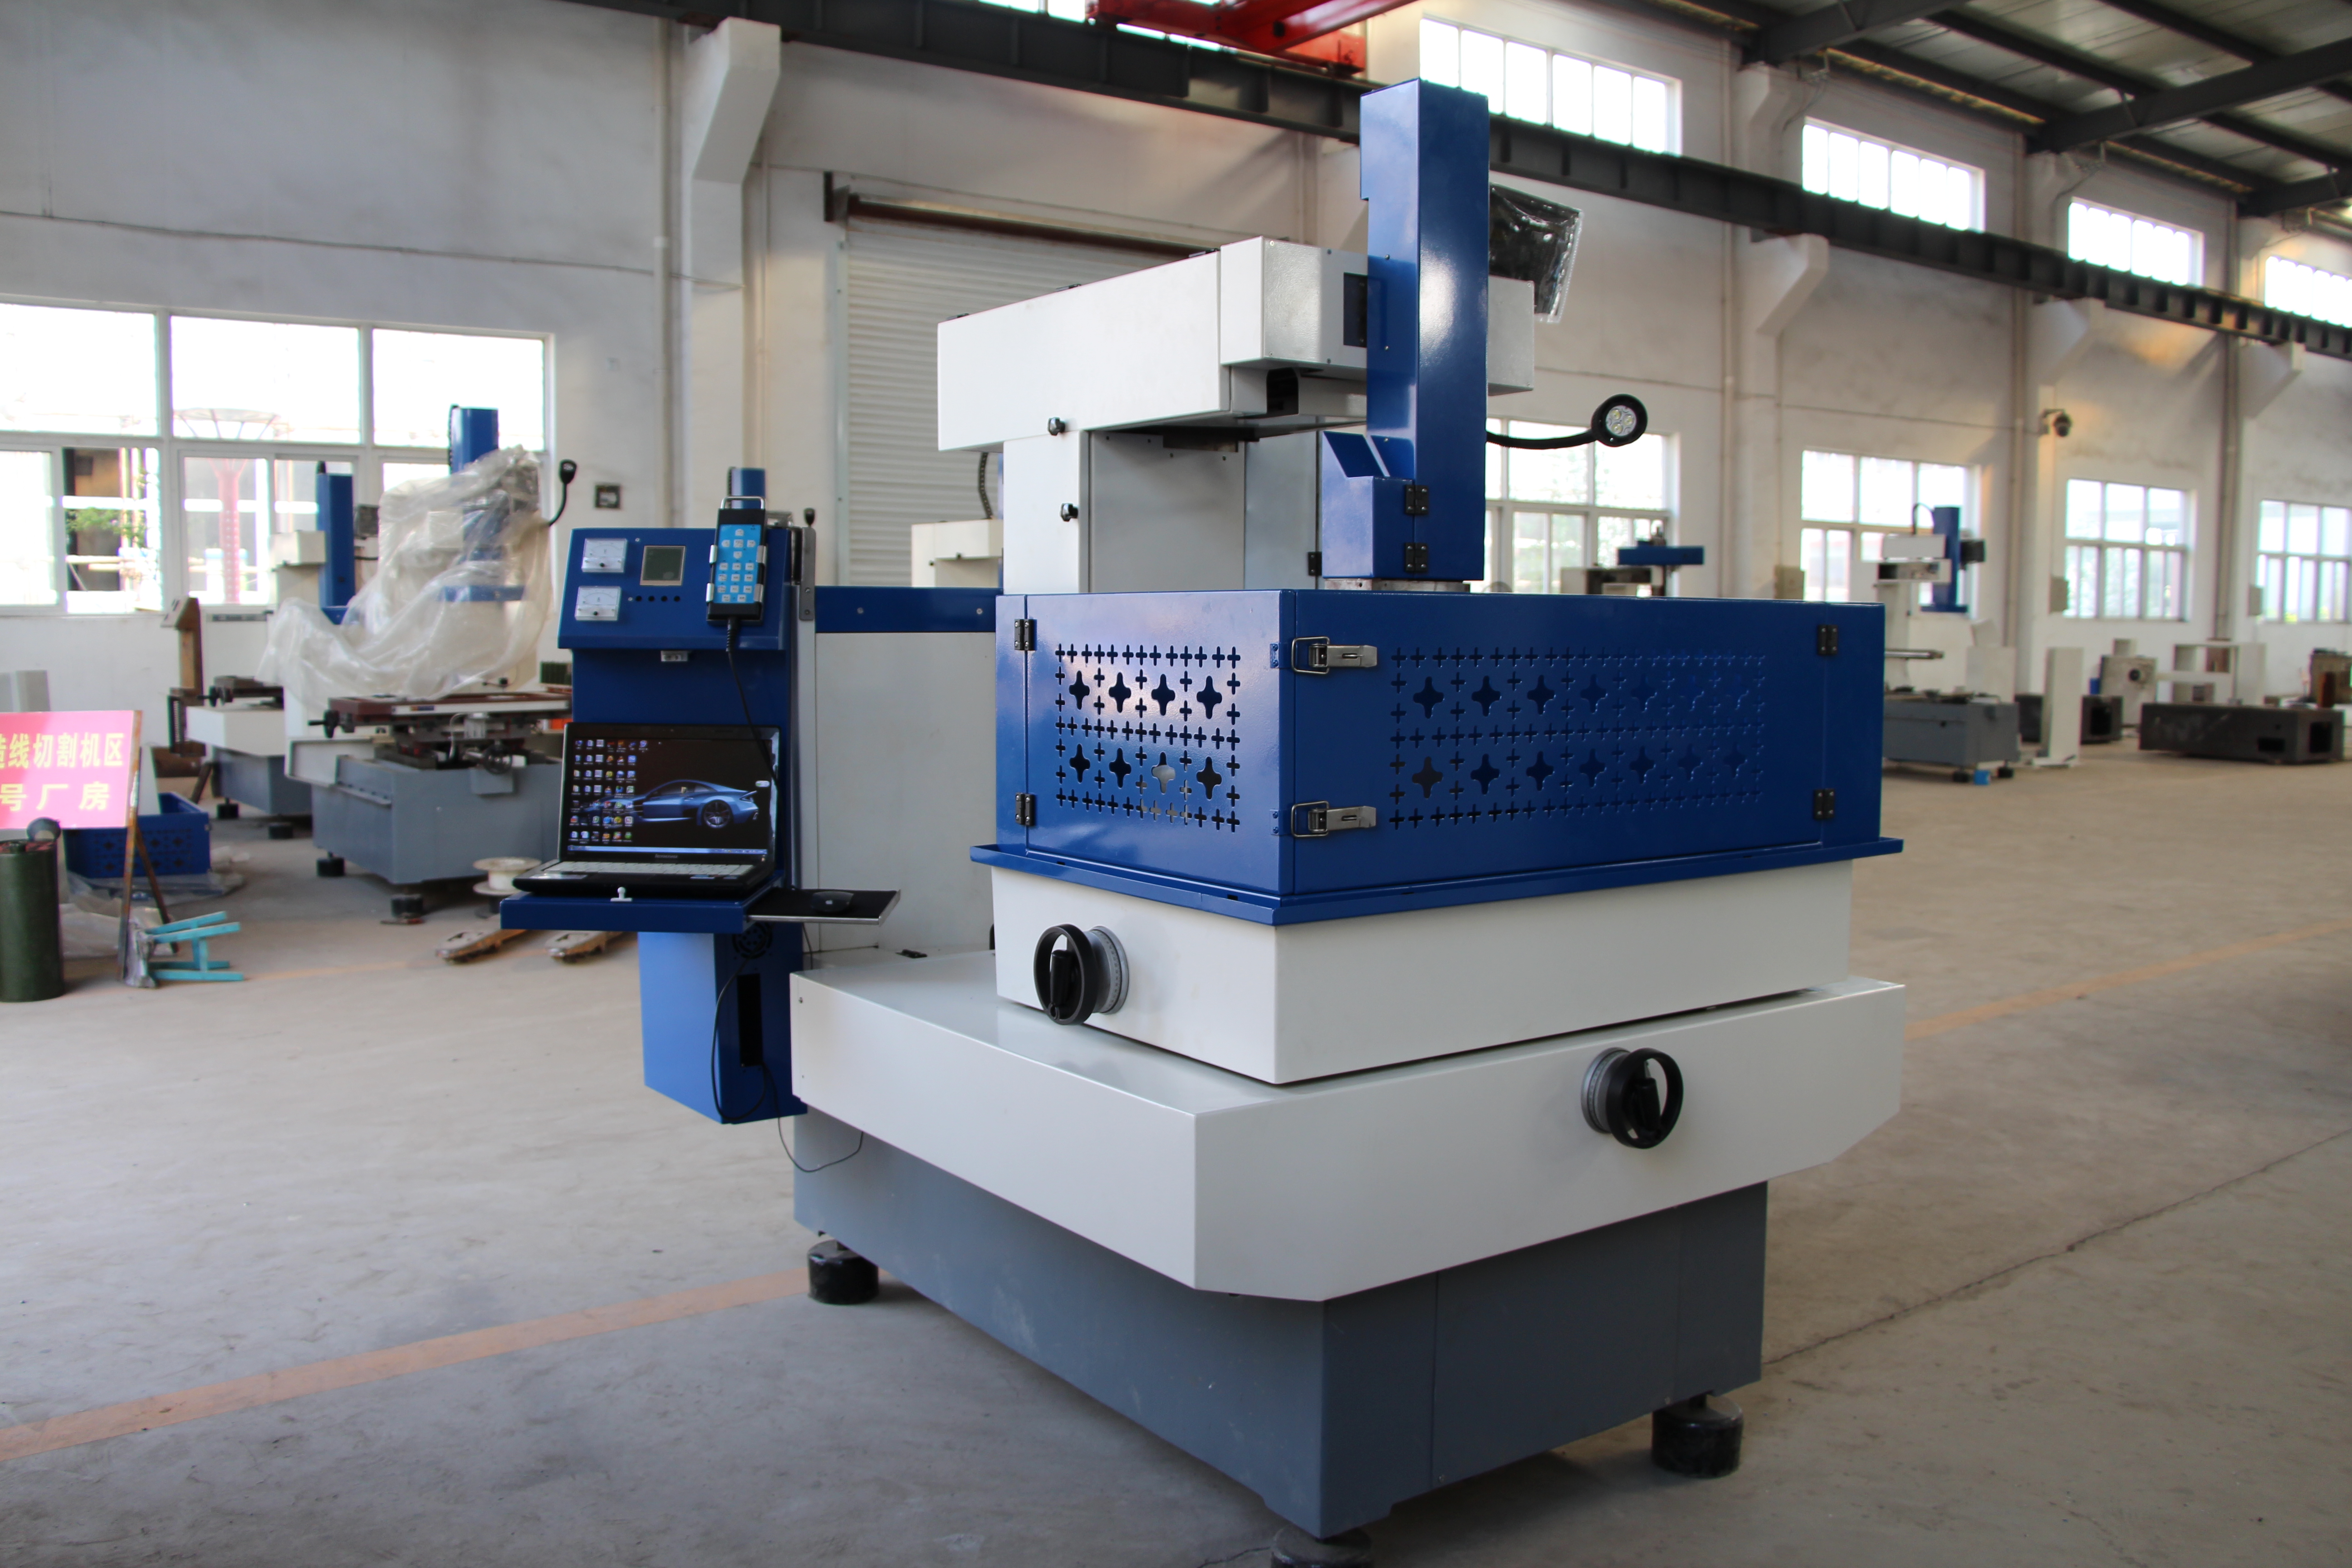
Dieser Artikel erläutert zu bewertende Steuerungsfunktionen – nicht eine Standardfunktionsliste für jede HarsMarg-Maschine. Touchscreen-Bedienung, automatische Fadenführung, adaptive Funktionen und Netzwerkanschlüsse müssen stets anhand des ausgewählten Modells und des Angebots überprüft werden. Das Gerätefoto ist kein Nachweis dafür, dass die abgebildete Maschine alle im Folgenden besprochenen Funktionen enthält.
Kernsteuerungssysteme in modernen Draht-EDM-Anwendungen
Fortgeschrittene Touchscreen-Oberflächen
Falls vorhanden, kann eine Touchscreen-Oberfläche Programm-, Einstellungs-, Alarm- und Bearbeitungsstatusinformationen zusammenführen. Für den Bediener stellen sich praktische Fragen: Sind die Einstellungen eindeutig beschriftet? Sind das aktive Programm und die Koordinaten sichtbar? Sind Hilfestellungen oder Wiederherstellungsanweisungen verfügbar? Das Layout der Oberfläche, die Sprachunterstützung und die zugänglichen Funktionen variieren je nach Steuerung und Softwareversion.
Einige Steuerungen bieten grafische Programmansichten oder unterstützen Touch-Gesten; der direkte CAD-Import und die dreidimensionale Ansicht sind getrennte Funktionen, deren Vorhandensein gesondert bestätigt werden muss. Ein Bildschirmbild kann zur Überprüfung eines Bearbeitungswegs beitragen, verifiziert jedoch weder die Spannvorrichtung, den Werkstück-Nullpunkt, die Drahtausrichtung noch den verfügbaren Freiraum. Diese Prüfungen bleiben weiterhin Teil der eigentlichen Maschineneinrichtung.
Intelligente automatische Auffädelsysteme
Die automatische Drahtfadenführung ist bei bestimmten Wire-EDM-Konfigurationen verfügbar; sie folgt weder aus der CNC-Steuerung noch aus dem Begriff Wire EDM. Erkundigen Sie sich, ob das angebotene System den angegebenen Draht durch das vorgeschlagene Startloch und die Werkstückdicke einfädeln oder erneut einfädeln kann. Auch das Einfädeln unter Flüssigkeit und die Wiederherstellung nach einem Drahtbruch erfordern eine konfigurationsspezifische Bestätigung.
Gehen Sie nicht von einer universellen Einfädelquote aus. Bewerten Sie ein unterstütztes Einfädelsystem anhand des vorgesehenen Drahts, des Zustands des Startlochs, der Werkstückhöhe, der Wasserversorgung oder Spülungsanordnung sowie der Wiederherstellungssequenz. Eine erfolgreiche Einfädelung allein macht einen Auftrag noch nicht für den unbeaufsichtigten Betrieb geeignet: Spannmittel, Kernhandling, Alarme, Verbrauchsmaterialien sowie die Betriebs- und Sicherheitshinweise des Herstellers müssen weiterhin berücksichtigt werden.
Automatisierte Prozessoptimierungsfunktionen
Echtzeit-Adaptive Steuerungssysteme
Die Entlückungsabstandsregelung und zusätzliche adaptive Bearbeitungsfunktionen sind zu unterscheiden. Eine spezifische Regelung kann auf Entlückungsbedingungen reagieren, indem sie den Vorschub oder andere unterstützte Einstellungen ändert, während eine Drahtzugrückmeldung oder spezielle Eckstrategien möglicherweise unterschiedliche Hardware und Software erfordern. Erkundigen Sie sich danach, welche Signale das vorgeschlagene System tatsächlich überwacht und welche Anpassungen es vornehmen kann.
Unterstützte Rückmeldefunktionen können einem Bediener helfen, auf wechselnde Schneidbedingungen zu reagieren; sie verhindern jedoch nicht jeden Drahtbruch und garantieren nicht immer dieselbe Oberflächenqualität bei unterschiedlichen Aufträgen. Der Zustand des Drahtes, der Spülzugang, die Werkstückgeometrie, die Prozesseinstellungen und die Einrichtung bleiben entscheidend. Beurteilen Sie das Wiederanlaufverhalten und das gemessene Teilergebnis – statt eine adaptive Regelung als Leistungsgarantie zu betrachten.
Intelligente Energieversorgungssteuerung
Wenn ein Generator eine Bibliothek für Schneidbedingungen enthält, kann der Bediener möglicherweise eine dokumentierte Ausgangsbedingung für Draht, Werkstoff, Dicke und Schneidstufe auswählen. Ein gespeichertes Rezept ist nicht dasselbe wie eine automatische Werkstoffidentifikation. Verwenden Sie die Anweisungen der ausgewählten Maschine und prüfen Sie, ob ihre Einstellungen für das jeweilige Werkstück geeignet sind.
Antielektrolyse-Schaltungen und spezielle Oberflächenfunktionen sind gerätespezifische Merkmale des Generators – sie dürfen nicht vorausgesetzt werden, wenn es um jede Draht-EDM-Maschine geht. Prüfen Sie deren Verfügbarkeit, die unterstützten Werkstoffe sowie die Betriebsgrenzen in der technischen Konfiguration. Versprechen Sie keine universelle Oberfläche, Korrosionsbeständigkeit, Energieeinsparung oder den Verzicht auf Prozessanpassungen allein anhand eines Leistungsversorgungs-Funktionsnamens.
Erweiterte Programmierfähigkeiten
Fortgeschrittene CAM-Integration
CAD/CAM-Software und eine Maschinensteuerung müssen kompatible Geometrien oder NC-Programme austauschen. Direkter CAD-Import, Programmierung direkt an der Steuerung sowie ein externer CAM-Workflow sind unterschiedliche Konfigurationen. Überprüfen Sie die akzeptierten Dateiformate, verfügbaren Software-Lizenzen, Postprozessoren und die Kompatibilität mit der Steuerung – gehen Sie nicht davon aus, dass jedes System ein dreidimensionales Modell unmittelbar importieren und bearbeiten kann.
Eine grafische Vorschau oder eine unterstützte Simulation kann bei der Programmbewertung helfen; ihr Umfang hängt jedoch von der jeweiligen Software und den modellierten Informationen ab. Sie stellt möglicherweise nicht die tatsächliche Spannvorrichtung, den Drahtverlauf, die Korrekturen oder lose Kerne korrekt dar. Prüfen Sie das Programm und die Einrichtung vor dem Zerspanen stets gemäß dem vom Maschinenhersteller vorgeschriebenen Verifizierungsverfahren; eine erfolgreiche Simulation auf dem Bildschirm ist kein Nachweis für einen kollisionsfreien Ablauf oder eine normgerechte Werkstückherstellung.
Benutzerdefinierte Makro-Programmierung
Falls die Steuerung Makros, Unterprogramme oder gespeicherte Routinen unterstützt, können diese die wiederholte Dateneingabe bei geeigneten, regelmäßig wiederkehrenden Vorgängen reduzieren. Die unterstützten Befehle, Variablen und Aufrufmethoden sind steuerungsspezifisch. Eine für eine andere Steuerung geschriebene Routine darf nicht als kompatibel vorausgesetzt werden; zudem stellt eine automatisierte Wiederholung keine Validierung des ursprünglichen Programms oder der ursprünglichen Einrichtung dar.
Eine nützliche Routine-Bibliothek enthält Angaben zur Programmversion, zum vorgesehenen Auftrag, zum Werkzeugversatz, zu den Prozessbedingungen sowie zu den vom Bediener durchzuführenden Prüfungen. Bei Änderungen an Zeichnung, Werkstoff, Spannmittel, Draht oder Steuerungssoftware ist vor einer Wiederverwendung eine Überprüfung erforderlich. Dadurch kann die Vorbereitung strukturierter erfolgen; eine konsistente Qualität der fertigen Teile setzt jedoch weiterhin einen geeigneten Prozess und eine angemessene Prüfung voraus – nicht allein eine gespeicherte Makro-Routine.
Fernüberwachung und Integration in Industrie 4.0
Vernetzte Fertigungslösungen
Fernüberwachung – sofern unterstützt – kann ausgewählte Maschinenzustände oder Alarme an einen autorisierten Arbeitsplatz oder einen Service anzeigen. Ein Netzwerkanschluss allein ermöglicht keinen mobilen Zugriff, keine Fernsteuerung und kein Live-Produktionsreporting. Klären Sie vor der Planung eines vernetzten Workflows die verfügbaren Daten, die Aktualisierungsmethode, die Zugriffskontrollen sowie erforderliche Software oder Dienste ab.
Die Verbindung mit einem Manufacturing Execution System (MES) oder einem Enterprise Resource Planning (ERP)-System erfordert eine kompatible Schnittstelle und einen vereinbarten Datenworkflow. Eine automatische Terminplanung ist keine zwingende Folge der Vernetzung einer Maschine. Definieren Sie die erforderlichen Zustände, Auftragskennungen und Bedieneraktionen und unterscheiden Sie zwischen reinem Lesezugriff zur Überwachung und jeder Befehlsbefugnis für die Maschine.
Vorhersage-basierte Wartungssysteme
Wartungstimer, Verbrauchszähler und Alarmverläufe können die Wartung organisieren helfen, sind jedoch keine automatisch vorausschauende Wartung. Für eine Vorhersage sind geeignete Zustandsdaten und eine nachgewiesene Methode zu deren Interpretation erforderlich. Klären Sie zunächst, welche Daten die installierte Steuerung aufzeichnet und welche Wartungsmaßnahmen im Gerätehandbuch vorgeschrieben sind.
Leiten Sie keine diagnosebasierte maschinelle Lernfunktion oder eine Prognose der Komponentenlebensdauer aus einem Wartungsbildschirm ab. Falls vorausschauende Funktionen angeboten werden, fordern Sie deren dokumentierte Eingabedaten, Einschränkungen und Reaktionsprozeduren an. Ohne diesen Nachweis beschreiben Sie ausschließlich die verfügbaren Aufzeichnungen oder Erinnerungen; behaupten Sie weder eine garantierte Reduzierung von Ausfallzeiten noch eine Vermeidung von Ausfällen oder eine Verlängerung der Maschinenlebensdauer.
Häufig gestellte Fragen
Wie verbessern fortschrittliche Steuerungen die Schneidgenauigkeit bei Drahterodiermaschinen?
Eine unterstützte Steuerung kann bei der Verwaltung programmierter Bewegungen, Entladungsbedingungen und Einrichtungsaufgaben des Bedieners helfen, stellt jedoch allein keine Toleranz für das fertige Werkstück sicher. Überprüfen Sie die tatsächlichen Steuerungsfunktionen und bewerten Sie das Ergebnis unter Verwendung des spezifizierten Materials, der Geometrie, der Drahtauswahl, der Schneidbedingungen, der Einrichtung und der Prüfmethode. Positionierungsangaben, Oberflächenrauheit und gemessene Werkstückabmessungen beschreiben unterschiedliche Aspekte der Leistung.
Welche Vorteile bieten automatische Auffädelsysteme bei Drahterodiermaschinen?
Sofern vorhanden und für die jeweilige Aufgabe geeignet, kann das automatische Einfädeln manuelle Einfädelvorgänge reduzieren und die Wiederherstellung zwischen Bearbeitungsschritten oder nach einem Drahtbruch unterstützen. Sein Nutzen hängt vom Draht, dem Startloch, der Werkstückhöhe und den unterstützten Einfädelbedingungen ab. Allein durch diese Funktion ergibt sich weder eine universelle Erfolgsquote noch eine Fähigkeit zum unbeaufsichtigten Betrieb.
Wie verbessern Industrie-4.0-Funktionen den Betrieb von Drahterodiermaschinen?
Unterstützte Verbindungen können einer Werkstatt helfen, Statusinformationen zu erfassen und ihre Reaktion auf Alarme oder Wartungsanforderungen zu organisieren. Der Nutzen hängt von der installierten Schnittstelle, den verfügbaren Daten und dem internen Ablauf der Werkstatt ab. Fernüberwachung, MES- oder ERP-Integration sowie prädiktive Wartung sind unterschiedliche Funktionen; jede erfordert konkrete Nachweise und darf nicht allein aufgrund eines Industry-4.0-Labels vorausgesetzt werden.
