
 EN




वायर इडीएम नियन्त्रणहरूले कसरी अपरेटरको कार्यक्षमतालाई सहयोग गर्न सक्छन्
तार ईडीएम मेशिन नियन्त्रणहरूले कार्यक्रम समीक्षा, सेटअप, कटिङ-अवस्था छान्ने र अवरोध पुन: सुरु गर्ने कार्यहरूलाई सजिलो बनाएर अपरेटरको कार्यक्षमतालाई सहयोग गर्न सक्छन्। उपयोगी कार्यहरू स्थापित नियन्त्रक, जनरेटर, वायर प्रणाली र सफ्टवेयर विकल्पहरूमा निर्भर गर्दछन्। स्पष्ट प्रदर्शन वा स्वचालन सुविधा मात्रले नै समाप्त भएको भागको शुद्धता वा छोटो उत्पादन चक्र स्थापित गर्दैन।
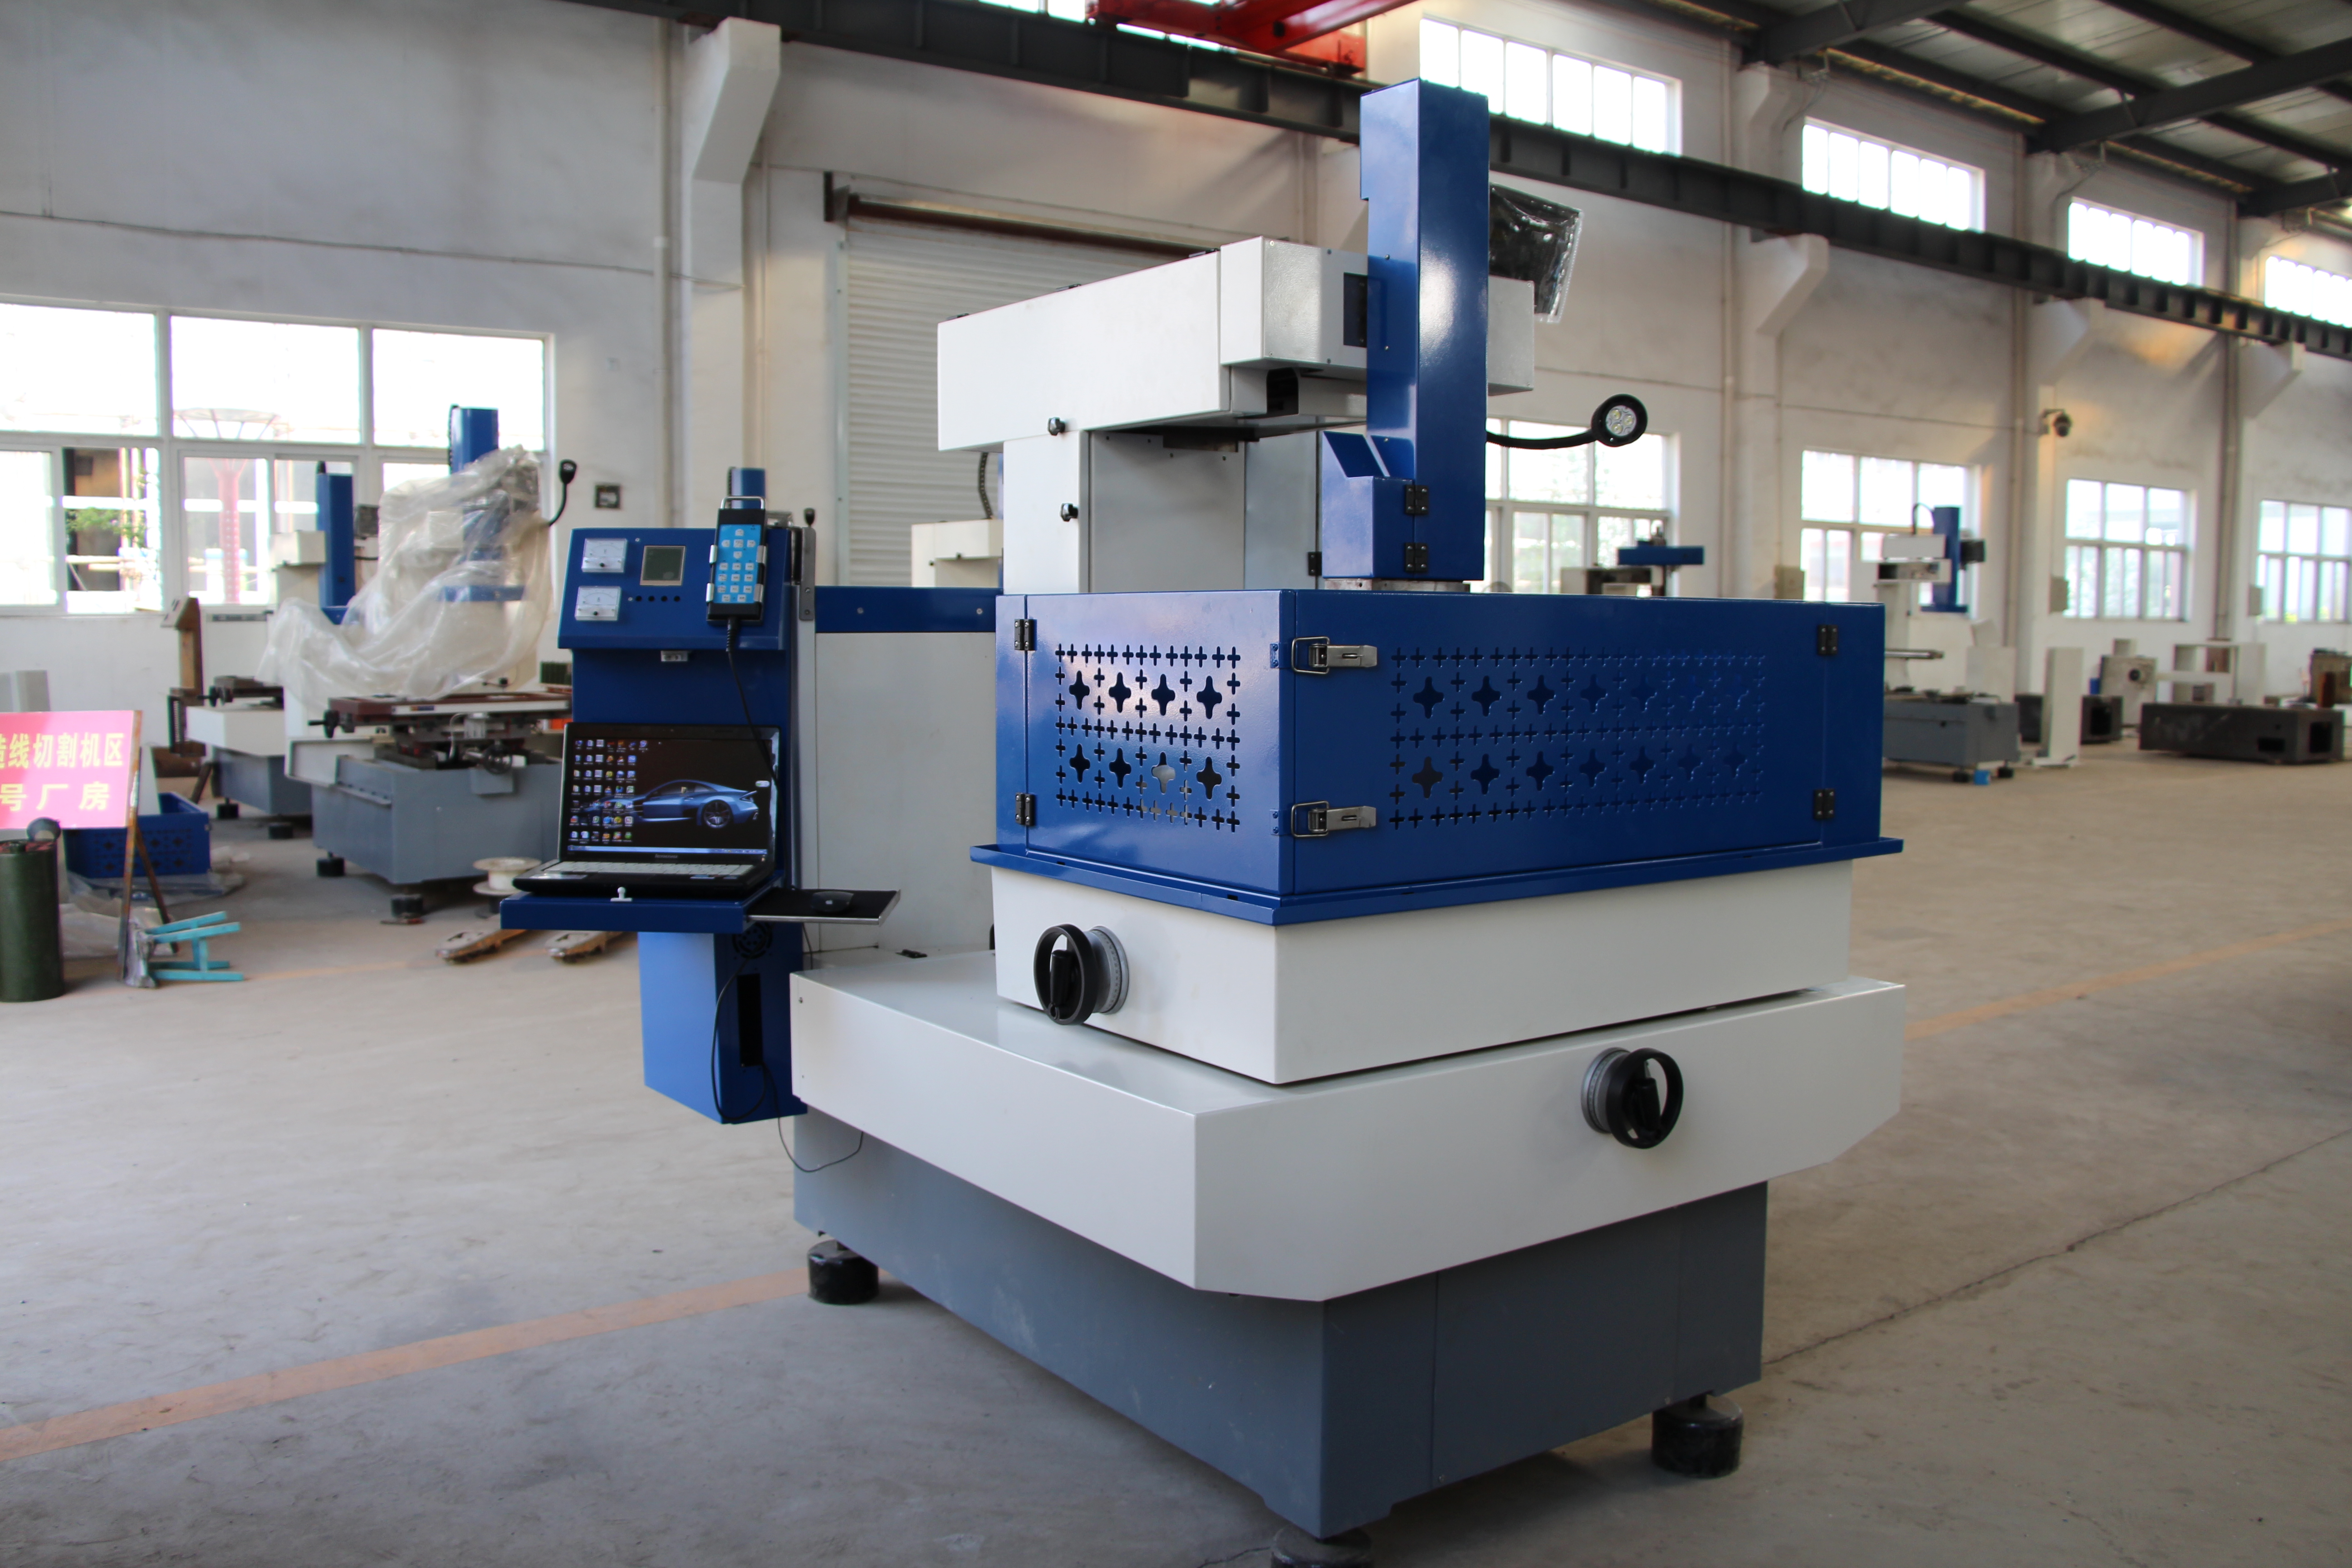
यो लेखले हर्समार्ग मेशिन प्रत्येकको लागि मानक सुविधा सूची नभएर मूल्याङ्कन गर्नुपर्ने नियन्त्रण कार्यहरूको व्याख्या गर्दछ। टच-स्क्रिन सञ्चालन, स्वचालित थ्रेडिङ, अनुकूलनशील कार्यहरू र नेटवर्क कनेक्सनहरूलाई छानिएको मोडल र उद्धरणसँग जाँच गर्नुपर्छ। उपकरणको फोटो तल छल्ने कुराहरूमध्ये सबै कार्यहरू समावेश गर्ने प्रमाण होइन।
आधुनिक तार ईडीएम संचालनमा मुख्य नियन्त्रण प्रणालीहरू
उन्नत टच-स्क्रिन इन्टरफेसहरू
जहाँ लगाइएको हुन्छ, टच-स्क्रिन इन्टरफेसले कार्यक्रम, सेटअप, अलार्म र मेशिनिङ-स्थिति सम्बन्धी जानकारीहरू एकै ठाउँमा ल्याउन सक्छ। एउटा अपरेटरका लागि व्यावहारिक प्रश्नहरू यी हुन्: कि सेटिङहरू स्पष्ट रूपमा लेबल गरिएका छन् कि छैनन्, सक्रिय कार्यक्रम र समन्वयहरू दृश्यमान छन् कि छैनन्, र सहयोग वा पुनर्स्थापना निर्देशहरू उपलब्ध छन् कि छैनन्। इन्टरफेसको बाटो, भाषा समर्थन र पहुँच योग्य कार्यहरू नियन्त्रण र सफ्टवेयर संस्करण अनुसार फरक फरक हुन्छन्।
कतिपय नियन्त्रणहरूले ग्राफिकल कार्यक्रम दृश्यहरू प्रदान गर्छन् वा टच गेस्चरहरूलाई समर्थन गर्छन्; सिधै CAD आयात र त्रि-आयामी दृश्य अलग-अलग क्षमताहरू हुन् जसको पुष्टि गर्नु आवश्यक छ। एउटा स्क्रिन छवि मार्ग पुनरावलोकन गर्न सहयोग गर्न सक्छ, तर यसले फिक्सचर, कार्य अफसेट, तार सँग जुडाइ वा उपलब्ध स्थानको पुष्टि गर्दैन। यी जाँचहरू अझै पनि वास्तविक मेशिन सेटअपको भाग नै रहन्छन्।
इन्टेलिजेन्ट अटोमेटिक थ्रेडिङ सिस्टमहरू
स्वत: तार थ्रेडिङ्ग सुविधा केवल विशिष्ट वायर एडीएम (Wire EDM) विन्यासहरूमा उपलब्ध छ; यो सीएनसी (CNC) नियन्त्रण वा 'वायर एडीएम' शब्दबाट स्वत: समावेश भएको मानिँदैन। उद्धृत प्रणालीले निर्दिष्ट तारलाई प्रस्तावित सुरुवाटो छिद्र र कार्य-टुक्राको मोटाइमा थ्रेड गर्न वा पुन: थ्रेड गर्न सक्छ कि भनेर सोध्नुहोस्। डुबेको थ्रेडिङ्ग र तार टुटेपछि पुनर्प्राप्ति पनि विन्यास-विशिष्ट पुष्टि माग्छन्।
सार्वभौमिक थ्रेडिङ्ग सफलता दरको अनुमान नगर्नुहोस्। आफ्नो उद्दिष्ट तार, सुरुवाटो छिद्रको अवस्था, कार्य-टुक्राको उचाइ, पानी वा फ्लशिङ्ग व्यवस्था र पुनर्प्राप्ति क्रम प्रयोग गरेर समर्थित थ्रेडिङ्ग प्रणालीको मूल्याङ्कन गर्नुहोस्। थ्रेडिङ्ग सफल हुनुमात्रै कुनै कार्यलाई अनुपस्थित अपरेटरमा सञ्चालन गर्न उपयुक्त बनाउँदैन: कार्य-धारण, कोर ह्याण्डलिङ्ग, अलार्महरू, खपत सामग्रीहरू र निर्माताको सञ्चालन तथा सुरक्षा निर्देशहरू पनि अझै पनि सम्बोधन गर्नुपर्छ।
स्वचालित प्रक्रिया अनुकूलन सुविधाहरू
वास्तविक समयमा अनुकूलन नियन्त्रण प्रणालीहरू
डिस्चार्ज-ग्याप नियन्त्रण र अतिरिक्त अनुकूलनशील मेशिनिङ कार्यहरू बीच फरक गर्नुपर्छ। एउटा विशिष्ट नियन्त्रणले फिड वा अन्य समर्थित सेटिङहरू परिवर्तन गरेर डिस्चार्ज अवस्थामा प्रतिक्रिया दिन सक्छ, जबकि वायर-टेन्सन प्रतिक्रिया वा विशेष कर्नर रणनीतिहरूले फरक हार्डवेयर र सफ्टवेयरको आवश्यकता पर्न सक्छ। प्रस्तावित प्रणालीले कुन कुन संकेतहरू वास्तवमै मोनिटर गर्छ र कुन कुन समायोजनहरू गर्न सक्छ भनेर सोध्नुहोस्।
समर्थित प्रतिक्रिया कार्यहरूले अपरेटरलाई बदलिँदै गरेका काट्ने अवस्थाहरूमा प्रतिक्रिया दिन सहयोग गर्न सक्छन्, तर तिनीहरूले प्रत्येक वायर ब्रेक रोक्न वा विभिन्न कार्यहरूमा एउटै समाप्ति प्राप्त गर्नको लागि ग्यारेन्टी दिँदैनन्। वायरको अवस्था, फ्लशिङ पहुँच, कार्यपदार्थको ज्यामिति, प्रक्रिया सेटिङहरू र सेटअप अझै पनि महत्त्वपूर्ण छन्। अनुकूलनशील-नियन्त्रण लेबललाई प्रदर्शन ग्यारेन्टीको रूपमा नलिएर, प्राप्त पुनर्प्राप्ति व्यवहार र मापित भागको परिणामको मूल्याङ्कन गर्नुहोस्।
इन्टेलिजेन्ट पावर सप्लाई प्रबन्धन
जहाँ जेनरेटरमा कटिङ-कन्डिसन लाइब्रेरी समावेश छ, अपरेटरले तार, सामग्री, मोटाइ र कटिङ चरणको लागि दस्तावेजीकृत सुरुवातको अवस्था छान्न सक्छ। भण्डारण गरिएको रेसिपी अटोम्याटिक सामग्री पहिचान जस्तै हुँदैन। छानिएको मेशिनको निर्देशनहरू प्रयोग गर्नुहोस् र यसको सेटिङहरू वास्तविक कार्यपीसको लागि उपयुक्त छन् कि छैनन् भनेर निर्धारण गर्नुहोस्।
एन्टी-इलेक्ट्रोलिसिस सर्किटहरू र विशेषीकृत फिनिसिङ कार्यहरू जेनरेटर-विशिष्ट विशेषताहरू हुन्, जुन प्रत्येक वायर इडीएम मेशिनको बारेमा गरिने धारणा होइनन्। तिनीहरूको उपलब्धता, समर्थित सामग्रीहरू र सञ्चालन सीमाहरू तकनीकी विन्यासमा जाँच गर्नुहोस्। शक्ति-आपूर्ति विशेषताको नामबाट सार्वभौमिक फिनिस, क्षरण प्रतिरोध, ऊर्जा बचत वा प्रक्रिया समायोजनको आवश्यकता हटाउने कुरा वाचा नदिनुहोस्।
उन्नत प्रोग्रामिङ क्षमताहरू
उन्नत सीएम एकीकरण
सीएडी/क्याम सफ्टवेयर र मेसिन नियन्त्रणले सँगै काम गर्न सक्ने ज्यामिति वा एनसी कार्यक्रमहरू आदानप्रदान गर्नुपर्छ। प्रत्यक्ष सीएडी आयात, नियन्त्रणमा कार्यक्रम बनाउने विधि र बाह्य क्याम कार्यप्रवाह भिन्न-भिन्न व्यवस्थाहरू हुन्। प्रत्येक मोडेलले तीन-आयामी मोडेललाई सिधै आयात गरी मेसिनिङ गर्न सक्छ भन्ने धारणा नगरी अपनाउन सकिने फाइल स्वरूपहरू, उपलब्ध सफ्टवेयर लाइसेन्सहरू, पोस्टप्रोसेसर र नियन्त्रक सँगै काम गर्ने सक्षमता जाँच गर्नुहोस्।
ग्राफिकल पूर्वावलोकन वा समर्थित सिमुलेसनले कार्यक्रम समीक्षामा सहयोग गर्न सक्छ, तर यसको दायरा सफ्टवेयर र मोडेल गरिएको जानकारीमा निर्भर गर्दछ। यसले वास्तविक फिक्सचर, तारको पथ, अफसेट वा ढिलो कोरलाई प्रतिनिधित्व गर्न सक्दैन। काट्नु अघि मेसिनको निर्धारित पुष्टिकरण प्रक्रिया प्रयोग गरी कार्यक्रम र सेटअप जाँच गर्नुहोस्; स्क्रिनमा सफल सिमुलेसन भन्ने कुरा टक्कर-मुक्त वा मापदार भागको प्रमाण होइन।
कस्टम म्याक्रो प्रोग्रामिङ
यदि नियन्त्रकले म्याक्रो, उपकार्यक्रम वा सुरक्षित प्रक्रियाहरू समर्थन गर्छ भने, यी उपयुक्त दोहोरिएका कार्यहरूका लागि दोहोरिएको डाटा प्रविष्टिलाई घटाउन सक्छन्। समर्थित आदेशहरू, चरहरू र आह्वान विधिहरू नियन्त्रण-विशिष्ट हुन्छन्। अर्को नियन्त्रकका लागि लेखिएको प्रक्रिया सँगसँगै संगत हुने भन्ने धारणा गर्नु हुँदैन, र स्वचालित दोहोरिएको कार्यले मूल कार्यक्रम वा सेटअपको वैधता प्रमाणित गर्दैन।
एउटा उपयोगी प्रक्रिया सङ्ग्रहले कार्यक्रम संशोधन, उद्दिष्ट कार्य, कार्य अफसेट, प्रक्रिया अवस्था र अपरेटर जाँचहरूलाई पहिचान गर्छ। चित्र, सामग्री, फिक्सचर, तार वा नियन्त्रण सफ्टवेयरमा परिवर्तन आएमा पुन: प्रयोग गर्नु अघि समीक्षा आवश्यक हुन्छ। यसले तयारीलाई बढी सङ्गठित बनाउन सक्छ, तर स्थिर अन्तिम भागको गुणस्तर अझै पनि एउटा उपयुक्त प्रक्रिया र निरीक्षणमा निर्भर गर्छ, मात्रै सुरक्षित म्याक्रोमा मात्रै होइन।
दूरस्थ निगरानी र उद्योग ४.० एकीकरण
जडित उत्पादन समाधानहरू
दूरस्थ निगरानी, जहाँ समर्थित छ, अधिकृत कार्यस्थल वा सेवामा चयनित मेशिन अवस्था वा अलार्महरू देखाउन सक्छ। एउटा नेटवर्क पोर्ट मात्रले मोबाइल पहुँच, दूरस्थ नियन्त्रण वा जीवित उत्पादन प्रतिवेदन स्थापित गर्दैन। जडान भएको कार्यप्रवाह योजना बनाउनु अघि उपलब्ध डाटा, अद्यावधिक विधि, पहुँच नियन्त्रणहरू र आवश्यक सफ्टवेयर वा सेवाहरू पुष्टि गर्नुहोस्।
उत्पादन कार्य सञ्चालन प्रणाली (MES) वा उद्यम संसाधन योजना (ERP) प्रणालीसँग जडान गर्नका लागि संगत इन्टरफेस र सहमत डाटा कार्यप्रवाह आवश्यक हुन्छ। मेशिनलाई नेटवर्कमा जडान गर्नु भनेको स्वचालित अनुसूचन आवश्यक छैन। आवश्यक अवस्थाहरू, कार्य पहिचानकर्ताहरू र अपरेटर कार्यहरू परिभाषित गर्नुहोस्, र मेशिनलाई निगरानी गर्ने र यसलाई आदेश दिने अधिकार बीचको फरक स्पष्ट पार्नुहोस्।
अगाडीलाई मेजबानी रख्ने स्वचालन प्रणालीहरू
रखराखतका टाइमरहरू, खपत गर्न सकिने वस्तुहरूका गणना र अलार्मका इतिहासहरूले सेवा सङ्गठित गर्न मद्दत गर्न सक्छन्, तर यी स्वचालित भविष्यवाणी आधारित रखराखत होइनन्। भविष्यवाणी गर्नका लागि उपयुक्त स्थिति डाटा र यसलाई व्याख्या गर्ने प्रदर्शित विधि आवश्यक हुन्छ। पहिले निर्धारण गर्नुहोस् कि स्थापित नियन्त्रकले के रेकर्ड गर्छ र उपकरणको म्यानुअल अनुसार कुन कुन रखराखत कार्यहरू आवश्यक छन्।
रखराखतको स्क्रिनबाट मेशिन-लर्निङ निदान वा घटकको जीवनको पूर्वानुमान निकाल्नुहोस् नहोस्। यदि भविष्यवाणी कार्यहरू प्रस्तावित छन् भने, तिनीहरूका दस्तावेजीकृत इनपुटहरू, सीमाहरू र प्रतिक्रिया प्रक्रियाको बारेमा सोध्नुहोस्। त्यो प्रमाण नभएमा, उपलब्ध रेकर्डहरू वा सम्झाउने सूचनाहरू मात्र वर्णन गर्नुहोस्; ग्यारान्टी गरिएको डाउनटाइम कमी, विफलता रोकथाम वा लामो मेशिन जीवनको दावी नगर्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
तार एडीएम मेशिनहरूमा उन्नत नियन्त्रणहरूले कतिप्रकारले कटिङ सटीकतामा सुधार गर्छन्?
समर्थित नियन्त्रणले कार्यक्रमित गति, निकास अवस्था र अपरेटर सेटअप कार्यहरू प्रबन्धन गर्न सहयोग गर्न सक्छ, तर यसले आफैंमा समाप्त भएको भागको सहिष्णुता निर्धारण गर्दैन। वास्तविक नियन्त्रण कार्यहरू प्रमाणित गर्नुहोस् र निर्दिष्ट सामग्री, ज्यामिति, तार, काट्ने अवस्था, सेटअप र निरीक्षण विधि सँगै परिणामको मूल्याङ्कन गर्नुहोस्। स्थिति विनिर्देशनहरू, सतहको रफनेस र मापिएका भागका आयामहरूले प्रदर्शनका विभिन्न पक्षहरू वर्णन गर्छन्।
तार एडीएम मेशिनहरूमा स्वचालित थ्रेडिङ प्रणालीहरूका के फाइदाहरू छन्?
जहाँ लगाइएको छ र कार्यका लागि उपयुक्त छ, स्वचालित थ्रेडिङले हातले थ्रेडिङ गर्ने कदमहरू घटाउन सक्छ र सञ्चालनहरू बीच वा तार टुटेपछि पुनर्प्राप्तिमा सहयोग गर्न सक्छ। यसको उपयोगिता तार, सुरु गर्ने छिद्र, कार्यपीठको उचाइ र समर्थित थ्रेडिङ अवस्थामा निर्भर गर्दछ। यो विशेषता मात्रैबाट कुनै सार्वभौमिक सफलता प्रतिशत वा अनुपस्थित-उत्पादन क्षमता प्राप्त हुँदैन।
उद्योग 4.0 का विशेषताहरूले तार ईडीएम मेसिन संचालनलाई कसरी बढावा दिन्छन्?
समर्थित कनेक्सनहरूले वर्कशपलाई स्थिति सूचना सङ्कलन गर्न र अलार्म वा रखरखावका आवश्यकताहरूको प्रतिक्रिया सङ्गठित गर्न मद्दत गर्न सक्छन्। यसको फाइदा स्थापित इन्टरफेस, प्रयोग गर्न सकिने डाटा र वर्कशपको कार्यप्रवाहमा निर्भर गर्दछ। दूरस्थ निगरानी, MES वा ERP एकीकरण र भविष्यवाणी गर्न सकिने रखरखाव विशिष्ट क्षमताहरू हुन्; प्रत्येकलाई उद्योग ४.० लेबलबाट धारणा गर्नु होइन, तर प्रमाणको आवश्यकता हुन्छ।
