
 EN




वायर ईडीएम नियंत्रण ऑपरेटर की दक्षता का समर्थन कैसे कर सकते हैं
तार Edm machine नियंत्रण कार्य ऑपरेटर की दक्षता का समर्थन कर सकते हैं, क्योंकि वे प्रोग्राम समीक्षा, सेटअप, कटिंग-कंडीशन चयन और अंतराय पुनर्प्राप्ति को प्रबंधित करने में आसानी प्रदान करते हैं। उपयोगी कार्य स्थापित नियंत्रक, जनरेटर, वायर प्रणाली और सॉफ़्टवेयर विकल्पों पर निर्भर करते हैं। कोई स्पष्ट प्रदर्शन या स्वचालन विशेषता अपने आप ही अंतिम भाग की शुद्धता या छोटे उत्पादन चक्र की गारंटी नहीं देती है।
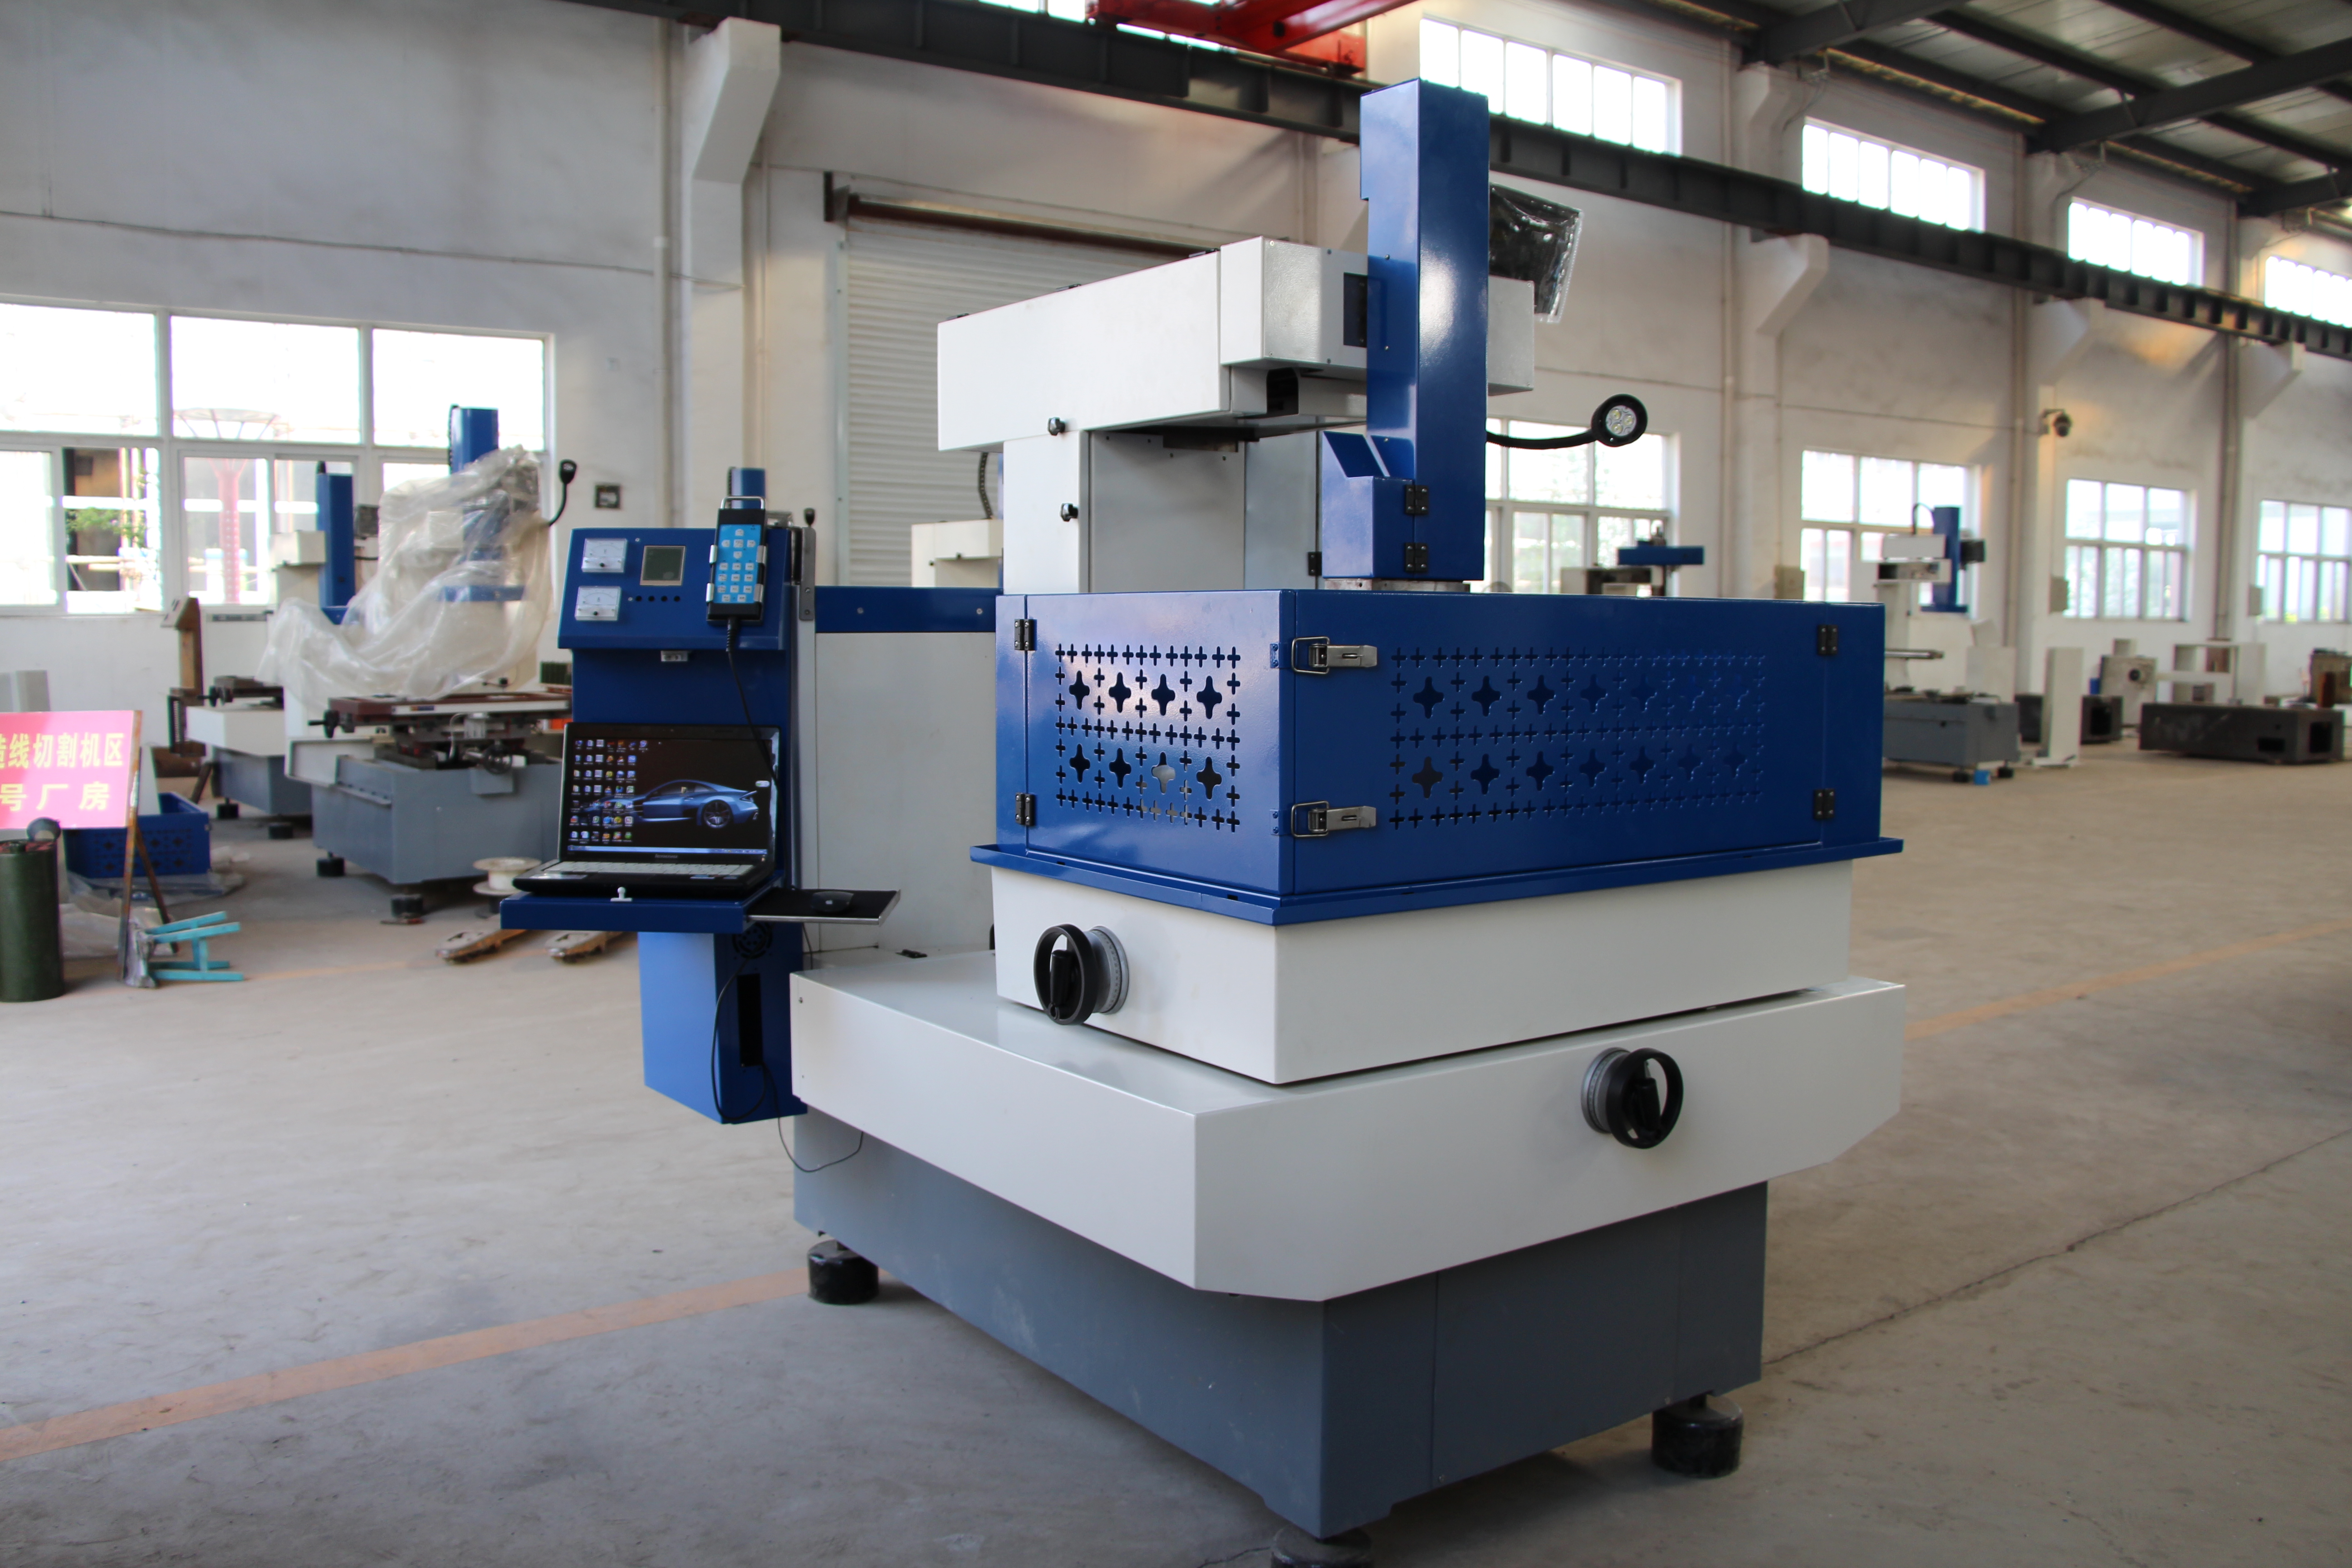
यह लेख मूल्यांकन के लिए नियंत्रण कार्यों की व्याख्या करता है, न कि हर्समार्ग मशीन के लिए प्रत्येक मॉडल की मानक विशेषता सूची। टच-स्क्रीन संचालन, स्वचालित थ्रेडिंग, अनुकूलन कार्य और नेटवर्क कनेक्शन की जाँच चुने गए मॉडल और उद्धरण के आधार पर की जानी चाहिए। उपकरण की तस्वीर यह साबित करने का प्रमाण नहीं है कि चित्रित मशीन में नीचे चर्चित सभी कार्य शामिल हैं।
आधुनिक तार ईडीएम संचालन में मुख्य नियंत्रण प्रणाली
उन्नत टच-स्क्रीन इंटरफ़ेस
जहाँ लगाया गया हो, एक स्पर्श-स्क्रीन इंटरफ़ेस कार्यक्रम, सेटअप, अलार्म और मशीनिंग-स्थिति की जानकारी को एक साथ ला सकता है। किसी ऑपरेटर के लिए व्यावहारिक प्रश्न यह हैं कि क्या सेटिंग्स स्पष्ट रूप से लेबल की गई हैं, सक्रिय कार्यक्रम और निर्देशांक दिखाई दे रहे हैं, और सहायता या पुनर्प्राप्ति निर्देश उपलब्ध हैं। इंटरफ़ेस की व्यवस्था, भाषा समर्थन और सुलभ कार्य नियंत्रण और सॉफ़्टवेयर संस्करण के अनुसार भिन्न होते हैं।
कुछ नियंत्रण ग्राफ़िकल कार्यक्रम दृश्य प्रदान करते हैं या स्पर्श गेस्चर का समर्थन करते हैं; प्रत्यक्ष CAD आयात और त्रि-आयामी दृश्य अलग-अलग क्षमताएँ हैं जिनकी पुष्टि की आवश्यकता होती है। एक स्क्रीन छवि मार्ग की समीक्षा करने में सहायता कर सकती है, लेकिन यह फ़िक्सचर, कार्य ऑफ़सेट, तार संरेखण या उपलब्ध स्थान की पुष्टि नहीं करती है। ये जाँचें वास्तविक मशीन सेटअप का ही हिस्सा बनी रहती हैं।
बुद्धिमान स्वचालित थ्रेडिंग प्रणाली
स्वचालित तार थ्रेडिंग केवल विशिष्ट वायर ईडीएम विन्यासों पर उपलब्ध है; यह सीएनसी नियंत्रण या 'वायर ईडीएम' शब्द से स्वतः संकेतित नहीं होता है। पूछें कि क्या उद्धृत प्रणाली निर्दिष्ट तार को प्रस्तावित प्रारंभ छिद्र और कार्य-टुकड़े की मोटाई के माध्यम से थ्रेड या पुनः थ्रेड कर सकती है। डूबी हुई थ्रेडिंग और तार टूटने के बाद पुनर्प्राप्ति के लिए भी विन्यास-विशिष्ट पुष्टिकरण की आवश्यकता होती है।
सार्वभौमिक थ्रेडिंग सफलता दर का अनुमान न लें। इरादे के अनुसार उपयोग किए जाने वाले तार, प्रारंभ-छिद्र की स्थिति, कार्य-टुकड़े की ऊँचाई, जल या फ्लशिंग व्यवस्था तथा पुनर्प्राप्ति क्रम के आधार पर एक समर्थित थ्रेडिंग प्रणाली का मूल्यांकन करें। केवल सफल थ्रेडिंग ही किसी कार्य को अनदेखी चलाने के लिए उपयुक्त नहीं बनाती है: कार्य-धारण, कोर प्रबंधन, अलार्म, उपभोग्य सामग्री तथा निर्माता के संचालन एवं सुरक्षा निर्देशों का भी ध्यान रखना आवश्यक है।
स्वचालित प्रक्रिया अनुकूलन विशेषताएँ
वास्तविक समय में अपने-आप संगत नियंत्रण प्रणाली
डिस्चार्ज-गैप नियंत्रण और अतिरिक्त अनुकूलनशील मशीनिंग कार्यों के बीच अंतर करना चाहिए। एक विशिष्ट नियंत्रण फीड या अन्य समर्थित सेटिंग्स को बदलकर डिस्चार्ज स्थितियों पर प्रतिक्रिया कर सकता है, जबकि वायर-टेंशन प्रतिक्रिया या विशेष कॉर्नर रणनीतियों के लिए भिन्न हार्डवेयर और सॉफ़्टवेयर की आवश्यकता हो सकती है। पूछें कि प्रस्तावित प्रणाली वास्तव में कौन-से संकेतों की निगरानी करती है और कौन-से समायोजन कर सकती है।
समर्थित प्रतिक्रिया कार्य ऑपरेटर को बदलती कटिंग स्थितियों के प्रति प्रतिक्रिया करने में सहायता कर सकते हैं, लेकिन वे प्रत्येक वायर ब्रेक को रोकने की गारंटी नहीं देते हैं या विभिन्न कार्यों पर समान फ़िनिश की गारंटी नहीं देते हैं। वायर की स्थिति, फ्लशिंग पहुँच, कार्य-टुकड़े की ज्यामिति, प्रक्रिया सेटिंग्स और सेटअप अभी भी महत्वपूर्ण हैं। अनुकूलनशील-नियंत्रण लेबल को एक प्रदर्शन गारंटी के रूप में नहीं देखते हुए, पुनर्प्राप्ति व्यवहार और मापे गए भाग के परिणाम का आकलन करें।
बुद्धिमान बिजली आपूर्ति प्रबंधन
जहाँ कोई जनरेटर कटिंग-कंडीशन लाइब्रेरी शामिल करता है, ऑपरेटर तार, सामग्री, मोटाई और कटिंग चरण के लिए दस्तावेज़ित शुरुआती स्थिति का चयन कर सकता है। एक स्टोर किया गया रेसिपी ऑटोमैटिक सामग्री पहचान के समान नहीं है। चुने गए मशीन के निर्देशों का उपयोग करें और यह सुनिश्चित करें कि उसकी सेटिंग्स वास्तविक कार्य-टुकड़े के लिए उपयुक्त हैं।
एंटी-इलेक्ट्रोलिसिस सर्किट और विशिष्ट फिनिशिंग कार्य जनरेटर-विशिष्ट विशेषताएँ हैं, जो प्रत्येक वायर ईडीएम मशीन के बारे में कोई धारणा नहीं हैं। उनकी उपलब्धता, समर्थित सामग्रियाँ और संचालन सीमाओं की तकनीकी विन्यास में जाँच करें। किसी बिजली आपूर्ति विशेषता के नाम से सार्वभौमिक फिनिश, संक्षारण प्रतिरोध, ऊर्जा बचत या प्रक्रिया समायोजन की आवश्यकता को समाप्त करने का वादा न करें।
उन्नत प्रोग्रामिंग क्षमताएँ
उन्नत सीएएम एकीकरण
सीएडी/कैम सॉफ्टवेयर और मशीन नियंत्रण को संगत ज्यामिति या एनसी कार्यक्रमों का आदान-प्रदान करना चाहिए। प्रत्यक्ष सीएडी आयात, नियंत्रण पर प्रोग्रामिंग और बाहरी कैम कार्यप्रवाह विभिन्न व्यवस्थाएँ हैं। प्रत्येक मॉडल के द्वारा तीन-आयामी मॉडल को सीधे आयात करने और मशीन करने की क्षमता के बारे में धारणा बनाने के बजाय, स्वीकृत फ़ाइल प्रारूपों, उपलब्ध सॉफ्टवेयर लाइसेंस, पोस्टप्रोसेसर और नियंत्रक संगतता की पुष्टि करें।
ग्राफ़िकल पूर्वावलोकन या समर्थित सिमुलेशन कार्यक्रम समीक्षा में सहायता कर सकता है, लेकिन इसकी व्यापकता सॉफ्टवेयर और मॉडल किए गए जानकारी पर निर्भर करती है। यह वास्तविक फ़िक्सचर, तार पथ, ऑफ़सेट या ढीले कोर का प्रतिनिधित्व नहीं कर सकता है। कटिंग से पहले कार्यक्रम और सेटअप की जाँच मशीन की निर्धारित सत्यापन प्रक्रिया का उपयोग करके करें; सफल स्क्रीन सिमुलेशन कोलिज़न-मुक्त या अनुरूप भाग के लिए प्रमाण नहीं है।
कस्टम मैक्रो प्रोग्रामिंग
यदि नियंत्रक मैक्रो, उप-कार्यक्रम या सहेजे गए रूटीन का समर्थन करता है, तो इनका उपयोग उपयुक्त आवर्ती कार्यों के लिए बार-बार डेटा प्रविष्टि को कम करने के लिए किया जा सकता है। समर्थित आदेश, चर और कॉलिंग विधियाँ नियंत्रण-विशिष्ट होती हैं। किसी अन्य नियंत्रक के लिए लिखा गया रूटीन संगत माना नहीं जाना चाहिए, और स्वचालित दोहराव मूल कार्यक्रम या सेटअप की वैधता की पुष्टि नहीं करता है।
एक उपयोगी रूटीन लाइब्रेरी कार्यक्रम के संशोधन, उद्दिष्ट कार्य, कार्य ऑफ़सेट, प्रक्रिया स्थितियाँ और ऑपरेटर जाँचों की पहचान करती है। जब ड्रॉइंग, सामग्री, फिक्सचर, तार या नियंत्रण सॉफ़्टवेयर में परिवर्तन होता है, तो पुनः उपयोग के लिए समीक्षा आवश्यक होती है। यह तैयारी को अधिक व्यवस्थित बना सकता है, लेकिन सुसंगत अंतिम भाग की गुणवत्ता के लिए एक सहेजे गए मैक्रो के अलावा उचित प्रक्रिया और निरीक्षण की आवश्यकता होती है।
दूरस्थ निगरानी और इंडस्ट्री 4.0 एकीकरण
कनेक्टेड निर्माण समाधान
दूरस्थ निगरानी, जहाँ समर्थित हो, एक अधिकृत कार्यस्थल या सेवा को चुनिंदा मशीन की स्थितियाँ या अलार्म दिखा सकती है। केवल एक नेटवर्क पोर्ट का होना मोबाइल पहुँच, दूरस्थ नियंत्रण या जीवित उत्पादन रिपोर्टिंग की स्थापना नहीं करता है। कनेक्टेड कार्यप्रवाह की योजना बनाने से पहले उपलब्ध डेटा, अद्यतन विधि, पहुँच नियंत्रण और कोई आवश्यक सॉफ़्टवेयर या सेवा की पुष्टि कर लें।
एक निर्माण निष्पादन प्रणाली (MES) या उद्यम संसाधन योजना (ERP) प्रणाली से कनेक्शन के लिए एक संगत इंटरफ़ेस और सहमत डेटा कार्यप्रवाह की आवश्यकता होती है। मशीन को नेटवर्क से कनेक्ट करने का स्वतः अनुसूचीकरण करना आवश्यक परिणाम नहीं है। आवश्यक स्थितियों, कार्य पहचानकर्ताओं और ऑपरेटर क्रियाओं को परिभाषित करें, और केवल पठन-केवल निगरानी को मशीन को कमांड करने के किसी भी अधिकार से अलग करें।
प्रेडिक्टिव मेंटेनेंस सिस्टम
रखरखाव टाइमर, उपभोग्य गिनती और अलार्म इतिहास सेवा के संगठन में सहायता कर सकते हैं, लेकिन वे स्वचालित भविष्यवाणी आधारित रखरखाव नहीं हैं। भविष्यवाणी के लिए उपयुक्त स्थिति डेटा और उसकी व्याख्या करने की प्रदर्शित विधि की आवश्यकता होती है। सबसे पहले यह स्थापित करें कि स्थापित नियंत्रक क्या रिकॉर्ड करता है और उपकरण मैनुअल के अनुसार कौन-से रखरखाव कार्य आवश्यक हैं।
रखरखाव स्क्रीन से मशीन-लर्निंग आधारित निदान या घटक के जीवनकाल के पूर्वानुमान का अनुमान न लगाएँ। यदि भविष्यवाणी कार्यक्षमता प्रदान की जाती है, तो उनके दस्तावेज़ित इनपुट, सीमाएँ और प्रतिक्रिया प्रक्रिया के बारे में पूछें। उस प्रमाण के बिना, केवल उपलब्ध रिकॉर्ड या अनुस्मारकों का वर्णन करें; गारंटी दिए गए डाउनटाइम में कमी, विफलता रोकथाम या मशीन के लंबे जीवन का दावा न करें।
अक्सर पूछे जाने वाले प्रश्न
उन्नत नियंत्रण तार ईडीएम मशीनों में कटिंग सटीकता में सुधार कैसे करते हैं?
एक समर्थित नियंत्रण कार्यक्रमित गति, निकास स्थितियों और ऑपरेटर सेटअप कार्यों के प्रबंधन में सहायता कर सकता है, लेकिन यह अकेले किसी तैयार भाग की सहिष्णुता निर्धारित नहीं करता है। वास्तविक नियंत्रण कार्यों की पुष्टि करें और निर्दिष्ट सामग्री, ज्यामिति, तार, कटिंग स्थितियों, सेटअप और निरीक्षण विधि के साथ परिणाम का आकलन करें। स्थिति विनिर्देशन, सतह की खुरदरापन और मापे गए भाग के आयाम निष्पादन के विभिन्न पहलुओं का वर्णन करते हैं।
तार ईडीएम मशीनों में स्वचालित थ्रेडिंग प्रणालियों के क्या लाभ हैं?
जहाँ लगाया गया हो और कार्य के लिए उपयुक्त हो, स्वचालित थ्रेडिंग मैनुअल थ्रेडिंग के चरणों को कम कर सकती है और संचालन के बीच या तार टूटने के बाद पुनर्प्राप्ति में सहायता कर सकती है। इसकी उपयोगिता तार, प्रारंभ छिद्र, कार्य-टुकड़े की ऊँचाई और समर्थित थ्रेडिंग स्थितियों पर निर्भर करती है। इस विशेषता के कारण कोई सार्वभौमिक सफलता प्रतिशत या अनदेखी उत्पादन क्षमता नहीं निकलती है।
उद्योग 4.0 की विशेषताएँ तार ईडीएम मशीन के संचालन में कैसे सुधार करती हैं?
समर्थित कनेक्शन एक वर्कशॉप को स्थिति की जानकारी एकत्र करने और अलार्म या रखरखाव की आवश्यकताओं के प्रति अपनी प्रतिक्रिया का संगठन करने में सहायता कर सकते हैं। लाभ स्थापित इंटरफ़ेस, उपयोग करने योग्य डेटा और वर्कशॉप के कार्यप्रवाह पर निर्भर करता है। दूरस्थ निगरानी, MES या ERP एकीकरण और भविष्यवाणी आधारित रखरखाव अलग-अलग क्षमताएँ हैं; प्रत्येक के लिए उद्योग 4.0 लेबल से मान लिए जाने के बजाय प्रमाण की आवश्यकता होती है।
