
 EN




Come i controlli del taglio a filo EDM possono migliorare l'efficienza dell'operatore
Filo Macchina edm i controlli possono migliorare l'efficienza dell'operatore semplificando la revisione dei programmi, la messa a punto, la scelta delle condizioni di taglio e il ripristino dopo interruzioni. Le funzioni utili dipendono dal controller installato, dal generatore, dal sistema filo e dalle opzioni software. Un display chiaro o una funzione di automazione non garantiscono di per sé l'accuratezza del pezzo finito né un ciclo produttivo più breve.
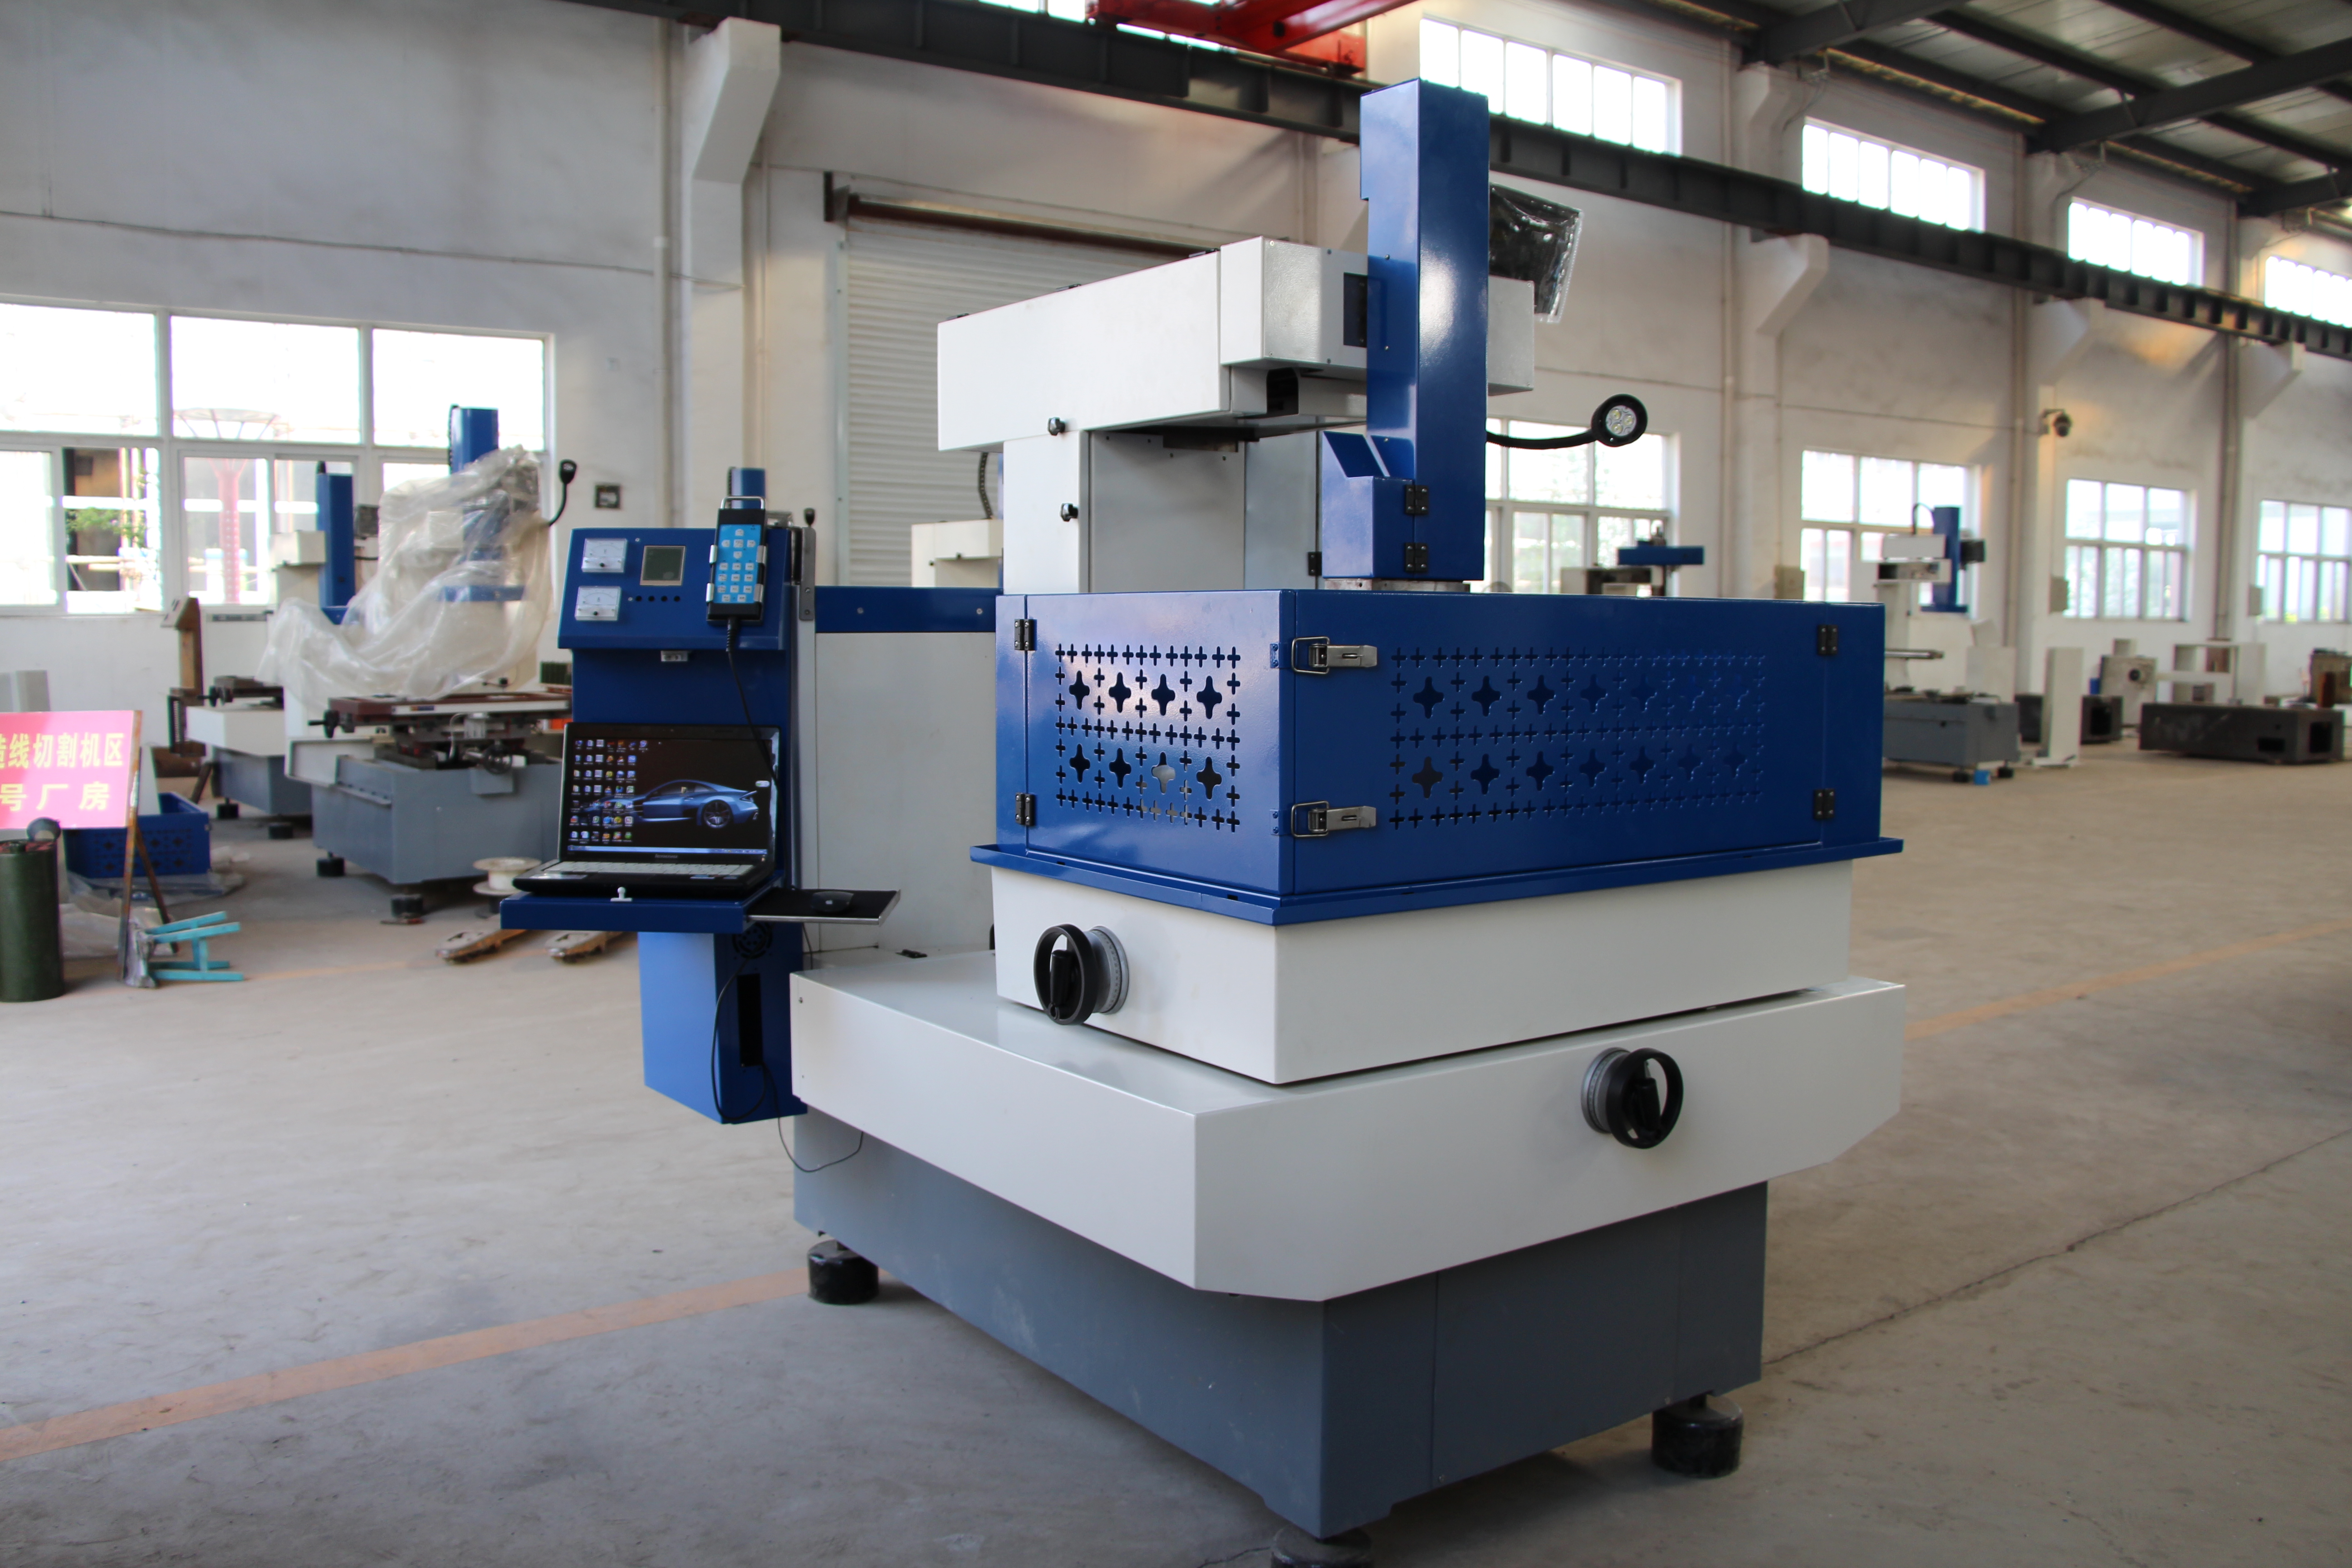
Questo articolo illustra le funzioni di controllo da valutare, non un elenco standard di caratteristiche per ogni macchina HarsMarg. L'operazione tramite touchscreen, la filettatura automatica, le funzioni adattive e le connessioni di rete devono essere verificate in base al modello selezionato e all'offerta commerciale. La fotografia dell'apparecchiatura non costituisce prova che la macchina raffigurata includa tutte le funzioni descritte di seguito.
Sistemi di Controllo Principali nelle Operazioni Moderna di Elettroerosione a Filo
Interfacce Avanzate Touch-Screen
Quando presente, un'interfaccia a schermo tattile può integrare informazioni sui programmi, sulla configurazione, sugli allarmi e sullo stato di lavorazione. Per un operatore, le domande pratiche sono se le impostazioni siano chiaramente etichettate, se il programma attivo e le coordinate siano visibili e se siano disponibili istruzioni di supporto o di ripristino. La disposizione dell’interfaccia, il supporto linguistico e le funzioni accessibili variano in base al tipo di controllo e alla versione del software.
Alcuni controlli offrono visualizzazioni grafiche dei programmi o supportano gesti tattili; l’importazione diretta da CAD e la visualizzazione tridimensionale sono funzionalità distinte, di cui va verificata la disponibilità. Un’immagine sullo schermo può aiutare a rivedere il percorso, ma non verifica il fissaggio, lo scostamento del pezzo, l’allineamento del filo né lo spazio libero disponibile. Tali verifiche rimangono parte integrante della messa a punto effettiva della macchina.
Sistemi Intelligenti di Filatura Automatica
La filatura automatica del filo è disponibile solo su determinate configurazioni di macchine Wire EDM; non è implicita né dal controllo CNC né dal termine Wire EDM. Chiedere se il sistema quotato è in grado di eseguire la filatura o la rifilatura del filo specificato attraverso il foro di partenza e lo spessore del pezzo proposti. Anche la filatura sott'acqua e il recupero dopo la rottura del filo richiedono una conferma specifica per la configurazione.
Non assumere un tasso universale di successo nella filatura. Valutare un sistema di filatura supportato utilizzando il filo previsto, le condizioni del foro di partenza, l’altezza del pezzo, la disposizione del liquido di taglio o del sistema di spurgo e la sequenza di recupero. Il semplice successo della filatura non rende un lavoro adatto a un funzionamento non sorvegliato: occorre comunque considerare il fissaggio del pezzo, la gestione dei nuclei, gli allarmi, i consumabili e le istruzioni operative e di sicurezza del produttore.
Funzionalità di Ottimizzazione Automatica del Processo
Sistemi di controllo adattivo in tempo reale
È necessario distinguere il controllo del gap di scarica dalle ulteriori funzioni di lavorazione adattiva. Un controllo specifico potrebbe reagire alle condizioni di scarica modificando l’avanzamento o altre impostazioni supportate, mentre il feedback sulla tensione del filo o strategie speciali per gli angoli potrebbero richiedere hardware e software diversi. Chiedere quali segnali il sistema proposto monitora effettivamente e quali regolazioni è in grado di eseguire.
Le funzioni di feedback supportate possono aiutare un operatore a rispondere a condizioni di taglio variabili, ma non prevengono ogni rottura del filo né garantiscono lo stesso risultato superficiale su lavorazioni diverse. Lo stato del filo, l’accesso del fluido di afflusso, la geometria del pezzo in lavorazione, i parametri di processo e la configurazione rimangono fattori determinanti. Valutare il comportamento di recupero e il risultato misurato sul pezzo lavorato, piuttosto che considerare un’etichetta di controllo adattivo come una garanzia di prestazione.
Gestione Intelligente dell'Alimentazione
Qualora un generatore includa una libreria di condizioni di taglio, l'operatore potrebbe essere in grado di selezionare una condizione iniziale documentata per il filo, il materiale, lo spessore e la fase di taglio. Una ricetta memorizzata non equivale all'identificazione automatica del materiale. Consultare le istruzioni della macchina selezionata e verificare se le sue impostazioni sono adatte al pezzo reale.
I circuiti anti-elettrolisi e le funzioni specializzate di finitura sono caratteristiche specifiche del generatore, non ipotesi da fare su ogni macchina Wire EDM. Verificare la loro disponibilità, i materiali supportati e i limiti operativi nella configurazione tecnica. Non promettere una finitura universale, una resistenza alla corrosione universale, un risparmio energetico universale o l'eliminazione della necessità di regolazioni del processo sulla base semplicemente del nome di una funzione dell'alimentatore.
Potenziate capacità di programmazione
Integrazione avanzata di CAM
Il software CAD/CAM e il controllo macchina devono scambiare geometrie o programmi NC compatibili. L'importazione diretta di file CAD, la programmazione direttamente sul controllo e un flusso di lavoro CAM esterno sono configurazioni diverse. Verificare i formati di file accettati, le licenze software disponibili, la compatibilità del postprocessore e del controllore, anziché presupporre che ogni sistema possa importare e lavorare direttamente un modello tridimensionale.
Un'anteprima grafica o una simulazione supportata possono agevolare la revisione del programma, ma la loro copertura dipende dal software utilizzato e dalle informazioni modellate. Potrebbero non rappresentare esattamente il dispositivo di fissaggio reale, il percorso del filo, gli scostamenti o il nucleo mobile. Controllare il programma e la configurazione seguendo la procedura di verifica prescritta dalla macchina prima di avviare la lavorazione; una simulazione sullo schermo andata a buon fine non costituisce prova dell’assenza di collisioni né della conformità del pezzo.
Programmazione Macro Personalizzata
Se il controllore supporta macro, sottoprogrammi o routine salvate, questi possono ridurre la digitazione ripetuta di dati per operazioni ricorrenti adatte. I comandi, le variabili e i metodi di chiamata supportati sono specifici del controllore. Non si deve assumere che una routine scritta per un altro controllore sia compatibile, e la ripetizione automatica non convalida il programma o la configurazione originale.
Una libreria di routine utile indica la revisione del programma, il lavoro previsto, l’offset di lavoro, le condizioni di processo e i controlli da parte dell’operatore. Il riutilizzo richiede una revisione ogni volta che cambiano il disegno, il materiale, il dispositivo di fissaggio, il filo o il software di controllo. Ciò può rendere la preparazione più organizzata, ma la qualità costante del pezzo finito richiede comunque un processo e un’ispezione adeguati, non soltanto una macro salvata.
Monitoraggio Remoto e Integrazione Industry 4.0
Soluzioni per la Produzione Connessa
Il monitoraggio remoto, laddove supportato, può visualizzare su una postazione autorizzata o su un servizio determinati stati della macchina o allarmi. Una semplice porta di rete non garantisce l’accesso mobile, il controllo remoto né report in tempo reale sulla produzione. Verificare preventivamente i dati disponibili, il metodo di aggiornamento, i controlli di accesso e qualsiasi software o servizio richiesto prima di pianificare un flusso di lavoro connesso.
La connessione a un sistema di esecuzione della produzione (MES) o a un sistema di pianificazione delle risorse aziendali (ERP) richiede un’interfaccia compatibile e un flusso di dati concordato. La programmazione automatica non è una conseguenza necessaria della connessione della macchina a una rete. Definire gli stati richiesti, gli identificativi dei lavori e le azioni dell’operatore, distinguendo chiaramente il monitoraggio in sola lettura da qualsiasi autorizzazione a comandare la macchina.
Sistemi di Manutenzione Predittiva
I timer per la manutenzione, i contatori per i materiali di consumo e le cronologie degli allarmi possono aiutare a organizzare gli interventi di manutenzione, ma non costituiscono di per sé una manutenzione predittiva automatica. Per effettuare previsioni è necessario disporre di dati adeguati sullo stato dell’impianto e di un metodo dimostrato per interpretarli. Innanzitutto, accertare quali dati registra il controller installato e quali azioni di manutenzione sono richieste dal manuale dell’attrezzatura.
Non dedurre da uno schermo di manutenzione diagnosi basate su machine learning né previsioni sulla durata dei componenti. Se vengono offerte funzioni predittive, chiedere documentazione relativa ai relativi input, limitazioni e procedure di risposta. In assenza di tale documentazione, descrivere esclusivamente i dati o i promemoria effettivamente disponibili; non affermare riduzioni garantite dei tempi di fermo, prevenzione dei guasti o aumento della vita utile della macchina.
Domande frequenti
In che modo i controlli avanzati migliorano la precisione di taglio nelle macchine EDM a filo?
Un controllo supportato può aiutare a gestire il movimento programmato, le condizioni di scarica e i compiti di configurazione dell’operatore, ma da solo non garantisce la tolleranza del pezzo finito. Verificare le effettive funzioni di controllo e valutarne i risultati utilizzando il materiale specificato, la geometria, il filo, le condizioni di taglio, la configurazione e il metodo di ispezione. Le specifiche di posizionamento, la rugosità superficiale e le dimensioni misurate del pezzo descrivono aspetti diversi delle prestazioni.
Quali sono i vantaggi dei sistemi di infilatura automatica nelle macchine EDM a filo?
Dove installato e adatto al lavoro, il filo automatico può ridurre le operazioni manuali di infilatura e facilitare il ripristino tra un’operazione e l’altra o dopo la rottura del filo. La sua efficacia dipende dal tipo di filo, dal foro di partenza, dall’altezza del pezzo in lavorazione e dalle condizioni di infilatura supportate. Questa funzione da sola non garantisce una percentuale universale di successo né la capacità di produzione non sorvegliata.
In che modo le caratteristiche Industry 4.0 migliorano il funzionamento delle macchine a filo EDM?
Le connessioni supportate possono aiutare un’officina a raccogliere informazioni sullo stato e a organizzare la propria risposta agli allarmi o alle esigenze di manutenzione. Il vantaggio dipende dall’interfaccia installata, dai dati utilizzabili e dal flusso di lavoro dell’officina. Il monitoraggio remoto, l’integrazione con MES o ERP e la manutenzione predittiva sono capacità distinte; ciascuna richiede prove concrete, anziché essere data per scontata sulla base di un’etichetta Industry 4.0.
Indice dei Contenuti
- Come i controlli del taglio a filo EDM possono migliorare l'efficienza dell'operatore
- Sistemi di Controllo Principali nelle Operazioni Moderna di Elettroerosione a Filo
- Funzionalità di Ottimizzazione Automatica del Processo
- Potenziate capacità di programmazione
- Monitoraggio Remoto e Integrazione Industry 4.0
- Domande frequenti
