
 EN




Hur Wire EDM-styrningar kan stödja operatörens effektivitet
Tråd Edm maskin styrningar kan stödja operatörens effektivitet genom att förenkla programgranskning, inställning, val av skärningsförhållanden och återhämtning vid avbrott. De användbara funktionerna beror på den installerade styrenheten, generatorn, trådsystemet och programvarualternativen. En tydlig display eller en automatiseringsfunktion garanterar inte i sig hög noggrannhet för färdiga delar eller en kortare produktionscykel.
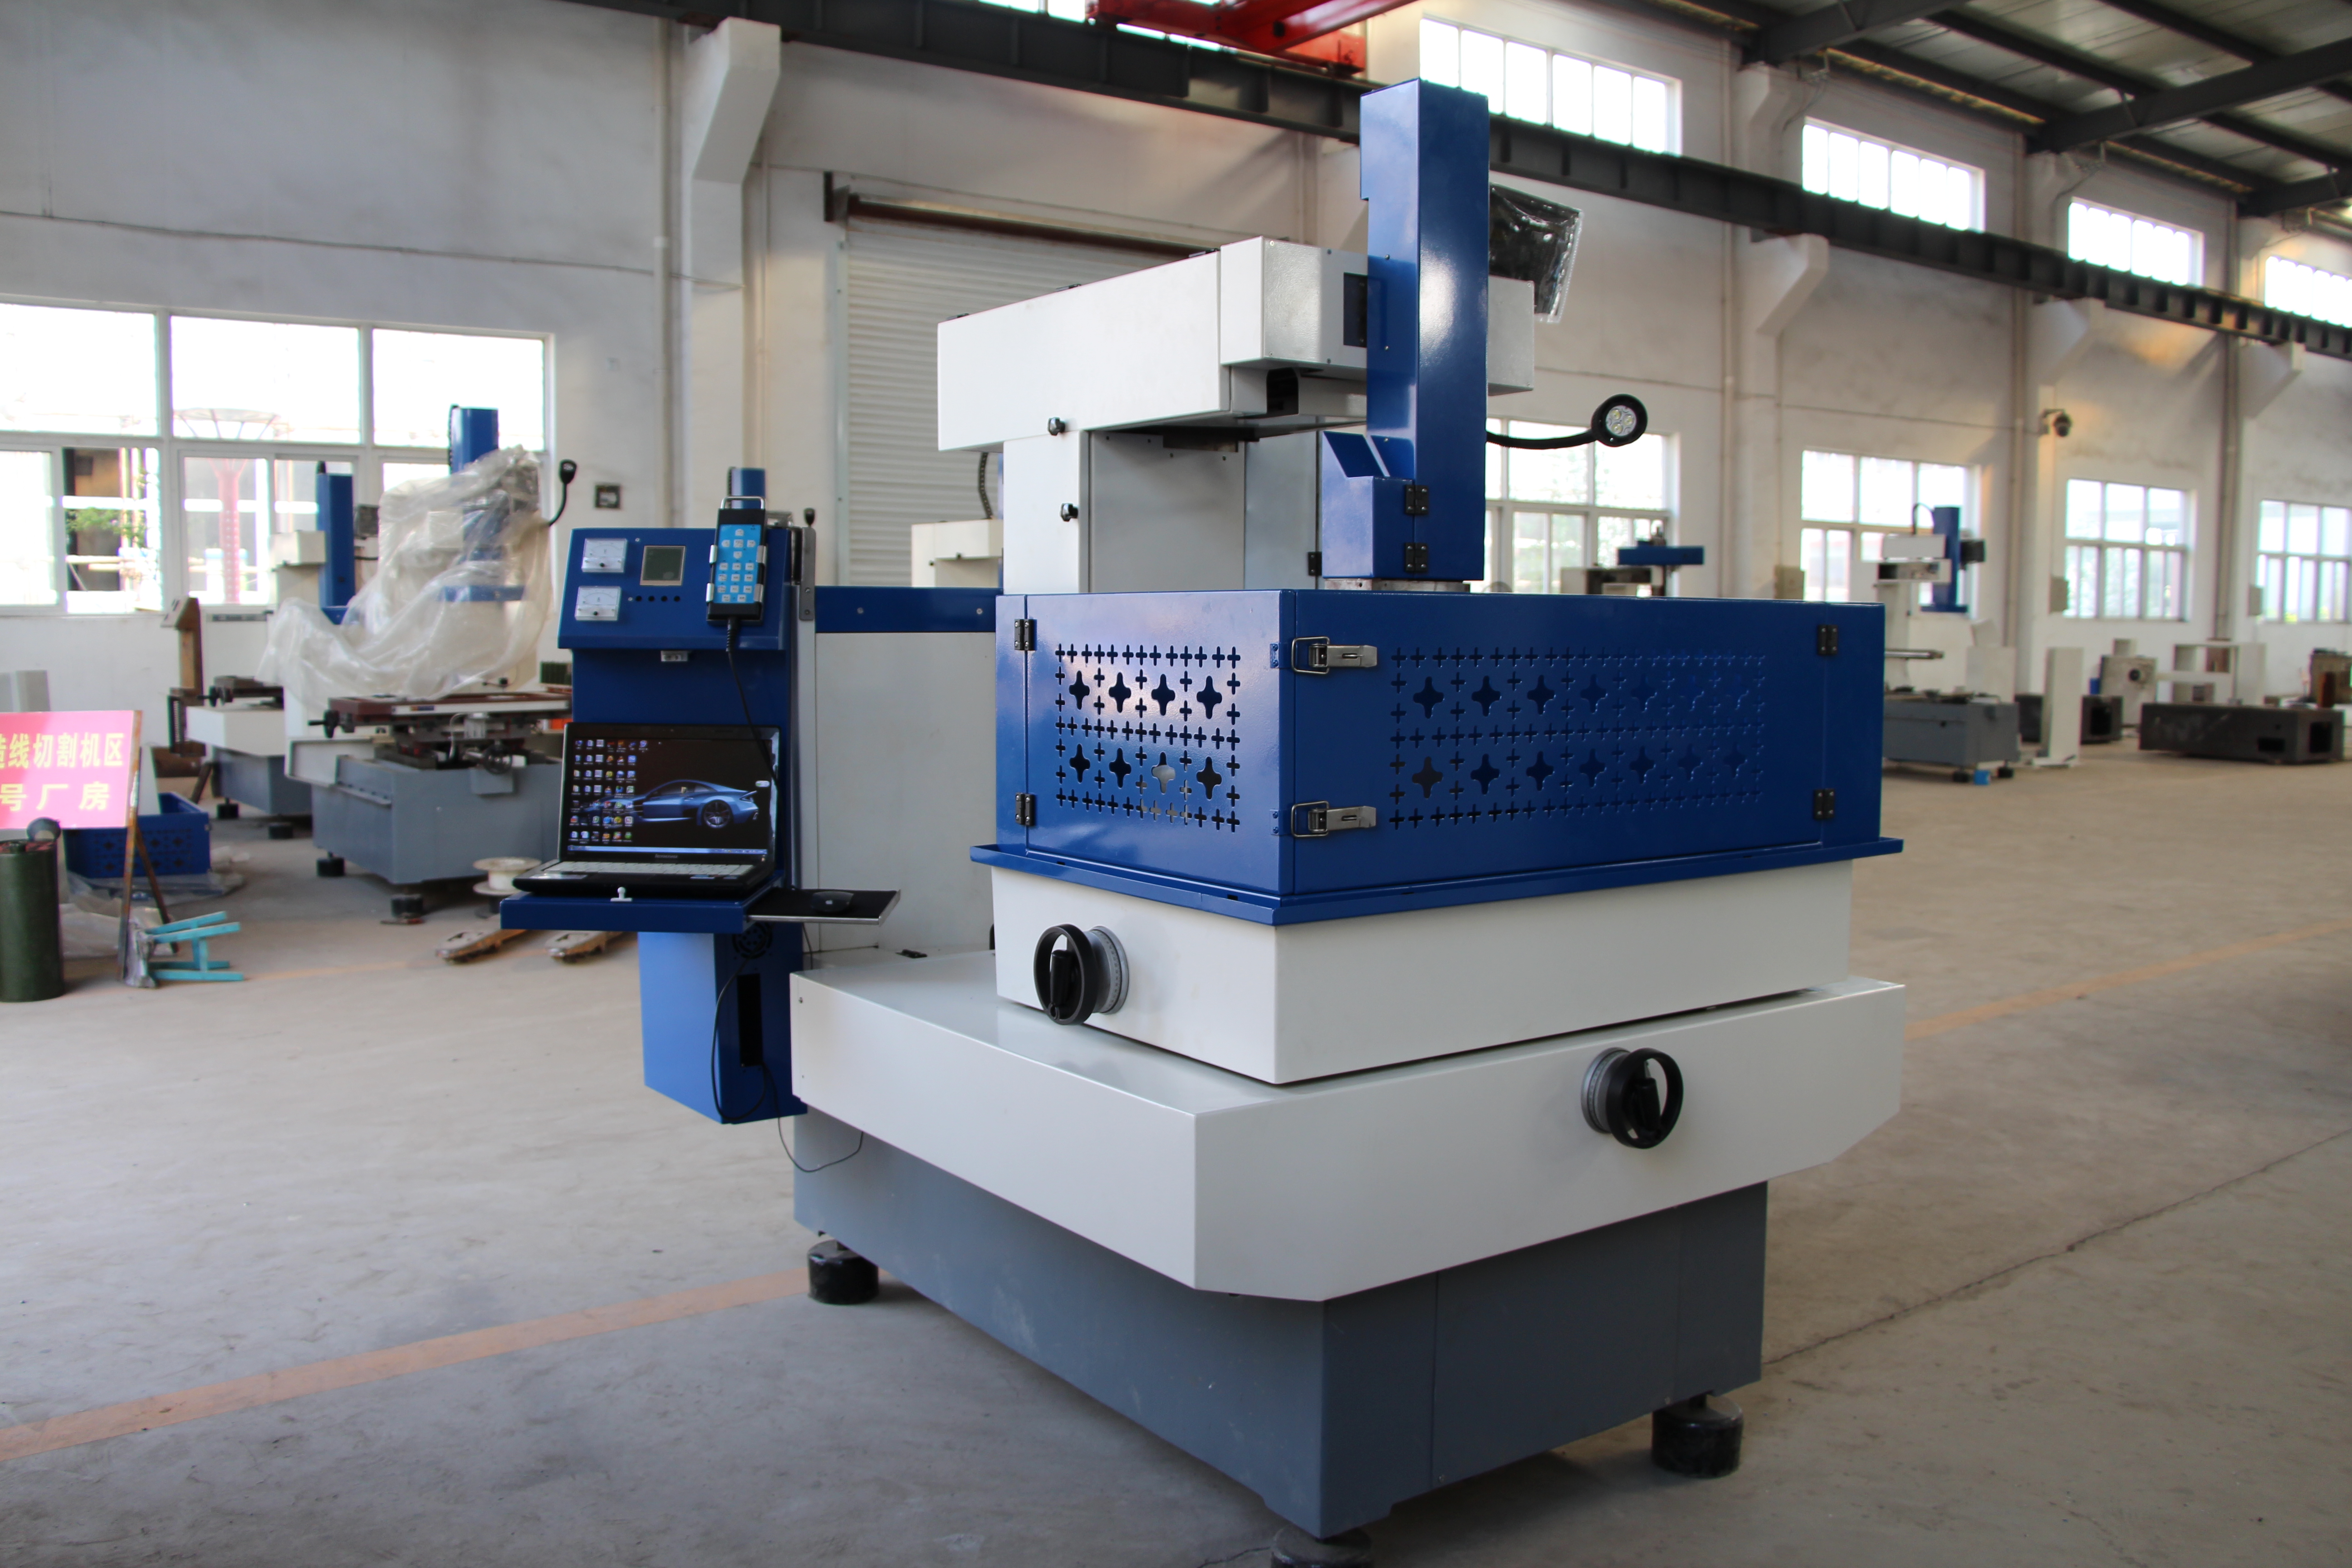
Den här artikeln förklarar vilka styrningsfunktioner som bör utvärderas, inte en standardfunktionslista för varje HarsMarg-maskin. Touchscreen-drift, automatisk trådinföring, adaptiva funktioner och nätverksanslutningar måste kontrolleras mot den valda modellen och offerten. Fotografien på utrustningen utgör inte bevis för att den avbildade maskinen inkluderar alla funktioner som diskuteras nedan.
Kärnstyrningssystem i moderna tråd-EDM-operationer
Avancerade skärmar med beröringsstyrning
Där den är monterad kan ett pekskärmsgränssnitt samla information om program, inställningar, larm och bearbetningsstatus. För en operatör är de praktiska frågorna om inställningarna är tydligt markerade, om det aktiva programmet och koordinaterna är synliga samt om hjälp- eller återställningsanvisningar finns tillgängliga. Gränssnittets layout, språkstöd och tillgängliga funktioner varierar beroende på styrningen och mjukvaruversionen.
Vissa styrningar erbjuder grafiska programvyer eller stöd för pekgester; direkt CAD-import och tredimensionell visning är separata funktioner som kräver bekräftelse. En skärmavbild kan hjälpa till att granska en bana, men den verifierar inte spännanordningen, arbetsförskjutningen, trådjusteringen eller tillgänglig frihöjd. Dessa kontroller utgör fortfarande en del av den faktiska maskininställningen.
Intelligenta automatiska trådinsättningssystem
Automatisk trådinföring är tillgänglig på vissa Wire EDM-konfigurationer; den följer inte automatiskt med CNC-styrning eller med termen Wire EDM. Undersök om det offrade systemet kan införa eller återinföra den angivna tråden genom det föreslagna starthålet och arbetsstyckets tjocklek. Nedsänkt trådinföring och återställning efter trådbrott kräver också konfigurationsspecifik bekräftelse.
Anta inte en universell trådinföringsframgångsgrad. Utvärdera ett stött trådinföringssystem med avseende på den avsedda tråden, starthålets skick, arbetsstyckets höjd, vatten- eller spolningsanordning samt återställningssekvens. En framgångsrik trådinföring i sig gör inte ett arbete lämpligt för obemannad drift: spännanordning, kärnhantering, larm, förbrukningsmaterial samt tillverkarens drift- och säkerhetsinstruktioner måste fortfarande hanteras.
Automatiserade processoptimeringsfunktioner
Tidsdiskreta adaptiva styrsystem
Styrning av urladdningsgapet och ytterligare anpassningsbara bearbetningsfunktioner bör skiljas åt. En specifik styrning kan svara på urladdningsförhållanden genom att ändra fördjupning eller andra stödda inställningar, medan återkoppling av trådspänning eller specialstrategier för hörn kan kräva annan hårdvara och mjukvara. Fråga vilka signaler det föreslagna systemet faktiskt övervakar och vilka justeringar det kan göra.
Stödda återkopplingsfunktioner kan hjälpa en operatör att reagera på förändrade skärningsförhållanden, men de förhindrar inte varje trådbrott och garanterar inte samma ytkvalitet vid olika arbetsuppgifter. Trådtilstånd, spolningsåtkomst, verkstyckets geometri, processinställningar och montering är fortfarande avgörande. Utvärdera återställningsbeteende och det mätta delresultatet snarare än att betrakta en etikett för adaptiv styrning som en prestandagaranti.
Intelligent hantering av strömförsörjning
Om en generator inkluderar ett bibliotek med skärningsvillkor kan operatören kunna välja ett dokumenterat startvillkor för tråden, materialet, tjockleken och skärningssteget. Ett lagrat recept är inte detsamma som automatisk materialidentifiering. Använd instruktionerna för den valda maskinen och kontrollera om dess inställningar är lämpliga för det faktiska arbetsstycket.
Anti-elektrolys-kretsar och specialiserade avslutningsfunktioner är funktioner som är specifika för varje generator, inte antaganden som kan göras om alla Wire EDM-maskiner. Kontrollera deras tillgänglighet, vilka material de stödjer samt deras driftgränser i den tekniska konfigurationen. Lo vara lova en universell yta, korrosionsbeständighet, energibesparing eller att behovet av processjustering försvinner baserat enbart på ett strömförsörjningsfunktionsnamn.
Förbättrade programmeringsfunktioner
Avancerad CAM-integration
CAD/CAM-programvara och en maskinstyrning måste utväxla kompatibel geometri eller NC-program. Direkt CAD-import, programmering direkt på kontrollen och en extern CAM-arbetsflöde är olika lösningar. Kontrollera de accepterade filformaten, tillgängliga programlicenser, postprocessor och styrutrustningskompatibilitet i stället för att anta att varje modell kan importera och bearbeta en tredimensionell modell direkt.
En grafisk förhandsgranskning eller stödd simulering kan underlätta programgranskningen, men dess omfattning beror på programvaran och den modellerade informationen. Den kan inte återge den faktiska spännan, trådvägen, förskjutningarna eller lösa kärnor. Granska programmet och inställningen med hjälp av maskinens angivna verifieringsprocedur innan bearbetning; en framgångsrik skärmsimulering är inte ett bevis för att det inte föreligger kollisioner eller att delen är konform.
Anpassad makroprogrammering
Om styrenheten stödjer makron, underprogram eller sparade rutiner kan dessa minska upprepade datainmatningar för lämpliga återkommande operationer. De kommandon, variablerna och anropsmetoderna som stöds är specifika för styrenheten. En rutin som skrivits för en annan styrenhet bör inte antas vara kompatibel, och automatisk upprepning validerar inte det ursprungliga programmet eller inställningen.
Ett användbart rutinbibliotek anger programmets versionsnummer, avsedda arbetsuppgift, arbetsförskjutning, processvillkor och operatörens kontroller. Återanvändning kräver granskning vid ändringar av ritning, material, fästutrustning, tråd eller styrmjukvara. Detta kan göra förberedelserna mer strukturerade, men konsekvent kvalitet på färdiga delar kräver fortfarande en lämplig process och kontroll – inte enbart en sparad makro.
Fjärrövervakning och integration med Industri 4.0
Anslutna tillverkningslösningar
Fjärrövervakning, där den stöds, kan visa utvalda maskintillstånd eller larm till en auktoriserad arbetsstation eller tjänst. En nätverksport ensam ger inte mobil åtkomst, fjärrstyrning eller liveproduktionsrapportering. Bekräfta vilka data som är tillgängliga, hur uppdatering sker, åtkomstkontroller samt eventuell krävd programvara eller tjänst innan du planerar en ansluten arbetsflöde.
Anslutning till ett tillverkningsutförande-system (MES) eller ett företagsresursplaneringssystem (ERP) kräver ett kompatibelt gränssnitt och en överenskommen dataarbetsflöde. Automatisk schemaläggning är inte en nödvändig följd av att ansluta en maskin till ett nätverk. Definiera de krävda tillstånden, jobbidentifierarna och operatörens åtgärder, och skilj mellan skrivskyddad övervakning och eventuell behörighet att ge kommandon till maskinen.
Prediktiva Underhållssystem
Underhållstimer, förbrukningsräknare och alarmhistorik kan hjälpa till att organisera underhåll, men de utgör inte automatiskt förutsägande underhåll. Förutsägelse kräver lämpliga driftsdata och en påvisad metod för att tolka dem. Börja med att fastställa vilka data den installerade styrenheten registrerar och vilka underhållsåtgärder som krävs enligt utrustningens bruksanvisning.
Dra inte slutsatser om diagnos baserad på maskininlärning eller prognoser om komponenters livslängd utifrån en underhållsskärm. Om förutsägande funktioner erbjuds bör du begära dokumenterade uppgifter om deras ingående data, begränsningar och svarsprocedur. Utan sådan dokumentation ska endast de tillgängliga registren eller påminnelserna beskrivas; gör inte anspråk på garanterad minskning av driftstopp, felundvikning eller längre maskinliv.
Vanliga frågor
Hur förbättrar avancerade styrsystem skärnoggrannheten i tråd-EDM-maskiner?
En stödd kontroll kan hjälpa till att hantera programmerad rörelse, urladdningsförhållanden och operatörens inställningsuppgifter, men den fastställer inte själv en färdigdelstolerans. Verifiera de faktiska kontrollfunktionerna och bedöm resultatet med det specificerade materialet, geometrin, tråden, skärningsförhållandena, inställningen och inspektionsmetoden. Positioneringsangivelser, ytråhet och mätta delmått beskriver olika aspekter av prestandan.
Vilka fördelar har automatiserade trådträsningssystem i tråd-EDM-maskiner?
Där den är monterad och lämplig för arbetet kan automatisk trådinföring minska manuella trådinföringssteg och underlätta återhämtning mellan operationer eller efter en trådbrytning. Dess användbarhet beror på tråden, starthålet, arbetsstyckets höjd och de stödda trådinföringsförhållandena. Ingen universell framgångsprocent eller möjlighet till obemannad produktion följer av funktionen ensam.
Hur förbättrar Industry 4.0-funktioner driften av tråd-EDM-maskiner?
Stödda anslutningar kan hjälpa ett verkstad att samla in statusinformation och organisera sitt svar på larm eller underhållsbehov. Fördelen beror på den installerade gränssnittet, de användbara data som finns tillgängliga och verkstads arbetsflöde. Fjärrövervakning, integration med MES eller ERP samt förutsägande underhåll är olika förmågor; var och en kräver bevis i stället för att antas utifrån en Industry 4.0-etikett.
