
 EN




Як керування проволочним електроерозійним верстатом може підвищити ефективність оператора
Дріт Edm machine системи керування можуть підвищити ефективність оператора, спрощуючи перевірку програм, підготовку, вибір режимів різання та відновлення після перерв. Корисні функції залежать від встановленого контролера, генератора, системи проволоки та додаткового програмного забезпечення. Наявність зручного дисплея чи автоматизованої функції сама по собі не гарантує точності готових деталей або скорочення виробничого циклу.
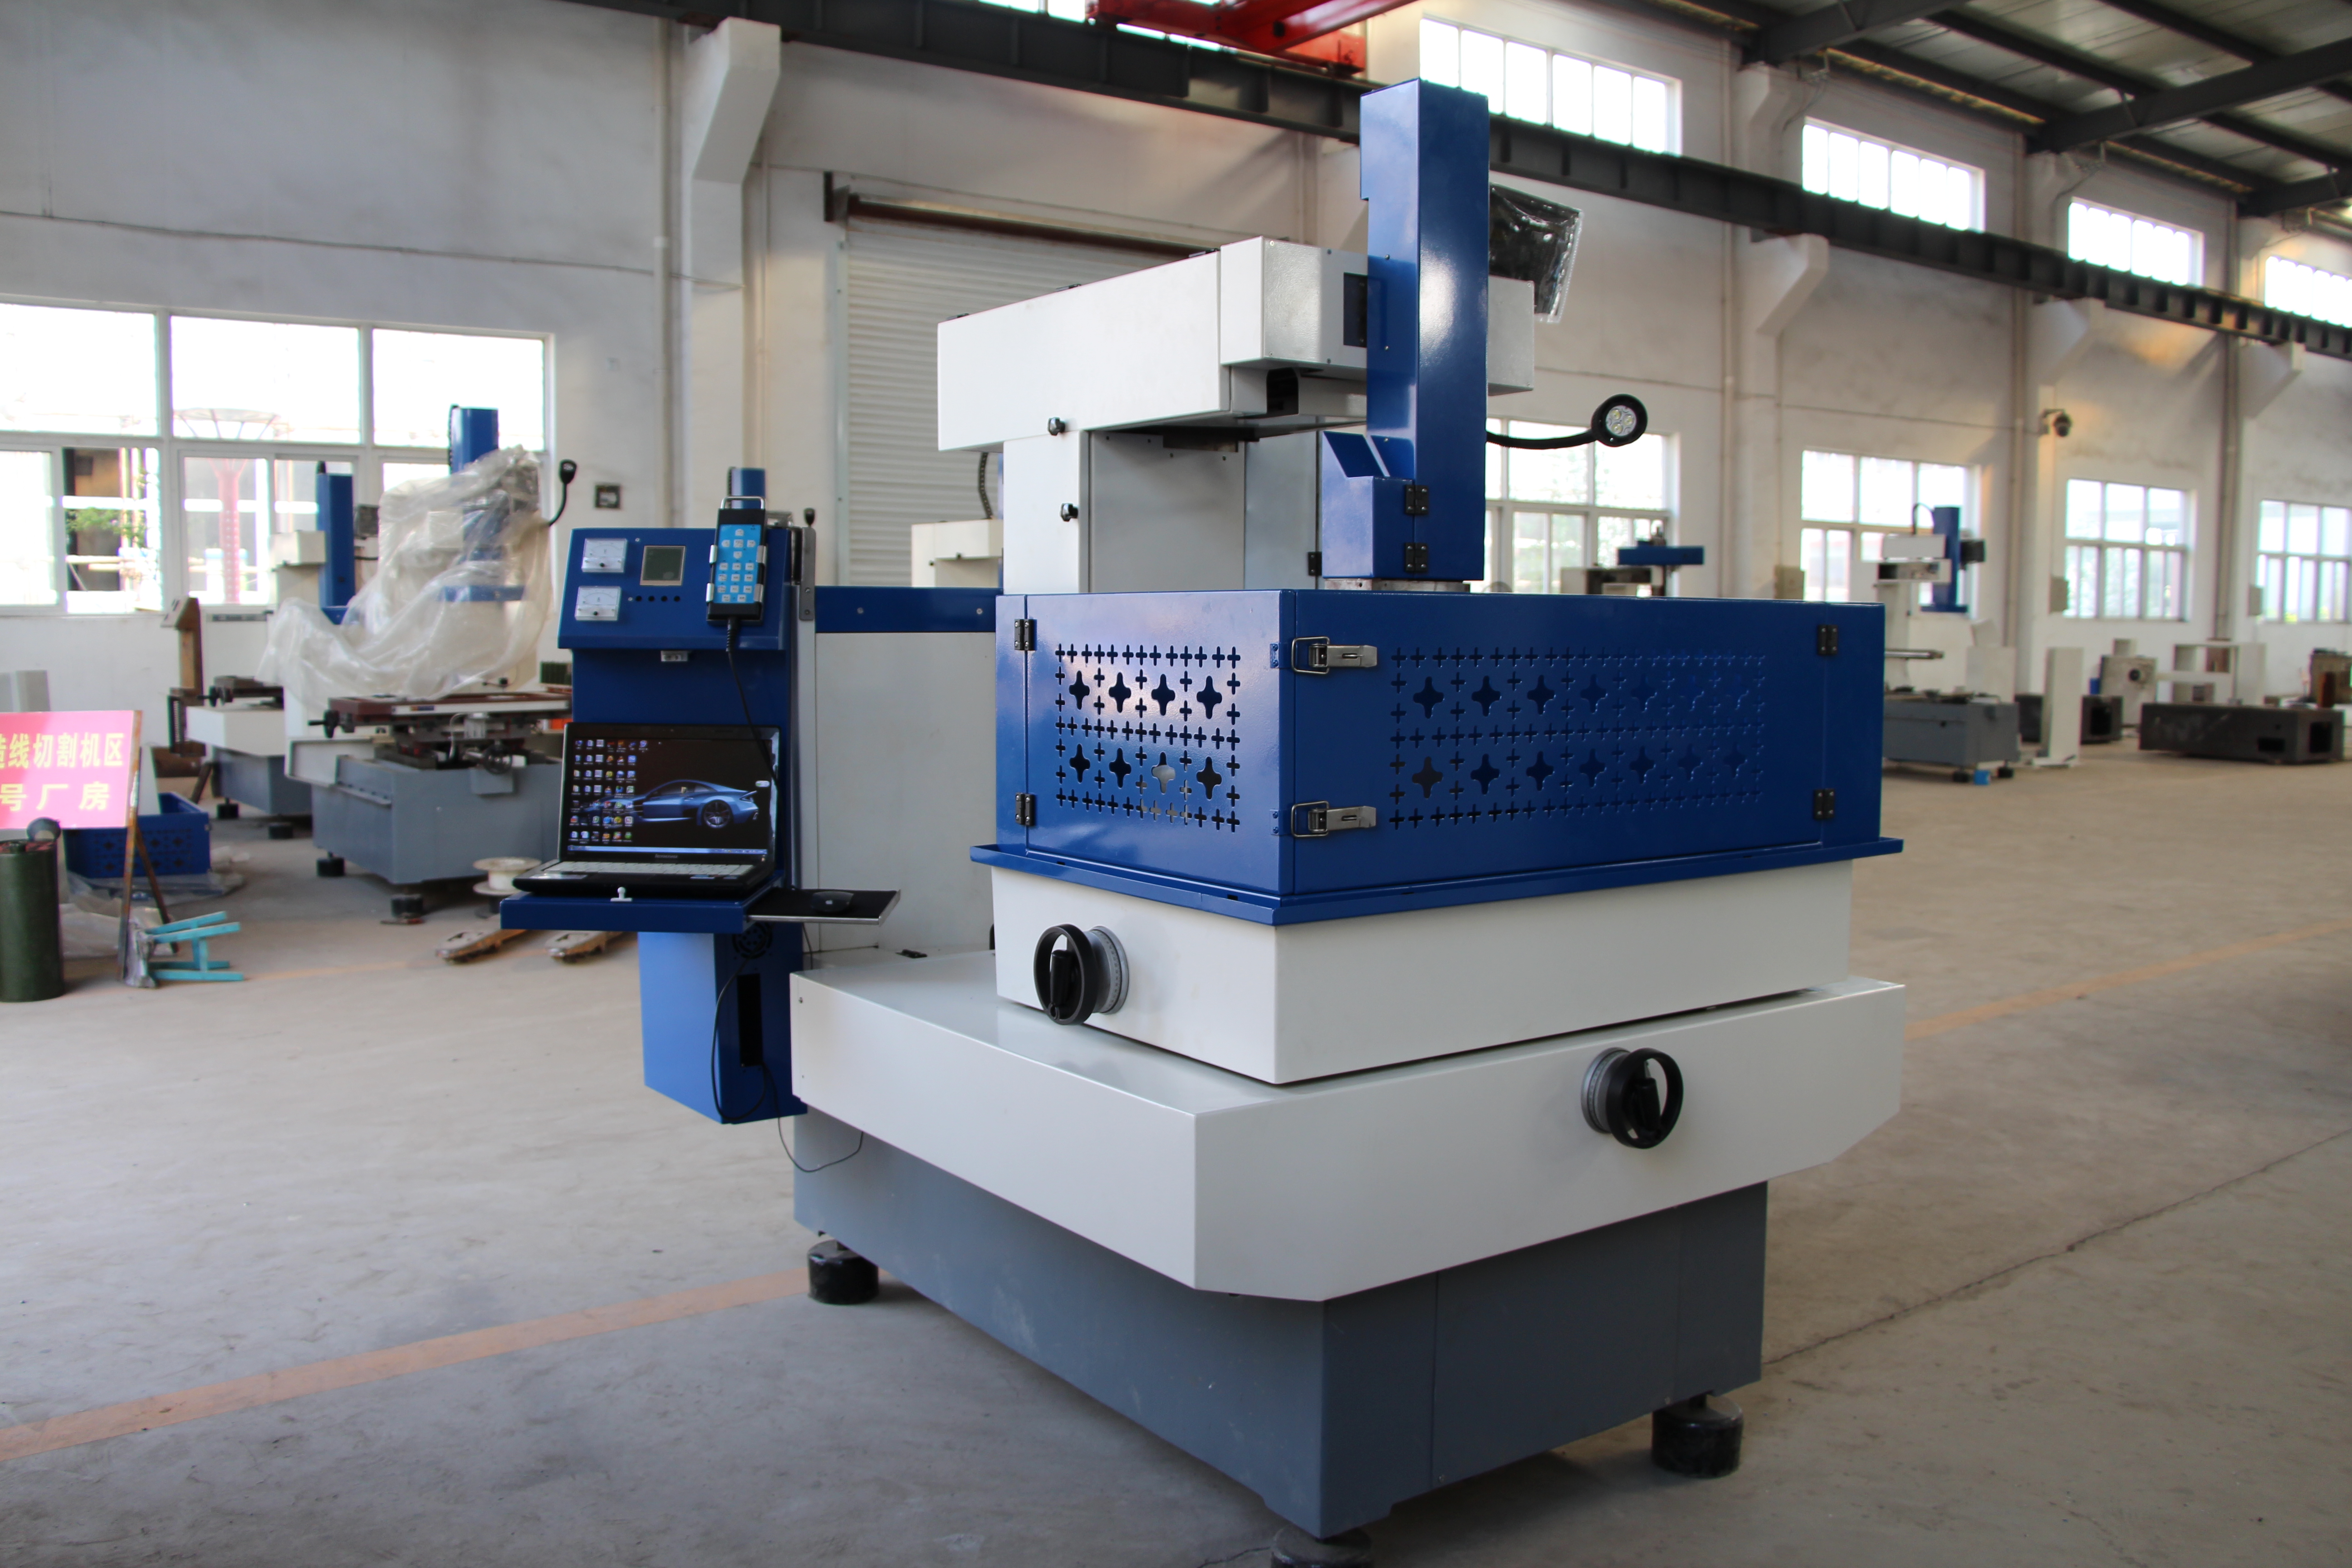
У цій статті описано функції керування, які слід оцінювати, а не стандартний перелік функцій для всіх верстатів HarsMarg. Робота з сенсорним екраном, автоматичне наведення проволоки, адаптивні функції та мережеві підключення потрібно перевіряти окремо для обраної моделі та комерційної пропозиції. Фотографія обладнання не є підтвердженням того, що зображений верстат має усі функції, про які йдеться нижче.
Основні системи керування в сучасних операціях електроерозійного різання дротом
Сучасні інтерфейси з сенсорним екраном
У разі наявності інтерфейс з сенсорним екраном може об’єднувати інформацію про програму, налаштування, аварійні повідомлення та стан обробки. Для оператора практичними питаннями є: чи позначки параметрів є зрозумілими, чи видно поточну програму й координати, а також чи доступні інструкції з допомоги чи відновлення. Макет інтерфейсу, підтримка мов та доступні функції залежать від типу системи керування й версії програмного забезпечення.
Деякі системи керування надають графічне відображення програм або підтримують жести дотику; безпосередній імпорт CAD-файлів та тривимірне відображення — це окремі можливості, які потребують підтвердження. Зображення на екрані може допомогти перевірити траєкторію руху, але не підтверджує правильність кріплення заготовки, робочого зсуву, вирівнювання дроту чи наявного зазору. Ці перевірки залишаються частиною фактичного налаштування верстата.
Інтелектуальні системи автоматичного протягування дроту
Автоматичне протягування дроту доступне лише в певних конфігураціях Wire EDM; воно не передбачається автоматично навіть за наявності ЧПК-керування або просто через використання терміна Wire EDM. Уточніть, чи може запропонована система протягнути або повторно протягнути зазначений дріт крізь передбачений стартовий отвір і при заданій товщині заготовки. Підводне протягування та відновлення після обриву дроту також вимагають окремого підтвердження для конкретної конфігурації.
Не припускати універсального рівня успішності протягування. Оцінюйте підтримувану систему протягування з урахуванням використовуваного дроту, стану стартового отвору, висоти заготовки, розташування води або системи промивання та послідовності відновлення. Навіть успішне протягування ще не означає, що операція підходить для необслуговуваного режиму роботи: потрібно окремо враховувати фіксацію заготовки, обробку вирізаних серцевин, систему сповіщень, витратні матеріали, а також експлуатаційні й технічні інструкції виробника.
Функції автоматичної оптимізації процесу
Системи реального часу адаптивного керування
Функції керування розрядним проміжком та додаткові адаптивні функції обробки слід розрізняти. Певна функція керування може реагувати на умови розряду зміною подачі або інших підтримуваних параметрів, тоді як зворотний зв’язок щодо натягу дроту чи спеціальні стратегії обробки кутів можуть вимагати іншого апаратного забезпечення та програмного забезпечення. Уточніть, які сигнали фактично моніторить запропонована система й які коригування вона може виконувати.
Підтримувані функції зворотного зв’язку можуть допомогти оператору реагувати на змінні умови різання, але вони не запобігають усім обривам дроту й не гарантують однакової якості поверхні при різних завданнях. Стан дроту, доступ промивальної рідини, геометрія заготовки, параметри процесу та налаштування все ще мають значення. Оцінюйте поведінку системи під час відновлення й фактичні результати вимірювання обробленої деталі замість того, щоб сприймати позначку «адаптивне керування» як гарантію продуктивності.
Інтелектуальне керування живленням
Якщо генератор має бібліотеку умов різання, оператор може вибрати задокументовану початкову умову для дроту, матеріалу, товщини та етапу різання. Збережений рецепт — це не те саме, що автоматична ідентифікація матеріалу. Скористайтеся інструкціями обраного верстата й перевірте, чи підходять його параметри для конкретної заготовки.
Антиелектролітичні схеми та спеціалізовані функції оздоблення — це особливості конкретного генератора, а не загальні припущення щодо будь-якого верстата Wire EDM. Перевірте їх наявність, підтримувані матеріали та робочі межі в технічній конфігурації. Не обіцяйте універсального оздоблення, стійкості до корозії, енергозбереження або відсутності потреби в налаштуванні процесу лише на основі назви функції джерела живлення.
Покращені можливості програмування
Розширене інтегрування CAM
Програмне забезпечення CAD/CAM та система керування верстатом повинні обмінюватися сумісними геометричними даними або програмами ЧПК. Прямий імпорт CAD, програмування безпосередньо на пульті керування та зовнішній CAM-процес — це різні варіанти організації роботи. Перевірте прийнятні формати файлів, наявні ліцензії на програмне забезпечення, сумісність постпроцесора та контролера замість припущення, що будь-яка модель може безпосередньо імпортувати й обробляти тривимірну модель.
Графічний попередній перегляд або підтримувана симуляція можуть сприяти перевірці програми, але їх охоплення залежить від програмного забезпечення та ступеня деталізації моделі. Вони можуть не відображати фактичну пристосовку, траєкторію дроту, поправки або рухому вставку. Перед обробкою перевірте програму та налаштування згідно з установленим на верстаті процесом верифікації; успішна симуляція на екрані не є підтвердженням відсутності колізій або відповідності деталі вимогам.
Програмування користувацьких макросів
Якщо контролер підтримує макроси, підпрограми або збережені процедури, вони можуть скоротити повторне введення даних для відповідних постійних операцій. Підтримувані команди, змінні та способи виклику є специфічними для конкретного контролера. Не слід вважати, що процедура, написана для іншого контролера, буде сумісною; автоматичне повторення не підтверджує коректність оригінальної програми чи налаштувань.
Корисна бібліотека процедур містить інформацію про ревізію програми, призначення завдання, зміщення робочої системи координат, умови процесу та перевірки оператора. Повторне використання вимагає оновлення й перевірки при зміні креслення, матеріалу, пристосування, дроту або програмного забезпечення контролера. Це може зробити підготовку більш організованою, але стабільна якість готових деталей залежить не лише від збереженого макроса, а й від правильного технологічного процесу та контролю.
Віддалений моніторинг та інтеграція з Industry 4.0
Рішення для пов’язаного виробництва
Дистанційне спостереження, якщо підтримується, може відображати обрані стани або тривожні повідомлення машини на дозволеній робочій станції або сервісі. Наявність мережевого порту сама по собі не забезпечує мобільного доступу, дистанційного керування чи оперативного звітування про виробництво. Перед плануванням підключеного робочого процесу уточніть доступні дані, метод їх оновлення, механізми контролю доступу та будь-яке необхідне програмне забезпечення або сервіс.
Підключення до системи виконання виробництва (MES) або системи планування ресурсів підприємства (ERP) вимагає сумісного інтерфейсу й узгодженого робочого процесу для обміну даними. Автоматичне планування не є обов’язковим наслідком підключення машини до мережі. Визначте потрібні стани, ідентифікатори завдань та дії оператора, а також чітко розмежуйте спостереження лише для читання від будь-яких повноважень на віддання команд машині.
Системи передбачуваного технічного обслуговування
Таймери технічного обслуговування, лічильники споживаних матеріалів та історії аварійних сигналів можуть допомогти організувати обслуговування, але вони не забезпечують автоматичне прогнозне технічне обслуговування. Прогнозування вимагає наявності відповідних даних про стан обладнання та підтвердженого методу їх інтерпретації. Спочатку встановіть, які дані фіксує встановлений контролер, а також які дії з технічного обслуговування передбачені у керівництві з експлуатації обладнання.
Не робіть висновків щодо діагностики на основі машинного навчання чи прогнозу терміну служби компонентів лише на основі екрану технічного обслуговування. Якщо пропонуються прогнозні функції, запитайте документовані вхідні дані, обмеження та процедуру реагування. За відсутності таких доказів описуйте лише доступні записи або нагадування; не стверджуйте, що гарантується скорочення простою, запобігання відмов або збільшення терміну служби обладнання.
Поширені запитання
Як сучасні системи керування покращують точність різання у верстатах електроерозійної обробки дротом?
Підтримуваний керуючий пристрій може допомогти у керуванні запрограмованим рухом, умовами розряду та налаштуванням оператора, але сам по собі не забезпечує допусків для готової деталі. Перевірте фактичні функції керування й оцініть результат за допомогою вказаного матеріалу, геометрії, дроту, умов різання, налаштувань та методу перевірки. Специфікації позиціонування, шорсткість поверхні та виміряні розміри деталі описують різні аспекти продуктивності.
Які переваги мають автоматизовані системи протягування дроту у верстатах електроерозійної обробки дротом?
Там, де встановлено й де це доречно для завдання, автоматичне наведення дроту може зменшити кількість ручних операцій наведення та сприяти відновленню роботи між операціями або після обриву дроту. Його ефективність залежить від типу дроту, стартового отвору, висоти заготовки та підтримуваних умов наведення. Сама наявність цієї функції не гарантує певного відсотка успішності чи здатності до безперервного виробництва без нагляду.
Як функції Індустрії 4.0 покращують роботу верстатів електроерозійного різання дротом?
Підтримувані з’єднання можуть допомогти майстерні збирати інформацію про стан обладнання та організовувати реагування на тривожні сигнали або потребу в технічному обслуговуванні. Ефект залежить від встановленого інтерфейсу, доступних даних та робочого процесу майстерні. Дистанційне спостереження, інтеграція з системами MES або ERP та передбачувальне технічне обслуговування — це окремі можливості; кожну з них слід підтверджувати даними, а не припускати її наявність лише на підставі позначки «Industry 4.0».
Зміст
- Як керування проволочним електроерозійним верстатом може підвищити ефективність оператора
- Основні системи керування в сучасних операціях електроерозійного різання дротом
- Функції автоматичної оптимізації процесу
- Покращені можливості програмування
- Віддалений моніторинг та інтеграція з Industry 4.0
- Поширені запитання
