
 EN




Cara Kontrol Wire EDM Dapat Mendukung Efisiensi Operator
Kawat Mesin edm kontrol dapat mendukung efisiensi operator dengan mempermudah pengelolaan tinjauan program, persiapan mesin (setup), pemilihan kondisi pemotongan, serta pemulihan dari gangguan (interruption recovery). Fungsi-fungsi yang bermanfaat bergantung pada kontroler, generator, sistem kawat, dan opsi perangkat lunak yang terpasang. Tampilan yang jelas atau fitur otomatisasi tidak secara otomatis menjamin akurasi komponen jadi atau siklus produksi yang lebih pendek.
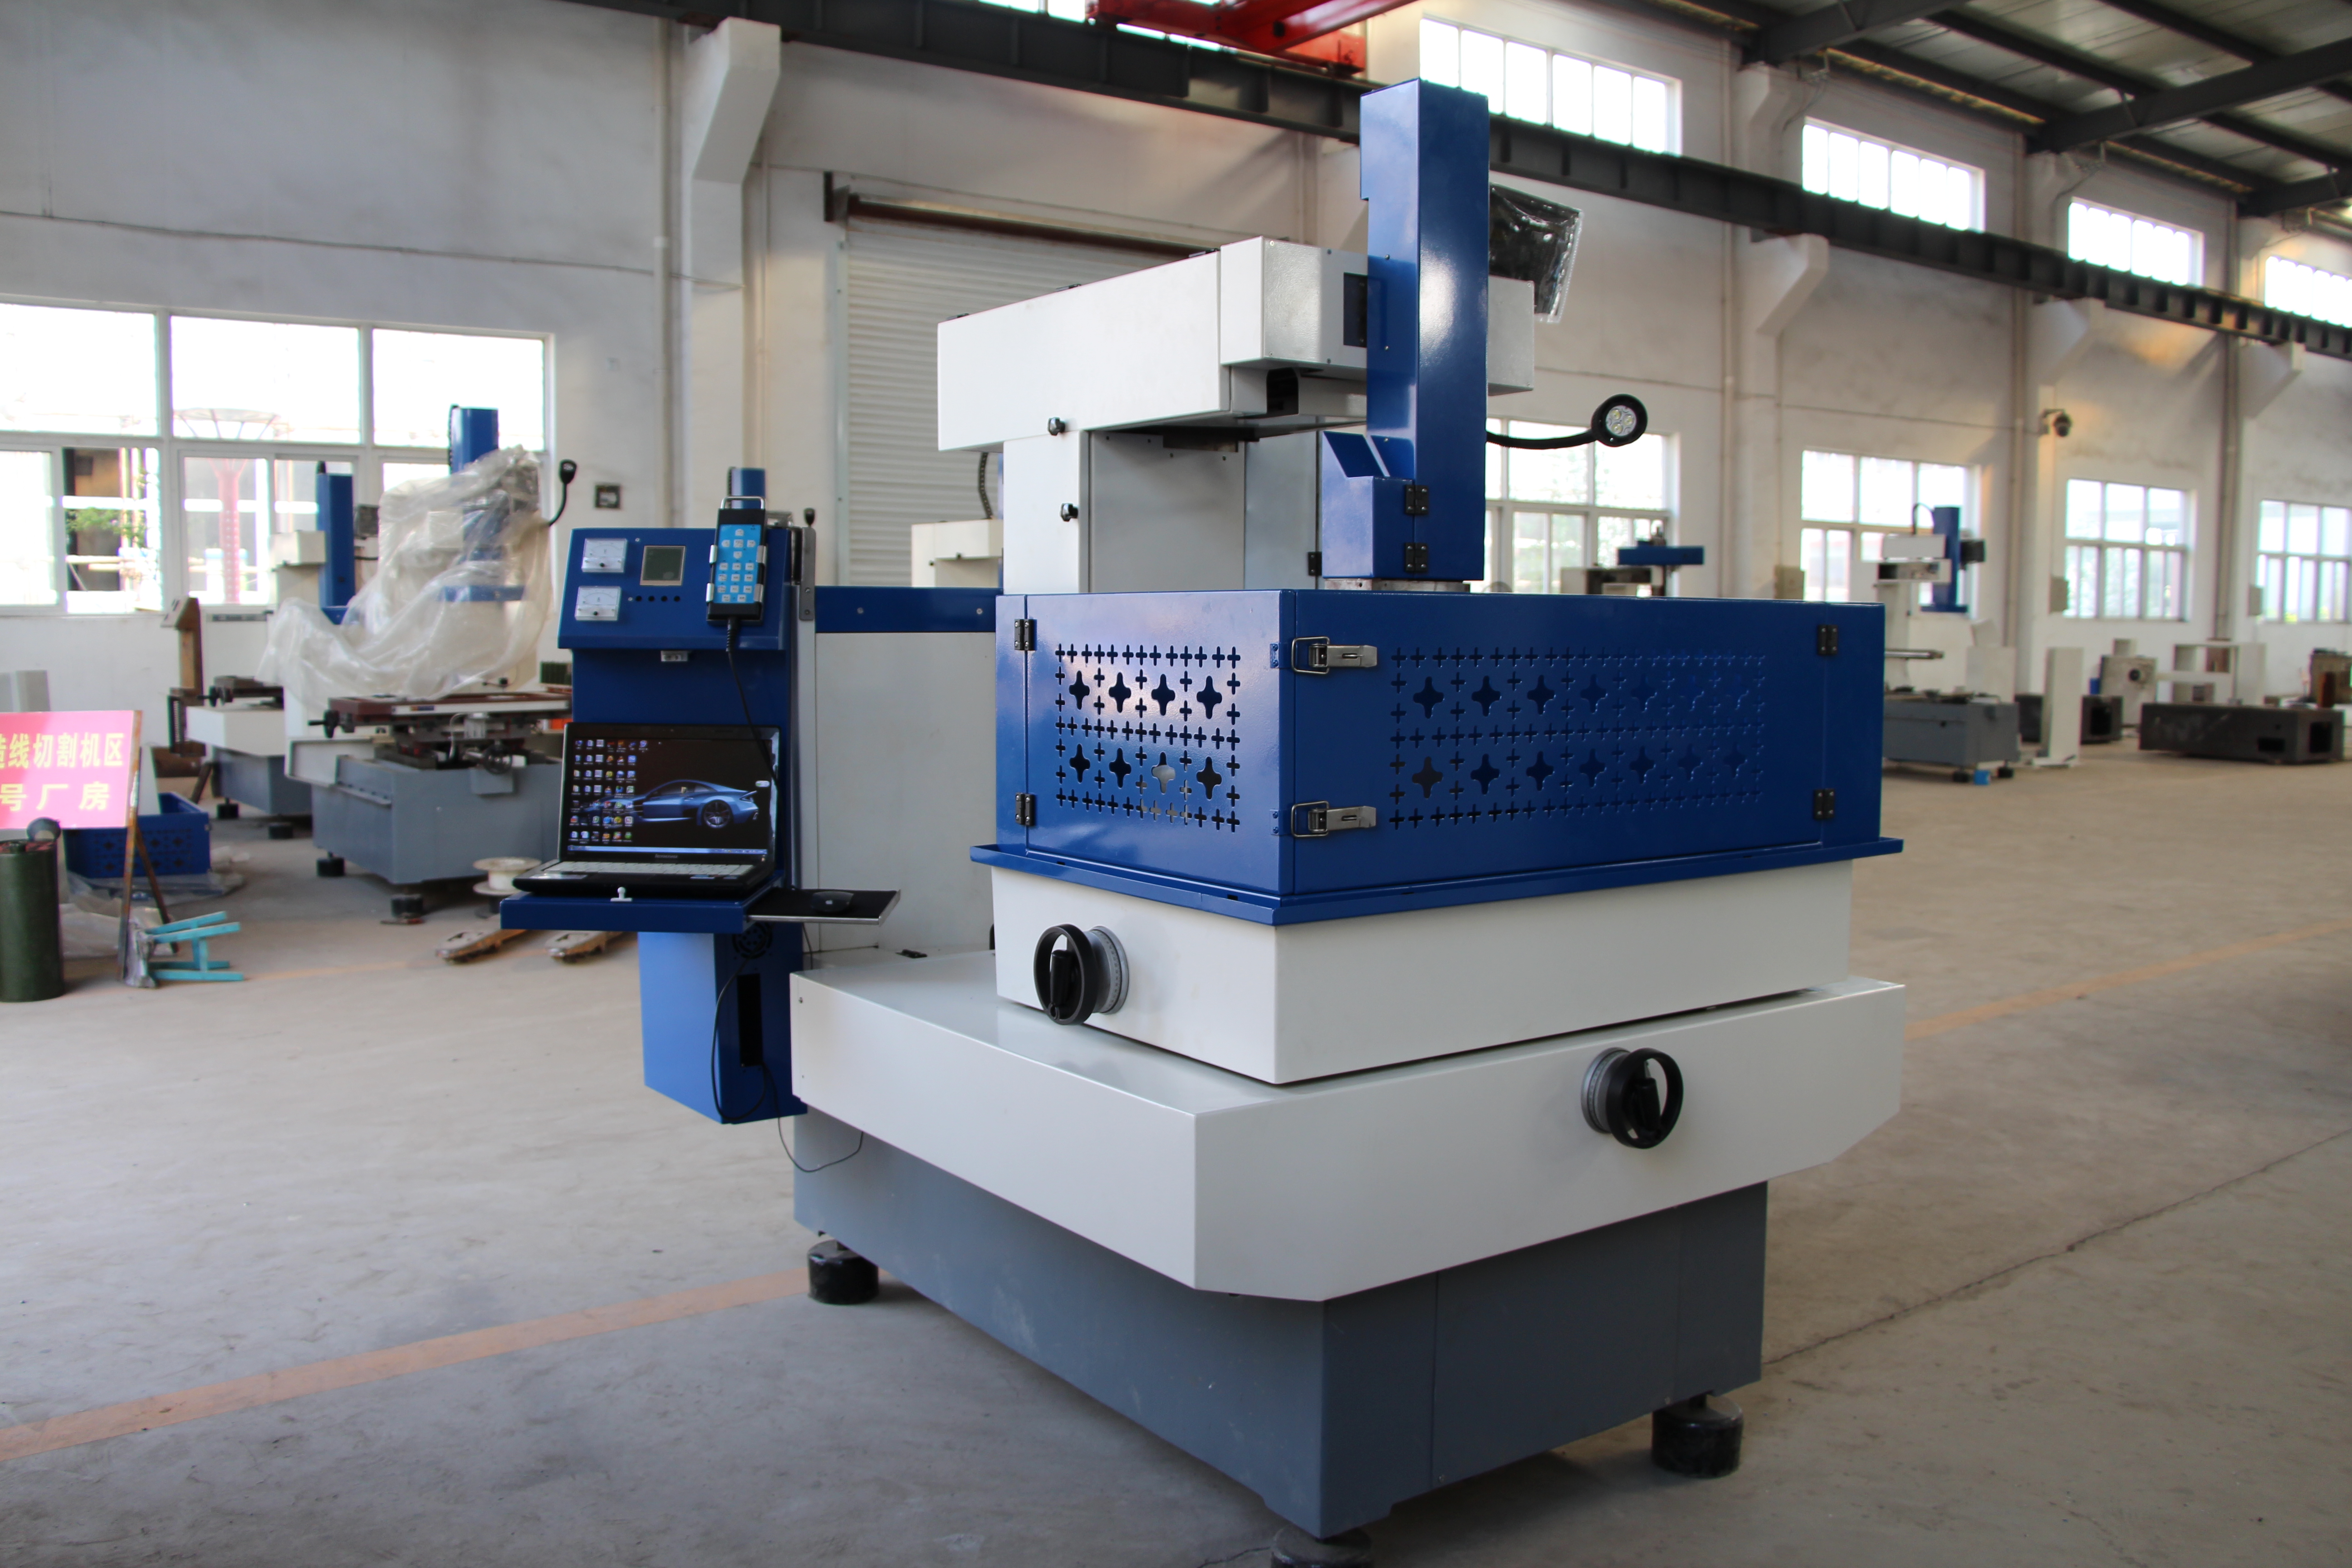
Artikel ini menjelaskan fungsi kontrol yang perlu dievaluasi, bukan daftar fitur standar untuk setiap mesin HarsMarg. Operasi layar sentuh (touch-screen), penusukan kawat otomatis (automatic threading), fungsi adaptif, dan koneksi jaringan harus diverifikasi berdasarkan model dan kutipan harga (quotation) yang dipilih. Foto peralatan bukan bukti bahwa mesin dalam gambar mencakup semua fungsi yang dibahas di bawah ini.
Sistem Kontrol Inti dalam Operasi Wire EDM Modern
Antarmuka Layar Sentuh Canggih
Jika dipasang, antarmuka layar sentuh dapat mengintegrasikan informasi program, pengaturan, peringatan, dan status pemesinan. Bagi operator, pertanyaan praktisnya adalah apakah pengaturan diberi label secara jelas, program aktif dan koordinat terlihat dengan jelas, serta instruksi bantuan atau pemulihan tersedia. Tata letak antarmuka, dukungan bahasa, dan fungsi yang dapat diakses bervariasi tergantung pada jenis kontrol dan versi perangkat lunak.
Beberapa sistem kontrol menyediakan tampilan program berbasis grafis atau mendukung gerak sentuh; impor CAD langsung dan tampilan tiga dimensi merupakan kemampuan terpisah yang memerlukan konfirmasi. Gambar pada layar dapat membantu meninjau jalur gerak, tetapi tidak memverifikasi perlengkapan (fixture), offset benda kerja, keselarasan kawat, atau ruang bebas yang tersedia. Pemeriksaan-pemeriksaan tersebut tetap menjadi bagian dari proses penyiapan mesin aktual.
Sistem Pelacakan Otomatis Cerdas
Pengumpanan kawat otomatis tersedia hanya pada konfigurasi Wire EDM tertentu; fitur ini tidak secara implisit tersedia hanya karena adanya kontrol CNC atau karena istilah Wire EDM itu sendiri. Tanyakan apakah sistem yang dikutip mampu mengumpankan atau mengumpankan ulang kawat yang ditentukan melalui lubang awal dan ketebalan benda kerja yang diusulkan. Pengumpanan terendam serta pemulihan setelah putusnya kawat juga memerlukan konfirmasi khusus berdasarkan konfigurasi.
Jangan mengasumsikan tingkat keberhasilan pengumpanan yang bersifat universal. Evaluasi sistem pengumpanan yang didukung dengan menggunakan kawat yang dimaksud, kondisi lubang awal, tinggi benda kerja, susunan air atau flushing, serta urutan pemulihan. Keberhasilan pengumpanan saja tidak menjamin kesesuaian suatu pekerjaan untuk dijalankan tanpa pengawasan: pemasangan benda kerja, penanganan inti (core), alarm, bahan habis pakai, serta instruksi operasi dan keselamatan dari produsen tetap harus dipenuhi.
Fitur Pengoptimalan Proses Otomatis
Sistem Kontrol Adaptif Waktu Nyata
Fungsi kontrol celah pelepasan dan fungsi pemesinan adaptif tambahan harus dibedakan. Suatu kontrol khusus dapat merespons kondisi pelepasan dengan mengubah laju umpan atau pengaturan lain yang didukung, sedangkan umpan balik tegangan kawat atau strategi khusus untuk sudut mungkin memerlukan perangkat keras dan perangkat lunak berbeda. Tanyakan sinyal mana yang benar-benar dipantau oleh sistem yang diusulkan serta penyesuaian apa saja yang dapat dilakukannya.
Fungsi umpan balik yang didukung dapat membantu operator menanggapi perubahan kondisi pemotongan, tetapi tidak mencegah setiap putusnya kawat maupun menjamin hasil permukaan yang sama pada pekerjaan berbeda. Kondisi kawat, akses pembilasan, geometri benda kerja, pengaturan proses, dan penyiapan tetap penting. Evaluasi perilaku pemulihan serta hasil pengukuran bagian yang sebenarnya, bukan menganggap label kontrol adaptif sebagai jaminan kinerja.
Manajemen Catu Daya Cerdas
Jika sebuah generator dilengkapi perpustakaan kondisi pemotongan, operator mungkin dapat memilih kondisi awal yang terdokumentasi untuk kawat, bahan, ketebalan, dan tahap pemotongan. Resep yang tersimpan tidak sama dengan identifikasi bahan otomatis. Gunakan instruksi mesin yang dipilih dan pastikan apakah pengaturannya sesuai untuk benda kerja sebenarnya.
Rangkaian anti-elektrolisis dan fungsi finishing khusus merupakan fitur spesifik generator, bukan asumsi yang berlaku untuk setiap mesin Wire EDM. Periksa ketersediaannya, bahan yang didukung, serta batas operasionalnya dalam konfigurasi teknis. Jangan menjanjikan hasil akhir universal, ketahanan korosi, penghematan energi, atau penghilangan kebutuhan penyesuaian proses hanya berdasarkan nama fitur catu daya.
Kemampuan Pemrograman yang Ditingkatkan
Integrasi CAM Lanjutan
Perangkat lunak CAD/CAM dan kontrol mesin harus bertukar geometri atau program NC yang kompatibel. Impor CAD langsung, pemrograman di kontrol, serta alur kerja CAM eksternal merupakan susunan yang berbeda. Verifikasi format file yang diterima, lisensi perangkat lunak yang tersedia, kompatibilitas postprocessor dan pengendali—bukan dengan mengasumsikan setiap model mampu mengimpor dan memproses model tiga dimensi secara langsung.
Pratinjau grafis atau simulasi yang didukung dapat membantu tinjauan program, tetapi cakupannya bergantung pada perangkat lunak dan informasi yang dimodelkan. Pratinjau tersebut mungkin tidak merepresentasikan fixture sebenarnya, jalur kawat, offset, atau inti lepas. Periksa program dan penyetelan menggunakan prosedur verifikasi yang ditetapkan oleh mesin sebelum memulai pemotongan; simulasi sukses di layar bukan jaminan bahwa program bebas tabrakan atau menghasilkan komponen sesuai spesifikasi.
Pemrograman Macro Khusus
Jika pengendali mendukung makro, subprogram, atau rutinitas yang tersimpan, fitur-fitur ini dapat mengurangi pengisian data berulang untuk operasi berulang yang sesuai. Perintah, variabel, serta metode pemanggilan yang didukung bersifat khusus bagi tiap pengendali. Rutinitas yang ditulis untuk pengendali lain tidak boleh dianggap kompatibel, dan pengulangan otomatis tidak menjamin keabsahan program atau pengaturan asli.
Perpustakaan rutinitas yang berguna mencantumkan revisi program, pekerjaan yang dimaksudkan, offset kerja, kondisi proses, serta pemeriksaan oleh operator. Penggunaan kembali memerlukan tinjauan ulang apabila terjadi perubahan pada gambar teknik, bahan, perlengkapan, kawat, atau perangkat lunak pengendali. Hal ini dapat membuat persiapan lebih terorganisasi, namun kualitas akhir komponen yang konsisten tetap memerlukan proses dan inspeksi yang tepat—bukan sekadar makro yang tersimpan.
Pemantauan Jarak Jauh dan Integrasi Industri 4.0
Solusi Manufaktur Terhubung
Pemantauan jarak jauh, bila didukung, dapat menampilkan status mesin tertentu atau peringatan ke workstation atau layanan yang berwenang. Port jaringan saja tidak menjamin akses seluler, kendali jarak jauh, atau pelaporan produksi secara langsung. Konfirmasikan data yang tersedia, metode pembaruan, kontrol akses, serta perangkat lunak atau layanan yang diperlukan sebelum merancang alur kerja terhubung.
Koneksi ke sistem eksekusi manufaktur (MES) atau sistem perencanaan sumber daya perusahaan (ERP) memerlukan antarmuka yang kompatibel dan alur kerja data yang disepakati. Penjadwalan otomatis bukanlah konsekuensi wajib dari menghubungkan mesin ke jaringan. Tentukan status yang diperlukan, pengidentifikasi pekerjaan, dan tindakan operator, serta bedakan antara pemantauan hanya-baca dengan otoritas untuk mengendalikan mesin.
Sistem Pemeliharaan Prediktif
Pengatur waktu perawatan, penghitung komponen habis pakai, dan riwayat alarm dapat membantu mengatur layanan, tetapi fitur-fitur tersebut bukanlah pemeliharaan prediktif otomatis. Prediksi memerlukan data kondisi yang sesuai serta metode interpretasi yang telah terbukti keandalannya. Langkah pertama adalah menentukan data apa saja yang direkam oleh pengendali terpasang dan tindakan perawatan mana yang diwajibkan dalam panduan peralatan.
Jangan menyimpulkan diagnosis berbasis pembelajaran mesin atau perkiraan masa pakai komponen hanya dari layar perawatan. Jika fungsi prediktif tersedia, mintalah dokumentasi resmi mengenai masukan yang digunakan, batasan-batasannya, serta prosedur responsnya. Tanpa bukti tersebut, jelaskan hanya catatan atau pengingat yang tersedia; jangan mengklaim adanya pengurangan waktu henti yang dijamin, pencegahan kegagalan, atau penambahan masa pakai mesin.
Pertanyaan yang Sering Diajukan
Bagaimana kontrol canggih meningkatkan ketepatan pemotongan pada mesin EDM kawat?
Kontrol yang didukung dapat membantu mengelola gerak terprogram, kondisi pelepasan, dan tugas penyiapan operator, tetapi tidak menetapkan toleransi komponen jadi secara mandiri. Verifikasi fungsi kontrol aktual dan evaluasi hasilnya dengan material, geometri, kawat, kondisi pemotongan, penyiapan, serta metode inspeksi yang ditentukan. Spesifikasi posisi, kekasaran permukaan, dan dimensi komponen terukur menggambarkan aspek kinerja yang berbeda.
Apa saja manfaat sistem pelilitan otomatis pada mesin EDM kawat?
Jika terpasang dan sesuai untuk pekerjaan tertentu, penyarangan otomatis dapat mengurangi langkah penyarangan manual serta membantu pemulihan antaroperasi atau setelah putusnya kawat. Manfaatnya bergantung pada jenis kawat, lubang awal, tinggi benda kerja, dan kondisi penyarangan yang didukung. Fitur ini sendiri tidak menjamin persentase keberhasilan universal maupun kemampuan produksi tanpa pengawasan.
Bagaimana fitur Industri 4.0 meningkatkan operasi mesin wire EDM?
Koneksi yang didukung dapat membantu bengkel mengumpulkan informasi status serta mengatur respons terhadap peringatan atau kebutuhan perawatan. Manfaatnya bergantung pada antarmuka yang terpasang, data yang dapat digunakan, dan alur kerja bengkel. Pemantauan jarak jauh, integrasi dengan MES atau ERP, serta pemeliharaan prediktif merupakan kemampuan yang berbeda-beda; masing-masing memerlukan bukti nyata, bukan sekadar diasumsikan dari label Industry 4.0.
