
 EN




Cómo los controles del electroerosionado por hilo pueden mejorar la eficiencia del operador
Alambre Máquina edm los controles pueden mejorar la eficiencia del operador al facilitar la revisión de programas, la preparación, la selección de condiciones de corte y la recuperación tras interrupciones. Las funciones útiles dependen del controlador, el generador, el sistema de hilo y las opciones de software instalados. Una pantalla clara o una función de automatización, por sí solas, no garantizan la precisión de la pieza terminada ni un ciclo de producción más corto.
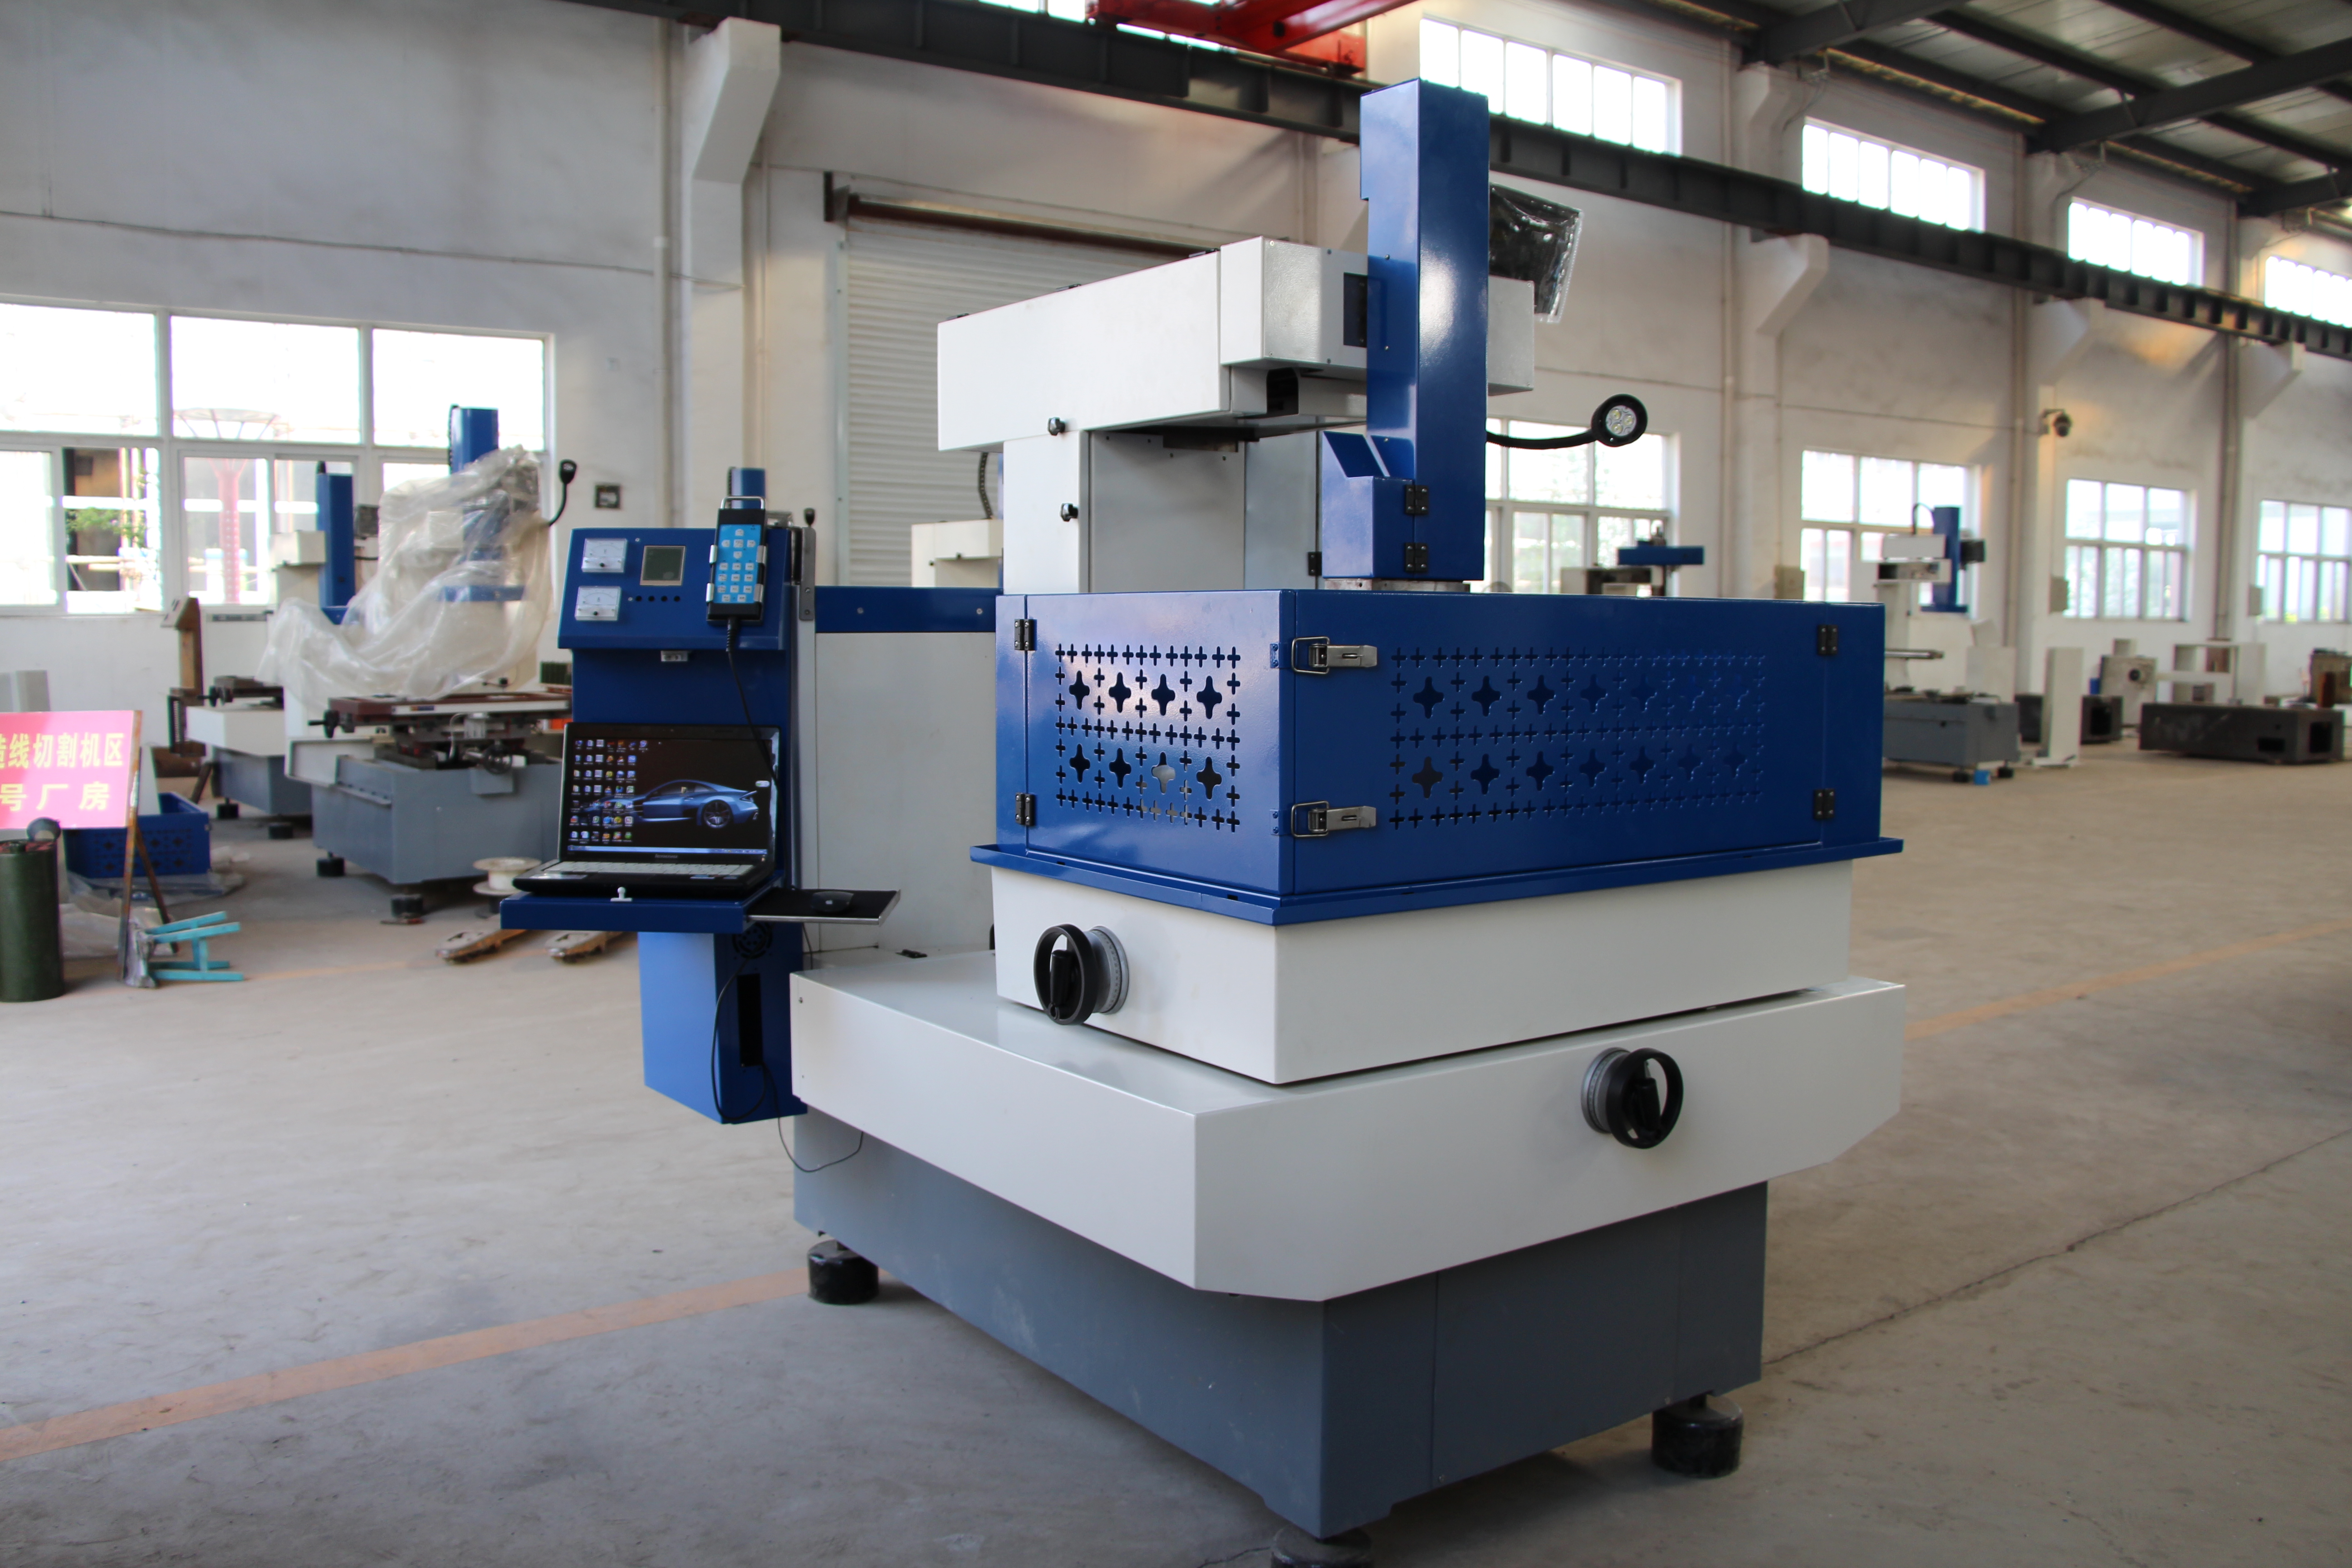
Este artículo explica las funciones de control que deben evaluarse, no una lista estándar de características para cada máquina HarsMarg. La operación mediante pantalla táctil, el enhebrado automático, las funciones adaptativas y las conexiones en red deben verificarse según el modelo seleccionado y la cotización correspondiente. La fotografía del equipo no constituye prueba de que la máquina mostrada incluya todas las funciones descritas a continuación.
Sistemas de Control Centrales en las Operaciones Modernas de Electroerosión por Hilo
Interfaces Avanzadas de Pantalla Táctil
Cuando está instalada, una interfaz de pantalla táctil puede integrar información sobre el programa, la configuración, las alarmas y el estado del mecanizado. Para un operador, las preguntas prácticas son si los ajustes están claramente etiquetados, si el programa activo y las coordenadas son visibles, y si hay instrucciones de ayuda o recuperación disponibles. El diseño de la interfaz, el soporte de idiomas y las funciones accesibles varían según el control y la versión del software.
Algunos controles ofrecen vistas gráficas del programa o admiten gestos táctiles; la importación directa de CAD y la visualización tridimensional son capacidades independientes que requieren confirmación. Una imagen en pantalla puede ayudar a revisar una trayectoria, pero no verifica el dispositivo de sujeción, el desplazamiento de la pieza, la alineación del hilo ni la holgura disponible. Esas verificaciones siguen formando parte de la configuración real de la máquina.
Sistemas Inteligentes de Encordado Automático
La alimentación automática del hilo está disponible solo en configuraciones específicas de EDM con hilo; no se deduce automáticamente por el control CNC ni por el término «EDM con hilo». Consulte si el sistema cotizado puede introducir o reintroducir el hilo especificado a través del orificio de inicio propuesto y el espesor de la pieza de trabajo. La introducción del hilo bajo el nivel del líquido y la recuperación tras una rotura del hilo también requieren confirmación específica según la configuración.
No asuma una tasa universal de éxito en la introducción del hilo. Evalúe un sistema de introducción compatible utilizando el hilo previsto, el estado del orificio de inicio, la altura de la pieza de trabajo, la disposición del agua o del sistema de limpieza y la secuencia de recuperación. El mero éxito en la introducción del hilo no garantiza que una tarea sea adecuada para funcionamiento no supervisado: sigue siendo necesario atender la sujeción de la pieza, la gestión de los núcleos, las alarmas, los consumibles y las instrucciones del fabricante sobre operación y seguridad.
Funciones de Optimización Automática del Proceso
Sistemas de Control Adaptativo en Tiempo Real
Debe distinguirse entre el control del intervalo de descarga y las funciones adicionales de mecanizado adaptativo. Un control específico puede responder a las condiciones de descarga modificando la velocidad de avance u otros parámetros admitidos, mientras que la retroalimentación de la tensión del hilo o estrategias especiales para esquinas pueden requerir hardware y software distintos. Pregunte qué señales monitorea efectivamente el sistema propuesto y qué ajustes puede realizar.
Las funciones de retroalimentación admitidas pueden ayudar al operador a responder ante condiciones cambiantes de corte, pero no evitan todas las roturas del hilo ni garantizan un acabado idéntico en distintos trabajos. El estado del hilo, el acceso del fluido de lavado, la geometría de la pieza, los parámetros del proceso y la configuración siguen siendo factores determinantes. Evalúe el comportamiento de recuperación y el resultado medido en la pieza fabricada, en lugar de considerar la etiqueta «control adaptativo» como una garantía de rendimiento.
Gestión Inteligente de la Fuente de Alimentación
Cuando un generador incluye una biblioteca de condiciones de corte, el operador puede seleccionar una condición inicial documentada para el alambre, el material, el espesor y la etapa de corte. Una receta almacenada no equivale a la identificación automática del material. Utilice las instrucciones de la máquina seleccionada y verifique si sus ajustes son adecuados para la pieza real.
Los circuitos anti-electrólisis y las funciones especializadas de acabado son características específicas del generador, no suposiciones válidas para toda máquina de EDM por hilo. Verifique su disponibilidad, los materiales compatibles y los límites operativos en la configuración técnica. No prometa un acabado universal, resistencia a la corrosión, ahorro energético ni eliminación de la necesidad de ajuste del proceso únicamente con base en el nombre de una función de la fuente de alimentación.
Capacidades de programación mejoradas
Integración avanzada de CAM
El software CAD/CAM y el control de la máquina deben intercambiar geometrías o programas NC compatibles. La importación directa de CAD, la programación en el control y un flujo de trabajo CAM externo son configuraciones distintas. Verifique los formatos de archivo aceptados, las licencias de software disponibles, la compatibilidad del postprocesador y del controlador, en lugar de asumir que todo modelo puede importar y mecanizar directamente un modelo tridimensional.
Una vista previa gráfica o una simulación compatible pueden ayudar a revisar el programa, pero su cobertura depende del software y de la información modelada. Es posible que no represente el accesorio real, la trayectoria del hilo, los desplazamientos ni el núcleo suelto. Revise el programa y la configuración mediante el procedimiento de verificación prescrito por la máquina antes de mecanizar; una simulación exitosa en pantalla no constituye una prueba de que la pieza esté libre de colisiones ni de que cumpla con las especificaciones.
Programación de macro personalizada
Si el controlador admite macros, subprogramas o rutinas guardadas, estas pueden reducir la entrada repetida de datos para operaciones recurrentes adecuadas. Los comandos, variables y métodos de llamada compatibles dependen específicamente del controlador. No se debe asumir que una rutina escrita para otro controlador es compatible, y la repetición automatizada no valida el programa ni la configuración originales.
Una biblioteca de rutinas útil incluye la revisión del programa, el trabajo previsto, el desplazamiento de trabajo, las condiciones del proceso y las verificaciones del operador. Su reutilización requiere una revisión cada vez que cambien el plano, el material, la fijación, el alambre o el software de control. Esto puede organizar mejor la preparación, pero garantizar una calidad consistente en las piezas terminadas sigue exigiendo un proceso e inspección adecuados, y no solo una macro guardada.
Supervisión remota e integración con Industria 4.0
Soluciones de fabricación conectadas
La supervisión remota, cuando está disponible, puede mostrar estados seleccionados de la máquina o alarmas a una estación de trabajo autorizada o al servicio técnico. Un puerto de red por sí solo no garantiza el acceso móvil, el control remoto ni los informes en tiempo real de la producción. Confirme los datos disponibles, el método de actualización, los controles de acceso y cualquier software o servicio necesario antes de planificar un flujo de trabajo conectado.
La conexión a un sistema de ejecución de fabricación (MES) o a un sistema de planificación de recursos empresariales (ERP) requiere una interfaz compatible y un flujo de datos acordado. La programación automática no es una consecuencia necesaria de conectar una máquina a una red. Defina los estados requeridos, los identificadores de trabajo y las acciones del operador, y distinga entre la supervisión de solo lectura y cualquier autoridad para emitir comandos a la máquina.
Sistemas de Mantenimiento Predictivo
Los temporizadores de mantenimiento, los contadores de consumibles y los historiales de alarmas pueden ayudar a organizar el servicio, pero no constituyen un mantenimiento predictivo automático. La predicción requiere datos adecuados sobre el estado del equipo y un método comprobado para interpretarlos. En primer lugar, determine qué registra el controlador instalado y qué acciones de mantenimiento exige el manual del equipo.
No deduzca diagnósticos basados en aprendizaje automático ni pronósticos sobre la vida útil de los componentes a partir de una pantalla de mantenimiento. Si se ofrecen funciones predictivas, solicite sus entradas documentadas, sus limitaciones y su procedimiento de respuesta. Sin esa evidencia, describa únicamente los registros o recordatorios disponibles; no afirme una reducción garantizada del tiempo de inactividad, la prevención de fallos ni un mayor tiempo de vida útil de la máquina.
Preguntas frecuentes
¿Cómo mejoran los controles avanzados la precisión de corte en las máquinas de electroerosión por hilo?
Un control compatible puede ayudar a gestionar el movimiento programado, las condiciones de descarga y las tareas de configuración del operador, pero por sí solo no establece la tolerancia de la pieza terminada. Verifique las funciones reales del control y evalúe el resultado con el material, la geometría, el alambre, las condiciones de corte, la configuración y el método de inspección especificados. Las especificaciones de posicionamiento, la rugosidad superficial y las dimensiones medidas de la pieza describen distintos aspectos del rendimiento.
¿Cuáles son los beneficios de los sistemas de encordado automático en las máquinas de electroerosión por hilo?
Cuando está instalado y es adecuado para la tarea, el roscado automático puede reducir los pasos manuales de roscado y facilitar la recuperación entre operaciones o tras una rotura del alambre. Su utilidad depende del alambre, el orificio de inicio, la altura de la pieza de trabajo y las condiciones de roscado compatibles. Esta función, por sí sola, no implica un porcentaje universal de éxito ni capacidad de producción sin supervisión.
¿Cómo mejoran las características de Industria 4.0 el funcionamiento de las máquinas de electroerosión por hilo?
Las conexiones compatibles pueden ayudar a un taller a recopilar información sobre el estado y organizar su respuesta ante alarmas o necesidades de mantenimiento. La ventaja depende de la interfaz instalada, los datos utilizables y el flujo de trabajo del taller. La supervisión remota, la integración con sistemas MES o ERP y el mantenimiento predictivo son capacidades distintas; cada una requiere pruebas concretas y no debe asumirse únicamente por la etiqueta «Industria 4.0».
Tabla de Contenidos
- Cómo los controles del electroerosionado por hilo pueden mejorar la eficiencia del operador
- Sistemas de Control Centrales en las Operaciones Modernas de Electroerosión por Hilo
- Funciones de Optimización Automática del Proceso
- Capacidades de programación mejoradas
- Supervisión remota e integración con Industria 4.0
-
Preguntas frecuentes
- ¿Cómo mejoran los controles avanzados la precisión de corte en las máquinas de electroerosión por hilo?
- ¿Cuáles son los beneficios de los sistemas de encordado automático en las máquinas de electroerosión por hilo?
- ¿Cómo mejoran las características de Industria 4.0 el funcionamiento de las máquinas de electroerosión por hilo?
