
 EN




Tel ile Elektroerozyon (Wire EDM) Kontrolleri Nasıl Operatör Verimliliğini Destekleyebilir?
TelEdm makinesi kontroller, program incelemesini, hazırlık işlemlerini, kesme koşullarının seçimini ve kesinti sonrası kurtarma süreçlerini yönetmeyi kolaylaştırarak operatör verimliliğini destekleyebilir. Yararlı işlevler, kurulu denetleyiciye, jeneratöre, tel sistemine ve yazılım seçeneklerine bağlıdır. Net bir ekran görüntüsü ya da bir otomasyon özelliği, bitmiş parçanın doğruluğunu veya daha kısa bir üretim döngüsünü tek başına garanti etmez.
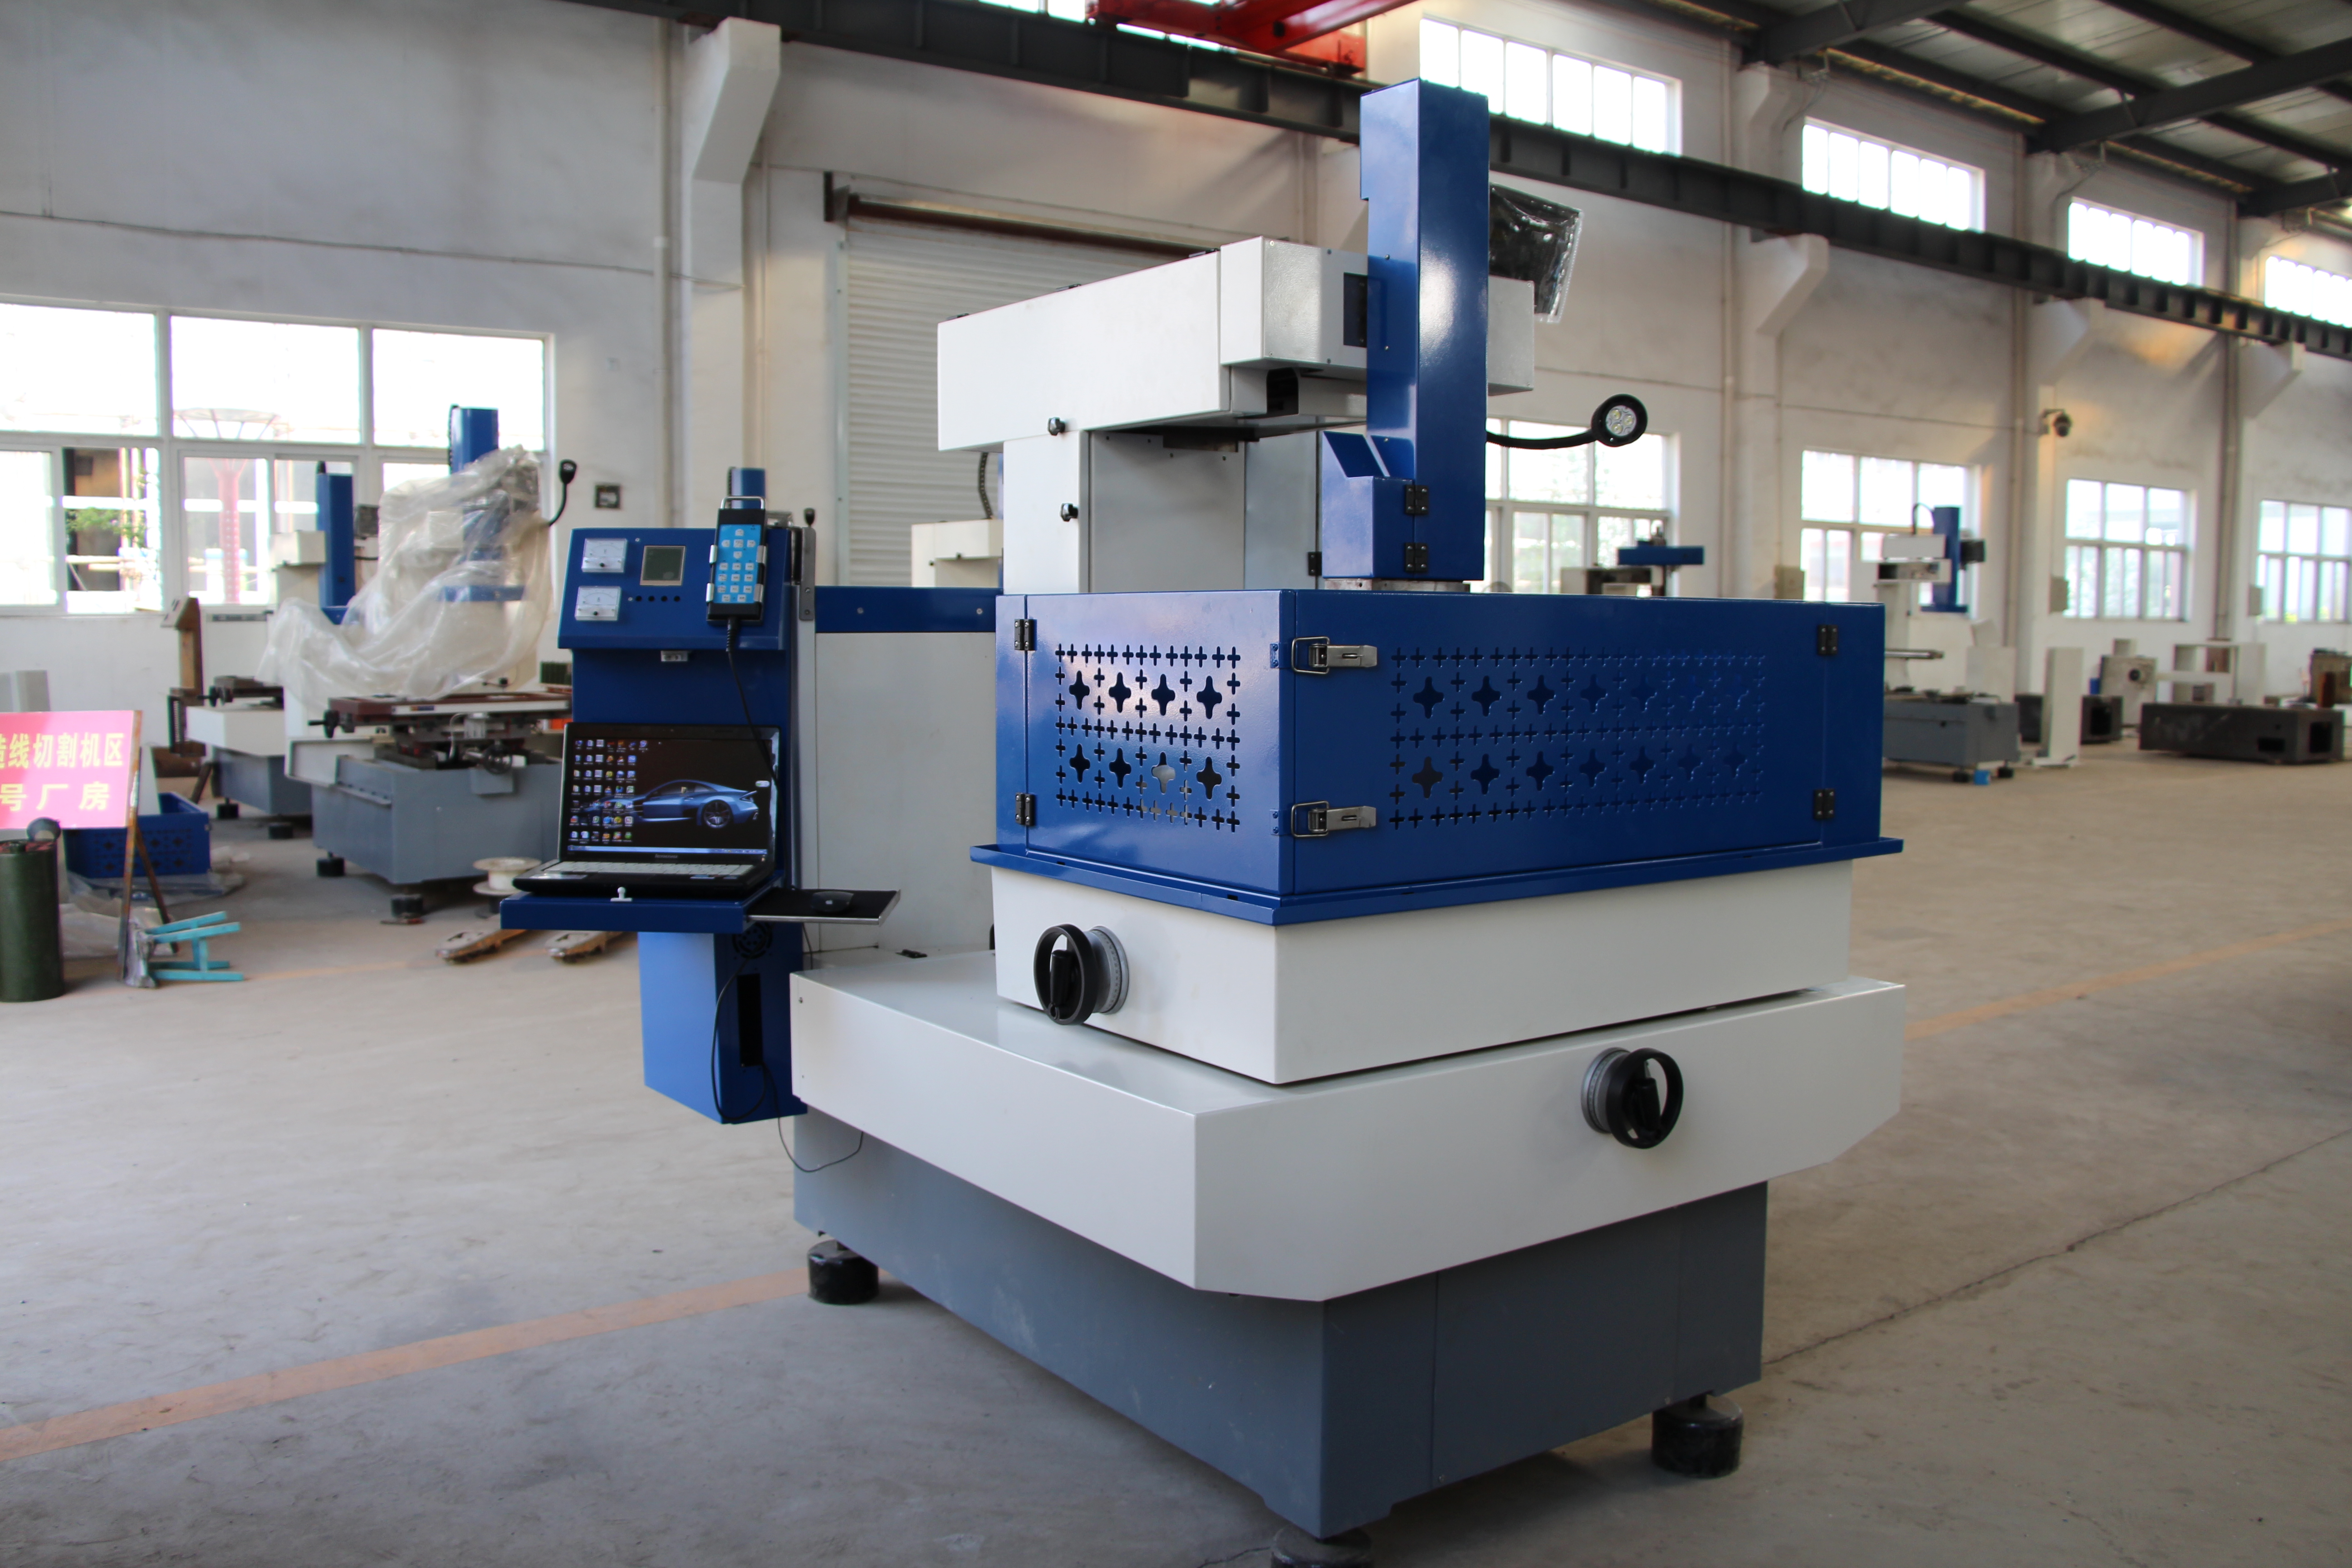
Bu makale, her HarsMarg makinesi için standart bir özellik listesi sunmaz; bunun yerine değerlendirilmesi gereken kontrol işlevlerini açıklar. Dokunmatik ekran kullanımı, otomatik iplikleme, uyarlamalı işlevler ve ağ bağlantıları, seçilen model ve teklif kapsamında doğrulanmalıdır. Ekipman fotoğrafı, resimdeki makinenin aşağıda ele alınan tüm işlevleri içerdiğinin kanıtı değildir.
Modern Tel Erozyon İşlemlerinde Temel Kontrol Sistemleri
Gelişmiş Dokunmatik Ekran Arayüzleri
Donanımlı olduğu durumda, dokunmatik ekran arayüzü, program, ayar, alarm ve işlenebilirlik durumu bilgilerini bir araya getirebilir. Bir operatör için pratik sorular şunlardır: ayarlar açıkça etiketlenmiş mi, aktif program ve koordinatlar görünür mü, yardım veya kurtarma talimatları mevcut mu? Arayüz düzeni, dil desteği ve erişilebilir fonksiyonlar, kontrol ünitesine ve yazılım sürümüne göre değişir.
Bazı kontrol sistemleri grafiksel program görünümleri sağlar veya dokunmatik hareketleri destekler; doğrudan CAD içe aktarımı ve üç boyutlu görüntüleme ise ayrı yeteneklerdir ve doğrulanmaları gerekir. Bir ekran görüntüsü bir yolun gözden geçirilmesine yardımcı olabilir, ancak sabitleme elemanını, iş parçası kaymasını, tel hizalamasını veya mevcut açıklığı doğrulamaz. Bu kontroller, gerçek makine kurulumunun bir parçası olarak kalır.
Akıllı Otomatik Tel Yerleştirme Sistemleri
Otomatik tel geçirme, belirli Tel EDM yapılandırmalarında mevcuttur; bu özellik, CNC kontrolü veya Tel EDM terimiyle örtük olarak ifade edilmez. Teklif edilen sistemin, belirtilen teli önerilen başlangıç deliği ve iş parçası kalınlığı boyunca geçirebilip geçiremeyeceğini veya tekrar geçirebilip geçiremeyeceğini sorun. Su altı tel geçirme ve tel kırılması sonrası kurtarma işlemi de yapılandırmaya özel onay gerektirir.
Evrensel bir tel geçirme başarı oranı varsaymayın. Desteklenen bir tel geçirme sistemini, kullanılacak tel türüne, başlangıç deliği durumuna, iş parçası yüksekliğine, su veya soğutma düzenlemesine ve kurtarma sırasına göre değerlendirin. Başarılı bir tel geçirme işleminin tek başına, işin izinsiz çalıştırılmak üzere uygun olduğu anlamına gelmediğini unutmayın: iş parçası tutma, çekirdek yönetimi, alarm sistemleri, tüketim malzemeleri ile üreticinin işletme ve güvenlik talimatları da dikkate alınmalıdır.
Otomatik Süreç Optimizasyon Özellikleri
Gerçek Zamanlı Uyarlama Kontrol Sistemleri
Boşalma aralığı kontrolü ve ek uyarlamalı işlevler birbirinden ayrılmalıdır. Belirli bir kontrol, besleme hızını veya diğer desteklenen ayarları değiştirerek boşalma koşullarına yanıt verebilir; ancak tel gerilimi geri bildirimi veya özel köşe stratejileri farklı donanım ve yazılım gerektirebilir. Önerilen sistemin aslında hangi sinyalleri izlediğini ve hangi ayarları yapabildiğini sorun.
Desteklenen geri bildirim işlevleri, operatörün kesme koşullarındaki değişikliklere yanıt vermesine yardımcı olabilir; ancak her tel kırılmasını önlemeyebilir veya farklı işlerde aynı yüzey kalitesini garanti edemeyebilir. Tel durumu, soğutma sıvısı erişimi, iş parçası geometrisi, süreç ayarları ve tezgâh kurulumu hâlâ önemlidir. Uyarlamalı kontrol etiketini bir performans garantisi olarak değil, geri kazanım davranışını ve ölçülen parça sonucunu değerlendirmek için kullanın.
Akıllı Güç Kaynağı Yönetimi
Bir jeneratör kesme koşulları kütüphanesi içeriyorsa, operatör tel, malzeme, kalınlık ve kesme aşaması için belgelenmiş bir başlangıç koşulu seçebilir. Kaydedilmiş bir tarif, otomatik malzeme tanımlama ile aynı şey değildir. Seçilen makinenin talimatlarını kullanın ve ayarlarının gerçek iş parçası için uygun olup olmadığını belirleyin.
Anti-elektroliz devreleri ve özel bitirme fonksiyonları, her Tel EDM makinesi için varsayılan özellikler değil, jeneratöre özel özelliklerdir. Bunların kullanılabilirliğini, desteklenen malzemeleri ve teknik yapılandırmadaki çalışma sınırlarını kontrol edin. Bir güç kaynağı özelliği adından evrensel bir yüzey bitişi, korozyon direnci, enerji tasarrufu veya işlem ayarı ihtiyacının ortadan kalkması vaadi verilmemelidir.
Gelişmiş Programlama Özellikleri
Gelişmiş CAM Entegrasyonu
CAD/CAM yazılımı ile makine kontrol birimi, uyumlu geometri veya NC programlarını değiştirmelidir. Doğrudan CAD içe aktarma, kontrolden programlama ve harici bir CAM iş akışı farklı düzenleme yöntemleridir. Her modelin üç boyutlu bir modeli doğrudan içe aktarabileceğini ve işleyebileceğini varsaymadan, kabul edilen dosya biçimlerini, mevcut yazılım lisanslarını, postprosesörleri ve denetleyici uyumluluğunu doğrulayın.
Grafik önizleme veya desteklenen bir simülasyon, program incelemesine yardımcı olabilir; ancak kapsamı yazılıma ve modellenen bilgilere bağlıdır. Gerçek tutma aparatını, tel yolunu, ofsetleri veya gevşek çekirdeği temsil etmeyebilir. Kesmeye başlamadan önce programı ve tezgâh ayarını, makinenin belirtilen doğrulama prosedürünü kullanarak kontrol edin; başarılı bir ekran simülasyonu, çarpışmasız veya standartlara uygun bir parça üretildiğinin kanıtı değildir.
Özel Makro Programlama
Denetleyici makroları, alt programları veya kaydedilmiş yordamları destekliyorsa, bunlar uygun tekrarlayan işlemler için tekrarlanan veri girişi miktarını azaltabilir. Desteklenen komutlar, değişkenler ve çağrı yöntemleri denetleyiciye özeldir. Başka bir denetleyici için yazılan bir yordamın uyumlu olduğu varsayılmamalıdır ve otomatik tekrar, orijinal programı veya ayarı geçerli kılmaz.
Yararlı bir yordam kitaplığı, program revizyonunu, amaçlanan işi, iş ofsetini, işlem koşullarını ve operatör kontrollerini tanımlar. Çizim, malzeme, sabitleme elemanı, tel veya denetim yazılımı değiştiğinde yeniden kullanım için inceleme gereklidir. Bu, hazırlığı daha düzenli hale getirebilir; ancak tutarlı nihai parça kalitesi, yalnızca kaydedilmiş bir makroya değil, uygun bir işleme ve muayeneye dayanır.
Uzaktan İzleme ve Endüstri 4.0 Entegrasyonu
Bağlantılı Üretim Çözümleri
Destekleniyorsa uzaktan izleme, yetkili bir iş istasyonuna veya servise seçilen makine durumlarını veya alarmları gösterebilir. Sadece bir ağ bağlantı noktası, mobil erişimi, uzaktan kontrolü veya canlı üretim raporlamasını sağlamaz. Bağlantılı bir iş akışı planlamadan önce kullanılabilir verileri, güncelleme yöntemini, erişim denetimlerini ve gerekli yazılımı veya hizmeti doğrulayın.
Üretim yürütme sistemi (MES) veya kurumsal kaynak planlama (ERP) sistemine bağlantı, uyumlu bir arayüz ve kabul edilmiş bir veri iş akışını gerektirir. Bir makinenin bir ağa bağlanması, otomatik programlamayı zorunlu kılmaz. Gerekli durumları, iş tanımlayıcılarını ve operatör eylemlerini tanımlayın ve salt okunur izlemeyi, makineye komut verebilme yetkisinden ayırt edin.
Tahminsel Bakım Sistemleri
Bakım zamanlayıcıları, tüketilebilir parçalar için sayaçlar ve alarm geçmişi, servis işlemlerini düzenlemenize yardımcı olabilir; ancak bunlar otomatik tahmine dayalı bakım değildir. Tahmin yapabilmek için uygun durum verileri ve bu verilerin yorumlanmasında kanıtlanmış bir yöntem gerekir. Öncelikle kurulu denetleyicinin hangi verileri kaydettiğini ve ekipman kılavuzunda hangi bakım işlemleri gerektiğini belirleyin.
Bakım ekranından makine öğrenimi tabanlı tanı veya bileşen ömrü tahmini çıkarmayın. Tahmine dayalı işlevler sunuluyorsa, bunların belgelenmiş girdilerini, sınırlamalarını ve tepki prosedürünü isteyin. Bu tür kanıtlar olmadan yalnızca mevcut kayıtları veya hatırlatmaları açıklayın; kesin arıza süresi azaltması, arıza önlenmesi veya daha uzun makine ömrü gibi iddialarda bulunmayın.
Sıkça Sorulan Sorular
İleri kontrol sistemleri tel erozyon makinelerinde kesme doğruluğunu nasıl artırır?
Desteklenen bir kontrol, programlanmış hareketi, boşaltma koşullarını ve operatör kurulum görevlerini yönetmeye yardımcı olabilir; ancak bu kontrol, tek başına bitmiş parça toleransı belirlemez. Gerçek kontrol işlevlerini doğrulayın ve belirtilen malzeme, geometri, tel, kesme koşulları, kurulum ve muayene yöntemiyle elde edilen sonucu değerlendirin. Konumlandırma özellikleri, yüzey pürüzlülüğü ve ölçülen parça boyutları, performansın farklı yönlerini tanımlar.
Tel erozyon makinelerinde otomatik tel çekme sistemlerinin avantajları nelerdir?
Uygunsa ve işe uygunsa, otomatik tel takma işlemi, manuel tel takma adımlarını azaltabilir ve işlemler arasında veya tel kırılması sonrası kurtarma işlemlerine destek verebilir. Bu özelliğin faydası, kullanılan tele, başlangıç deliğine, iş parçası yüksekliğine ve desteklenen tel takma koşullarına bağlıdır. Bu özellik yalnızca kendisiyle evrensel bir başarı oranı veya insan müdahalesi olmadan üretim yeteneği sağlanmaz.
Endüstri 4.0 özellikleri tel erozyon tezgâhlarının kullanımını nasıl geliştirir?
Desteklenen bağlantılar, bir atölyenin durum bilgilerini toplamasına ve alarm veya bakım ihtiyaçlarına yönelik tepkisini düzenlemesine yardımcı olabilir. Fayda, kurulu arayüzün, kullanılabilir verilerin ve atölyenin iş akışının bağlıdır. Uzaktan izleme, Üretim Yönetimi Sistemi (MES) veya Kurumsal Kaynak Planlaması (ERP) entegrasyonu ve tahmine dayalı bakım ayrı ayrı yeteneklerdir; her biri, bir Endüstri 4.0 etiketinden çıkarsanmak yerine kanıtla desteklenmelidir.
