
 EN




Hvordan Wire EDM-styringer kan støtte operatøreffektivitet
Metalltråd EDM maskin styringer kan støtte operatøreffektivitet ved å forenkle programgjennomgang, oppsett, valg av skjæringbetingelser og gjenoppretting etter avbrudd. De nyttige funksjonene avhenger av den installerte kontrolleren, generatoren, trådsystemet og programvarevalgene. Et tydelig display eller en automatiseringsfunksjon garanterer ikke i seg selv nøyaktighet for ferdigdelt eller en kortere produksjonsperiode.
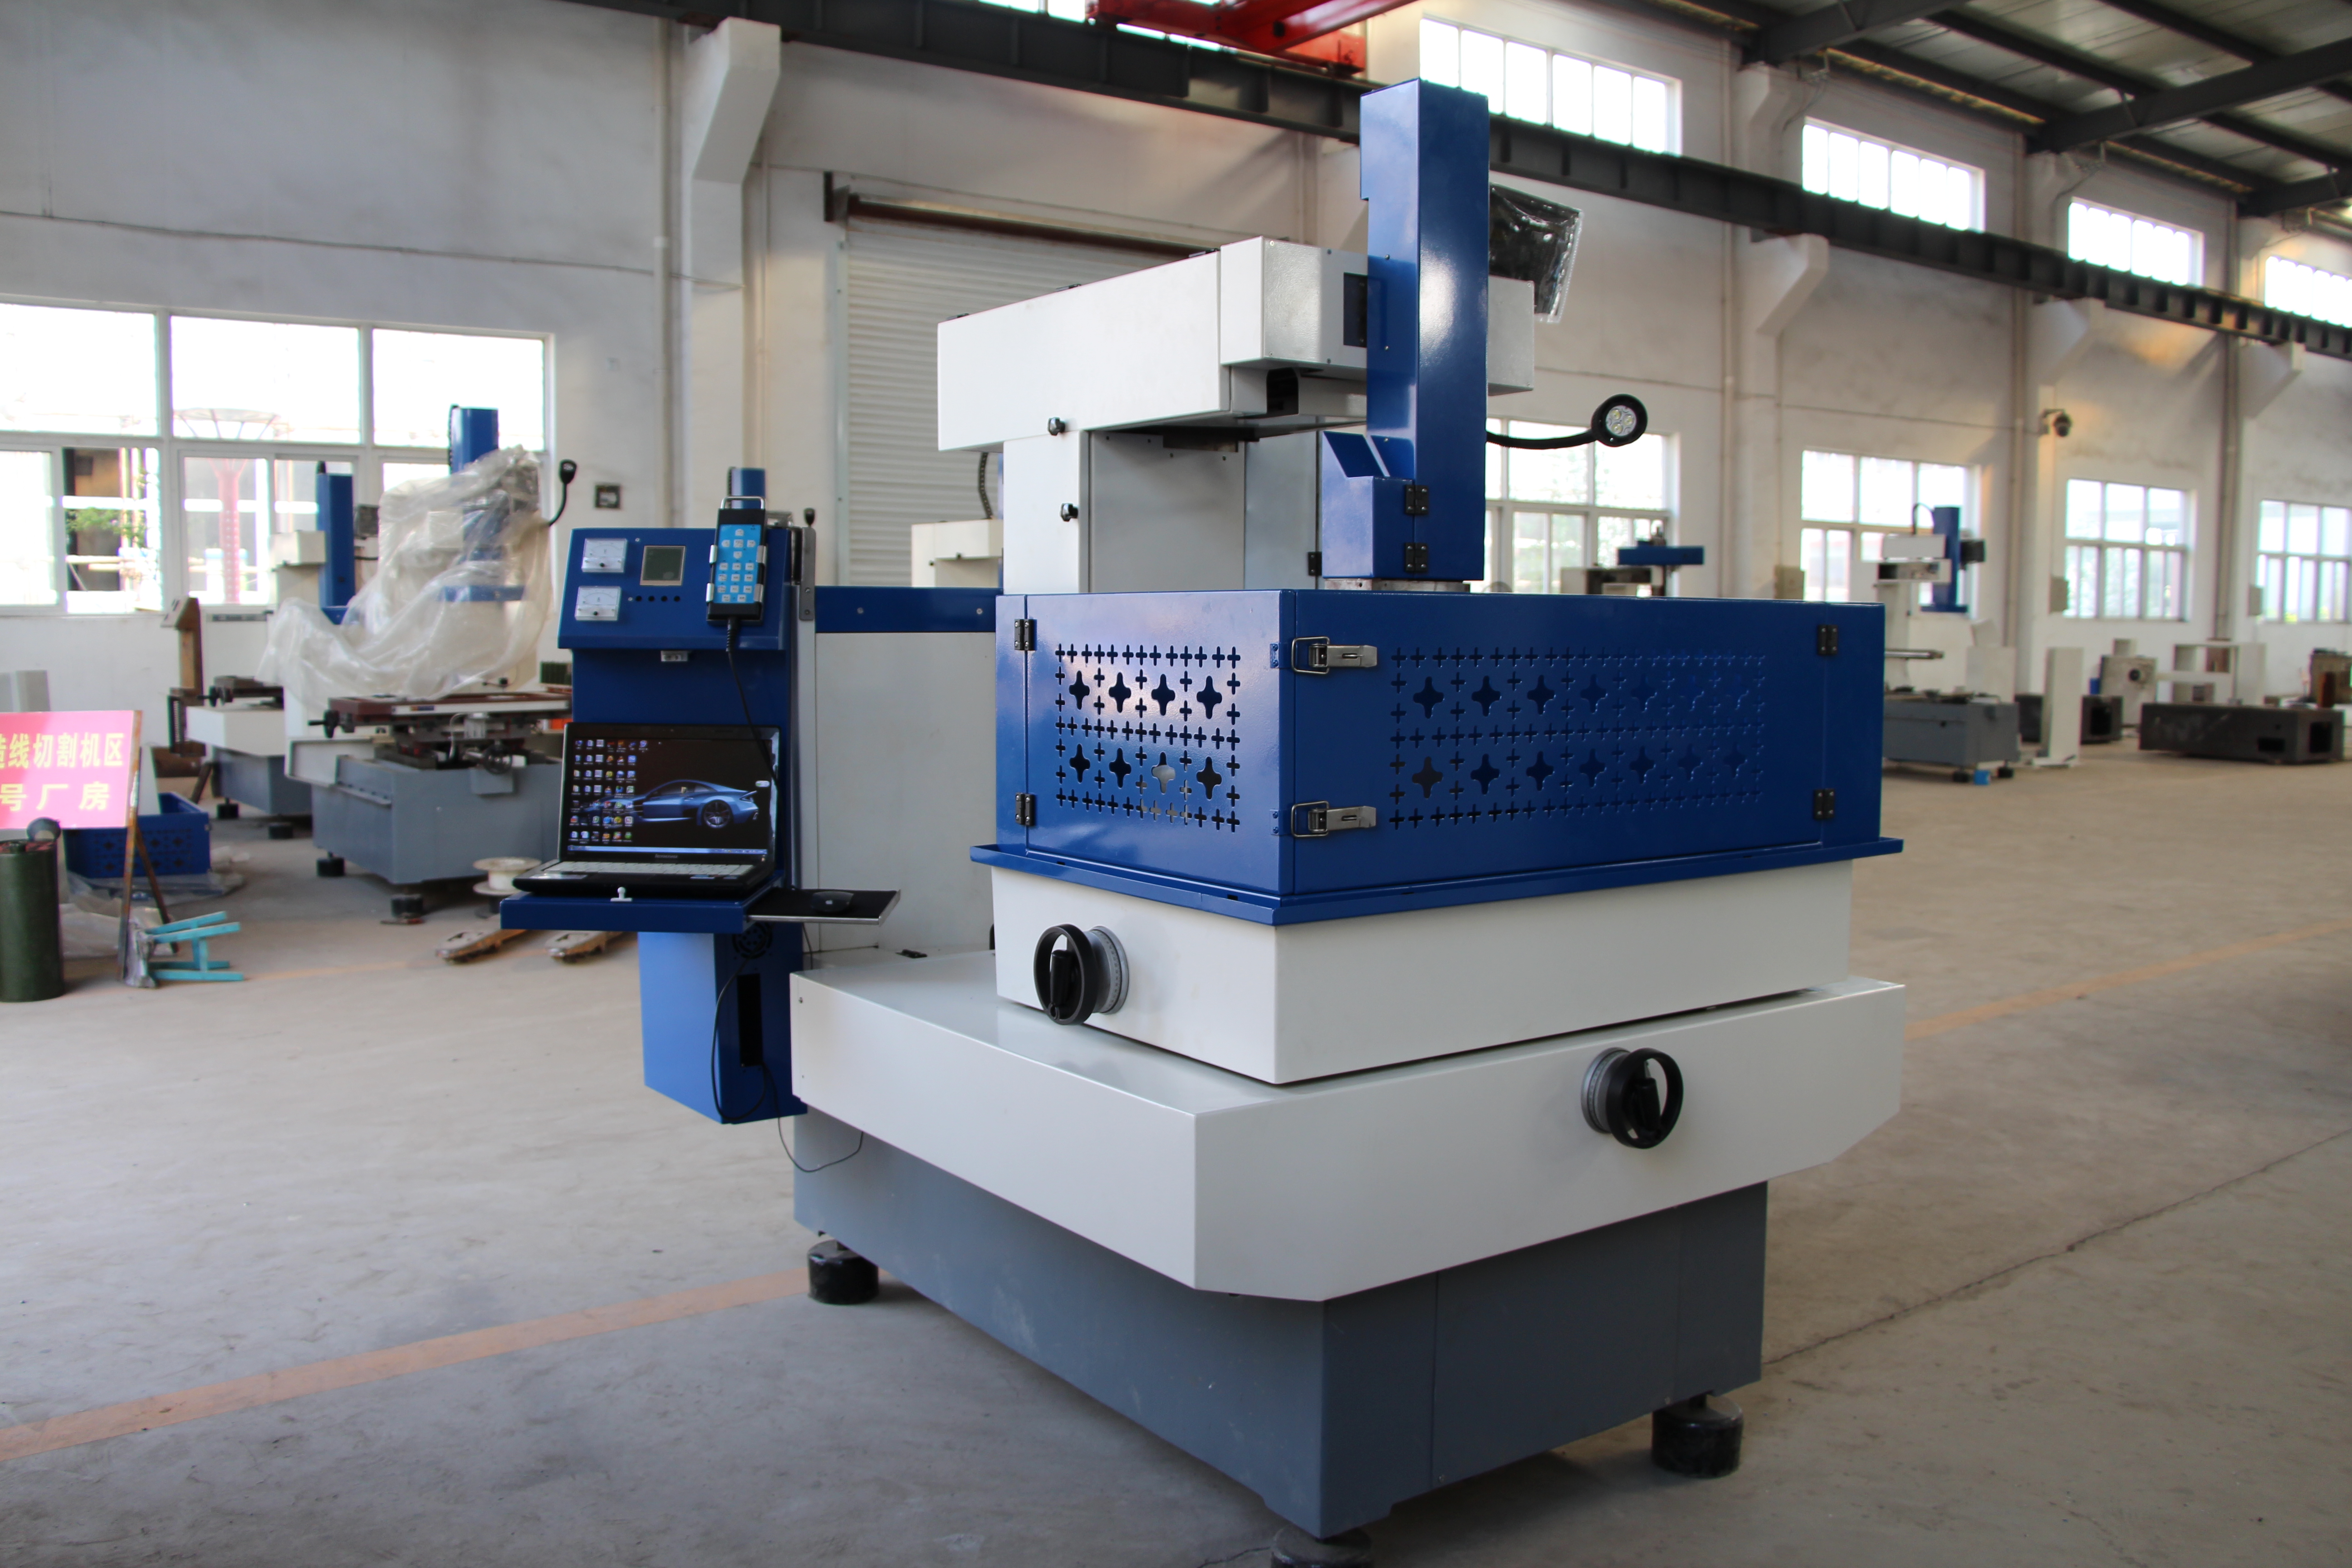
Denne artikkelen forklarer hvilke styringsfunksjoner som bør vurderes, ikke en standardfunksjonsliste for hver HarsMarg-maskin. Touchscreen-drift, automatisk trådmontering, adaptive funksjoner og nettverkstilkoblinger må sjekkes mot det valgte modellnummeret og tilbudet. Bildet av utstyret er ikke bevis på at maskinen på bildet inneholder alle funksjonene som diskuteres nedenfor.
Kjernekontrollsystemer i moderne wire EDM-operasjoner
Avanserte berøringsskjerm-grensesnitt
Hvor den er montert, kan et berøringsbasert skjermbilde samle program-, oppsetts-, alarm- og maskinfremdriftsstatusinformasjon. For en operatør er de praktiske spørsmålene om innstillingene er tydelig merket, om det aktive programmet og koordinatene er synlige, og om hjelp eller gjenopprettingsinstruksjoner er tilgjengelige. Oppsettet av grensesnittet, språkstøtte og tilgjengelige funksjoner varierer med styringsenheten og programvareversjonen.
Noen styringsenheter tilbyr grafiske programvisninger eller støtter berøringsbevegelser; direkte CAD-import og tredimensjonal visning er separate funksjoner som må bekreftes. Et skjermbilde kan hjelpe til å gjennomgå en bane, men det bekrefter ikke festet, arbeidsforskyvning, trådjustering eller tilgjengelig frihøyde. Disse sjekkene forblir en del av den faktiske maskinoppsettprosessen.
Intelligente automatiske trådsettingsystemer
Automatisk trådtråkking er tilgjengelig på spesifikke Wire EDM-konfigurasjoner; den følger ikke automatisk med CNC-styring eller med betegnelsen Wire EDM. Spør om det foreslåtte systemet kan tråkke eller gjenoppta trådtråkkingen med den angitte tråden gjennom det foreslåtte starthullet og arbeidsstykkets tykkelse. Undervannstråkking og gjenoppretting etter trådbrytning krever også konfigurasjonsspesifikk bekreftelse.
Ikke anta en universell trådtråkkingssuksessrate. Vurder et støttet trådtråkkingssystem ved hjelp av den tenkte tråden, tilstanden til starthullet, arbeidsstykkets høyde, vann- eller spyleanordningen og gjenopprettingssekvensen. En vellykket trådtråkking alene gjør ikke en oppgave egnet for ubemannet drift: fastspenning av arbeidsstykket, håndtering av kjerner, alarmfunksjoner, forbruksmaterialer samt produsentens drifts- og sikkerhetsinstruksjoner må fortsatt håndteres.
Automatiske funksjoner for prosessoptimalisering
Systemer for adaptiv reeltidskontroll
Funksjonene for utladningsgapstyring og tilleggsadaptive bearbeidlingsfunksjoner bør skilles fra hverandre. En spesifikk kontroll kan reagere på utladningsforhold ved å endre fremføring eller andre støttede innstillinger, mens tilbakemelding om trådspenning eller spesielle hjørnestrategier kan kreve annen maskinvare og programvare. Spør hvilke signaler det foreslåtte systemet faktisk overvåker og hvilke justeringer det kan gjøre.
Støttede tilbakemeldingsfunksjoner kan hjelpe en operatør med å reagere på endrende skjæreforhold, men de forhindrer ikke alle trådbrudd og garanterer ikke samme overflatekvalitet på ulike oppgaver. Trådtilstand, spyletilgang, verkstykkegeometri, prosessinnstillinger og oppsett er fortsatt avgjørende. Vurder gjenopprettingsatferd og den målte delens resultat i stedet for å behandle et merke som «adaptiv styring» som en ytelsesgaranti.
Intelligent strømforsyningsstyring
Hvor en generator inkluderer et bibliotek over skjæringstilstander, kan operatøren kanskje velge en dokumentert starttilstand for tråden, materialet, tykkelsen og skjæringsetappen. En lagret oppskrift er ikke det samme som automatisk materialeidentifisering. Bruk instruksjonene for den valgte maskinen og finn ut om dens innstillinger er egnet for det faktiske arbeidsstykket.
Anti-elektrolyse-kretser og spesialiserte ferdigstillingsfunksjoner er funksjoner som varierer fra generator til generator, ikke antagelser som kan gjøres om alle Wire EDM-maskiner. Sjekk om de er tilgjengelige, hvilke materialer de støtter og deres driftsgrenser i den tekniske konfigurasjonen. Lov ikke en universell overflate, korrosjonsbestandighet, energibesparelse eller fjerning av behovet for prosessjustering basert bare på navnet på en strømforsyningsfunksjon.
Forbedrede programmeringsmuligheter
Avansert CAM-integrasjon
CAD/CAM-programvare og en maskinstyring må utveksle kompatible geometrier eller NC-programmer. Direkte CAD-import, programmering på kontrollenheten og en ekstern CAM-arbeidsflyt er ulike ordninger. Bekreft de aksepterte filformatene, tilgjengelige programvarelisensene, postprosessoren og kontrollerkompatibiliteten i stedet for å anta at alle modeller kan importere og bearbeide et tredimensjonalt modell direkte.
En grafisk forhåndsvisning eller støttet simulering kan hjelpe ved gjennomgang av programmet, men dekningen avhenger av programvaren og den modellerte informasjonen. Den kan ikke representere den faktiske festetilbehøret, trådbanen, forskyvningene eller løse kjerneelementer. Kontroller programmet og oppsettet ved hjelp av maskinens angitte verifikasjonsprosedyre før skjæring; en vellykket skjermsimulering er ikke et bevis på at det ikke oppstår kollisjoner eller at delen er konform.
Egendefinert makroprogrammering
Hvis kontrolleren støtter makroer, underprogrammer eller lagrede rutiner, kan disse redusere gjentatt inndata for passende gjentakende operasjoner. De støttede kommandoene, variablene og kallmetodene er spesifikke for hver kontroller. En rutine skrevet for en annen kontroller bør ikke antas å være kompatibel, og automatisk gjentakelse bekrefter ikke originalprogrammet eller oppsettet.
Et nyttig rutinelager identifiserer programversjonen, den tenkte oppgaven, arbeidsforskyvningen, prosessbetingelsene og operatørkontrollene. Gjenbruk krever gjennomgang når tegningen, materialet, festet, tråden eller kontrollprogramvaren endres. Dette kan gjøre forberedelsen mer organisert, men konsekvent kvalitet på ferdige deler krever fortsatt en passende prosess og inspeksjon – ikke bare en lagret makro.
Fjernovervåkning og integrering i Industri 4.0
Tilkoblede produksjonsløsninger
Fjernovervåking, der støttet, kan vise utvalgte maskintilstander eller alarmer til en autorisert arbeidsstasjon eller tjeneste. En nettverkspor alene gir ikke mobil tilgang, fjernkontroll eller direkte produksjonsrapportering. Bekreft hvilke data som er tilgjengelige, oppdateringsmetoden, tilgangskontrollene og eventuell nødvendig programvare eller tjeneste før du planlegger en tilkoblet arbeidsflyt.
Tilkobling til et manufacturing execution system (MES) eller enterprise resource planning (ERP)-system krever et kompatibelt grensesnitt og en avtalt dataarbeidsflyt. Automatisk planlegging er ikke en nødvendig konsekvens av å koble en maskin til et nettverk. Definer de nødvendige tilstandene, jobbidentifikatorene og operatørhandlingen, og skille mellom skrivebeskyttet overvåking og eventuell myndighet til å gi kommandoer til maskinen.
Prediktive VedlikeholdsSystemer
Vedlikeholdstimer, forbrukstellere og alarmhistorier kan hjelpe med å organisere service, men de er ikke automatisk prediktivt vedlikehold. Prediksjon krever passende tilstandsdata og en demonstrert metode for å tolke dem. Finn først ut hva den installerte kontrolleren registrerer og hvilke vedlikeholdsaktiviteter som kreves i utstyrsmanualen.
Ikke anta maskinlæringsdiagnose eller prognose for komponentlivslengde fra en vedlikeholdsskjerm. Hvis prediktive funksjoner tilbys, spør om deres dokumenterte inndata, begrensninger og responsprosedyrer. Uten slik dokumentasjon skal du bare beskrive de tilgjengelige registrene eller påminnelsene; ikke hevde garantert reduksjon av driftsavbrudd, feilforebygging eller lengre maskinliv.
Ofte stilte spørsmål
Hvordan forbedrer avanserte kontroller skjærepresisjonen i trådsparker?
En støttet kontroll kan hjelpe med å håndtere programmert bevegelse, utladningsforhold og operatørinnstillingsoppgaver, men den fastsetter ikke selv en toleranse for ferdigdelt. Verifiser de faktiske kontrollfunksjonene og vurder resultatet med det angitte materialet, geometrien, tråden, skjæreforholdene, innstillingen og inspeksjonsmetoden. Posisjoneringsspesifikasjoner, overflategrovhetsverdier og målte delmål beskriver ulike aspekter av ytelsen.
Hva er fordelene med automatiske trådtråingssystemer i trådsparker?
Hvor den er montert og egnet for oppgaven, kan automatisk tråding redusere manuelle trådingssteg og hjelpe med gjenoppretting mellom operasjoner eller etter trådbrytning. Nytten avhenger av tråden, starthullet, verkstykkehøyden og de støttede trådingsforholdene. Ingen universell suksessprosent eller evne til ubemannet produksjon følger automatisk fra denne funksjonen alene.
Hvordan forbedrer Industry 4.0-funksjoner drift av trådspåringsmaskiner?
Støttede tilkoblinger kan hjelpe et verksted med å samle inn statusinformasjon og organisere sitt svar på alarmer eller vedlikeholdsbehov. Fordelen avhenger av den installerte grensesnitten, de tilgjengelige dataene og verkstedets arbeidsflyt. Fjernovervåking, MES- eller ERP-integrasjon og prediktivt vedlikehold er ulike evner; hver av dem krever dokumentasjon i stedet for å antas utelukkende basert på en Industry 4.0-etikett.
