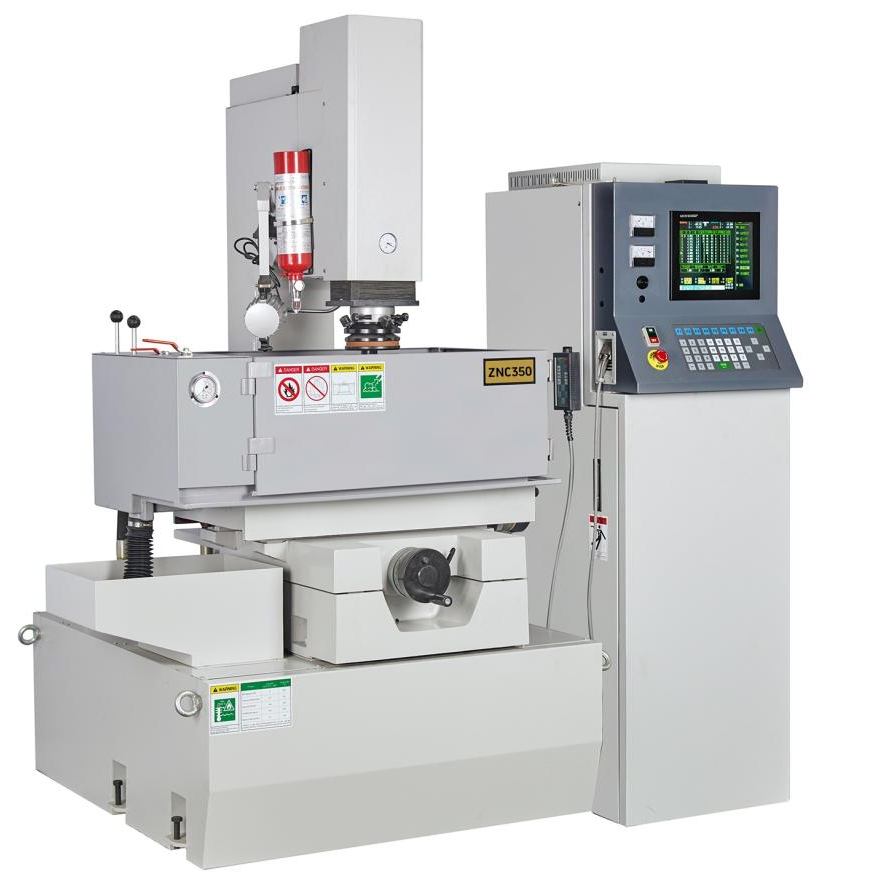
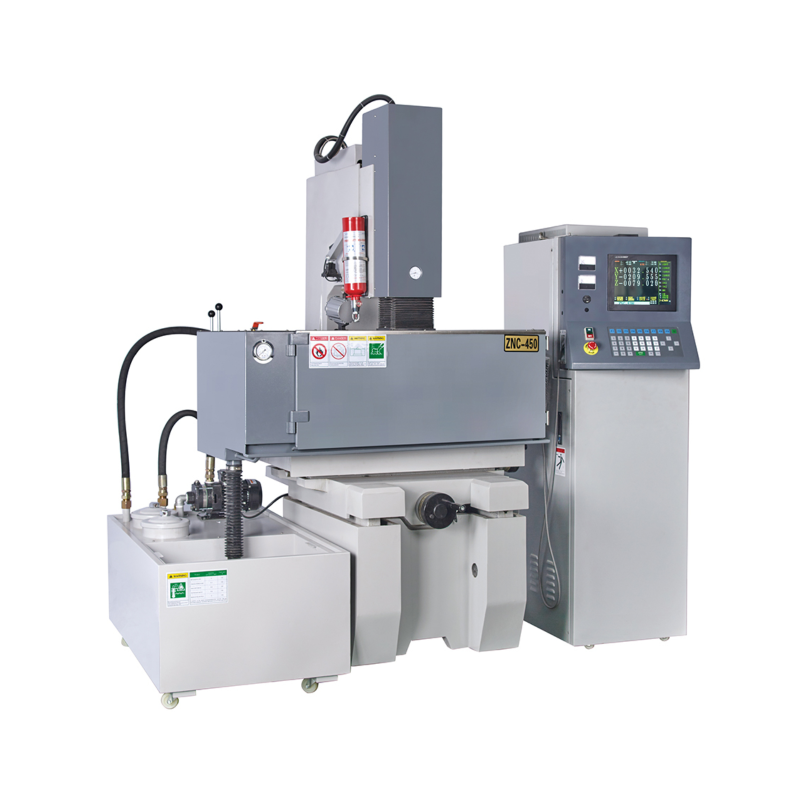
В съвременното прецизно производство и нетрадиционната обработка, сверленето на малки отвори с EDM (електроерозионно обработване, също известно като пробивачи на отвори или машини за разряд с фини отвори) играе ключова роля. От отвори за вкарване на жица в дълбоки матрици, вентилационни отвори в инжекционни форми и спинерети в индустрията на синтетичните влакна, до дюзи за горивна инжекция в автомобилни системи и отвори за филмово охлаждане в турбинни лопатки за аерокосмическа промишленост, сверленето на малки отвори с EDM служи като основно, задължително оборудване за обработка на микроразмерни отвори в материали с висока твърдост и с високо аспекто съотношение.
Сверленето на малки отвори с EDM се различава принципно от традиционното механично сверлене, което се основава на физическо рязане с инструмент. Основата му е изградена върху безконтактна електроерозия (електроерозионно обработване).
По време на действителната машинна обработка оборудването свързва отрицателния терминал на високочестотен импулсен източник на захранване към полите холоу тръбни електроди с висока скорост на въртене (обикновено изработени от латун или мед) и положителния терминал към обработваната детайла. Под прецизното управление на CNC сервосистема между върха на електрода и микроскопичните високи точки по повърхността на обработваната детайла се поддържа динамичен микрозазор (обикновено от 0,01 mm до 0,05 mm).
Когато импулсното напрежение пробива диелектричната течност между електрода и обработваната детайла, в зазора се формира изключително тънък канал за искрово разреждане. Мигновената плазмена температура в канала за разреждане достига от 8 000°C до 12 000°C, а неговата изключително висока плътност на енергия предизвиква мигновено топене или дори изпаряване на локалния метал в рамките на микросекунди.
Едновременно високонапрежен въртящ се главен елемент, монтиран на шпиндела, изтласква деионизирана вода под високо налягане (или специална работна течност въз основа на вода) при налягане от 5 до 10 MPa през вътрешността на кухата електродна тръба. В комбинация с високоскоростното въртене на електрода, задвижван от шпинделя със скорост от стотици до хиляди об/мин, това промиване не само охлажда зоната на разряд, но и, по-важно, принудително измива разтопените продукти от електрическия разряд от изключително тесния междинен интервал, предотвратявайки вторичен разряд и заклиняне на електрода.
Тъй като целият процес на ерозия се основава изцяло на преобразуването на електрическа енергия в топлинна енергия, между инструменталния електрод и заготовката няма физически контакт. Следователно при машинната обработка не се генерира механична рязачна сила. Тази физическа характеристика позволява на електроерозионното пробиване на малки отвори да прониква лесно във всеки високопроводим материал — като например закалена стомана, карбид, титанови сплави и никелови суперсплави (Inconel) — без да предизвиква механична деформация поради напрежение или да оставя ръбове от рязане по компоненти с тънки стени.
В промишленото производство на микроскопични отвори често използваните технически подходи включват електроерозионно пробиване на малки отвори, традиционно механично свредене и съвременно лазерно пробиване. Тези три процеса проявяват значителни различия по отношение на механизма на обработка, обхвата на приложение и физическите характеристики.
В сравнение с традиционното механично свредене, при което се разчита силно на твърдостта и жесткостта на самия резец, механичните свределни върхове изпитват сериозно износване или чупене при обработката на труднообработваеми материали като закалена стомана или суперсплави. С увеличаването на дълбочината на отвора отвеждането на стружките става изключително трудно, което ограничава отношението дълбочина/диаметър до максимум 20:1, а резултантните резачни сили имат тенденция да деформират тънкостенните заготовки. Напротив, електроерозионното свредене за малки отвори (EDM) напълно отстранява ограниченията, свързани с твърдостта на материала, и ефективно обработва всеки материал, стига той да е електропроводим. Поради липсата на резачни сили този метод предлага значително предимство при обработката на тънкостенни части; благодарение на синергията между адаптивното пик-фийд подаване и механизми за високонапрежено промиване той надеждно постига отношения дълбочина/диаметър от 20:1 до 100:1 в стандартното индустриално производство — а при екстремни параметри върху висококласови CNC машини това съотношение достига дори 200:1. В същото време механичното свредене осигурява по-високи чисти скорости на премахване на материал при меки метали (като алуминиеви сплави или некалени стомани) и оставя стената на отвора напълно свободна от зона с термично влияние (HAZ).
В сравнение с лазерното пробиване, лазерното пробиване използва светлинни лъчи с висока енергийна плътност, за да стопят или изпарят материала. Най-голямото му предимство е изключително високата скорост на обработка и способността му да обработва както проводящи, така и непроводящи изолиращи материали (като керамика и композити), като при използване на ултрабързи лазери (пикосекундни/фемтосекундни) топлинното въздействие е минимално. Обаче при пробиване на дълбоки отвори в дебели плочи лазерите се сблъскват с проблеми, свързани с фокусирането и дефокусирането на лъча, което води до значителен наклон при изхода и неправолинейни стени на отворите, както и до високи инвестиционни и поддръжни разходи за оборудването. В сравнение с това, електроерозионното пробиване на малки отвори (EDM) използва насочване чрез електродна тръба и адаптивен контрол на междинния зазор, за да осигури по-добра стабилност и по-добра икономическа ефективност при пробиване на дебели плочи, гарантирайки праволинейност на отворите и контрол върху последователността на диаметъра. Въпреки това трябва обективно да се отбележи, че EDM оставя микроскопичен, изключително тънък слой от претопен материал и микропукнатини по стените на отворите, а инструменталният електрод се износва по време на обработката, което изисква алгоритми за компенсация, за да се коригират размерите.
Оценката на общата производителност и машинната прецизност на електроерозионна машина за пробиване на малки отвори изисква анализ, който надхвърля само конструкционния каркас, и включва задълбочена техническа оценка на четирите ѝ основни модула:
Високочестотен импулсен захранващ блок и интелигентна адаптивна управляваща система. Импулсният захранващ блок служи като „сърце“ на оборудването и директно определя ефективността на обработката, шерохавостта на повърхността и скоростта на износване на електродите. Напредналите импулсни захранващи блокове разполагат с цифрова високочестотна разрядна контролна система и интегрират детекция на късо съединение заедно с адаптивни високочестотни алгоритми за притискане и измиване. Когато натрупването на отпадъци в междинния зазор предизвика аномално намаляване на напрежението, управляващата система незабавно коригира широчината на импулса или задвижва шпиндела да се прибере бързо, за да измие отпадъците, преди да възобнови подаването — по този начин се предотвратява дъговото изгаряне на заготовката.
Високонапрежен въртящ се шпинделен блок. Въртящият се шпинделен блок е най-критичният мехатронен компонент в електроерозионна машина за пробиване на малки отвори. Той трябва да осигурява абсолютно уплътнение при едновременно излагане на високонапрежени водни струи с налягане от 5 MPa до над 10 MPa при високи скорости на въртене, като едновременно гарантира стабилна проводимост на високочестотни импулсни токове към въртящия се електрод. Износоустойчивостта и налягането, които уплътненията могат да поемат, както и стабилността на контакта на проводящите въглеродни четки, директно определят стабилността на дълготрайната непрекъсната работа на машината и способностите ѝ за пробиване на дълбоки отвори.
Линия за високонапрежено деионизирана вода и система за фин филтриране. При електроерозионното фрезоване с малки отвори предимно се използва деионизирана вода като диелектрик и промивна среда. Проводимостта на работната течност е от решаващо значение за фокусиране на енергията на разрядите и възстановяване на изолацията в междинния зазор. Цялостната система трябва да включва високонапрежени водни помпи, колони за йонообмен с деионизираща смола и многостепенни филтърни елементи с микронна филтрация, за да се гарантира, че циркулиращата течност запазва висока чистота и подходяща проводимост, предотвратявайки появата на микроскопични частици, които могат да причинят вторични разряди или запушване на електродната тръба.
Многоосева CNC връзка и интеграция на автоматизация. За проста обработка на единочни отвори или отвори за въртене на нишки е достатъчна едноосева CNC машина или ръчна машина. Обаче за сложни отвори за филмово охлаждане в турбинни лопатки на авиационни двигатели (включващи отвори с комбинирани ъгли и триизмерни пространствени масиви) или многодупки форми са задължителни 3-осеви или 5-осеви свързани (CNC) системи. В комбинация с автоматично намиране на ръбове, автоматично настройване на инструменти, автоматични сменящи устройства за инструменти (ATC) и системи за мониторинг на разрядния зазор тези функции минимизират грешките на оператора и осигуряват необслужваемо, високо прецизно и последователно производство.
Докато производството напредва към по-голяма прецизност, миниатюризация и интелигентност, електроерозионното пробиване на малки отвори продължава да се развива технически. Пробиви в областта на контрола на разрядите на микронно ниво намаляват диаметрите на отворите (напр. под $\varnothing$0.1 mm), като едновременно ефективно ограничават дебелината на повърхностния слой, образуван при ерозията. В същото време интеграцията на това оборудване с промишлени роботи и автоматизирани системи за зареждане/разтоварване превръща тази традиционна нетрадиционна машинна технология в напълно автоматизирани гъвкави производствени системи (FMS).
Като използва безконтактната си обработка, независимостта си от твърдостта на материала и възможностите си за ултрависоки съотношения на височина към диаметър, електроерозионното пробиване на малки отвори остава незаменим „специалист по микроскопични отвори“ в съвременната инженерна производствена технология. Дълбокото разбиране на физиката на разрядите при този процес, обективната оценка на неговата ефективност спрямо други технологии и прецизното подбиране на подходящите технически конфигурации са ключовата основа, върху която предприятията гарантират качеството на сложните детайли и повишават своята основна производствена конкурентоспособност.
 Горещи новини
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13
Taizhou HarsMarg Електромеханична Co. Ltd. предлага напреднали решения за обработка с електрозабиване за индустриална обработка. Нашите машини за обработка с волфрамова жица с висока скорост и CNC машини за пробиване осигуряват висока прецизност, надеждност и ефективност. Доверяван от клиенти по света. Заявка за оферта днес.

 EN