 ×

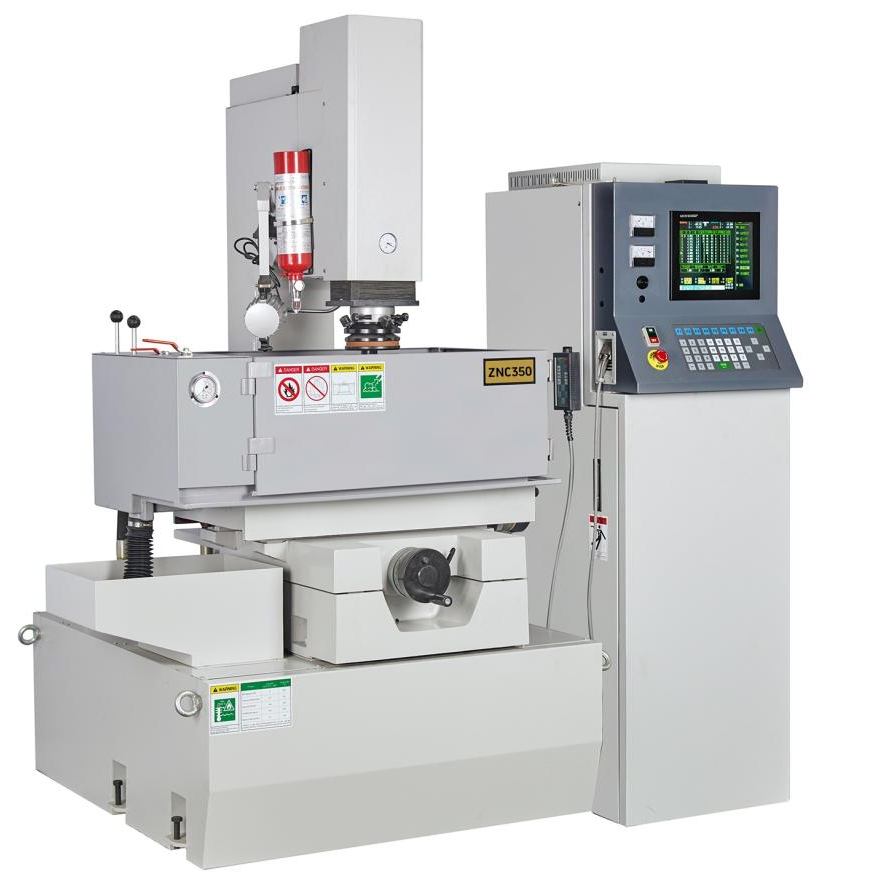
Dalam manufaktur presisi modern dan pemesinan non-tradisional, Small Hole Drilling EDM (Electrical Discharge Machining, juga dikenal sebagai hole poppers atau fine-hole discharge machines) memainkan peran krusial. Mulai dari lubang wire-threading pada cetakan dalam, lubang ventilasi pada cetakan injeksi, dan spinneret dalam industri serat sintetis, hingga nosel injeksi bahan bakar pada sistem otomotif dan lubang pendingin film pada bilah turbin aerospace, Small Hole Drilling EDM berfungsi sebagai peralatan inti dan esensial untuk pemesinan mikro-lubang pada material berkekerasan tinggi dengan rasio aspek tinggi.
Small Hole Drilling EDM secara mendasar berbeda dari pengeboran mekanis konvensional, yang mengandalkan pemotongan fisik oleh alat. Intinya dibangun di atas erosi percikan listrik tanpa kontak (Electrical Discharge Machining).
Selama proses pemesinan aktual, peralatan menghubungkan terminal negatif sumber daya pulsa frekuensi tinggi ke elektroda tabung berongga yang berputar dengan kecepatan tinggi (biasanya terbuat dari kuningan atau tembaga) dan terminal positif ke benda kerja. Di bawah penggerak presisi sistem servo CNC, celah mikro dinamis (umumnya 0,01 mm hingga 0,05 mm) secara terus-menerus dipertahankan antara ujung elektroda dan titik-titik mikroskopis yang menonjol pada permukaan benda kerja.
Ketika tegangan pulsa menembus cairan dielektrik antara elektroda dan benda kerja, saluran pelepasan percikan yang sangat halus terbentuk di celah tersebut. Suhu plasma sesaat di dalam saluran pelepasan mencapai 8.000°C hingga 12.000°C, dan kerapatan energi yang sangat tinggi menyebabkan logam setempat meleleh secara instan atau bahkan menguap dalam hitungan mikrodetik.
Secara bersamaan, kepala putar tekanan tinggi yang dipasang pada poros utama memaksa air terdeionisasi bertekanan tinggi (atau cairan kerja berbasis air khusus) dengan tekanan 5 MPa hingga 10 MPa keluar melalui bagian dalam tabung elektroda berongga. Dikombinasikan dengan putaran elektroda berkecepatan tinggi yang digerakkan poros utama pada ratusan hingga ribuan RPM, aksi pembilasan ini tidak hanya mendinginkan zona pelepasan listrik, tetapi—yang lebih penting—secara paksa mengeluarkan serpihan pelepasan listrik cair dari celah yang sangat sempit, sehingga mencegah pelepasan sekunder dan pengikatan elektroda.
Karena seluruh proses erosi ini sepenuhnya mengandalkan konversi energi listrik menjadi energi termal, maka tidak terjadi kontak fisik antara elektroda alat dan benda kerja. Akibatnya, proses pemesinan menghasilkan nol gaya pemotongan mekanis. Karakteristik fisik ini memungkinkan EDM pengeboran lubang kecil menembus secara mudah berbagai material dengan konduktivitas tinggi—seperti baja keras, karbida, paduan titanium, serta superpaduan berbasis nikel (Inconel)—tanpa menyebabkan deformasi akibat tegangan mekanis maupun meninggalkan burr pemotongan pada komponen berdinding tipis.
Dalam manufaktur lubang mikro industri, rute teknis umum meliputi EDM pengeboran lubang kecil, pengeboran mekanis konvensional, serta pengeboran laser modern. Ketiga proses ini menunjukkan perbedaan nyata dalam mekanisme pemesinan, cakupan penerapan, dan karakteristik fisik.
Dibandingkan dengan pengeboran mekanis konvensional, pengeboran mekanis sangat bergantung pada kekerasan dan kekakuan alat potong itu sendiri. Ketika menghadapi bahan yang sulit dikerjakan—seperti baja keras atau superalloy—mata bor mekanis mengalami keausan parah atau bahkan patah. Seiring peningkatan kedalaman lubang, pengeluaran serbuk gergaji menjadi sangat sulit, sehingga membatasi rasio aspek maksimal hingga 20:1, sementara gaya pemotongan cenderung mendistorsi benda kerja berdinding tipis. Sebaliknya, EDM pengeboran lubang kecil sama sekali menghilangkan kendala kekerasan bahan, sehingga mampu memproses secara efisien semua jenis bahan selama bahan tersebut bersifat konduktif secara listrik. Karena tidak ada gaya pemotongan, metode ini memberikan keuntungan besar dalam pengerjaan komponen berdinding tipis; serta berkat sinergi antara mekanisme peck-feed adaptif dan sistem pembilasan bertekanan tinggi, metode ini secara andal mampu mencapai rasio aspek 20:1 hingga 100:1 dalam produksi industri standar—dan bahkan mencapai 200:1 di bawah parameter ekstrem pada peralatan CNC kelas atas. Namun, pengeboran mekanis menghasilkan laju penghilangan bahan murni yang lebih tinggi pada logam lunak (seperti paduan aluminium atau baja yang belum dikeraskan), serta menghasilkan dinding lubang yang sepenuhnya bebas dari zona terpengaruh panas (HAZ).
Dibandingkan dengan pengeboran laser, pengeboran laser menggunakan berkas cahaya berdensitas energi tinggi untuk melelehkan atau menguapkan material. Keunggulan terbesarnya terletak pada kecepatan pemrosesan yang sangat tinggi serta kemampuannya memproses bahan isolator konduktif maupun non-konduktif (seperti keramik dan komposit), dengan dampak panas minimal bila menggunakan laser ultra-cepat (pikosekon/femtosekon). Namun, saat mengebor lubang dalam pada pelat tebal, laser mengalami masalah fokus dan defokus berkas, sehingga menghasilkan kemiringan keluar (exit taper) signifikan dan dinding lubang tidak lurus, serta memerlukan investasi peralatan dan biaya perawatan yang tinggi. Sebagai perbandingan, EDM pengeboran lubang kecil memanfaatkan panduan tabung elektroda dan pengendalian celah adaptif guna mencapai stabilitas serta efisiensi biaya yang lebih unggul dalam menembus pelat tebal, sekaligus menjamin kelurusan lubang dan pengendalian konsistensi diameter. Namun, harus dicatat secara objektif bahwa EDM meninggalkan lapisan ulang (recast layer) mikroskopis dan sangat tipis serta retakan mikro pada dinding lubang, sementara elektroda perkakas mengalami keausan selama proses, sehingga memerlukan algoritma kompensasi untuk memperbaiki dimensi.
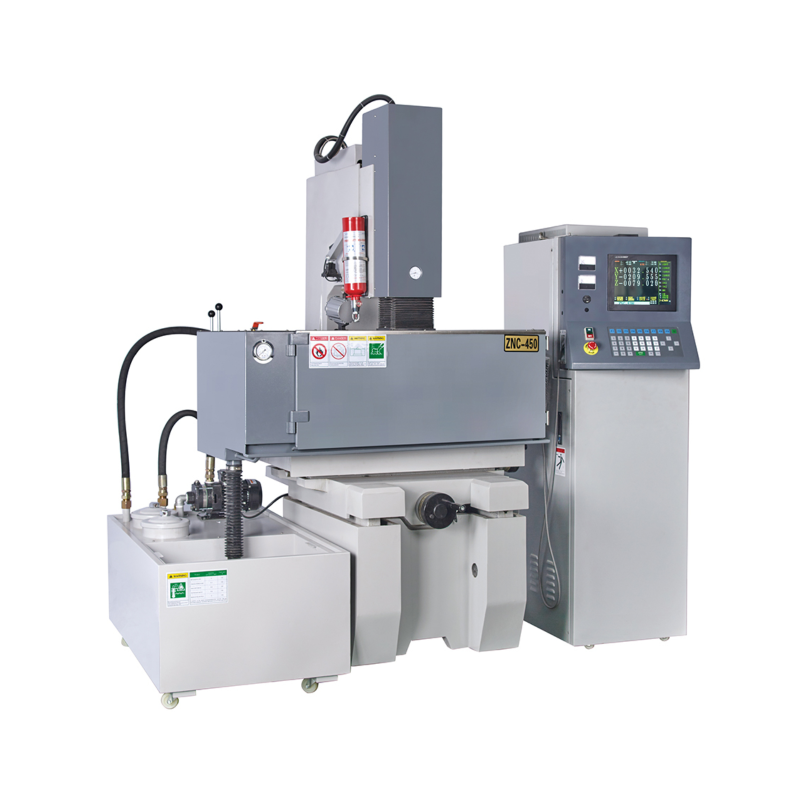
Mengevaluasi kinerja keseluruhan dan ketepatan pemesinan mesin EDM pengeboran lubang kecil memerlukan analisis teknis mendalam terhadap empat modul intinya, bukan hanya kerangka strukturalnya saja:
Catu Daya Pulsa Frekuensi Tinggi dan Sistem Kontrol Adaptif Cerdas Catu daya pulsa berfungsi sebagai "jantung" peralatan, yang secara langsung menentukan efisiensi pemesinan, kekasaran permukaan, serta laju keausan elektroda. Catu daya pulsa canggih dilengkapi pengendali pelepasan digital frekuensi tinggi serta mengintegrasikan deteksi hubung singkat dengan algoritma pencucian adaptif frekuensi tinggi bertipe peck-feed. Ketika akumulasi serpihan di celah menyebabkan penurunan tegangan abnormal, sistem kontrol segera menyesuaikan lebar pulsa atau menggerakkan spindle mundur secara cepat guna mencuci serpihan keluar sebelum melanjutkan pemakanan, sehingga mencegah terjadinya pembakaran busur pada benda kerja.
Kepala Spindel Putar Tekanan Tinggi. Kepala putar spindel merupakan komponen mekatronik paling kritis dalam mesin EDM pengeboran lubang kecil. Komponen ini harus mempertahankan segel absolut sekaligus menahan benturan aliran air bertekanan tinggi sebesar 5 MPa hingga lebih dari 10 MPa pada kecepatan rotasi tinggi, sekaligus memastikan konduksi stabil arus pulsa berfrekuensi tinggi ke elektroda yang berputar. Ketahanan aus dan toleransi tekanan segel, serta stabilitas kontak sikat karbon penghantar listrik, secara langsung menentukan stabilitas operasi kontinu jangka panjang mesin serta kemampuan pengeboran lubang dalamnya.
Saluran Air Terdeionisasi Tekanan Tinggi dan Sistem Filtrasi Halus. Pengeboran lubang kecil dengan EDM terutama menggunakan air terdeionisasi sebagai media dielektrik dan pembersih. Konduktivitas cairan kerja sangat penting untuk memfokuskan energi pelepasan dan memulihkan isolasi celah. Suatu sistem lengkap harus mencakup pompa air bertekanan tinggi, kolom pertukaran resin terdeionisasi, serta elemen filtrasi bertingkat dalam satuan mikron guna memastikan cairan sirkulasi mempertahankan kemurnian tinggi dan konduktivitas yang sesuai, sehingga mencegah partikel mikro menyebabkan pelepasan sekunder atau penyumbatan tabung elektroda.
Integrasi Penghubungan CNC Multi-Sumbu dan Otomatisasi. Untuk pemesinan lubang tunggal sederhana atau lubang berulir kawat, mesin CNC satu sumbu atau mesin manual sudah memadai. Namun, untuk lubang pendingin film yang kompleks pada bilah mesin jet (yang melibatkan lubang sudut majemuk dan susunan spasial tiga dimensi) atau cetakan berlubang ganda, sistem penghubungan (CNC) tiga sumbu atau lima sumbu sangat diperlukan. Dikombinasikan dengan pencarian tepi otomatis, penyetelan alat otomatis, pengganti alat otomatis (ATC), serta sistem pemantauan pelepasan celah, fitur-fitur ini meminimalkan kesalahan operator dan memungkinkan produksi presisi tinggi secara tak terawasi serta sangat konsisten.
Seiring kemajuan manufaktur menuju presisi, miniaturisasi, dan kecerdasan, EDM pengeboran lubang kecil terus mengalami iterasi teknis. Terobosan dalam pengendalian pelepasan tingkat mikron mendorong diameter lubang menjadi lebih kecil (misalnya di bawah $\varnothing$0.1 mm) sekaligus secara efektif membatasi ketebalan lapisan recast. Di sisi lain, integrasi peralatan ini dengan robot industri serta sistem pemuatan/bongkar otomatis mendorong teknologi pemesinan non-konvensional tradisional ini masuk ke dalam sistem manufaktur fleksibel otomatis penuh (FMS).
Dengan memanfaatkan proses tanpa kontak, kemandirian dari kekerasan bahan, serta kemampuan rasio aspek ultra-tinggi, EDM pengeboran lubang kecil tetap menjadi spesialis "lubang mikro" yang tak tergantikan dalam rekayasa manufaktur modern. Pemahaman mendalam tentang fisika percikan listriknya, evaluasi objektif kinerjanya dibandingkan proses lain, serta pemilihan tepat konfigurasi teknis yang sesuai merupakan fondasi utama bagi perusahaan guna menjamin kualitas komponen kompleks dan meningkatkan daya saing inti dalam manufaktur.
 Berita Terkini
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN