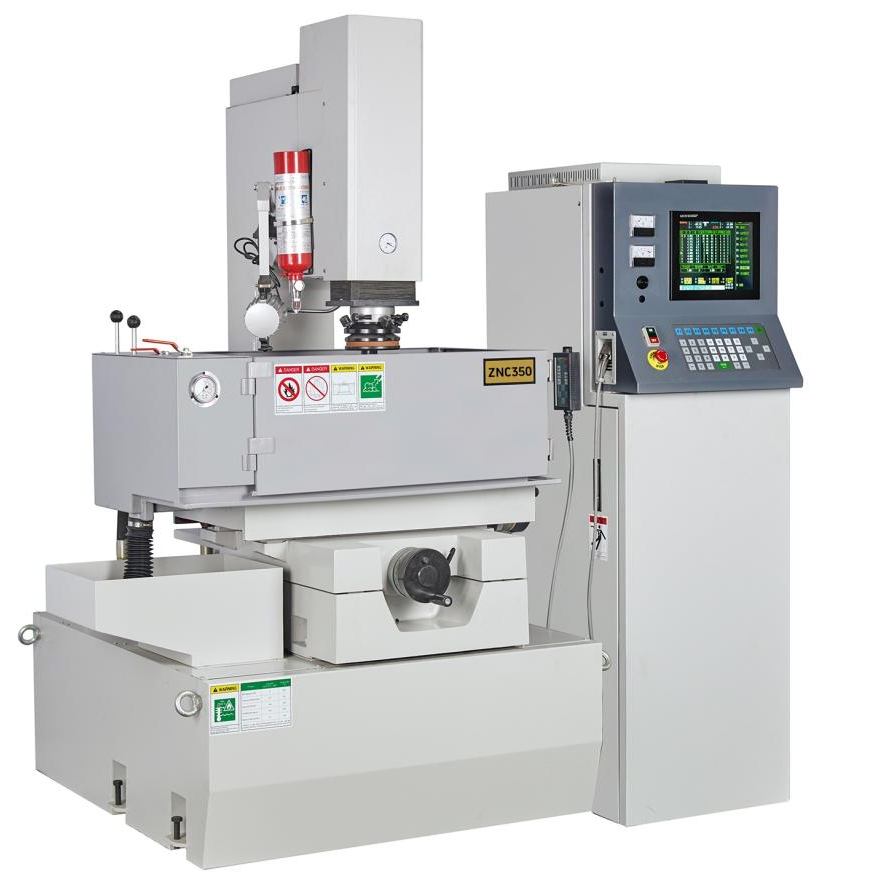
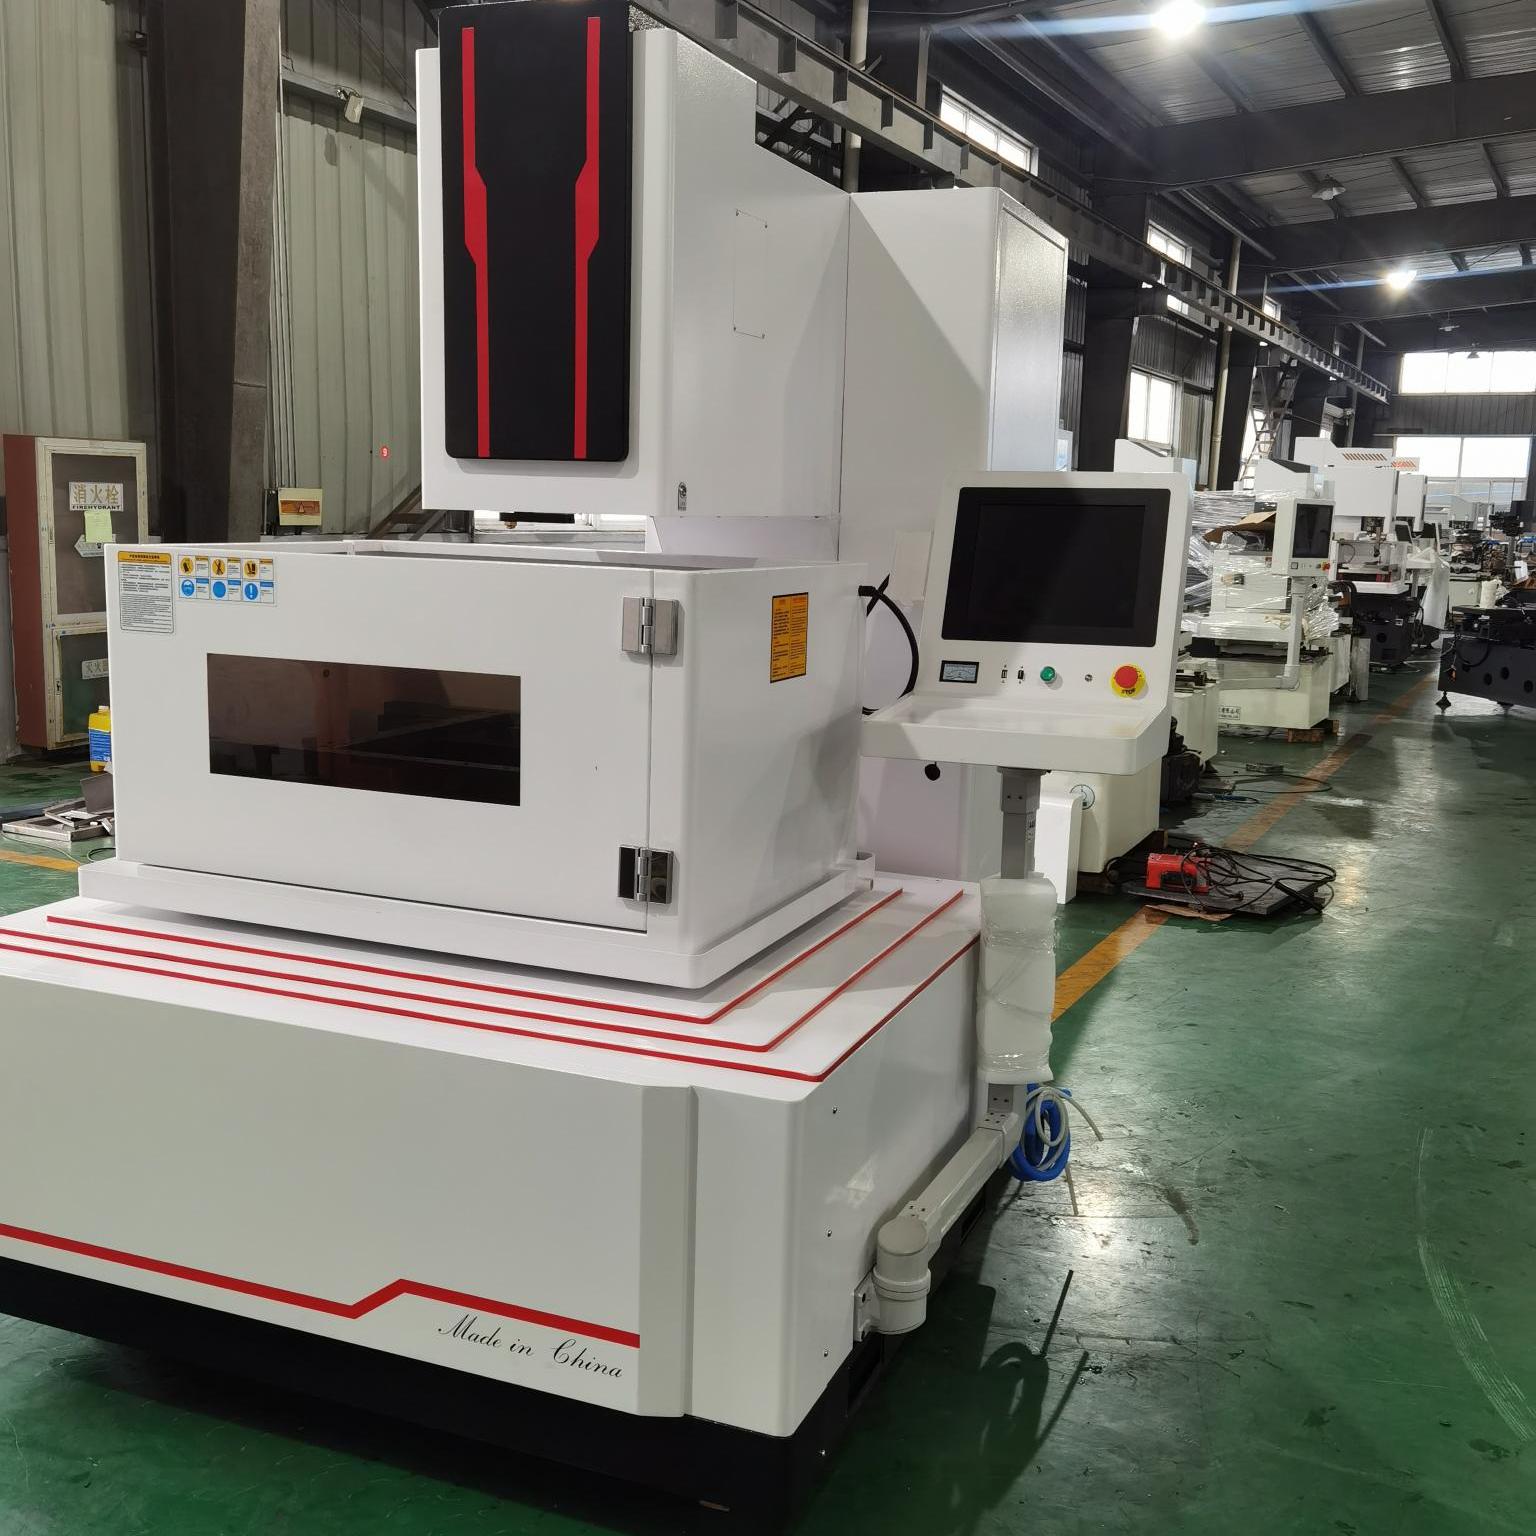
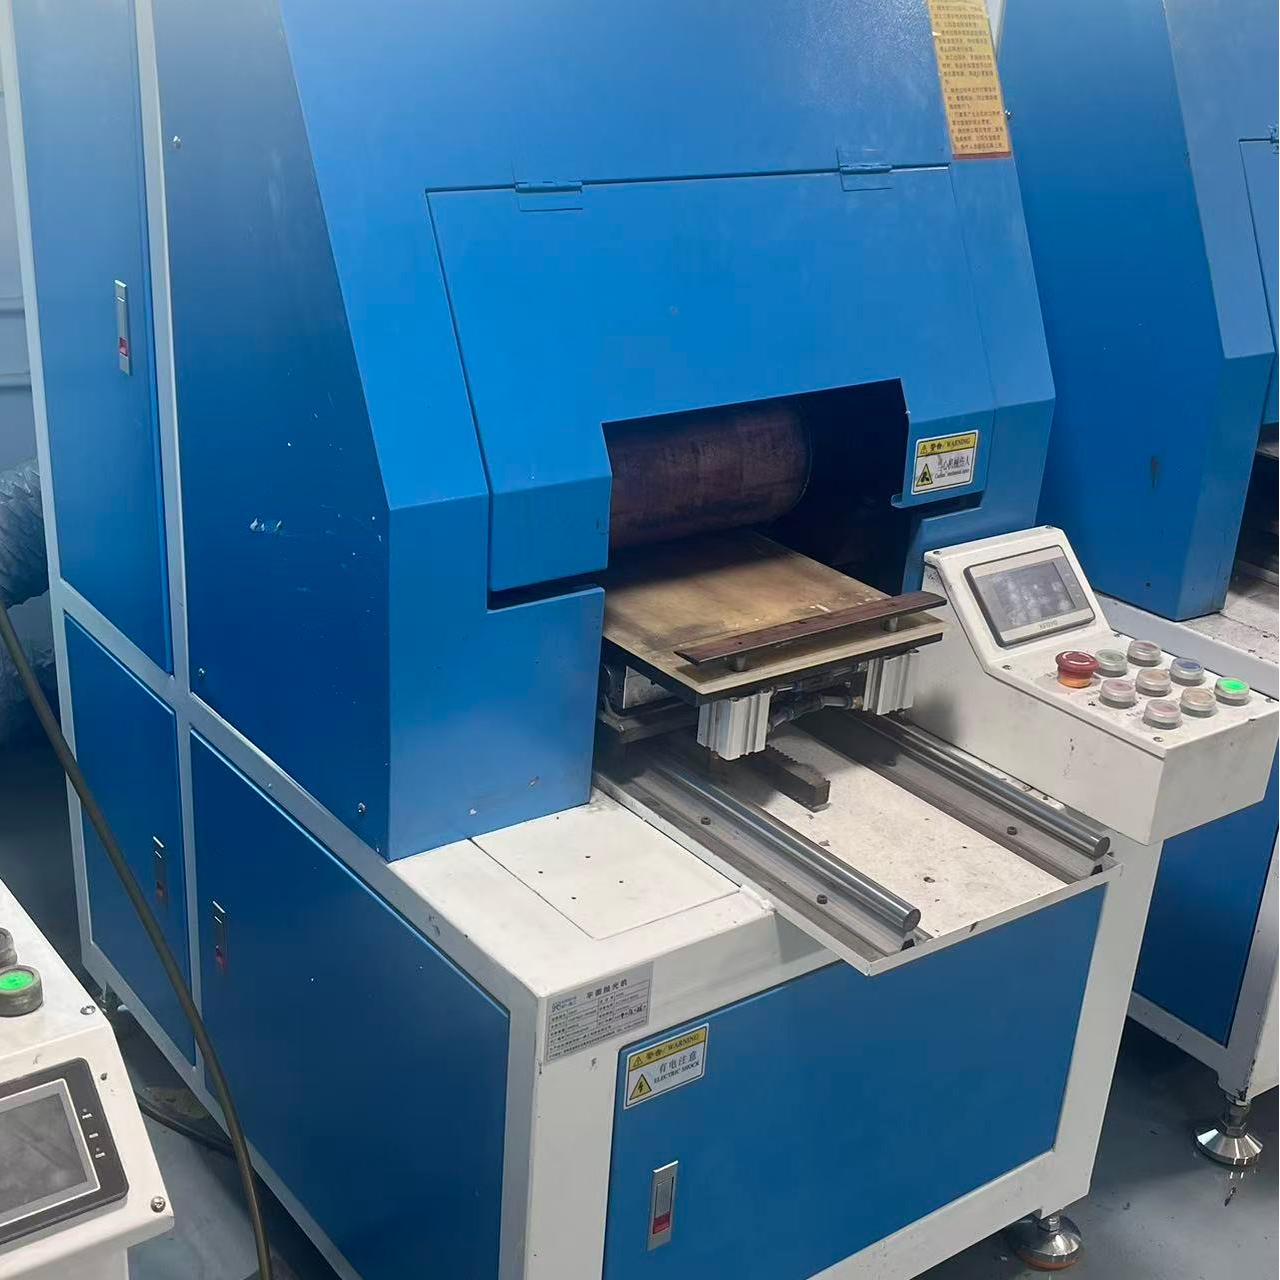
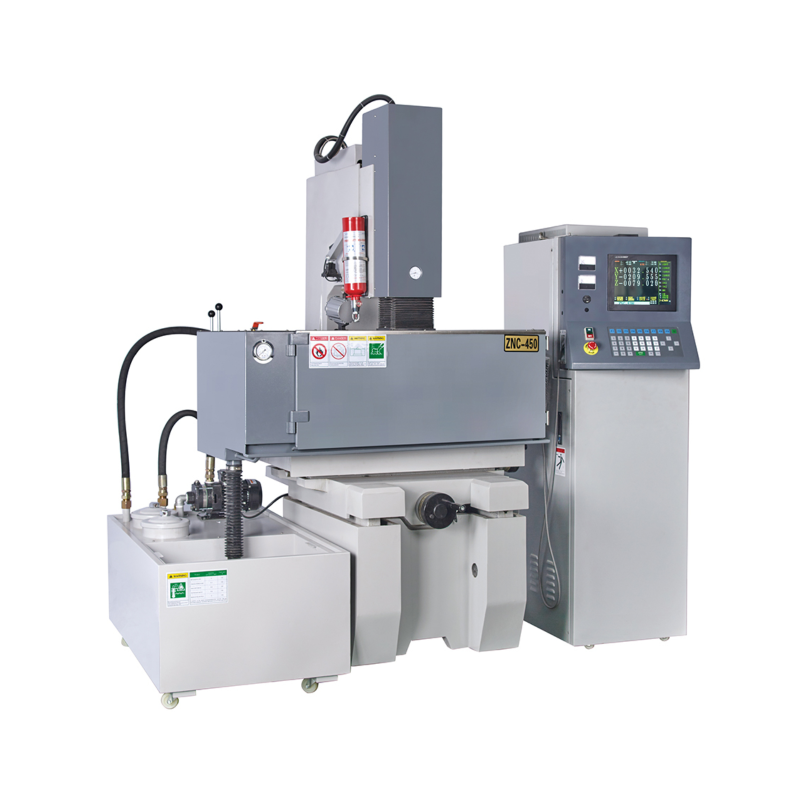
Na fabricação moderna de precisão e na usinagem não convencional, a máquina EDM para furação de pequenos orifícios (usinagem por descarga elétrica, também conhecida como 'furadeiras de orifícios' ou máquinas de descarga para orifícios finos) desempenha um papel fundamental. Desde orifícios para passagem de arames em matrizes profundas, orifícios de ventilação em moldes de injeção e fiadores na indústria de fibras sintéticas até bicos injetores de combustível em sistemas automotivos e orifícios de refrigeração por filme em pás de turbinas aeroespaciais, a EDM para furação de pequenos orifícios constitui equipamento essencial e central para a usinagem de micro-orifícios em materiais de alta dureza com altas relações entre comprimento e diâmetro.
A EDM para furação de pequenos orifícios difere fundamentalmente da perfuração mecânica convencional, que depende do corte físico por ferramenta. Seu núcleo baseia-se na erosão por descarga elétrica sem contato (Electrical Discharge Machining).
Durante a usinagem real, o equipamento conecta o terminal negativo de uma fonte de alimentação de pulso de alta frequência a um eletrodo tubular oco de alta velocidade (normalmente feito de latão ou cobre) e o terminal positivo à peça trabalhada. Sob a condução precisa de um sistema servo CNC, mantém-se continuamente uma microfolga dinâmica (normalmente entre 0,01 mm e 0,05 mm) entre a ponta do eletrodo e os pontos microscópicos elevados na superfície da peça trabalhada.
Quando a tensão de pulso rompe o fluido dielétrico entre o eletrodo e a peça trabalhada, forma-se um canal de descarga por faísca extremamente fino na folga. A temperatura instantânea do plasma dentro desse canal de descarga atinge 8.000 °C a 12.000 °C, e sua densidade energética extremamente elevada faz com que o metal local se funda instantaneamente ou até mesmo se vaporize em microssegundos.
Simultaneamente, uma cabeça rotativa de alta pressão montada no eixo principal força água desionizada (ou fluido de trabalho à base de água especializado) em alta pressão, entre 5 MPa e 10 MPa, para fora pelo interior do tubo oco do eletrodo. Acoplado à rotação em alta velocidade do eletrodo, acionada pelo eixo principal a centenas ou milhares de rpm, esse movimento de lavagem não apenas refrigera a zona de descarga, mas, mais importante ainda, remove com força os resíduos fundidos da descarga elétrica do intervalo extremamente estreito, evitando descargas secundárias e travamento do eletrodo.
Como todo o processo de erosão depende inteiramente da conversão de energia elétrica em energia térmica, não há contato físico entre o eletrodo-ferramenta e a peça. Consequentemente, o processo de usinagem gera força de corte mecânica nula. Essa característica física permite que a usinagem por descarga elétrica (EDM) de pequenos furos penetre facilmente em qualquer material altamente condutivo — como aço temperado, carboneto, ligas de titânio e superligas à base de níquel (Inconel) — sem causar deformação por tensão mecânica ou deixar rebarbas de corte em componentes de paredes finas.
Na fabricação industrial de microfuros, as rotas técnicas comuns incluem usinagem por descarga elétrica (EDM) de pequenos furos, perfuração mecânica tradicional e perfuração a laser moderna. Esses três processos apresentam diferenças distintas nos mecanismos de usinagem, no escopo de aplicação e nas características físicas.
Em comparação com a perfuração mecânica tradicional, esta última depende fortemente da dureza e rigidez própria da ferramenta de corte. Ao enfrentar materiais de difícil usinagem, como aço temperado ou superligas, as brocas mecânicas sofrem desgaste severo ou quebra. À medida que a profundidade do furo aumenta, a remoção de cavacos torna-se extraordinariamente difícil, limitando a relação de aspecto a valores inferiores a 20:1, enquanto as forças de corte tendem a deformar peças com paredes finas. Em contraste, a usinagem por descarga elétrica (EDM) para furos pequenos elimina totalmente as restrições impostas pela dureza do material, processando com eficiência qualquer material desde que seja eletricamente condutivo. Devido à ausência de forças de corte, essa técnica oferece uma vantagem significativa em peças com paredes finas, e, graças à sinergia entre alimentação intermitente adaptativa e mecanismos de lavagem sob alta pressão, alcança de forma confiável relações de aspecto de 20:1 a 100:1 na produção industrial convencional — atingindo até 200:1 sob parâmetros extremos em equipamentos CNC de alto desempenho. Contudo, a perfuração mecânica atinge taxas de remoção de material pura mais elevadas em metais moles (como ligas de alumínio ou aço não temperado), deixando a parede do furo completamente isenta de zona afetada pelo calor (HAZ).
Em comparação com a perfuração a laser, a perfuração a laser utiliza feixes de luz de alta densidade de energia para fundir ou vaporizar o material. Sua maior vantagem reside na velocidade extremamente elevada de processamento e na capacidade de usinar tanto materiais condutores quanto isolantes não condutores (como cerâmicas e compósitos), com impacto térmico mínimo ao empregar lasers ultrarrápidos (picosegundo/femtosegundo). Contudo, ao perfurar furos profundos em chapas espessas, os lasers enfrentam problemas de focalização e desfocalização do feixe, resultando em grande conicidade na saída e paredes de furo não retilíneas, além de altos custos de investimento e manutenção dos equipamentos. Por outro lado, a usinagem eletroerosiva de pequenos furos (EDM) aproveita o guia do tubo eletrodo e o controle adaptativo do entreferro para oferecer estabilidade e relação custo-benefício superiores na perfuração de chapas espessas, garantindo a retilinidade dos furos e o controle da consistência do diâmetro. No entanto, deve-se observar objetivamente que a EDM deixa uma camada de reconformação microscópica e ultrafina, bem como microfissuras nas paredes do furo, e o eletrodo-ferramenta sofre desgaste durante o processamento, exigindo algoritmos de compensação para corrigir as dimensões.
Avaliar o desempenho geral e a precisão de usinagem de uma máquina EDM de perfuração de pequenos furos exige ir além do quadro estrutural para realizar uma avaliação técnica aprofundada de seus quatro módulos principais:
Fonte de Alimentação de Pulso de Alta Frequência e Sistema Inteligente de Controle Adaptativo. A fonte de alimentação de pulso funciona como o "coração" do equipamento, determinando diretamente a eficiência de usinagem, a rugosidade superficial e as taxas de desgaste do eletrodo. Fontes avançadas de alimentação de pulso apresentam controle digital de descarga de alta frequência e integram detecção de curto-circuito com algoritmos adaptativos de lavagem por avanço intermitente de alta frequência. Quando o acúmulo de resíduos no entreferro provoca uma queda anormal de tensão, o sistema de controle ajusta instantaneamente a largura de pulso ou aciona a rápida retração do eixo-árvore, removendo os resíduos por lavagem antes de retomar o avanço, evitando assim a queima por arco na peça trabalhada.
Cabeça Rotativa de Eixo de Alta Pressão. A cabeça rotativa do eixo é o componente mecatrônico mais crítico em uma máquina EDM de perfuração de pequenos furos. Ela deve manter um selamento absoluto enquanto resiste aos impactos de fluxo de água em alta pressão, de 5 MPa a mais de 10 MPa, em altas velocidades de rotação, ao mesmo tempo em que garante condutividade estável de correntes pulsadas de alta frequência para o eletrodo rotativo. A resistência ao desgaste e a tolerância à pressão dos selos, bem como a estabilidade do contato das escovas condutoras de carbono, determinam diretamente a estabilidade da operação contínua a longo prazo da máquina e suas capacidades de perfuração de furos profundos.
Linha de Água Desionizada de Alta Pressão e Sistema de Filtragem Fina. A usinagem por descarga elétrica (EDM) com perfuração de orifícios pequenos utiliza principalmente água desionizada como dielétrico e meio de limpeza. A condutividade do fluido de trabalho é crucial para concentrar a energia da descarga e restaurar o isolamento no entreferro. Um sistema completo deve incluir bombas de água de alta pressão, colunas de troca de resina desionizante e elementos filtrantes micrométricos em múltiplos estágios, assegurando que o fluido em circulação mantenha alta pureza e condutividade adequada, prevenindo que partículas microscópicas causem descargas secundárias ou obstruam o tubo do eletrodo.
Integração de Ligação CNC de Múltiplos Eixos e Automação. Para usinagem simples de furos únicos ou furos com roscas por fio, máquinas CNC de um único eixo ou máquinas manuais são suficientes. No entanto, para furos complexos de refrigeração por filme em pás de motores aeronáuticos (envolvendo furos em ângulos compostos e matrizes espaciais tridimensionais) ou para moldes com múltiplos furos, são essenciais sistemas de ligação CNC de 3 eixos ou 5 eixos. Combinados com detecção automática de bordas, ajuste automático de ferramentas, trocadores automáticos de ferramentas (ATC) e sistemas de monitoramento de descarga por lacuna, esses recursos minimizam erros operacionais e permitem produção precisa, altamente consistente e sem supervisão.
À medida que a manufatura avança rumo à precisão, à miniaturização e à inteligência, a usinagem eletroerosiva de furos pequenos continua a evoluir tecnicamente. Avanços no controle de descarga em nível micrométrico estão reduzindo ainda mais os diâmetros dos furos (por exemplo, abaixo de $\varnothing$0,1 mm), ao mesmo tempo que limitam eficazmente a espessura da camada de ressolidificação. Paralelamente, a integração desses equipamentos com robôs industriais e sistemas automatizados de carregamento/descarregamento está impulsionando essa tecnologia de usinagem não convencional tradicional para dentro de sistemas de manufatura flexível totalmente automatizados (FMS).
Aproveitando seu processamento sem contato, sua independência em relação à dureza do material e suas capacidades de relação de aspecto ultra-alta, a usinagem eletroerosiva de pequenos furos continua sendo um "especialista em microfuros" indispensável na engenharia moderna de manufatura. A compreensão aprofundada da física das descargas, a avaliação objetiva de seu desempenho em comparação com outros processos e a seleção precisa de configurações técnicas adequadas constituem a base fundamental para que as empresas garantam a qualidade de peças complexas e reforcem sua competitividade central na manufatura.
 Notícias em Alta
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN