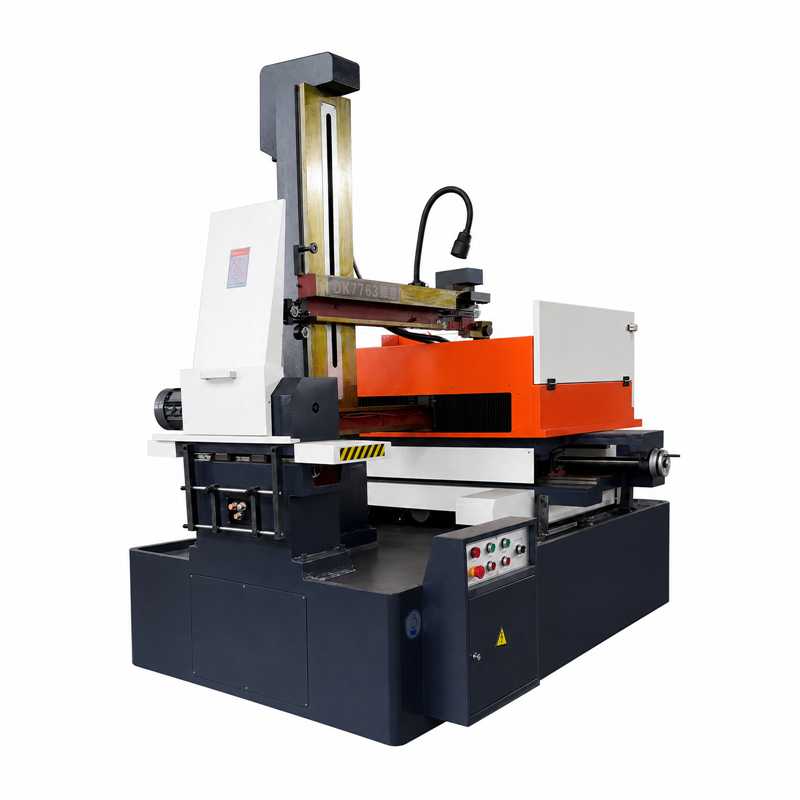
O armário de controle de alta velocidade é a unidade elétrica central de uma máquina de descarga elétrica por fio de movimento alternado de alta velocidade (WEDM-HS). Seu estado pode afetar a descarga por pulsos, o deslocamento do fio, o movimento CNC e a consistência geral da usinagem. Na fabricação de moldes e no processamento de componentes metálicos, refrigeração inadequada, conexões soltas, interferência eletromagnética ou parâmetros inadequados podem contribuir para a quebra do fio, menor eficiência de usinagem, desvio de trajetória ou paralisação do equipamento.
Com base nas condições operacionais típicas para equipamentos WEDM de movimento alternado, este artigo analisa a composição do armário de controle, o ambiente de instalação, o sistema de refrigeração, a compatibilidade eletromagnética e a manutenção. Os desenhos elétricos do fabricante da máquina, os manuais de operação e manutenção, a documentação dos componentes e os procedimentos de segurança no local têm precedência sobre esta orientação geral.
Um armário de controle de alta velocidade não é simplesmente um armário geral de distribuição de energia. Trata-se de um sistema integrado de controle elétrico configurado especificamente para uma máquina WEDM de movimento alternado. Consoante o fabricante e o modelo, pode incluir uma fonte de alimentação por pulsos e um módulo de controlo de descarga, um módulo de controlo de movimento CNC, uma unidade de acionamento de eixos e controlo servo, lógica de deslocamento do fio e do circuito de fluido, disjuntores, contactores, relés e componentes de filtragem.
A alocação de funções entre a CNC, a fonte de alimentação por pulsos, os módulos de acionamento e outros controladores varia entre as máquinas. Um CLP, quando presente, não deve ser considerado como todo o sistema de controle. A consistência na usinagem resulta do estado combinado do processo de descarga, do fluido de trabalho, do fio-eletrodo, do sistema de movimento e dos controles; o gabinete é importante, mas não é o único fator.
O local de instalação deve ser selecionado conforme os documentos de instalação do fabricante da máquina e o ambiente real da oficina.
Primeiro, reduza a exposição ambiental. Mantenha o gabinete afastado de trajetórias diretas de respingos de fluido de trabalho, pontos de drenagem ou transbordamento, umidade persistente, poeira condutiva, vibração intensa e fontes externas de calor. A névoa de fluido de trabalho e a contaminação condutiva que penetram no invólucro podem contribuir para a corrosão dos terminais, a deterioração do isolamento e a restrição do fluxo de ar de refrigeração. O gabinete não deve ser instalado abaixo de um tanque de fluido ou em uma trajetória previsível de respingos, a menos que o projeto original de instalação preveja expressamente essa configuração.
Segundo, preserve o acesso e o fluxo de ar. Deixe espaço suficiente para abertura segura da porta, operação, inspeção e manutenção. As folgas laterais e traseiras devem seguir a configuração da porta, o roteamento dos cabos, o projeto de refrigeração e as instruções do fabricante da máquina. Um único valor de folga não deve ser aplicado a todos os gabinetes.
A consistência operacional a longo prazo depende de uma combinação adequada de refrigeração, compatibilidade eletromagnética (EMC), aterramento de proteção e proteção da carcaça.
Componentes de potência pulsada, acionamentos e transformadores geram calor durante a operação. Mantenha os trajetos de ar projetados para o gabinete desobstruídos e inspecione filtros, ventiladores e outros componentes de refrigeração em intervalos determinados pelo manual, pelas horas de operação, pelas condições da oficina e pelos resultados das inspeções. Não obstrua as aberturas originais de ventilação nem posicione o gabinete junto a uma fonte externa de calor. Quando o ambiente da oficina exceder as condições permitidas pelo fabricante da máquina, a solução de refrigeração deve ser avaliada com base no projeto do gabinete e nas classificações dos componentes, em vez de ser selecionada com base em um limiar universal de temperatura.
A descarga de pulsos de alta frequência pode introduzir interferência eletromagnética. A fiação de potência e de sinal, o blindagem, a ligação equipotencial e o roteamento de cabos devem seguir rigorosamente os desenhos elétricos originais e os requisitos aplicáveis de instalação. Não se deve presumir que cada blindagem de cabo exija o mesmo tipo de terminação — em uma ou em ambas as extremidades.
O invólucro e o sistema de vedação devem corresponder ao ambiente real de instalação. Em locais onde possam estar presentes névoa, respingos ou poeira condutiva do fluido de trabalho, inspecionar as vedações das portas, as entradas de cabos e os caminhos protegidos de refrigeração conforme o manual e o estado observado. Não se deve atribuir uma única classificação de proteção a todos os quadros de comando de máquinas WEDM.
Disjuntores, contactores, inversores de frequência, componentes para pulsos de potência e peças relacionadas devem corresponder às especificações elétricas nominais da máquina, às interfaces de controle e às especificações técnicas originais. As peças de substituição devem atender aos requisitos aplicáveis de certificação e segurança. Não substitua um componente de maior potência ou de outra forma diferente sem confirmar a compatibilidade do sistema por meio da documentação original ou da autoridade técnica responsável.
Os intervalos de inspeção e manutenção devem ser definidos com base no manual da máquina, nas horas de operação, na carga de trabalho, nas condições da oficina, no histórico de alarmes e nos resultados das inspeções. Um único cronograma baseado apenas em calendário não deve ser imposto a todos os modelos.
As verificações pré-iniciais ou pré-turno no nível de operador podem incluir a observação de alarmes no gabinete, ruídos incomuns, condição da ventoinha de refrigeração (quando observável externamente), danos visíveis nos cabos e acúmulo de fluido de trabalho ao redor do gabinete. Durante a usinagem, os operadores devem responder a indicações de aquecimento anormal, alarmes repetidos, cheiro incomum, fumaça visível ou faíscas, conforme o procedimento de emergência e desligamento do local. Eles não devem abrir o gabinete nem trabalhar em componentes elétricos, a menos que estejam autorizados e qualificados para fazê-lo.
A limpeza do filtro e do percurso de refrigeração, a inspeção de juntas e cabos, a verificação das conexões, a confirmação do aterramento de proteção, o backup dos parâmetros e a avaliação do estado dos componentes devem ser realizados nos intervalos e pelo pessoal especificados na documentação da máquina e no plano de manutenção do local. Achados como contaminação, alarmes de temperatura, juntas deterioradas, comportamento anormal do acionamento ou falhas elétricas repetidas podem justificar uma inspeção antecipada.
Qualquer trabalho no interior do gabinete ou sobre terminais, componentes de potência pulsada, condutores de aterramento ou dispositivos de armazenamento de energia deve ser realizado exclusivamente por pessoal elétrico qualificado. Antes de iniciar o trabalho, siga o procedimento de desligamento e isolamento aprovado no local, impeça a reenergização acidental, verifique a ausência de tensão perigosa e execute o procedimento de descarga especificado na documentação do equipamento e dos componentes. Os instrumentos de teste exigidos, os equipamentos de proteção individual e os métodos de aperto devem seguir o procedimento aplicável e as especificações originais.
Para componentes sujeitos a desgaste ou envelhecimento, como ventiladores de refrigeração, relés e capacitores, as decisões de substituição devem basear-se nas orientações do fabricante da máquina, no tempo de operação, nos resultados de inspeção e na condição medida. Substituir todos os componentes com base num intervalo de calendário universal não é adequado.
A quebra do fio, a menor eficiência de usinagem ou variações dimensionais não devem ser automaticamente atribuídas ao gabinete de controle. Em usinagem por eletroerosão a fio reciprocante (WEDM), a quebra do fio também pode estar associada aos parâmetros de descarga, ao estado do fluido de trabalho, à remoção de resíduos, ao estado das rodas-guia ou dos contatos elétricos, à tração do fio e à alimentação de energia. A eficiência de usinagem também pode ser afetada pelas configurações de pulso, pela limpeza do fluido de trabalho, pelo estado do fio-eletrodo, pelo material e espessura da peça, pelo rastreamento servo e por outros fatores do processo.
O diagnóstico de falhas deve, portanto, examinar em conjunto os sistemas elétrico, de descarga, de fluido de trabalho, de deslocamento do fio e mecânico. As verificações do gabinete de controle fazem parte do processo completo de diagnóstico da máquina, em vez de constituir o único caminho diagnóstico.
Para locais que operam múltiplas máquinas, mantenha um registro técnico separado para cada gabinete. Registre os modelos dos componentes instalados, os backups de parâmetros aprovados, o histórico de alarmes, as descobertas nas inspeções, os trabalhos de manutenção e as substituições de peças. Um registro consistente pode ajudar os técnicos a identificar alterações e reduzir o tempo de isolamento de falhas.
A operação confiável do gabinete de controle WEDM-HS depende de componentes compatíveis, de um ambiente de instalação adequado, de refrigeração eficaz, de práticas apropriadas de compatibilidade eletromagnética (EMC) e de aterramento, além de manutenção adaptada à máquina real e às condições de trabalho. Utilize os documentos originais da máquina e dos componentes para definir instalação, inspeção, segurança elétrica, backup de parâmetros e diagnóstico de falhas. Essa abordagem baseada em condições pode reduzir falhas evitáveis e apoiar um desempenho consistente na usinagem, sem tratar um cronograma ou configuração de manutenção como universal.
 Notícias Quentes
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN