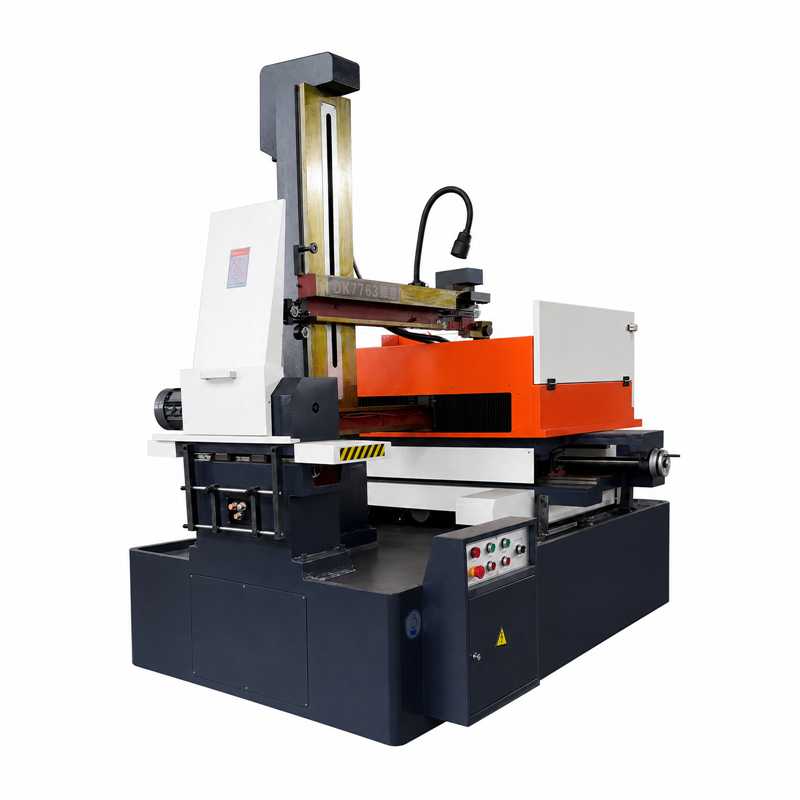
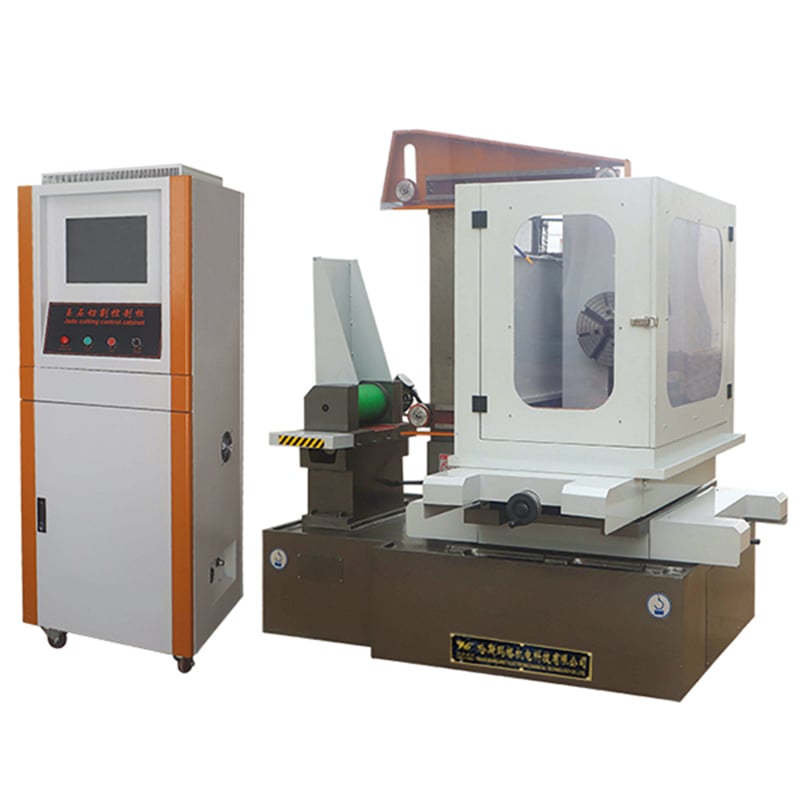
ตู้ควบคุมความเร็วสูงเป็นหน่วยไฟฟ้าหลักของเครื่องตัดลวดแบบปล่อยประจุไฟฟ้าแบบไส้กลับความเร็วสูง (WEDM-HS) ความมั่นคงในการทำงานของตู้ควบคุมส่งผลโดยตรงต่อประสิทธิภาพของการปล่อยประจุแบบพัลซ์ ระบบการเคลื่อนที่ของลวด ระบบการขับเคลื่อนด้วย CNC และคุณภาพโดยรวมของการขึ้นรูปงาน สำหรับธุรกิจที่ดำเนินการผลิตแม่พิมพ์และแปรรูปชิ้นส่วนโลหะ การระบายความร้อนไม่เพียงพอ การเดินสายที่หลวม การรบกวนจากคลื่นแม่เหล็กไฟฟ้า หรือพารามิเตอร์ของตู้ควบคุมที่ผิดปกติ อาจก่อให้เกิดปัญหาลวดขาด ประสิทธิภาพการขึ้นรูปงานลดลง เส้นทางการเคลื่อนที่เบี่ยงเบน หรือแม้แต่เครื่องจักรหยุดทำงาน
จากสภาวะการทำงานจริงของอุปกรณ์ตัดโลหะด้วยลวดไฟฟ้าแบบไปกลับ บทความนี้จัดหมวดหมู่อย่างเป็นระบบเกี่ยวกับองค์ประกอบ การติดตั้ง การระบายความร้อน ความเข้ากันได้ทางแม่เหล็กไฟฟ้า และประเด็นสำคัญในการบำรุงรักษาประจำวันของตู้ควบคุมความเร็วสูง เพื่อให้เป็นข้อมูลอ้างอิงเชิงเทคนิคที่ใช้งานได้จริงสำหรับการจัดการอุปกรณ์ในองค์กร โปรดทราบว่าพารามิเตอร์การตั้งค่าและการติดตั้งเฉพาะเจาะจงนั้นต้องอ้างอิงตามแผนผังไฟฟ้าต้นฉบับและคู่มือการปฏิบัติงานที่ผู้ผลิตเครื่องจักรจัดทำไว้
ตู้ควบคุมความเร็วสูงไม่ใช่ตู้จ่ายไฟทั่วไป แต่เป็นระบบควบคุมอิเล็กทรอนิกส์แบบบูรณาการที่ออกแบบเฉพาะสำหรับเครื่องตัดโลหะด้วยลวดไฟฟ้าแบบกลับไปกลับมา (WEDM) องค์ประกอบหลักของมันประกอบด้วยแหล่งจ่ายพลังงานแบบพัลซ์และโมดูลควบคุมการปล่อยประจุ โมดูลควบคุมการเคลื่อนที่แบบซีเอ็นซี หน่วยขับแกนและหน่วยควบคุมเซอร์โว หน่วยควบคุมตรรกะสำหรับการเคลื่อนที่ของลวดและการไหลของสารหล่อเย็น รวมถึงชิ้นส่วนไฟฟ้าพื้นฐาน เช่น เบรกเกอร์ คอนแทคเตอร์ รีเลย์ และชิ้นส่วนกรอง ทั้งนี้ การจัดสรรหน้าที่ของโมดูลซีเอ็นซี แหล่งจ่ายพลังงานแบบพัลซ์ และโมดูลขับอาจแตกต่างกันไปตามผู้ผลิตแต่ละราย ดังนั้น จึงไม่สามารถถือว่า PLC เป็นแกนกลางทั้งหมดของตู้ควบคุมได้อย่างง่ายดาย
เสถียรภาพในการกลึงด้วยวิธี WEDM แบบไส้กรองเกิดจากปฏิกิริยาร่วมกันของประจุไฟฟ้า สารหล่อลื่น ลวดขั้วไฟฟ้า และระบบควบคุม โดยตู้ควบคุมซึ่งทำหน้าที่เป็นศูนย์กลางของการควบคุมและส่งออกพลังงาน มีผลโดยตรงต่อประสิทธิภาพและความแม่นยำในการกลึง แต่ไม่ใช่ปัจจัยเดียวที่มีอิทธิพล ดังนั้น การบำรุงรักษาและการแก้ไขปัญหาอุปกรณ์ควรดำเนินการบนพื้นฐานของความเข้าใจเชิงระบบดังกล่าว
สถานที่ติดตั้งตู้ควบคุมควรกำหนดโดยพิจารณาร่วมกับสภาพการทำงานในห้องปฏิบัติการ WEDM ตามหลักการหลักสองประการ
ขั้นตอนแรก หลีกเลี่ยงความเสี่ยงต่อสิ่งแวดล้อม ตำแหน่งที่ติดตั้งควรอยู่ห่างจากบริเวณที่ของเหลวอาจกระเด็นโดยตรง ทั้งช่องระบายน้ำและช่องล้นของถังบรรจุของเหลว รวมทั้งหลีกเลี่ยงพื้นที่ที่มีความชื้นสูง ฝุ่นโลหะสะสม แรงสั่นสะเทือนรุนแรง และแหล่งความร้อนที่มีอุณหภูมิสูง การที่ละอองของเหลวและฝุ่นนำไฟฟ้าแทรกซึมเข้าไปในตู้ควบคุมเป็นเวลานาน จะทำให้เกิดการกัดกร่อนที่ขั้วต่อ ประสิทธิภาพฉนวนลดลง และช่องระบายความร้อนอุดตัน ส่งผลให้เกิดวงจรลัดวงจรหรือชิ้นส่วนเสื่อมสภาพในที่สุด โดยเฉพาะอย่างยิ่ง ห้ามติดตั้งตู้ควบคุมไว้โดยตรงด้านล่างถังบรรจุของเหลว หรือในแนวที่ของเหลวอาจกระเด็นมาถึง
ประการที่สอง ต้องจัดเตรียมพื้นที่สำหรับการบำรุงรักษาให้เพียงพอ ด้านหน้าตู้ควรเว้นระยะให้เพียงพอสำหรับการเปิดประตู การปฏิบัติงาน และการบำรุงรักษาตามปกติ ส่วนระยะด้านข้างและด้านหลังนั้น ต้องพิจารณาร่วมกันอย่างรอบด้านจากวิธีการเปิดประตู โครงสร้างการเดินสายด้านหลัง การออกแบบระบายความร้อน และข้อกำหนดของผู้ผลิต โดยไม่แนะนำให้ใช้ค่าคงที่แบบตายตัวเป็นมาตรฐานบังคับทั่วไปสำหรับอุปกรณ์ทุกชนิด ควรให้ความสำคัญกับแบบแปลนการติดตั้งดั้งเดิมของผู้ผลิตเป็นอันดับแรก ตราบใดที่สามารถรับประกันการบำรุงรักษาและการระบายความร้อนพร้อมการไหลเวียนอากาศได้อย่างมีประสิทธิภาพ
การดำเนินงานอย่างมั่นคงในระยะยาวของตู้ควบคุมขึ้นอยู่กับการปรับตัวร่วมกันอย่างสอดคล้องกันของระบบระบายความร้อน ความเข้ากันได้ทางแม่เหล็กไฟฟ้า และระดับการป้องกันการแทรกซึม
ในแง่ของการเพิ่มประสิทธิภาพการระบายความร้อน ชิ้นส่วนต่าง ๆ เช่น แหล่งจ่ายไฟแบบพัลซ์ ไดรเวอร์ และหม้อแปลงไฟฟ้า จะสร้างความร้อนอย่างต่อเนื่องระหว่างการใช้งาน อุณหภูมิสูงเป็นเวลานานจะเร่งกระบวนการเสื่อมสภาพของชิ้นส่วนอิเล็กทรอนิกส์ และอาจทำให้ระบบเข้าสู่ภาวะปิดการทำงานโดยอัตโนมัติเพื่อป้องกันความเสียหาย ในการจัดการประจำวัน จำเป็นต้องรักษาช่องทางอากาศเข้าและออกของตู้ให้โล่งไม่มีสิ่งกีดขวาง ทำความสะอาดไส้กรองฝุ่นเป็นประจำ ตรวจสอบสถานะการทำงานของพัดลมระบายความร้อน ห้ามปิดบังรูระบายความร้อนเดิมของตู้ และหลีกเลี่ยงการวางตู้ใกล้ผนังหรือแหล่งความร้อน หากอุณหภูมิแวดล้อมในโรงงานสูง จำเป็นต้องประเมินจากอุณหภูมิแวดล้อมที่ระบุไว้สำหรับอุปกรณ์และปริมาณความร้อนภายในตู้ จากนั้นจึงเลือกใช้พัดลมอุตสาหกรรม เครื่องแลกเปลี่ยนความร้อน หรือเครื่องปรับอากาศสำหรับตู้ตามความเหมาะสม โดยไม่จำเป็นต้องกำหนดค่าเกณฑ์อุณหภูมิคงที่แบบกลไก
ในแง่ของการจัดการความเข้ากันได้ทางแม่เหล็กไฟฟ้า (EMC) การปล่อยประจุแบบพัลส์ความถี่สูงของเครื่องตัดโลหะด้วยลวดไฟฟ้า (WEDM) นั้นเป็นแหล่งรบกวนที่รุนแรง และการออกแบบ EMC อย่างเหมาะสมคือปัจจัยสำคัญต่อการปฏิบัติงานที่มีเสถียรภาพ วงจรกระแสไฟฟ้าแรงสูงและแรงต่ำภายในตู้ควบคุมต้องจัดวางแยกจากกันตามข้อกำหนดในการออกแบบ เพื่อหลีกเลี่ยงการวางสายที่ก่อให้เกิดการรบกวนสูงและสายสัญญาณอ่อนขนานกันเป็นระยะทางไกล ชั้นป้องกันของสายเคเบิลแบบมีฉนวนป้องกันต้องต่อลงกราวด์ตามข้อกำหนดที่ระบุไว้ในแบบแปลนไฟฟ้าของผู้ผลิต โดยไม่สามารถสรุปทั่วไปว่าต้องต่อกราวด์ปลายเดียวหรือทั้งสองปลายได้ ต้องจัดทำระบบกราวด์ป้องกันที่เชื่อถือได้และการเชื่อมต่อศักย์เท่ากันระหว่างตู้ควบคุมกับฐานเครื่องจักรกลอย่างมั่นคง โดยเน้นให้แน่ใจว่าตัวนำ PE มีความต่อเนื่อง ขั้วต่อแน่นหนา และพื้นที่หน้าตัดของจุดต่อกราวด์มีคุณสมบัติตามมาตรฐาน ความต้านทานกราวด์ต้องเป็นไปตามข้อกำหนดของผู้ผลิต
ในแง่ของการปรับระดับการป้องกันการแทรกซึม ระดับการป้องกันของตู้ควบคุมต้องสอดคล้องกับสภาพแวดล้อมในการติดตั้งจริง และไม่สามารถกำหนดให้ตู้ควบคุมทั้งหมดมีระดับเดียวกันได้ สำหรับสถานการณ์ที่มีของเหลวทำงานกระเด็น หมอกน้ำมัน และฝุ่นโลหะ จำเป็นต้องให้ความสำคัญกับการซีลประตูตู้ การซีลช่องนำสายเคเบิลเข้า และการออกแบบช่องระบายความร้อนให้กันฝุ่น รวมทั้งตรวจสอบการเสื่อมสภาพของแถบซีลประตูอย่างสม่ำเสมอ เพื่อให้มั่นใจว่าการป้องกันตู้ยังคงมีประสิทธิภาพ
ส่วนประกอบภายในตู้ควบคุม เช่น เบรกเกอร์ คอนแทคเตอร์ และไดรเวอร์ ต้องเลือกตามแรงดันไฟฟ้าที่กำหนด กระแสไฟฟ้าที่กำหนด และข้อกำหนดด้านการป้องกันของอุปกรณ์ ผลิตภัณฑ์ที่อยู่ในรายการรับรองผลิตภัณฑ์บังคับต้องมีใบรับรองที่เกี่ยวข้อง ส่วนส่วนประกอบอื่นๆ ต้องสอดคล้องกับข้อกำหนดทั่วไปของอุตสาหกรรมและข้อกำหนดทางเทคนิคดั้งเดิม ห้ามเปลี่ยนส่วนประกอบกำลังสูงโดยพลการ เมื่อเปลี่ยนส่วนประกอบหลัก เช่น โมดูลจ่ายพลังงานแบบพัลซ์และไดรเวอร์ จำเป็นต้องตรวจสอบพารามิเตอร์ที่กำหนด ช่องเชื่อมต่อการควบคุม และความเข้ากันได้กับระบบพร้อมกัน เพื่อหลีกเลี่ยงความล้มเหลวซ้ำ
การจัดตั้งระบบการบำรุงรักษาตามระยะเวลาแบบมีลำดับชั้นเป็นวิธีหลักในการลดความเสี่ยงของการหยุดทำงานอย่างกะทันหัน การตรวจสอบประจำวันดำเนินการโดยผู้ปฏิบัติงาน ก่อนเริ่มเครื่อง ให้ตรวจสอบว่าตู้ควบคุมมีเสียงผิดปกติหรือไม่ พัดลมระบายความร้อนทำงานตามปกติหรือไม่ ไฟแสดงสัญญาณเตือนมีความผิดปกติหรือไม่ รวมทั้งยืนยันว่าไม่มีของเหลวที่ใช้ในการทำงานสะสมอยู่รอบๆ และไม่มีความเสียหายที่ชัดเจนต่อสายเคเบิล ระหว่างการกลึง ให้สังเกตอาการผิดปกติ เช่น การร้อนจัดเกินไป การขาดของลวดบ่อยครั้ง และสัญญาณเตือนที่เกิดขึ้นซ้ำๆ หากเกิดกลิ่นแปลกปลอม ประกายไฟ หรือปรากฏการณ์อื่นใดที่ผิดปกติ ให้หยุดเครื่องทันที
การบำรุงรักษาประจำเดือนมุ่งเน้นที่การทำความสะอาดและการตรวจสอบการยึดแน่นของข้อต่อ ให้ทำความสะอาดตัวกรองฝุ่นและฝุ่นที่สะสมอยู่ในช่องระบายความร้อน รวมทั้งตรวจสอบสภาพแถบปิดผนึกประตูตู้ ลักษณะภายนอกของสายเคเบิล และสถานะการยึดแน่นของขั้วต่อ สำหรับการตรวจสอบส่วนที่เกี่ยวข้องกับขั้วต่อไฟฟ้าและแหล่งจ่ายพลังงานแบบพัลซ์ ต้องดำเนินการหลังจากที่อุปกรณ์ถูกปิดใช้งานอย่างสมบูรณ์ ตัดแหล่งจ่ายไฟออกแล้ว และยืนยันว่าได้ปล่อยประจุไฟฟ้าออกหมดแล้ว การบำรุงรักษาทุกสามเดือนมุ่งเน้นที่การตรวจสอบสถานะของการต่อลงดินเพื่อป้องกันอันตรายและการเชื่อมศักย์เท่ากัน รวมทั้งตรวจสอบประสิทธิภาพการระบายความร้อนของไดรเวอร์เซอร์โว สถานะการทำงานของแหล่งจ่ายพลังงานแบบพัลซ์ และความน่าเชื่อถือของสายควบคุมการเคลื่อนที่ของลวดและวงจรควบคุมของของเหลว
การบำรุงรักษาประจำปีมุ่งเน้นไปที่การประเมินสภาพและป้องกันความเสี่ยง แนะนำให้จัดทำแฟ้มข้อมูลทางไฟฟ้าสำหรับอุปกรณ์แต่ละชิ้น สำรองโปรแกรมควบคุม พารามิเตอร์ของระบบ พารามิเตอร์ของไดรเวอร์และพลังงานแบบพัลส์ รวมทั้งบันทึกแบบจำลองของชิ้นส่วน ประวัติการเปลี่ยนชิ้นส่วน และบันทึกการบำรุงรักษา สำหรับชิ้นส่วนที่มีลักษณะเสื่อมสภาพตามอายุการใช้งาน เช่น ตัวเก็บประจุแบบกรอง พัดลมระบายความร้อน และรีเลย์ ควรจัดทำกลยุทธ์การเปลี่ยนชิ้นส่วนโดยพิจารณาจากระยะเวลาการใช้งานจริงและสภาพการทำงานจริง โดยไม่จำเป็นต้องเปลี่ยนชิ้นส่วนทั้งหมดทุกปี
การวิเคราะห์และแก้ไขปัญหาอย่างเป็นระบบ
ความเข้าใจผิดทั่วไปในการบำรุงรักษาอุปกรณ์ คือ การโยนความผิดทั้งหมด เช่น ลวดขาดหรือประสิทธิภาพการตัดลดลง ให้กับตู้ควบคุม อย่างไรก็ตาม เครื่องตัดด้วยลวดไฟฟ้าแบบกลับไปกลับมา (Reciprocating WEDM) เป็นระบบที่ใช้การปล่อยประจุเพื่อตัดที่ซับซ้อนมาก สาเหตุของลวดขาดบ่อยขึ้นอาจเกิดจากหลายปัจจัยร่วมกัน เช่น พารามิเตอร์การปล่อยประจุไม่เหมาะสม สถานะของสารหล่อเย็นผิดปกติ สภาพการกำจัดเศษโลหะไม่ดี ล้อนำทางหรือบล็อกนำไฟฟ้าสึกหรอ หรือการจ่ายพลังงานผิดปกติ ส่วนการลดลงของประสิทธิภาพการตัดนั้นได้รับผลกระทบจากพลังงานพัลส์ ความสะอาดของสารหล่อเย็น สภาพของลวดขั้วไฟฟ้า วัสดุและขนาดความหนาของชิ้นงาน การติดตามสัญญาณเซอร์โว และปัจจัยอื่นๆ อีกหลายประการ
ดังนั้น การวินิจฉัยปัญหาควรดำเนินการอย่างครอบคลุมทั้งระบบไฟฟ้า ระบบปล่อยประจุ ของเหลวทำงาน การเคลื่อนที่ของลวด และระบบกลไก เพื่อหลีกเลี่ยงการตรวจสอบเฉพาะตู้ควบคุมเท่านั้น การบำรุงรักษาตู้ควบคุมควรผสานเข้ากับระบบการวินิจฉัยข้อบกพร่องของเครื่องจักรโดยรวม แทนที่จะโยนความผิดทั้งหมดให้หน่วยควบคุมไฟฟ้า
สำหรับโรงงานผู้ผลิตที่มีอุปกรณ์หลายชุด สามารถจัดตั้งระบบการจัดการแบบครบวงจร ประกอบด้วยการตรวจสอบประจำวัน การตรวจสอบรายเดือน การตรวจสอบรายไตรมาส และการบำรุงรักษารายปี ต้องจัดทำแฟ้มเทคนิคแยกต่างหากสำหรับแต่ละตู้ควบคุม โดยบันทึกโมเดลของชิ้นส่วนหลัก สำรองพารามิเตอร์ รหัสแจ้งเตือน และประวัติการบำรุงรักษา เมื่ออุปกรณ์เกิดความคลาดเคลื่อนด้านความแม่นยำหรือขัดข้อง แหล่งที่มาของปัญหาสามารถระบุได้อย่างรวดเร็ว ซึ่งช่วยลดเวลาหยุดทำงานเพื่อแก้ไขปัญหาลงอย่างมาก
ซี การปิดกั้น
การดำเนินงานอย่างมั่นคงของตู้ควบคุมความเร็วสูงสำหรับเครื่องตัดโลหะด้วยลวดไฟฟ้า (WEDM) เกิดจากปฏิสัมพันธ์ร่วมกันของคุณภาพชิ้นส่วน สภาพแวดล้อมในการติดตั้ง การออกแบบระบบระบายความร้อน ความเข้ากันได้ทางแม่เหล็กไฟฟ้า (EMC) และการบำรุงรักษาอุปกรณ์โดยรวม องค์กรควรดำเนินการติดตั้งและป้องกันตามข้อกำหนดดั้งเดิมของผู้ผลิตอุปกรณ์อย่างเคร่งครัด หลีกเลี่ยงข้อสรุปทั่วไปที่ไม่สอดคล้องกับสภาพการทำงานจริง และจัดตั้งระบบการดำเนินงานและการบำรุงรักษาที่ครบถ้วน ครอบคลุมทั้งการติดตั้ง การระบายความร้อน ความเข้ากันได้ทางแม่เหล็กไฟฟ้า (EMC) การสำรองค่าพารามิเตอร์ และการวินิจฉัยข้อบกพร่องของเครื่องโดยรวม เท่านั้นจึงจะสามารถลดความเสี่ยงของการเกิดความล้มเหลวได้อย่างมีประสิทธิภาพ และรับประกันความมั่นคงในระยะยาวของประสิทธิภาพและความแม่นยำในการกลึง
 ข่าวเด่น
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN